


 Connexion
 Blog
OEE pour la fabrication de fils et câbles : bobines, défauts d'étincelle et longueur

Principaux enseignements
- Mesurez chaque étape du processus séparément. Le tréfilage, le toronnage, l'extrusion d'isolant et le câblage fonctionnent à des cadences différentes — les bobines sont le tampon entre eux.
- Utilisez un débit basé sur la longueur : mètres par minute à la vitesse nominale de la ligne pour ce produit.
- Les changements de bobines et de tambours sont des pertes de Disponibilité avec un temps standard ; les ralentissements autour d'eux sont des pertes de Performance.
- Les défauts relevés au test d'étincelle coûtent double : la longueur coupée est perdue, et la bobine peut devenir trop courte pour la commande.
- Trouvez l'étape contrainte avant de courir après des points d'OEE partout.
La ligne d'isolation sur l'atelier des fils électriques s'arrête pour la troisième fois pendant ce poste. Une bobine d'alimentation s'est vidée, les extrémités du conducteur doivent être soudées, et pendant que la ligne repart, l'enrouleur rembobine du fil qui sera coupé plus tard. Chaque événement est court et normal. Ensemble ils déterminent l'OEE de la ligne, et la plupart n'atteignent jamais le rapport de poste.
Ce guide s'adresse aux responsables d'usine, ingénieurs procédés et responsables amélioration continue dans les usines de fils et câbles. Il couvre comment mesurer l'OEE sur les lignes de tréfilage, de toronnage et d'extrusion d'isolant, comment fixer un débit basé sur la longueur, comment enregistrer les changements de bobine, les pauses et les changements de couleur, et comment les défauts au test d'étincelle et les bobines courtes se traduisent en perte de Qualité.
Le processus fil et câble, étape par étape
- Tréfilage. La barre est tirée à travers une série de filières jusqu'au diamètre du fil, souvent avec un recuit en ligne. Les fils fins passent par d'autres machines de tréfilage.
- Regroupement et toronnage. Les fils sont torsadés en un conducteur sur des bunchers ou des torons, alimentés depuis de nombreuses bobines.
- Extrusion d'isolant. Pay-off, préchauffeur, extrudeuse avec tête transversale, bac de refroidissement, capstan, jauge de diamètre, testeur d'étincelle, imprimante, accumulateur et enrouleur.
- Câblage et gainage. Les âmes isolées sont assemblées en câble et gainées sur une autre ligne d'extrusion.
- Contrôle et emballage. Les tambours finis sont testés, puis enroulés ou emballés.
Entre chaque étape, le produit attend sur des bobines et des tambours. Ce WIP met les étapes en tampon les unes par rapport aux autres, donc un arrêt à une étape n'arrête pas souvent la suivante immédiatement.

Un OEE par étape, et la contrainte
Parce que les bobines découplent les étapes, un seul chiffre OEE pour l'usine dit peu. Mesurez chaque machine ou groupe de ligne séparément, et trouvez l'étape qui limite la production pour le mix produits que vous fabriquez. Ça peut être une ligne d'isolation ou un toronneur, mais vérifiez votre WIP : l'étape devant laquelle les bobines s'accumulent est celle à protéger.
Les gains sur une étape avec capacité disponible ne construisent que plus de WIP. Les gains sur la contrainte deviennent du câble que vous pouvez expédier. Notre guide OEE sur plusieurs machines montre comment agréger les étapes sans masquer la contrainte.
Fixer une cadence basée sur la longueur
Les fils et câbles se vendent à la longueur, donc mesurez la Performance en mètres : mètres produits divisés par la vitesse nominale de la ligne multipliée par le temps de fonctionnement.
- Lignes d'isolation. La vitesse nominale par produit est limitée par le débit de l'extrudeuse et la longueur de refroidissement, donc une isolation épaisse tourne plus lentement qu'une isolation fine. Fixez-la à partir de la meilleure vitesse prouvée avec le produit dans la tolérance.
- Toronneuses. La vitesse de ligne est égale à la vitesse de rotation de la cage multipliée par la longueur de pose. La vitesse nominale découle de la vitesse de rotation nominale et de la longueur de pose requise pour le produit.
- Tréfilage. Utilisez la vitesse de finition nominale pour la taille du fil, en mètres par minute ou par seconde, au bobinage.
N'utilisez jamais la moyenne d'une bonne journée comme idéal, et si un produit fonctionne au-dessus de la pleine vitesse, sa cadence est trop basse. Notre guide sur le temps de cycle idéal pour l'OEE explique la règle en détail.
Changements de bobines et de tambours
Les changements de bobine sont parmi les événements les plus fréquents sur une ligne de fil, aux deux extrémités.
Pay-off. Quand une bobine de conducteur se vide, la suivante est jointe, souvent par soudure des extrémités. Les lignes sans pay-off qui change en vol s'arrêtent ou ralentissent à chaque jonction. Enregistrez l'arrêt comme perte de Disponibilité avec un temps standard, et le ralentissement avant et après comme Performance.
Enroulement. Les enrouleurs doubles transfèrent sur une bobine vide à vitesse. Les enrouleurs simples ralentissent la ligne ou l'arrêtent, parfois avec un accumulateur couvrant le changement. Des longueurs de commande courtes signifient de nombreux changements par poste, donc le temps standard par changement compte davantage que sur de longues fabrications.
Codez les transferts ratés, bobines erronées et tambours vides manquants comme raisons distinctes. L'attente de bobines est une perte matière et logistique, pas un problème de ligne. Notre guide sur mesurer le temps de changement explique comment fixer le standard.
Pausess et autres arrêts par étape
| Étape | Arrêts typiques | Facteur OEE | Que consigner |
|---|---|---|---|
| Tréfilage | Casses de fil, changements de filières, panne de lubrification ou d'enceinte de recuit, changements de bobine | Disponibilité, courtes interruptions en Performance | Casses par tonne, position de filière, lot de barre |
| Regroupement et toronnage | Changements de bobine, ruptures, changements de longueur de pose | Disponibilité | Bobines changées, emplacement de la rupture |
| Extrusion d'isolant | Changements pay-off et enroulement, ruptures de conducteur, changements de couleur, pannes d'extrudeuse | Disponibilité, puis Qualité au démarrage | Type de changement, mètres de rebut au démarrage |
| Câblage et gainage | Changements de bobines cœur, changements de filières et buses, défauts de gaine | Disponibilité et Qualité | Tambour, produit, mètres de rebut |
| Toutes étapes | Attente de bobines, attente de matière, pas d'opérateur | Disponibilité | Origine de l'attente |
Les changements de couleur sur les lignes d'isolation signifient généralement purger l'ancien compound, souvent changer buse et filière, et faire courir jusqu'à ce que couleur et diamètre soient corrects. Enregistrez l'arrêt en Disponibilité et la longueur de démarrage en Qualité, et faites-les remonter comme un événement. Pour la relance, lisez comment réduire les pertes au démarrage et à l'arrêt.
Défauts au test d'étincelle et autres pertes qualité
Le testeur d'étincelle applique une haute tension à travers l'isolant pendant que le fil le traverse. Un micropore, une zone trop fine ou une contamination laisse passer une étincelle, et le testeur compte un défaut. Selon les règles produit, la longueur défectueuse est coupée ou la bobine est déclassée.
- Coupe autour des défauts d'étincelle. La longueur ôtée autour de chaque défaut.
- Rebut au démarrage. Fil produit après un démarrage ou un changement de couleur jusqu'à retour en spécification.
- Défauts dimensionnels. Diamètre ou excentricité hors tolérance, relevés par les jauges.
- Défauts d'impression et de surface. Marquage manquant ou erroné, bosses, rayures.
- Bobines courtes. Les coupes peuvent laisser des bobines plus courtes que la longueur demandée.
Décidez comment comptabiliser les restes. Si une longueur courte est vendue plus tard au prix plein, c'est du bon output. Si elle est mise au rebut ou vendue en seconde, comptez-la comme perte Qualité. Le cuivre est récupéré du rebut, donc valorisez le rebut à la valeur qu'il perd, pas au coût total du matériau. Plus dans notre guide sur le facteur Qualité de l'OEE.
Sources de données : ce que chacune voit
| Source | Ce qu'elle vous donne | Ce qu'elle manque |
|---|---|---|
| PLC de la ligne et encodeur du capstan | Vitesse de ligne, état de marche, mètres produits | Pourquoi la ligne s'est arrêtée |
| Testeur d'étincelle | Nombre et position des défauts | La cause du défaut |
| Jauges de diamètre et d'excentricité | Dimensions le long de la longueur | Défauts d'impression et de surface |
| Étiquettes d'enroulement et de bobine | Longueur par bobine, changements de bobine | Restes mis au rebut plus tard |
| Saisie opérateur | Raison, couleur, lot du conducteur | Courtes arrêts que personne n'enregistre |
| Caméra à une station | Un clip du pay-off ou de l'enroulement au moment d'un arrêt | Ce qui se passe à l'intérieur de l'extrudeuse ou de la tête transversale |
Le PLC est l'horloge pour chaque arrêt. Lorsqu'une caméra surveille le pay-off ou l'enrouleur, le clip montre une bobine emmêlée ou un transfert raté que le signal n'enregistre que comme un arrêt. Un modèle peut suggérer la raison, et l'opérateur la confirme en une touche.
Une garde travaillée sur une ligne d'isolation
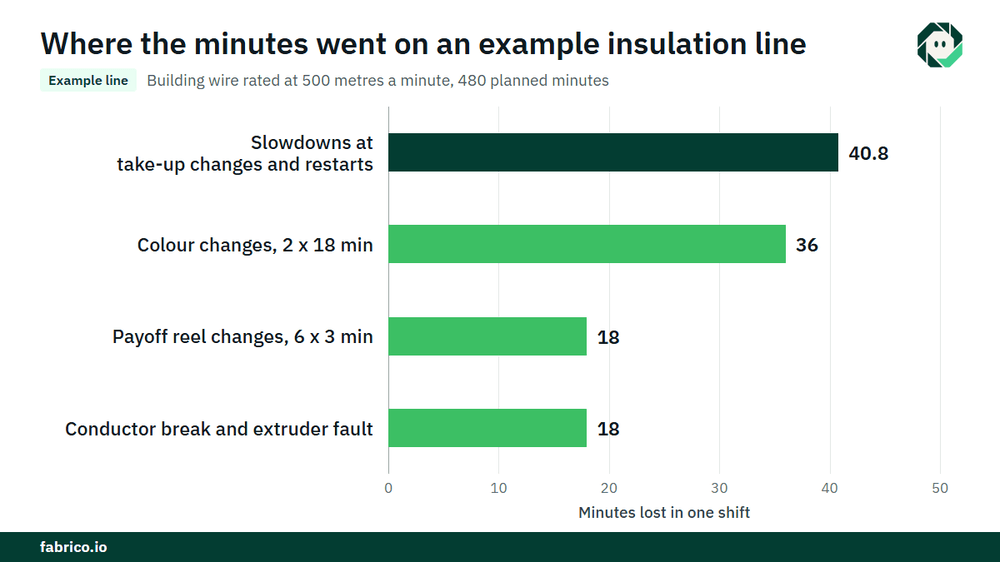
Ligne type (chiffres illustratifs, pas client) : une ligne d'isolation pour fil de bâtiment fonctionne à 500 mètres par minute pour ce produit. Le temps de production planifié est de 480 minutes.
- Arrêts : deux changements de couleur de 18 minutes (36), six changements de bobine d'alimentation de 3 minutes (18), et une rupture de conducteur plus une panne d'extrudeuse (18). Total 72 minutes, donc temps de fonctionnement 408 minutes.
- Disponibilité = 408 / 480 = 85,0 %.
- Longueur idéale = 408 x 500 = 204 000 m. Le capstan a enregistré 183 600 m. Performance = 183 600 / 204 000 = 90,0 %. Les 20 400 m manquants représentent 40,8 minutes à vitesse nominale, perdus par des ralentissements lors de changements d'enroulement et lors des montées en régime après redémarrages.
- Rebut : 3 000 m de fil de démarrage après les deux changements de couleur, 600 m de coupes d'étincelle (12 coupes de 50 m) et 990 m de restes trop courts pour la vente. Total 4 590 m, donc longueur bonne 179 010 m. Qualité = 179 010 / 183 600 = 97,5 %.
- OEE = 0,85 x 0,90 x 0,975 = 74,6 %. Vérification : 179 010 / 500 = 358,02 minutes, et 358,02 / 480 = 74,6 %.
Évaluez les changements de couleur. Les 36 minutes représentent 36 x 500 = 18 000 m non produits. À une contribution de $0,03 par mètre (€0,03 dans une usine euro), cela fait $540. Les 3 000 m de fil de démarrage coûtent $0,05 par mètre après récupération du cuivre : $150. Deux changements de couleur coûtent $690 par poste. Sur 750 postes par an, trois postes sur 250 jours, cela fait $517 500, ou €517 500, si la ligne est vendue entièrement.
Où se situe Fabrico
Fabrico est une plateforme de performance manufacturière avec vision par ordinateur. Dans une usine de fils et câbles elle commence par l'OEE et un MES léger : enregistrement automatique des temps d'arrêt depuis les signaux machines et OEE en temps réel par ligne et par poste, étape par étape.
- Pertes chiffrées en argent et classées par montant, de sorte que changements de bobines, changements de couleur et coupes d'étincelles se comparent dans une même monnaie.
- L'opérateur confirme la raison d'un tap, y compris le type de changement.
- Un clip caméra comme preuve d'un arrêt là où une caméra surveille le pay-off ou l'enroulage.
- Un ordre de travail au bon technicien, avec son coût, quand un arrêt est une panne.
- Une vue unique sur plusieurs usines pour les groupes qui tréfiler, toronnent et isolent sur différents sites.
Vous pouvez démarrer sur une seule ligne, avec une baseline et une date de décision convenues à l'avance. Chaque usine reçoit un devis après revue de ses lignes.
Questions fréquentes
Comment calcule-t-on l'OEE pour une ligne d'extrusion de câble ?
La Disponibilité est le temps de fonctionnement divisé par le temps planifié. La Performance est les mètres produits divisés par la vitesse nominale de la ligne multipliée par le temps de fonctionnement. La Qualité est les mètres bons sur tous les mètres, après rebut d'amorçage, coupes d'étincelles et restes.
Les changements de bobine sont-ils des arrêts planifiés ?
Comptez-les comme perte de Disponibilité avec un temps standard par changement et codez le dépassement. S'ils sont dans le temps planifié, ils disparaissent de la liste des pertes.
Comment les défauts au test d'étincelle affectent-ils l'OEE ?
La longueur coupée autour de chaque défaut est une perte de Qualité. Si les coupes laissent une bobine trop courte pour la commande et que le reste ne peut pas être vendu au prix plein, cette longueur est aussi une perte de Qualité.
Le tréfilage et l'isolation doivent-ils partager un seul OEE ?
Non. Les bobines découplent les étapes, donc mesurez chacune séparément et donnez le plus d'attention à l'étape contrainte.
Quel est un bon OEE pour la fabrication de fils et câbles ?
Il n'existe pas de benchmark standard pour les lignes fils et câbles. Comparez chaque ligne à sa propre baseline, par produit, et surveillez les changements de bobine et les défauts d'étincelle par poste.
Voir les pertes de votre ligne câble dans une démo
Apportez une ligne et ses rapports de poste. Nous montrerons où vont les mètres et combien coûte chaque perte.
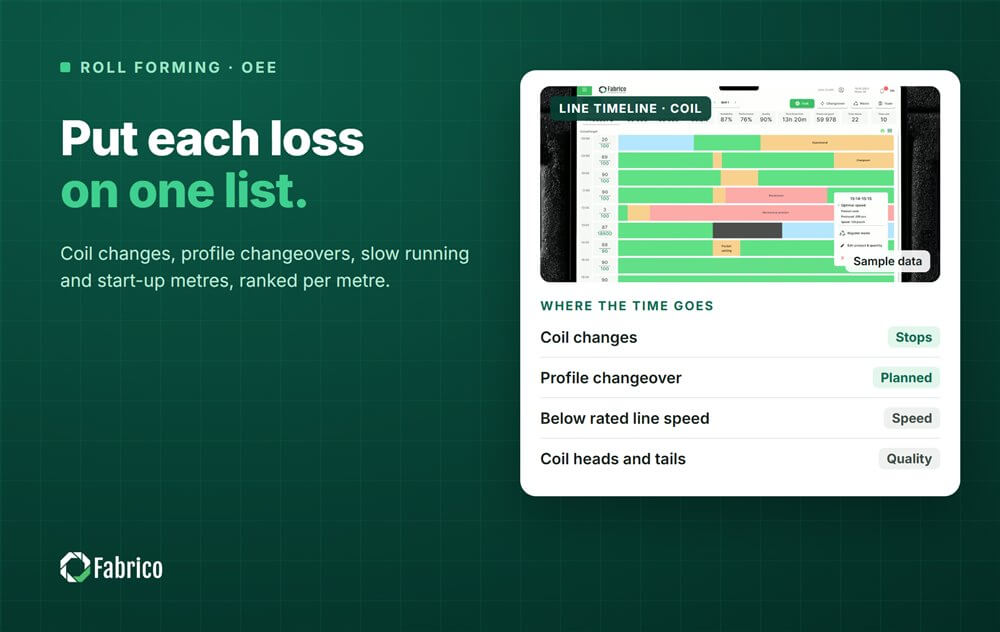
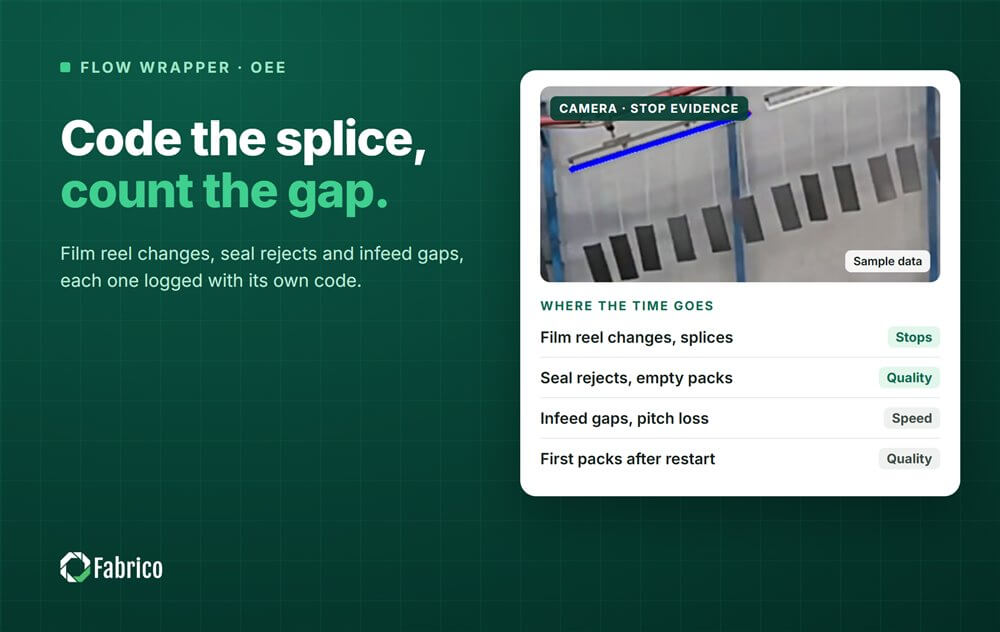








Tuiles Fabrico réelles, données d'exemple.