


 Connexion
 Blog
OEE pour l'assemblage de faisceaux : coupe, sertissage, postes d'assemblage et test

Points clés
- Une usine de faisceaux a deux types de processus : machines de coupe et de sertissage avec un signal, et postes d'assemblage manuels sans signal. Mesurez-les différemment.
- Sur les machines, définissez l'idéal par article de fil et comptez les pièces depuis la machine ; les changements de lot et les contrôles de sertissage sont de la Disponibilité.
- Sur les postes d'assemblage, comptez les faisceaux finis par rapport à un rythme planifié par variante et enregistrez les arrêts. Ne chronométrez pas les personnes.
- Le test électrique est la porte de qualité : un passage au premier essai est bon, un faisceau réparé ne l'est pas.
- L'attente des jeux de fils aux postes peut être une perte liée à la préparation des fils, codez-la donc là où elle commence.
La machine coupe-sertisseuse sur la voie 2 s'arrête pour un changement de bobine de cosses, et personne ne le note. De l'autre côté du hall, le carrousel d'assemblage attend un jeu de fils qui n'est pas arrivé, et un faisceau fini échoue au test électrique pour une cosse mal enfoncée et va à la station de réparation. Trois pertes, dans deux processus très différents, et le rapport de poste n'affiche que le nombre de faisceaux emballés. L'OEE en assemblage de faisceaux doit couvrir les deux processus sans prétendre qu'ils sont identiques.
Ce guide s'adresse aux responsables d'usine, aux responsables de production et aux ingénieurs de fabrication dans les usines de faisceaux. Il couvre l'OEE sur les machines de coupe et de sertissage, comment mesurer les postes d'assemblage manuels par rendement, le test électrique comme porte de qualité, les changements de série par variante et ce que chaque source de données peut voir.
Deux processus dans une même usine
La préparation des fils est un travail machine : coupe, dénudage, sertissage des cosses, pose de joints, torsadage et soudure ultrasonore. Ces machines ont un compteur de pièces et un état, donc l'OEE leur convient directement. L'assemblage est majoritairement manuel : acheminement des fils sur un gabarit, insertion des cosses dans les boîtiers de connecteur, rubanage, pose de clips et de gaines, sur gabarits statiques ou un carrousel en mouvement. Ensuite, le test électrique vérifie le circuit et le faisceau est emballé.
| Zone | À mesurer | Source de données principale |
|---|---|---|
| Machines de coupe et de sertissage | OEE : état, pièces, rebut, changements de lot | Signal et compteur machine |
| Torsadage et épissure | OEE sur chaque machine qui dispose d'un signal | Signal machine |
| Postes d'assemblage | Faisceaux par rapport à un rythme planifié, arrêts et leurs raisons | Compteur de table de test, saisie opérateur |
| Test électrique | Rendement au premier essai, types de défaut | Résultats de test |
| Station de réparation | Faisceaux réparés et retestés | Résultats de test, saisie opérateur |

OEE sur les machines de coupe et de sertissage
Définissez l'idéal par article de fil, à partir du débit nominal de la machine ou du meilleur débit stable maintenu sur de longues séries pour ce type de fil. Le débit dépend de la longueur du fil et du travail par fil : sertissage d'un seul côté ou des deux, joints ou non. Un idéal unique pour tous les articles rend les fils longs lents et les courts rapides.
Comptez les pièces depuis la machine. Les arrêts avec la machine à l'arrêt sont de la Disponibilité : changements de lot, changement de bobine de cosses, changement d'applicateur et de joint, contrôles de sertissage, changement de lame et défauts d'alimentation. Les courtes interruptions en dessous du seuil d'arrêt, comme un enchevêtrement ou un bourrage d'alimentation, sont de la Performance, tout comme un fonctionnement en dessous de l'idéal.
La qualité sur une machine de sertissage correspond aux pièces rejetées par le contrôle de la force de sertissage, mauvais dénudages, longueurs incorrectes et premières pièces coupées pour contrôle de hauteur de sertissage, test de traction ou section transversale. Comptabilisez-les comme produites mais non bonnes, avec leurs propres codes raison, afin que les pièces de démarrage ne se cachent pas parmi de vrais défauts.
Changements de lot en préparation de fils
La préparation des fils fonctionne avec de nombreux petits lots, car chaque variante de faisceau a besoin de son propre jeu de fils. Un changement de lot peut signifier un nouveau fil, une nouvelle bobine de cosses, un applicateur et joint différents, une nouvelle longueur, puis un contrôle de sertissage avant le lancement du lot. Enregistrez-le depuis la dernière bonne pièce d'un lot jusqu'à la première pièce approuvée du suivant.
Codez ses parties séparément : changement de fil, changement de terminal, changement d'applicateur, contrôle de sertissage. Les applicateurs préréglés hors machine et le fil suivant et la bobine préparés avant la fin du lot transforment le temps interne en temps externe, méthode décrite dans notre guide sur changeover time.
Postes d'assemblage : comptez la production, ne chronométrez pas les personnes
Aux postes il n'y a pas de cycle machine à lire et le travail est fait par des personnes. Ne les chronométrez pas. Mesurez la ligne : faisceaux finis par rapport à une cadence planifiée pour la variante, les arrêts de la ligne et leurs raisons, et la qualité au test.
La cadence planifiée provient du standard de la ligne pour cette variante, en faisceaux par heure. Le temps de production planifié, les arrêts et la production donnent alors les mêmes trois facteurs que sur une machine : Disponibilité issue des arrêts, Performance des faisceaux réalisés par rapport à la cadence planifiée, Qualité du premier passage au test. Rapportez par ligne, variante et équipe, jamais par opérateur. Un hour by hour board est la manière la plus simple d'afficher la production par rapport au plan pendant l'équipe.
Les arrêts de la ligne sont principalement liés à l'approvisionnement et à l'équipement : attente des jeux de fils, connecteur ou clip manquant, défaut de table de test, arrêt du carrousel. L'équipe enregistre la raison en une touche à la ligne. Une caméra ne chronomètre pas les étapes de travail manuelles et ne doit pas le faire ; là où elle surveille la fin de ligne ou une machine, elle peut conserver un clip comme preuve d'un arrêt. Notre guide sur measuring OEE on manual and hybrid lines couvre la méthode plus en profondeur.
Le test électrique comme porte de qualité
Chaque faisceau passe par le test électrique, c'est donc l'endroit naturel pour compter la production et la qualité. La table de test vérifie la continuité, les courts-circuits, la présence des fils dans les bonnes cavités et, sur certaines tables, la présence de clips ou de joints. Un faisceau qui passe du premier coup est bon. Un faisceau qui échoue va en réparation puis à un nouveau test.
La qualité est le nombre de faisceaux passés du premier coup divisé par les faisceaux testés. Un faisceau réparé est expédié, mais il n'était pas correct du premier coup, donc il ne compte pas comme bon. Comptabilisez aussi les types de défauts : circuits ouverts dus à des cosses mal insérées, fils inversés et clips manquants pointent vers des corrections différentes, à la table, au kit ou au jeu de fils. Le compteur du test donne aussi le compte de sortie de la ligne, un signal pour les deux.
Rangements par variante de faisceau
Aux postes, un changement de variante peut signifier le remplacement de platines ou de fixations, le changement du kit de fils et composants, et le chargement d'un nouveau programme de test ou adaptateur. Enregistrez-le comme une perte de Disponibilité avec son propre code, depuis le dernier faisceau d'une variante jusqu'au premier bon du suivant.
Grouper les variantes qui partagent platines ou kits est une décision de planification de l'usine. Ce que l'OEE apporte, c'est le coût mesuré de chaque changement, de sorte que la décision repose sur des chiffres. Pour une vision plus large dans la supply vehicle, voyez notre guide sur OEE for automotive manufacturing.
Une équipe exemple
Ligne d'exemple (chiffres illustratifs, pas client) : une machine coupe-sertisseuse et une ligne d'assemblage, chacune avec 480 minutes de temps de production planifié.
- Machine : l'idéal pour ce mix est 2 secondes par pièce. Douze changements de lot de 6 minutes et 18 minutes d'autres arrêts font 90 minutes, donc le temps de fonctionnement est 390 et la Disponibilité 390 / 480 = 81,3 %. Elle a produit 10 140 pièces, 338 minutes idéales, donc la Performance est 338 / 390 = 86,7 %. Avec 140 pièces rejetées ou coupées pour contrôles de sertissage, 10 000 sont bonnes et la Qualité est 98,6 %. L'OEE est 10 000 x 2 secondes = 333,3 minutes, et 333,3 / 480 = 69,4 %.
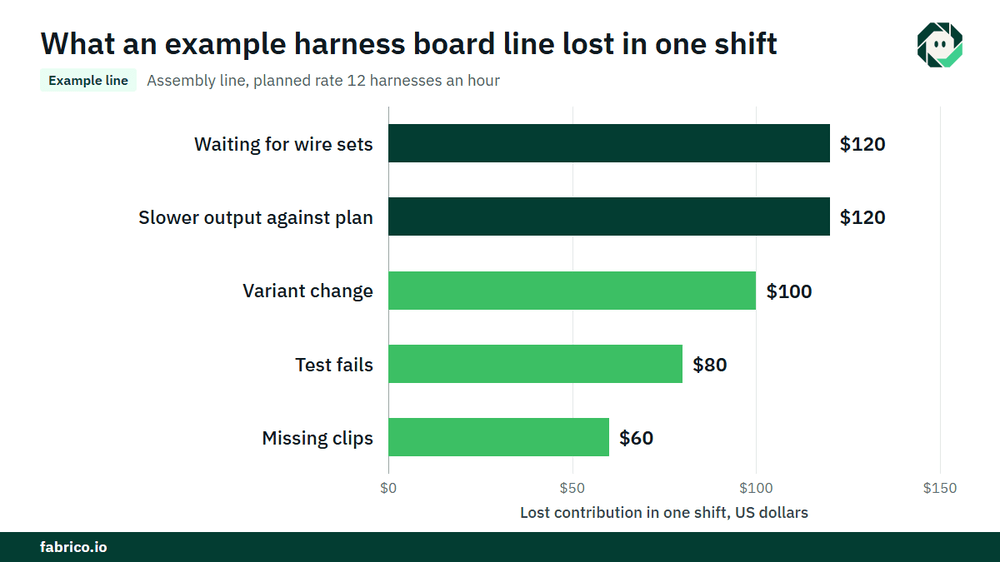
- Ligne de montage : la cadence planifiée pour la variante est 12 faisceaux par heure, 5 minutes chacun. L'attente des jeux de fils a duré 30 minutes, clips manquants 15 et un changement de variante 25, donc le temps de fonctionnement est 410 et la Disponibilité 410 / 480 = 85,4 %. La ligne a construit 76 faisceaux, 380 minutes planifiées, donc la Performance est 380 / 410 = 92,7 %. Au test, 72 sont passés du premier coup : la Qualité est 72 / 76 = 94,7 %. L'OEE est 72 x 5 = 360 minutes, et 360 / 480 = 75,0 %.
- Avec une contribution de $20,00 par faisceau, €20,00 dans une usine euro, la ligne a perdu 120 minutes, 24 faisceaux, $480 (€480). L'attente des jeux de fils a coûté $120 (€120), le changement de variante $100 (€100), les clips manquants $60 (€60), la production plus lente par rapport au plan $120 (€120), et les quatre échecs au test 20 minutes, $80 (€80), plus réparation et retest.
Le plus grand arrêt sur la ligne de montage, l'attente des jeux de fils, a commencé à la préparation des fils. Sur la machine, les changements de lot sont la plus grande perte à 72 minutes. L'argent devient réel seulement si les faisceaux supplémentaires sont vendus ou évitent des heures supplémentaires, donc convenez de cette règle avec votre contrôleur.
Ce que chaque source de données voit
| Source | Ce qu'elle vous dit | Ce qu'elle manque |
|---|---|---|
| Machine coupe-sertissage | État, pièces, rejets par force de sertissage, lot | Pourquoi elle s'est arrêtée |
| Résultats de contrôle de sertissage | Hauteur de sertissage, test de traction, passage ou échec | Temps machine perdu en attendant le contrôle |
| Table de test | Faisceaux testés, first pass, types de défauts | Arrêts sur les postes et leurs raisons |
| Saisie opérateur | Raisons d'arrêt sur postes et machines | Courtes interruptions que personne n'enregistre |
| Caméra sur une machine ou à la fin de la ligne | Clip comme preuve d'un arrêt | Combien de temps les personnes prennent sur un poste, par conception |
Erreurs courantes : chronométrer les opérateurs sur les postes, compter les faisceaux à l'emballage au lieu du premier test, compter les faisceaux réparés comme bons, un seul taux idéal pour tous les articles de fil, et enregistrer les changements de lot comme réglage général sans codes.
Où s'intègre Fabrico
Fabrico est une plateforme de performance manufacturière équipée de vision par ordinateur. Dans une usine de faisceaux, elle démarre par l'OEE et un léger MES : journalisation automatique des temps d'arrêt depuis les machines de coupe et de sertissage, OEE en direct par ligne et par équipe, et pertes valorisées en argent, ainsi les changements de lot, les arrêts de ligne et les échecs de test figurent dans une seule liste.
- L'opérateur confirme la raison d'un arrêt en une touche, à une machine ou sur une ligne.
- Un clip caméra comme preuve d'un arrêt, là où une caméra surveille une machine ou la fin de ligne.
- Pertes classées par montant, pour que la variante ou le type d'arrêt le plus coûteux apparaisse en premier.
- Une vue globale sur plusieurs usines, utile quand des usines de faisceaux sont dans plusieurs pays.
- Quand un arrêt est une panne, un ordre de travail au bon technicien avec son coût.
Vous commencez sur une ligne, avec une base et une date de décision convenue à l'avance. Chaque usine reçoit un devis après revue de ses lignes. Lisez comment la plateforme suit l'OEE dans solution overview.
Foire aux questions
Comment calculer l'OEE pour l'assemblage de faisceaux?
Séparément pour les machines et les postes. Sur les machines de coupe et de sertissage, utilisez le signal machine, l'idéal par article de fil et les pièces bonnes. Sur les postes, utilisez les arrêts, les faisceaux par rapport au rythme planifié par variante et le first pass au test électrique.
Peut-on utiliser l'OEE sur des postes d'assemblage manuels?
Oui, comme production par rapport à un rythme planifié dans le temps de production planifié, avec les arrêts de la ligne et le rendement au premier passage au test. Mesurez la ligne, pas les personnes qui y travaillent.
Les faisceaux réparés doivent-ils compter comme bons dans l'OEE?
Non. Un faisceau qui échoue au test électrique et passe après réparation est expédié, mais il n'était pas correct au premier passage. Comptabilisez-le dans les chiffres de réparation, pas comme production bonne.
Comment mesurer l'OEE sur une machine coupe-sertisseuse?
Lisez l'état et les pièces depuis la machine, définissez l'idéal par article de fil, enregistrez les changements de lot et les contrôles de sertissage comme Disponibilité, et comptez les rejets par force de sertissage et les pièces de contrôle comme Qualité.
Comment gérer les changements entre variantes de faisceau?
Enregistrez chaque changement de variante comme une perte de Disponibilité avec un code propre, du dernier faisceau d'une variante au premier bon du suivant.
Voyez les pertes de votre usine dans une démo
Apportez une machine de sertissage, une ligne de montage et votre rapport de poste actuel. Nous montrerons où passe le temps sur les deux et combien cela coûte.
Articles connexes








Tuiles Fabrico réelles, données d'exemple.