


 Вход
 Блог
OEE за сглобяване на кабелни снопове: рязане, кримпване, станции за сглобяване и тест

Ключови изводи
- Завод за кабелни снопове има два вида процеси: машини за рязане и кримпване с наличен сигнал, и ръчни монтажни маси без такъв. Измервайте ги по различен начин.
- При машините задайте идеалното време на артикул по проводник и бройте детайлите от машината; смяната на партиди и контролите на кримповете са Наличност.
- На монтажните маси бройте завършените снопове спрямо планирания темп за варианта и записвайте спирането. Не засичайте времето на хората.
- Електрическият тест е контролът за качество: преминаване от първия път на тест е добро, ремонтирано изделие не е.
- Изчакването на комплектите проводници на монтажните маси може да е загуба в подготовката на проводници, така че кодирайте го там, където започва.
Машината за рязане и кримпване на лента 2 спира за смяна на барабан с терминали и никой не го записва. От другата страна на халето монтажният въртящ се масив чака комплект проводници, които не са пристигнали, а завършен сноп не минава електрическия тест заради терминал, който не е напълно вкаран, и отива в станцията за ремонт. Три загуби в два много различни процеса, а сменната справка показва само броя на опакованите снопове. OEE в сглобяването на кабелни снопове трябва да покрива и двата процеса без да прави вид, че са едно и също.
Това ръководство е за мениджъри на заводи, производствени ръководители и инженери по производство в заводи за снопове. Обхваща OEE на машини за рязане и кримпване, как да измерите ръчните монтажни маси по продукция, електрическия тест като контрол на качеството, смяната на варианта и какво вижда всеки източник на данни.
Два процеса в един завод
Подготовката на проводници е машинна работа: рязане, облочка, кримпване на терминали, поставяне на уплътнения, усукване и ултразвуково спояване. Тези машини имат брояч на детайли и състояние, така че OEE им пасва директно. Сглобяването е предимно ръчна работа: прокарване на проводници по платка, поставяне на терминали в къщички на конектори, лепене, поставяне на клипс и тръба, на статични платформи или въртящ се карусел. След това електрическият тест проверява веригата и снопът се опакова.
| Зони | Какво да измерите | Основен източник на данни |
|---|---|---|
| Машини за рязане и кримпване | OEE: състояние, бройки, бракувани, смени на партиди | Сигнал и брояч на машината |
| Усукване и спояване | OEE на всяка машина, където има сигнал | Сигнал на машината |
| Монтажни маси | Снопове спрямо планиран темп, спирания и причини за тях | Брояч на тестова маса, въвеждане от оператор |
| Електрически тест | Процент преминали от първия път, типове откази | Резултати от теста |
| Станция за ремонт | Ремонтирани и повторно тествани снопове | Резултати от теста, въвеждане от оператор |

OEE на машини за рязане и кримпване
Задайте идеала на артикул по проводник, от номиналната скорост на машината или от най-добрата стабилна скорост, поддържана при дълги серии за този тип проводник. Скоростта зависи от дължината на проводника и от работата на проводник - кримпване от едната страна или от двете, уплътнения или без тях. Един общ идеал за всички артикули прави дългите проводници да изглеждат бавни и късите да изглеждат бързи.
Бройте детайлите от машината. Спирките при стояща машина са Наличност: смени на партиди, смени на барабани с терминали, смени на апликатори и уплътнения, проверки на кримпа, смени на ножове и повреди на подаването. Кратки прекъсвания под прага за стоп, като заплитане на проводник или задръстване на подаването на терминали, са Производителност, както и работа под идеала.
Качеството на кримп машина е детайлите, бракувани от мониторинг на силата на кримпа, лоши обелвания, грешни дължини и първите детайли отрязани за височина на кримпа, тест за издърпване или проверка на напречното сечение. Бройте ги като произведени, но не добри, с отделни кодове за причина, така че стартовите парчета да не се скрият сред истинските дефекти.
Смени на партиди при подготовка на проводници
Подготовката на проводници работи с много малки партиди, защото всеки вариант на сноп се нуждае от свой собствен комплект проводници. Смяната на партида може да означава нов проводник, нов барабан с терминали, различен апликатор и уплътнение, нова дължина, след това проверка на кримпа преди пускане на партидата. Бройте я от последното добро парче на едната партида до първото одобрено парче на следващата.
Кодирайте нейните части поотделно: смяна на проводник, смяна на терминал, смяна на апликатор, проверка на кримпа. Апликаторите, преднастроени извън машината, и следващият проводник и барабан подготвени преди края на партидата превръщат вътрешно време във външно време, методът в нашето ръководство за changeover time.
Монтажни маси: бройте продукцията, не засичайте хората
На масите няма машинен цикъл за четене, а работата е извършена от хора. Не ги засичайте. Измервайте линията вместо това: завършени снопове спрямо планиран темп за варианта, спиранията на линията и техните причини и качеството при теста.
Планираният темп идва от стандарта на линията за този вариант, в снопове на час. Планираното време за производство, спиранията и продукцията дават същите три фактора като на машина: Наличност от спиранията, Производителност от сноповете спрямо планирания темп, Качество от преминаване от първия път на тест. Докладвайте по линия, вариант и смяна, никога по оператор. Часова дъска е най-простият начин да покажете продукцията спрямо плана през смяната.
Спиранията на монтажната линия са главно свързани с доставка и оборудване: изчакване на комплекти проводници, липсващ конектор или клипс, повреда на тестова маса, спиране на карусел. Тимът записва причината с едно натискане на линия. Камера не записва времето на ръчните работни стъпки и не трябва; където наблюдава края на линията или машина, тя може да запази клип като доказателство за стоп. Нашето ръководство за measuring OEE on manual and hybrid lines разглежда метода по-подробно.
Електрическият тест като контрол за качество
Всеки сноп минава през електрически тест, затова това е естественото място за броене както на продукцията, така и на качеството. Тестовата маса проверява непрекъснатост, къси съединения, проводници в правилните гнезда и на някои маси присъствието на клипсове или уплътнения. Сноп, който премине от първия път, е добър. Сноп, който се провали, отива за ремонт и повторен тест.
Качеството е сноповете, преминали от първия път, спрямо тестваните снопове. Ремонтираният сноп се изпраща, но не е бил правилен първия път, затова не се брои като добър. Бройте и типовете откази: отворени вериги от непоставени терминали, разменени проводници и липсващи клипсове сочат към различни корекции - на масата, комплекта или комплекта проводници. Броячът на теста също дава на линията броя на продукцията, един сигнал и за двете.
Смени на варианти
На масите смяната на вариант може да означава смяна на платки или приспособления, смяна на комплекта проводници и компоненти и зареждане на нов тестов програма или адаптер. Бройте я като загуба на Наличност с отделен код, от последния сноп на един вариант до първия добър на следващия.
Групирането на варианти, които споделят платки или комплекти, е планиращо решение за завода. Това, което OEE добавя, е измерената цена на всяка смяна, така че решението да се базира на числа. За по-широката картина в доставките за автомобилостроенето, вижте нашето ръководство за OEE for automotive manufacturing.
Изчислена смяна
Примерна линия (илюстративни числа, не от клиент): една машина за рязане и кримпване и една монтажна линия, всяка с 480 минути планирано производствено време.
- Машина: идеалът за тази смес е 2 секунди за детайл. Дванадесет смени на партиди по 6 минути и 18 минути други спирания правят 90 минути, така че времето на работа е 390 и Наличност 390 / 480 = 81.3%. Направи 10 140 детайла, 338 идеални минути, така че Производителност е 338 / 390 = 86.7%. С 140 детайла бракувани или отрязани за проверки на кримпа, 10 000 са добри и Качество е 98.6%. OEE е 10 000 x 2 секунди = 333.3 минути, и 333.3 / 480 = 69.4%.
- Монтажна линия: планираният темп за варианта е 12 снопа на час, 5 минути всеки. Изчакване на комплекти проводници взе 30 минути, липсващи клипсове 15 и една смяна на вариант 25, така че времето на работа е 410 и Наличност 410 / 480 = 85.4%. Линията сглоби 76 снопа, 380 планирани минути, така че Производителност е 380 / 410 = 92.7%. На тест 72 преминаха от първия път: Качество е 72 / 76 = 94.7%. OEE е 72 x 5 = 360 минути, и 360 / 480 = 75.0%.
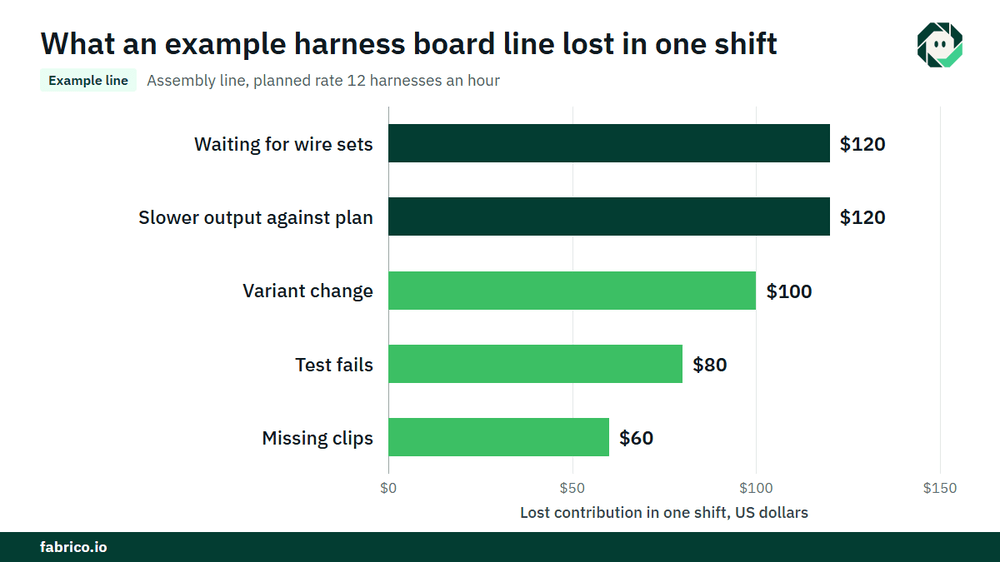
- При принос от $20.00 за сноп, €20.00 в евро завод, монтажната линия загуби 120 минути, 24 снопа, $480 (€480). Изчакване на комплекти проводници струва $120 (€120), смяната на вариант $100 (€100), липсващите клипсове $60 (€60), по-бавната продукция спрямо плана $120 (€120), и четирите провала на тест 20 минути, $80 (€80), плюс ремонт и повторен тест.
Най-голямото спиране на монтажната линия, изчакването на комплекти проводници, е започнало в подготовката на проводници. При машината смяната на партиди е най-голямата загуба с 72 минути. Парите се превръщат в оборотна наличност само ако допълнителните снопове се продадат или спестят извънреден труд, затова се съгласува това правило с вашия финансов контролер.
Какво вижда всеки източник на данни
| Източник | Какво ви казва | Какво пропуска |
|---|---|---|
| Машина за рязане и кримпване | Състояние, бройки, бракувани по сила на кримпа, партида | Защо е спряла |
| Резултати от проверката на кримпа | Височина на кримпа, тест за издърпване, мине или не мине | Загубено машинно време в чакане за проверката |
| Тестова маса | Тествани снопове, преминаване от първия път, типове откази | Спирания на масите и техните причини |
| Въвеждане от оператор | Причини за спиране на масите и машините | Кратки прекъсвания, за които никой не записва |
| Камера на машина или край на линия | Клип като доказателство за спиране | Колко време хората прекарват на маса, по дизайн |
Чести грешки: засичане на операторите на масите, броене на сноповете при опаковане вместо при първия тест, броене на ремонтирани снопове като добри, един идеален темп за всички артикали на проводника и записване на смени на партиди като обща подготовка без кодове.
Къде пасва Fabrico
Fabrico е платформа за производителност с поддръжка на компютърно зрение. В завод за снопове започва с OEE и лек MES: автоматично регистриране на престой от машините за рязане и кримпване, OEE в реално време по линия и смяна и загуби, оценени в пари, така че смяната на партиди, спиранията на монтажната линия и провалите на теста са в един списък.
- Операторът потвърждава причина за спиране с едно натискане, на машина или на монтажна линия.
- Камерен клип като доказателство за спиране, където камера наблюдава машина или край на линия.
- Загубите подредени по пари, така че най-скъпият вариант или тип спиране е първи.
- Един поглед през заводите, полезно когато заводите за снопове са в няколко държави.
- Когато спирането е повреда, работна поръчка за подходящия техник с неговата цена.
Започвате на една линия, с базова линия и договорена дата за решение предварително. Всеки завод получава оферта след преглед на своите линии. Прочетете как платформата проследява OEE в solution overview.
Често задавани въпроси
Как се изчислява OEE за сглобяване на кабелни снопове?
Отделно за машини и маси. На машини за рязане и кримпване използвайте сигнала на машината, идеала на артикул по проводник и добрите детайли. На масите използвайте спирания, снопове спрямо планирания темп за варианта и преминаване от първия път на електрическия тест.
Може ли да се използва OEE на ръчни монтажни маси?
Да, като продукция спрямо планиран темп в планираното производствено време, със спиранията на линията и процент преминали от първия път на тест. Измервайте линията, не хората на нея.
Трябва ли ремонтираните снопове да се броят като добри в OEE?
Не. Сноп, който не минава електрическия тест и преминава след ремонт, се изпраща, но не е бил правилен първия път. Бройте го в данните за ремонт, не като добър продукт.
Как се измерва OEE на машина за рязане и кримпване?
Четете състояние и бройки от машината, задайте идеала по проводник, записвайте смени на партиди и проверки на кримпа като Наличност и бройте бракуваните по сила на кримпа и проверките като Качество.
Как се обработват смени между варианти на снопове?
Записвайте всяка смяна на вариант като загуба на Наличност с отделен код, от последния сноп на един вариант до първия добър на следващия.
Вижте загубите на вашия завод в демо
Донесете една машина за кримпване, една монтажна линия и вашия текущ сменен отчет. Ще покажем къде отива времето и в двата процеса и какво струва.
Свързани статии
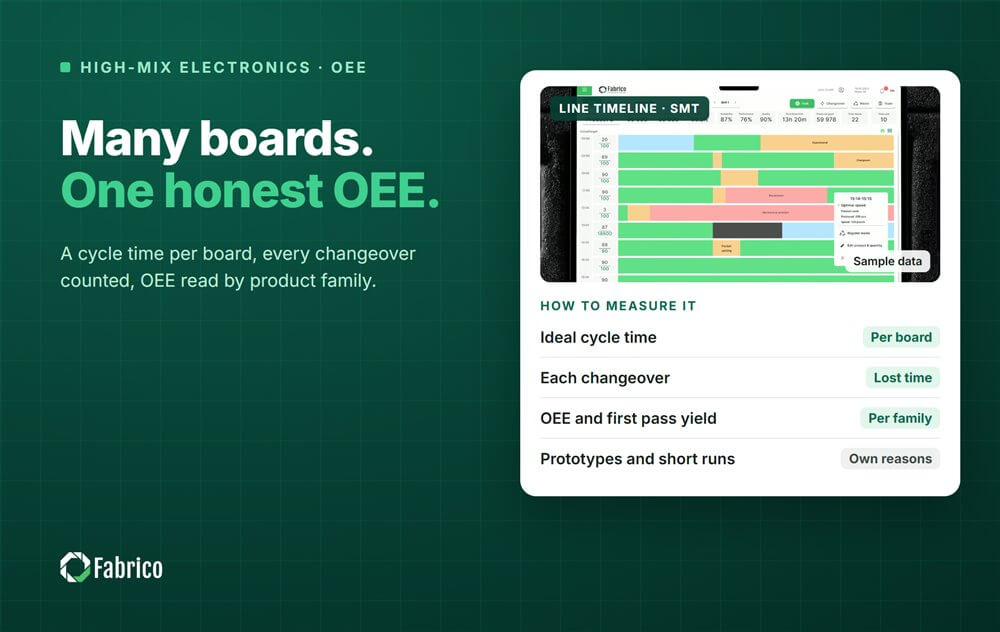
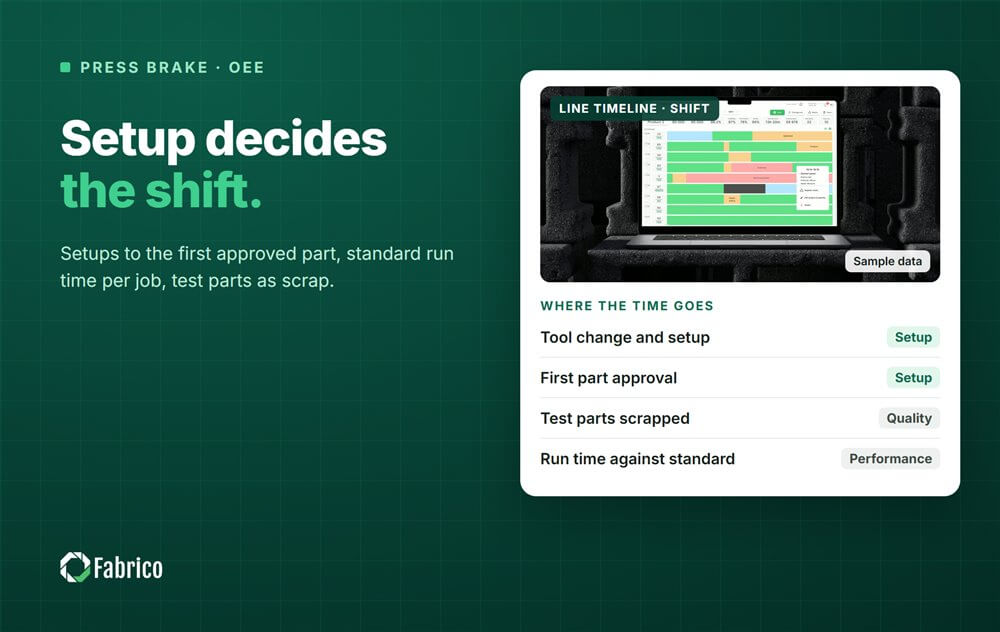








Реални плочки на Fabrico, примерни данни.