


 Anmeldung
 Blog
OEE für Draht- und Kabelproduktion: Makren, Funkenschäden und Länge

Wichtige Erkenntnisse
- Messen Sie jeden Prozessschritt für sich. Ziehen, Stranden, Isolations-Extrusion und Verdrillen laufen mit unterschiedlichen Geschwindigkeiten; Rollen sind der Puffer dazwischen.
- Verwenden Sie eine längenbasierte Rate: Meter pro Minute bei der Nennliniengeschwindigkeit für dieses Produkt.
- Rollen- und Trommelwechsel sind Verfügbarkeitsverluste mit einer Standardzeit; die Verlangsamungen darumherum sind Leistungs- (Performance-) Verluste.
- Funkenschäden kosten doppelt: die herausgeschnittene Länge geht verloren und die Rolle kann am Ende zu kurz für die Bestellung sein.
- Finden Sie den Engpassschritt, bevor Sie überall OEE-Punkte jagen.
Die Isolationslinie in der Gebäudeinstallations-Abteilung stoppt zum dritten Mal in dieser Schicht. Eine Abwickelrolle ist leergelaufen, die Leiterenden müssen verschweißt werden, und während die Linie wieder hochfährt, wickelt der Aufwickler Draht, der später herausgeschnitten wird. Jedes Ereignis ist kurz und normal. Zusammen bestimmen sie das OEE der Linie, und die meisten erreichen nie den Schichtbericht.
Dieser Leitfaden richtet sich an Werksleiter, Prozesseingenieure und CI-Verantwortliche in Draht- und Kabelwerken. Er behandelt, wie man OEE auf Zieh-, Strang- und Isolationslinien misst, wie man eine längenbasierte Rate festlegt, wie man Rollenwechsel, Pausen und Farbwechsel bucht und wie Funkentester-Fehler und kurze Rollen zu Qualitätsverlusten werden.
Der Draht- und Kabelprozess, Schritt für Schritt
- Ziehen. Stangen werden durch eine Serie von Ziehdüsen auf Drahtgröße gezogen, oft mit Inline-Glühen. Feine Drähte durchlaufen weitere Ziehmaschinen.
- Zusammentrommeln und Stranden. Drähte werden auf Bunchern oder Strändern zu einem Leiter verdrillt, gespeist von vielen Garnspulen.
- Isolations-Extrusion. Abwickeln, Vorheizer, Extruder mit Querkopf, Kühltrog, Capstan, Durchmesser-Messgerät, Funkentester, Drucker, Akkumulator und Aufwickler.
- Kabellage und Mantelung. Isolierte Kerne werden zu einem Kabel aufgelegt und auf einer weiteren Extrusionslinie mit Mantel versehen.
- Prüfung und Verpackung. Fertige Trommeln werden geprüft, dann gewickelt oder verpackt.
Zwischen jedem Schritt wartet Produkt auf Rollen und Trommeln. Dieser WIP puffert die Schritte gegeneinander, sodass ein Stopp an einem Schritt selten den nächsten sofort stoppt.

Ein OEE pro Schritt und der Engpass
Weil Rollen die Schritte entkoppeln, sagt eine einzige OEE-Zahl für das ganze Werk wenig. Messen Sie jede Maschine oder Liniengruppe separat und finden Sie den Schritt, der den Output für den von Ihnen gefahrenen Produktmix begrenzt. Das kann eine Isolationslinie oder ein Strander sein – prüfen Sie Ihr eigenes WIP: Der Schritt, vor dem sich Rollen anhäufen, ist der zu schützende.
Punkte, die an einer Stufe mit freier Kapazität gewonnen werden, bauen nur mehr WIP auf. Punkte am Engpass werden zu Kabeln, die Sie verschicken können. Unser Leitfaden zu OEE über mehrere Maschinen zeigt, wie man Schritte zusammenfasst, ohne den Engpass zu verschleiern.
Festlegung einer längenbasierten Rate
Draht und Kabel werden nach Länge verkauft, also messen Sie die Performance in Metern: produzierte Meter geteilt durch die Nennliniengeschwindigkeit multipliziert mit der Laufzeit.
- Isolationslinien. Die Nenngeschwindigkeit pro Produkt wird durch Extruderleistung und Kühlstrecke begrenzt; dickere Isolation läuft langsamer als dünnere. Legen Sie sie anhand der besten bewährten Geschwindigkeit fest, bei der das Produkt in Toleranz ist.
- Strander. Liniengeschwindigkeit = Käfigdrehzahl x Längenzahl. Die Nenngeschwindigkeit ergibt sich aus der Nenn-Drehzahl und der für das Produkt benötigten Längenzahl.
- Ziehen. Verwenden Sie die nominelle Endgeschwindigkeit für die Drahtgröße, in Metern pro Minute oder Sekunde, am Aufwickler.
Verwenden Sie niemals den Durchschnitt eines guten Tages als Ideal, und wenn ein Produkt über Volllast läuft, ist seine Rate zu niedrig gesetzt. Unser Leitfaden zu ideal cycle time für OEE behandelt die Regel im Detail.
Rollen- und Trommelwechsel
Rollenwechsel gehören zu den häufigsten Ereignissen an einer Drahtlinie, an beiden Enden.
Abwickeln. Wenn eine Leiterrolle leerläuft, wird die nächste verbunden, oft durch Schweißen der Enden. Linien ohne Abwickler, der im laufenden Betrieb wechselt, stoppen oder verlangsamen bei jedem Verbinden. Buchen Sie den Stopp als Verfügbarkeitsverlust mit Standardzeit und die Verlangsamung davor und danach als Performance.
Aufwickeln. Doppelte Aufwickler transferieren bei Geschwindigkeit auf eine leere Rolle. Einzelaufwickler verlangsamen die Linie oder halten sie an, manchmal wird ein Akkumulator genutzt, um den Wechsel zu überbrücken. Kurze bestellte Längen bedeuten viele Wechsel pro Schicht, daher ist die Standardzeit pro Wechsel wichtiger als bei langen Läufen.
Kodieren Sie fehlgeschlagene Transfers, falsche Rollen und fehlende leere Trommeln als eigene Gründe. Warten auf Rollen ist ein Material- und Logistikverlust, kein Linienproblem. Unser Leitfaden zu Messung der Umrüstzeit erklärt, wie man den Standard festlegt.
Pauses und andere Stopps pro Schritt
| Schritt | Typische Stopps | OEE-Faktor | Was zu erfassen ist |
|---|---|---|---|
| Ziehen | Drahtbrüche, Werkzeugwechsel, Schmier- oder Glühofenstörungen, Spulenwechsel | Verfügbarkeit, kurze Unterbrechungen in Performance | Brüche pro Tonne, Werkzeugposition, Stangen-Los |
| Bunching und Stranden | Spulenwechsel, Litzenbrüche, Änderung der Längenzahl | Verfügbarkeit | Geänderte Spulen, Bruchort |
| Isolations-Extrusion | Abwickel- und Aufwickelwechsel, Leiterbrüche, Farbwechsel, Extruderfehler | Verfügbarkeit, dann Qualität beim Anlauf | Wechseltyp, Anlauf-Scrap-Meter |
| Kabellage und Mantelung | Core-Rollenwechsel, Werkzeug- und Düsentausch, Mantelfehler | Verfügbarkeit und Qualität | Trommel, Produkt, Scrap-Meter |
| Alle Schritte | Warten auf Rollen, Warten auf Material, kein Bediener | Verfügbarkeit | Quelle der Wartezeit |
Farbwechsel auf Isolationslinien bedeuten meist das Spülen des alten Compounds, häufig Wechsel von Düse und Werkzeug und Laufen, bis Farbe und Durchmesser stimmen. Buchen Sie den Stopp in der Verfügbarkeit und die Anlauf-Länge in der Qualität und melden Sie sie als ein Ereignis. Zum Restart-Thema lesen Sie wie man Anlauf- und Abschaltverluste reduziert.
Funkentester-Fehler und andere Qualitätsverluste
Der Funkentester legt während des Durchlaufs eine Hochspannung über die Isolation. Ein Loch, eine dünne Stelle oder Kontamination lässt einen Funken durch und der Tester zählt einen Fehler. Je nach Produktregel wird die fehlerhafte Länge herausgeschnitten oder die Rolle herabgestuft.
- Funkenschaden-Ausschnitte. Die um jeden Fehler entfernte Länge.
- Anlauf-Scrap. Draht, der nach Anlauf oder Farbwechsel erzeugt wird, bis er in Spezifikation ist.
- Dimensionsfehler. Durchmesser oder Exzentrizität außerhalb der Toleranz, gemessen von den Messgeräten.
- Druck- und Oberflächenfehler. Fehlende oder falsche Markierung, Klumpen, Kratzer.
- Kurze Rollen. Ausschnitte können Rollen kürzer lassen als die bestellte Länge.
Entscheiden Sie, wie Überreste gezählt werden. Wird eine kurze Länge später zum vollen Preis verkauft, ist es guter Output. Wird sie verwertet oder als Second verkauft, zählt sie als Qualitätsverlust. Kupfer wird aus Schrott zurückgewonnen, bewerten Sie Schrott daher zum verlorenen Wert, nicht zum vollen Materialpreis. Mehr in unserem Leitfaden zum OEE-Qualitätsfaktor.
Datenquellen: was jede Quelle sieht
| Quelle | Was sie liefert | Was sie verpasst |
|---|---|---|
| Linien-PLC und Capstan-Encoder | Liniengeschwindigkeit, Betriebszustand, produzierte Meter | Warum die Linie gestoppt hat |
| Funkentester | Fehleranzahl und Position | Die Ursache des Fehlers |
| Durchmesser- und Exzentrizitätsmesser | Abmessungen entlang der Länge | Druck- und Oberflächenfehler |
| Aufwickel- und Rollenetiketten | Länge pro Rolle, Rollenwechsel | Später verschrottete Reste |
| Bedienereingabe | Grund, Farbe, Leiterlos | Kurzzeitstopps, die niemand protokolliert |
| Kamera an einer Station | Ein Clip vom Abwickeln oder Aufwickeln im Moment des Stopps | Was im Extruder oder Querkopf passiert |
Das PLC ist die Uhr für jeden Stopp. Wo eine Kamera das Abwickeln oder Aufwickeln beobachtet, zeigt der Clip eine verhedderte Rolle oder einen fehlgeschlagenen Transfer, den das Signal nur als Stopp meldet. Ein Modell kann den Grund vorschlagen und der Bediener bestätigt ihn mit einem Tap.
Eine durchgerechnete Schicht auf einer Isolationslinie
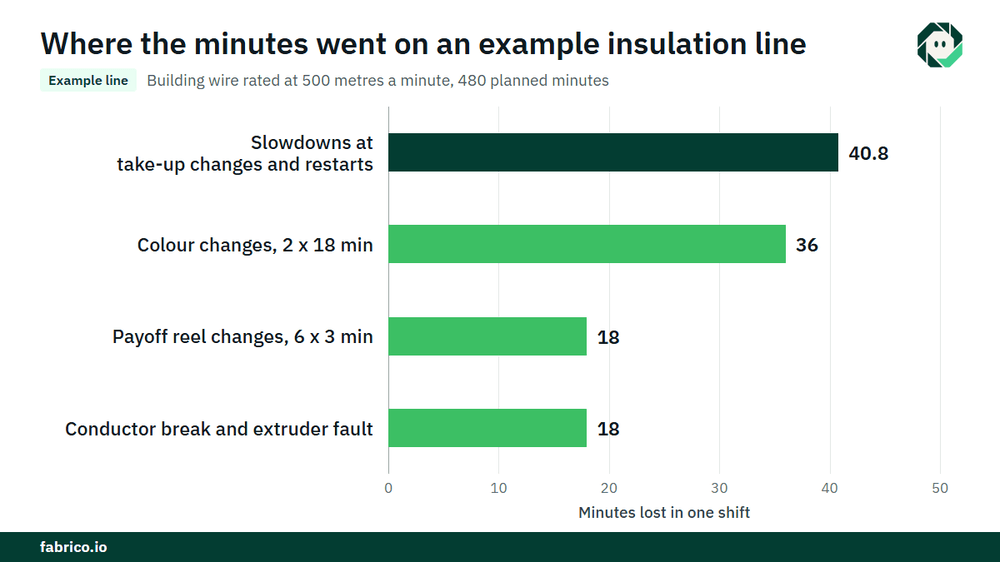
Beispiellinie (illustrierende Zahlen, kein Kunde): Eine Isolationslinie für Installationsdraht fährt ein Produkt mit Nenngeschwindigkeit 500 Meter pro Minute. Geplante Produktionszeit ist 480 Minuten.
- Stopps: zwei Farbwechsel zu je 18 Minuten (36), sechs Abwickelrollenwechsel zu 3 Minuten (18) und ein Leiterbruch plus ein Extruderfehler (18). Insgesamt 72 Minuten, daher Laufzeit 408 Minuten.
- Verfügbarkeit = 408 / 480 = 85,0%.
- Ideale Länge = 408 x 500 = 204.000 m. Der Capstan hat 183.600 m geloggt. Performance = 183.600 / 204.000 = 90,0%. Die fehlenden 20.400 m entsprechen 40,8 Minuten bei Nenngeschwindigkeit, verloren durch Verlangsamungen bei Aufwickelwechseln und Rampen nach Neustarts.
- Scrap: 3.000 m Anlaufdraht nach den zwei Farbwechseln, 600 m Funkenschaden-Ausschnitte (12 Schnitte à 50 m) und 990 m Reste zu kurz zum Verkauf. Insgesamt 4.590 m, daher gute Länge 179.010 m. Qualität = 179.010 / 183.600 = 97,5%.
- OEE = 0,85 x 0,90 x 0,975 = 74,6%. Kontrolle: 179.010 / 500 = 358,02 Minuten, und 358,02 / 480 = 74,6%.
Bewerten Sie die Farbwechsel. Die 36 Minuten sind 36 x 500 = 18.000 m, die nicht produziert wurden. Bei einem Deckungsbeitrag von $0,03 pro Meter (€0,03 in einer Euro-Anlage) sind das $540. Die 3.000 m Anlaufdraht verlieren $0,05 pro Meter nach Rückgewinnung des Kupfers: $150. Zwei Farbwechsel kosten $690 pro Schicht. Bei 750 Schichten pro Jahr, drei Schichten an 250 Tagen, sind das $517.500 bzw. €517.500, falls die Linie ausverkauft ist.
Wo Fabrico hineinpasst
Fabrico ist eine Manufacturing Performance Plattform mit Computer-Vision-Funktionalität. In einem Draht- und Kabelwerk startet sie mit OEE und leichtem MES: automatische Downtime-Protokollierung aus Maschinensignalen und Live-OEE nach Linie und Schicht, Schritt für Schritt.
- Verluste bewertet in Geld und nach Geld sortiert, sodass Rollenwechsel, Farbwechsel und Funkenschaden-Ausschnitte in einer Währung vergleichbar sind.
- Der Bediener bestätigt den Grund mit einem Tap, inklusive Wechseltyp.
- Ein Kamera-Clip als Beleg für einen Stopp, wo eine Kamera das Abwickeln oder Aufwickeln überwacht.
- Ein Arbeitsauftrag an den richtigen Techniker, inkl. Kosten, wenn ein Stopp ein Ausfall ist.
- Eine Ansicht über mehrere Standorte hinweg für Gruppen, die Ziehen, Stranden und Isolieren an unterschiedlichen Standorten durchführen.
Sie können mit einer Linie starten, mit einer Basislinie und einem vorab vereinbarten Entscheidungsdatum. Jede Anlage erhält nach Durchsicht ihrer Linien ein Angebot.
Häufig gestellte Fragen
Wie berechnet man OEE für eine Kabel-Extrusionslinie?
Verfügbarkeit ist Laufzeit über geplante Zeit. Performance ist produzierte Meter über Nennliniengeschwindigkeit mal Laufzeit. Qualität ist gute Meter über alle Meter, nach Anlauf-Scrap, Funkenschaden-Ausschnitten und Resten.
Sind Rollenwechsel geplante Ausfallzeiten?
Zählen Sie sie als Verfügbarkeitsverlust mit einer Standardzeit pro Wechsel und kodieren Sie Überziehungen. Im geplanten Zeitfenster verschwinden sie aus der Verlustliste.
Wie beeinflussen Funkentester-Fehler das OEE?
Die um jeden Fehler herausgeschnittene Länge ist ein Qualitätsverlust. Wenn Ausschnitte eine Rolle zu kurz für die Bestellung machen und der Rest nicht zum vollen Preis verkauft werden kann, ist auch diese Länge ein Qualitätsverlust.
Sollten Drahtziehen und Isolierung ein gemeinsames OEE haben?
Nein. Rollen entkoppeln die Schritte, also messen Sie jede für sich und schenken Sie dem Engpass die größte Aufmerksamkeit.
Was ist ein gutes OEE für Draht- und Kabelproduktion?
Es gibt keinen Standard-Benchmark für Draht- und Kabellinien. Vergleichen Sie jede Linie mit ihrer eigenen Basislinie, pro Produkt, und beobachten Sie Rollenwechsel und Funkenschäden pro Schicht.
Sehen Sie die Verluste Ihrer Kabellinie in einer Demo
Bringen Sie eine Linie und ihre Schichtberichte mit. Wir zeigen, wohin die Meter gehen und was jede Verlustart kostet.
Verwandte Artikel








Echte Fabrico-Kacheln, Beispieldaten.