


 Iniciar sesión
 Blog

Visión artificial en la fabricación de patinetes eléctricos: cuánto cuesta la mezcla de variantes

En resumen: un mismo modelo de patinete eléctrico se entrega en varias variantes legales, y cada variante recae en un puesto distinto. Cuente por puesto, no por línea.
- Alemania limita la velocidad máxima por construcción a 20 km/h y exige el VIN marcado en el cuadro; los demás mercados fijan sus propias reglas.
- El marcado del cuadro, el puesto de flasheo, el puesto de etiquetado y el embalaje absorben las variantes. El trabajo en el mástil, las ruedas y la plataforma no cambia.
- Use un tiempo de ciclo ideal por modelo, un código de cambio de formato para cada cambio de variante y un único conteo de producción a la salida de la plataforma.
- La cámara IA de Fabrico (un complemento) cuenta mástiles, ruedas, patinetes y cajas. La inspección y las pruebas siguen en otros sistemas.
La visión artificial en la fabricación de patinetes eléctricos cuenta mástiles, ruedas, patinetes y cajas en los puestos manuales, para que una línea con mezcla de variantes obtenga un OEE real.
Cuenta y no inspecciona: los controles de soldadura, plegado, frenos y estanqueidad siguen en los sistemas de inspección y en los bancos de prueba.
Esta guía trata los patinetes eléctricos de pie y los patinetes sin motor para adultos. Las bicicletas eléctricas, los ciclomotores eléctricos con asiento y las motos scooter se tratan en visión artificial en la fabricación de bicicletas y motos; las cámaras en patinetes de alquiler quedan fuera del alcance.
Matriz de variantes por puesto: qué cambia en un modelo de patinete eléctrico
Los patinetes eléctricos de pie quedan fuera de la homologación de tipo de vehículos de la UE, así que cada mercado redacta sus propias reglas. Una guía de normalización de LEVA-EU, la asociación sectorial de vehículos eléctricos ligeros, y de Small Business Standards señala que los patinetes eléctricos están entre los vehículos excluidos del Reglamento (UE) n.º 168/2013, y que muchos Estados miembros han introducido requisitos técnicos nacionales para los patinetes eléctricos pese a la EN 17128. La matriz sitúa cada diferencia en el puesto que la absorbe.
| Qué cambia | Versión alemana | Versión para otros mercados | Puesto y su conteo |
|---|---|---|---|
| Velocidad máxima en el firmware | Velocidad por construcción limitada a 20 km/h | Hasta 25 km/h dentro de la EN 17128, menos donde lo indiquen las normas locales | Puesto de flasheo; registro del PC de flasheo |
| VIN en el cuadro | Estampado, troquelado, grabado al ácido o con láser, lado derecho | Lo que exija ese mercado | Marcado del cuadro; registro de la marcadora |
| Placa del fabricante | VIN, velocidad por construcción y número de homologación, lado derecho | Juego de etiquetas de ese mercado | Puesto de etiquetado; conteo con cámara IA |
| Luces, catadióptricos, timbre | Kit según las reglas de la eKFV sobre alumbrado y señal acústica | Kit según las normas nacionales | Puesto de etiquetado; el mismo conteo |
| Enchufe del cargador, manual, etiqueta de la caja | Juego alemán | Juego del país de destino | Embalaje; conteo con cámara IA en la caja |
| Mástil, plegado, ruedas, plataforma, batería | Igual | Igual | Puestos de mástil, ruedas y plataforma; conteos con cámara IA |
La columna de velocidad procede de dos textos. La eKFV alemana define el patinete eléctrico como un vehículo de motor con una velocidad por construcción superior a 6 km/h y no mayor de 20 km/h, un manillar de al menos 700 mm cuando no tiene asiento y no más de 55 kg sin el conductor. La EN 17128:2020, la norma europea para vehículos eléctricos ligeros personales, especifica requisitos de seguridad, métodos de ensayo, marcado e información para vehículos con tensiones de batería de hasta 100 V CC; su alcance excluye los vehículos diseñados para más de 25 km/h y los destinados al alquiler desde estaciones sin personal, y señala que la normativa local podría limitar un vehículo a menos de 25 km/h.
Cinco de las seis filas cambian según el mercado; los tres puestos que llenan el turno, no. El problema de las variantes es un problema de conteo en cuatro puestos y un problema de cambio de formato en todos los demás.
Vídeo explicativo presentado por Iris, la presentadora de Fabrico generada por IA: cómo una cámara IA (un complemento) cuenta la producción donde una máquina no tiene señal. Solicite una demo.
Se reproduce desde YouTube. Google puede instalar cookies cuando pulse reproducir. Política de privacidad.
Por qué un tiempo ideal por línea engaña en una línea mixta de patinetes
Una línea de patinetes monta más de un modelo: un modelo urbano de 10 pulgadas y una versión bimotor con un segundo motor en el buje y una batería mayor. Un único tiempo ideal para la línea convierte esa mezcla en ruido. Cifras inventadas, un equipo, dos días de 400 minutos de marcha cada uno:
| Día | Patinetes montados | Rendimiento con un tiempo de línea (2,2 min) | Rendimiento con el tiempo del modelo |
|---|---|---|---|
| Solo modelo urbano | 184 | 184 × 2,2 = 404,8 min, 101,2 % | 184 × 2,0 = 368 min, 92,0 % |
| Solo bimotor | 140 | 140 × 2,2 = 308 min, 77,0 % | 140 × 2,6 = 364 min, 91,0 % |
Con un único tiempo de línea, el equipo parece mejor que perfecto el día del modelo urbano y flojo el día del bimotor. Con un tiempo ideal por modelo trabajó al 92,0 % y al 91,0 %: el mismo equipo, el mismo ritmo. Además, el 101,2 % esconde 32 minutos de marcha lenta. La diferencia entre la cadencia sobre el papel y la que un puesto puede sostener se explica en tiempo de ciclo teórico frente a real.
Las variantes de mercado son otro caso. Una versión alemana y una versión de 25 km/h del mismo modelo urbano reciben el mismo trabajo en los puestos de mástil, ruedas y plataforma, así que comparten el tiempo ideal del modelo; su trabajo adicional está en cuatro puestos y en el cambio entre ellas. De ahí salen dos reglas:
- Un tiempo de ciclo ideal por modelo, fijado en el puesto de plataforma, nunca por mercado y nunca por línea.
- Una unidad de producción por patinete, sea cual sea su variante, contada una sola vez a la salida de la plataforma.
La planificación de la semana en torno a esos tiempos se trata en planificación de capacidad con productos mixtos.
La versión alemana: límite de 20 km/h, VIN en el cuadro y placa
La eKFV solo permite un patinete eléctrico en la vía pública con una homologación de tipo o una homologación individual, una placa de seguro y un número de identificación del vehículo con una placa del fabricante, además de reglas de alumbrado y señal acústica. Tres puntos de su anexo cambian lo que cuenta una planta.
- El VIN se marca en el cuadro en la línea. El anexo 1 exige el VIN en la placa del fabricante y en el chasis o el cuadro cuando el vehículo sale de la línea de producción, estampado, troquelado, grabado al ácido o con láser en una pieza de fácil acceso del lado derecho. El marcado no puede esperar al almacén, así que un lote alemán necesita un paso de marcado en la línea, con su propio registro.
- La placa depende de la variante. Va en el lado derecho y lleva el VIN, la velocidad por construcción y el número de homologación, así que el puesto de etiquetado cambia de bobinas cuando cambia el mercado.
- El registro de la marcadora. El mismo anexo obliga al fabricante a garantizar la trazabilidad de cada vehículo mediante su VIN durante 30 años; una marca de tiempo por cuadro marcado convierte ese registro en un conteo; trazabilidad por lote frente a por número de serie explica la diferencia con un registro de lote.
El portal para consumidores de las aseguradoras alemanas (GDV) cifra en unos 1,67 millones los patinetes eléctricos en las calles alemanas en 2025, 1,37 millones de ellos de propiedad privada. Cada uno lleva un VIN en el cuadro, así que un lote alemán de cualquier tamaño necesita la marcadora.
Norteamérica añade una prueba en lugar de un puesto: el sistema eléctrico puede certificarse según ANSI/CAN/UL 2272, y la página de Intertek sobre UL 2272 enumera pruebas de vibración que simulan el uso habitual y el transporte, y pruebas de exposición al agua que comprueban que la humedad no llega a los componentes eléctricos.
Puestos que ninguna variante toca: mástil, ruedas y plataforma
Mástil y plegado. Una atornilladora puede registrar el par de cada unión, pero una unión registrada no es un mástil terminado; una cámara IA sobre la salida cuenta los mástiles terminados. En un informe de junio de 2024 de TRL y WMG de la University of Warwick para el Departamento de Transporte del Reino Unido, fabricantes, distribuidores y operadores señalaron el manillar y el mástil, el mecanismo de plegado y sus pasadores de bloqueo como los principales puntos de fallo estructural, y el informe recomienda endurecer los requisitos de integridad estructural de la BS EN 17128:2020. Demostrar que un plegado aguanta es tarea del registro de par, del control de plegado y del laboratorio.
Ruedas y plataforma. Los motores en el buje, tratados en visión artificial en la fabricación de equipos eléctricos, y las baterías de una línea de baterías llegan montados. Una cámara IA cuenta por separado las ruedas delanteras y traseras, ya que la falta de cualquiera de ellas detiene la plataforma. En la plataforma se coloca la batería, se tiende el mazo de cables, un trabajo de puesto descrito en OEE en el montaje de mazos de cables, y se cierra la tapa. Las mismas entrevistas de TRL señalaron problemas eléctricos por entrada de agua en las placas de control, así que la junta, el par de los tornillos y la prueba IP corresponden a calidad. La cámara IA sobre la salida de la plataforma cuenta los patinetes que van a prueba: la producción de la línea para el OEE.
El flujo de esta planta: dos puestos de alimentación, una plataforma, una cola de prueba
Dos puestos alimentan la plataforma en paralelo, las baterías llegan de recepción, los cuadros alemanes se desvían por la marcadora y los patinetes rechazados vuelven en bucle. Cada ramal es un punto donde un puesto puede dejar sin material o bloquear a otro, como en falta de material y bloqueo.
El puesto de flasheo graba el firmware, fija el límite de velocidad del mercado y registra cada unidad por número de serie. El banco de fin de línea hace girar el motor, comprueba el acelerador, el corte por freno, las luces y la batería, y registra un aprobado o un rechazo por número de serie.
Ninguno de los dos registros ve la cola: un patinete que salió de la plataforma a las 15:02 y llegó al banco a las 15:40 pasó 38 minutos entre ambos sin que ningún registro lo viera. Una cámara IA en la entrada de la cola cuenta los patinetes que entran, el registro del banco cuenta los que salen, y la diferencia por hora muestra si es el banco o la línea quien frena la producción. En una línea mixta, un lote de una variante puede acumularse mientras el puesto de flasheo aún tiene cargado el otro perfil. Más sobre líneas que combinan máquinas y puestos manuales en OEE en líneas de montaje manuales e híbridas.
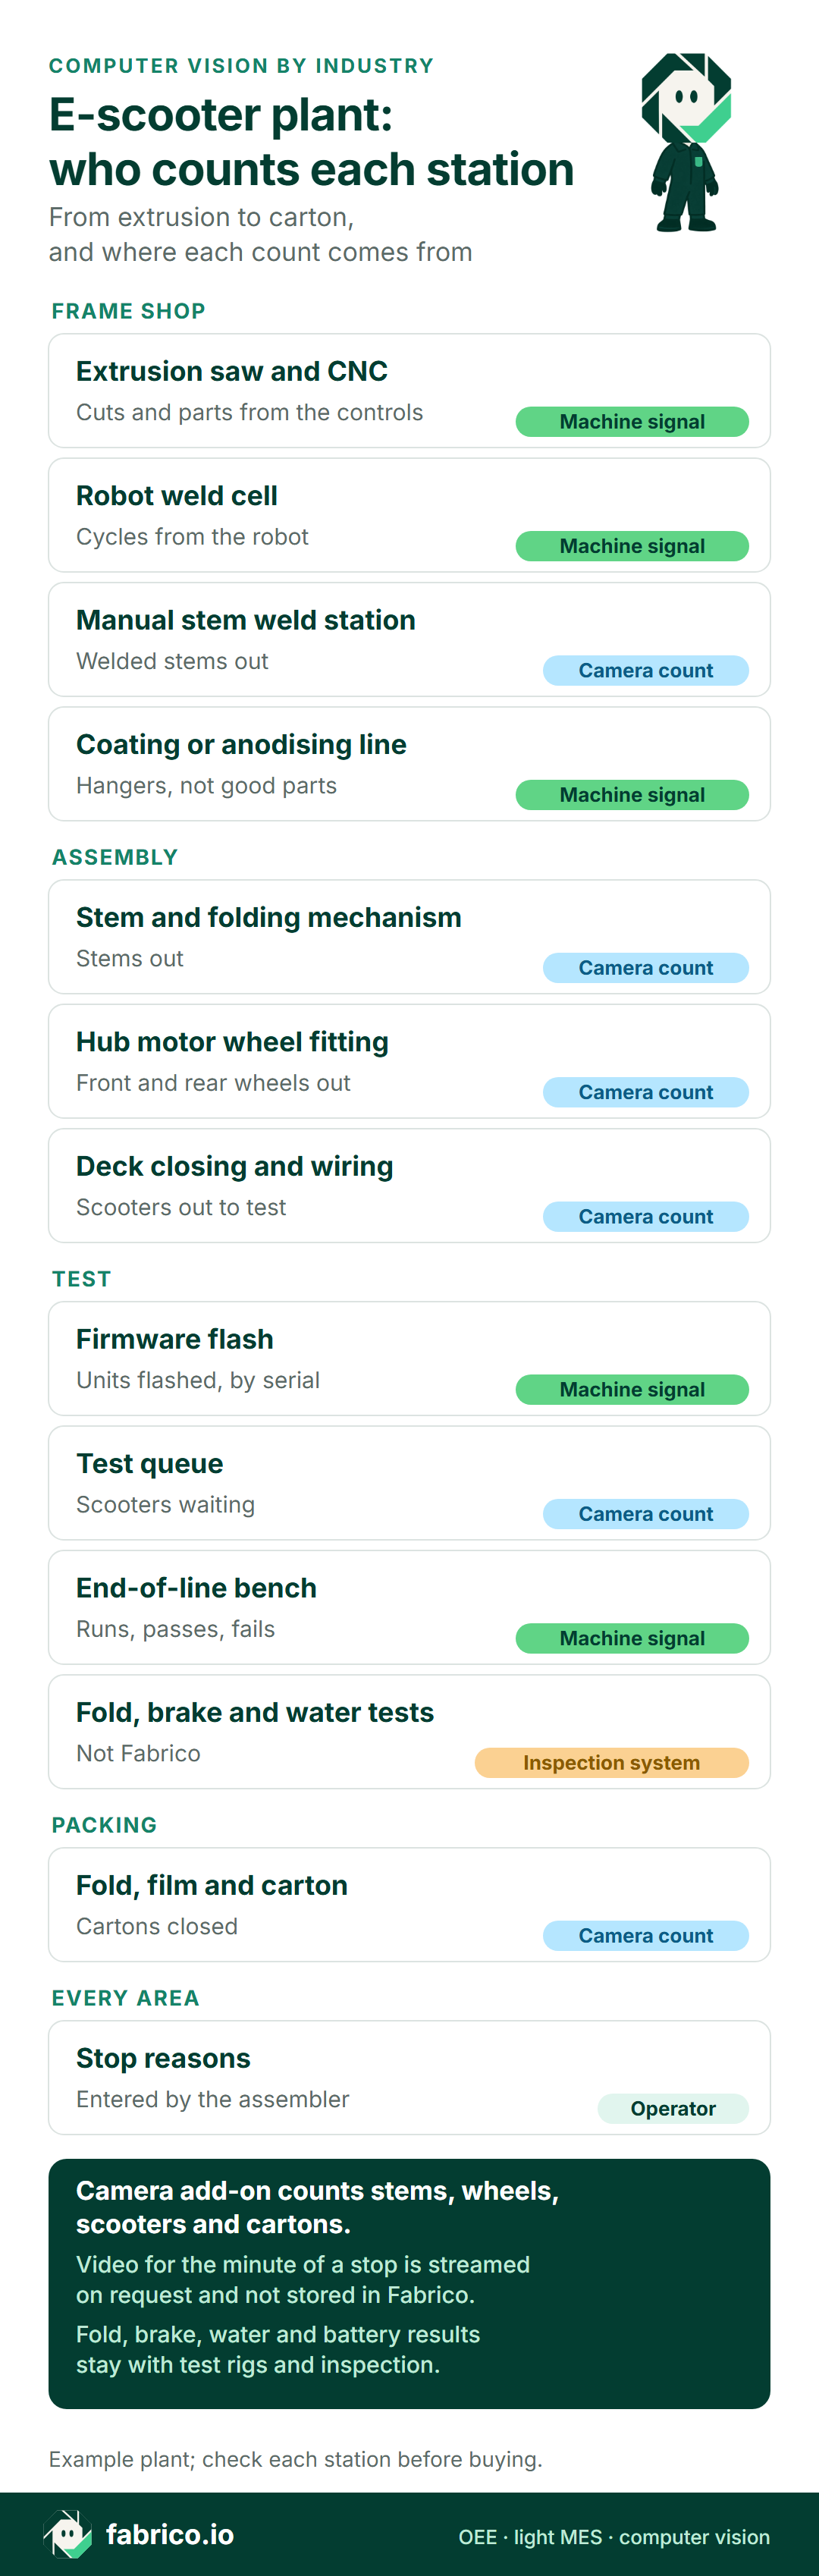
Versión en texto de esta infografía
- Taller de cuadros: sierra de perfiles y CNC: señal de máquina, cortes y piezas desde los controles
- Taller de cuadros: célula de soldadura robotizada: señal de máquina, ciclos desde el robot
- Taller de cuadros: puesto manual de soldadura de mástiles: conteo con cámara, mástiles soldados a la salida
- Taller de cuadros: línea de recubrimiento o anodizado: señal de máquina, colgadores, no piezas buenas
- Montaje: mástil y mecanismo de plegado: conteo con cámara, mástiles a la salida
- Montaje: montaje de ruedas con motor en el buje: conteo con cámara, ruedas delanteras y traseras a la salida
- Montaje: cierre de la plataforma y cableado: conteo con cámara, patinetes hacia prueba
- Prueba: flasheo del firmware: señal de máquina, unidades flasheadas, por número de serie
- Prueba: cola de prueba: conteo con cámara, patinetes en espera
- Prueba: banco de fin de línea: señal de máquina, ciclos, aprobados, rechazos
- Prueba: pruebas de plegado, frenos y agua: sistema de inspección, no Fabrico
- Embalaje: plegado, film y caja: conteo con cámara, cajas cerradas
- Todas las áreas: motivos de parada: operario, los introduce el montador
- Pie: la cámara IA cuenta mástiles, ruedas, patinetes y cajas; donde una cámara cubre la línea, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena
- Los resultados de plegado, frenos, agua y batería se quedan en los bancos de prueba y la inspección
- Planta de ejemplo; compruebe cada puesto antes de comprar.
Solicite una demo para ver el puesto de mástil, el puesto de plataforma y la cola de prueba en una sola línea de tiempo.
Un cambio de variante es un cambio de formato: códigos y secuencia
Pasar de la versión alemana a otro mercado cambia cinco cosas: el perfil del firmware, las bobinas de placas y etiquetas, los kits de luces y timbre, los contenedores de cargadores y manuales, y el programa de la marcadora. Ninguna lleva mucho tiempo; juntas detienen la plataforma, porque el puesto de etiquetado y el puesto de flasheo que vienen detrás se bloquean mientras se cambian bobinas, kits y perfil.
- Defina el intervalo. El cambio de formato va desde que el último patinete de una variante sale del puesto de plataforma hasta que sale el primero de la siguiente. El conteo de la cámara IA da ambos momentos; el montador elige el código.
- Dele su propio código. «Cambio de variante» figura junto a espera de baterías y fallo de la atornilladora en la lista de paradas. Sin él, los minutos se diluyen en marcha lenta. La separación entre el cambio en sí y los ajustes posteriores se explica en cambio de formato frente a tiempo de preparación.
- Compruebe el primero. El primer patinete tras el cambio valida el perfil y la placa: el registro de flasheo dice 20 o 25 y la placa coincide. Esa espera forma parte del cambio de formato, como en aprobación de la primera pieza tras un cambio de formato.
- Vigile la hora siguiente. Una bobina de etiquetas equivocada, un contenedor de cargadores equivocado y un perfil que quedó del lote anterior aparecen como microparadas en la primera hora; consulte paradas tras un cambio de formato.
- Secuencie por mercado. Tres pedidos pequeños para tres mercados cuestan tres cambios; los minutos por cambio son la cifra que necesita el departamento de planificación.
Otro modelo es un cambio mayor. Un patinete sin motor para adultos no tiene registro de flasheo ni de banco, así que una cámara IA lo cuenta a la salida de montaje y en embalaje como una familia propia con su propio tiempo ideal.
Qué puede y qué no puede hacer una cámara de conteo en un puesto de patinetes
Los estudios publicados indican cuándo es fiable un conteo con cámara en un puesto manual. En un estudio revisado por pares en el Journal of Imaging, investigadores de la Università Politecnica delle Marche contaron piezas montadas a mano y colocadas en un banco entre dos operarios en un fabricante de iluminación de alta variedad y bajo volumen. Su algoritmo mejorado alcanzó un 96,6 % de precisión en una prueba fuera de línea con vídeos de esa línea, frente a un 97,8 % de un detector entrenado con los propios productos de la línea, en unos 180 eventos de conteo. El artículo es claro sobre los límites:
- Manos en el encuadre. Solo cuenta cuando no hay manos a la vista, y no pudo resolver que dos operarios metieran la mano a la vez en la zona encuadrada; los autores escriben que la empresa debe formar al personal para evitarlo.
- Iluminación. Antes de instalar un aro de luz, las sombras y la luz natural hacían inestable la señal. Las cifras publicadas proceden de vídeos tomados después de instalar el aro.
- El producto y el fondo. Las piezas eran luminarias pintadas de negro sobre mesas blancas, y el detector entrenado falló en otras líneas con otras formas.
- Velocidad de procesamiento. El sistema analizaba entre 3 y 10 fotogramas por segundo, y los autores querían más.
Esas cifras pertenecen a ese estudio, y ninguna se atribuye aquí a un puesto de patinetes. Lo que se traslada es el diseño: monte la cámara sobre el punto donde se deja un mástil, una rueda o un patinete terminado, mantenga las manos fuera de él, dele una luz estable y compare el conteo con un recuento manual durante un turno. La prueba se describe en qué precisión tiene un conteo de piezas con cámara, y el paso siguiente en cuando el conteo de la cámara y el registro del operario no coinciden.
Lo que una cámara de conteo no hace es juzgar. Las soldaduras del mástil y las plataformas anodizadas van a inspección de soldadura y visual, la resistencia del plegado al banco de prueba, el funcionamiento de frenos, luces y motor al banco de fin de línea, y los ensayos de la EN 17128 y la UL 2272 al laboratorio. Fabrico no hace inspección.
Personas a la vista. Una cámara sobre el puesto de plataforma también ve a los montadores. Explique al personal de la línea su finalidad antes de instalarla, implique pronto al comité de empresa, enfoque la salida, la entrada de la cola o la caja, e informe por puesto y turno, nunca por montador; el proceso de aprobación se describe en aprobación del comité de empresa para el seguimiento del OEE.
Dónde encaja Fabrico en una línea de patinetes con mezcla de variantes
Fabrico es un software OEE en la nube con funciones de MES ligero. En una planta de patinetes cubre hoy tres áreas:
- Taller de cuadros: sierras, máquinas CNC, curvadoras, el robot de soldadura y el horno informan estados de marcha y conteos desde sus controles, de modo que los cambios de barra, los cambios de herramienta y las esperas de utillaje tienen sus propios códigos en la línea de tiempo.
- Puestos de mástil, ruedas y plataforma, cola de prueba y embalaje: la cámara IA cuenta mástiles, ruedas, patinetes y cajas. Donde una cámara cubre la línea, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena.
- Banco de fin de línea: los aprobados y los rechazos alimentan el indicador de calidad como señal o conteo, frente al tiempo de ciclo ideal de cada modelo.
Los montadores añaden los motivos de parada desde una tableta o un teléfono, entre ellos el cambio de variante, y los minutos perdidos aparecen en euros a partir del margen de la propia planta. Navegador, iOS y Android; salida de datos por API REST, webhooks, Excel o CSV.
Hoja de ruta: que la cámara IA avise de una cola creciente ante el banco o de un puesto de plataforma parado, y que sugiera un motivo de parada para que el montador lo confirme o lo cambie.
Fuera de Fabrico: pruebas de soldadura, plegado, frenos, agua y batería, certificados, archivos de firmware, marcado del VIN y registros de números de serie. Los rechazos de esos sistemas entran en el OEE como conteos.
Consulte software OEE basado en cámaras, OEE con visión artificial para montaje manual y la visión general del software MES y OEE.
Ejemplo práctico: un turno de tarde que deja la versión alemana
Datos de ejemplo, de ninguna planta real. Una línea de montaje final para un patinete eléctrico urbano de 10 pulgadas tiene cuatro montadores: mástil y plegado, ruedas, plataforma y cableado, y después frenos, luces y etiquetas. El turno de tarde va de 14:00 a 22:00 con una pausa para comer de 20 minutos: 460 minutos planificados. El puesto de plataforma fija un tiempo de ciclo ideal de 2,0 minutos por patinete. La variante alemana de 20 km/h se fabrica hasta las 18:00 y después una variante de 25 km/h. Una cámara IA cuenta los mástiles, las ruedas y los patinetes que salen del puesto de plataforma, y los montadores introducen los motivos de parada en una tableta.
Disponibilidad. El puesto de plataforma estuvo parado 60 minutos: 35 esperando baterías, 15 por el cambio de variante de las 18:00 y 10 tras el fallo de la atornilladora de la abrazadera del mástil. Funcionó 400 de 460 minutos: 87,0 %.
Rendimiento. 184 patinetes salieron del puesto de plataforma, equivalentes a 368 minutos a 2,0 minutos cada uno, en 400 minutos de marcha: 92,0 %, o 32 minutos de marcha lenta. Los conteos por puesto la sitúan en el puesto de ruedas, donde un montador nuevo aprendía a montar neumáticos tubeless.
Calidad. 9 patinetes no superaron su primer paso por el banco, 6 por la calibración del acelerador y 3 por una luz de freno que se quedaba encendida. Sus 18 minutos quedan fuera de los minutos buenos: 350 de 368, 95,1 %, que es el rendimiento a la primera de la línea en el banco.
OEE. 87,0 % × 92,0 % × 95,1 % = 76,1 %, y 350 minutos buenos sobre 460 planificados dan el mismo 76,1 %. Ambos caminos siguen cómo calcular el OEE.
La plataforma fue víctima de la espera de baterías, no su causa: de 15:20 a 15:55 los conteos de la cámara IA mostraban mástiles y ruedas que seguían saliendo de sus puestos mientras nada salía de la plataforma, porque las baterías esperaban en recepción su control de entrada. Un conteo solo en embalaje habría registrado 35 minutos de «sin piezas». Si esa espera debe imputarse a la línea se discute en espera de material en el OEE.
Lo que cuestan los minutos perdidos
Suponga un margen de contribución de 60 EUR por patinete y un coste del equipo de 37,50 EUR por hora. Ambos son valores de ejemplo; no se encontró ninguna cifra pública de margen para patinetes de pie, y Fabrico valora el tiempo perdido con el precio o el margen de la propia planta. A 2,0 minutos por patinete, un minuto de línea vale 30 EUR mientras la línea sea el cuello de botella y los patinetes que monta se vendan.
| Pérdida | Minutos | Valor de ejemplo |
|---|---|---|
| Espera de baterías | 35 | 1.050 EUR |
| Marcha lenta | 32 | 960 EUR |
| Cambio de variante | 15 | 450 EUR |
| Fallo de la atornilladora | 10 | 300 EUR |
| Fallos de prueba (tiempo de reparación) | 108 en el puesto de reparación | 67,50 EUR |
| Total | 92 de línea + 108 de reparación | 2.827,50 EUR |
Los 92 minutos de línea perdidos por paradas y marcha lenta son 46 patinetes no montados: 46 × 60 EUR = 2.760 EUR. Los 9 rechazos del banco no son patinetes perdidos: un técnico dedica 12 minutos a cada uno, 108 minutos dentro del turno, 67,50 EUR al coste del equipo. En total: 2.827,50 EUR por un turno. La diferencia entre corregir según especificación y aprobar por otra vía se explica en retrabajo frente a reparación.
Ahora, la mezcla. Un cambio de variante costó 15 minutos, 450 EUR. Tres pedidos pequeños para tres mercados habrían supuesto tres cambios: 45 minutos, 1.350 EUR, más que la espera de baterías. Esa es la cifra para quien secuencia los pedidos.
Cuando la línea no es el cuello de botella, los 92 minutos cuestan tiempo del equipo: cuatro montadores × 92 minutos = 368 minutos de equipo, 230 EUR. Ordenadas por importe, las pérdidas las encabeza la espera de baterías con 1.050 EUR, resuelta liberando los palés de baterías antes de las 14:00; le sigue la marcha lenta en el puesto de ruedas con 960 EUR, una cuestión de formación.
Antes de un piloto: cinco puntos que cerrar y cuatro preguntas al proveedor
- Enumere las variantes de cada modelo y marque, en la matriz de arriba, el puesto que absorbe cada diferencia.
- Acuerde un tiempo de ciclo ideal por modelo con el jefe de línea y un margen por modelo con finanzas.
- Exporte los registros de la marcadora, del flasheo y del banco del último mes y compare las unidades por hora con los recuentos de palés de los mismos turnos.
- Redacte los códigos de parada del puesto de plataforma: espera de baterías, espera de mástil o rueda, cambio de variante, fallo de la atornilladora, reparaciones pendientes.
- Fije tres puntos de conteo en la hoja de ruta: salida de la plataforma para la producción, primer aprobado en el banco para las piezas buenas, caja cerrada para lo expedido.
Haga el piloto en el puesto de plataforma, sus dos puestos de alimentación y la cola ante el banco, cubriendo al menos un cambio de variante. Cuatro preguntas para un proveedor de cámaras o de OEE:
| Pregunta | Una buena respuesta |
|---|---|
| ¿Cómo se acreditan los minutos de la línea cuando un modelo se entrega en varias variantes? | Un tiempo de ciclo ideal por modelo; el cambio de variante es un código de cambio de formato. |
| ¿Pueden llegar las unidades flasheadas y los cuadros marcados a la línea de tiempo del turno? | Sí, como señal o conteo por unidad, con la interfaz indicada. |
| ¿Quién aporta los resultados a la primera del banco de fin de línea? | El banco, como señal o conteo de aprobados y rechazos, sin volver a teclear nada. |
| ¿Se puede contar la cola ante el banco? | Sí, con una cámara IA en la entrada de la cola frente al conteo del banco. |
Preguntas sobre las variantes en una línea de patinetes eléctricos
¿Puede una cámara de conteo distinguir un patinete de 20 km/h de uno de 25 km/h?
No. La variante sale del pedido en la hoja de ruta y del registro del PC de flasheo; la cámara IA aporta cuántos salieron del puesto y cuándo.
¿Puede una cámara de conteo comprobar los cierres de plegado, los frenos o la entrada de agua?
No. La resistencia del plegado y del mástil corresponde al banco de prueba y al laboratorio, el funcionamiento de frenos y luces al banco de fin de línea, y la entrada de agua a la prueba IP. Sus rechazos llegan al indicador de calidad del OEE como conteos.
¿Quiere ver los puestos de mástil, el puesto de plataforma y un cambio de variante en una sola línea de tiempo del turno? Solicite una demo.
Artículos relacionados





Lo último de nuestro blog





Tarjetas reales de Fabrico, datos de ejemplo.