


 Zaloguj
 Blog

Computer vision w produkcji hulajnóg elektrycznych: ile kosztuje miks wariantów

W skrócie: jeden model hulajnogi elektrycznej trafia na rynek w kilku wariantach prawnych, a każdy wariant obciąża inne stanowisko. Liczyć należy według stanowisk, nie dla całej linii.
- Niemcy ograniczają prędkość konstrukcyjną do 20 km/h i wymagają numeru VIN naniesionego na ramę; pozostałe rynki mają własne przepisy.
- Znakowanie ramy, stanowisko flashowania, stanowisko etykietowania i pakowanie przejmują różnice między wariantami. Praca przy kolumnie kierownicy, kołach i podeście pozostaje taka sama.
- Należy przyjąć jeden idealny czas cyklu na model, kod przezbrojenia dla każdej zmiany wariantu i jedno liczenie produkcji na wyjściu z podestu.
- Kamera AI Fabrico (moduł dodatkowy) liczy kolumny, koła, hulajnogi i kartony. Kontrola jakości i testy pozostają w innych systemach.
Computer vision w produkcji hulajnóg elektrycznych liczy kolumny kierownicy, koła, hulajnogi i kartony na stanowiskach ręcznych, dzięki czemu linia z miksem wariantów otrzymuje rzetelne OEE.
Liczy, ale nie kontroluje jakości: sprawdzanie spoin, składania, hamulców i szczelności pozostaje w systemach kontroli i na stanowiskach testowych.
Ten poradnik dotyczy hulajnóg elektrycznych do jazdy na stojąco oraz hulajnóg bez napędu dla dorosłych. Rowery elektryczne, e-motorowery z siedzeniem i skutery omawia artykuł computer vision w produkcji rowerów i motocykli; kamery na hulajnogach na wynajem wykraczają poza jego zakres.
Macierz wariantów i stanowisk: co się zmienia w jednym modelu hulajnogi elektrycznej
Hulajnogi elektryczne do jazdy na stojąco nie podlegają unijnej homologacji typu pojazdów, więc każdy rynek ustala własne przepisy. Przewodnik normalizacyjny LEVA-EU, stowarzyszenia branżowego lekkich pojazdów elektrycznych, i Small Business Standards wskazuje, że hulajnogi elektryczne należą do pojazdów wyłączonych z rozporządzenia (UE) nr 168/2013, a wiele państw członkowskich wprowadziło krajowe wymagania techniczne dla hulajnóg elektrycznych mimo normy EN 17128. Macierz przypisuje każdą różnicę do stanowiska, które ją przejmuje.
| Co się zmienia | Wersja na Niemcy | Wersja na inne rynki | Stanowisko i jego liczenie |
|---|---|---|---|
| Prędkość maksymalna w firmware | Prędkość konstrukcyjna ograniczona do 20 km/h | Do 25 km/h w ramach EN 17128, mniej tam, gdzie wymagają tego lokalne przepisy | Stanowisko flashowania; log komputera do flashowania |
| VIN na ramie | Wybity, wytłoczony, wytrawiony lub wygrawerowany laserowo, prawa strona | To, czego wymaga dany rynek | Znakowanie ramy; log znakowarki |
| Tabliczka znamionowa | VIN, prędkość konstrukcyjna i numer homologacji, prawa strona | Zestaw etykiet dla danego rynku | Stanowisko etykietowania; liczenie kamerą AI |
| Światła, odblaski, dzwonek | Zestaw zgodny z przepisami eKFV o oświetleniu i sygnale dźwiękowym | Zestaw zgodny z przepisami krajowymi | Stanowisko etykietowania; to samo liczenie |
| Wtyczka ładowarki, instrukcja, etykieta kartonu | Zestaw niemiecki | Zestaw dla kraju docelowego | Pakowanie; liczenie kamerą AI przy kartonie |
| Kolumna, składanie, koła, podest, akumulator | Bez zmian | Bez zmian | Stanowiska kolumn, kół i podestu; liczenie kamerą AI |
Kolumna prędkości opiera się na dwóch tekstach. Niemieckie rozporządzenie eKFV definiuje hulajnogę elektryczną jako pojazd silnikowy o prędkości konstrukcyjnej powyżej 6 km/h i nie większej niż 20 km/h, z kierownicą co najmniej 700 mm, jeśli nie ma siedzenia, i o masie nie większej niż 55 kg bez kierującego. EN 17128:2020, europejska norma dla osobistych lekkich pojazdów elektrycznych, określa wymagania bezpieczeństwa, metody badań, oznakowanie i informacje dla pojazdów z napięciem akumulatora do 100 V DC; jej zakres wyłącza pojazdy zaprojektowane na ponad 25 km/h oraz pojazdy przeznaczone do wynajmu ze stacji bez obsługi, a norma zaznacza, że lokalne przepisy mogą ograniczyć pojazd do mniej niż 25 km/h.
Pięć z sześciu wierszy zmienia się wraz z rynkiem; trzy stanowiska, przy których upływa większość zmiany, już nie. Problem wariantów to problem liczenia na czterech stanowiskach i problem przezbrojeń wszędzie indziej.
Film objaśniający prowadzi Iris, wygenerowana przez AI prezenterka Fabrico: jak kamera AI (moduł dodatkowy) liczy produkcję tam, gdzie maszyna nie ma sygnału. Zapraszamy na demo.
Odtwarzane z YouTube. Google może zapisać pliki cookie po naciśnięciu przycisku odtwarzania. Polityka prywatności.
Dlaczego jeden idealny czas dla linii zafałszowuje wynik na mieszanej linii hulajnóg
Linia hulajnóg montuje więcej niż jeden model: 10-calowy model miejski i wersję dwusilnikową z drugim silnikiem w piaście i większym akumulatorem. Jeden idealny czas dla całej linii zamienia ten miks w szum. Dane fikcyjne, jedna brygada, dwa dni po 400 minut pracy:
| Dzień | Zmontowane hulajnogi | Wydajność przy jednym czasie linii (2,2 min) | Wydajność przy czasie danego modelu |
|---|---|---|---|
| Tylko model miejski | 184 | 184 × 2,2 = 404,8 min, 101,2% | 184 × 2,0 = 368 min, 92,0% |
| Tylko model dwusilnikowy | 140 | 140 × 2,2 = 308 min, 77,0% | 140 × 2,6 = 364 min, 91,0% |
Przy jednym czasie linii brygada wygląda lepiej niż idealnie w dniu modelu miejskiego i słabo w dniu modelu dwusilnikowego. Przy idealnym czasie dla każdego modelu pracowała z wydajnością 92,0% i 91,0%: ta sama brygada, to samo tempo. Do tego wynik 101,2% ukrywa 32 minuty spowolnionej pracy. Różnicę między tempem na papierze a tempem, które stanowisko jest w stanie utrzymać, opisuje artykuł teoretyczny a rzeczywisty czas cyklu.
Warianty rynkowe to inny przypadek. Wersja na Niemcy i wersja 25 km/h tego samego modelu miejskiego wymagają tej samej pracy na stanowiskach kolumn, kół i podestu, więc dzielą idealny czas modelu; ich dodatkowa praca przypada na cztery stanowiska i na przejście z jednej wersji na drugą. Wynikają z tego dwie zasady:
- Jeden idealny czas cyklu na model, ustalany dla stanowiska podestu, nigdy osobno dla rynku ani dla całej linii.
- Jedna jednostka produkcji na hulajnogę, niezależnie od wariantu, liczona raz na wyjściu z podestu.
Planowanie tygodnia wokół tych czasów opisuje artykuł planowanie zdolności produkcyjnych przy mieszanych wyrobach.
Wersja na Niemcy: limit 20 km/h, VIN na ramie i tabliczka
eKFV dopuszcza hulajnogę elektryczną do ruchu po drogach publicznych tylko z homologacją typu lub dopuszczeniem jednostkowym, tablicą ubezpieczeniową oraz numerem identyfikacyjnym pojazdu z tabliczką znamionową producenta, do tego dochodzą przepisy o oświetleniu i sygnale dźwiękowym. Trzy punkty załącznika zmieniają to, co liczy zakład.
- VIN trafia na ramę na linii. Załącznik 1 wymaga numeru VIN na tabliczce znamionowej oraz na podwoziu lub ramie w chwili, gdy pojazd opuszcza linię produkcyjną, wybitego, wytłoczonego, wytrawionego lub wygrawerowanego laserowo na łatwo dostępnej części po prawej stronie. Znakowanie nie może czekać do magazynu, więc partia na Niemcy wymaga kroku znakowania na linii, z własnym logiem.
- Tabliczka zależy od wariantu. Znajduje się po prawej stronie i zawiera VIN, prędkość konstrukcyjną oraz numer homologacji, więc stanowisko etykietowania zmienia rolki przy każdej zmianie rynku.
- Log znakowarki. Ten sam załącznik zobowiązuje producenta do śledzenia każdego pojazdu po numerze VIN przez 30 lat; znacznik czasu dla każdej oznakowanej ramy zamienia ten zapis w liczenie; śledzenie partii a śledzenie numerów seryjnych wyjaśnia różnicę w stosunku do zapisu partii.
Portal konsumencki niemieckich ubezpieczycieli (GDV) podaje, że w 2025 roku po niemieckich drogach jeździło około 1,67 mln hulajnóg elektrycznych, z czego 1,37 mln w rękach prywatnych. Każda z nich ma VIN na ramie, więc partia na Niemcy dowolnej wielkości wymaga znakowarki.
Ameryka Północna dodaje test, a nie stanowisko: układ elektryczny może uzyskać certyfikat zgodności z ANSI/CAN/UL 2272, a strona Intertek o UL 2272 wymienia testy wibracyjne symulujące zwykłe użytkowanie i transport oraz testy narażenia na wodę, które sprawdzają, czy wilgoć nie dociera do komponentów elektrycznych.
Stanowiska, których nie dotyczy żaden wariant: kolumna, koło i podest
Kolumna i składanie. Zakrętarka może zapisywać moment dokręcenia dla każdego połączenia, ale zapisane połączenie to jeszcze nie gotowa kolumna; kamera AI nad wyjściem stanowiska liczy gotowe kolumny. W raporcie z czerwca 2024 roku przygotowanym przez TRL i WMG z University of Warwick dla brytyjskiego Departamentu Transportu producenci, sprzedawcy i operatorzy wskazali kierownicę i kolumnę, mechanizm składania oraz jego sworznie blokujące jako główne miejsca uszkodzeń konstrukcyjnych, a raport zaleca zaostrzenie wymagań dotyczących integralności konstrukcji w BS EN 17128:2020. Wykazanie, że mechanizm składania wytrzymuje, to zadanie zapisu momentu dokręcenia, kontroli składania i laboratorium.
Koło i podest. Silniki w piaście, omówione w artykule computer vision w produkcji urządzeń elektrycznych, oraz akumulatory z linii akumulatorów przychodzą gotowe. Kamera AI liczy osobno koła przednie i tylne, bo brak któregokolwiek z nich zatrzymuje stanowisko podestu. Na podeście montuje się akumulator, prowadzi wiązkę przewodów, co jest pracą ręczną opisaną w artykule OEE w montażu wiązek przewodów, i zamyka pokrywę. Te same wywiady TRL wskazały problemy elektryczne wynikające z przedostawania się wody do płytek sterujących, więc uszczelka, moment dokręcenia śrub i test IP należą do kontroli jakości. Kamera AI nad wyjściem z podestu liczy hulajnogi przekazywane do testu: to produkcja linii na potrzeby OEE.
Przepływ w tym zakładzie: dwa stanowiska zasilające, jeden podest, jedna kolejka do testu
Dwa stanowiska zasilają podest równolegle, akumulatory przychodzą z przyjęcia towaru, ramy na Niemcy przechodzą przez znakowarkę, a hulajnogi, które nie przeszły testu, wracają w pętli. Każde rozgałęzienie to miejsce, w którym jedno stanowisko może pozostawić inne bez materiału lub je zablokować, jak opisano w artykule brak materiału i blokowanie stanowisk.
Stanowisko flashowania wgrywa firmware, ustawia limit prędkości dla rynku i zapisuje każdą sztukę po numerze seryjnym. Stanowisko testu końcowego uruchamia silnik, sprawdza manetkę, odcięcie napędu przy hamowaniu, światła i akumulator, a dla każdego numeru seryjnego zapisuje wynik pozytywny lub negatywny.
Żaden z tych logów nie widzi kolejki: hulajnoga, która zeszła z podestu o 15:02 i dotarła do stanowiska testowego o 15:40, spędziła między nimi 38 minut niezauważona. Kamera AI na wejściu do kolejki liczy hulajnogi wchodzące, log stanowiska testowego liczy wychodzące, a różnica godzina po godzinie pokazuje, czy produkcję hamuje stanowisko testowe, czy linia. Na mieszanej linii partia jednego wariantu może się spiętrzyć, gdy stanowisko flashowania ma jeszcze wgrany drugi profil. Więcej o liniach łączących maszyny i stanowiska ręczne w artykule OEE na ręcznych i hybrydowych liniach montażowych.
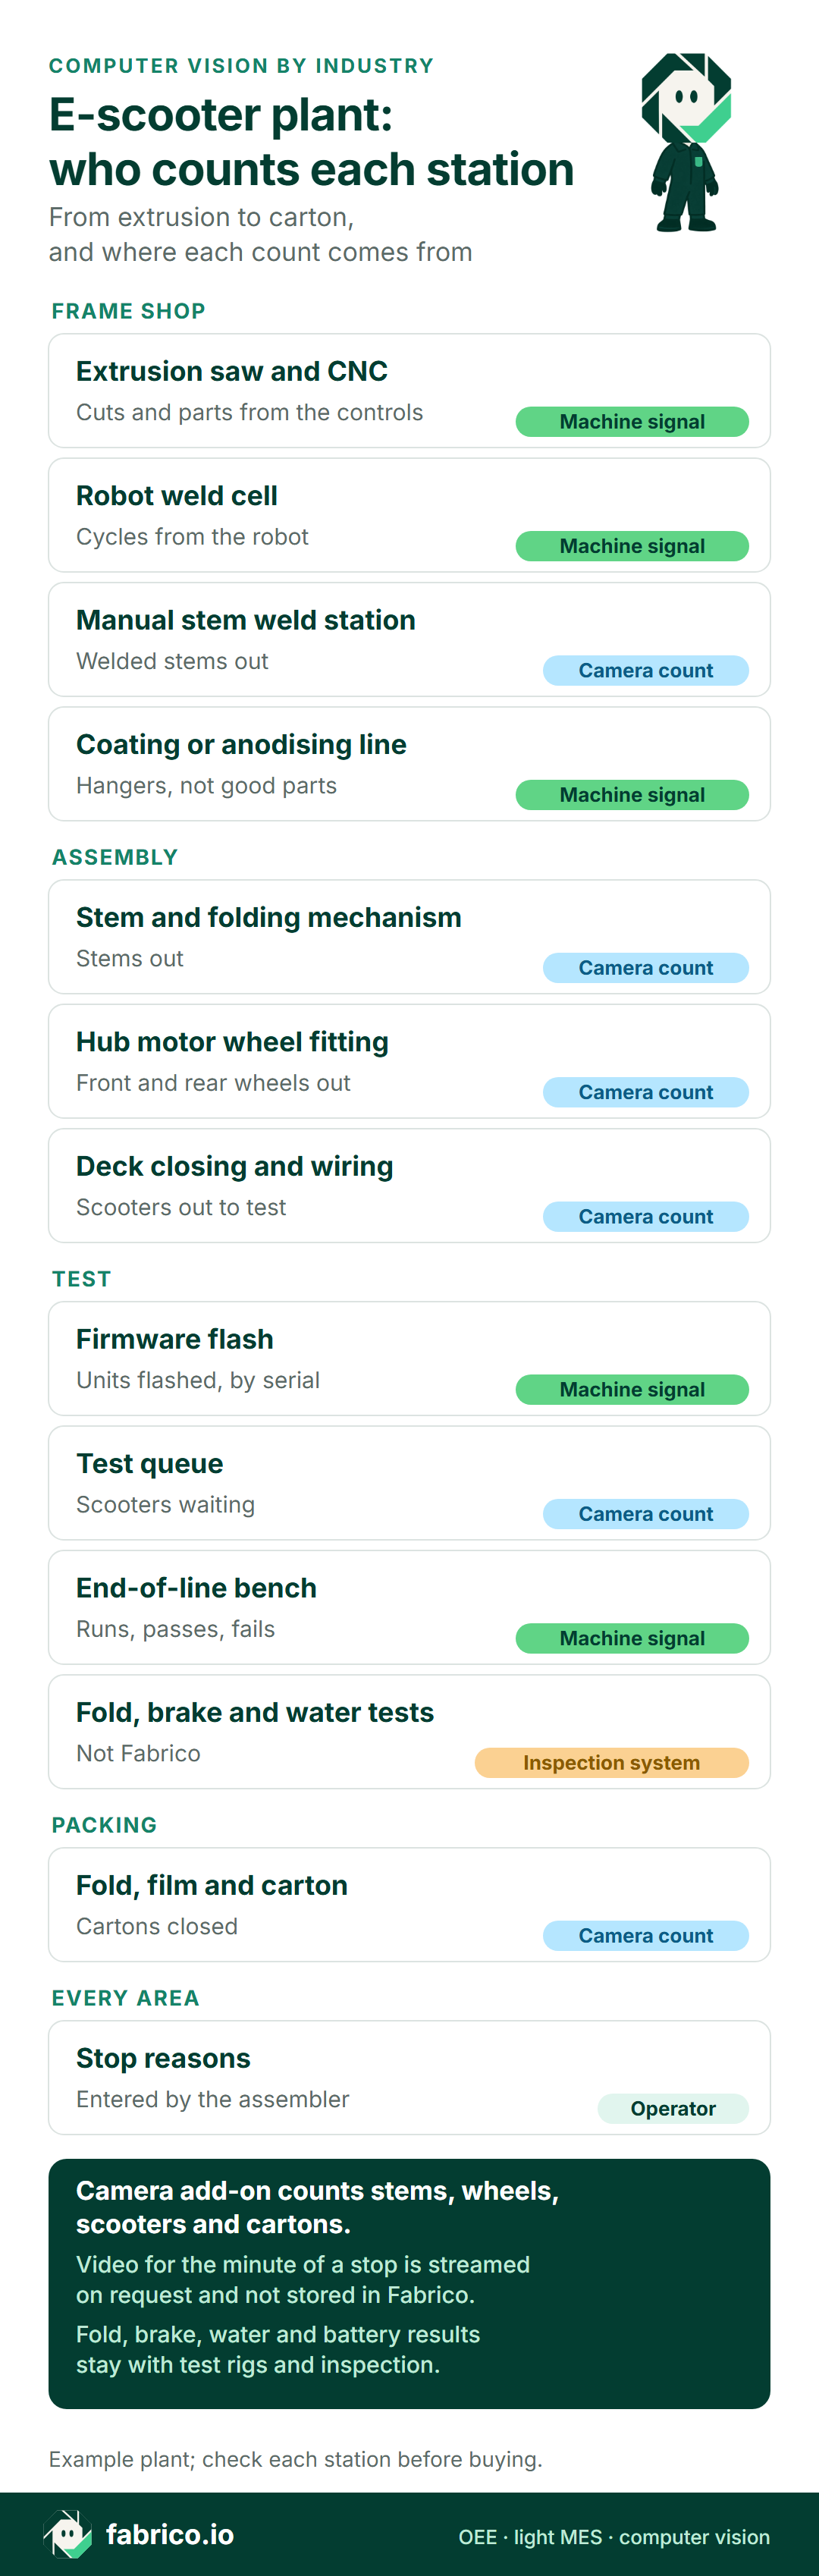
Wersja tekstowa tej infografiki
- Wydział ram: piła do profili i CNC: sygnał maszyny, cięcia i części ze sterowników
- Wydział ram: zrobotyzowane gniazdo spawalnicze: sygnał maszyny, cykle z robota
- Wydział ram: ręczne stanowisko spawania kolumn: liczenie kamerą, zespawane kolumny na wyjściu
- Wydział ram: linia powlekania lub anodowania: sygnał maszyny, liczba zawieszek, a nie dobrych części
- Montaż: kolumna i mechanizm składania: liczenie kamerą, kolumny na wyjściu
- Montaż: montaż kół z silnikiem w piaście: liczenie kamerą, koła przednie i tylne na wyjściu
- Montaż: zamykanie podestu i okablowanie: liczenie kamerą, hulajnogi do testu
- Test: wgrywanie firmware: sygnał maszyny, sztuki z wgranym firmware, po numerze seryjnym
- Test: kolejka do testu: liczenie kamerą, hulajnogi oczekujące
- Test: stanowisko testu końcowego: sygnał maszyny, przebiegi, wyniki pozytywne, negatywne
- Test: testy składania, hamulców i szczelności: system kontroli, nie Fabrico
- Pakowanie: składanie, folia i karton: liczenie kamerą, zamknięte kartony
- Wszystkie obszary: przyczyny przestojów: operator, wpisywane przez montera
- Stopka: kamera AI liczy kolumny, koła, hulajnogi i kartony; tam, gdzie kamera obejmuje linię, nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico
- Wyniki testów składania, hamulców, szczelności i akumulatorów pozostają przy stanowiskach testowych i w kontroli
- Przykładowy zakład; każde stanowisko warto sprawdzić przed zakupem.
Zapraszamy na demo, aby zobaczyć stanowisko kolumn, stanowisko podestu i kolejkę do testu na jednej osi czasu.
Zmiana wariantu to przezbrojenie: kody i kolejność
Przejście z wersji na Niemcy na inny rynek zmienia pięć rzeczy: profil firmware, rolki tabliczek i etykiet, zestawy świateł i dzwonków, pojemniki z ładowarkami i instrukcjami oraz program znakowarki. Żadna z nich nie trwa długo; razem zatrzymują podest, bo stanowisko etykietowania i stanowisko flashowania za nim są zablokowane, dopóki trwa wymiana rolek, zestawów i profilu.
- Określenie przedziału. Przezbrojenie trwa od chwili, gdy ostatnia hulajnoga jednego wariantu opuszcza stanowisko podestu, do chwili, gdy opuszcza je pierwsza hulajnoga następnego. Liczenie kamerą AI daje oba momenty; kod wybiera monter.
- Osobny kod. „Zmiana wariantu” figuruje na liście kodów przestojów obok oczekiwania na akumulatory i awarii zakrętarki. Bez niego te minuty giną w spowolnionej pracy. Podział na samą wymianę i regulacje po niej opisuje artykuł przezbrojenie a czas ustawiania.
- Sprawdzenie pierwszej sztuki. Pierwsza hulajnoga po zmianie wariantu potwierdza profil i tabliczkę: log flashowania pokazuje 20 lub 25, tabliczka się zgadza. To oczekiwanie należy do przezbrojenia, jak w artykule zatwierdzenie pierwszej sztuki po przezbrojeniu.
- Obserwacja pierwszej godziny po zmianie. Zła rolka etykiet, zły pojemnik z ładowarkami i profil pozostawiony z poprzedniej partii pojawiają się w pierwszej godzinie jako mikroprzestoje; zob. przestoje po przezbrojeniu.
- Kolejność według rynku. Trzy małe zlecenia na trzy rynki kosztują trzy przezbrojenia; minuty jednego przezbrojenia to liczba, której potrzebuje planowanie.
Zmiana modelu to większe przezbrojenie. Hulajnoga bez napędu dla dorosłych nie ma logu flashowania ani logu stanowiska testowego, więc kamera AI liczy ją na wyjściu z montażu i na pakowaniu jako osobną rodzinę z własnym idealnym czasem.
Co kamera licząca może, a czego nie może na stanowisku montażu hulajnóg
Opublikowane badania pokazują, kiedy liczenie kamerą na stanowisku ręcznym jest wiarygodne. W recenzowanym badaniu opublikowanym w Journal of Imaging naukowcy z Università Politecnica delle Marche liczyli ręcznie montowane elementy odkładane na stół między dwoma operatorami u producenta oświetlenia o dużej różnorodności i małych seriach. Ich ulepszony algorytm osiągnął 96,6% dokładności w teście offline na nagraniach z tej linii, wobec 97,8% dla detektora wytrenowanego na własnych produktach linii, przy około 180 zdarzeniach liczenia. Publikacja jasno opisuje ograniczenia:
- Ręce w kadrze. System liczy tylko wtedy, gdy w kadrze nie ma rąk, i nie radził sobie, gdy dwóch operatorów sięgało jednocześnie w obszar kadru; autorzy piszą, że firma musi przeszkolić pracowników, aby tego unikali.
- Oświetlenie. Przed zamontowaniem pierścienia świetlnego cienie i światło dzienne sprawiały, że sygnał był niestabilny. Podane wyniki pochodzą z nagrań wykonanych po zamontowaniu pierścienia.
- Produkt i tło. Elementy były czarno lakierowanymi oprawami oświetleniowymi na białych stołach, a wytrenowany detektor zawiódł na innych liniach z innymi kształtami.
- Przepustowość. Układ analizował od 3 do 10 klatek na sekundę, a autorzy chcieli więcej.
Te wyniki należą do tamtego badania i żadnego z nich nie przypisujemy tu stanowisku montażu hulajnóg. Przenosi się natomiast sposób ustawienia: kamerę montuje się nad miejscem, w którym odkłada się gotową kolumnę, koło lub hulajnogę, ręce trzyma się poza tym obszarem, zapewnia się stałe światło i przez jedną zmianę porównuje liczenie z ręcznym zliczaniem. Test opisuje artykuł jak dokładne jest liczenie części kamerą, a dalsze kroki artykuł gdy liczenie kamery i zapis operatora się nie zgadzają.
Kamera licząca nie ocenia. Spoiny kolumn i anodowane podesty trafiają do kontroli spoin i kontroli wizualnej, wytrzymałość składania na stanowisko testowe, działanie hamulców, świateł i silnika na stanowisko testu końcowego, a badania według EN 17128 i UL 2272 do laboratorium. Fabrico nie prowadzi kontroli jakości.
Ludzie w kadrze. Obiektyw nad stanowiskiem podestu widzi także monterów. Przed zamontowaniem kamery należy wyjaśnić pracownikom linii jej cel, wcześnie zaangażować przedstawicieli pracowników, skierować ją na wyjście, wejście do kolejki lub karton i raportować według stanowiska i zmiany, nigdy według montera; ścieżkę uzgodnień opisuje artykuł zgoda przedstawicieli pracowników na monitoring OEE.
Miejsce Fabrico na linii hulajnóg z miksem wariantów
Fabrico to chmurowe oprogramowanie OEE z funkcjami light MES. W zakładzie hulajnóg obejmuje dziś trzy obszary:
- Wydział ram: piły, maszyny CNC, giętarki, robot spawalniczy i piec raportują stany pracy i liczniki ze swoich sterowników, dzięki czemu wymiany prętów, wymiany narzędzi i oczekiwanie na przyrządy mają własne kody na osi czasu.
- Stanowiska kolumn, kół i podestu, kolejka do testu i pakowanie: kamera AI liczy kolumny, koła, hulajnogi i kartony. Tam, gdzie kamera obejmuje stanowisko, nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico.
- Stanowisko testu końcowego: wyniki pozytywne i negatywne zasilają wskaźnik jakości jako sygnał lub licznik, w odniesieniu do idealnego czasu cyklu każdego modelu.
Monterzy wpisują przyczyny przestojów na tablecie lub telefonie, w tym zmianę wariantu, a utracone minuty są wyceniane w euro na podstawie marży samego zakładu. Przeglądarka, iOS i Android; eksport danych przez REST API, webhooki, Excel lub CSV.
W planach rozwoju: kamera AI ma sygnalizować rosnącą kolejkę przed stanowiskiem testowym lub bezczynne stanowisko podestu oraz podpowiadać przyczynę przestoju, którą monter potwierdza lub zmienia.
Poza Fabrico: testy spoin, składania, hamulców, szczelności i akumulatorów, certyfikaty, pliki firmware, znakowanie VIN i zapisy numerów seryjnych. Wyniki negatywne z tych systemów trafiają do OEE jako liczniki.
Więcej informacji: oprogramowanie OEE oparte na kamerach, OEE z computer vision w montażu ręcznym oraz przegląd oprogramowania MES i OEE.
Przykład z obliczeniami: druga zmiana z przejściem z wersji na Niemcy
Dane przykładowe, nie z prawdziwego zakładu. Linia montażu końcowego 10-calowej miejskiej hulajnogi elektrycznej ma czterech monterów: kolumna i składanie, koła, podest i okablowanie, a potem hamulce, światła i etykiety. Druga zmiana trwa od 14:00 do 22:00 z 20-minutową przerwą na posiłek: 460 planowanych minut. Stanowisko podestu wyznacza idealny czas cyklu 2,0 minuty na hulajnogę. Wariant na Niemcy 20 km/h jest montowany do 18:00, po nim wariant 25 km/h. Kamera AI liczy kolumny, koła i hulajnogi opuszczające stanowisko podestu, a monterzy wpisują przyczyny przestojów na tablecie.
Dostępność. Stanowisko podestu stało 60 minut: 35 w oczekiwaniu na akumulatory, 15 na zmianę wariantu o 18:00 i 10 po awarii zakrętarki zacisku kolumny. Pracowało 400 z 460 minut: 87,0%.
Wydajność. 184 hulajnogi opuściły stanowisko podestu, co odpowiada 368 minutom przy 2,0 minuty na sztukę, w 400 minutach pracy: 92,0%, czyli 32 minuty spowolnionej pracy. Liczenie na stanowiskach wskazało stanowisko kół, gdzie nowy monter uczył się montażu opon bezdętkowych.
Jakość. 9 hulajnóg nie przeszło pierwszego testu na stanowisku, 6 z powodu kalibracji manetki i 3 z powodu światła stopu, które nie gasło. Ich 18 minut nie wlicza się do dobrych minut: 350 z 368, 95,1%, czyli uzysk za pierwszym przejściem linii na stanowisku testowym.
OEE. 87,0% × 92,0% × 95,1% = 76,1%, a 350 dobrych minut na 460 planowanych daje te same 76,1%. Obie metody opisuje artykuł jak obliczyć OEE.
Podest był ofiarą oczekiwania na akumulatory, a nie jego przyczyną: od 15:20 do 15:55 liczenie kamerą AI pokazywało, że kolumny i koła nadal schodzą ze swoich stanowisk, podczas gdy z podestu nie schodziło nic, bo akumulatory czekały na przyjęciu towaru na kontrolę wejściową. Samo liczenie na pakowaniu zapisałoby 35 minut „braku części”. Czy takie oczekiwanie obciąża linię, omawia artykuł oczekiwanie na materiał w OEE.
Ile kosztują utracone minuty
Przyjmijmy marżę na pokrycie 60 EUR na hulajnogę i stawkę brygady 37,50 EUR za godzinę. Obie wartości są przykładowe; nie znaleziono publicznych danych o marży dla hulajnóg elektrycznych, a Fabrico wycenia utracony czas na podstawie ceny lub marży samego zakładu. Przy 2,0 minuty na hulajnogę minuta linii jest warta 30 EUR, dopóki linia jest wąskim gardłem, a zmontowane hulajnogi się sprzedają.
| Strata | Minuty | Przykładowa wartość |
|---|---|---|
| Oczekiwanie na akumulatory | 35 | 1 050 EUR |
| Spowolniona praca | 32 | 960 EUR |
| Zmiana wariantu | 15 | 450 EUR |
| Awaria zakrętarki | 10 | 300 EUR |
| Nieudane testy (czas naprawy) | 108 na stanowisku napraw | 67,50 EUR |
| Razem | 92 na linii + 108 na stanowisku napraw | 2 827,50 EUR |
92 minuty linii utracone na przestojach i spowolnionej pracy to 46 niezmontowanych hulajnóg: 46 × 60 EUR = 2 760 EUR. 9 negatywnych wyników testu to nie utracone hulajnogi: technik poświęca na każdą 12 minut, 108 minut w ramach zmiany, 67,50 EUR według stawki brygady. Razem: 2 827,50 EUR za jedną zmianę. Różnicę między naprawą do specyfikacji a dopuszczeniem w inny sposób opisuje artykuł poprawka a naprawa.
Teraz miks. Jedna zmiana wariantu kosztowała 15 minut, 450 EUR. Trzy małe zlecenia na trzy rynki oznaczałyby trzy zmiany wariantu: 45 minut, 1 350 EUR, więcej niż oczekiwanie na akumulatory. To liczba dla osoby, która ustala kolejność zleceń.
Gdy linia nie jest wąskim gardłem, 92 minuty kosztują zamiast tego czas brygady: czterech monterów × 92 minuty = 368 minut pracy brygady, 230 EUR. Po uszeregowaniu według kwot na czele jest oczekiwanie na akumulatory z kwotą 1 050 EUR, usuwane przez zwalnianie palet z akumulatorami przed 14:00; dalej jest spowolniona praca na stanowisku kół z kwotą 960 EUR, kwestia szkolenia.
Przed pilotażem: pięć spraw do ustalenia i cztery pytania do dostawcy
- Wypisać warianty każdego modelu i zaznaczyć w powyższej macierzy stanowisko, które przejmuje każdą różnicę.
- Uzgodnić z kierownikiem linii jeden idealny czas cyklu na model, a z działem finansów marżę na model.
- Wyeksportować logi znakowarki, flashowania i stanowiska testowego z ostatniego miesiąca i porównać sztuki na godzinę z liczbą palet z tych samych zmian.
- Przygotować kody przestojów dla stanowiska podestu: oczekiwanie na akumulatory, oczekiwanie na kolumnę lub koło, zmiana wariantu, awaria zakrętarki, zaległe naprawy.
- Wpisać trzy punkty liczenia do karty marszrutowej: wyjście z podestu dla produkcji, pierwszy pozytywny test dla dobrych sztuk, zamknięty karton dla wysyłki.
Pilotaż warto przeprowadzić na stanowisku podestu, jego dwóch stanowiskach zasilających i kolejce do stanowiska testowego, obejmując co najmniej jedną zmianę wariantu. Cztery pytania do dostawcy kamer lub oprogramowania OEE:
| Pytanie | Dobra odpowiedź |
|---|---|
| Jak liczone są minuty produkcji linii, gdy jeden model trafia na rynek w kilku wariantach? | Jeden idealny czas cyklu na model; zmiana wariantu to kod przezbrojenia. |
| Czy sztuki z wgranym firmware i oznakowane ramy mogą trafić na oś czasu zmiany? | Tak, jako sygnał lub licznik na sztukę, z nazwanym interfejsem. |
| Kto dostarcza wyniki pierwszego przejścia ze stanowiska testu końcowego? | Stanowisko testowe, jako sygnał lub licznik wyników pozytywnych i negatywnych, bez ponownego wpisywania. |
| Czy da się policzyć kolejkę przed stanowiskiem testowym? | Tak, kamerą AI na wejściu do kolejki, w zestawieniu z liczeniem stanowiska testowego. |
Pytania o warianty na linii hulajnóg elektrycznych
Czy kamera licząca odróżni hulajnogę 20 km/h od hulajnogi 25 km/h?
Nie. Wariant wynika ze zlecenia w karcie marszrutowej i z logu komputera do flashowania; kamera AI dostarcza informację, ile sztuk opuściło stanowisko i kiedy.
Czy kamera licząca sprawdzi blokady składania, hamulce lub przedostawanie się wody?
Nie. Wytrzymałość składania i kolumny należy do stanowiska testowego i laboratorium, działanie hamulców i świateł do stanowiska testu końcowego, a szczelność do testu IP. Ich negatywne wyniki trafiają do wskaźnika jakości OEE jako liczniki.
Chcą Państwo zobaczyć stanowiska kolumn, stanowisko podestu i zmianę wariantu na jednej osi czasu zmiany? Zapraszamy na demo.
Powiązane artykuły





Najnowsze wiadomości z naszego bloga





Prawdziwe kafelki Fabrico, dane przykładowe.