


 Zaloguj
 Blog

Computer vision w produkcji sprężarek powietrza: plan pilotażu krok po kroku

W skrócie: computer vision w produkcji sprężarek powietrza liczy bloki sprężające, kompletne sprężarki i skrzynie na stanowiskach montażu ręcznego; pilotaż zaczyna się na jednym stanowisku montażu końcowego.
Policzenie sztuki, gdy opuszcza stanowisko, nie jest jej kontrolą: wydajność, pobór mocy, szczelność i hałas pozostają domeną stanowiska prób.
- Krok 1 to jedna kamera AI (moduł dodatkowy) nad wyjściem ze stanowiska; potwierdzenia zleceń i dziennik stanowiska prób to dwie kontrole.
- Liczenie na stanowisku montażu bloków przychodzi jako trzecie, aby oczekiwanie na stanowisku montażu końcowego dało się prześledzić jeden krok w górę przepływu.
- Dowód zapisuje się przed montażem kamery: liczby, które się bilansują, minuty przestojów z przyczynami i jedna zmiana przeliczona na euro.
- Ustalone są też reguły przerwania: brak zgody zespołu, liczba, która się nie bilansuje, albo stanowisko, na którym wcale nie giną minuty.
- Tam, gdzie kamera obejmuje stanowisko, wideo z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico.
Szlifierka do wirników wie, ile wirników zeszlifowała na tej zmianie. Monterzy na stanowisku montażu końcowego wiedzą, ile sprężarek ukończyli, ale nic na stanowisku nie rejestruje, kiedy każda z nich je opuściła. Pierwszy pilotaż z kamerą powinien zamknąć tę lukę i nic poza tym.
Poniżej znajduje się plan, krok po kroku, z przykładowymi liczbami. Nie opisuje on żadnego rzeczywistego zakładu. Dotyczy śrubowych, tłokowych i przewoźnych sprężarek powietrza produkowanych seryjnie. Hermetyczne i półhermetyczne sprężarki chłodnicze są poza zakresem; ich montaż w agregatach wody lodowej, urządzeniach dachowych i pompach ciepła opisuje computer vision w produkcji urządzeń HVAC. Sprężarki w eksploatacji również wykraczają poza tę stronę.
Dlaczego zakład sprężarek zaczyna pilotaż od stanowiska montażu końcowego
Pilotaż potrzebuje stanowiska, na którym produkcja jest rzeczywista, nikt jej nie rejestruje, a istnieje drugi zapis, z którym można porównać kamerę. W zakładzie sprężarek śrubowych jest to stanowisko montażu końcowego. Jego produkcja to produkcja zakładu, potwierdzenie zlecenia daje liczbę na papierze, a stanowisko prób rejestruje te same sprężarki według numeru seryjnego.
W górze przepływu wydziały zasilające już liczą, więc są złym miejscem na pilotaż. Każdy wirnik jest szlifowany na profil lub frezowany na gotowo i mierzony przed dobraniem pary, a ocenia go pomiarownia, ponieważ osiągi sprężarki śrubowej w dużym stopniu zależą od przecieków, które są bezpośrednią funkcją luzów między wirnikami oraz między wirnikami a korpusem (EN, tłumaczenie). Stany szlifierek opisuje monitoring maszyn CNC, a gniazda korpusów MES dla obróbki metali. Przy kilku kandydujących stanowiskach ogólny test daje jak wybrać linię do pilotażu OEE.
Film objaśniający, który prowadzi Iris, prezenterka Fabrico wygenerowana przez AI: jak kamera AI (moduł dodatkowy) zlicza produkcję tam, gdzie maszyna nie ma sygnału. Zapraszamy na demo.
Odtwarzane z YouTube. Google może zapisać pliki cookie po naciśnięciu przycisku odtwarzania. Polityka prywatności.
Plan pilotażu w skrócie, krok po kroku
Jedno stanowisko, trzy punkty liczenia dodawane po kolei. Każdy krok ma jedno zadanie, jeden zapis do porównania i jeden warunek, który musi być spełniony, zanim zacznie się kolejny krok.
| Krok | Praca | Porównanie z | Gotowe, gdy |
|---|---|---|---|
| 0 | Uzgodnić cel; spisać reguły liczenia; pobrać dziennik stanowiska prób | Jeszcze nic | Podpisany cel, siedem reguł, punkt odniesienia |
| 1 | Jedna kamera nad wyjściem ze stanowiska; ręczne zliczanie | Ręczne zliczanie i potwierdzenia zleceń | Dzienne liczby są zgodne albo każda różnica ma przyczynę |
| 2 | Uzgodnić liczbę ze stanowiska z próbami | Dziennik stanowiska prób | Wyjścia ze stanowiska równe pierwszym próbom plus zmiana w kolejce |
| 3 | Kamery nad montażem bloków i kolejką | Lista z podkładki w montażu bloków, obchód hali | Jedno oczekiwanie stanowiska prześledzone w górę przepływu |
| 4 | Minuty normatywne na model; kody strat | Normy kierownika montażu | Przyczyny dla uzgodnionego udziału minut przestojów |
| 5 | Zmiany jako OEE; wycena jednej | Marże na model z działu finansowego | Jedna zmiana w euro i decyzja |
Numery kroków ustalają kolejność, a nie harmonogram. Zakład sam wyznacza tempo: krok jest zakończony, gdy jego kontrola wypada pozytywnie.
Zapraszamy na demo, na którym pokażemy montaż bloków, stanowiska montażu końcowego i stanowiska prób na jednej osi czasu zmiany.
Krok 0: przedstawiciele pracowników, reguły liczenia i punkt odniesienia
W kroku 0 nic się nie montuje. Kamera nad stanowiskiem widzi nie tylko ramę, ale i zespół, dlatego najpierw należy uzgodnić cel na piśmie z monterami i z przedstawicielami pracowników, jeśli działają w zakładzie, łącznie z tym, kto może otwierać nagrania. Obiektyw kieruje się na wyjście, nie na twarze, a raportuje się według stanowiska i zmiany, nie według nazwiska; kamera AI (moduł dodatkowy) liczy bloki sprężające, sprężarki i skrzynie, a nie ludzi. Kroki opisują zgoda przedstawicieli pracowników na monitoring OEE oraz RODO a kamery na linii produkcyjnej.
Drugie zadanie to reguły liczenia. Blok sprężający staje się sprężarką, sprężarka staje się sprawdzoną jednostką, a sprawdzona jednostka staje się skrzynią. Każde przekazanie to okazja, by policzyć jedną sprężarkę dwa razy albo zgubić pracę całej zmiany, a kamera wiernie powtórzy złą regułę. Najpierw należy spisać tych siedem reguł.
| Co idzie źle | Reguła na pilotaż |
|---|---|
| Bloki sprężające doliczane do sprężarek jako produkcja | Bloki i sprężarki na osobnych licznikach, nigdy nie sumowane |
| Sprężarka liczona na stanowisku i ponownie po próbie | Jeden punkt produkcji na wyjściu ze stanowiska; zaliczona próba daje dobre sztuki |
| Sprężarka ponownie próbowana po naprawie liczona jako nowa | Powtórna próba to poprawka tej samej jednostki |
| Sprężarki w kolejce do prób zapisane jako przestój stanowiska | Kolejka jest osobną stacją |
| Jednostka 7,5 kW i jednostka 90 kW liczone tak samo | Minuty normatywne na model |
| Bloki tłokowe liczone jako gotowe sprężarki | Bloki tłokowe i gotowe sprężarki na osobnych licznikach |
| Skrzynie zamknięte następnego ranka zaliczane poprzedniej zmianie | Liczenie na wyjściu ze stanowiska ze znacznikiem czasu |
Trzecie zadanie to punkt odniesienia. Należy pobrać cztery tygodnie dziennika stanowiska prób i notatki zmianowe ze stanowiska; metodę opisuje pomiar bazowy OEE. Następnie kryteria dowodu i reguły przerwania z końca tego planu trafiają do jednostronicowego porozumienia, jak w warunkach do uzgodnienia przed pilotażem OEE.
Krok 1: jedna kamera nad wyjściem ze stanowiska
Zespół dwóch lub trzech monterów składa każdą sprężarkę na jej ramie pod wciągnikiem: silnik, blok sprężający, chłodnica, zbiornik separatora, zawory, filtry, sterownik i panele wyciszające. Punkt liczenia to miejsce, w którym gotowa sprężarka wyjeżdża: wyjście albo oznaczenie na posadzce przed nim.
Jedną nieruchomą kamerę montuje się nad tym oznaczeniem, poza torem haka, tak aby cała jednostka była w kadrze, gdy je przekracza. Dopóki liczby się nie zgadzają, lider zespołu odhacza każdą sprężarkę na karcie przewodniej, gdy wyjeżdża. Każda zmiana ma wtedy trzy liczby: zliczenie kamery, ręczne zliczanie i potwierdzenia zleceń. Powinny się zgadzać albo każda różnica powinna mieć przyczynę, którą ktoś potrafi wskazać.
Na ile można ufać kamerze na stanowisku? W recenzowanym badaniu terenowym opublikowanym w Sensors (2023) Panahi i współautorzy zastosowali metodę wizyjną do 420 godzin wideo z amerykańskiej fabryki, która buduje moduły mieszkalne stanowisko po stanowisku, i podają „96% dokładności w rozpoznawaniu zajętości stanowisk pracy i F-1 Score 89% w rozpoznawaniu stanu każdej stacji na linii produkcyjnej” (EN, tłumaczenie). Praca wskazuje też, co psuło metodę: „nieudane przypadki wiązały się zwykle z działaniem modelu oraz z przesłonięciami wynikającymi z ukośnego widoku kamery CCTV i z montażu nowych elementów, takich jak ściany i moduły łazienkowe”. Ostrzega, że pracownicy mogą być obecni na zajętym stanowisku, nie pracując, oraz że jej zakres ogranicza się do linii montażowych bez buforów.
Trzy zastrzeżenia: fabryka modułów mieszkalnych to nie zakład sprężarek, badanie mierzyło zajętość, a nie gotowe jednostki, i żadna z jego liczb nie jest wskaźnikiem dokładności Fabrico. Przenosi się natomiast lista ryzyk. Wciągnik, trawers albo monter mogą zasłonić widok, a otwarta brama rampy zmienia światło. Dlatego obiektyw patrzy w dół na oznaczenie na posadzce, liczy się jednostka, która wyjeżdża, a kolejka, czyli bufor, dostaje własną kamerę w kroku 3. Metodę testu opisuje jak dokładne jest zliczanie sztuk kamerą dla OEE, a wysokość montażu i światło rozmieszczenie kamer i oświetlenie na linii produkcyjnej.
Krok 2: wyłapać podwójne liczenie dzięki dziennikowi stanowiska prób
Każda sprężarka przechodzi przed wysyłką próbę na stanowisku: cykle obciążenia, kontrolę szczelności, a w sprężarkach śrubowych także wydajność i pobór mocy. Komputer stanowiska zapisuje każdą próbę i jej wynik; ten dziennik jest drugim świadkiem pilotażu.
CAGI, amerykański Compressed Air and Gas Institute, wyjaśnia, że ISO 1217 jest uznaną normą osiągów dla sprężarek wyporowych, ale zbyt złożoną dla badań osiągów w produkcji seryjnej, dlatego CAGI i Pneurop opracowały uproszczone kody badań, które są dziś załącznikami do ISO 1217 (EN). W USA zgodnie z 10 CFR 431.345 olejowe rotacyjne sprężarki powietrza produkowane od 10 stycznia 2025 r., od 10 hp lub 35 cfm do 200 hp lub 1 250 cfm, muszą osiągać minimalną sprawność izentropową zespołu (EN), jednak DOE nie wymaga badań osiągów ani badań certyfikacyjnych wszystkich jednostek wprowadzanych do obrotu (EN). Na potrzeby pilotażu próba na stanowisku jest własną bramką zakładu, więc jej dziennik wyników pozytywnych i negatywnych jest zapisem dobrej produkcji, z którym się uzgadnia.
Uzgadnia się tygodniowo, nie godzinowo. Bierze się liczbę ze stanowiska, pierwsze i powtórne próby oraz kolejkę w poniedziałek rano i w piątek wieczorem. Test mieści się w jednym wierszu: sprężarki wychodzące ze stanowiska równe pierwszym próbom plus zmiana w kolejce.
Przykładowy tydzień ze zmyślonymi liczbami: kamera liczy 24 sprężarki wychodzące ze stanowiska, a potwierdzenia zleceń mówią 24. Dziennik stanowiska prób pokazuje 26 prób, z czego 3 powtórne, czyli 23 pierwsze. W piątek w kolejce stoi o jedną sprężarkę więcej niż w poniedziałek. 23 plus 1 daje 24 i bilans się zgadza. Odczytane jako 26 sprężarek, 26 prób dodałoby dwie jednostki, które nigdy nie istniały. Powtórna próba naprawionej sprężarki to poprawka jednostki już policzonej, jak uzasadnia czy poprawki liczą się jako dobre w OEE.
Krok 3: dodać montaż bloków i kolejkę do prób
Następnie dochodzą dwie stacje, które wyjaśniają oczekiwania na stanowisku montażu końcowego. Blok sprężający, jedna z najdroższych części sprężarki, powstaje na osobnym stanowisku: łożyska na wały, dobrana para wirników do korpusu, luz osiowy ustawiony podkładkami dystansowymi, a potem monter obraca wirniki ręcznie, by wyczuć ocieranie.
Praca City o interferencji wirników podaje, dlaczego te odczyty mają znaczenie: tolerancje gniazd wirników i łożysk oraz samych łożysk muszą być uwzględnione w projekcie, aby uzyskać najlepsze ogólne osiągi (EN, tłumaczenie). Na hali oznacza to ponowne podkładkowanie i bloki zawracane po próbie ręcznego obrotu, a czasu żadnej z tych czynności nikt nie mierzy. Kamera AI (moduł dodatkowy) nad wyjściem ze stanowiska liczy gotowe bloki sprężające, dzięki czemu oczekiwanie na montażu końcowym da się prześledzić jeden krok w górę przepływu; należy ją porównywać z listą z podkładki, dopóki oba zapisy się nie zgodzą.
Druga kamera trafia nad miejsca postojowe przed stanowiskami prób. Gdy trzy sprężarki czekają na wolne stanowisko, montaż końcowy wygląda na wolny, choć ograniczeniem jest przepustowość stanowisk prób. Kamera AI (moduł dodatkowy) liczy sprężarki wjeżdżające do kolejki i z niej wyjeżdżające; obchody hali to sprawdzają.
Potem trzy liczby czyta się razem. Kolejka, która rośnie, gdy stanowisko utrzymuje tempo, mówi, że stanowiska prób hamują produkcję. Pusta kolejka przy bezczynnym stanowisku prób wskazuje na montaż końcowy albo montaż bloków. Luka w liczeniu bloków, która pokrywa się w czasie z oczekiwaniem na stanowisku, wskazuje przyczynę. Słownictwo wyjaśniają głodzenie i blokowanie oraz wąskie gardło a ograniczenie.
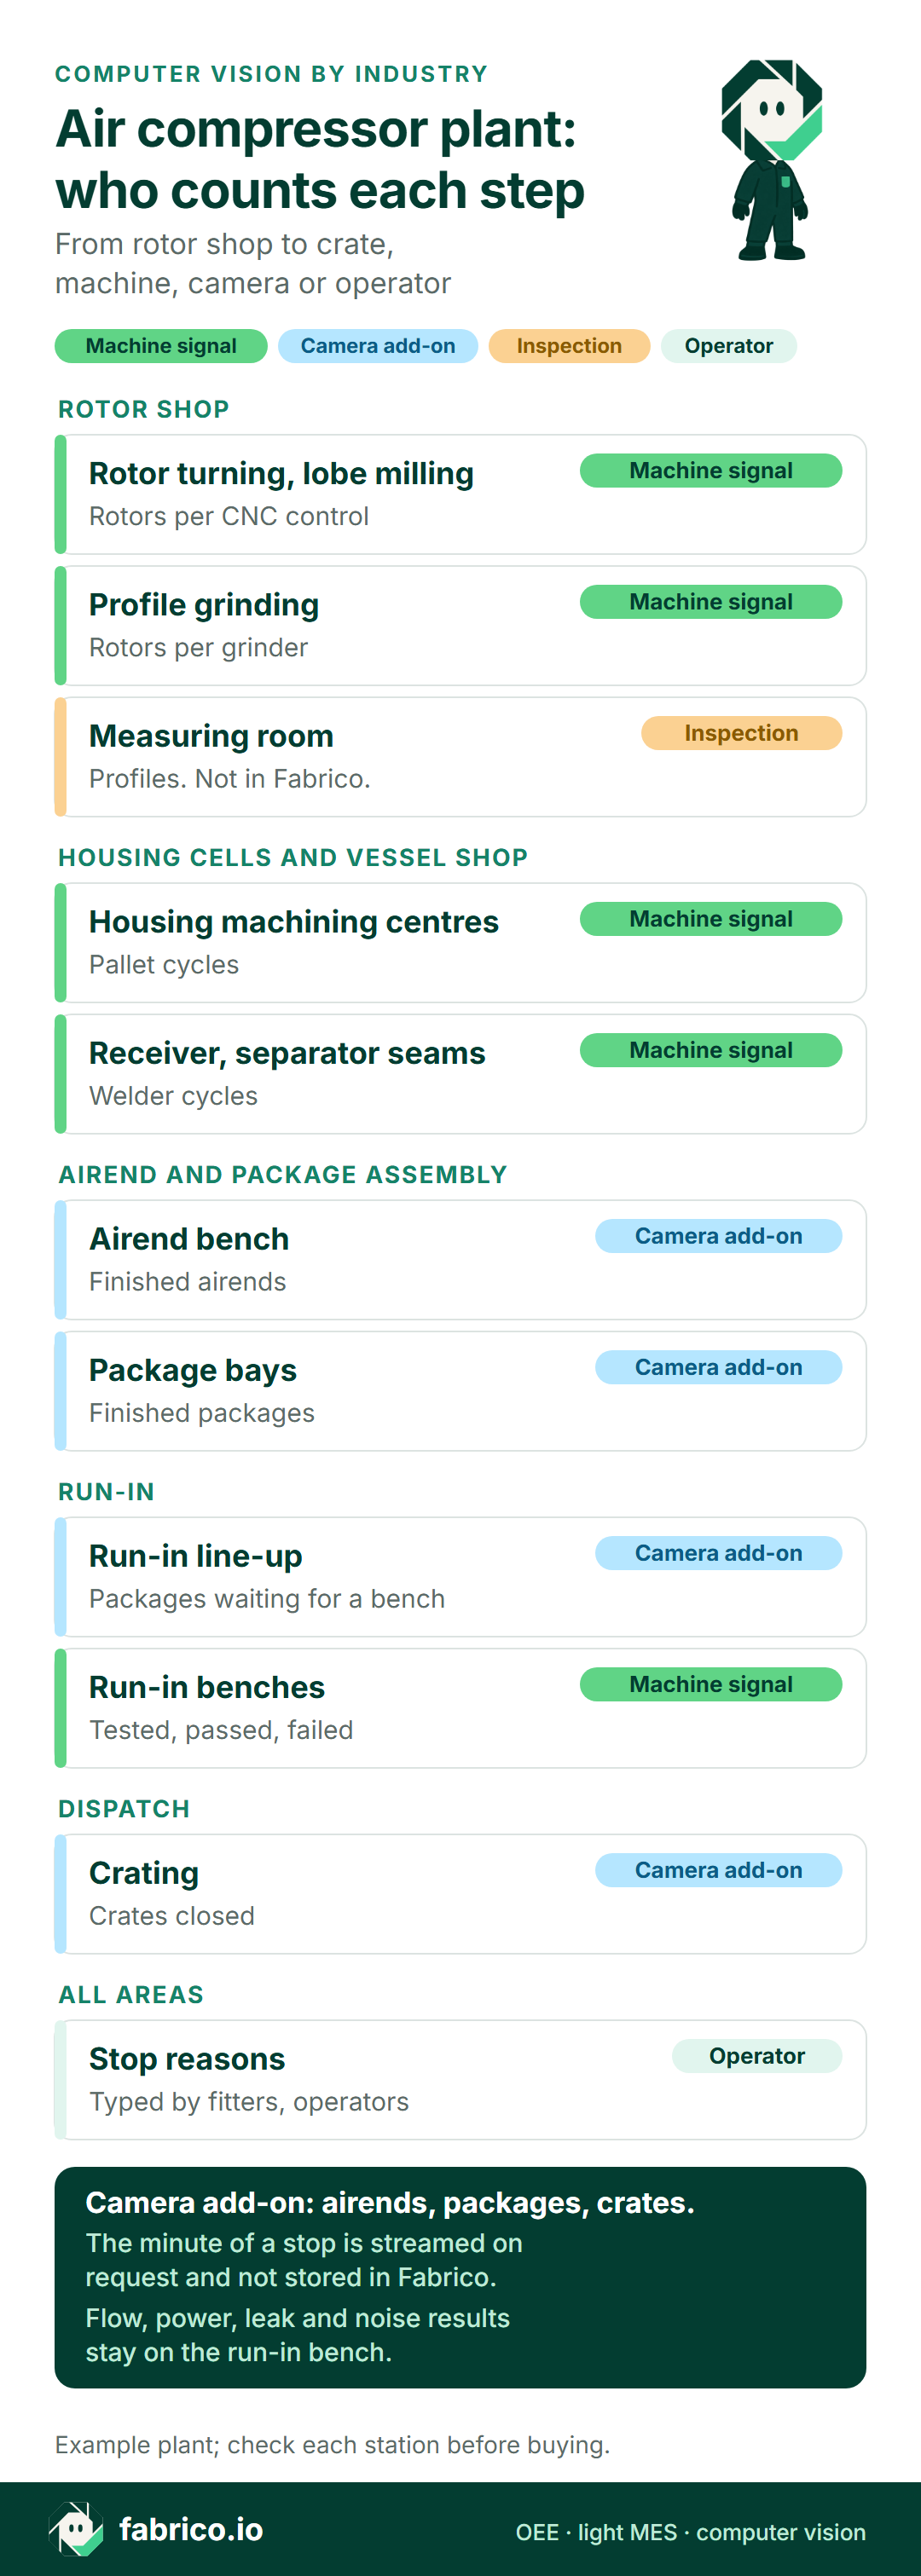
Wersja tekstowa tej infografiki
- Legenda: sygnał maszyny, kamera AI (moduł dodatkowy), kontrola, operator
- Wydział wirników, toczenie wirników i frezowanie zębów: sygnał maszyny, wirniki na sterowanie CNC
- Wydział wirników, szlifowanie profilu: sygnał maszyny, wirniki na szlifierkę
- Wydział wirników, pomiarownia: kontrola, profile, poza Fabrico
- Gniazda korpusów i spawalnia zbiorników, centra obróbcze korpusów: sygnał maszyny, cykle palet
- Gniazda korpusów i spawalnia zbiorników, spoiny zbiorników powietrza i separatorów: sygnał maszyny, cykle spawania
- Montaż bloków i montaż końcowy, montaż bloków: kamera AI (moduł dodatkowy), gotowe bloki sprężające
- Montaż bloków i montaż końcowy, stanowiska montażu końcowego: kamera AI (moduł dodatkowy), gotowe sprężarki
- Próby, kolejka do prób: kamera AI (moduł dodatkowy), sprężarki czekające na stanowisko
- Próby, stanowiska prób: sygnał maszyny, sprawdzone, zaliczone, odrzucone
- Wysyłka, pakowanie w skrzynie: kamera AI (moduł dodatkowy), zamknięte skrzynie
- Wszystkie obszary, przyczyny przestojów: operator, wpisywane przez monterów i operatorów
- Stopka: kamera AI (moduł dodatkowy) liczy bloki sprężające, sprężarki i skrzynie; tam, gdzie kamera obejmuje stanowisko, wideo z minuty przestoju można otworzyć z osi czasu zmiany, jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico; wydajność, pobór mocy, szczelność i hałas zostają na stanowisku prób
- Przykładowy zakład; przed zakupem należy sprawdzić każde stanowisko
Krok 4: minuty normatywne na wariant modelu i kody strat
Jednostka 7,5 kW i jednostka 90 kW z regulacją prędkości obrotowej (VSD) i osuszaczem mogą dzielić stanowisko, ale nie takt. Razem z kierownikiem montażu ustala się minuty normatywne na model: stała prędkość, VSD, z osuszaczem lub bez. Sprężarka zarabia wtedy swoje minuty normatywne, gdy opuszcza stanowisko, a wydajność to zarobione minuty podzielone przez czas pracy.
Przestoje potrzebują przyczyn, a podają je ludzie na stanowisku. Na tablecie przy stanowisku umieszcza się krótką listę: czekanie na blok sprężający, czekanie na chłodnicę lub zbiornik separatora, zmiana modelu, awaria wciągnika lub klucza dynamometrycznego, czekanie na wolne stanowisko prób, naprawa po próbie. Badacze z Chalmers, którzy przeanalizowali zapisy OEE z 884 maszyn w 23 firmach (EN), uznali prawie połowę strat za niemożliwe do sklasyfikowania z braku jasnych kategorii, a 90% sklasyfikowanego czasu przestojów przypisali czynnościom pomocniczym operatorów. Na stanowisku montażu ręcznego nie ma żadnego procesu automatycznego, więc każda przyczyna musi pochodzić od zespołu. Projektowanie kodów przyczyn przestojów pokazuje, jak utrzymać krótką listę.
Przed krokiem 5 należy uzgodnić z zespołem, jaki udział minut przestojów ma mieć przyczynę, i poprosić dział finansowy o marżę na model. Oba elementy są potrzebne w kroku 5.
Krok 5: jedna zmiana w OEE i w euro
W kroku 5 stanowisko ma liczby, minuty normatywne i przyczyny, więc zmianę można zapisać jako OEE. Poniższe liczby to przykładowe dane wejściowe dla wymyślonego stanowiska, a nie wyniki żadnego zakładu. Trzech monterów składa sprężarkę 22 kW o stałej prędkości z normą 45 minut stanowiska oraz sprężarkę 37 kW VSD ze zintegrowanym osuszaczem z normą 75. Czas planowany wynosi 450 minut: zmiana ranna od 06:00 do 14:00 minus pół godziny przerwy.
Dostępność. Trzy przestoje kosztowały stanowisko 110 minut. Zespół czekał 65 minut na blok sprężający 37 kW, poświęcił 25 minut na przezbrojenie przyrządu ramy i trawersu z modelu 22 kW na model 37 kW (zmiana modelu, mierzona jak w czas przezbrojenia) i stracił 20 minut, gdy zawiódł wyłącznik krańcowy wciągnika. Czas pracy wyniósł 340 z 450 minut, czyli 75,6%.
Wydajność. Dwie sprężarki 22 kW zarobiły 90 minut normatywnych, a trzy sprężarki 37 kW VSD zarobiły 225: 315 zarobionych minut w 340 minutach pracy, czyli 92,6%. Różnica to 25 minut wolnego montażu, strata prędkości, a nie przestój; różnicę wyjaśnia strata obniżonej prędkości a mikroprzestoje.
Jakość. Jedna sprężarka 22 kW nie zaliczyła próby z powodu wycieku oleju na złączce węża chłodnicy, więc jej 45 minut normatywnych wypada z wartości dobrych: 270 z 315, czyli 85,7%.
OEE. 75,6% x 92,6% x 85,7% = 60,0%, a 270 dobrych minut na 450 planowanych daje te same 60,0%. Wzór przedstawia jak obliczyć OEE.
W tym przykładzie oczekiwanie na blok sprężający nie wynika z pracy szlifierki. Jej sterowanie pokazuje, że para wirników 37 kW była gotowa przed początkiem zmiany, ale liczenie w montażu bloków nie pokazuje żadnego bloku wychodzącego między 06:20 a 07:25, gdy to stanowisko składa ponownie blok 22 kW, który nie przeszedł próby ręcznego obrotu. Gdyby liczyć tylko na montażu końcowym, te 65 minut obciążyłoby zespół montażu końcowego.
Ile kosztowała zmiana
Czy istnieje publiczna cena tych pieniędzy? Tylko w przybliżeniu. Przepis Departamentu Energii USA (DOE) z 2020 r. podaje średni koszt z instalacją 21 698 USD, w dolarach z 2015 r., dla bazowej rotacyjnej sprężarki o stałej prędkości, olejowej, chłodzonej powietrzem (EN), obejmujący narzuty, podatki i instalację. Żadne publiczne źródło znalezione dla tej strony nie podaje marży producenta na sztukę. Dlatego marże są tu przykładowymi danymi wejściowymi, ustawionymi wyraźnie poniżej tego kosztu z instalacją: marża pokrycia 1 350 EUR na sprężarkę 22 kW i 2 250 EUR na sprężarkę 37 kW VSD, co w obu przypadkach daje 30 EUR na minutę stanowiska.
Utracone minuty stanowiska z przestojów i wolnego montażu wycenia się według tej stawki. Odrzucona sprężarka wyjeżdża po naprawie, więc jej naprawę wycenia się jako czas zespołu: 40 minut jednego montera na następnej zmianie przy założonej stawce 48 EUR za godzinę. Zakład wprowadza własną marżę na model i stawkę zespołu, a Fabrico wycenia na tej podstawie straty.
| Strata | Minuty | Wartość przykładowa |
|---|---|---|
| Czekanie na blok sprężający | 65 | 1 950 EUR |
| Wolny montaż | 25 | 750 EUR |
| Zmiana modelu | 25 | 750 EUR |
| Awaria wciągnika | 20 | 600 EUR |
| Naprawa po próbie, czas zespołu | 40 montera | 32 EUR |
| Razem | 135 stanowiska + 40 montera | 4 082 EUR |
135 minut stanowiska to 450 planowanych minus 270 dobrych minus 45 odrzuconej sprężarki, a 135 x 30 EUR = 4 050 EUR; naprawa dodaje 40/60 x 48 EUR = 32 EUR. Stawka stanowiska obowiązuje tylko, dopóki stanowisko jest ograniczeniem. Samo czekanie na blok sprężający to 1 950 EUR, więc pierwsza poprawa dotyczy montażu bloków, a nie do montażu końcowego.
Co uznaje się za dowód i kiedy przerwać pilotaż
Dowód ustala się w kroku 0 i sprawdza w kroku 5. Progi są przykładami; zakład zapisuje własne.
| Test | Zaliczony, gdy |
|---|---|
| Liczby się bilansują | W dwóch kolejnych uzgodnieniach tygodniowych liczba ze stanowiska i uzgodnienie ze stanowiskiem prób różnią się najwyżej o jedną sprężarkę, ze wskazaną przyczyną |
| Przestoje mają przyczyny | Uzgodniony udział minut przestojów, na przykład cztery piąte, ma przyczynę podaną przez zespół |
| Oczekiwanie prześledzone w górę | Co najmniej jedno oczekiwanie na stanowisku przypisano luce w liczeniu bloków lub pełnej kolejce |
| Jedna zmiana jest wyceniona | Dział finansowy akceptuje marże i wartość w euro dla jednej zmiany |
Reguły przerwania są równie ważne, bo pilotaż, który nie może się nie udać, niczego nie dowodzi.
- Brak podpisanego celu od zespołu i od przedstawicieli pracowników, jeśli działają: nie montować.
- Liczba ze stanowiska nadal się nie bilansuje po kroku 2 i jednym ponownym ustawieniu kamery: przerwać i sprawdzić widok oraz regułę liczenia.
- Minuty giną na stanowiskach prób, a nie na stanowisku montażu: przenieść wysiłek na przepustowość stanowisk prób.
- Przyczyny pozostają poniżej uzgodnionego udziału w kroku 5: poprawić sposób wprowadzania, zanim cokolwiek zostanie kupione.
- Wszystkie cztery testy zaliczone: pilotaż się kończy. Należy podjąć decyzję; nie wolno pozwolić, by ciągnął się jako darmowy okres próbny.
Jeśli odpowiedź brzmi tak, kolejne stanowiska, pakowanie w skrzynie i linia tłokowa działają według tych samych reguł; zob. skalowanie computer vision z jednej linii na cały zakład. Na rozmowę o budżecie business case dla kamer na linii wymienia pytania, które zada dział finansowy.
Co Fabrico obejmuje w takim pilotażu
Fabrico to chmurowe oprogramowanie OEE z funkcjami lekkiego MES. W zakładzie sprężarek obejmuje dziś trzy rodzaje stanowisk:
- Szlifierki wirników, gniazda korpusów i spawarki do szwów zbiorników: stany i liczby ze sterowań, z obciąganiem i wymianą ściernicy pod własnymi kodami.
- Montaż bloków, stanowiska montażu końcowego, kolejka do prób i pakowanie w skrzynie: kamera AI (moduł dodatkowy) liczy bloki sprężające, sprężarki i skrzynie. Tam, gdzie kamera obejmuje stanowisko, wideo z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico.
- Stanowiska prób: wyniki pozytywne i negatywne odczytywane z komputera stanowiska, w odniesieniu do minut normatywnych na model.
Monterzy i operatorzy wpisują przyczynę przestoju na tablecie lub telefonie, a utracone minuty pojawiają się w euro według stanowiska i zmiany na podstawie własnych marż zakładu. Aplikacje działają w przeglądarce, na iOS i na Androidzie; dane wychodzą przez REST API, webhooki, Excel lub CSV.
Plan rozwoju: kamera AI (moduł dodatkowy) ma wychwytywać stanowisko, na którym zrobiło się cicho, lub rosnącą kolejkę przed stanowiskami prób i proponować przyczynę przestoju, którą monter potwierdza lub zmienia.
Poza Fabrico: pomiar profilu wirników, odczyty luzów, wartości wydajności, poboru mocy i hałasu ze stanowiska prób, świadectwa prób, dokumentacja zbiorników i numery seryjne. Fabrico niczego nie kontroluje; to, co te systemy odrzucą, trafia jako liczba.
Zob. oprogramowanie OEE oparte na kamerach, systemy wizyjne w produkcji dla OEE, oprogramowanie MES i OEE dla produkcji oraz ogólną listę kontrolną pilotażu OEE z computer vision.
Pytania o pilotaż w zakładzie sprężarek
Czy kamera OEE może mierzyć wydajność powietrza, nieszczelności lub hałas?
Nie. Wydajność, pobór mocy, ciśnienie, szczelność i hałas mierzy stanowisko prób i jego przyrządy, a profile wirników pomiarownia. Jednostka, którą te systemy odrzucą, trafia do OEE jako liczba odrzutów.
Co dzieje się z liczeniem, gdy sprężarka nie zalicza próby i przechodzi ją ponownie?
Nadal jest to jedna sprężarka. Pierwsza próba oznacza ją jako odrzut dla wskaźnika jakości zmiany; czas naprawy montera trafia pod kod naprawy; gdy zaliczy drugą próbę, wyjeżdża pod tym samym numerem seryjnym, nigdy jako dodatkowa sprężarka.
Chcą Państwo zobaczyć montaż bloków, stanowiska montażu końcowego i stanowiska prób na jednej osi czasu zmiany? Zapraszamy na demo.
Powiązane artykuły




Najnowsze wiadomości z naszego bloga







Prawdziwe kafelki Fabrico, dane przykładowe.