


 Zaloguj
 Blog

Computer vision w produkcji rowerów i motocykli: jak naprawić błędne liczenie produkcji

W skrócie: kamera AI (moduł dodatkowy) liczy produkcję na ręcznych stanowiskach w zakładach jednośladów, aby ramy, komplety kół, poprawki i skrzynie nie były liczone dwa razy ani pomijane.
Kontrole spoin, geometrii, lakieru i jazdy próbnej należą do inspekcji, wykonywanej przez kontrolerów i stanowiska testowe; Fabrico nie wykonuje inspekcji, tylko liczy.
- Ramę liczy się raz, na jednym stanowisku odpowiedzialnym; liczba zawieszek w lakierni to nie liczba ram.
- Jakość za pierwszym razem pochodzi z rejestru testu końcowego; liczenie przy pakowaniu obejmuje też naprawione rowery.
- Każda rodzina napędów i ram rowerów elektrycznych potrzebuje własnego idealnego czasu cyklu, pobranego ze zlecenia produkcyjnego.
- Tam, gdzie kamera AI obejmuje stanowisko, nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico.
Spawalnia liczy ramy, lakiernia zawieszki, stanowisko testowe zaliczone testy, a stół pakowania kartony. Każda liczba jest prawidłowa dla swojego stanowiska; zamienione ze sobą dają OEE błędną produkcję. Eurostat naliczył 9,7 miliona rowerów wyprodukowanych w UE w 2023 roku, o 24% mniej niż w 2022 roku. Wśród krajów, których dane opublikowano (dane Niemiec i Francji objęto poufnością), najwięcej wyprodukowała Portugalia, 1,8 miliona sztuk. Ta statystyka obejmuje tylko rowery bez silnika, więc zakład, który składa rowery elektryczne i zwykłe na jednej linii, już na potrzeby sprawozdania statystycznego dzieli swoją produkcję.
Błędy w liczeniu produkcji rowerów i motocykli: tabela audytowa
Sześć błędów w liczeniu powraca w zakładach jednośladów raz po raz. Każdy ma poprawkę i jedno stanowisko, które odpowiada za liczenie. Ostatnia kolumna to pytanie do każdego dostawcy kamer.
| Błąd liczenia | Co idzie nie tak | Poprawka | Stanowisko odpowiedzialne za liczenie | Pytanie do dostawcy |
|---|---|---|---|---|
| Ramy przy spawaniu i w lakierni | Jedna rama liczona przy przyrządzie, na zawieszce lakierni i przy naklejkach | Liczyć ramy raz; reszta to punkty kontrolne | Wyjście stanowiska naklejek | Które stanowisko daje liczbę ram? |
| Komplety kół budowane z wyprzedzeniem | Cykle centrowania i koła na jutro odczytywane jako dzisiejsza produkcja | Liczyć komplety kół na stanowisku montażu opon | Wyjście stanowiska montażu opon | Pary czy pojedyncze koła? |
| Naprawione rowery liczone dwa razy | Zaliczony test powtórny naprawionego roweru liczy się jako dobry | Jakość tylko z pierwszego testu | Rejestr testu końcowego | Jak nieudane testy trafiają do jakości? |
| Warianty napędu rowerów elektrycznych | Jeden idealny czas sprawia, że wolny model wygląda jak wolna brygada | Idealny czas cyklu dla każdej rodziny modeli | Wyjście linii, rodzina ze zlecenia produkcyjnego | Jak ustawia się idealny czas dla rodziny? |
| Spakowane a wysłane | Kartony zawierają naprawione rowery i zapas na rampie | Liczyć zamknięte kartony; wysyłka zostaje w ERP | Stanowisko pakowania lub skrzyniowania | Czy policzy karton z częściami zapakowanymi luzem? |
| Podmontaż silników motocyklowych | Silniki lub cykle zakrętarek raportowane jako motocykle | Silniki to liczenie zasilające | Stanowisko prób silników; wyjście linii głównej | Jak odczytywane są zakrętarki i stanowiska prób? |
Tylko część tych liczeń wymaga kamery. Zrobotyzowane gniazda spawalnicze, giętarki CNC, centrownice i PLC linii głównej motocykli liczą przez swoje sterowniki. Ręczny przyrząd do spawania TIG, stanowisko montażu opon, stanowisko poprawek i stół pakowania zostawiają w najlepszym razie ręczną listę zliczeń albo wyświetlacz licznika; tam kamera licząca daje OEE liczbę produkcji w miejscu, gdzie nie liczy żadna maszyna. Które z tych liczeń to sztuki dobre, a które całkowite, wyjaśnia artykuł liczba dobrych sztuk a liczba całkowita.
Film objaśniający prowadzi Iris, wygenerowana przez AI prezenterka Fabrico: jak kamera AI (moduł dodatkowy) liczy produkcję tam, gdzie maszyna nie ma sygnału. Zapraszamy na demo.
Odtwarzane z YouTube. Google może zapisać pliki cookie po naciśnięciu przycisku odtwarzania. Polityka prywatności.
Błąd 1: ramy liczone przy przyrządzie spawalniczym i ponownie w lakierni
Rury cieniowane lub hydroformowane są cięte, cięte pod kątem i gięte na piłach, maszynach do formowania końcówek i giętarkach CNC, które liczą w sterowniku; w motocyklach przy ramach kratownicowych i wahaczach dochodzi obróbka wsporników. Zrobotyzowane gniazdo spawalnicze także raportuje przez swój sterownik, a jako straty pokazuje załadunek przyrządu, wymiany drutu i końcówek prądowych oraz oczekiwanie na części (OEE dla zrobotyzowanych gniazd spawalniczych). Wiele zakładów nadal spawa ramy ręcznie metodą TIG w przyrządzie, przy aluminiowych ramach rowerowych, krótkich seriach i ramach motocykli produkowanych w małych ilościach. Przyrząd nie ma licznika. Kamera AI skierowana na wyjście przyrządu liczy zdejmowane ramy. Obiektyw należy kierować z dala od łuku: błysk spawania oślepia czujnik.
Wiele ram aluminiowych przechodzi potem przesycanie i starzenie, a piec prowadzi rejestr partii (OEE w obróbce cieplnej). Wokół pieca ramy są sprawdzane na stole do geometrii i prostowane ręcznie na zimno, co jest pracą kontrolną. PLC linii lakierowania mokrego lub proszkowego liczy zawieszki, a nie dobre ramy: pusty hak i rama zawrócona do ponownego lakierowania przechodzą przez ten sam licznik. Naklejki nakłada się ręcznie, często przed lakierem bezbarwnym.
Błąd. Gdy zsumuje się liczbę z przyrządu, liczbę zawieszek i liczbę z naklejek w jedną liczbę „wyprodukowanych ram”, jedna rama zostaje policzona trzy razy; ponowne lakierowanie dodaje czwarty raz. Poprawka. Należy wyznaczyć jedno stanowisko odpowiedzialne za wyprodukowane ramy. Wyjście stanowiska naklejek to rozsądny wybór, bo rama, która je opuszcza, jest zwolniona do montażu, a kamera AI w tym miejscu liczy ramy przekazane dalej. Liczenia przy przyrządzie i piecu stają się punktami kontrolnymi: różnica między liczbą z przyrządu a liczbą z naklejek to zapas ram w obróbce cieplnej i lakierni. Puste zawieszki warto księgować jako osobną stratę, a ponowne lakierowania zapisywać z listy braków lakierni; przy kilku stanowiskach ram skumulowany uzysk (rolled throughput yield) pokazuje, ile kosztuje każde z nich.
Błąd 2: komplety kół budowane przed linią rowerów
Szprychy są zaplatane ręcznie lub na maszynie do zaplatania; dokręcanie nypli i centrowanie odbywa się na automatach, które liczą własne cykle. Taśma na obręcz, opona, mleko uszczelniające, pompowanie, kaseta i tarcza hamulcowa trafiają potem na koło na stanowisku, często ręcznie.
Błąd. Cykle centrowania są odczytywane jako gotowe koła, choć koło centrowane dwa razy dodaje cykl, a nie koło. Koła zbudowane z wyprzedzeniem dla jutrzejszego modelu wyglądają jak dzisiejsza produkcja, podczas gdy linia czeka na koło, którego potrzebuje. Pojedyncze koła odczytane jako pary podwajają liczbę.
Poprawka. Komplety kół liczy się na wyjściu stanowiska montażu opon kamerą AI, a przed pierwszą zmianą trzeba zdecydować, czy liczone są pary, czy pojedyncze koła. Cykle centrowania pozostają danymi maszynowymi do oceny wydajności samej centrownicy. Koła zbudowane z wyprzedzeniem to bufor: należy je liczyć jako produkcję kół, gdy opuszczają stanowisko, nigdy jako produkcję rowerów, i ograniczyć, jak daleko naprzód buduje dział kół (więcej: kanban a CONWIP). Brak kół widać wtedy od chwili, gdy się zaczyna, zanim pozostawi linię montażu bez materiału.
Błąd 3: naprawione rowery liczone dwa razy
Stanowisko testu końcowego dla rowerów elektrycznych zapisuje dla każdego roweru wynik pozytywny lub negatywny, używając narzędzia diagnostycznego producenta napędu, które odczytuje stan podzespołów napędu. Ten rejestr wyników stanowiska to liczba jakości za pierwszym razem. Rower, który nie przejdzie testu, trafia na stanowisko poprawek, jest naprawiany i wraca na stanowisko testowe na drugi test.
Błąd. Jeśli liczy się zaliczone testy, naprawiony rower jest dobry dwa razy: raz na liście stanowiska poprawek i raz przy drugim zaliczeniu testu. Stół pakowania liczy potem jego karton jak każdy inny. Gdy liczba kartonów trafia do raportu jako dobra produkcja, jakość wygląda lepiej, niż linia faktycznie pracowała.
Poprawka. Jakość w OEE bierze tylko pierwszy test każdego roweru (więcej: uzysk a uzysk za pierwszym razem). Kamera AI na wyjściu stanowiska poprawek liczy sztuki naprawione i przekazane dalej, więc poprawki mają własną liczbę. Poprawki wycenia się według czasu pracy zespołu, który zajęły, a nie jako utraconą marżę, bo naprawiony rower i tak zostaje wysłany (braki a poprawki). Na linii motocykli hamownia rolkowa, kontrole hamulców i ABS oraz ustawienie reflektorów dają wyniki inspekcji, których negatywne wyniki trafiają do liczenia jakości, a stanowisko napraw ma własne liczenie.
Błąd 4: warianty napędu rowerów elektrycznych pod jednym idealnym czasem
CONEBI, europejska organizacja branży rowerowej, zauważa, że produkcja rowerów elektrycznych ze wspomaganiem pedałowania to przede wszystkim europejski biznes. Rower elektryczny dodaje jednostkę napędową, mocowanie baterii, wyświetlacz, wiązkę przewodów i test końcowy, więc rower trekkingowy z silnikiem centralnym i rower miejski nie zajmują tyle samo minut. Pakiety baterii mają własną stronę, computer vision w produkcji baterii, a silniki napędowe są bliżej tematu computer vision w produkcji urządzeń elektrycznych.
W USA przepisy CPSC dotyczące rowerów uznają za rower pojazd dwu- lub trzykołowy z działającymi pedałami i silnikiem poniżej 750 watów, którego prędkość maksymalna na samym silniku jest niższa niż 20 mph, więc taki rower elektryczny musi spełnić ten sam wymóg dla ramy i widelca co rower bez silnika: 890 N (200 lbf) lub co najmniej 39,5 J bez widocznego pęknięcia. To test laboratoryjny na ramach próbnych, prowadzony przez dział jakości, a nie liczenie.
Błąd. Jeden idealny czas cyklu dla całej linii sprawia, że zmiana z pełnymi zawieszeniami wygląda na wolną, a zmiana z rowerami miejskimi na szybką, choć obie brygady pracowały w pełnym tempie. Poprawka. Należy ustawić idealny czas cyklu dla każdej rodziny modeli i pobierać rodzinę ze zlecenia produkcyjnego, aby każdy policzony rower dostał właściwe minuty.
Liczy się też obsada. Badania Koltaia i Tataya nad bilansowaniem linii, opublikowane w Periodica Polytechnica, opisują ograniczenia niskich kwalifikacji dla pracowników zdolnych wykonywać tylko niektóre proste zadania oraz ograniczenia wysokich kwalifikacji dla zadań wymagających ponadprzeciętnych umiejętności. Stanowisko kokpitu, które prowadzi przewody wewnątrz ramy, to zadanie wymagające wysokich kwalifikacji. Jego idealny czas cyklu warto zachować bez zmian, gdy przejmuje je nowy monter, aby różnica pokazała się jako wolna praca, tam gdzie lider linii może ją zobaczyć.
Błąd 5: spakowane to nie wysłane
Rowery trafiają do kartonu częściowo zmontowane: kierownica obrócona, pedały zdjęte, czasem wyjęte przednie koło. Motocykle opuszczają zakład w stalowej skrzyni lub kartonie, z lusterkami, szybą lub kierownicą zapakowanymi luzem, a skrzyniowanie to praca ręczna z listą zliczeń. Błąd. Liczba kartonów przy stole pakowania to to, co widzi wysyłka, i obejmuje ona także rowery naprawione na stanowisku poprawek. Kartony mogą stać na rampie całymi dniami, a karton otwarty ponownie z powodu brakującej części i znowu zamknięty przechodzi przez stół dwa razy.
Poprawka. Fotokomórka na przenośniku kartonów liczy wszystko, co przetnie wiązkę; kamera AI przy stole pakowania lub stanowisku skrzyniowania liczy zamknięte kartony i skrzynie, niezależnie od tego, co jest w środku zapakowane luzem. To liczenie jest produkcją spakowaną. Produkcja wysłana zostaje w ERP, a spakowane minus wysłane to bufor na rampie. Kartony otwarte ponownie z powodu brakującej części trafiają na listę poprawek, aby można je było odjąć od liczby spakowanych.
Błąd 6: silniki motocyklowe liczone na linii podmontażu
Motocykl powstaje na taktowanej linii głównej: rama na nośnik, silnik do ramy, wahacz i zawieszenie, koła, wiązka przewodów, zbiornik i owiewki, płyny, a na końcu kontrole końcowe. PLC linii zna każdy takt, więc liczba na wyjściu już istnieje. ACEM, stowarzyszenie europejskich producentów motocykli, wymienia 17 marek członkowskich prowadzących 21 fabryk. Zakład, który buduje własne silniki, dostarcza je na linię główną z linii podmontażu silników.
Elektryczne zakrętarki zapisują moment i kąt każdego dokręcenia, a stanowiska prób silników zapisują swoje próby. Błąd. Rejestr zakrętarki liczy dokręcenia, a połączenie dokręcone ponownie po błędzie dodaje cykle, ale nie silnik. Silniki zbudowane przed linią główną albo czekające na ramy są raportowane jako wyprodukowane motocykle. Poprawka. Silniki liczy się według zaliczonej próby na stanowisku prób silników, jako liczenie zasilające. Motocykle liczy się na wyjściu linii głównej z PLC. Kamera AI zarabia na swoje miejsce wokół linii głównej: przy stanowiskach kompletacji kół i owiewek, przy stanowisku napraw po teście końcowym i przy skrzyniowaniu.
Dostawcy, którzy produkują też części dla producentów samochodów, mają własną stronę: computer vision w produkcji części samochodowych.
Przykładowy przepływ w zakładzie: jedno stanowisko odpowiedzialne za każde liczenie
Przykładowy układ, nie realny zakład: ramy płyną przepływem głównym, koła i silniki zasilają linię, a naprawione sztuki wracają pętlą przez stanowisko poprawek.
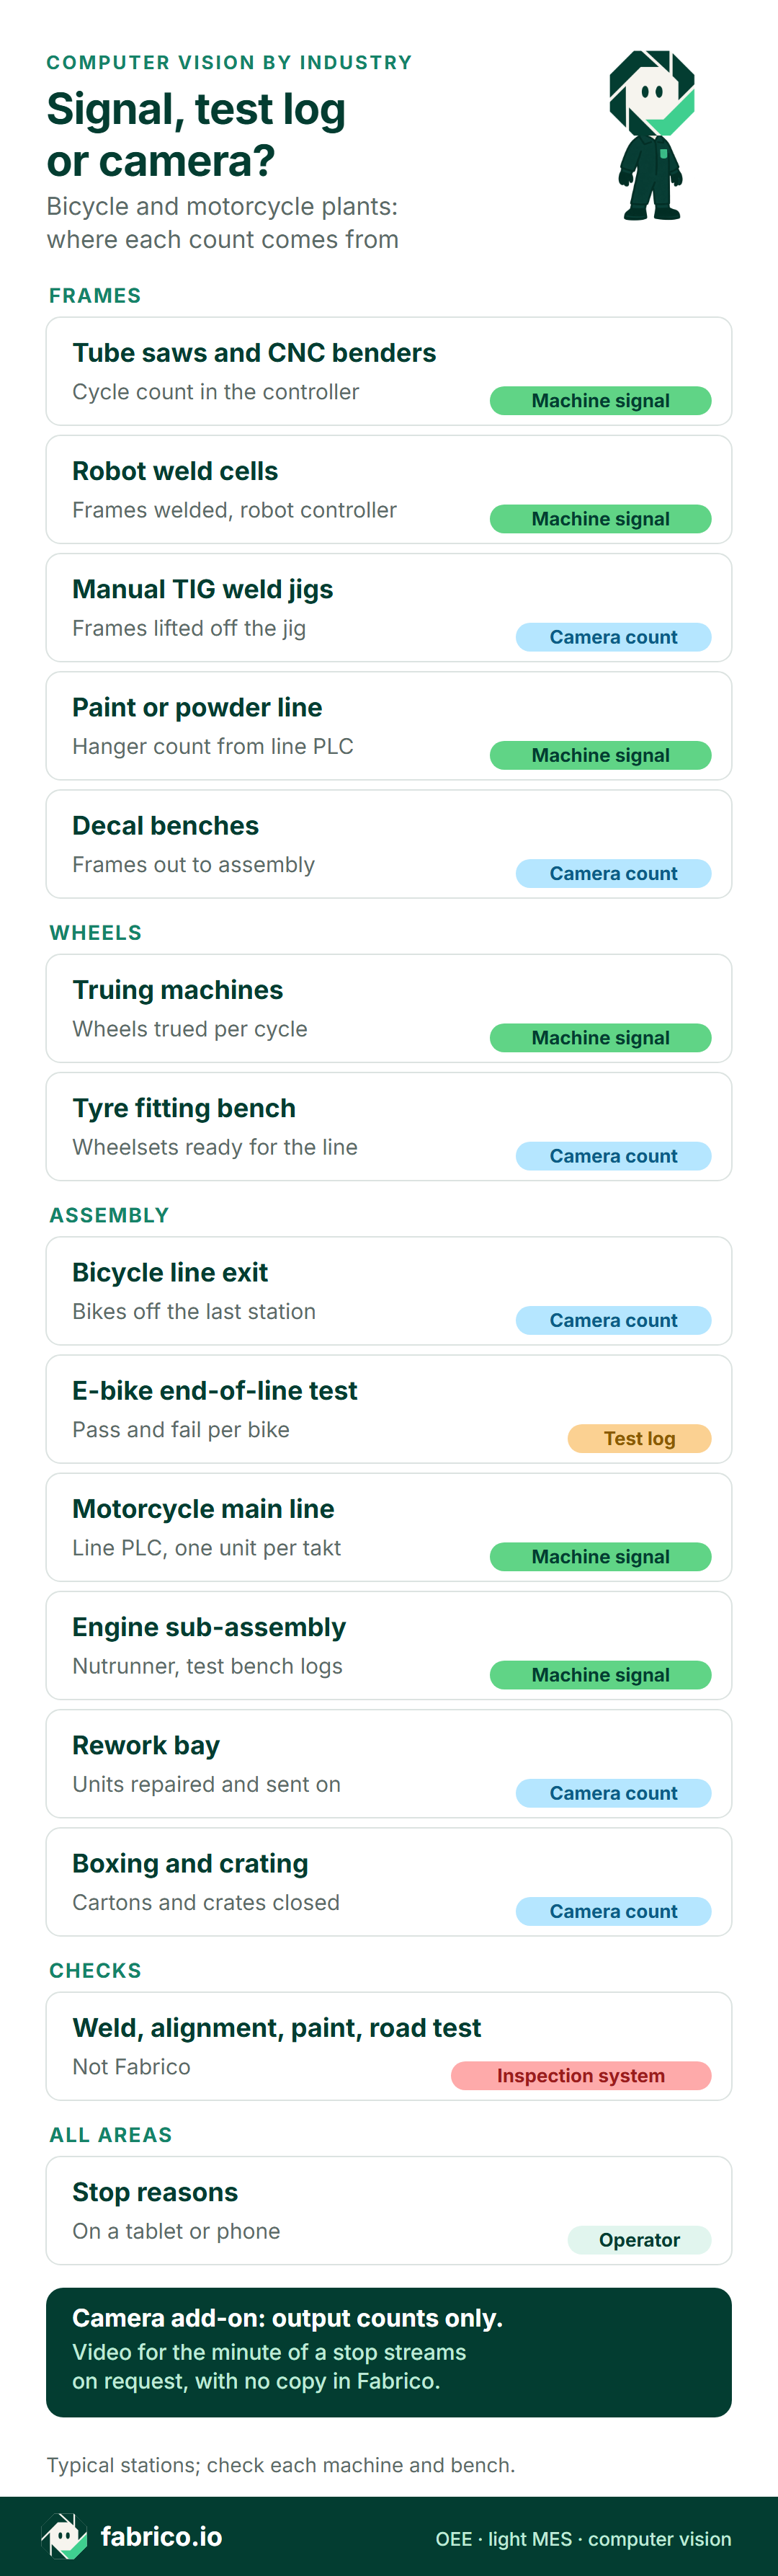
Wersja tekstowa tej infografiki
- Ramy: piły do rur i giętarki CNC: sygnał maszyny, liczba cykli w sterowniku
- Ramy: zrobotyzowane gniazda spawalnicze: sygnał maszyny, zespawane ramy, sterownik robota
- Ramy: ręczne przyrządy do spawania TIG: liczenie kamerą, ramy zdjęte z przyrządu
- Ramy: linia lakierowania mokrego lub proszkowego: sygnał maszyny, liczba zawieszek z PLC linii
- Ramy: stanowiska naklejek: liczenie kamerą, ramy przekazane do montażu
- Koła: centrownice: sygnał maszyny, koła wycentrowane w cyklu
- Koła: stanowisko montażu opon: liczenie kamerą, komplety kół gotowe dla linii
- Montaż: wyjście linii rowerów: liczenie kamerą, rowery z ostatniego stanowiska
- Montaż: test końcowy rowerów elektrycznych: rejestr testu, wynik pozytywny i negatywny dla każdego roweru
- Montaż: linia główna motocykli: sygnał maszyny, PLC linii, jedna sztuka na takt
- Montaż: podmontaż silników: sygnał maszyny, rejestry zakrętarek i stanowisk prób
- Montaż: stanowisko poprawek: liczenie kamerą, sztuki naprawione i przekazane dalej
- Montaż: pakowanie i skrzyniowanie: liczenie kamerą, zamknięte kartony i skrzynie
- Kontrole: spoiny, geometria, lakier i jazda próbna: system inspekcji, nie Fabrico
- Wszystkie obszary: przyczyny przestojów od operatora, na tablecie lub telefonie
- Kamera AI (moduł dodatkowy): tylko liczenie produkcji. Tam, gdzie kamera obejmuje stanowisko, nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane
Na demo pokażemy przyrządy spawalnicze, stanowiska montażu opon i stół pakowania policzone na jednej osi czasu zmiany.
Audyt zmiany: jedna linia rowerów elektrycznych, policzona od nowa
Przykładowe liczby, nie realny zakład. Linia rowerów elektrycznych pracuje na pierwszej zmianie, od 06:00 do 14:00. Po odjęciu półgodzinnej przerwy (przerwy nie są czasem planowanym) zostaje 450 minut. Idealny czas cyklu na wyjściu linii to 3 minuty na rower dla tej rodziny modeli, czyli 20 rowerów na godzinę. Jedna kamera AI liczy rowery opuszczające ostatnie stanowisko, druga liczy zamknięte kartony przy stole pakowania, stanowisko testowe zapisuje wyniki pozytywne i negatywne, a przyczyny przestojów podaje lider linii.
Dostępność. Przejście z modelu trekkingowego na model miejski, z inną ramą, napędem i kolorem, zajęło 25 minut czasu przezbrojenia. Zestawy hamulców do modelu miejskiego dotarły na linię z 20-minutowym opóźnieniem. Komputer stanowiska testowego zawiesił się na 10 minut i linia stanęła za nim. Linia pracowała 395 z 450 minut, 55 minut stracono: 87,8%.
Wydajność. Kamera AI na wyjściu linii policzyła 120 rowerów. 120 rowerów po 3 minuty to 360 minut idealnych wobec 395 minut pracy: 91,1%.
Jakość. Sześć rowerów nie przeszło testu końcowego: cztery z błędem napędu przez przyciśnięty przewód czujnika, dwa z wyświetlaczem, który nie chciał się sparować. Zostaje 114 rowerów dobrych za pierwszym razem ze 120: 95,0%.
OEE. 87,8% x 91,1% x 95,0% = 76,0%. Szybkie sprawdzenie: 114 dobrych rowerów x 3 minuty = 342 minuty, a 342 z 450 planowanych minut to 76,0%.
Ponowne liczenie. Stół pakowania naliczył 119 kartonów: 114 rowerów dobrych za pierwszym razem i 5 z 6 naprawionych na stanowisku poprawek. Produkcja spakowana wynosi 119, a jakość w OEE zostaje na 114, bo naprawiony rower został zbudowany dwa razy. Gdyby raport zmianowy przyjął 119 kartonów jako dobre rowery, jakość wyniosłaby 99,2% (119 ze 120), a OEE 79,3% (357 z 450 minut): trzy punkty OEE, których linia nigdy nie wypracowała.
W pieniądzach. Nie znaleziono publicznej wartości marży dla linii rowerów elektrycznych, więc dana wejściowa jest przykładem. 108 minut między 342 a 450 to 36 rowerów po 3 minuty każdy. Przy przykładowej marży na pokryciu 150 EUR na rower, liczbie, którą każdy zakład zastępuje własną, zmiana zostawiła niewykorzystane 5 400 EUR potencjału marży na pokryciu, a przezbrojenie i spóźnione zestawy hamulców (45 minut, 15 rowerów) odpowiadają za 2 250 EUR z tej kwoty. Pięć naprawionych rowerów zostało wysłanych, więc kosztowały czas zespołu poprawek, a nie marżę. Fabrico wycenia każdą stratę w ten sam sposób, z ceny lub marży SKU danego zakładu.
Godzinowe liczenia na wyjściu linii umieszczają 24 z 35 wolnych minut w dwóch godzinach po przezbrojeniu, gdy linia robiła 16 rowerów na godzinę pracy zamiast 20. Rama miejska prowadzi przewód hamulcowy i linki wewnątrz ramy, a stanowisko kokpitu nie nadążało, co jest wzorcem opisanym w artykule przestoje po przezbrojeniu. Lider linii zaznaczył te dwie godziny na osi czasu zmiany i przypisał przyczynę do stanowiska kokpitu.
Co liczenie kamerą może rozstrzygnąć, a czego nie
Kamera licząca rozstrzyga, ile sztuk opuściło stanowisko, a nie, czy spoina, rama lub powłoka lakieru są dobre; to praca dla kontrolerów, przyrządów pomiarowych i stanowisk testowych, których liczby negatywnych wyników trafiają do jakości w OEE.
Opublikowanych dowodów na niezawodność liczenia jest mało i żaden nie pochodzi z zakładu rowerowego. Recenzowane badanie Ye i współpracowników w czasopiśmie Sensors testowało bramkę z kamerami, która sprawdza komponenty samochodowe na stojakach transportowych; w ciągu czterech dni, przy 294 stojakach i 5 880 częściach, podaje ono, że system osiąga łączną dokładność 97,3%. To dokładność rozpoznawania części stojących na stojaku, a nie liczenie sztuk opuszczających stanowisko, i wiążą się z nią kolejne ograniczenia. Stojaki zatrzymywały się w zamkniętej bramce oświetlonej własnymi lampami LED, zanim cztery kamery wykonały zdjęcia, więc nie testowano ani części w ruchu, ani zwykłego oświetlenia hali. Autorzy podają, że bazowemu detektorowi trudno było rozpoznać gęsto ułożone komponenty na złożonym tle. Piszą też, że jego statyczna architektura nie potrafi rozpoznać nowo wprowadzonych części, których nie było w pierwotnych danych treningowych.
Dla zakładu jednośladów oznacza to: liczyć jedną sztukę w stałym punkcie wyjścia, a nie zapełniony stojak; zakładać, że nowy wariant ramy lub napędu trzeba będzie najpierw nauczyć, zanim zostanie policzony; trzymać dłonie, łuk i odblaski poza strefą liczenia. 97,3% dotyczy bramki dla części samochodowych, a nie linii rowerów, i nie jest wartością dokładności Fabrico.
Spawacze, monterzy i przedstawiciele pracowników
Każdy obiektyw nad przyrządem spawalniczym lub stanowiskiem montażu obejmuje spawaczy i monterów. Cel liczenia należy najpierw uzgodnić z ludźmi na linii, a także z przedstawicielami pracowników, jeśli zakład ich ma. W Niemczech to obowiązek prawny: artykuł 87 niemieckiej ustawy o ustroju zakładów pracy (BetrVG) daje radzie zakładowej (Betriebsrat) prawo współdecydowania o urządzeniach technicznych przeznaczonych do monitorowania zachowania lub wydajności pracowników, więc obiektyw nad przyrządem wymaga takiego porozumienia przed montażem. Kamerę kieruje się na wyjście przyrządu, wyjście linii lub zamknięty karton, a nie na osobę, a raportuje tylko według stanowiska i zmiany, nigdy według nazwiska.
Gdzie Fabrico prowadzi liczenie
Fabrico działa w chmurze jako oprogramowanie OEE z funkcjami lekkiego MES. Dziś, w zakładzie rowerów lub motocykli, oznacza to:
- W obróbce rur, gniazdach spawalniczych i na linii głównej Fabrico odczytuje stan pracy i cykle z giętarek, sterowników robotów, centrownic i PLC linii, a przezbrojenia, oczekiwanie na części i awarie trafiają na oś czasu jako przestoje, które wymagają przyczyny.
- Przy przyrządach spawalniczych, stanowiskach montażu opon, na wyjściu linii, na stanowisku poprawek i na stanowisku pakowania lub skrzyniowania kamery AI (moduł dodatkowy) liczą ramy, komplety kół, rowery, kartony i skrzynie. Tam, gdzie kamera obejmuje stanowisko, a ono stanie, nagranie z minuty tego przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico.
- Dla każdej rodziny modeli ustawia się idealny czas cyklu, aby policzony rower lub motocykl dostał minuty, których wymaga jego rodzina.
Spawacze, monterzy i liderzy linii wpisują przyczynę przestoju na stanowisku, z tabletu lub telefonu. Pulpity w przeglądarce, na iOS i Androidzie pokazują OEE i straty według stanowiska i zmiany, z każdą stratą wycenioną w pieniądzach. Liczenia i przestoje trafiają do ERP przez REST API lub webhooki albo jako pliki Excel i CSV.
Tylko w planach rozwoju: kamera AI, która sama zauważa bezczynny przyrząd spawalniczy lub stół pakowania i proponuje prawdopodobną przyczynę.
Poza Fabrico: inspekcja spoin, geometrii i lakieru, wyniki testu końcowego i hamowni rolkowej, konfiguracja napędu oraz rejestry numerów seryjnych i VIN, które zostają w systemach testowych i w ERP.
Więcej o computer vision Fabrico dla OEE, stronie produktu, oraz o oprogramowaniu OEE, szerszym przewodniku zakupowym. O samej linii rowerów więcej w artykule OEE na ręcznych i hybrydowych liniach montażowych.
Pytania o błędy w liczeniu produkcji rowerów i motocykli
Gdzie zakład produkujący rowery lub motocykle powinien zamontować pierwszą kamerę?
Dobre miejsce na pierwszą kamerę to stanowisko pakowania lub skrzyniowania albo wyjście linii montażu rowerów bez liczenia z PLC, bo tam wychodzą gotowe sztuki, a jedynym zapisem jest ręczna lista zliczeń. Zrobotyzowane gniazda spawalnicze, centrownice, zakrętarki i taktowana linia główna motocykli liczą już przez swoje sterowniki.
Czy naprawiony rower liczy się jako dobra produkcja?
Nie dla jakości w OEE. Rower, który nie przeszedł testu końcowego i został naprawiony na stanowisku poprawek, został zbudowany dwa razy, więc jakość korzysta z liczenia pierwszego przejścia. Nadal liczy się do produkcji spakowanej, a produkcja wysłana pochodzi z ERP.
Czy ramy liczyć przy przyrządzie spawalniczym, czy w lakierni?
Należy wybrać jedno stanowisko dla wyprodukowanych ram, a pozostałe traktować jako punkty kontrolne. Lakiernia liczy zawieszki, łącznie z pustymi hakami i ramami lakierowanymi ponownie, więc nigdy nie jest liczeniem ram. Wyjście stanowiska naklejek, gdzie ramy są zwalniane do montażu, to solidne stanowisko odpowiedzialne.
Chcą Państwo zobaczyć wyjście linii rowerów, wyniki jej stanowiska testowego i stół pakowania na jednej osi czasu zmiany? Zapraszamy na demo.
Powiązane artykuły










Prawdziwe kafelki Fabrico, dane przykładowe.