


 Вход
 Блог

Компютърно зрение в производството на велосипеди и мотоциклети: как да спрете грешното броене на продукцията

Накратко: AI камера (допълнителен модул) брои продукцията на ръчните работни места в заводи за двуколесни превозни средства, така че рамки, комплекти колела, доработки и каси да не се броят два пъти или да се пропускат.
Проверките на заварки, геометрия, боя и пробно каране са инспекция, извършвана от контрольори и тестови стендове; Fabrico не прави инспекция, а само брои.
- Бройте рамката веднъж, на една водеща станция; броят окачвания на бояджийската линия не е брой рамки.
- Качеството от първото преминаване идва от протокола на крайния тест; броят при опаковането включва и поправени велосипеди.
- Всяка фамилия задвижвания и рамки при е-велосипедите има нужда от собствено идеално време на цикъл, взето от производствената поръчка.
- Където AI камерата покрива станция, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico.
Заваръчният цех брои рамки, бояджийската линия брои окачвания, тестовият стенд брои успешни тестове, а масата за опаковане брои кашони. Всяко число е вярно за своята станция; разменени помежду си, те дават на OEE грешна продукция. Евростат отчита 9,7 милиона велосипеда, произведени в ЕС през 2023 г., с 24% по-малко спрямо 2022 г. Сред държавите с публикувани данни (за Германия и Франция те са поверителни и не се публикуват) най-много е произвела Португалия, 1,8 милиона броя. Тази статистика обхваща само велосипеди без двигател, така че завод, който сглобява е-велосипеди и обикновени велосипеди на една линия, още за статистическия отчет разделя продукцията си.
Грешно броене при велосипеди и мотоциклети: одитната таблица
Шест грешки в броенето се появяват отново и отново в заводите за двуколесни превозни средства. Всяка има решение и една станция, която води броенето. Последната колона е въпросът към всеки доставчик на камери.
| Грешно броене | Какво се обърква | Решение | Станция, която води броенето | Попитайте доставчика |
|---|---|---|---|---|
| Рамки при заваряването и при боядисването | Една рамка се брои на приспособлението, на окачването в боята и при декалите | Рамките се броят веднъж; останалото са контролни точки | Изход на поста за декали | Коя станция дава броя на рамките? |
| Комплекти колела, направени предварително | Циклите на центроване и колелата за утре се отчитат като днешна продукция | Комплектите колела се броят на поста за монтаж на гуми | Изход на поста за монтаж на гуми | Чифтове или единични колела? |
| Поправени велосипеди, броени два пъти | Успешният повторен тест на поправен велосипед се брои като годен | Качеството само от първия тест | Протокол на крайния тест | Как неуспешните тестове стигат до качеството? |
| Варианти на задвижването при е-велосипедите | Едно идеално време кара бавен модел да изглежда като бавен екип | Идеално време на цикъл за всяка фамилия модели | Изход на линията, фамилията от производствената поръчка | Как се задава идеалното време за всяка фамилия? |
| Опаковано срещу експедирано | Кашоните съдържат поправени велосипеди и наличност на рампата | Бройте затворените кашони; експедицията остава в ERP | Пост за опаковане или поставяне в каси | Може ли да брои кашон с отделно поставени части? |
| Подмонтаж на двигатели за мотоциклети | Двигатели или цикли на гайковертите се отчитат като мотоциклети | Двигателите са подаващо броене | Стенд за изпитване на двигатели; изход на основната линия | Как се четат гайковертите и тестовите стендове? |
Само част от тези броения изискват камера. Роботизираните заваръчни клетки, CNC огъващите машини, машините за центроване и PLC на основна линия за мотоциклети броят чрез своите контролери. Ръчното TIG приспособление, постът за монтаж на гуми, постът за доработка и масата за опаковане оставят в най-добрия случай лист за отчитане или дисплей с брояч; там броящата камера дава на OEE число за продукцията, където никоя машина не брои. Кои от тези броения са годни и кои са общи, е обяснено в годни бройки срещу общ брой.
Обяснително видео с Ирис, генерираната с AI водеща на Fabrico: как AI камера (допълнителен модул) брои продукцията там, където машината няма сигнал. Заявете демо.
Възпроизвежда се от YouTube. Google може да постави бисквитки, когато натиснете бутона за пускане. Политика за поверителност.
Грешно броене 1: рамки, броени на заваръчното приспособление и отново в боядисването
Тръбите с променлива дебелина на стената или хидроформованите тръби се режат, скосяват и огъват на триони, машини за оформяне на краищата и CNC огъващи машини, които броят в контролера; при мотоциклетите решетъчните рамки и задните вилки добавят механична обработка на скобите. Роботизираната заваръчна клетка също отчита чрез своя контролер, със зареждането на приспособлението, смяната на тел и дюзи и чакането на части като загуби (OEE за роботизирани заваръчни клетки). Много заводи все още заваряват рамки на ръка с TIG в приспособление, при алуминиеви велосипедни рамки, малки серии и мотоциклетни рамки в малки обеми. Приспособлението няма брояч. AI камера, насочена към изхода на приспособлението, брои свалените рамки. Насочете обектива встрани от дъгата: заваръчната светкавица заслепява сензора.
След това много алуминиеви рамки минават през закаляване и стареене, а пещта води протокол на партидите (OEE в термообработката). Около пещта рамките се проверяват на маса за геометрия и се изправят на студено на ръка, което е инспекционна работа. PLC на линията за мокро или прахово боядисване брои окачвания, а не годни рамки: празна кука и рамка, върната за пребоядисване, минават през един и същ брояч. Декалите се поставят на ръка, често преди безцветния лак.
Грешката. Съберете броя от приспособлението, броя окачвания и броя при декалите в едно число „произведени рамки“ и една рамка се брои три пъти; едно пребоядисване добавя и четвърти. Решението. Определете една станция за водеща за произведените рамки. Изходът на поста за декали е разумен избор, защото рамка, която го напуска, е пусната към монтажа, а AI камера там брои изпратените нататък рамки. Броенията на приспособлението и пещта стават контролни точки: разликата между броя на приспособлението и броя при декалите е наличността от рамки в термообработка и боядисване. Отчитайте празните окачвания като отделна загуба и записвайте пребоядисванията от списъка с брак на бояджийската линия; при няколко станции за рамки кумулативният добив (rolled throughput yield) показва колко струва всяка.
Грешно броене 2: комплекти колела, направени преди велосипедната линия
Спиците се наплитат на ръка или на машина за наплитане; затягането на нипелите и центроването вървят на автоматични машини, които броят собствените си цикли. Лентата за джантата, гумата, уплътняващата течност, напомпването, касетата и спирачният диск се поставят после на работна маса, често на ръка.
Грешката. Циклите на центроване се отчитат като готови колела, макар че колело, центровано два пъти, добавя цикъл, но не и колело. Колелата, направени предварително за утрешния модел, изглеждат като днешна продукция, докато линията чака колелото, което ѝ трябва. Единични колела, отчетени като чифтове, удвояват числото.
Решението. Бройте комплектите колела на изхода на поста за монтаж на гуми с AI камера и решете преди първата смяна дали броите чифтове или единични колела. Циклите на центроване остават машинни данни за собствената производителност на машината за центроване. Колелата, направени предварително, са буфер: бройте ги като продукция на колела, когато напуснат поста, никога като продукция на велосипеди, и ограничете колко напред работи цехът за колела (вижте канбан срещу CONWIP). Тогава недостигът на колела личи още когато започне, преди да остави монтажната линия без материал.
Грешно броене 3: поправени велосипеди, броени два пъти
Крайният стенд за е-велосипеди записва за всеки велосипед „минал“ или „неуспешен“, с диагностичния инструмент на производителя на задвижването, който отчита състоянието на компонентите на задвижването. Протоколът на стенда с минали и неуспешни тестове е броят за качеството от първото преминаване. Велосипед, който не мине, отива на поста за доработка, поправя се и се връща на стенда за втори тест.
Грешката. Ако броите минатите тестове, поправеният велосипед е годен два пъти: веднъж в листа на поста за доработка и веднъж при второто минаване на стенда. После масата за опаковане брои кашона му като всеки друг. Отчетете броя кашони като годна продукция и качеството изглежда по-добро, отколкото линията реално е работила.
Решението. Качеството в OEE взема само първия тест на всеки велосипед (вижте добив срещу добив от първо преминаване). AI камера на изхода на поста за доработка брои поправените и изпратени нататък бройки, така че доработката има собствено число. Оценявайте доработката по времето на екипа, което е отнела, а не като загубен марж, защото поправеният велосипед все пак се експедира (брак срещу доработка). На линия за мотоциклети ролковият стенд, проверките на спирачките и ABS и регулирането на фаровете дават резултати от инспекция, чиито неуспехи отиват в броя за качеството, а постът за ремонт получава собствено броене.
Грешно броене 4: варианти на задвижването при е-велосипедите под едно идеално време
CONEBI, европейската организация на велосипедната индустрия, посочва, че производството на е-велосипеди с асистиране при педалиране е предимно европейски бизнес. Е-велосипедът добавя задвижващия модул, стойката за батерията, дисплея, кабелния сноп и краен тест, така че трекинг велосипед със среден двигател и градски велосипед не отнемат едни и същи минути. Батерийните пакети имат собствена страница, компютърно зрение в производството на батерии, а задвижващите двигатели са по-близо до компютърно зрение в производството на електрическо оборудване.
В САЩ правилата на CPSC за велосипеди приравняват дву- или триколесно превозно средство с работещи педали и двигател под 750 вата, чиято максимална скорост само на двигател е под 20 mph, на велосипед, така че такъв е-велосипед трябва да изпълни същото изискване за рамката и вилката като обикновен велосипед: 890 N (200 lbf) или поне 39,5 J без видимо счупване. Това е лабораторен тест на мострени рамки, провеждан от екипа по качество, а не броене.
Грешката. Едно идеално време на цикъл за цялата линия кара смяна с напълно окачени е-велосипеди да изглежда бавна, а смяна с градски велосипеди да изглежда бърза, макар че и двата екипа са работили с пълно темпо. Решението. Задайте идеално време на цикъл за всяка фамилия модели и вземайте фамилията от производствената поръчка, така че всеки преброен велосипед да получи правилните минути.
Значение има и съставът на екипа. Изследване на Колтаи и Татай за балансиране на линии, публикувано в Periodica Polytechnica, описва ограничения за ниска квалификация при работници, които могат да изпълняват само някои прости задачи, и ограничения за висока квалификация при задачи, изискващи умения над средното ниво. Станцията за кокпита, която прекарва кабели вътре в рамката, е задача с висока квалификация. Запазете идеалното ѝ време на цикъл непроменено, когато нов монтажник я поеме, така че разликата да се вижда като бавна работа, където ръководителят на линията може да я забележи.
Грешно броене 5: опаковано не значи експедирано
Велосипедите влизат в кашона частично сглобени: кормилото е завъртяно, педалите са свалени, понякога и предното колело е извадено. Мотоциклетите напускат завода в стоманена каса или кашон, с отделно поставени огледала, слюда или кормило, а поставянето в каси е ръчна работа с лист за отчитане. Грешката. Броят кашони на масата за опаковане е това, което вижда експедицията, и той включва и велосипеди, поправени на поста за доработка. Кашоните може да стоят на рампата с дни, а кашон, отворен отново заради липсваща част и затворен пак, минава през масата два пъти.
Решението. Фотоклетка на конвейер за кашони брои всичко, което прекъсне лъча; AI камера на масата за опаковане или на поста за каси брои затворените кашони и каси, каквото и да е поставено отделно вътре. Това броене е опакованата продукция. Експедираната продукция остава в ERP, а опаковано минус експедирано е буферът на рампата. Кашоните, отворени отново заради липсваща част, отиват в списъка за доработка, за да могат да се извадят от броя на опакованите.
Грешно броене 6: мотоциклетни двигатели, броени на линията за подмонтаж
Мотоциклетът се сглобява на тактова основна линия: рамката на носача, двигателят в рамката, задна вилка и окачване, колела, кабелен сноп, резервоар и обшивка, течности, после крайните проверки. PLC на линията знае всеки такт, така че броят на изхода вече е налице. ACEM, асоциацията на европейските производители на мотоциклети, изброява 17 марки членове с 21 завода. Завод, който прави собствени двигатели, ги подава към основната линия от линия за подмонтаж на двигатели.
Електрическите гайковерти записват въртящия момент и ъгъла на всяко свое затягане, а стендовете за изпитване на двигатели записват своите пускания. Грешката. Протоколът на гайковерта брои затягания, а връзка, затегната повторно след грешка, добавя цикли, но не и двигател. Двигателите, направени преди основната линия или чакащи рамки, се отчитат като произведени мотоциклети. Решението. Бройте двигателите по успешното минаване на стенда за изпитване на двигатели, като подаващо броене. Бройте мотоциклетите на изхода на основната линия от PLC. AI камерата заслужава мястото си около основната линия: на постовете за комплектоване на колела и обшивка, на поста за ремонт след крайния тест и при поставянето в каси.
Доставчиците, които правят части и за автомобилните производители, имат своя страница, компютърно зрение в производството на авточасти.
Примерен поток в завода: една водеща станция за всяко броене
Примерна схема, не реален завод: рамките вървят по основния поток, колелата и двигателите захранват линията, а поправените бройки минават в контур през поста за доработка.
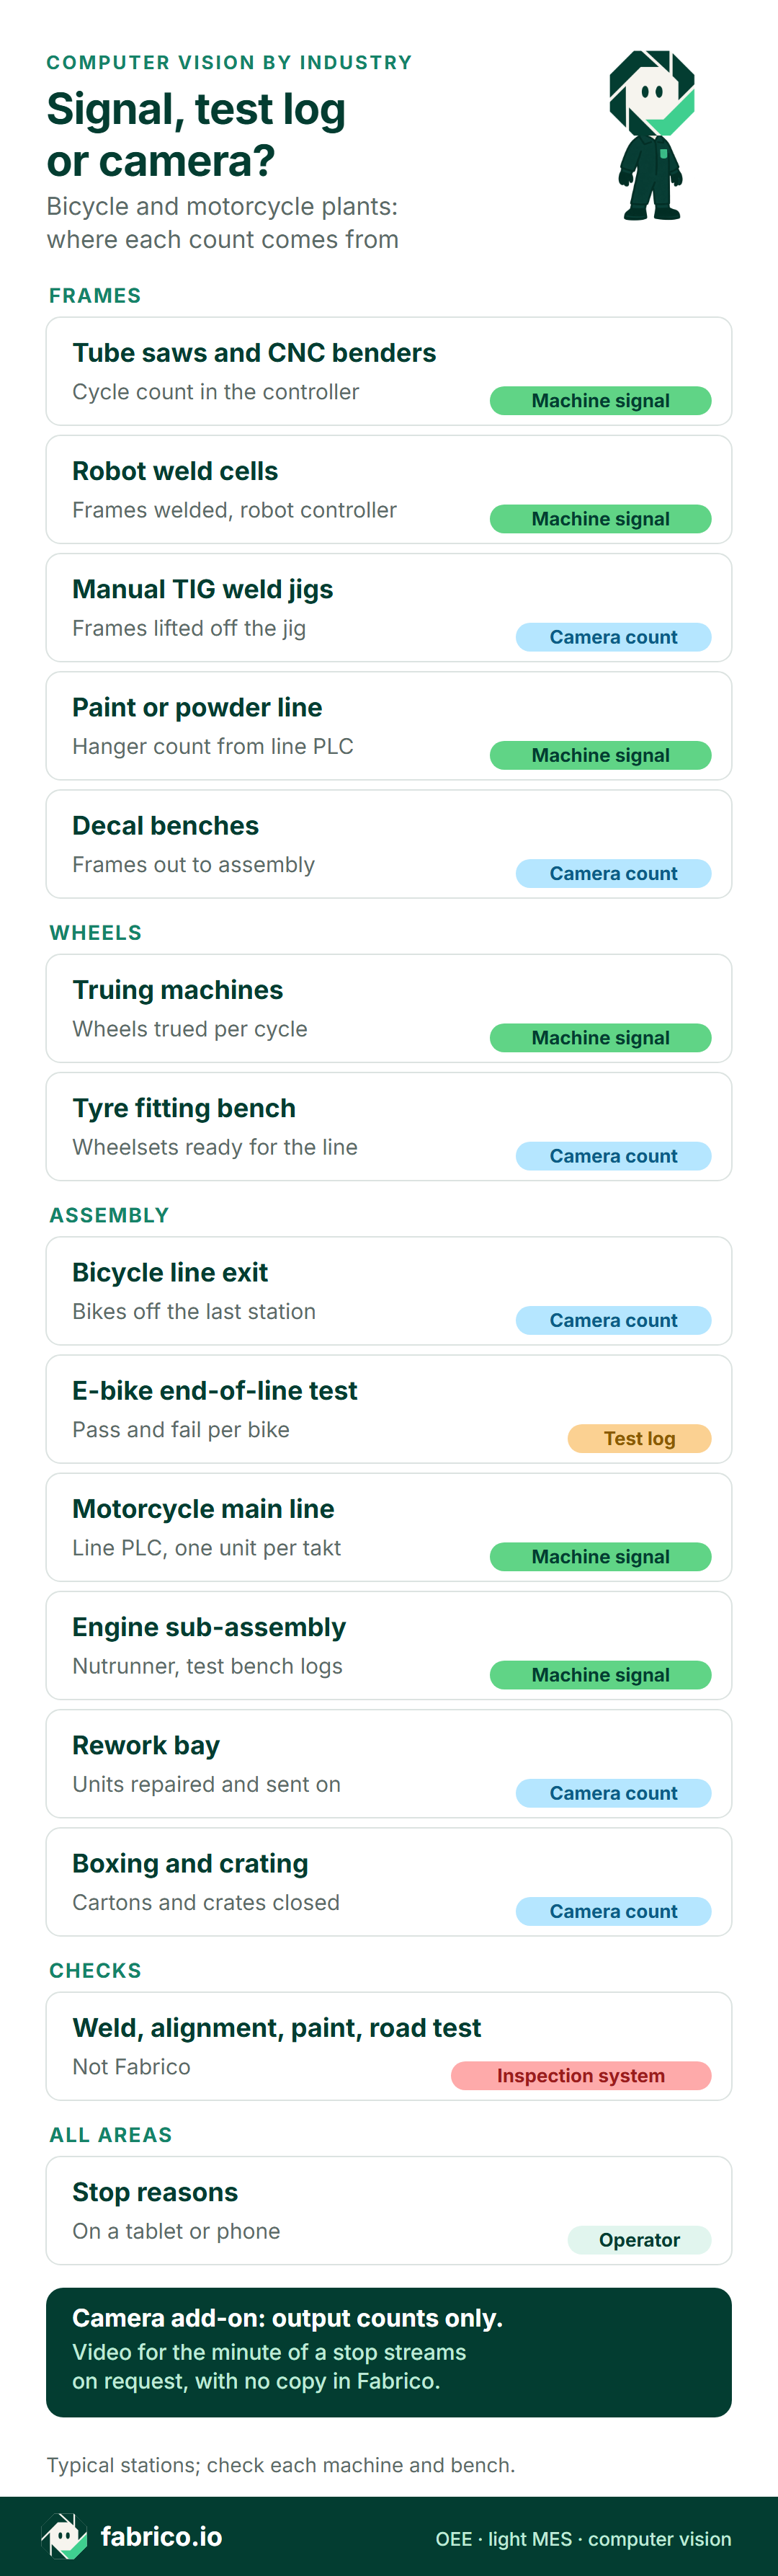
Текстова версия на инфографиката
- Рамки: триони за тръби и CNC огъващи машини: машинен сигнал, брой цикли в контролера
- Рамки: роботизирани заваръчни клетки: машинен сигнал, заварени рамки, контролер на робота
- Рамки: ръчни TIG заваръчни приспособления: броене с камера, рамки, свалени от приспособлението
- Рамки: линия за мокро или прахово боядисване: машинен сигнал, брой окачвания от PLC на линията
- Рамки: постове за декали: броене с камера, рамки, изпратени към монтажа
- Колела: машини за центроване: машинен сигнал, центровани колела за цикъл
- Колела: пост за монтаж на гуми: броене с камера, комплекти колела, готови за линията
- Монтаж: изход на велосипедната линия: броене с камера, велосипеди от последната станция
- Монтаж: краен тест на е-велосипеди: протокол от теста, минал или неуспешен за всеки велосипед
- Монтаж: основна линия за мотоциклети: машинен сигнал, PLC на линията, една бройка за такт
- Монтаж: подмонтаж на двигатели: машинен сигнал, протоколи от гайковерти и тестови стендове
- Монтаж: пост за доработка: броене с камера, поправени и изпратени нататък бройки
- Монтаж: опаковане и поставяне в каси: броене с камера, затворени кашони и каси
- Проверки: заварки, геометрия, боя и пробно каране: система за инспекция, не Fabrico
- Всички зони: причините за престоите идват от оператора, на таблет или телефон
- AI камера (допълнителен модул): само броене на продукцията. Където камера покрива станцията, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява
Заявете демо, за да видите заваръчните приспособления, постовете за гуми и масата за опаковане, преброени на една времева линия на смяната.
Одит на смяна: една линия за е-велосипеди, преброена отново
Примерни числа, не реален завод. Линия за е-велосипеди работи първа смяна, от 06:00 до 14:00 ч. Без половинчасовата почивка (почивките не са планирано време) остават 450 минути. Идеалното време на цикъл на изхода на линията е 3 минути на велосипед за тази фамилия модели, или 20 велосипеда на час. Една AI камера брои велосипедите, напускащи последната станция, втора брои затворените кашони на масата за опаковане, тестовият стенд записва минали и неуспешни тестове, а причините за престоите идват от ръководителя на линията.
Наличност. Пренастройката от трекинг модел към градски модел, с различна рамка, задвижване и цвят, отне 25 минути време за пренастройка. Комплектите спирачки за градския модел пристигнаха на линията с 20 минути закъснение. Компютърът на тестовия стенд блокира за 10 минути и линията спря зад него. Линията е работила 395 от 450 минути, с 55 загубени: 87,8%.
Производителност. AI камерата на изхода на линията преброи 120 велосипеда. 120 велосипеда по 3 минути са 360 идеални минути срещу 395 отработени минути: 91,1%.
Качество. Шест велосипеда не минаха крайния тест: четири с грешка в задвижването заради прищипан кабел на сензора, два с дисплей, който не се сдвояваше. Остават 114 велосипеда от първо преминаване от 120: 95,0%.
OEE. 87,8% x 91,1% x 95,0% = 76,0%. Бързата проверка: 114 годни велосипеда x 3 минути = 342 минути, а 342 от 450 планирани минути са 76,0%.
Повторното броене. Масата за опаковане отчете 119 кашона: 114-те велосипеда от първо преминаване и 5 от 6-те, поправени на поста за доработка. Опакованата продукция е 119, а качеството в OEE остава 114, защото поправеният велосипед е произведен два пъти. Ако отчетът за смяната беше приел 119-те кашона за годни велосипеди, качеството щеше да е 99,2% (119 от 120), а OEE 79,3% (357 от 450 минути): три пункта OEE, които линията никога не е изкарала.
В пари. Не открихме публична стойност на маржа за линия за е-велосипеди, затова входните данни са пример. 108-те минути между 342 и 450 са 36 велосипеда по 3 минути. При примерен марж на покритието от 150 EUR на велосипед, число, което всеки завод заменя със своето, смяната е оставила неизползван капацитет за марж на покритието от 5 400 EUR, като пренастройката и закъснелите комплекти спирачки (45 минути, 15 велосипеда) отговарят за 2 250 EUR от тях. Петте поправени велосипеда са експедирани, така че са стрували време на екипа по доработка, а не марж. Fabrico оценява всяка загуба по същия начин, от собствената цена или марж на SKU в завода.
Почасовите броения на изхода на линията поставят 24 от 35-те бавни минути в двата часа след пренастройката, когато линията правеше по 16 велосипеда на час работа вместо 20. Градската рамка прекарва спирачния маркуч и жилата вътре в рамката и станцията за кокпита не успяваше да поддържа темпото, модел, описан в престои след пренастройка. Ръководителят на линията отбеляза тези два часа на времевата линия на смяната и отнесе причината към станцията за кокпита.
Какво броенето с камера може и не може да реши
Броящата камера решава колко бройки са напуснали станцията, а не дали заварката, рамката или слоят боя са добри; това е работа за контрольори, измервателни уреди и тестови стендове, чиито бройки неуспехи стигат до качеството в OEE.
Публикуваните данни за надеждността на броенето са оскъдни и нито едни не идват от завод за велосипеди. Рецензирано изследване на Йе и колеги в списание Sensors тества портал с камери, който проверява автомобилни компоненти на транспортни стелажи; за четири дни, 294 стелажа и 5 880 части то съобщава, че системата постига обща точност от 97,3%. Това е точност на разпознаване на части, поставени на стелаж, а не броене на бройки, напускащи станция, и идва с още ограничения. Стелажите спираха в затворен портал, осветен със собствени LED лампи, преди четири камери да заснемат изображения, така че нито движещи се части, нито обичайното осветление в цеха са тествани. Авторите посочват, че базовият детектор трудно разпознава плътно подредени компоненти на сложен фон. Те пишат също, че статичната му архитектура не може да разпознае новодобавени части, които не са били в първоначалните данни за обучение.
За завод за двуколесни превозни средства: бройте една бройка на фиксирано място на изхода, а не пълен стелаж; очаквайте нов вариант на рамка или задвижване да изисква обучение, преди да бъде броен; дръжте ръцете, дъгата и отблясъците извън зоната на броене. 97,3% се отнасят за портал за автомобилни части, а не за велосипедна линия, и не са стойност за точността на Fabrico.
Заварчици, монтажници и представителите на работниците
Всеки обектив над заваръчно приспособление или монтажен пост обхваща заварчици и монтажници. Уговорете целта на броенето първо с хората на линията, а и с представителите на работниците, ако заводът има такива. В Германия това е законово задължение: член 87 от германския Закон за устройството на предприятията (BetrVG) дава на работническия съвет (Betriebsrat) право на съвместно решение за технически устройства, предназначени да наблюдават поведението или представянето на служителите, така че обектив над приспособление се нуждае от това съгласие, преди да бъде монтиран. Насочете камерата към изхода на приспособлението, изхода на линията или затворения кашон, а не към човека, и отчитайте само по станция и смяна, никога по име.
Къде Fabrico води броенето
Fabrico работи в облака като софтуер за OEE с функции на лек MES. Днес, в завод за велосипеди или мотоциклети, това означава:
- В тръбния цех, заваръчните клетки и на основната линия Fabrico чете състоянието на работа и циклите от огъващите машини, контролерите на роботите, машините за центроване и PLC на линията, а пренастройките, чакането на части и повредите попадат на времевата линия като престои, за които е нужна причина.
- На заваръчните приспособления, постовете за гуми, изхода на линията, поста за доработка и поста за опаковане или каси AI камери (допълнителен модул) броят рамки, комплекти колела, велосипеди, кашони и каси. Където камера покрива станцията и тя спре, видеото за минутата на този престой може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico.
- За всяка фамилия модели задавате идеално време на цикъл, така че преброеният велосипед или мотоциклет получава минутите, които отнема неговата фамилия.
Заварчиците, монтажниците и ръководителите на линии въвеждат причината за престоя на станцията, от таблет или телефон. Табла в уеб, iOS и Android показват OEE и загубите по станция и смяна, като всяка загуба е оценена в пари. Броенията и престоите отиват в ERP чрез REST API или webhooks, или като файлове Excel и CSV.
Само в пътната карта: AI камерата сама да забелязва неработещо заваръчно приспособление или маса за опаковане и да предлага вероятна причина.
Извън Fabrico: инспекцията на заварки, геометрия и боя, резултатите от крайния и ролковия тест, конфигурацията на задвижването и записите на серийни номера и VIN, които остават в тестовите системи и в ERP.
Прочетете повече за компютърното зрение на Fabrico за OEE, продуктовата страница, и софтуер за OEE, по-широкото ръководство за избор. За самата велосипедна линия вижте OEE на ръчни и хибридни монтажни линии.
Въпроси за грешното броене при велосипеди и мотоциклети
Къде завод за велосипеди или мотоциклети да постави първата си камера?
Добро място за първа камера е постът за опаковане или поставяне в каси, или изходът на монтажна линия за велосипеди без броене от PLC, защото там излизат готовите бройки, а единственият запис е лист за отчитане на ръка. Роботизираните заваръчни клетки, машините за центроване, гайковертите и тактовата основна линия за мотоциклети вече броят чрез своите контролери.
Брои ли се поправеният велосипед като годна продукция?
Не и за качеството в OEE. Велосипед, който не е минал крайния тест и е поправен на поста за доработка, е произведен два пъти, затова качеството използва броя от първото преминаване. Той все пак влиза в опакованата продукция, а експедираната продукция идва от ERP.
Рамките да се броят на заваръчното приспособление или в боядисването?
Изберете една станция за произведените рамки, а останалите третирайте като контролни точки. Бояджийската линия брои окачвания, включително празни куки и пребоядисвания, затова никога не е броенето на рамки. Изходът на поста за декали, където рамките се пускат към монтажа, е надеждна водеща станция.
Искате ли да видите изхода на велосипедна линия, резултатите от нейния тестов стенд и масата за опаковане на една времева линия на смяната? Заявете демо.
Свързани статии




Последно от блога






Реални плочки на Fabrico, примерни данни.