


 Вход
 Блог
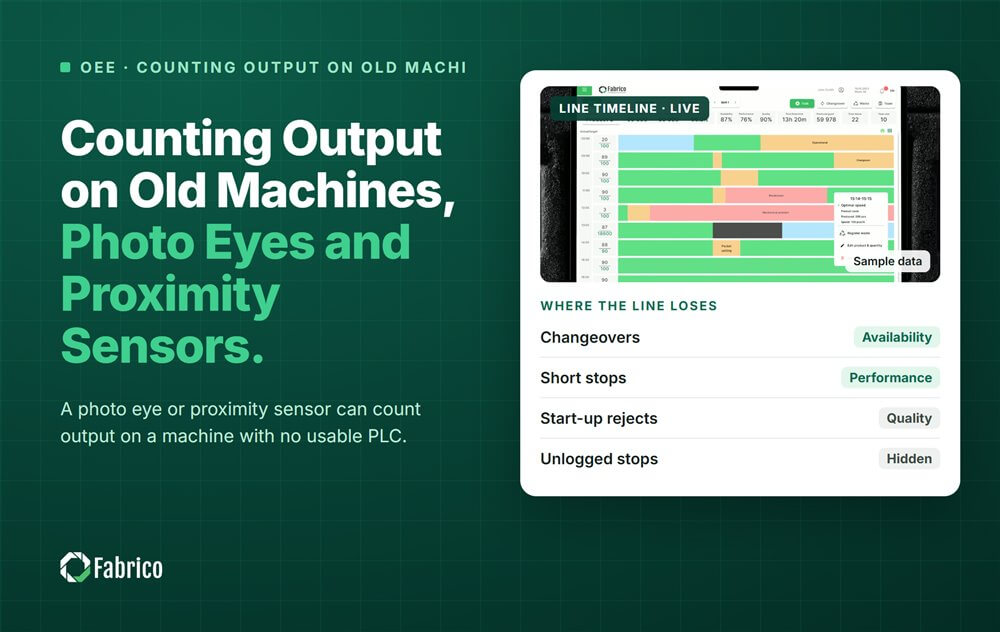
Броене на продукцията на стари машини - фотоочи и индуктивни сензори

Основни изводи
- Датчик за броене осигурява Производителност и Качество на машини без използваем PLC.
- Фотоочите броят продукти; индуктивните сензори броят метални части, които се движат веднъж на цикъл.
- Монтирайте сензора там, където всяка единица преминава веднъж, с разстояние между единиците.
- Свържете го със сигнал за работа, като токов клещ или сигнална кула, за да получите Наличност.
- Проверете всеки сензор чрез ръчно броене преди да се доверите на данните му.
Стара машина без четим PLC все още може да даде брой на продукцията. Фотооч или индуктивен сензор, монтиран на правилното място, брои единици или цикли. Съчетан със сигнал за работа до него, това е достатъчно за изчисляване на OEE.
Fabrico, софтуер за OEE и лек MES с AI камери, свързва машина чрез нейния PLC, устройство Fabrico IoT или AI камера. На сайта му се посочва, че "самата машина не се нуждае от PLC". Това ръководство разглежда страната със сензорите.
Кой сензор трябва да брои продукцията?
| Сензор | Какво открива | Подходящ за | Внимавайте за |
|---|---|---|---|
| Фотооч с презлъчващ лъч | Всичко, което прекъсва лъча | Конвейери с разстояния между единиците | Докосващи се единици се броят като едно |
| Ретро-рефлекторна фотооч | Прекъсване на лъча към рефлектор | Монтиране от едната страна | Лъскави или прозрачни опаковки могат да я заблудят |
| Дифузна фотооч | Светлина, отразена от продукта | Къси разстояния | Цвят и повърхност променят резултата |
| Индуктивен приближен сензор | Метална част в близост | Броене на цикли от кулач, тласкач или носещ елемент | Брои цикли, не продукти |
За прозрачни бутилки или лъскаво фолио използвайте модел сензор за прозрачни обекти и тествайте върху реалния продукт. Нашите ръководства за отстраняване на неизправности при фотоелектрични сензори и отстраняване на неизправности при приближителни сензори обхващат общите проблеми.
Къде трябва да стои сензорът за броене?
- Където всяка единица преминава веднъж, в една линия, с разстояние между единиците.
- Преди точката на отхвърляне за общо броене, след нея за добро броене. Два сензора дават и двете.
- Далече от пръски и миене с водни струи, или в корпус, пригоден за това.
- На фиксирана скоба, така че удар да не го измести от линията.
При многолентична машина, индуктивен сензор на задвижването често брои цикли. Умножете по единиците на цикъл, за да получите общия брой.
Как да получите Наличност без PLC?
Само броенето не може да различи спиране от бавен участък. Свържете сензора със сигнал за работа:
- Токов клещ на главния мотор показва дали работи или е на празен ход.
- Сигналната кула, прочетена паралелно, дава състояния работа, изчакване и грешка.
- Самото броене, с правило: липса на броене за повече от зададено време означава спиране.
Използвайте броя за интервал, а не измерване на скорост в един момент. Измерване в фиксиран момент може случайно да хване пауза и да отчете цял интервал като спиране.
Илюстративен пример: картонираща машина без PLC
Примерна линия (илюстративни числа, не клиентски данни). Стара картонираща машина има идеална скорост 60 кутии в минута. Една фотооч брои кутии след оформяне, втора ги брои след отхвърлящата врата. Токов клещ показва кога машината работи. Смяната има 480 планирани минути.
| Сигнал | Резултат | OEE фактор |
|---|---|---|
| Токов клещ | 420 минути работа | Наличност = 420 / 480 = 87.5% |
| Първа фотооч | 24 150 кутии | Производителност = 24 150 / (420 x 60) = 95.8% |
| Втора фотооч | 23 900 годни кутии | Качество = 23 900 / 24 150 = 99.0% |
OEE = добър брой x идеално време за цикъл / планирано време = 23 900 / 60 / 480 = 83.0%.
Преди да се доверят, екипът направи ръчно броене. За 10 минути преброиха 598 кутии; първият сензор брои 611. Допълнителните 13, или 2.2%, дойдоха от кутии, докосващи се на лентата. Преместването на сензора на място, където кутиите са раздалечени, реши проблема.
Как да проверите сензор за броене?
- Ръчно броене за 10 минути и сравнение със сензора.
- Повторете след смяна, защото нов размер на опаковката може да промени какво вижда сензорът.
- Почиствайте лещата по график, особено при влажни или прашни линии.
- Филтрирайте трептенето като отделна стъпка, така че единица никога да не се брои два пъти.
- Проверете броя при рестарт на линията, когато единиците често се събират.
Кои грешки водят до неправилно броене от сензорите?
- Един сензор пред точката на отхвърляне, така че отхвърлените се броят като годни.
- Докосващи се единици се броят като една, или една дълга единица да се брои два пъти.
- Отразяваща опаковка, която заблуждава фотооч, който не е бил тестван на нея.
- Четене на цикли като единици при многолентични машини.
- Сензор изместен от удара и никой не го забелязва за седмица.
За други начини за свързване на стари машини, вижте нашето ръководство за OEE за brownfield и legacy оборудване и OEE мониторинг без PLC.
Къде се вписва Fabrico?
Fabrico е платформа за производителност с активирано компютърно зрение. OEE и лек MES са на първо място, както при стари, така и при нови машини.
- Автоматично регистриране на престои от IoT устройства с външни сензори, PLC тагове или камери.
- Операторът потвърждава причината с едно докосване, защото сензорът никога не знае защо машината е спряла.
- OEE на живо по линия и смяна, с всяка загуба оценена в пари.
- Пилот на една линия, така че сензорите да бъдат доказани преди да се добавят повече машини.
Изборът и монтирането на сензор за всяко предприятие се договаря с техническия екип на Fabrico. Няма безплатен план и няма нива: всяко предприятие получава оферта. Вижте продукта на страницата за компютърно зрение и OEE.
Често задавани въпроси
Как броите продукцията на машина без PLC?
Монтирайте фотооч или приближен сензор там, където всяка единица или цикъл преминава веднъж, и го свържете към малко IoT устройство. Добавете сигнал за работа, като токов клещ, за да различавате работещо от спряло. След това проверете броя срещу ръчно броене преди да го използвате.
Каква е разликата между фотооч и приближен сензор?
Фотооч използва светлина и вижда самия продукт, когато минава. Индуктивен приближен сензор открива метал наблизо, така че обикновено брои част на машината, която се движи веднъж на цикъл. Първият брои продукти; вторият брои цикли.
Може ли фотооч да брои прозрачни бутилки?
Да, с правилния модел. Стандартна ретро-рефлекторна фотооч може да пропусне прозрачен пластмаса или стъкло. Използвайте сензор, направен за прозрачни обекти, настройте го на реалните бутилки и го проверете с ръчно броене по време на първите серии.
Колко точен е броят на сензора?
Толкова точен, колкото е неговото монтиране. Добре позициониран сензор на раздалечени единици може да съвпадне с ръчно броене близко. Докосващи се единици, отразяващи пакети и мръсотия по лещата причиняват грешки. Тествайте го с ръчно броене при инсталиране и след всяка смяна на опаковката.
Нужни ли са два сензора за OEE?
За пълно OEE обикновено да: един пред точката на отхвърляне за общ брой и един след нея за добър брой. С един сензор вземете добрия брой от друго място, като брояча на отхвърляния на кантровач, така че Качеството да бъде все още измерено.
Започнете с най-старата си машина
Донесете една машина без използваем PLC. Ние ще покажем къде да поставите сензорите и какво струват нейните спирания.
Свързани статии










Реални плочки на Fabrico, примерни данни.