


 Connexion
 Blog
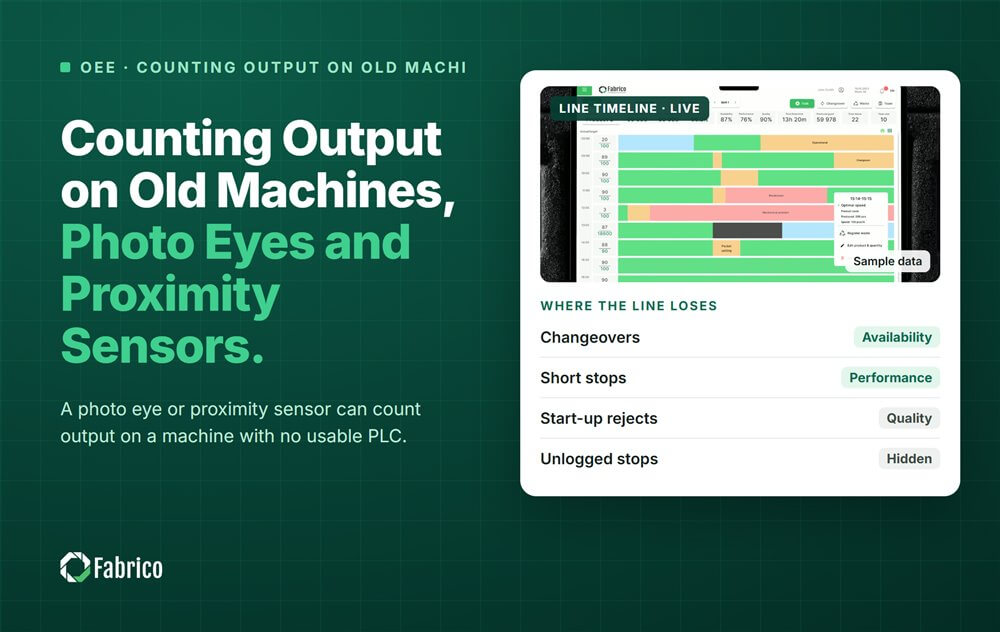
Comptage de la production sur machines anciennes - cellules photoélectriques et capteurs de proximité

Points clés
- Un capteur de comptage apporte Performance et Qualité sur des machines sans API exploitable.
- Les cellules photoélectriques comptent les produits ; les capteurs de proximité comptent les pièces métalliques qui se déplacent une fois par cycle.
- Installez le capteur là où chaque unité passe une fois, avec un espace entre les unités.
- Associez-le à un signal de fonctionnement, comme une pince ampèremétrique ou la tour lumineuse, pour mesurer la Disponibilité.
- Vérifiez chaque capteur par un comptage manuel avant de vous fier à ses chiffres.
Une machine ancienne sans API lisible peut quand même fournir un comptage de production. Une cellule photoélectrique ou un capteur de proximité, monté au bon endroit, compte des unités ou des cycles. Avec un signal de marche à côté, c'est suffisant pour calculer l'OEE.
Fabrico, logiciel OEE et MES léger avec caméras IA, connecte une machine via son API, un appareil Fabrico IoT ou une caméra IA. Son site indique que "la machine elle-même n'a pas besoin d'API". Ce guide couvre le volet capteurs.
Quel capteur doit compter la production ?
| Capteur | Ce qu'il détecte | Adapté pour | Attention |
|---|---|---|---|
| Cellule par barrière | Tout ce qui interrompt le faisceau | Convoyeurs avec des espaces entre les unités | Unités collées comptées comme une seule |
| Cellule rétro-réfléchissante | Interruption du faisceau vers un réflecteur | Fixation d'un seul côté | Emballages brillants ou transparents peuvent la tromper |
| Cellule diffuse | Lumière réfléchie par le produit | Courtes distances | La couleur et la surface changent le résultat |
| Capteur inductif de proximité | Une pièce métallique à proximité | Comptage de cycles par came, poussoir ou élément porteur | Compte des cycles, pas des produits |
Pour des bouteilles transparentes ou un film brillant, utilisez un modèle de capteur conçu pour les objets transparents et testez-le sur le produit réel. Nos guides de dépannage des capteurs photoélectriques et dépannage des capteurs de proximité couvrent les défauts courants.
Où placer le capteur de comptage ?
- Là où chaque unité passe une fois, en file indienne, avec un espace entre les unités.
- Avant le point de rejet pour le comptage total, après pour le comptage des bons. Deux capteurs donnent les deux valeurs.
- Éloigné des éclaboussures et du lavage, ou dans un boîtier adapté.
- Sur un support fixe, pour qu'un coup ne le décale pas.
Sur une machine multi-lignes, un capteur de proximité sur l'entraînement compte souvent les cycles. Multipliez par le nombre d'unités par cycle pour obtenir le total.
Comment obtenir la Disponibilité sans API ?
Un simple comptage ne permet pas de distinguer un arrêt d'un ralentissement. Associez le capteur à un signal de marche :
- Une pince ampèremétrique sur le moteur principal différencie marche et ralenti.
- La tour lumineuse, lue en parallèle, donne marche, attente et panne.
- Le comptage lui-même, avec une règle : pas de comptage pendant plus d'un temps fixé signifie arrêt.
Utilisez des comptages sur un intervalle, pas une lecture de vitesse instantanée. Une lecture prise à un instant fixe peut saisir par hasard une pause et inscrire tout l'intervalle comme un arrêt.
Exemple : un cartonneur sans API
Ligne exemple (chiffres illustratifs, pas un client). Un vieux cartonneur a un débit idéal de 60 cartons par minute. Une cellule compte les cartons après le formage, une seconde les compte après la porte de rejet. Une pince ampèremétrique indique quand la machine tourne. L'équipe a 480 minutes planifiées.
| Signal | Résultat | Facteur OEE |
|---|---|---|
| Pince ampèremétrique | 420 minutes de marche | Disponibilité = 420 / 480 = 87.5% |
| Première cellule | 24,150 cartons | Performance = 24,150 / (420 x 60) = 95.8% |
| Deuxième cellule | 23,900 cartons bons | Qualité = 23,900 / 24,150 = 99.0% |
OEE = nombre bons x temps de cycle idéal / temps planifié = 23,900 / 60 / 480 = 83.0%.
Avant de s'y fier, l'équipe a fait un comptage manuel. En 10 minutes ils ont compté 598 cartons ; le premier capteur a compté 611. Les 13 en plus, soit 2.2%, venaient de cartons collés sur la bande. Déplacer le capteur à un endroit où les cartons sont espacés a résolu le problème.
Comment vérifier un capteur de comptage ?
- Comptage manuel pendant 10 minutes et comparaison avec le capteur.
- Répéter après un changement de format, car une nouvelle taille d'emballage peut modifier la détection du capteur.
- Nettoyer l'objectif selon un planning, surtout sur des lignes humides ou poussiéreuses.
- Filtrer le scintillement comme étape distincte, pour qu'une unité ne soit jamais comptée deux fois.
- Vérifier le comptage au redémarrage, lorsque les unités ont souvent tendance à se regrouper.
Quelles erreurs rendent les comptages erronés ?
- Un capteur avant le point de rejet, de sorte que les rejets sont comptés comme bons.
- Unités collées comptées comme une seule, ou une unité longue comptée deux fois.
- Emballages réfléchissants qui trompent une cellule photo non testée sur ce matériau.
- Lecture de cycles comme unités sur des machines multi-lignes.
- Un capteur déplacé par un coup et personne ne s'en aperçoit pendant une semaine.
Pour d'autres façons de connecter des machines anciennes, voyez notre guide sur l'OEE sur brownfield et équipements legacy, et la surveillance OEE sans API.
Où se situe Fabrico ?
Fabrico est une plateforme de performance manufacturière équipée de vision par ordinateur. L'OEE et un MES léger sont la priorité, sur machines anciennes comme nouvelles.
- Enregistrement automatique des arrêts depuis des appareils IoT avec capteurs externes, tags API ou caméras.
- L'opérateur confirme la raison en une touche, car un capteur ne sait jamais pourquoi une machine s'est arrêtée.
- OEE en direct par ligne et par poste, avec chaque perte valorisée en argent.
- Un pilote sur une ligne, pour valider les capteurs avant de généraliser.
Le choix et le montage des capteurs pour chaque usine sont convenus avec l'équipe technique de Fabrico. Il n'y a pas de plan gratuit ni de paliers : chaque usine reçoit un devis. Voir le produit sur la page OEE vision par ordinateur.
Questions fréquentes
Comment compter la production sur une machine sans API ?
Montez une cellule photo ou un capteur de proximité là où chaque unité ou cycle passe une fois, et connectez-le à un petit appareil IoT. Ajoutez un signal de marche, comme une pince ampèremétrique, pour distinguer marche et arrêt. Puis vérifiez le comptage par un comptage manuel avant de l'utiliser.
Quelle est la différence entre une cellule photoélectrique et un capteur de proximité ?
Une cellule photo utilise la lumière et voit le produit lui-même lorsqu'il passe. Un capteur inductif détecte le métal à proximité, il compte donc généralement une pièce de machine qui se déplace une fois par cycle. La première compte les produits ; la seconde compte les cycles.
Une cellule photo peut-elle compter des bouteilles transparentes ?
Oui, avec le bon modèle. Une cellule rétro-réfléchissante standard peut manquer du plastique transparent ou du verre. Utilisez un capteur conçu pour objets transparents, installez-le sur les bouteilles réelles et vérifiez-le par comptage manuel lors des premiers runs.
Quelle est la précision d'un comptage par capteur ?
Autant que son positionnement. Un capteur bien placé sur des unités espacées peut correspondre étroitement au comptage manuel. Les unités collées, les emballages réfléchissants et la saleté sur l'objectif provoquent des erreurs. Testez-le manuellement à l'installation et après chaque changement de format.
Faut-il deux capteurs pour l'OEE ?
Pour l'OEE complet, généralement oui : un avant le point de rejet pour le comptage total et un après pour le comptage des bons. Avec un seul capteur, prenez le bon comptage ailleurs, par exemple du compteur de rejet d'une peseuse de contrôle, afin que la Qualité soit toujours mesurée.
Comptez d'abord votre machine la plus ancienne
Apportez une machine sans API exploitable. Nous montrerons où placer les capteurs et ce que coûtent ses arrêts.










Tuiles Fabrico réelles, données d'exemple.