


 Iniciar sesión
 Blog
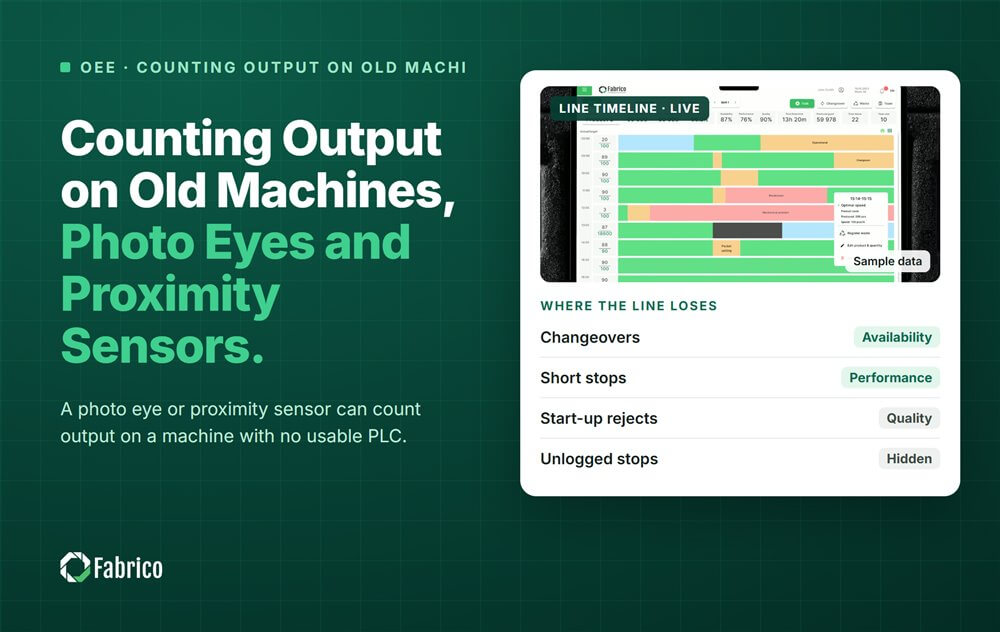
Contar la producción en máquinas antiguas - fotocélulas y sensores de proximidad

Puntos clave
- Un sensor de conteo da Rendimiento y Calidad en máquinas sin PLC utilizable.
- Las fotocélulas cuentan productos; los sensores de proximidad cuentan piezas metálicas que se mueven una vez por ciclo.
- Monte el sensor donde cada unidad pase una vez, con un hueco entre las unidades.
- Empareje con una señal de funcionamiento, como una pinza de corriente o la torre luminosa, para medir la Disponibilidad.
- Compruebe cada sensor con un conteo manual antes de confiar en sus números.
Una máquina antigua sin un PLC legible aún puede dar un conteo de salida. Una fotocélula o un sensor de proximidad, montado en el lugar correcto, cuenta unidades o ciclos. Con una señal de funcionamiento junto a él, eso es suficiente para calcular el OEE.
Fabrico, software de OEE y MES ligero con cámaras IA, conecta una máquina a través de su PLC, un dispositivo Fabrico IoT o una cámara IA. En su web afirman que "la máquina en sí no necesita PLC". Esta guía cubre el lado de los sensores.
¿Qué sensor debe contar la producción?
| Sensor | Qué detecta | Bueno para | Cuidado con |
|---|---|---|---|
| Fotocélula por haz atravesado | Cualquier cosa que interrumpa el haz | Cintas transportadoras con huecos entre unidades | Unidades que se tocan se cuentan como una |
| Fotocélula retroreflectante | Una interrupción del haz hacia un reflector | Montaje desde un solo lado | Paquetes brillantes o transparentes pueden engañarla |
| Fotocélula difusa | Luz reflejada por el producto | Cortas distancias | El color y la superficie cambian el resultado |
| Sensor inductivo de proximidad | Una pieza metálica cercana | Contar ciclos desde leva, empujador o elemento portador | Cuenta ciclos, no productos |
Para botellas transparentes o film brillante, use un modelo de sensor diseñado para objetos transparentes y pruébelo con el producto real. Nuestras guías sobre solución de problemas de sensores fotoeléctricos y solución de problemas de sensores de proximidad cubren las fallas comunes.
¿Dónde debe colocarse el sensor de conteo?
- Donde cada unidad pase una vez, en una sola fila, con un hueco entre unidades.
- Antes del punto de rechazo para el conteo total, después de él para el conteo de buenos. Dos sensores proporcionan ambos.
- A salvo de salpicaduras y lavado, o en una carcasa adecuada.
- En un soporte fijo, para que un golpe no lo desplace.
En una máquina multicanal, un sensor de proximidad en el accionamiento suele contar ciclos. Multiplique por las unidades por ciclo para obtener el conteo total.
¿Cómo obtener Disponibilidad sin un PLC?
Un conteo por sí solo no distingue una parada de un tramo lento. Empareje el sensor con una señal de marcha:
- Una pinza de corriente en el motor principal indica funcionamiento frente a inactividad.
- La torre luminosa, leída en paralelo, da marcha, espera y fallo.
- El propio conteo, con una regla: ausencia de conteo por más de un tiempo fijado significa parada.
Use conteos sobre un intervalo, no una lectura de velocidad en un instante. Una lectura puntual puede coger por casualidad una pausa y registrar todo el intervalo como parada.
Ejemplo resuelto: un encartonador sin PLC
Línea de ejemplo (números orientativos, no de cliente). Un encartonador viejo tiene una tasa ideal de 60 cajas por minuto. Una fotocélula cuenta cajas tras el formado, una segunda las cuenta tras la compuerta de rechazo. Una pinza de corriente muestra cuándo la máquina funciona. El turno tiene 480 minutos planificados.
| Señal | Resultado | Factor OEE |
|---|---|---|
| Pinza de corriente | 420 minutos en marcha | Disponibilidad = 420 / 480 = 87.5% |
| Primera fotocélula | 24,150 cajas | Performance = 24,150 / (420 x 60) = 95.8% |
| Segunda fotocélula | 23,900 cajas buenas | Calidad = 23,900 / 24,150 = 99.0% |
OEE = conteo bueno x tiempo de ciclo ideal / tiempo planificado = 23,900 / 60 / 480 = 83.0%.
Antes de confiar en eso, el equipo hizo un conteo manual. En 10 minutos contaron 598 cajas; el primer sensor contó 611. Las 13 adicionales, o 2.2%, provinieron de cajas que se tocaban en la cinta. Mover el sensor a un punto donde las cajas están espaciadas lo solucionó.
¿Cómo comprobar un sensor de conteo?
- Conteo manual durante 10 minutos y compararlo con el sensor.
- Repetir tras un cambio de formato, porque un nuevo tamaño de paquete puede cambiar lo que detecta el sensor.
- Limpiar la lente según calendario, especialmente en líneas húmedas o polvorientas.
- Filtrar el parpadeo como paso separado, para que una unidad nunca se cuente dos veces.
- Comprobar el conteo al reiniciar la línea, cuando las unidades a menudo se apelotonan.
¿Qué errores hacen que las cuentas de los sensores sean incorrectas?
- Un sensor antes del punto de rechazo, de modo que los rechazados se cuentan como buenos.
- Unidades que se tocan contadas como una, o una unidad larga contada dos veces.
- Embalajes reflectantes que engañan una fotocélula no probada con ellos.
- Ciclos leídos como unidades en máquinas multicanal.
- Un sensor desplazado por un golpe y nadie lo nota durante una semana.
Para otras formas de conectar máquinas antiguas, vea nuestra guía sobre OEE en brownfield y equipos legacy, y Monitoreo OEE sin PLC.
¿Dónde encaja Fabrico?
Fabrico es una plataforma de rendimiento de fabricación habilitada con visión artificial. OEE y un MES ligero vienen primero, tanto en máquinas antiguas como nuevas.
- Registro automático de tiempos muertos desde dispositivos IoT con sensores externos, etiquetas PLC o cámaras.
- El operario confirma la causa con un toque, porque un sensor nunca sabe por qué paró una máquina.
- OEE en vivo por línea y turno, con cada pérdida valorada en dinero.
- Un piloto en una línea, de modo que los sensores se prueban antes de que sigan más máquinas.
La elección y el montaje del sensor para cada planta se acuerda con el equipo técnico de Fabrico. No hay plan gratuito ni niveles: cada planta recibe una cotización. Vea el producto en la página de OEE con visión por computador.
Preguntas frecuentes
¿Cómo se cuenta la producción en una máquina sin PLC?
Monte una fotocélula o un sensor de proximidad donde cada unidad o ciclo pase una vez, y conéctelo a un pequeño dispositivo IoT. Añada una señal de marcha, como una pinza de corriente, para distinguir funcionamiento de paro. Luego compruebe el conteo con un conteo manual antes de usarlo.
¿Cuál es la diferencia entre una fotocélula y un sensor de proximidad?
Una fotocélula usa luz y ve el propio producto al pasar. Un sensor inductivo de proximidad detecta metal cercano, por lo que suele contar una parte de la máquina que se mueve una vez por ciclo. La primera cuenta productos; la segunda cuenta ciclos.
¿Puede una fotocélula contar botellas transparentes?
Sí, con el modelo adecuado. Una fotocélula retroreflectante estándar puede fallar con plástico transparente o vidrio. Use un sensor hecho para objetos transparentes, ajústelo con las botellas reales y compruébelo con un conteo manual en las primeras tiradas.
¿Qué exactitud tiene un conteo por sensor?
Tanta como su montaje. Un sensor bien colocado sobre unidades espaciadas puede coincidir estrechamente con un conteo manual. Unidades que se tocan, paquetes reflectantes y suciedad en la lente causan errores. Pruébelo a mano al instalarlo y tras cada cambio de empaque.
¿Se necesitan dos sensores para OEE?
Para OEE completo, normalmente sí: uno antes del punto de rechazo para el conteo total y otro después para el conteo bueno. Con un solo sensor, tome el conteo bueno de otro sitio, como el contador de rechazo de una pesa de control, para que la Calidad siga medida.
Cuente primero su máquina más antigua
Traiga una máquina sin PLC utilizable. Mostraremos dónde van los sensores y cuánto cuestan sus paradas.
Artículos relacionados










Tarjetas reales de Fabrico, datos de ejemplo.