


 Anmeldung
 Blog
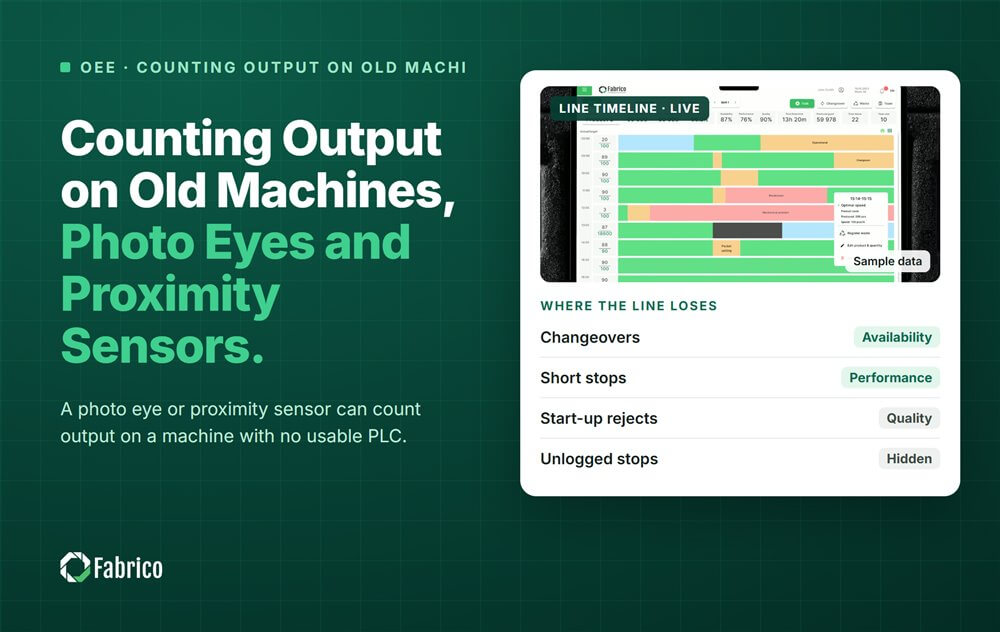
Zählen der Produktion auf alten Maschinen - Lichtschranken und Näherungssensoren

Wichtigste Erkenntnisse
- Ein Zählsensor liefert Performance und Qualität bei Maschinen ohne nutzbare SPS.
- Lichtschranken zählen Produkte; Näherungssensoren zählen Metallteile, die pro Zyklus einmal bewegt werden.
- Montieren Sie den Sensor dort, wo jede Einheit einmal vorbeikommt, mit Abstand zwischen den Einheiten.
- Koppeln Sie ihn mit einem Lauf-/Betragssignal, z. B. einer Stromzange oder der Signalleuchte, um die Verfügbarkeit zu erfassen.
- Vergleichen Sie jeden Sensor mit einer Handzählung, bevor Sie sich auf die Zahlen verlassen.
Eine alte Maschine ohne lesbare SPS kann trotzdem eine Produktionszählung liefern. Eine Lichtschranke oder ein Näherungssensor, an der richtigen Stelle montiert, zählt Einheiten oder Zyklen. In Kombination mit einem Lauf-/Betragssignal daneben reicht das, um OEE zu berechnen.
Fabrico, OEE- und leichtes MES-Software mit KI-Kameras, verbindet eine Maschine über ihre SPS, ein Fabrico-IoT-Gerät oder eine KI-Kamera. Auf der Website steht, dass "die Maschine selbst keine SPS braucht". Dieser Leitfaden behandelt die Sensorsicht dazu.
Welcher Sensor sollte die Produktion zählen?
| Sensor | Was er erkennt | Gut für | Achten Sie auf |
|---|---|---|---|
| Durchgangs-Lichtschranke | Alles, was den Lichtstrahl unterbricht | Förderbänder mit Lücken zwischen Einheiten | Aneinanderstoßende Einheiten werden als eine gezählt |
| Reflex-Lichtschranke | Unterbrechung des Strahls zu einem Reflektor | Einseitige Montage | Glänzende oder klare Verpackungen können sie täuschen |
| Diffus-Lichtschranke | Vom Produkt reflektiertes Licht | Kurze Entfernungen | Farbe und Oberfläche verändern das Ergebnis |
| Induktiver Näherungssensor | Ein nahe Metallteil | Zählen von Zyklen von Nocken, Schieber oder Transportelement | Zählt Zyklen, nicht Produkte |
Bei klaren Flaschen oder glänzender Folie verwenden Sie ein Sensor-Modell für klare Objekte und testen Sie es am echten Produkt. Unsere Leitfäden zu Fehlerbehebung bei fotoelektrischen Sensoren und Fehlerbehebung bei Näherungssensoren behandeln die häufigen Fehler.
Wo sollte der Zählsensor sitzen?
- Wo jede Einheit einmal vorbeikommt, in einer Reihe, mit Abstand zwischen den Einheiten.
- Vor dem Ausscheidepunkt für die Gesamtzählung, danach für die Gutzählung. Zwei Sensoren liefern beides.
- Frei von Spritzwasser und Waschvorgängen, oder in einem dafür geeigneten Gehäuse.
- Auf einer festen Halterung, damit ein Stoß ihn nicht verstellt.
Bei Mehrbahnmaschinen zählt ein Näherungssensor am Antrieb oft Zyklen. Multiplizieren Sie mit den Einheiten pro Zyklus, um die Gesamtzahl zu erhalten.
Wie erhält man Verfügbarkeit ohne SPS?
Nur eine Zählung kann einen Stopp nicht von einem langsamen Abschnitt unterscheiden. Kombinieren Sie den Sensor mit einem Lauf-/Betragssignal:
- Eine Stromzange am Hauptmotor unterscheidet Laufen von Leerlauf.
- Die Signalleuchte, parallel ausgelesen, liefert Laufen, Warten und Fehler.
- Die Zählung selbst, mit einer Regel: keine Zählung länger als eine festgelegte Zeit bedeutet Stopp.
Verwenden Sie Zählungen über ein Intervall, nicht eine Momentan-Geschwindigkeitsmessung. Eine Messung zu einem festen Zeitpunkt kann zufällig eine Pause erwischen und ein ganzes Intervall als Stopp verbuchen.
Beispiel: ein Kartonierer ohne SPS
Beispiellinie (illustrierende Zahlen, kein Kunde). Ein alter Kartonierer hat eine Idealleistung von 60 Kartons pro Minute. Eine Lichtschranke zählt Kartons nach dem Formen, eine zweite zählt sie nach dem Ausschuss. Eine Stromzange zeigt, wann die Maschine läuft. Die Schicht hat 480 geplante Minuten.
| Signal | Ergebnis | OEE Faktor |
|---|---|---|
| Stromzange | 420 Minuten Laufzeit | Verfügbarkeit = 420 / 480 = 87.5% |
| Erste Lichtschranke | 24,150 Kartons | Performance = 24,150 / (420 x 60) = 95.8% |
| Zweite Lichtschranke | 23,900 gute Kartons | Qualität = 23,900 / 24,150 = 99.0% |
OEE = gute Anzahl x ideales Zykluszeit / geplante Zeit = 23,900 / 60 / 480 = 83.0%.
Bevor man dem vertraut, führte die Mannschaft eine Handzählung durch. In 10 Minuten zählten sie 598 Kartons; die erste Sensorzählung war 611. Die zusätzlichen 13, oder 2.2%, kamen von aneinanderliegenden Kartons auf dem Band. Das Versetzen des Sensors an einen Punkt mit Abstand der Kartons behob das Problem.
Wie überprüft man einen Zählsensor?
- Handzählung für 10 Minuten und Vergleich mit dem Sensor.
- Wiederholen nach einem Umrüsten, da eine neue Packungsgröße verändern kann, was der Sensor sieht.
- Säubern Sie die Linse nach Plan, besonders bei nassen oder staubigen Linien.
- Filtern Sie Flimmern als separaten Schritt, damit eine Einheit niemals doppelt gezählt wird.
- Prüfen Sie die Zählung beim Neustart der Linie, wenn Einheiten oft zusammenrücken.
Welche Fehler führen zu falschen Sensorzählungen?
- Ein Sensor vor dem Ausschuss, sodass Ausschuss als gut gezählt wird.
- aneinanderliegende Einheiten werden als eine gezählt, oder eine lange Einheit zweimal.
- Reflektierende Verpackungen täuschen eine Lichtschranke, die nie darauf getestet wurde.
- Zyklen werden als Einheiten gelesen bei Mehrbahnmaschinen.
- Ein Sensor wird verstellt und niemand bemerkt es eine Woche lang.
Für andere Wege, alte Maschinen anzuschließen, siehe unseren Leitfaden zu OEE bei Brownfield- und Altsystemen und OEE-Überwachung ohne SPS.
Wo passt Fabrico hinein?
Fabrico ist eine Manufacturing-Performance-Plattform mit Computer Vision. OEE und ein leichtgewichtiges MES stehen an erster Stelle, sowohl bei alten als auch bei neuen Maschinen.
- Automatische Stillstandsprotokollierung von IoT-Geräten mit externen Sensoren, SPS-Tags oder Kameras.
- Der Bediener bestätigt den Grund mit einem Tipp, denn ein Sensor weiß nie, warum eine Maschine gestoppt hat.
- OEE live nach Linie und Schicht, mit jeder Verlustursache monetär bewertet.
- Ein Pilot an einer Linie, damit die Sensoren bewährt sind, bevor weitere Maschinen folgen.
Sensorwahl und Montage für jedes Werk werden mit dem technischen Team von Fabrico abgestimmt. Es gibt keinen kostenlosen Plan und keine Stufen: jedes Werk erhält ein Angebot. Siehe das Produkt auf der Computer-Vision-OEE-Seite.
Häufig gestellte Fragen
Wie zählt man Produktion an einer Maschine ohne SPS?
Montieren Sie eine Lichtschranke oder einen Näherungssensor dort, wo jede Einheit oder jeder Zyklus einmal vorbeikommt, und schließen Sie ihn an ein kleines IoT-Gerät an. Fügen Sie ein Lauf-/Betragssignal hinzu, z. B. eine Stromzange, um Laufen von Stopp zu unterscheiden. Überprüfen Sie dann die Zählung gegen eine Handzählung, bevor Sie sie verwenden.
Was ist der Unterschied zwischen einer Lichtschranke und einem Näherungssensor?
Eine Lichtschranke verwendet Licht und erkennt das Produkt selbst beim Vorbeigang. Ein induktiver Näherungssensor detektiert nahe Metallteile und zählt daher meist ein Maschinenteil, das einmal pro Zyklus bewegt wird. Die erste zählt Produkte; die zweite zählt Zyklen.
Kann eine Lichtschranke klare Flaschen zählen?
Ja, mit dem richtigen Modell. Eine Standard-Reflex-Lichtschranke kann klares Plastik oder Glas übersehen. Verwenden Sie einen Sensor, der für klare Objekte ausgelegt ist, richten Sie ihn an den echten Flaschen aus und überprüfen Sie ihn bei den ersten Läufen per Handzählung.
Wie genau ist eine Sensorzählung?
So genau wie seine Montage. Ein gut platzierter Sensor an getrennten Einheiten kann eng mit einer Handzählung übereinstimmen. Aneinanderliegende Einheiten, reflektierende Packungen und Verschmutzung der Linse verursachen Fehler. Testen Sie ihn per Hand bei der Installation und nach jeder Formatumstellung.
Braucht man zwei Sensoren für OEE?
Für vollständiges OEE meist ja: einer vor dem Ausscheidepunkt für die Gesamtzählung und einer danach für die Gutzählung. Mit nur einem Sensor holen Sie den Gutwert woandersher, z. B. vom Ausschusszähler einer Kontrollwaage, damit Qualität weiterhin gemessen wird.
Zählen Sie zuerst Ihre älteste Maschine
Bringen Sie eine Maschine ohne nutzbare SPS. Wir zeigen, wo die Sensoren hinmüssen und was deren Stillstände kosten.
Verwandte Artikel










Echte Fabrico-Kacheln, Beispieldaten.