


 Connexion
 Blog

Vision par ordinateur pour la fabrication de vélos et de motos : corriger les erreurs de comptage de production

En bref : une caméra IA (un module complémentaire) compte la production aux postes manuels des usines de deux-roues, pour que cadres, paires de roues, retouches et caisses ne soient ni comptés deux fois ni oubliés.
Les contrôles de soudure, de géométrie, de peinture et l'essai sur route relèvent de l'inspection, faite par des contrôleurs et des bancs de test ; Fabrico ne fait aucune inspection et se contente de compter.
- Comptez un cadre une seule fois, à un seul poste de référence ; le comptage des balancelles de la ligne de peinture n'est pas un comptage de cadres.
- La qualité au premier passage vient du journal du test de fin de ligne ; le comptage à l'emballage inclut aussi les vélos réparés.
- Chaque famille de motorisation et de cadre de VAE a besoin de son propre temps de cycle idéal, repris de l'ordre de fabrication.
- Là où une caméra IA couvre un poste, la vidéo de la minute d'un arrêt peut être ouverte depuis la chronologie de l'équipe ; elle est diffusée à la demande et n'est pas stockée dans Fabrico.
L'atelier de soudure compte des cadres, la ligne de peinture des balancelles, le banc de test des tests réussis et la table d'emballage des cartons. Chacun a raison pour son propre poste ; pris les uns pour les autres, ils donnent à l'OEE (TRS) une production fausse. Eurostat a recensé 9,7 millions de vélos produits dans l'UE en 2023, 24 % de moins qu'en 2022. Parmi les pays dont les chiffres sont publiés (ceux de l'Allemagne et de la France sont couverts par le secret statistique), le Portugal arrive en tête avec 1,8 million d'unités. Ce chiffre ne couvre que les vélos non motorisés : une usine qui monte des VAE et des vélos musculaires sur une même ligne scinde donc déjà sa production pour la déclaration statistique.
Erreurs de comptage dans la fabrication de vélos et de motos : le tableau d'audit
Six erreurs de comptage reviennent sans cesse dans les usines de deux-roues. Chacune a une correction et un seul poste qui détient le comptage. La dernière colonne est la question à poser à tout fournisseur de caméras.
| Erreur de comptage | Ce qui se passe | Correction | Poste qui détient le comptage | Question au fournisseur |
|---|---|---|---|---|
| Cadres comptés au soudage et à la peinture | Un même cadre compté au gabarit, sur une balancelle de peinture et aux décors | Compter les cadres une fois ; le reste sert de points de contrôle | Sortie du poste décors | Quel poste fait foi pour les cadres ? |
| Paires de roues montées d'avance | Cycles de dévoilage et roues du lendemain lus comme production du jour | Compter les paires de roues au poste de montage des pneus | Sortie du poste de montage des pneus | Paires ou roues seules ? |
| Vélos réparés comptés deux fois | Le test réussi d'un vélo réparé est compté comme bon | Qualité issue du premier test uniquement | Journal du test de fin de ligne | Comment les échecs au test arrivent-ils dans la qualité ? |
| Variantes de motorisation des VAE | Un seul temps idéal fait passer un modèle lent pour une équipe lente | Temps de cycle idéal par famille de modèles | Sortie de ligne, famille reprise de l'ordre de fabrication | Comment le temps idéal est-il fixé par famille ? |
| Emballé ou expédié | Les cartons contiennent des vélos réparés et du stock à quai | Compter les cartons fermés ; l'expédition reste dans l'ERP | Poste d'emballage ou de mise en caisse | Sait-elle compter un carton avec des pièces livrées à part ? |
| Sous-ensemble moteur des motos | Moteurs ou cycles de visseuses déclarés comme motos | Les moteurs sont un comptage d'appoint | Banc d'essai moteur ; sortie de la ligne principale | Comment les visseuses et les bancs d'essai sont-ils lus ? |
Seuls certains de ces comptages nécessitent une caméra. Les cellules de soudage robotisées, les cintreuses CNC, les machines de dévoilage et l'automate d'une ligne principale moto comptent par leurs contrôleurs. Un gabarit de soudage TIG manuel, un poste de montage des pneus, le poste de retouche et la table d'emballage laissent au mieux une feuille de pointage ou un afficheur de comptage ; à ces postes, une caméra de comptage donne à l'OEE un chiffre de production là où aucune machine ne compte. Quels comptages sont bons et lesquels sont totaux, c'est l'objet de pièces bonnes ou quantité totale.
Vidéo explicative présentée par Iris, la présentatrice générée par IA de Fabrico : comment une caméra IA (un module complémentaire) compte la production là où une machine n'a pas de signal. Réserver une démo.
Lecture depuis YouTube. Google peut déposer des cookies lorsque vous lancez la lecture. Politique de confidentialité.
Erreur 1 : cadres comptés au gabarit de soudage, puis de nouveau à la peinture
Les tubes à épaisseur variable ou hydroformés sont coupés, coupés d'onglet et cintrés sur des scies, des machines de formage d'extrémités et des cintreuses CNC qui comptent dans leur contrôleur ; pour les motos, les cadres treillis et les bras oscillants ajoutent l'usinage des pattes de fixation. Une cellule de soudage robotisée remonte elle aussi ses données par son contrôleur, avec le chargement du gabarit, les changements de fil et de tube contact et l'attente de pièces comme pertes (OEE des cellules de soudage robotisées). Beaucoup d'usines soudent encore les cadres à la main en TIG sur gabarit, pour les cadres de vélo en aluminium, les petites séries et les cadres de moto à faible volume. Le gabarit n'a pas de compteur. Une caméra IA dirigée vers la sortie du gabarit compte les cadres qui en sont retirés. Orientez l'objectif à l'écart de l'arc : l'éclair de soudage éblouit le capteur.
Beaucoup de cadres en aluminium passent ensuite par une mise en solution et un revenu, et le four tient un journal des lots (OEE du traitement thermique). Autour du four, les cadres sont contrôlés sur un marbre de géométrie et redressés à froid à la main, ce qui relève de l'inspection. L'automate de la ligne de peinture liquide ou poudre compte des balancelles, pas des cadres bons : un crochet vide et un cadre renvoyé en reprise de peinture passent devant le même compteur. Les décors sont posés à la main, souvent avant un vernis.
L'erreur. Additionnez le comptage du gabarit, celui des balancelles et celui des décors en un seul chiffre « cadres fabriqués », et un cadre est compté trois fois ; une reprise de peinture en ajoute une quatrième. La correction. Désignez un seul poste comme référence pour les cadres fabriqués. La sortie du poste décors est un bon choix, car un cadre qui la franchit est libéré vers le montage, et une caméra IA à cet endroit compte les cadres transmis. Les comptages du gabarit et du four deviennent des points de contrôle : l'écart entre le comptage du gabarit et celui des décors correspond au stock de cadres en traitement thermique et en peinture. Enregistrez les balancelles vides comme une perte à part entière et saisissez les reprises de peinture à partir de la liste des rebuts de la ligne de peinture ; sur plusieurs postes de cadres, le rendement cumulé (rolled throughput yield) montre ce que coûte chacun.
Erreur 2 : paires de roues montées en avance sur la ligne vélo
Les rayons sont montés à la main ou sur une machine de rayonnage ; le serrage des écrous de rayon et le dévoilage tournent sur des machines automatiques qui comptent leurs propres cycles. Fond de jante, pneu, liquide préventif, gonflage, cassette et disque de frein sont ensuite montés sur un poste, souvent à la main.
L'erreur. Les cycles de dévoilage sont lus comme des roues prêtes, alors qu'une roue dévoilée deux fois ajoute un cycle et aucune roue. Les roues montées d'avance pour le modèle du lendemain ressemblent à la production du jour pendant que la ligne attend la roue dont elle a besoin. Des roues seules lues comme des paires doublent le chiffre.
La correction. Comptez les paires de roues en sortie du poste de montage des pneus avec une caméra IA, et décidez avant la première équipe si l'on compte des paires ou des roues seules. Les cycles de dévoilage restent des données machine pour la performance propre de la machine de dévoilage. Les roues montées d'avance sont un tampon : comptez-les comme production de roues quand elles quittent le poste, jamais comme production de vélos, et plafonnez l'avance que l'atelier roues peut prendre (voir kanban ou CONWIP). Une pénurie de roues apparaît alors dès qu'elle commence, avant qu'elle ne prive la ligne d'assemblage.
Erreur 3 : vélos réparés comptés deux fois
Le banc de fin de ligne des VAE enregistre une réussite ou un échec par vélo, avec l'outil de diagnostic du fabricant de la motorisation, qui lit l'état des composants d'entraînement. Ce journal de réussites et d'échecs du banc est le comptage de la qualité au premier passage. Un vélo en échec part au poste de retouche, y est réparé, puis revient au banc pour un second test.
L'erreur. Comptez les réussites, et le vélo réparé devient un vélo bon deux fois : une fois dans le pointage du poste de retouche et une fois au second passage du banc. La table d'emballage compte ensuite son carton comme n'importe quel autre. Déclarez le nombre de cartons comme production bonne, et la qualité paraît meilleure que ce que la ligne a réellement produit.
La correction. La qualité de l'OEE ne retient que le premier test de chaque vélo (voir rendement ou rendement au premier passage). Une caméra IA en sortie du poste de retouche compte les unités réparées et renvoyées, pour que la retouche ait son propre chiffre. Valorisez la retouche au temps d'équipe qu'elle a pris, pas en marge perdue, car le vélo réparé est tout de même expédié (rebut ou retouche). Sur une ligne moto, le banc à rouleaux, les contrôles de freins et d'ABS et le réglage des phares produisent des résultats d'inspection dont les échecs vont dans le comptage qualité, et le poste de réparation a son propre comptage.
Erreur 4 : variantes de motorisation des VAE sous un seul temps idéal
La CONEBI, l'organisation européenne de l'industrie du vélo, note que la production de vélos à assistance électrique est majoritairement une activité européenne. Un VAE ajoute l'unité motrice, le support de batterie, l'écran, le faisceau et un test de fin de ligne, si bien qu'un vélo de trekking à moteur central et un vélo de ville ne prennent pas les mêmes minutes. Les packs batterie ont leur propre page, vision par ordinateur pour la fabrication de batteries, et les moteurs d'entraînement sont plus proches de vision par ordinateur pour la fabrication d'équipements électriques.
Aux États-Unis, les règles de la CPSC sur les bicyclettes traitent un deux- ou trois-roues à pédales fonctionnelles avec un moteur de moins de 750 watts, dont la vitesse maximale sur le seul moteur est inférieure à 20 mph, comme une bicyclette ; un tel VAE doit donc satisfaire la même exigence de cadre et de fourche qu'un vélo musculaire : 890 N (200 lbf) ou au moins 39,5 J sans rupture visible. Il s'agit d'un essai en laboratoire sur des cadres échantillons, mené par l'équipe qualité, pas d'un comptage.
L'erreur. Un seul temps de cycle idéal pour toute la ligne fait paraître lente une équipe de VAE tout suspendus et rapide une équipe de vélos de ville, alors que les deux équipes ont tenu la cadence. La correction. Fixez un temps de cycle idéal par famille de modèles et reprenez la famille de l'ordre de fabrication, pour que chaque vélo compté reçoive les bonnes minutes.
L'affectation du personnel compte aussi. Les travaux de Koltai et Tatay sur l'équilibrage de lignes, publiés dans Periodica Polytechnica, décrivent des contraintes de faible qualification pour les opérateurs capables de réaliser seulement certaines tâches simples, et des contraintes de haute qualification pour les tâches qui demandent un savoir-faire supérieur à la moyenne. Un poste cockpit qui fait passer les câbles à l'intérieur du cadre est une tâche de haute qualification. Gardez son temps de cycle idéal inchangé quand un nouveau monteur le reprend, pour que l'écart apparaisse en cadence lente, là où le chef de ligne peut le voir.
Erreur 5 : emballé n'est pas expédié
Les vélos partent en carton partiellement montés : cintre tourné, pédales démontées, parfois roue avant retirée. Les motos quittent l'usine dans une caisse métallique ou un carton, rétroviseurs, bulle ou guidon emballés à part, et la mise en caisse est un travail manuel avec feuille de pointage. L'erreur. Le comptage des cartons à la table d'emballage est ce que voit l'expédition, et il inclut aussi les vélos réparés au poste de retouche. Les cartons peuvent rester à quai plusieurs jours, et un carton rouvert pour une pièce manquante puis refermé passe deux fois sur la table.
La correction. Une cellule photoélectrique sur un convoyeur de cartons compte tout ce qui coupe le faisceau ; une caméra IA à la table d'emballage ou au poste de mise en caisse compte les cartons et caisses fermés, quel que soit ce qui est emballé à part à l'intérieur. Ce comptage est la production emballée. La production expédiée reste dans l'ERP, et emballé moins expédié correspond au tampon à quai. Les cartons rouverts pour une pièce manquante vont sur la liste de retouche, pour pouvoir être retirés du comptage emballé.
Erreur 6 : moteurs de moto comptés sur la ligne de sous-ensemble
Une moto est montée sur une ligne principale cadencée : cadre sur le support, moteur installé dans le cadre, bras oscillant et suspensions, roues, faisceau, réservoir et carénages, fluides, puis les contrôles de fin de ligne. L'automate de ligne connaît chaque cadence, donc le comptage en sortie existe déjà. L'ACEM, l'association européenne des constructeurs de motos, recense 17 marques membres exploitant 21 usines. Une usine qui fabrique ses propres moteurs les achemine vers la ligne principale depuis une ligne de sous-ensemble moteur.
Les visseuses électriques enregistrent le couple et l'angle de chaque vissage, et les bancs d'essai moteur enregistrent leurs essais. L'erreur. Un journal de visseuse compte des vissages, et un assemblage revissé après un défaut ajoute des cycles mais aucun moteur. Les moteurs montés en avance sur la ligne principale, ou qui attendent des cadres, sont déclarés comme motos fabriquées. La correction. Comptez les moteurs à partir des réussites au banc d'essai moteur, comme comptage d'appoint. Comptez les motos en sortie de ligne principale à partir de l'automate. La caméra IA trouve sa place autour de la ligne principale : aux postes de préparation des kits roues et carénages, au poste de réparation après le test de fin de ligne et à la mise en caisse.
Les fournisseurs qui fabriquent aussi des pièces pour les constructeurs automobiles ont leur propre page, vision par ordinateur pour la fabrication de pièces automobiles.
Exemple de flux d'usine : un poste de référence pour chaque comptage
Un exemple de schéma, pas une usine réelle : les cadres suivent le flux principal, les roues et les moteurs alimentent la ligne, et les unités réparées repassent en boucle par le poste de retouche.
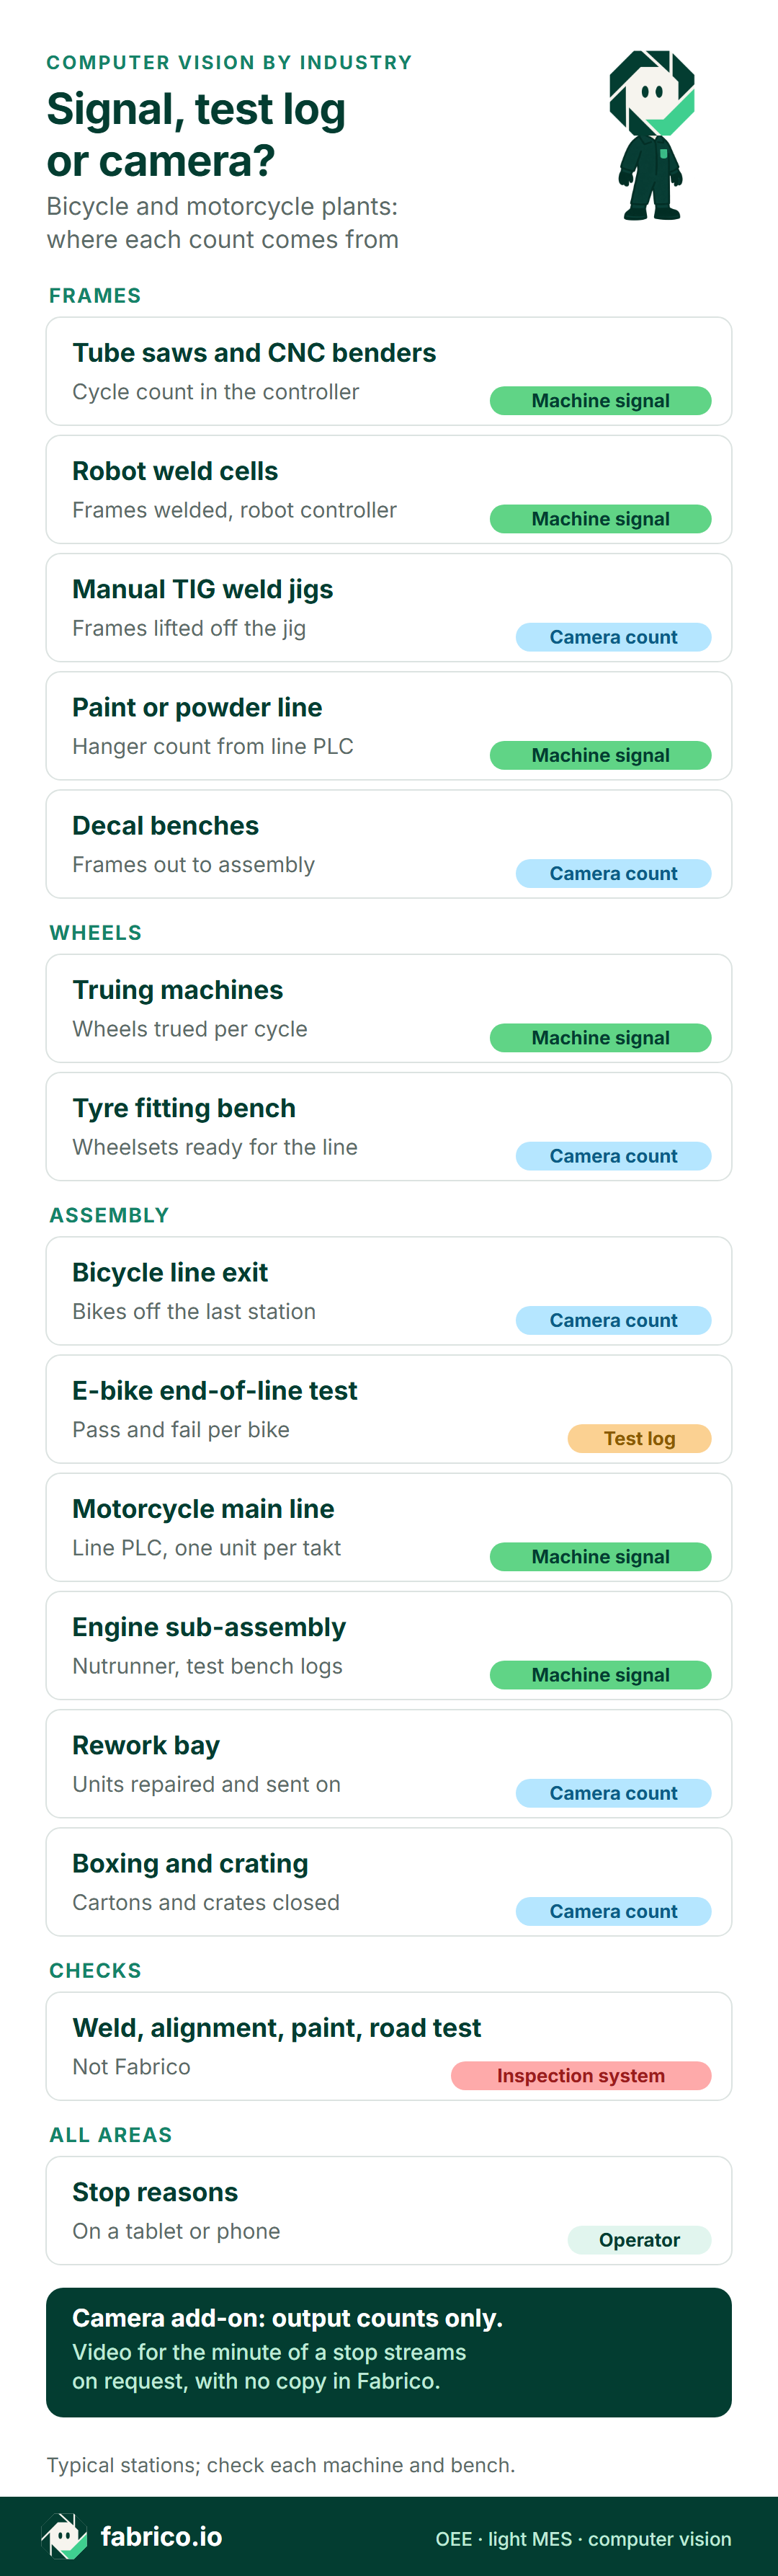
Version texte de cette infographie
- Cadres : scies à tubes et cintreuses CNC : signal machine, comptage des cycles dans le contrôleur
- Cadres : cellules de soudage robotisées : signal machine, cadres soudés, contrôleur du robot
- Cadres : gabarits de soudage TIG manuels : comptage caméra, cadres retirés du gabarit
- Cadres : ligne de peinture liquide ou poudre : signal machine, comptage des balancelles par l'automate de ligne
- Cadres : postes décors : comptage caméra, cadres transmis au montage
- Roues : machines de dévoilage : signal machine, roues dévoilées par cycle
- Roues : poste de montage des pneus : comptage caméra, paires de roues prêtes pour la ligne
- Assemblage : sortie de la ligne vélo : comptage caméra, vélos sortis du dernier poste
- Assemblage : test de fin de ligne VAE : journal de test, réussite et échec par vélo
- Assemblage : ligne principale moto : signal machine, automate de ligne, une unité par cadence
- Assemblage : sous-ensemble moteur : signal machine, journaux des visseuses et des bancs d'essai
- Assemblage : poste de retouche : comptage caméra, unités réparées et renvoyées
- Assemblage : emballage et mise en caisse : comptage caméra, cartons et caisses fermés
- Contrôles : soudure, géométrie, peinture et essai sur route : système d'inspection, pas Fabrico
- Toutes zones : motifs d'arrêt saisis par l'opérateur, sur tablette ou téléphone
- Caméra IA (module complémentaire) : comptage de production uniquement. Là où une caméra couvre le poste, la vidéo de la minute d'un arrêt peut être ouverte depuis la chronologie de l'équipe ; elle est diffusée à la demande et n'est pas stockée
Réservez une démo pour voir gabarits de soudage, postes de montage des pneus et table d'emballage comptés sur une même chronologie d'équipe.
Audit d'une équipe : une ligne de VAE recomptée
Chiffres d'exemple, aucune usine réelle. Une ligne de VAE travaille en poste du matin, de 06:00 à 14:00. Retirez la pause d'une demi-heure (les pauses ne sont pas du temps planifié) et il reste 450 minutes. Le temps de cycle idéal en sortie de ligne est de 3 minutes par vélo pour cette famille de modèles, soit 20 vélos par heure. Une caméra IA compte les vélos qui quittent le dernier poste, une deuxième compte les cartons fermés à la table d'emballage, le banc de test enregistre réussites et échecs, et les motifs d'arrêt viennent du chef de ligne.
Disponibilité. Le changement d'un modèle trekking vers un modèle ville, avec un autre cadre, une autre motorisation et une autre couleur, a pris 25 minutes de temps de changement de série. Les kits de freins du modèle ville sont arrivés sur la ligne avec 20 minutes de retard. Le PC du banc de test s'est figé 10 minutes et la ligne s'est arrêtée derrière lui. La ligne a tourné 395 minutes sur 450, avec 55 minutes perdues : 87,8 %.
Performance. La caméra IA en sortie de ligne a compté 120 vélos. 120 vélos à 3 minutes font 360 minutes idéales, face à 395 minutes de marche : 91,1 %.
Qualité. Six vélos ont échoué au test de fin de ligne : quatre pour une erreur de motorisation due à un câble de capteur pincé, deux pour un écran qui refusait de s'appairer. Il reste 114 vélos bons au premier passage sur 120 : 95,0 %.
OEE. 87,8 % x 91,1 % x 95,0 % = 76,0 %. La vérification rapide : 114 vélos bons x 3 minutes = 342 minutes, et 342 sur 450 minutes planifiées font 76,0 %.
Le recomptage. La table d'emballage a compté 119 cartons : les 114 vélos bons au premier passage et 5 des 6 réparés au poste de retouche. La production emballée est de 119, et la qualité de l'OEE reste à 114, car un vélo réparé a été fabriqué deux fois. Si le rapport d'équipe avait pris les 119 cartons pour des vélos bons, la qualité afficherait 99,2 % (119 sur 120) et l'OEE 79,3 % (357 sur 450 minutes) : trois points d'OEE que la ligne n'a jamais réalisés.
En euros. Aucun chiffre public de marge pour une ligne de VAE n'a été trouvé, la donnée d'entrée est donc un exemple. Les 108 minutes entre 342 et 450 représentent 36 vélos à 3 minutes chacun. Avec une marge sur coûts variables d'exemple de 150 EUR par vélo, un chiffre que chaque usine remplace par le sien, l'équipe a laissé 5 400 EUR de capacité de marge inutilisée, dont 2 250 EUR dus au changement de série et aux kits de freins en retard (45 minutes, 15 vélos). Les cinq vélos réparés ont été expédiés : ils ont coûté du temps d'équipe de retouche, pas de la marge. Fabrico valorise chaque perte de la même façon, à partir du prix ou de la marge par SKU propre à l'usine.
Les comptages horaires en sortie de ligne placent 24 des 35 minutes de cadence lente dans les deux heures qui suivent le changement de série, quand la ligne sortait 16 vélos par heure de marche au lieu de 20. Le cadre ville fait passer la durite de frein et les câbles à l'intérieur du cadre, et le poste cockpit n'arrivait pas à suivre, un schéma décrit dans arrêts après un changement de série. Le chef de ligne a marqué ces deux heures sur la chronologie de l'équipe et imputé la cause au poste cockpit.
Ce qu'un comptage par caméra peut trancher, et ce qu'il ne peut pas
Une caméra de comptage établit combien d'unités ont quitté un poste, pas si une soudure, un cadre ou un film de peinture est bon ; cela revient aux contrôleurs, aux instruments de mesure et aux bancs de test, dont les comptages d'échecs alimentent la qualité de l'OEE.
Les données publiées sur la fiabilité du comptage sont rares, et aucune ne vient d'une usine de vélos. Une étude évaluée par des pairs, publiée dans Sensors par Ye et ses collègues, a testé un portique à caméras qui contrôle des composants automobiles sur des racks de transport ; sur quatre jours, 294 racks et 5 880 pièces, elle indique que le système atteint une précision globale de 97,3 %. Il s'agit d'une précision de reconnaissance de pièces posées sur un rack, pas d'un comptage d'unités qui quittent un poste, et d'autres limites s'y ajoutent. Les racks s'arrêtaient dans un portique fermé, éclairé par ses propres LED, avant que quatre caméras ne prennent les images : ni les pièces en mouvement ni l'éclairage ouvert de l'atelier n'ont été testés. Les auteurs indiquent que le détecteur de base peinait à identifier des composants densément empilés sur des arrière-plans complexes. Ils écrivent aussi que son architecture statique ne peut pas reconnaître de nouvelles pièces absentes des données d'entraînement d'origine.
Pour une usine de deux-roues : comptez une unité à un point de sortie fixe, pas un rack empilé ; attendez-vous à ce qu'une nouvelle variante de cadre ou de motorisation doive être apprise avant d'être comptée ; tenez les mains, l'arc et les reflets hors de la zone de comptage. Les 97,3 % concernent un portique pour pièces automobiles, pas une ligne de vélos, et ne sont pas un chiffre de précision de Fabrico.
Soudeurs, monteurs et instances représentatives du personnel
Tout objectif placé au-dessus d'un gabarit de soudage ou d'un poste de montage filme des soudeurs et des monteurs. Convenez d'abord de la finalité du comptage avec les personnes de la ligne, et avec les instances représentatives du personnel (CSE ou équivalent) si l'usine en a. En Allemagne, c'est une obligation légale : l'article 87 de la loi allemande sur l'organisation des entreprises (BetrVG) donne au Betriebsrat un droit de codécision sur les dispositifs techniques destinés à surveiller le comportement ou la performance des salariés, si bien qu'un objectif au-dessus d'un gabarit nécessite cet accord avant d'être installé. Dirigez la caméra vers la sortie du gabarit, la sortie de ligne ou le carton fermé, pas vers la personne, et ne publiez les résultats que par poste de travail et par équipe, jamais par nom.
Où Fabrico tient le comptage
Fabrico fonctionne dans le cloud comme logiciel OEE doté de fonctions de MES léger. Aujourd'hui, dans une usine de vélos ou de motos, cela signifie :
- Dans l'atelier tubes, les cellules de soudage et sur la ligne principale, Fabrico lit l'état de marche et les cycles des cintreuses, des contrôleurs de robots, des machines de dévoilage et de l'automate de ligne, et les changements de série, attentes de pièces et pannes arrivent sur la chronologie comme des arrêts qui demandent un motif.
- Aux gabarits de soudage, aux postes de montage des pneus, en sortie de ligne, au poste de retouche et au poste d'emballage ou de mise en caisse, des caméras IA (un module complémentaire) comptent cadres, paires de roues, vélos, cartons et caisses. Là où une caméra couvre le poste et que celui-ci s'arrête, la vidéo de la minute de cet arrêt peut être ouverte depuis la chronologie de l'équipe ; elle est diffusée à la demande et n'est pas stockée dans Fabrico.
- Par famille de modèles, vous fixez un temps de cycle idéal, pour qu'un vélo ou une moto compté reçoive les minutes que prend sa famille.
Soudeurs, monteurs et chefs de ligne saisissent le motif d'arrêt au poste, sur tablette ou téléphone. Des tableaux de bord sur le web, iOS et Android donnent l'OEE et les pertes par poste de travail et par équipe, chaque perte valorisée en argent. Comptages et arrêts partent vers l'ERP par une API REST ou des webhooks, ou en fichiers Excel et CSV.
Feuille de route uniquement : la caméra IA qui repère d'elle-même un gabarit de soudage ou une table d'emballage à l'arrêt et propose une cause probable.
Hors Fabrico : inspection des soudures, de la géométrie et de la peinture, résultats des tests de fin de ligne et du banc à rouleaux, configuration de la motorisation, numéros de série et VIN, qui restent dans les systèmes de test et l'ERP.
Pour aller plus loin : vision par ordinateur Fabrico pour l'OEE, la page produit, et logiciel OEE, le guide d'achat plus large. Pour la ligne vélo elle-même, voir l'OEE sur les lignes d'assemblage manuelles et hybrides.
Questions sur les erreurs de comptage vélo et moto
Où une usine de vélos ou de motos doit-elle installer sa première caméra ?
Une bonne première caméra se place au poste d'emballage ou de mise en caisse, ou en sortie d'une ligne d'assemblage de vélos sans comptage automate, car les unités finies sortent là et le seul enregistrement est une feuille de pointage. Les cellules de soudage robotisées, les machines de dévoilage, les visseuses et une ligne principale moto cadencée comptent déjà par leurs contrôleurs.
Un vélo réparé compte-t-il comme production bonne ?
Pas pour la qualité de l'OEE. Un vélo qui a échoué au test de fin de ligne et a été réparé au poste de retouche a été fabriqué deux fois, donc la qualité utilise le comptage du premier passage. Il compte tout de même dans la production emballée, et la production expédiée vient de l'ERP.
Faut-il compter les cadres au gabarit de soudage ou à la peinture ?
Choisissez un seul poste pour les cadres fabriqués et traitez les autres comme des points de contrôle. La ligne de peinture compte des balancelles, y compris les crochets vides et les reprises de peinture, ce n'est donc jamais le comptage des cadres. La sortie du poste décors, où les cadres sont libérés vers le montage, est un poste de référence solide.
Vous voulez voir la sortie d'une ligne vélo, les résultats de son banc de test et la table d'emballage sur une même chronologie d'équipe ? Réservez une démo.










Tuiles Fabrico réelles, données d'exemple.