


 Connexion
 Blog

Vision par ordinateur pour réducteurs : compter chaque variante à son temps

En bref : la vision par ordinateur dans la fabrication de réducteurs compte les réducteurs au poste de calage et les palettes à l’emballage, pour que chaque variante obtienne ses propres minutes de montage.
- Flancs, jeu d’engrènement et bruit de rodage restent du ressort du laboratoire de métrologie, du comparateur et du banc d’essai ; la caméra ne fait que compter.
- Rapport de réduction, taille, position de montage, bride moteur et motoréducteur ou réducteur seul touchent chacun des postes différents.
- Fixez un temps idéal par taille ; un temps moyen unique par poste transforme le mix de commandes en fausse vitesse.
- Comptez chaque réducteur une seule fois, en sortie du poste, et prenez les unités bonnes au passage réussi du rodage.
Le contrôle mesure un engrenage ; le comptage dit combien de réducteurs ont quitté un poste et quand, et seul le comptage alimente l’OEE (TRS).
Un réducteur de taille 3 en 20:1 et un motoréducteur de taille 5 en 80:1 peuvent quitter le même poste de calage à une heure d’écart. Dans l’exemple de cette page, l’un demande 24 minutes de poste et l’autre 40, et un rapport qui compte des unités les compte chacun pour un.
Ce guide couvre les réducteurs industriels à engrenages cylindriques, à couple conique et à vis sans fin, ainsi que les motoréducteurs. Les boîtes de vitesses de voitures et de camions sont traitées dans la vision par ordinateur pour la fabrication de pièces automobiles ; les multiplicateurs principaux d’éoliennes sont hors du champ de cette page.
Vision par ordinateur dans la fabrication de réducteurs : la matrice variante par poste
Un catalogue de réducteurs se multiplie vite : tailles fois rapports fois positions de montage fois brides moteur, puis réducteur seul ou motoréducteur. Chaque changement touche un ou deux postes et passe sans effet sur les autres. La matrice montre où, pour l’usine d’exemple de cette page.
| Changement par commande | Poste de calage | Banc de rodage | Peinture | Emballage |
|---|---|---|---|---|
| Rapport | Autre jeu d’engrenages, mêmes étapes | Vitesse et bruit différents | Aucun changement | Aucun changement |
| Taille | 24 ou 40 minutes de montage | Outillage et durée de marche | Plus de surface | Palette ou caisse |
| Position de montage | Bouchons et reniflard placés | Remplissage d’huile pour cette position | Aucun changement | Position sur l’étiquette |
| Bride moteur | Adaptateur d’entrée seulement | Aucun changement | Aucun changement | Aucun changement |
| Motoréducteur ou réducteur | Montage du moteur en plus | Tourne sur son propre moteur | Plus de surface | Unité plus lourde |
| Couleur de peinture | Aucun changement | Aucun changement | Changement de couleur | Aucun changement |
Lisez chaque colonne de haut en bas : le poste de calage porte plus de lignes que tout autre poste. C’est pourquoi sa sortie est le premier point de comptage, et pourquoi son temps idéal doit suivre la variante. Une usine remplit sa propre matrice à partir de ses gammes.
Vidéo explicative présentée par Iris, la présentatrice générée par IA de Fabrico : comment une caméra IA (module complémentaire) compte la production là où une machine n’a pas de signal. Demander une démo.
Lecture depuis YouTube. Google peut déposer des cookies lorsque vous lancez la lecture. Politique de confidentialité.
Une taille 3 et une taille 5 ne sont pas la même unité : le piège d’un temps idéal unique
La performance de l’OEE (TRS) compare le temps qu’un poste a gagné (unités fois temps idéal) au temps pendant lequel il a tourné. Sur un poste de réducteurs, un temps idéal unique transforme le mix de commandes en gain ou en perte de vitesse qui n’a jamais eu lieu.
Prenez le poste de calage de l’exemple chiffré. En 410 minutes de marche, il a terminé neuf unités de taille 3 à 24 minutes et quatre unités de taille 5 à 40 : 376 minutes gagnées, 91,7 %. Donnez au poste un temps idéal unique, la moyenne de 32 minutes, et la même équipe gagne 13 x 32 = 416 minutes en 410 minutes de marche : 101,5 %, ce qui est impossible.
Inversez le mix : quatre unités de taille 3 et sept de taille 5, toujours 376 minutes gagnées avec un temps idéal par taille. Le forfait de 32 minutes crédite 11 x 32 = 352, et la performance affiche 85,9 %. Poste et équipe inchangés ; le rapport qualifie un jour de record et l’autre d’effondrement.
| Mix de l’équipe, 410 minutes de marche | Temps idéal par taille | Forfait unique de 32 minutes |
|---|---|---|
| 9 x taille 3, 4 x taille 5 | 376 min, 91,7 % | 416 min, 101,5 % |
| 4 x taille 3, 7 x taille 5 | 376 min, 91,7 % | 352 min, 85,9 % |
La solution est un temps idéal par taille, et par nombre de trains lorsqu’un réducteur à deux trains et un à trois trains partagent une taille. La méthode pour le fixer est dans le temps de cycle idéal pour l’OEE, et le calcul avec des cadences nominales mixtes dans l’OEE par SKU. Dans l’usine d’exemple, le rapport seul ne demande pas de temps propre : un jeu 20:1 et un jeu 80:1 de même taille et même nombre de trains passent par les mêmes étapes. La lenteur de montage qui reste est réelle ; le déficit de temps de cycle montre comment la traquer.
Le rapport change le jeu d’engrenages, et les machines qui le taillent comptent déjà
Un nouveau rapport signifie un nouveau pignon et une nouvelle roue, donc le changement se joue en amont, sur des machines dotées de leur propre commande. Les ébauches sont tournées à partir de pièces forgées ou de barres. Les dentures sont taillées par fraise-mère, les dentures intérieures et à épaulement par outil-pignon, les couples coniques spiraux sur des machines de taillage conique et les roues de vis sans fin sur tailleuses à fraise-mère, puis chanfreinées et ébavurées. Chaque machine compte ses pièces et remonte ses états marche, réglage et alarme, de sorte qu’un changement de rapport y apparaît comme un réglage chronométré, pas comme un trou.
Les engrenages des réducteurs industriels sont cémentés et trempés en fours à trempe étanche ou en fours poussants, ou trempés par induction, et certains sont ensuite grenaillés. Une charge de four mélange rapports et tailles sous une seule recette, alors mesurez-la par charge et par heures de four, comme dans l’OEE en traitement thermique, et non par engrenage. Les rectifieuses en aval comptent à nouveau leurs propres pièces.
Chaque nouveau jeu est contrôlé au laboratoire de métrologie. L’ISO 1328-1:2013 établit un système de classification des tolérances pour les flancs de denture des engrenages cylindriques à développante (EN), et son objectif déclaré est une référence commune entre le fabricant et l’acheteur de l’engrenage. Une caméra de comptage n’y apporte rien.
Le point faible en amont, c’est la raison de l’arrêt, pas le comptage. Lorsque des chercheurs de Chalmers ont analysé les données OEE de 884 machines dans 23 entreprises (EN), près de la moitié des pertes enregistrées n’a pas pu être classée, faute de catégories de pertes ou parce qu’elles étaient mal décrites, et 90 % du temps d’arrêt classé venait du travail d’appui des opérateurs, pas du processus automatique. Sur une cellule de taillage par fraise-mère qui produit de nombreux rapports, cela veut dire changements de fraise-mère, changements de montage, contrôles de première pièce et attentes d’ébauches : donnez à chacun son propre code.
La position de montage décide du remplissage d’huile, et le banc de rodage l’absorbe
Un réducteur est commandé pour la façon dont il sera installé : pattes en bas, bride en bas, arbre de sortie vertical. Ses engrenages doivent baigner dans l’huile quelle que soit la position, donc la quantité d’huile et l’emplacement du reniflard, du bouchon de vidange et du bouchon de niveau suivent la position de montage. Le poste place bouchons et reniflard là où la commande l’indique ; l’huile est versée au banc de rodage, ou en remplissage d’essai vidangé pour une expédition à sec.
Sur le banc, chaque unité tourne dans les deux sens pendant le contrôle du bruit, de la température et des fuites. Il existe un code d’essai pour ce bruit : l’ISO 8579-1:2002 spécifie les conditions de détermination de l’émission de bruit aérien des réducteurs et motoréducteurs (EN), par des méthodes d’expertise (classe 2) ou de contrôle (classe 3). Le bon, le mauvais et les valeurs mesurées appartiennent au banc et à ses enregistrements. Pour l’OEE, lisez testé, bon et mauvais dans l’automate du banc.
Le mix se voit au banc sous forme de file d’attente. Dans l’usine d’exemple, une unité verticale de taille 5 demande plus de temps de remplissage et de rodage qu’une taille 3 à pattes, si bien que le banc peut prendre du retard sur le poste avec un mix lourd. Comptez les unités qui entrent dans la file à la sortie du poste et celles qui en sortent par l’automate du banc, et le relevé de l’équipe dit lequel des deux a freiné la production.
Bride moteur et motoréducteur ou réducteur : un poste de plus, ou aucun
Un motoréducteur reçoit son moteur par un adaptateur et un accouplement, ou avec un pignon monté directement sur l’arbre moteur. Ici le moteur est acheté et décrit par des codes normalisés : l’IEC 60034-7:2020 spécifie le code IM, une classification des types de construction, des dispositions de montage et de la position de la boîte à bornes des machines électriques tournantes (EN). La bride est fixée avant l’arrivée du moteur, et le côté réducteur choisit seulement l’adaptateur d’entrée correspondant, c’est pourquoi cette ligne de la matrice n’a qu’une seule case.
Pour le comptage, le choix entre motoréducteur et réducteur seul pèse plus que la bride. Un réducteur seul quitte le poste de calage terminé. Là où le montage moteur a son propre poste, une caméra IA (module complémentaire) y compte les motoréducteurs et le poste de calage compte les réducteurs ; là où le poste de calage monte aussi le moteur, sa sortie est le seul point de comptage. Le travail mixte manuel et machine se mesure comme dans l’OEE sur les lignes d’assemblage manuelles et hybrides.
Les carters suivent eux aussi le choix de montage : un carter à pattes et un carter à bride de même taille sont des pièces différentes. Les carters sont coulés (voir la vision par ordinateur en fonderie) puis usinés sur des centres d’usinage horizontaux à changeur de palettes, qui comptent leurs propres cycles.
Peinture et emballage absorbent la ligne de commande, pas le jeu d’engrenages
La couleur de peinture vient de la commande du client, pas de la conception du réducteur, donc la cabine de peinture voit un autre mix que le poste, et chaque changement de couleur coûte un nettoyage de cabine ; le bon ordonnancement des couleurs est traité dans l’optimisation de la séquence de changements de format par SKU. La cabine d’exemple n’a pas besoin de comptage tant que l’emballage est compté.
À l’emballage, la taille décide de la palette ou de la caisse, et la position de montage figure sur l’étiquette. Une caméra IA (module complémentaire) au-dessus de la zone d’emballage compte les palettes et caisses fermées ; rapproché des passages réussis au rodage, cela montre en fin de chaque équipe l’écart entre unités testées et unités prêtes à expédier.
Six façons dont une usine de réducteurs compte mal sa production
Les variantes rendent les doubles comptages faciles. Ces six erreurs apparaissent dans les ateliers de réducteurs quand on ajoute des comptages sans plan, et chacune a une solution simple.
| Ce qui dérape | Effet sur l’OEE | Solution |
|---|---|---|
| Un réducteur recalé est recompté en sortie du poste | Production trop haute, qualité trop bonne | Un seul comptage par unité en sortie du poste ; la retouche a son propre code |
| Motoréducteurs comptés au montage moteur et au rodage | Production doublée | Un seul point de production par unité ; le passage réussi au rodage donne les bonnes |
| Sous-ensembles d’arbres ajoutés aux unités finies | Le poste paraît plus rapide qu’il ne l’est | Compter les arbres à leur propre poste |
| Unités terminées en fin d’équipe et comptées à l’emballage le lendemain | La première équipe paraît lente, la seconde rapide | Compter en sortie du poste avec horodatage |
| Production du four comptée en engrenages | L’OEE du traitement thermique varie avec le mix de la charge | Mesurer les charges et les heures de four |
| Engrenages de réglage rebutés en métrologie non déduits | Qualité du taillage trop bonne | Reprendre le nombre de rebuts du laboratoire de métrologie |
Inscrivez l’unique point de comptage par unité dans la gamme, à côté de l’opération qui le porte ; nomenclature ou gamme explique quel document porte quoi.
Où les variantes se rejoignent : le flux d’une usine de réducteurs
Les jeux d’engrenages par rapport et les carters par position de montage convergent vers un seul poste, et les moteurs achetés rejoignent les motoréducteurs après lui. Le flux se divise par produit et se rejoint à la file d’attente du rodage.
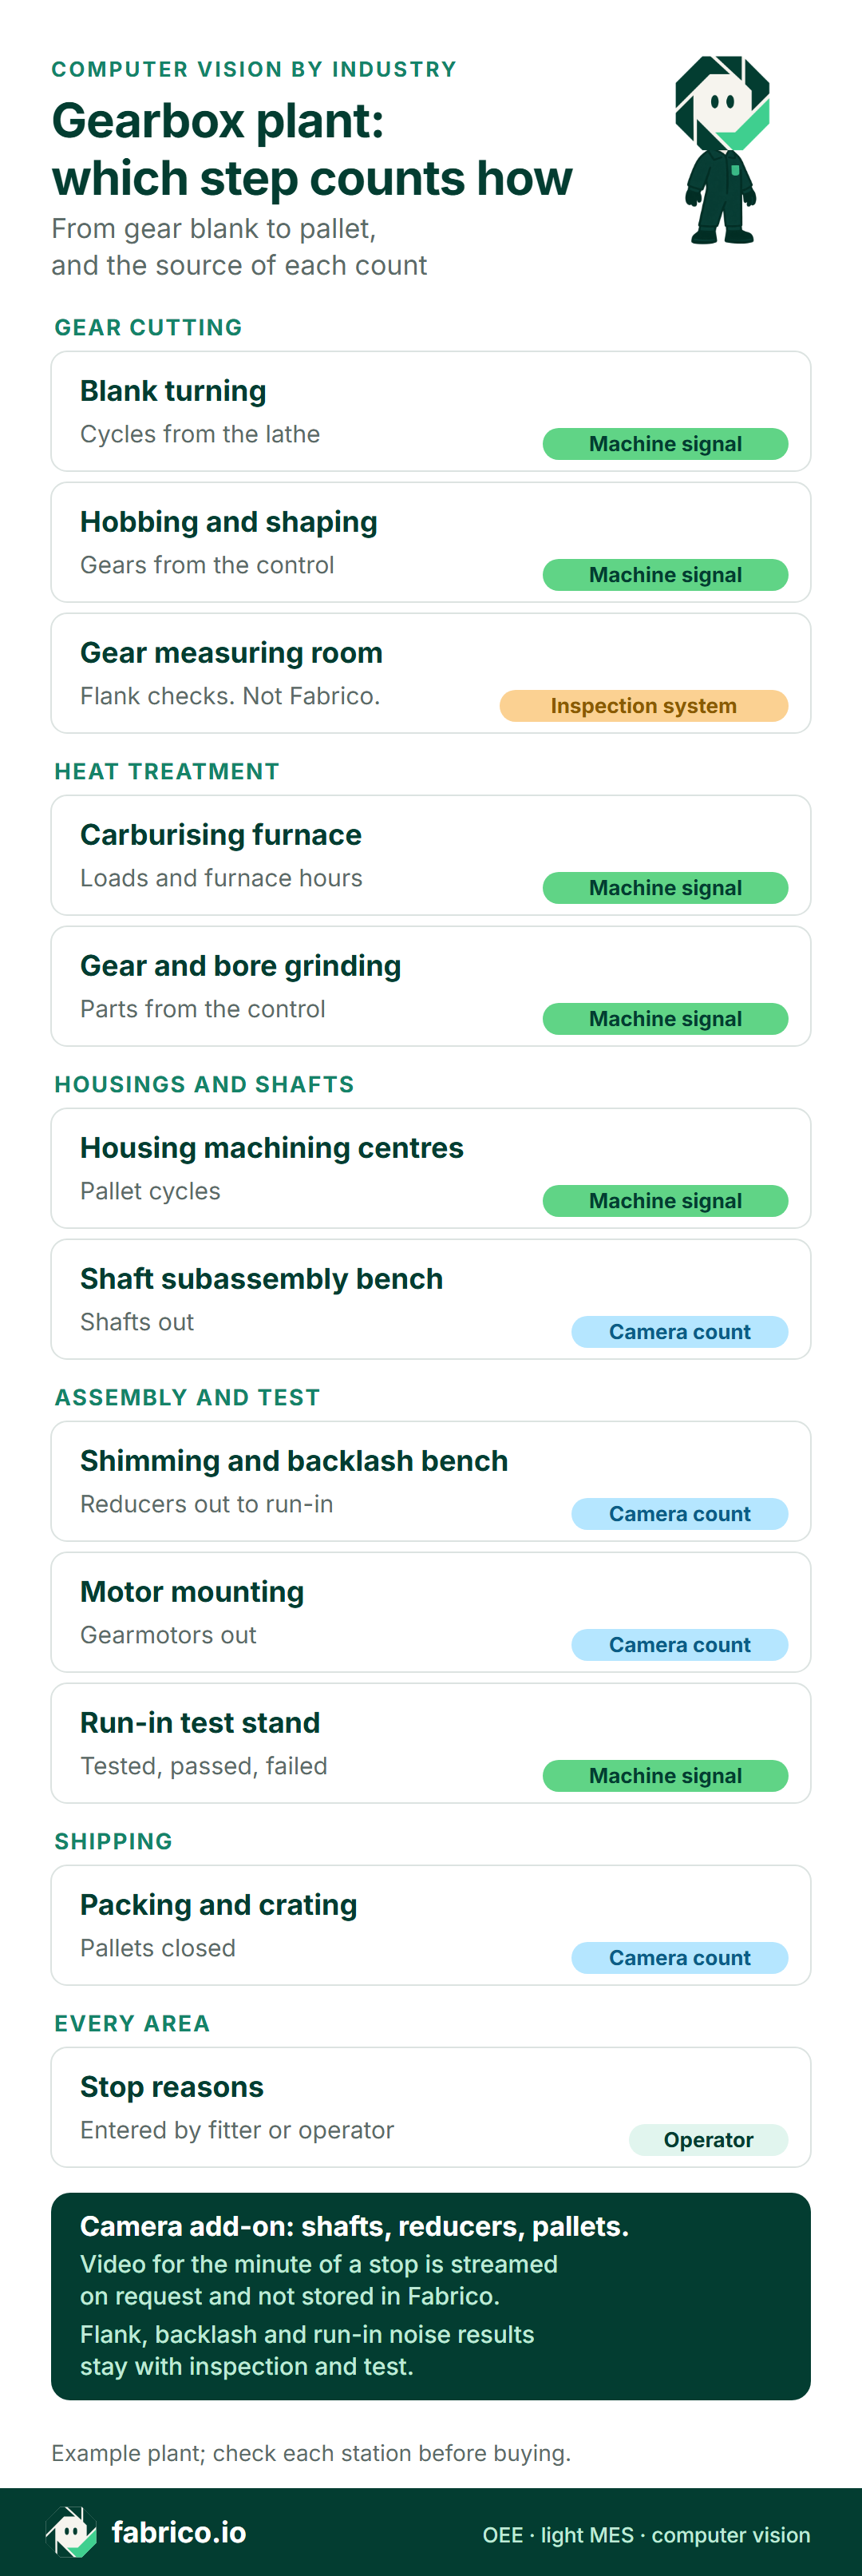
Version texte de cette infographie
- Taillage : tournage des ébauches : signal machine, cycles du tour
- Taillage : taillage par fraise-mère et par outil-pignon : signal machine, engrenages remontés par la commande
- Taillage : laboratoire de métrologie des engrenages : système de contrôle, contrôle des flancs, pas Fabrico
- Traitement thermique : four de cémentation : signal machine, charges et heures de four
- Traitement thermique : rectification des dentures et des alésages : signal machine, pièces remontées par la commande
- Carters et arbres : centres d’usinage des carters : signal machine, cycles de palettes
- Carters et arbres : poste de prémontage des arbres : comptage caméra, arbres sortis
- Montage et essai : poste de calage et de jeu : comptage caméra, réducteurs sortis vers le rodage
- Montage et essai : montage moteur : comptage caméra, motoréducteurs sortis
- Montage et essai : banc de rodage : signal machine, testés, bons, mauvais
- Expédition : emballage et mise en caisse : comptage caméra, palettes fermées
- Toutes les zones : raisons d’arrêt : saisies par le monteur ou l’opérateur
- Pied de page : la caméra IA (module complémentaire) compte arbres, réducteurs et palettes. Là où une caméra couvre la ligne, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée
- Les résultats de flancs, de jeu d’engrènement et de bruit de rodage restent au contrôle et à l’essai
Demandez une démo pour voir des réducteurs de taille 3 et de taille 5 crédités de leurs propres minutes de montage sur une seule chronologie d’équipe.
Exemple chiffré : une équipe du matin mixte au poste de calage
Chiffres d’exemple, pas une usine réelle. Un poste de montage final et de calage avec deux monteurs assemble des motoréducteurs à couple conique en deux tailles. Le temps planifié est l’équipe du matin, de 06:00 à 14:30, moins une pause de 30 minutes : 480 minutes. Le temps standard de montage est de 24 minutes de poste pour une unité de taille 3 et de 40 pour une unité de taille 5, fixé par taille comme ci-dessus. Une caméra IA (module complémentaire) compte les arbres qui quittent le poste de prémontage et les unités fermées qui quittent le poste de calage, les résultats de rodage viennent de l’automate du banc, et les monteurs saisissent les raisons d’arrêt sur une tablette au poste.
Disponibilité. Le poste a été arrêté 70 minutes : 40 en attente d’un arbre-pignon de taille 5, 20 pour changer les outillages de presse et la jauge de jeu axial de la taille 3 à la taille 5, et 10 après le déclenchement du chauffe-roulement à induction. Il a tourné 410 minutes sur 480 : 85,4 %.
Performance. Il a terminé neuf unités de taille 3, soit 216 minutes de montage, et quatre de taille 5, soit 160. Cela fait 376 minutes gagnées en 410 minutes de marche : 91,7 %, avec 34 minutes de montage lent.
Qualité. Une unité de taille 5 a échoué au rodage pour cause de bruit et repart pour un nouveau réglage du pignon : ses 40 minutes de montage sortent du chiffre des bonnes. 336 sur 376 : 89,4 %.
OEE. 85,4 % x 91,7 % x 89,4 % = 70,0 %. Vérification : 336 minutes bonnes du premier coup divisées par 480 minutes planifiées donnent aussi 70,0 %. Le changement de taille de 20 minutes est une perte que seul un poste mixte connaît.
L’attente d’arbre de 40 minutes n’a pas commencé à la rectifieuse. Sa commande indiquait le pignon conique terminé à 06:30, mais au poste de prémontage, le comptage de la caméra IA (module complémentaire) ne montrait aucun arbre sorti entre 06:35 et 07:15, pendant que ce poste attendait un roulement à rouleaux coniques du magasin. Sans le comptage au prémontage, le poste de calage porterait l’attente comme la sienne et la rectifieuse en prendrait la faute.
Ce que coûtent les minutes perdues
Une minute de montage a une valeur dès que la marge par unité est connue. Il n’existe pas de marge publique par taille pour les réducteurs, prenez donc une marge sur coûts variables d’exemple de 432 EUR par motoréducteur de taille 3 et de 720 EUR par taille 5 ; les deux reviennent à 18 EUR par minute de montage. Ces deux marges sont des données d’exemple pour cette page seulement. Une usine utilise sa propre marge par taille, et Fabrico valorise les minutes perdues à partir de ce chiffre.
| Perte | Minutes | Valeur d’exemple |
|---|---|---|
| Rebut au rodage | 40 | 720 EUR |
| Attente arbre | 40 | 720 EUR |
| Montage lent | 34 | 612 EUR |
| Changement taille | 20 | 360 EUR |
| Panne réchauffeur | 10 | 180 EUR |
| Total | 144 | 2 592 EUR |
Les 144 minutes perdues sont 480 planifiées moins 336 bonnes, et 144 x 18 EUR = 2 592 EUR de marge sur une équipe. Deux limites gardent ce chiffre honnête. Il tient tant que le poste de calage est le goulot ; si le banc de rodage ou la peinture freine la production, une minute de poste perdue vaut moins. Et le rebut pour bruit coûte plus que ses 40 minutes : ouvrir l’unité, vidanger l’huile et repasser au banc se font sur l’équipe suivante et ne sont pas comptés ici.
Classés en euros, le rebut au rodage et l’attente d’arbre font 1 440 EUR sur les 2 592 EUR. Le premier renvoie l’équipe à l’enregistrement de bruit du banc et aux relevés de jeu, le second au poste de prémontage et à son approvisionnement en roulements. Avec les vraies marges d’une usine, une minute de taille 5 et une minute de taille 3 peuvent différer, et le classement suit ; valoriser la production au niveau du SKU explique pourquoi.
En Allemagne, le réseau transmission de puissance du VDMA compte plus de 220 fabricants d’éléments d’entraînement, de réducteurs, d’entraînements électriques et de technique linéaire, qui réalisent plus de 80 pour cent de la production allemande estimée (EN). Un poste qui perd 2 592 EUR sur une équipe est un coût qu’une usine peut supprimer sans nouvelles commandes.
Ce que voit une caméra de comptage quand le réducteur suivant est d’une autre taille
Les variantes comptent aussi pour la caméra. Dans une étude à comité de lecture parue dans le Journal of Imaging (EN), Pierleoni et ses collègues de l’Università Politecnica delle Marche ont compté des pièces qu’un opérateur posait sur une table d’une ligne d’assemblage. Lors d’un test avec des pièces d’une autre taille et d’une autre forme, leur détecteur entraîné, « entraîné sur le type de produit d’origine, a fait plusieurs erreurs, en raison de son inadaptation aux objets différents posés sur la table pendant ce test » (traduction). Leur méthode par blobs, plus simple, réglée avec de nouveaux paramètres, a retrouvé ses résultats précédents. Ils indiquent aussi que leur compteur amélioré « compte lorsqu’il n’y a pas de mains dans la zone cadrée ».
Les limites : une table, une caméra et de petites pièces en acier peintes en noir, pas des réducteurs. Aucun chiffre de précision de Fabrico n’est donné sur cette page. Ce qui se transpose, c’est ce qu’il faut prévoir :
- Tailles : une unité de taille 3 et une de taille 5 n’ont pas le même aspect vues de dessus, alors testez le comptage sur les deux tailles avant de vous y fier.
- Mains dans le champ : les monteurs passent les bras au-dessus d’une unité pour poser les couvercles, alors visez la piste de sortie, où un réducteur fermé est seul.
- Huile et lumière : un poste gras et une lumière du jour changeante modifient l’image, alors demandez un éclairage stable au-dessus du point de comptage.
Questions à poser à tout fournisseur d’OEE ou de caméras :
| Question | Une bonne réponse |
|---|---|
| Comment un poste gagne-t-il des minutes selon les tailles ? | Un temps de montage par taille, crédité quand l’unité quitte le poste. |
| Comment le comptage est-il paramétré pour une autre taille ? | Démontré par un test au poste avec les deux tailles, avant le début du pilote. |
| Qui fournit les bons et mauvais du rodage ? | L’automate ou l’ordinateur d’essai du banc, sans ressaisie. |
Un objectif au-dessus d’un poste de calage voit aussi les monteurs. Convenez de la finalité avec l’équipe avant l’installation, associez tôt les instances représentatives du personnel (CSE ou équivalent), et mettez par écrit quels rôles peuvent ouvrir les images du poste et dans quel but. Rapportez par poste et par équipe, jamais par personne ; la caméra IA (module complémentaire) de Fabrico compte des réducteurs, des arbres et des palettes, pas des personnes.
La place de Fabrico dans un atelier de réducteurs mixte
Fabrico est un logiciel OEE dans le cloud qui couvre aussi les fonctions d’un MES léger. Dans un atelier de réducteurs, il assure aujourd’hui trois tâches :
- Tours, tailleuses par fraise-mère et par outil-pignon, rectifieuses et centres d’usinage : l’état de marche et les comptages de pièces viennent des commandes numériques, si bien que changements de fraise-mère, réglages et attentes d’ébauches apparaissent sur la chronologie avec leurs propres codes. Le four remonte charges et heures.
- Prémontage, calage, montage moteur et emballage : la caméra IA (module complémentaire) compte arbres, réducteurs fermés, motoréducteurs et palettes. Si le poste de calage s’est arrêté à 06:40, le responsable du montage retrouve cet arrêt sur la chronologie de l’équipe. Là où une caméra couvre le poste, la vidéo de la minute de l’arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée.
- Banc de rodage : testés, bons et mauvais viennent de son automate, rapportés aux minutes de montage fixées par taille.
Les raisons d’arrêt sont saisies au poste ou à la machine par le monteur ou l’opérateur, sur tablette ou téléphone. Chaque poste et chaque équipe affiche ses minutes perdues en euros, sur la base de la marge de l’usine, et les pertes peuvent se lire par produit, l’idée derrière les arrêts par SKU. Des applications navigateur, iOS et Android sont disponibles, et les exports passent par API REST, webhooks, Excel ou CSV.
Feuille de route : la caméra IA (module complémentaire) signalera un poste inactif ou une file de réducteurs qui s’allonge au banc de rodage, et proposera une raison d’arrêt que le monteur accepte ou corrige.
Hors de Fabrico : la métrologie des engrenages, les relevés de jeu d’engrènement et de jeu axial, les valeurs de bruit et de vibration du rodage, les certificats d’essai et les enregistrements de numéros de série. Fabrico ne fait aucun contrôle ; les rebuts issus de ces systèmes arrivent dans l’OEE sous forme de comptages.
Pour aller plus loin : la solution OEE et MES de Fabrico. Le comptage par caméra est traité dans le logiciel OEE à base de caméras et les systèmes de vision en production pour l’OEE.
FAQ : variantes de réducteurs et comptage
Quel poste d’une usine de réducteurs doit recevoir la première caméra ?
Au-dessus de la sortie du poste de montage final et de calage, d’où les réducteurs terminés partent vers le banc de rodage. Tailleuses, rectifieuses et banc remontent leurs données par leurs commandes, donc le poste est l’étape sans comptage propre.
Un poste de réducteurs doit-il avoir un temps idéal unique ou un par taille ?
Un par taille, et par nombre de trains quand les trains diffèrent. Un temps moyen unique crédite une équipe de petites unités de plus de 100 % de performance et une équipe de grosses unités de trop peu.
Comment compter un réducteur qui échoue au rodage et est recalé ?
Une seule fois. Il sort du chiffre des bonnes du premier coup quand le banc le rejette, et le temps passé à l’ouvrir et à refaire le calage est imputé au poste de calage sous un code de retouche, pour ne pas gonfler la production.
Où compter un motoréducteur : au montage moteur ou au banc de rodage ?
À un seul endroit. Comptez la production là où le moteur est monté et l’unité quitte le poste, et prenez les bonnes au passage réussi du rodage. Compter aux deux endroits double la production.
Un nouveau rapport ou une nouvelle position de montage demande-t-il son propre point de comptage ?
Non. Un changement de rapport touche les machines de taillage, qui comptent leurs propres pièces, et une position de montage touche l’équipement du poste et le remplissage d’huile. L’unité est toujours comptée une seule fois, en sortie du poste.
Envie de voir une équipe mixte au poste de calage valorisée par taille ? Demander une démo.










Tuiles Fabrico réelles, données d'exemple.