


 Connexion
 Blog

Alternatives à FactoryWiz : garder la DNC, changer la supervision machines, ou les deux

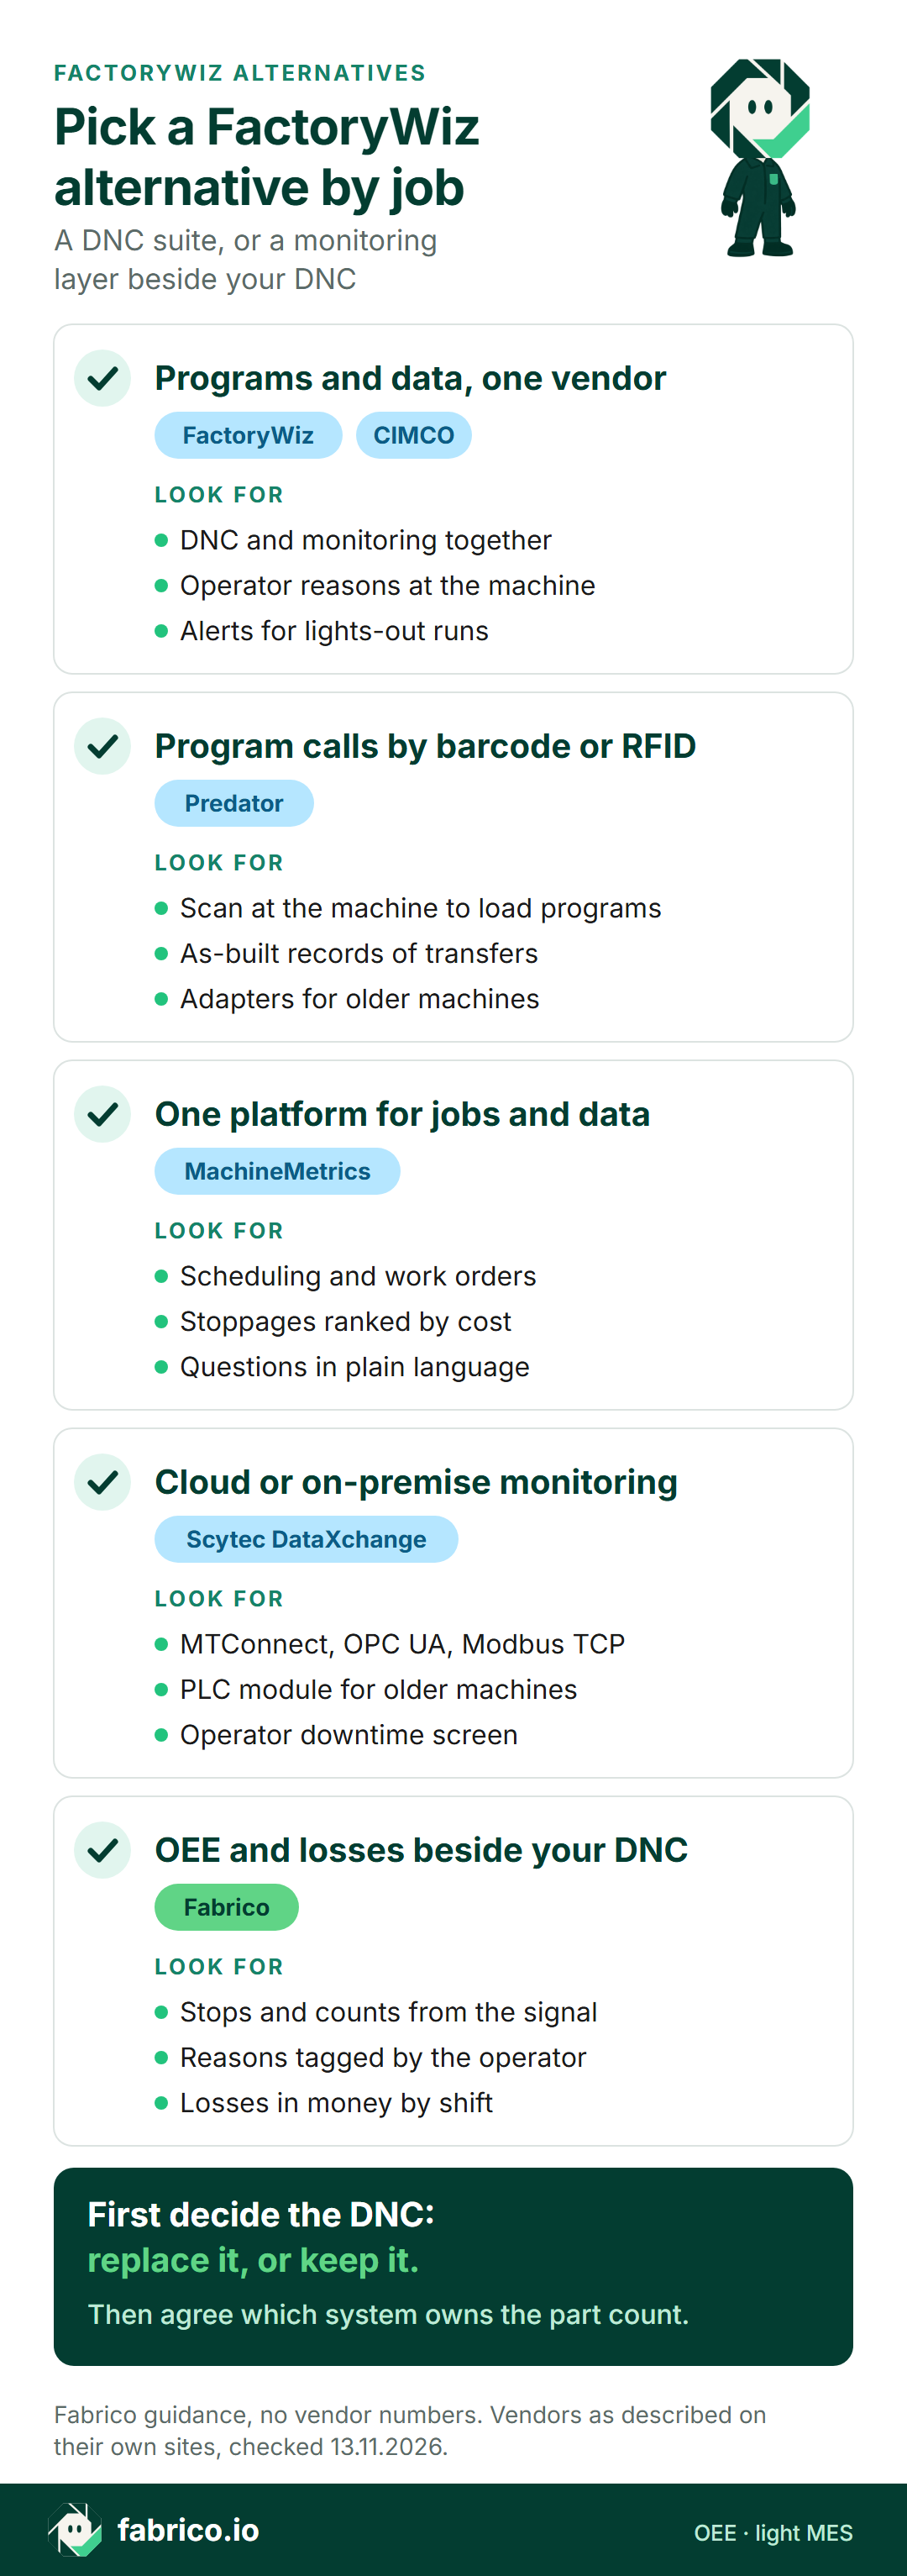
En bref : la bonne alternative à FactoryWiz dépend d'abord d'une question : remplacez-vous aussi le transfert de programmes, ou seulement la supervision ? Si la DNC part aussi, comparez les suites qui associent DNC et supervision, comme CIMCO et Predator. Si la DNC reste, comparez les couches de supervision et de TRS (OEE) comme MachineMetrics, Scytec DataXchange et Fabrico.
- FactoryWiz est un logiciel de supervision machines et de DNC pour les machines CNC et autres équipements d'atelier, aujourd'hui produit de Celsus Software.
- Ses pages décrivent un logiciel intranet sur un serveur Windows, une base de données MariaDB que vous pouvez interroger et un écran opérateur pour les causes d'arrêt.
- Sa DNC peut fournir à la supervision les vrais numéros de pièce et les données de palpage : vérifiez donc ce que vous perdez si vous séparez les deux.
- Chaque information sur un éditeur ci-dessous a été lue sur le site de cet éditeur le 13.11.2026 et est accompagnée d'un lien là où elle sert.
Imaginez un sous-traitant en usinage avec 30 machines : des Mazak en RS232, des commandes Haas et Okuma plus récentes en Ethernet, deux cellules robotisées et un four de traitement thermique. Une seule bibliothèque de programmes les alimente toutes. Quand quelqu'un propose de regarder d'autres outils de supervision, la première inquiétude ne concerne pas les tableaux de bord. Elle concerne les programmes.
C'est le bon point de départ, car FactoryWiz vend les deux moitiés. Fabrico, l'une des cinq options ci-dessous, est développé par l'éditeur de cette page.
Ce qu'est FactoryWiz (au 13.11.2026, selon factorywiz.com)
La page d'accueil de FactoryWiz décrit un logiciel qui suit la performance des machines, les arrêts, le TRS (OEE) et la production, et qui transfère aussi les fichiers CNC. Sa page « À propos » fait remonter le produit à Refresh Your Memory, Inc., fondée en 1983 pour fournir une communication sur PC aux machines CNC, qui a lancé FactoryWiz Monitoring en 2013. FactoryWiz a depuis fusionné avec MaintiMizer et est aujourd'hui un produit de Celsus Software. Points clés, au 13.11.2026 :
- Où il tourne. Logiciel web intranet sur un serveur Windows physique ou virtuel. Les données peuvent être stockées en local, et la base de données derrière est MariaDB, que vous pouvez interroger directement.
- À quoi il se connecte. MTConnect, FANUC FOCAS, umati et OPC UA sur les commandes récentes, plus les équipements plus anciens sans Ethernet natif. Le tableau de compatibilité passe en revue chaque commande. La page d'accueil cite machines CNC, machines de fabrication additive, robots, fours, compresseurs et automates de process.
- Opérateurs. OperatorConnect affiche une liste de causes d'arrêt sous forme de grands boutons quand un arrêt survient. Depuis la même tablette, les opérateurs peuvent télécharger des programmes DNC et appeler de l'aide.
- Rapports et alertes. Les rapports comparent équipes, ordres de fabrication, pièces et groupes de machines, peuvent être envoyés par e-mail selon un planning et s'ouvrent dans Crystal Reports, Power BI ou Excel. Les alertes SMS et e-mail couvrent les alarmes, les comptages de pièces et la maintenance, ce que sa présentation de la supervision met en avant pour la production sans opérateur.
- Maintenance. Un module de maintenance préventive suit le temps de marche et le temps sous tension et envoie un avis quand une intervention arrive à échéance.
- Intégration. Une API .NET et un service web SOAP, pour les liens avec l'ERP et le MES.
La présentation de la DNC couvre l'autre moitié : transferts en RS232 et Ethernet ou FTP, drip-feed des gros programmes, comparaison de fichiers, quarantaine pour les fichiers renvoyés, connexion via Active Directory et exigences CMMC. Elle indique aussi que la DNC peut envoyer le numéro de pièce réel à la supervision quand un programme macro produit plusieurs pièces, et transmettre les données de palpage et de correcteurs.
Quand FactoryWiz garde toute sa place
- Vous voulez les programmes et les données machines chez un seul éditeur, avec un seul support pour les deux.
- L'informatique veut le logiciel et les données dans l'usine, sur un serveur Windows qu'elle gère, pour la CMMC ou des exigences clients.
- D'anciennes commandes parlent encore RS232, et le drip-feed de longs programmes fait partie du quotidien.
- Votre équipe crée ses propres rapports dans Power BI ou en SQL et veut un accès direct à la base de données.
Si vous êtes plutôt attiré par le coût en argent des arrêts, par d'autres types de machines ou par une vue TRS de toute l'usine, lisez la suite.
Transfert de programmes et supervision : un outil ou deux ?
Une DNC envoie les programmes à la commande et les récupère. La supervision lit ce que fait ensuite la commande : en marche, à l'arrêt, en alarme, combien de pièces. Certains éditeurs vendent les deux, d'autres vendent la supervision et vous laissent la DNC. Décidez dans quel camp vous cherchez avant toute démo, et consultez le guide de la collecte de données machines pour les signaux eux-mêmes.
Séparer les deux est courant et fonctionne, avec une réserve. Si vos rapports dépendent aujourd'hui de la DNC pour les numéros de pièce ou les valeurs de palpage, le nouveau système de supervision a besoin d'un autre accès à ces données, sinon ces rapports restent muets.
Tableau comparatif : FactoryWiz et cinq alternatives
Les lignes résument les pages de chaque éditeur telles que lues le 13.11.2026, avec les liens dans les sections ci-dessous. Tout ce qu'une cellule omet est une question à poser à cet éditeur. Après la ligne de référence FactoryWiz, Fabrico vient en premier parce qu'il est développé par l'éditeur de cette page.
| Outil | Cœur de l'offre, selon l'éditeur | Sources de données citées | Question à poser |
|---|---|---|---|
| FactoryWiz (référence) | Supervision plus FactoryWiz DNC, sur votre serveur | FOCAS, MTConnect, OPC UA, umati | Quels rapports dépendent de la DNC ? |
| Fabrico | TRS et coût des arrêts, à côté de votre DNC | Automate, capteurs IoT, caméras IA (en option) | Quelles machines ont besoin du boîtier IoT ? |
| CIMCO | MDC-Max, associé à DNC-Max | Ethernet, RS-232, E/S parallèles | Quels événements MDC conviennent à chaque commande ? |
| Predator | MDC, associé à Predator DNC | Ethernet, RS-232, E/S, capteurs | Quels adaptateurs pour les machines anciennes ? |
| MachineMetrics | Plateforme d'opérations à base d'IA | Machines, opérateurs et ERP reliés | Comment les arrêts sont-ils catégorisés ? |
| Scytec DataXchange | Supervision, cloud ou sur site | MTConnect, OPC UA, Modbus TCP | Comment « en marche » est-il défini par machine ? |
Curieux de voir une couche TRS à côté d'une DNC existante ? Réservez une démo.
Fabrico : TRS et coût des arrêts, à côté de la DNC que vous gardez
Fabrico est un logiciel de TRS (OEE) hébergé dans le cloud qui sert aussi de MES léger. Aucun programme pièce n'y transite ; son rôle, c'est le temps perdu de l'équipe et l'argent attaché à ce temps. D'après la présentation MES et TRS de Fabrico :
- Signaux. Les machines automatisées remontent leurs données via leur automate, et les plus anciennes reçoivent un boîtier IoT Fabrico qui lit des capteurs externes. Les protocoles pris en charge incluent OPC UA, PROFINET, Modbus, EtherNet/IP et MQTT (détails de connectivité).
- Causes saisies par l'opérateur. Le signal chronomètre l'arrêt, micro-arrêts compris, et l'opérateur choisit la cause sur un téléphone ou une tablette.
- De l'argent, pas seulement des pourcentages. Disponibilité, performance et qualité par machine et par équipe, arrêts classés par cause et coût du temps perdu, sur le web et dans des applications iOS et Android.
- Alertes avec règles. Notifications push, dans l'application et par e-mail, avec des règles qui définissent qui est prévenu de quoi.
- Au-delà de la CNC. Presses, postes de soudage et postes manuels partagent le même TRS ; sur un poste sans signal, des caméras IA (en option) comptent les pièces. Là où une caméra couvre la ligne, la vidéo de la minute d'un arrêt peut être ouverte depuis la chronologie de l'équipe ; elle est diffusée à la demande et n'est pas stockée (détails sur les caméras IA).
- Maintenance intégrée. Un arrêt qui revient sans cesse peut devenir un ordre de travail rattaché à cette machine.
- Intégrations. API REST et webhooks, plus export Excel et CSV. SAP ou un autre ERP peut être relié, avec un périmètre défini pour chaque client.
- Laissé à d'autres systèmes : la DNC et les révisions de programmes, qui restent dans votre DNC, ainsi que le lancement des ordres, les gammes et la traçabilité, qui restent dans votre ERP.
Convient aux ateliers qui font confiance à leur DNC et veulent un TRS par cause, chiffré en argent, sur les machines CNC et non CNC, sans serveur à exploiter. Les clients de l'UE sont hébergés sur AWS à Francfort. La plupart des ateliers commencent par un pilote sur une ligne, et le guide des logiciels de TRS couvre les bases.
CIMCO : MDC-Max et DNC-Max en duo
CIMCO vend la collecte de données et le transfert de programmes sous forme de deux produits qui fonctionnent ensemble. Sa page MDC-Max indique, au 13.11.2026 :
- MDC-Max collecte les données des machines et des opérateurs, et les opérateurs saisissent à la machine l'équipe, l'ordre de fabrication, les causes d'arrêt et de rebut.
- Il pilote colonnes lumineuses, avertisseurs sonores et panneaux Andon, et envoie des alertes SMS et e-mail sur les événements machine et opérateur, par exemple pendant la production sans opérateur.
- Un module plus récent, CIMCO Scheduler, planifie machines et ordres de fabrication à partir des données d'atelier en temps réel.
Sa page DNC-Max décrit jusqu'à 4 000 ports simultanés par serveur et une gestion des versions avec quarantaine pour les programmes modifiés à la commande.
Comparé à FactoryWiz : les deux associent DNC et supervision, causes saisies par l'opérateur et alertes. Les pages de CIMCO citent en plus le pilotage des colonnes lumineuses et un planificateur ; celles de FactoryWiz citent en plus un module de maintenance préventive et l'accès direct à la base de données.
Convient aux ateliers qui veulent changer les deux moitiés d'un coup et les garder chez un seul éditeur.
Predator : DNC et MDC avec des flux pilotés par code-barres
Predator Software vend Predator DNC et Predator MDC côte à côte. Sa page DNC indique, au 13.11.2026, que Predator DNC prend en charge plus de 50 protocoles industriels et jusqu'à 4 096 équipements par PC, serveur ou machine virtuelle, des machines CNC aux machines à mesurer tridimensionnelles, automates et bancs de préréglage d'outils. Un scan de code-barres ou RFID à la machine peut télécharger les bons programmes, et des enregistrements « tel que fabriqué » (as-built) consignent les transferts de fichiers.
Sa page MDC ajoute :
- Collecte automatique des événements d'ordre de fabrication, de réglage et de cycle, plus saisie manuelle des causes d'arrêt et de rebut par code-barres, tablette ou Remote Request.
- Des adaptateurs MDC sur rail DIN, câblés aux voyants ou aux colonnes lumineuses des machines anciennes et manuelles.
Comparé à FactoryWiz : les deux tournent sous Windows et associent transfert de programmes et supervision. Les pages de Predator insistent davantage sur l'appel de programmes par scan et sur les enregistrements as-built pour les audits.
Convient aux ateliers qui veulent des appels de programmes par code-barres ou RFID et une piste d'audit de chaque transfert.
MachineMetrics : une plateforme d'opérations fondée sur les données machines
La page d'accueil de MachineMetrics la présente comme une plateforme d'opérations de fabrication à base d'IA pour la fabrication discrète. Au 13.11.2026, elle indique :
- MaximaOS relie les machines, les opérateurs et l'ERP, puis pilote l'exécution des ordres de fabrication sur ces données, en couvrant le planning, les ordres de travail, la main-d'œuvre, l'outillage et la qualité.
- Les arrêts de toute durée sont captés, classés en catégories à partir des signaux machines et hiérarchisés selon leur coût.
- Un assistant, Max AI, répond aux questions posées en langage courant par un graphique construit à partir des données en temps réel.
Comparé à FactoryWiz : FactoryWiz décrit un logiciel sur votre serveur avec une DNC incluse ; MachineMetrics décrit une plateforme qui s'étend à l'ordonnancement et à l'exécution des ordres. La page sur les alternatives à MachineMetrics va plus loin.
Convient à un atelier qui cherche une seule plateforme pour les données machines, le planning et le suivi des ordres, en laissant la DNC telle quelle.
Scytec DataXchange : supervision dans le cloud ou sur site
La page des points forts de DataXchange de Scytec indique, au 13.11.2026, que DataXchange collecte le taux d'utilisation, les comptages de pièces et les arrêts via Modbus TCP, OPC UA, MTConnect et les protocoles propriétaires de FANUC, Haas, Heidenhain, Mazak, OKUMA, Siemens et d'autres. Les machines anciennes et manuelles se connectent via le DataXchange SRC, un module à base d'automate. Il fonctionne sur le Scytec Commercial Cloud ou sur site, et son Operator Data Interface permet aux opérateurs de catégoriser les arrêts et de déclencher des avis par e-mail et SMS.
Comparé à FactoryWiz : les deux se connectent aux commandes anciennes et récentes et proposent tous deux une installation sur site. Les pages de Scytec citent une option cloud hébergée par l'éditeur ; celles de FactoryWiz citent une DNC.
Convient aux ateliers qui gardent leur DNC et veulent pouvoir choisir d'héberger la supervision dans le cloud ou en interne.
Quelle alternative à FactoryWiz convient à votre atelier
- Programmes et supervision chez un seul éditeur, sur votre propre serveur : FactoryWiz ou CIMCO.
- Appels de programmes par code-barres ou RFID avec enregistrements as-built : Predator.
- Ordonnancement, ordres de fabrication et données machines sur une seule plateforme : MachineMetrics.
- Supervision hébergée par l'éditeur ou en interne, DNC inchangée : Scytec DataXchange.
- TRS et arrêts chiffrés en argent sur les machines CNC et les autres, DNC inchangée : Fabrico.
Pour une vue plus large, comparez MES et supervision des machines et lisez MES pour la transformation des métaux et les ateliers de sous-traitance. Les usines qui conditionnent des aliments ou des biens de consommation tireront davantage du guide sur la vision par ordinateur dans les usines de produits de grande consommation.
Exemple chiffré : ce que vaut une alerte pendant une nuit sans opérateur
Chiffres d'exemple pour une seule nuit sans opérateur sur un tour CNC ; aucune donnée client et aucun écran du produit. Le planning couvre 600 minutes, de 22:00 à 08:00, et le cycle idéal est de 6 minutes par pièce. À 01:00, un outil casse et la machine s'arrête en alarme.
Sans alerte. Le tour reste en alarme jusqu'à l'équipe du matin. Il a tourné 180 minutes, la disponibilité est donc de 30,0 %. Sur ce temps, l'idéal est de 30 pièces ; il en a produit 28, la performance est donc de 93,3 %. Une pièce a été refusée au contrôle, il reste 27 bonnes : la qualité est de 96,4 %. Le TRS vaut 30,0 % x 93,3 % x 96,4 % = 27,0 %, soit autant que 27 pièces bonnes x 6 minutes sur 600 minutes.
Alerte SMS. Le régleur d'astreinte reçoit un message, change l'outil et redémarre au bout de 45 minutes. Le temps de marche est de 555 minutes et la disponibilité de 92,5 %. La machine a produit 88 pièces pour un idéal de 92,5, la performance est donc de 95,1 %. Deux pièces rebutées laissent 86 bonnes, qualité 97,7 %, et un TRS de 86,0 %.
La différence : 59 pièces bonnes grâce à une seule alerte. Tous les outils de cette liste proposent des alertes, le vrai test est donc l'acheminement : qui reçoit le message à 01:00, et la cause arrive-t-elle ensuite dans l'historique ? Le guide du calcul du TRS détaille la formule, et un guide distinct traite des alertes qui déclenchent l'action.
Six questions à poser à chaque éditeur de cette liste
Posez-les à tous pour un îlot de machines.
- Qui envoie les programmes ? Leur DNC, votre DNC actuelle ou autre chose, et quelque chose change-t-il à la commande ?
- D'où viennent les numéros de pièce ? De la commande, de la DNC, d'un code-barres ou de l'opérateur, quand un programme produit plusieurs pièces.
- Comment chaque commande se connecte-t-elle ? Marque, modèle, options et âge, y compris les machines en RS232 et tout ce qui n'a pas de commande.
- Où résident le logiciel et les données ? Sur votre serveur, dans leur cloud ou les deux, et qui applique les correctifs ?
- Qui qualifie l'arrêt ? L'opérateur, les signaux machine ou les deux, et quelle durée minimale avant qu'on interroge quelqu'un ?
- Qu'est-ce qui sort du système ? API, accès à la base de données ou export, et dans quel format ?
Pour FOCAS, MTConnect et les autres protocoles des commandes, consultez le guide de la supervision des machines CNC.
Les questions que l'on pose ensuite
Qui édite FactoryWiz ?
FactoryWiz est né chez Refresh Your Memory, Inc., fondée en 1983 pour relier les machines CNC aux PC. Après une fusion avec MaintiMizer, il est aujourd'hui commercialisé sous Celsus Software, et le siège indiqué sur son site se trouve à Corvallis, dans l'Oregon.
FactoryWiz inclut-il une DNC ?
Oui. L'éditeur le décrit lui-même comme un logiciel de supervision plus une DNC. La partie DNC gère les transferts en RS232 et Ethernet, le drip-feed, la comparaison de versions et une quarantaine pour les fichiers renvoyés, et elle peut transmettre le vrai numéro de pièce à la partie supervision.
FactoryWiz est-il un logiciel cloud ?
Sa page « À propos » décrit FactoryWiz Monitoring comme un logiciel web intranet sur un serveur Windows physique ou virtuel, et sa page d'accueil propose de tout stocker en local. Demandez à FactoryWiz comment se passe l'accès à distance dans votre configuration.
Puis-je remplacer la supervision FactoryWiz et garder une DNC ?
En général oui, à condition que le nouveau système lise les commandes des machines sans passer par la DNC. Avant de changer, listez les données que la DNC fournit aujourd'hui à la supervision, comme les numéros de pièce issus de programmes macro ou les résultats de palpage, et demandez au nouvel éditeur comment il obtient ces mêmes données.
En quoi Fabrico diffère-t-il de FactoryWiz ?
FactoryWiz associe transfert de programmes et supervision des machines sur un serveur que vous exploitez. Fabrico est un logiciel de TRS (OEE) hébergé dans le cloud et un MES léger : il chronomètre les arrêts et compte les pièces à partir du signal de la machine, demande à l'opérateur pourquoi elle s'est arrêtée, chiffre en argent le temps perdu par ligne et par équipe, et laisse les programmes à votre DNC.
Fabrico envoie-t-il des programmes aux machines CNC ?
Non. Fabrico ne transfère pas de programmes pièce. Il fonctionne à côté de la DNC de votre choix : la DNC garde les programmes et les révisions, Fabrico garde les arrêts, les causes, les comptages et le TRS.
Envie de voir Fabrico tourner à côté d'une DNC ? Réservez une démo, ou posez-nous vos questions.
Dernières nouvelles de notre blog








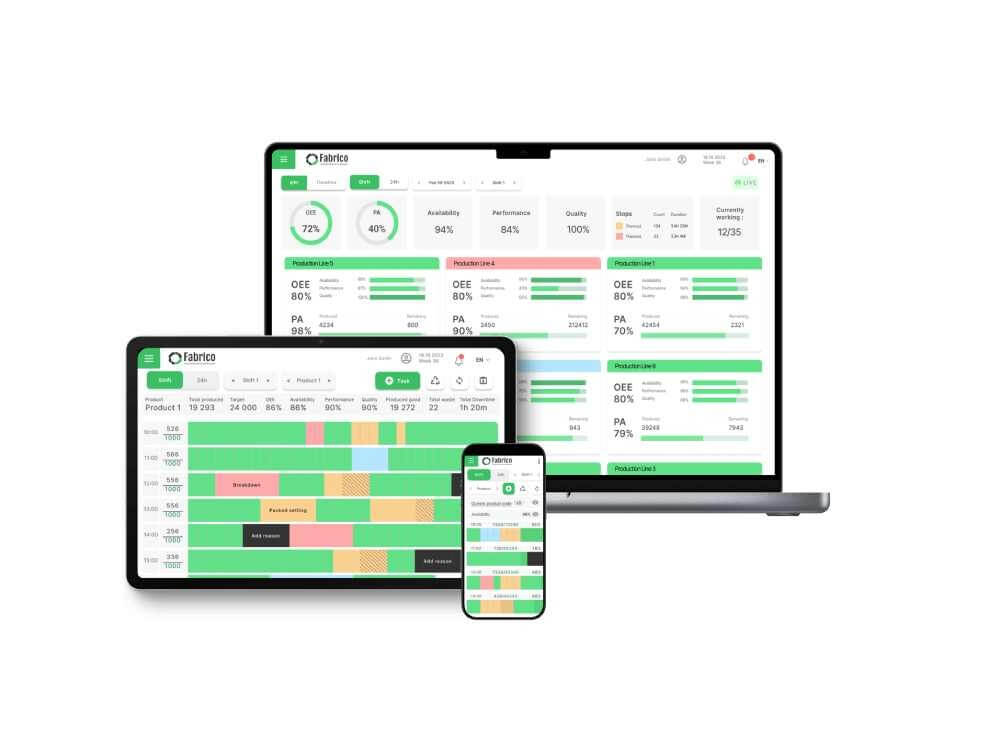
Tuiles Fabrico réelles, données d'exemple.