


 Connexion
 Blog

Vision par ordinateur dans la fabrication de trottinettes électriques : ce que coûte le mix de variantes

En bref : un même modèle de trottinette électrique est livré en plusieurs variantes réglementaires, et chaque variante tombe sur un poste différent. Comptez par poste, pas par ligne.
- L'Allemagne limite la vitesse par construction à 20 km/h et exige le VIN marqué dans le cadre ; les autres marchés fixent leurs propres règles.
- Le marquage du cadre, le poste de flashage, le poste d'étiquetage et l'emballage absorbent les variantes. Le travail sur la potence, les roues et le plateau reste identique.
- Utilisez un temps de cycle idéal par modèle, un code de changement de série pour chaque changement de variante et un seul comptage de production en sortie de plateau.
- La caméra IA de Fabrico (un module complémentaire) compte potences, roues, trottinettes et cartons. L'inspection et les essais restent dans d'autres systèmes.
La vision par ordinateur dans la fabrication de trottinettes électriques compte potences, roues, trottinettes et cartons aux postes manuels, pour qu'une ligne à variantes mixtes obtienne un vrai OEE (TRS).
Elle compte et n'inspecte pas : les contrôles de soudure, de pliage, de freinage et d'étanchéité restent aux systèmes d'inspection et aux bancs d'essai.
Ce guide couvre les trottinettes électriques debout et les trottinettes non motorisées pour adultes. Les VAE, les cyclomoteurs électriques à selle et les scooters sont traités dans vision par ordinateur pour la fabrication de vélos et de motos ; les caméras embarquées sur les trottinettes en libre-service sont hors sujet.
Matrice variante par poste : ce qui change sur un modèle de trottinette électrique
Les trottinettes électriques debout échappent à la réception par type européenne des véhicules, donc chaque marché écrit ses propres règles. Un guide de normalisation de LEVA-EU, l'association professionnelle des véhicules électriques légers, et de Small Business Standards indique que les trottinettes électriques font partie des véhicules exclus du règlement (UE) n° 168/2013, et que de nombreux États membres ont introduit des exigences techniques nationales pour les trottinettes électriques malgré la norme EN 17128. La matrice place chaque différence sur le poste qui l'absorbe.
| Ce qui change | Version allemande | Version pour les autres marchés | Poste et son comptage |
|---|---|---|---|
| Vitesse maximale dans le firmware | Vitesse par construction limitée à 20 km/h | Jusqu'à 25 km/h dans le cadre de l'EN 17128, moins là où les règles locales l'imposent | Poste de flashage ; journal du PC de flashage |
| VIN dans le cadre | Frappé, poinçonné, gravé à l'acide ou au laser, côté droit | Ce qu'exige le marché concerné | Marquage du cadre ; journal du marqueur |
| Plaque constructeur | VIN, vitesse par construction et numéro d'homologation, côté droit | Jeu d'étiquettes du marché concerné | Poste d'étiquetage ; comptage par caméra IA |
| Feux, catadioptres, sonnette | Kit conforme aux règles de l'eKFV sur l'éclairage et l'avertisseur sonore | Kit conforme aux règles nationales | Poste d'étiquetage ; même comptage |
| Fiche du chargeur, notice, étiquette carton | Jeu allemand | Jeu du pays de destination | Emballage ; comptage par caméra IA au carton |
| Potence, pliage, roues, plateau, batterie | Identique | Identique | Postes potence, roues et plateau ; comptages par caméra IA |
La colonne vitesse s'appuie sur deux textes. L'eKFV allemande définit une trottinette électrique comme un véhicule à moteur dont la vitesse par construction dépasse 6 km/h sans excéder 20 km/h, doté d'un guidon d'au moins 700 mm en l'absence de selle, et pesant au plus 55 kg sans le conducteur. L'EN 17128:2020, la norme européenne pour les véhicules électriques personnels légers, fixe les exigences de sécurité, les méthodes d'essai, le marquage et les informations pour les véhicules dont la tension de batterie atteint au plus 100 V CC ; son domaine exclut les véhicules conçus pour plus de 25 km/h et ceux destinés à la location depuis des stations sans personnel, et elle précise que la réglementation locale peut limiter un véhicule à moins de 25 km/h.
Cinq des six lignes changent avec le marché ; les trois postes qui occupent l'essentiel de l'équipe, non. Le problème des variantes est un problème de comptage sur quatre postes et un problème de changement de série partout ailleurs.
Vidéo explicative présentée par Iris, la présentatrice de Fabrico générée par IA : comment une caméra IA (un module complémentaire) compte la production là où une machine n'a pas de signal. Demander une démo.
Lecture depuis YouTube. Google peut déposer des cookies lorsque vous lancez la lecture. Politique de confidentialité.
Pourquoi un temps idéal unique par ligne fausse les chiffres d'une ligne de trottinettes mixte
Une ligne de trottinettes assemble plus d'un modèle : un modèle urbain 10 pouces et une version bimoteur avec un second moteur-roue et une batterie plus grande. Un seul temps idéal pour la ligne transforme ce mix en bruit. Chiffres inventés, une équipe, deux jours de 400 minutes de marche chacun :
| Jour | Trottinettes assemblées | Performance avec un temps de ligne (2,2 min) | Performance avec le temps du modèle |
|---|---|---|---|
| Modèle urbain seul | 184 | 184 × 2,2 = 404,8 min, 101,2 % | 184 × 2,0 = 368 min, 92,0 % |
| Bimoteur seul | 140 | 140 × 2,2 = 308 min, 77,0 % | 140 × 2,6 = 364 min, 91,0 % |
Avec un seul temps de ligne, l'équipe paraît meilleure que parfaite le jour du modèle urbain et faible le jour du bimoteur. Avec un temps idéal par modèle, elle a tourné à 92,0 % et 91,0 % : même équipe, même rythme. Les 101,2 % masquent en plus 32 minutes de marche ralentie. L'écart entre la cadence sur le papier et celle qu'un poste peut tenir est traité dans temps de cycle théorique vs réel.
Les variantes de marché sont un autre cas. Une version allemande et une version 25 km/h du même modèle urbain reçoivent le même travail aux postes potence, roues et plateau, elles partagent donc le temps idéal du modèle ; leur travail supplémentaire se trouve sur quatre postes et dans le passage de l'une à l'autre. Deux règles en découlent :
- Un temps de cycle idéal par modèle, fixé au poste plateau, jamais par marché et jamais par ligne.
- Une unité de production par trottinette, quelle que soit sa variante, comptée une seule fois en sortie de plateau.
La planification de la semaine autour de ces temps est traitée dans planification de capacité multiproduit.
La version allemande : limite à 20 km/h, VIN dans le cadre et plaque
L'eKFV n'autorise une trottinette électrique sur la voie publique qu'avec une réception par type ou une homologation individuelle, une plaque d'assurance et un numéro d'identification du véhicule avec une plaque constructeur, plus des règles d'éclairage et d'avertisseur sonore. Trois points de son annexe changent ce qu'une usine compte.
- Le VIN est marqué dans le cadre sur la ligne. L'annexe 1 exige le VIN sur la plaque constructeur et sur le châssis ou le cadre lorsque le véhicule quitte la ligne de production, frappé, poinçonné, gravé à l'acide ou au laser sur une pièce facilement accessible du côté droit. Le marquage ne peut pas attendre l'entrepôt, donc un lot allemand a besoin d'une étape de marquage sur la ligne, avec son propre journal.
- La plaque dépend de la variante. Elle se trouve du côté droit et porte le VIN, la vitesse par construction et le numéro d'homologation, donc le poste d'étiquetage change de rouleaux quand le marché change.
- Le journal du marqueur. La même annexe oblige le constructeur à tracer chaque véhicule par son VIN pendant 30 ans ; un horodatage par cadre marqué transforme cet enregistrement en comptage ; traçabilité par lot vs par numéro de série explique la différence avec un enregistrement de lot.
Le portail grand public des assureurs allemands (GDV) compte environ 1,67 million de trottinettes électriques sur les routes allemandes en 2025, dont 1,37 million appartenant à des particuliers. Chacune porte un VIN dans son cadre, donc un lot allemand, quelle que soit sa taille, a besoin du marqueur.
L'Amérique du Nord ajoute un essai plutôt qu'un poste : le système électrique peut être certifié selon ANSI/CAN/UL 2272, et la page UL 2272 d'Intertek liste des essais de vibration qui simulent l'usage courant et le transport, et des essais d'exposition à l'eau qui vérifient que l'humidité n'atteint pas les composants électriques.
Les postes qu'aucune variante ne touche : potence, roues et plateau
Potence et pliage. Une visseuse peut enregistrer le couple de chaque assemblage, mais un assemblage enregistré n'est pas une potence terminée ; une caméra IA au-dessus de la sortie compte les potences terminées. Dans un rapport de juin 2024 de TRL et de WMG à l'University of Warwick pour le ministère britannique des Transports, fabricants, distributeurs et opérateurs ont désigné le guidon et la potence, le mécanisme de pliage et ses goupilles de verrouillage comme les principaux points de défaillance structurelle, et le rapport recommande de renforcer les exigences d'intégrité structurelle de la BS EN 17128:2020. Prouver qu'un pliage tient relève de l'enregistrement de couple, du contrôle du pliage et du laboratoire.
Roues et plateau. Les moteurs-roues, traités dans vision par ordinateur pour la fabrication d'équipements électriques, et les batteries issues d'une ligne de batteries arrivent assemblés. Une caméra IA compte séparément les roues avant et arrière, car un manque de l'une ou de l'autre arrête le plateau. Au plateau, la batterie est mise en place, le faisceau est posé, un travail de poste décrit dans OEE pour l'assemblage de faisceaux électriques, et le capot est fermé. Les mêmes entretiens de TRL ont signalé des problèmes électriques dus à des infiltrations d'eau dans les cartes de commande, donc le joint, le couple des vis et l'essai IP relèvent de la qualité. La caméra IA au-dessus de la sortie du plateau compte les trottinettes qui partent au test : la production de la ligne pour l'OEE.
Le flux de cette usine : deux postes d'alimentation, un plateau, une file de test
Deux postes alimentent le plateau en parallèle, les batteries arrivent de la réception, les cadres allemands font un détour par le marqueur, et les trottinettes refusées repartent en boucle. Chaque branche est un endroit où un poste peut en priver un autre de pièces ou le bloquer, comme l'explique manque de pièces et blocage.
Le poste de flashage charge le firmware, règle la limite de vitesse du marché et enregistre chaque unité par numéro de série. Le banc de fin de ligne fait tourner le moteur, contrôle l'accélérateur, la coupure au freinage, les feux et la batterie, et enregistre un résultat conforme ou non conforme par numéro de série.
Aucun des deux journaux ne voit la file : une trottinette sortie du plateau à 15 h 02 et arrivée au banc à 15 h 40 a passé 38 minutes entre les deux, sans être vue. Une caméra IA à l'entrée de la file compte les trottinettes qui entrent, le journal du banc compte celles qui sortent, et l'écart heure par heure montre si c'est le banc ou la ligne qui freine la production. Sur une ligne mixte, un lot d'une variante peut s'accumuler pendant que le poste de flashage garde encore l'autre profil. Plus d'informations sur les lignes qui mêlent machines et postes manuels dans OEE sur les lignes d'assemblage manuelles et hybrides.
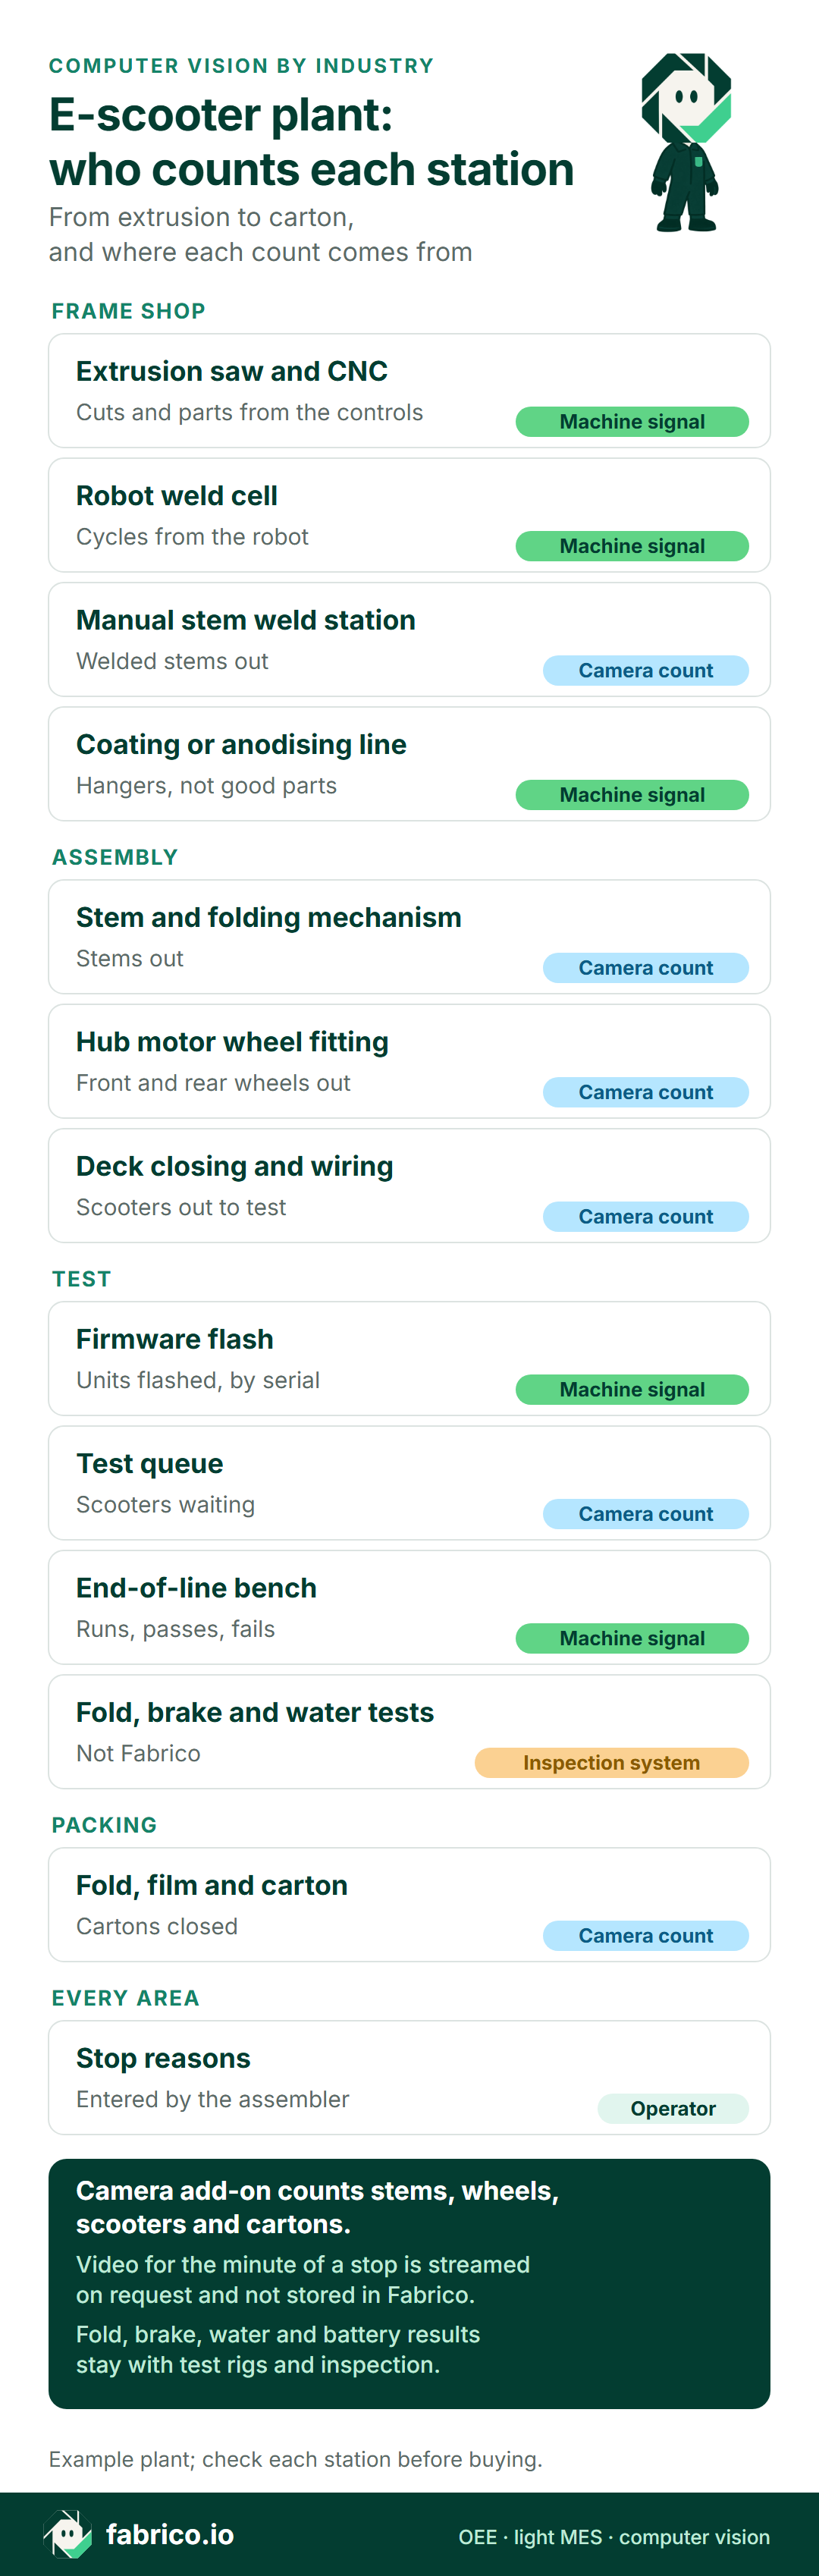
Version texte de cette infographie
- Atelier cadres : scie à profilés et CNC : signal machine, coupes et pièces depuis les automates
- Atelier cadres : cellule de soudage robotisée : signal machine, cycles depuis le robot
- Atelier cadres : poste manuel de soudage des potences : comptage caméra, potences soudées en sortie
- Atelier cadres : ligne de revêtement ou d'anodisation : signal machine, nombre de balancelles, pas de pièces conformes
- Assemblage : potence et mécanisme de pliage : comptage caméra, potences en sortie
- Assemblage : montage des roues à moteur-roue : comptage caméra, roues avant et arrière en sortie
- Assemblage : fermeture du plateau et câblage : comptage caméra, trottinettes vers le test
- Test : flashage du firmware : signal machine, unités flashées, par numéro de série
- Test : file de test : comptage caméra, trottinettes en attente
- Test : banc de fin de ligne : signal machine, passages, conformes, non conformes
- Test : essais de pliage, de freinage et d'étanchéité : système d'inspection, pas Fabrico
- Emballage : pliage, film et carton : comptage caméra, cartons fermés
- Toutes les zones : causes d'arrêt : opérateur, saisies par le monteur
- Pied de page : la caméra IA compte potences, roues, trottinettes et cartons ; là où une caméra couvre la ligne, la vidéo de la minute d'un arrêt peut être ouverte depuis la chronologie de l'équipe ; elle est diffusée à la demande et n'est pas stockée
- Les résultats des essais de pliage, de freinage, d'étanchéité et de batterie restent aux bancs d'essai et à l'inspection
- Usine d'exemple ; vérifiez chaque poste avant d'acheter.
Demandez une démo pour voir le poste potence, le poste plateau et la file de test sur une seule chronologie.
Un changement de variante est un changement de série : codes et séquence
Passer de la version allemande à un autre marché change cinq choses : le profil du firmware, les rouleaux de plaques et d'étiquettes, les kits de feux et de sonnette, les bacs de chargeurs et de notices, et le programme du marqueur. Aucune ne prend longtemps ; ensemble, elles arrêtent le plateau, car le poste d'étiquetage et le poste de flashage situés en aval le bloquent pendant le changement des rouleaux, des kits et du profil.
- Définir l'intervalle. Le changement de série va de la dernière trottinette d'une variante qui quitte le poste plateau à la première de la suivante. Le comptage de la caméra IA donne les deux instants ; le monteur choisit le code.
- Lui donner son propre code. « Changement de variante » figure à côté de l'attente batterie et du défaut visseuse dans la liste des arrêts. Sans lui, les minutes glissent dans la marche ralentie. La distinction entre l'échange et les réglages qui suivent est expliquée dans changement de série vs temps de réglage.
- Contrôler la première. La première trottinette après le changement valide le profil et la plaque : le journal de flashage indique 20 ou 25, la plaque correspond. Cette attente fait partie du changement de série, comme dans validation de la première pièce après un changement de série.
- Surveiller l'heure suivante. Mauvais rouleau d'étiquettes, mauvais bac de chargeurs et profil resté du lot précédent apparaissent comme des micro-arrêts pendant la première heure ; voir arrêts après un changement de série.
- Séquencer par marché. Trois petites commandes pour trois marchés coûtent trois changements ; les minutes par changement sont le chiffre dont la planification a besoin.
Passer à un autre modèle est un changement plus important. Une trottinette non motorisée pour adultes n'a ni journal de flashage ni journal de banc, donc une caméra IA la compte en sortie d'assemblage et à l'emballage comme une famille à part, avec son propre temps idéal.
Ce qu'une caméra de comptage peut et ne peut pas faire à un poste de trottinettes
Les travaux publiés indiquent quand un comptage par caméra à un poste manuel est fiable. Dans une étude évaluée par les pairs publiée dans le Journal of Imaging, des chercheurs de l'Università Politecnica delle Marche ont compté des pièces assemblées à la main et posées sur un établi entre deux opérateurs, chez un fabricant de luminaires à forte variété et petites séries. Leur algorithme amélioré a atteint 96,6 % de précision lors d'un test hors ligne sur des vidéos de cette ligne, contre 97,8 % pour un détecteur entraîné sur les propres produits de la ligne, sur environ 180 événements de comptage. L'article est clair sur les limites :
- Les mains dans le champ. Le système ne compte que lorsqu'aucune main n'est visible, et il ne savait pas gérer deux opérateurs intervenant en même temps dans la zone filmée ; les auteurs écrivent que l'entreprise doit former le personnel pour l'éviter.
- L'éclairage. Avant la pose d'un anneau lumineux, les ombres et la lumière naturelle rendaient le signal instable. Les chiffres publiés proviennent de vidéos prises après la pose de l'anneau.
- Le produit et le fond. Les pièces étaient des luminaires peints en noir sur des tables blanches, et le détecteur entraîné a échoué sur d'autres lignes aux formes différentes.
- Le débit. Le dispositif analysait entre 3 et 10 images par seconde, et les auteurs en voulaient davantage.
Ces chiffres appartiennent à cette étude, et aucun n'est revendiqué ici pour un poste de trottinettes. Ce qui se transpose, c'est la conception : placez la caméra au-dessus de l'endroit où l'on pose une potence, une roue ou une trottinette terminée, gardez les mains hors du champ, assurez un éclairage stable et comparez le comptage à un relevé manuel sur une équipe. Le test est décrit dans quelle est la précision d'un comptage de pièces par caméra, et la suite dans quand le comptage caméra et la saisie opérateur divergent.
Ce qu'une caméra de comptage ne fait pas, c'est juger. Les soudures des potences et les plateaux anodisés relèvent du contrôle des soudures et de l'inspection visuelle, la résistance du pliage du banc d'essai, le fonctionnement des freins, des feux et du moteur du banc de fin de ligne, et les essais de l'EN 17128 et de l'UL 2272 du laboratoire. Fabrico ne réalise aucune inspection.
Les personnes dans le champ. Un objectif au-dessus du poste plateau voit aussi les monteurs. Expliquez sa finalité à l'équipe de la ligne avant l'installation, associez tôt les instances représentatives du personnel (CSE ou équivalent), visez la sortie, l'entrée de la file ou le carton, et établissez les rapports par poste et par équipe, jamais par monteur ; la démarche d'accord est décrite dans l'accord des représentants du personnel pour le suivi de l'OEE.
La place de Fabrico sur une ligne de trottinettes à variantes mixtes
Fabrico est un logiciel OEE dans le cloud avec des fonctions de MES léger. Dans un atelier de trottinettes, il couvre aujourd'hui trois zones :
- Atelier cadres : scies, machines CNC, cintreuses, robot de soudage et four remontent leurs états de marche et leurs comptages depuis leurs automates, de sorte que les changements de barres, les changements d'outils et les attentes de gabarit ont leurs propres codes sur la chronologie.
- Postes potence, roues et plateau, file de test et emballage : la caméra IA compte potences, roues, trottinettes et cartons. Là où une caméra couvre la ligne, la vidéo de la minute d'un arrêt peut être ouverte depuis la chronologie de l'équipe ; elle est diffusée à la demande et n'est pas stockée.
- Banc de fin de ligne : les résultats conformes et non conformes alimentent l'indicateur de qualité sous forme de signal ou de comptage, par rapport au temps de cycle idéal de chaque modèle.
Les monteurs saisissent les causes d'arrêt depuis une tablette ou un téléphone, dont le changement de variante, et les minutes perdues apparaissent en euros à partir de la marge propre de l'usine. Navigateur, iOS et Android ; export des données par API REST, webhooks, Excel ou CSV.
Feuille de route : la caméra IA signalera une file qui grossit devant le banc ou un poste plateau à l'arrêt, et proposera une cause d'arrêt que le monteur confirme ou modifie.
En dehors de Fabrico : essais de soudure, de pliage, de freinage, d'étanchéité et de batterie, certificats, fichiers firmware, marquage VIN et enregistrements des numéros de série. Les refus issus de ces systèmes entrent dans l'OEE sous forme de comptages.
Voir logiciel OEE à base de caméras, OEE par vision par ordinateur pour l'assemblage manuel et la présentation des logiciels MES et OEE.
Exemple chiffré : une équipe d'après-midi qui quitte la version allemande
Données d'exemple, ne provenant d'aucune usine réelle. Une ligne d'assemblage final pour une trottinette électrique urbaine 10 pouces compte quatre monteurs : potence et pliage, roues, plateau et câblage, puis freins, feux et étiquettes. L'équipe d'après-midi travaille de 14 h à 22 h avec une pause repas de 20 minutes : 460 minutes planifiées. Le poste plateau fixe un temps de cycle idéal de 2,0 minutes par trottinette. La variante allemande à 20 km/h tourne jusqu'à 18 h, une variante à 25 km/h ensuite. Une caméra IA compte les potences, les roues et les trottinettes qui quittent le poste plateau, et les monteurs saisissent les causes d'arrêt sur une tablette.
Disponibilité. Le poste plateau s'est arrêté 60 minutes : 35 en attente de batteries, 15 pour le changement de variante à 18 h et 10 après un défaut de la visseuse du collier de potence. Il a tourné 400 minutes sur 460 : 87,0 %.
Performance. 184 trottinettes ont quitté le poste plateau, soit 368 minutes à 2,0 minutes chacune, en 400 minutes de marche : 92,0 %, ou 32 minutes de marche ralentie. Les comptages par poste la situent au poste roues, où un nouveau monteur apprenait le montage des pneus tubeless.
Qualité. 9 trottinettes ont échoué à leur premier passage au banc, 6 sur l'étalonnage de l'accélérateur et 3 sur un feu stop resté allumé. Leurs 18 minutes sortent du temps utile : 350 sur 368, 95,1 %, soit le rendement au premier passage de la ligne au banc.
OEE. 87,0 % × 92,0 % × 95,1 % = 76,1 %, et 350 minutes utiles sur 460 planifiées donnent les mêmes 76,1 %. Les deux méthodes suivent comment calculer l'OEE.
Le plateau a subi l'attente des batteries, il ne l'a pas causée : de 15 h 20 à 15 h 55, les comptages de la caméra IA montraient des potences et des roues qui quittaient toujours leurs postes alors que rien ne sortait du plateau, parce que les batteries attendaient leur contrôle de réception. Un comptage à l'emballage seul aurait enregistré 35 minutes de « pas de pièces ». La question de savoir si une telle attente pèse sur la ligne est discutée dans attente matière dans l'OEE.
Ce que coûtent les minutes perdues
Supposons une marge sur coûts variables de 60 EUR par trottinette et un coût horaire d'équipe de 37,50 EUR. Ce sont deux valeurs d'exemple ; aucun chiffre public de marge pour les trottinettes électriques debout n'a été trouvé, et Fabrico valorise le temps perdu à partir du prix ou de la marge propres à l'usine. À 2,0 minutes par trottinette, une minute de ligne vaut 30 EUR tant que la ligne est le goulot et que les trottinettes produites sont vendues.
| Perte | Minutes | Valeur d'exemple |
|---|---|---|
| Attente batterie | 35 | 1 050 EUR |
| Marche ralentie | 32 | 960 EUR |
| Changement de variante | 15 | 450 EUR |
| Défaut visseuse | 10 | 300 EUR |
| Échecs au test (temps de réparation) | 108 au poste de réparation | 67,50 EUR |
| Total | 92 en ligne + 108 en réparation | 2 827,50 EUR |
Les 92 minutes de ligne perdues en arrêts et en marche ralentie représentent 46 trottinettes non produites : 46 × 60 EUR = 2 760 EUR. Les 9 échecs au banc ne sont pas des trottinettes perdues : un technicien passe 12 minutes sur chacune, 108 minutes pendant l'équipe, 67,50 EUR au coût horaire de l'équipe. Au total : 2 827,50 EUR pour une équipe. La différence entre la remise en conformité et une acceptation par une autre voie est expliquée dans retouche vs réparation.
Passons au mix. Un changement de variante a coûté 15 minutes, 450 EUR. Trois petites commandes pour trois marchés auraient signifié trois changements : 45 minutes, 1 350 EUR, plus que l'attente batterie. C'est le chiffre utile à qui ordonnance les commandes.
Quand la ligne n'est pas le goulot, les 92 minutes coûtent plutôt du temps d'équipe : quatre monteurs × 92 minutes = 368 minutes d'équipe, 230 EUR. Classement par montant : l'attente batterie arrive en tête avec 1 050 EUR, et se règle en libérant les palettes de batteries avant 14 h ; la marche ralentie au poste roues suit avec 960 EUR, une question de formation.
Avant un pilote : cinq points à régler et quatre questions aux fournisseurs
- Listez les variantes de chaque modèle et marquez, dans la matrice ci-dessus, le poste qui absorbe chaque différence.
- Convenez d'un temps de cycle idéal par modèle avec le chef de ligne et d'une marge par modèle avec la finance.
- Exportez les journaux du marqueur, du flashage et du banc du mois dernier et comparez les unités par heure avec les comptages de palettes des mêmes équipes.
- Rédigez les codes d'arrêt du poste plateau : attente batterie, attente potence ou roue, changement de variante, défaut visseuse, réparations en attente.
- Placez trois points de comptage sur la gamme : sortie du plateau pour la production, premier passage conforme au banc pour les bonnes pièces, carton fermé pour les expéditions.
Menez le pilote sur le poste plateau, ses deux postes d'alimentation et la file devant le banc, en couvrant au moins un changement de variante. Quatre questions à poser à un fournisseur de caméras ou d'OEE :
| Question | Une bonne réponse |
|---|---|
| Comment la ligne est-elle créditée en minutes quand un modèle est livré en plusieurs variantes ? | Un temps de cycle idéal par modèle ; le changement de variante est un code de changement de série. |
| Les unités flashées et les cadres marqués peuvent-ils remonter sur la chronologie de l'équipe ? | Oui, sous forme de signal ou de comptage par unité, avec l'interface nommée. |
| Qui fournit les résultats du premier passage au banc de fin de ligne ? | Le banc, sous forme de signal ou de comptage conforme et non conforme, sans ressaisie. |
| Peut-on compter la file devant le banc ? | Oui, avec une caméra IA à l'entrée de la file, comparée au comptage du banc. |
Questions sur les variantes d'une ligne de trottinettes électriques
Une caméra de comptage peut-elle distinguer une trottinette à 20 km/h d'une trottinette à 25 km/h ?
Non. La variante vient de l'ordre de fabrication sur la gamme et du journal du PC de flashage ; la caméra IA indique combien d'unités ont quitté le poste et quand.
Une caméra de comptage peut-elle contrôler les verrous de pliage, les freins ou les infiltrations d'eau ?
Non. La résistance du pliage et de la potence relève du banc d'essai et du laboratoire, le fonctionnement des freins et des feux du banc de fin de ligne, et les infiltrations d'eau de l'essai IP. Leurs refus arrivent dans l'indicateur de qualité de l'OEE sous forme de comptages.
Vous souhaitez voir les postes potence, le poste plateau et un changement de variante sur une seule chronologie d'équipe ? Demander une démo.










Tuiles Fabrico réelles, données d'exemple.