


 Connexion
 Blog

Vision par ordinateur dans la fabrication de compresseurs d’air : un plan pilote étape par étape

En bref : la vision par ordinateur dans la fabrication de compresseurs d’air compte les blocs compresseurs, les compresseurs complets et les caisses aux postes manuels ; le pilote commence à un seul poste de montage final.
Compter une unité qui quitte un poste, ce n’est pas la contrôler : débit, puissance absorbée, étanchéité et bruit restent l’affaire du banc d’essai.
- L’étape 1 place une caméra IA (module complémentaire) au-dessus de la sortie du poste ; les déclarations de fin d’ordre et le journal du banc d’essai sont les deux contrôles.
- Le comptage au poste de montage des blocs vient en troisième, pour qu’une attente au montage final puisse être remontée d’un poste vers l’amont.
- La preuve est écrite avant toute installation : des comptages qui concordent, des minutes d’arrêt avec leurs causes et une équipe valorisée en euros.
- Les règles d’arrêt sont fixées aussi : pas d’accord de l’équipe, un comptage impossible à rapprocher, ou un poste qui n’est pas celui où les minutes se perdent.
- Là où une caméra couvre le poste, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico.
Une rectifieuse de rotors sait combien de rotors elle a rectifiés pendant cette équipe. Les monteurs d’un poste de montage final savent combien de compresseurs ils ont terminés, mais rien sur le poste n’enregistre à quel moment chacun est parti. Un premier pilote caméra doit combler cet écart, et rien d’autre.
Ce qui suit est un plan, étape par étape, avec des chiffres d’exemple. Il ne décrit aucune usine réelle. Il couvre les compresseurs d’air à vis, à piston et mobiles fabriqués en série. Les compresseurs frigorifiques hermétiques et semi-hermétiques sont hors périmètre ; leur intégration dans les groupes d’eau glacée, les rooftops et les pompes à chaleur est traitée dans vision par ordinateur dans la fabrication d’équipements CVC. Les compresseurs en service sont également hors du sujet de cette page.
Pourquoi une usine de compresseurs commence son pilote au poste de montage final
Un pilote a besoin d’un poste dont la production est réelle, que personne n’enregistre, et d’un second enregistrement auquel comparer la caméra. Dans une usine de compresseurs à vis, c’est le poste de montage final. Sa production est celle de l’usine, la déclaration de fin d’ordre donne un comptage papier, et le banc d’essai enregistre les mêmes unités par numéro de série.
En amont, les ateliers comptent déjà, ce qui en fait de mauvais sites pilotes. Chaque rotor est rectifié au profil, ou fini en fraisage, et mesuré avant l’appariement de la paire, et c’est le laboratoire de métrologie qui le juge, car les performances d’un compresseur à vis dépendent fortement des fuites, elles-mêmes fonction directe des jeux entre les rotors et entre les rotors et le carter (EN, traduction). Les états des rectifieuses sont traités dans la surveillance des machines CNC ; les cellules carters dans MES pour la transformation des métaux. Avec plusieurs postes candidats, comment choisir la ligne d’un pilote OEE donne le test général.
Vidéo explicative présentée par Iris, la présentatrice générée par IA de Fabrico : comment une caméra IA (module complémentaire) compte la production là où une machine n’a pas de signal. Demander une démo.
Lecture depuis YouTube. Google peut déposer des cookies lorsque vous lancez la lecture. Politique de confidentialité.
Le plan pilote en un coup d’œil, étape par étape
Un poste, trois points de comptage ajoutés dans l’ordre. Chaque étape a une mission, un enregistrement de contrôle et une condition à remplir avant que l’étape suivante commence.
| Étape | Travail | Comparé à | Terminé quand |
|---|---|---|---|
| 0 | Convenir de l’objectif ; écrire les règles de comptage ; extraire le journal du banc | Rien encore | Objectif signé, sept règles, une référence |
| 1 | Une caméra au-dessus de la sortie du poste ; un pointage manuel | Pointage manuel et déclarations de fin d’ordre | Les comptages journaliers concordent, ou chaque écart a une cause |
| 2 | Rapprocher le comptage du poste des essais au banc | Journal du banc d’essai | Sorties du poste égales aux premiers essais plus la variation de la file |
| 3 | Caméras au-dessus du montage des blocs et de la file | Feuille du poste de montage des blocs, une tournée terrain | Une attente au poste remontée vers l’amont |
| 4 | Minutes standard par modèle ; codes de pertes | Les standards du responsable montage | Causes saisies sur la part convenue des minutes d’arrêt |
| 5 | Équipes en OEE ; en valoriser une | Les marges par modèle du contrôle de gestion | Une équipe en euros, et une décision |
Les numéros d’étape fixent l’ordre, pas un calendrier. L’usine choisit son propre rythme : une étape est terminée quand son contrôle est validé.
Demandez une démo pour voir montage des blocs, postes de montage final et bancs d’essai sur une seule chronologie d’équipe.
Étape 0 : représentants du personnel, règles de comptage et référence
Rien n’est installé à l’étape 0. Une caméra au-dessus d’un poste voit l’équipe autant que le châssis, convenez donc d’abord de l’objectif par écrit avec les monteurs et les instances représentatives du personnel (CSE ou équivalent) le cas échéant, y compris de qui peut ouvrir les images. Orientez l’objectif vers la sortie, pas vers les visages, et rendez compte par poste et par équipe, pas par nom ; la caméra IA (module complémentaire) compte des blocs compresseurs, des compresseurs et des caisses, pas des personnes. Les étapes sont détaillées dans l’accord des représentants du personnel pour le suivi OEE et RGPD et caméras sur les lignes de production.
La deuxième mission, ce sont les règles de comptage. Un bloc compresseur devient un compresseur complet, un compresseur devient une unité testée, et une unité testée devient une caisse. Chaque passage de main est une occasion de compter un compresseur deux fois ou de perdre le travail d’une équipe, et une caméra répétera fidèlement une mauvaise règle. Écrivez d’abord ces sept règles.
| Ce qui déraille | Règle du pilote |
|---|---|
| Blocs compresseurs ajoutés aux compresseurs comme production | Blocs et compresseurs sur des compteurs séparés, jamais additionnés |
| Compresseur compté au poste puis à nouveau après l’essai | Un seul point de production à la sortie du poste ; l’essai réussi donne les unités bonnes |
| Unité réessayée après réparation comptée comme nouvelle | Le second essai est une retouche sur l’unité d’origine |
| Unités dans la file des bancs saisies comme arrêts du poste | La file d’attente est une station à part entière |
| Une unité de 7,5 kW et une de 90 kW comptées pareil | Minutes standard par modèle |
| Blocs de compresseurs à piston comptés comme compresseurs finis | Blocs à piston et unités finies sur des compteurs séparés |
| Caisses fermées le lendemain matin créditées à cette équipe | Comptage à la sortie du poste avec son horodatage |
La troisième mission est une référence. Extrayez quatre semaines du journal du banc d’essai et les notes d’équipe du poste ; la mesure de référence OEE décrit la méthode. Reportez ensuite les critères de preuve et les règles d’arrêt de la fin de ce plan dans un accord d’une page, comme dans les conditions à convenir avant un pilote OEE.
Étape 1 : une caméra au-dessus de la sortie du poste
Une équipe de deux ou trois monteurs assemble chaque compresseur sur son châssis sous un palan : moteur, bloc compresseur, refroidisseur, réservoir séparateur, vannes, filtres, contrôleur et capotage insonorisé. Le point de comptage est l’endroit où le compresseur terminé sort : la sortie, ou un marquage au sol devant elle.
Fixez une caméra au-dessus de ce marquage, hors de la trajectoire du crochet, avec toute l’unité dans le champ quand elle le franchit. Tant que les comptages ne concordent pas, le chef d’équipe coche chaque compresseur sur la fiche suiveuse à sa sortie. Chaque équipe a alors trois chiffres : le comptage caméra, le pointage et les déclarations de fin d’ordre. Ils doivent concorder, ou chaque écart doit avoir une cause que quelqu’un sait nommer.
Jusqu’où peut-on faire confiance à une caméra sur un poste ? Dans une étude de terrain évaluée par des pairs, publiée dans Sensors (2023), Panahi et ses coauteurs ont appliqué une méthode de vision à 420 heures de vidéo d’une usine américaine qui construit des modules d’habitation poste par poste, et rapportent « 96 % de précision pour identifier l’occupation des postes de travail et un F-1 Score de 89 % pour identifier l’état de chaque station de la ligne de production » (EN, traduction). L’article nomme ce qui a mis la méthode en échec : « les cas d’échec étaient le plus souvent liés aux performances du modèle et aux occultations dues à l’angle oblique de la caméra de vidéosurveillance et à l’installation de nouveaux composants comme des murs et des modules de salle de bains ». Il avertit que des opérateurs peuvent être présents à un poste occupé sans travailler, et que son périmètre se limite aux lignes d’assemblage sans stocks tampons.
Trois réserves : une usine de modules d’habitation n’est pas une usine de compresseurs, l’étude mesurait l’occupation et non des unités terminées, et aucun de ses chiffres n’est un chiffre de précision de Fabrico. Ce qui se transpose, c’est la liste des risques. Le palan, le palonnier ou un monteur peuvent masquer la vue, et une porte de quai ouverte change la lumière. L’objectif regarde donc vers le bas, sur le marquage au sol, le comptage porte sur une unité qui sort, et la file d’attente, un stock tampon, reçoit sa propre caméra à l’étape 3. Une méthode de test figure dans la précision d’un comptage de pièces par caméra pour l’OEE, et la hauteur de pose et l’éclairage dans placement des caméras et éclairage sur une ligne de production.
Étape 2 : repérer les doubles comptages grâce au journal du banc d’essai
Chaque compresseur passe sur un banc avant expédition : cycles en charge, contrôle d’étanchéité et, sur les compresseurs à vis, débit et puissance. L’ordinateur du banc enregistre chaque essai et son verdict ; ce journal est le second témoin du pilote.
La CAGI, le Compressed Air and Gas Institute américain, explique que l’ISO 1217 est la norme de performance reconnue pour les compresseurs volumétriques, mais trop complexe pour les essais de performance en production de série, si bien que la CAGI et Pneurop ont rédigé des codes d’essai simplifiés, aujourd’hui annexés à l’ISO 1217 (EN). Aux États-Unis, selon le 10 CFR 431.345, les compresseurs d’air rotatifs lubrifiés fabriqués à partir du 10 janvier 2025, de 10 hp ou 35 cfm jusqu’à 200 hp ou 1 250 cfm, doivent atteindre un rendement isentropique minimal du groupe (EN), mais le DOE n’exige pas d’essais de performance ou de certification pour toutes les unités mises sur le marché (EN). Pour le pilote, l’essai au banc est le propre point de contrôle de l’usine, et son journal des essais conformes et non conformes est l’enregistrement de la production bonne avec lequel rapprocher.
Rapprochez à la semaine, pas à l’heure. Prenez le comptage du poste, les premiers essais et les seconds essais du banc, et la file d’attente le lundi matin et le vendredi soir. Le test tient en une ligne : sorties du poste égales aux premiers essais au banc plus la variation de la file.
Une semaine d’exemple, avec des chiffres inventés : la caméra compte 24 compresseurs sortis du poste et les déclarations de fin d’ordre disent 24. Le journal du banc montre 26 essais, dont 3 seconds essais, donc 23 premiers essais. Le vendredi, la file compte un compresseur de plus que le lundi. 23 plus 1 font 24, et le rapprochement tombe juste. Lus comme 26 compresseurs, les 26 essais auraient ajouté deux unités qui n’ont jamais existé. Le second essai d’une unité réparée est une retouche sur une unité déjà comptée, comme expliqué dans la retouche compte-t-elle comme bonne dans l’OEE.
Étape 3 : ajouter le montage des blocs et la file d’attente des bancs
Ajoutez ensuite les deux stations qui expliquent les attentes au montage final. Le bloc compresseur, l’une des pièces les plus coûteuses d’un compresseur, est monté sur un poste à part : roulements sur les arbres, paire appariée dans le carter, jeu axial réglé par cales, puis le monteur tourne les rotors à la main pour sentir un éventuel contact.
L’article de City sur l’interférence des rotors donne la raison pour laquelle ces relevés comptent : les tolérances des logements de rotors et de roulements, et celles des roulements eux-mêmes, doivent être intégrées à la conception pour obtenir les meilleures performances globales (EN, traduction). En atelier, cela se traduit par des recalages et des blocs renvoyés après l’essai de rotation à la main, sans que rien de tout cela ne soit chronométré. Une caméra IA (module complémentaire) au-dessus de la sortie du poste compte les blocs terminés, pour qu’une attente au montage final puisse être remontée d’un poste vers l’amont ; vérifiez-la avec la feuille du poste jusqu’à ce que les deux concordent.
La seconde caméra se place au-dessus des emplacements de stationnement devant les bancs d’essai. Avec trois compresseurs garés en attente d’un banc libre, les postes de montage final semblent lents alors que la limite est la capacité des bancs. Une caméra IA (module complémentaire) compte les compresseurs qui entrent dans la file et qui en sortent ; des tournées terrain la vérifient.
Lisez ensuite les trois comptages ensemble. Une file qui s’allonge pendant que le poste garde son rythme indique que les bancs freinent la production. Une file vide avec un banc à l’arrêt désigne le poste de montage final ou le montage des blocs. Un trou dans le comptage des blocs qui coïncide avec une attente au poste nomme la cause. Le vocabulaire est expliqué dans famine et blocage et goulot d’étranglement ou contrainte.
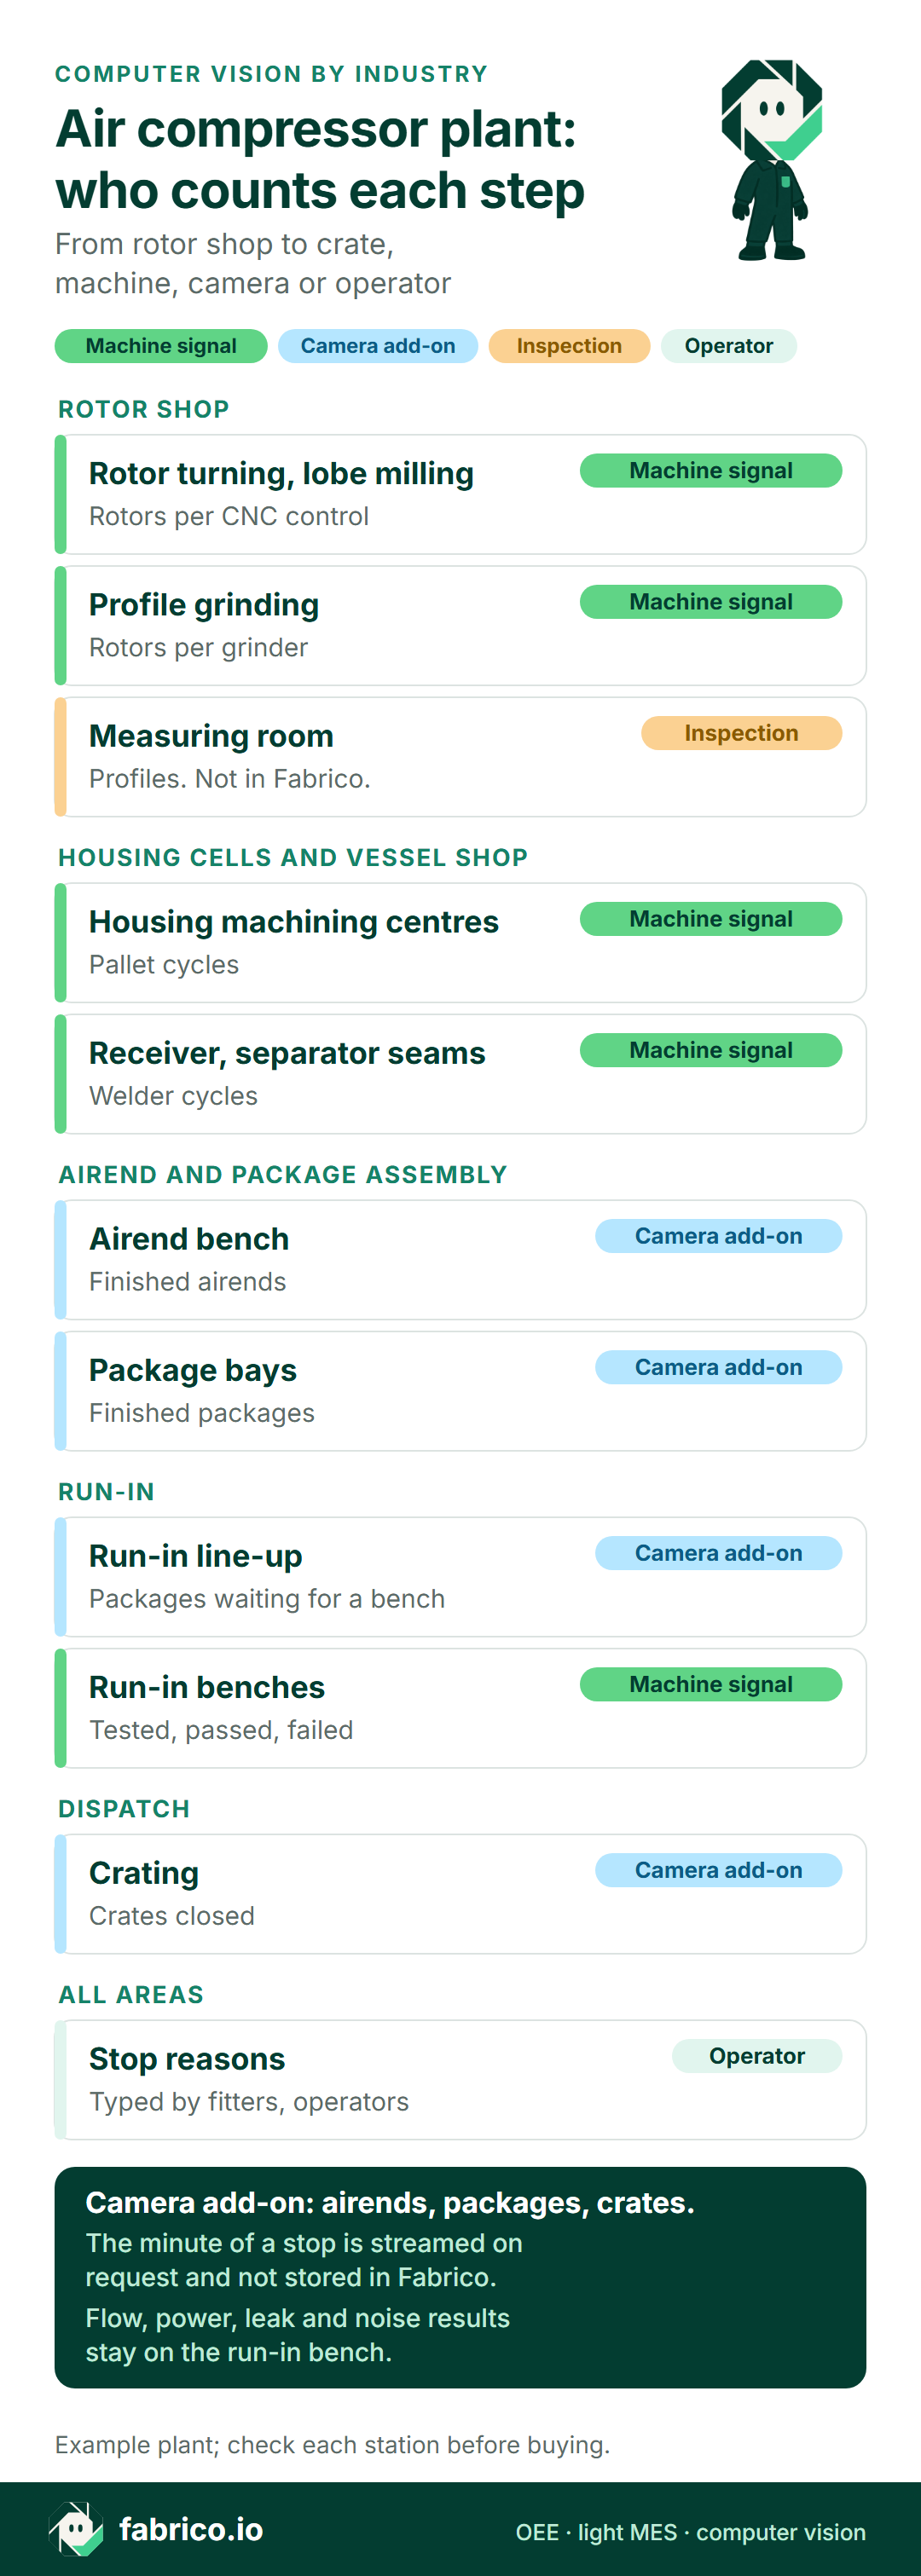
Version texte de cette infographie
- Légende : signal machine, caméra IA (module complémentaire), contrôle, opérateur
- Atelier rotors, tournage des rotors et fraisage des lobes : signal machine, rotors par commande CNC
- Atelier rotors, rectification de profil : signal machine, rotors par rectifieuse
- Atelier rotors, laboratoire de métrologie : contrôle, profils, hors de Fabrico
- Cellules carters et chaudronnerie, centres d’usinage des carters : signal machine, cycles de palettes
- Cellules carters et chaudronnerie, soudures des réservoirs d’air et séparateurs : signal machine, cycles de soudage
- Montage des blocs et montage final, poste de montage des blocs : caméra IA (module complémentaire), blocs terminés
- Montage des blocs et montage final, postes de montage final : caméra IA (module complémentaire), compresseurs terminés
- Essais, file d’attente des bancs : caméra IA (module complémentaire), compresseurs en attente d’un banc
- Essais, bancs d’essai : signal machine, testés, conformes, non conformes
- Expédition, mise en caisse : caméra IA (module complémentaire), caisses fermées
- Toutes zones, causes d’arrêt : opérateur, saisies par les monteurs et les opérateurs
- Pied de page : la caméra IA (module complémentaire) compte blocs, compresseurs et caisses ; là où une caméra couvre le poste, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe, diffusée à la demande et non stockée dans Fabrico ; débit, puissance, étanchéité et bruit restent sur le banc d’essai
- Usine d’exemple ; vérifiez chaque poste avant d’acheter
Étape 4 : minutes standard par variante de modèle et codes de pertes
Une unité de 7,5 kW et une unité de 90 kW à variation de vitesse avec sécheur peuvent partager un poste, mais pas un takt. Avec le responsable montage, fixez des minutes standard par modèle : vitesse fixe, variation de vitesse, avec ou sans sécheur. Un compresseur gagne alors ses minutes standard en quittant le poste, et la performance correspond aux minutes gagnées rapportées au temps de fonctionnement.
Les arrêts ont besoin de causes, et ce sont les personnes du poste qui les fournissent. Mettez une liste courte sur une tablette au poste : attente de bloc compresseur, attente de refroidisseur ou de réservoir séparateur, changement de modèle, panne de palan ou de visseuse dynamométrique, attente d’un banc libre, réparation après essai. Des chercheurs de Chalmers qui ont étudié les relevés OEE de 884 machines dans 23 entreprises (EN) ont trouvé près de la moitié des pertes impossibles à classer faute de catégories claires, et ont attribué 90 % du temps d’arrêt classé à des tâches de support des opérateurs. Sur un poste manuel, il n’existe aucun processus automatique, chaque cause doit donc venir de l’équipe. Concevoir les codes de causes d’arrêt montre comment garder la liste courte.
Convenez avec l’équipe, avant l’étape 5, de la part des minutes d’arrêt qui doit porter une cause, et demandez au contrôle de gestion une marge par modèle. Les deux sont nécessaires à l’étape 5.
Étape 5 : une équipe en OEE et en euros
À l’étape 5, le poste dispose de comptages, de minutes standard et de causes, une équipe peut donc s’écrire en OEE (TRS). Les chiffres ci-dessous sont des données d’exemple pour un poste imaginaire, pas des résultats d’une usine. Trois monteurs assemblent un compresseur de 22 kW à vitesse fixe avec un standard de 45 minutes de poste et un compresseur de 37 kW à variation de vitesse avec sécheur intégré à 75. Le temps planifié est de 450 minutes : une équipe du matin de 06:00 à 14:00, moins une demi-heure de pause.
Disponibilité. Trois arrêts ont coûté 110 minutes au poste. L’équipe a attendu 65 minutes un bloc compresseur de 37 kW, a passé 25 minutes à changer le gabarit de châssis et le palonnier du modèle de 22 kW au modèle de 37 kW (un changement de modèle, chronométré comme dans le temps de changement de série), et a perdu 20 minutes quand le fin de course du palan a lâché. Le temps de fonctionnement a été de 340 minutes sur 450, soit 75,6 %.
Performance. Deux compresseurs de 22 kW ont gagné 90 minutes standard et trois compresseurs de 37 kW à variation de vitesse en ont gagné 225 : 315 minutes gagnées en 340 minutes de fonctionnement, soit 92,6 %. L’écart représente 25 minutes de montage lent, une perte de vitesse et non un arrêt ; la différence est expliquée dans perte de vitesse ou micro-arrêts.
Qualité. Un compresseur de 22 kW a échoué à l’essai avec une fuite d’huile à un raccord de flexible du refroidisseur, ses 45 minutes standard sortent donc du chiffre des bonnes : 270 sur 315, soit 85,7 %.
OEE. 75,6 % x 92,6 % x 85,7 % = 60,0 %, et 270 minutes bonnes sur 450 planifiées donnent les mêmes 60,0 %. La formule est détaillée dans comment calculer l’OEE.
Dans cet exemple, l’attente du bloc compresseur n’est pas due à la rectifieuse. Sa commande montre que la paire de rotors de 37 kW était terminée avant le début de l’équipe, mais le comptage au montage des blocs ne montre aucun bloc sorti entre 06:20 et 07:25, pendant que ce poste remonte un bloc de 22 kW qui a échoué à l’essai de rotation à la main. Comptées au seul poste de montage final, ces 65 minutes retomberaient sur l’équipe du poste.
Ce que l’équipe a coûté
Existe-t-il un prix public pour l’argent ? Seulement de façon approximative. La règle de 2020 du département américain de l’Énergie (DOE) indique un coût moyen installé de 21 698 USD, en dollars de 2015, pour un compresseur rotatif de référence à vitesse fixe, lubrifié et refroidi par air (EN), marges de distribution, taxes et installation comprises. Aucune source publique trouvée pour cette page ne donne la marge d’un fabricant par unité. Les marges ici sont donc des données d’exemple, placées bien en dessous de ce coût installé : une marge sur coûts variables de 1 350 EUR par compresseur de 22 kW et de 2 250 EUR par compresseur de 37 kW à variation de vitesse, soit dans les deux cas 30 EUR par minute de poste.
Les minutes de poste perdues en arrêts et en montage lent sont valorisées à ce taux. L’unité non conforme est expédiée après réparation, sa réparation est donc valorisée en temps d’équipe : 40 minutes d’un monteur sur l’équipe suivante à un taux supposé de 48 EUR de l’heure. Une usine saisit sa propre marge par modèle et son taux horaire, et Fabrico valorise les pertes à partir de ces données.
| Perte | Minutes | Valeur d’exemple |
|---|---|---|
| Attente de bloc compresseur | 65 | 1 950 EUR |
| Montage lent | 25 | 750 EUR |
| Changement de modèle | 25 | 750 EUR |
| Panne de palan | 20 | 600 EUR |
| Réparation après essai, temps d’équipe | 40 monteur | 32 EUR |
| Total | 135 poste + 40 monteur | 4 082 EUR |
Les 135 minutes de poste correspondent à 450 planifiées, moins 270 bonnes, moins les 45 de l’unité non conforme, et 135 x 30 EUR = 4 050 EUR ; la réparation ajoute 40/60 x 48 EUR = 32 EUR. Le taux du poste ne vaut que tant que le poste est la contrainte. L’attente du bloc compresseur pèse à elle seule 1 950 EUR, la première action se situe donc au montage des blocs, pas au poste de montage final.
Ce qui vaut preuve, et quand arrêter le pilote
La preuve est définie à l’étape 0 et vérifiée à l’étape 5. Les seuils sont des exemples ; l’usine écrit les siens.
| Test | Réussi quand |
|---|---|
| Le comptage concorde | Sur deux rapprochements hebdomadaires consécutifs, le comptage du poste et le rapprochement avec le banc diffèrent d’un compresseur au plus, avec une cause nommée |
| Les arrêts portent une cause | La part convenue des minutes d’arrêt, par exemple quatre cinquièmes, porte une cause saisie par l’équipe |
| Une attente est remontée vers l’amont | Au moins une attente au poste est rattachée à un trou dans le comptage des blocs ou à une file pleine |
| Une équipe est valorisée | Le contrôle de gestion accepte les marges et le chiffre en euros d’une équipe |
Les règles d’arrêt comptent tout autant, car un pilote qui ne peut pas échouer ne prouve rien.
- Pas d’objectif signé par l’équipe et par les instances représentatives du personnel le cas échéant : ne rien installer.
- Le comptage du poste ne concorde toujours pas après l’étape 2 et un réalignement de la caméra : arrêter, et vérifier le champ de vue et la règle de comptage.
- Les minutes se perdent aux bancs, pas au poste : reporter l’effort sur la capacité des bancs.
- Les causes restent sous la part convenue à l’étape 5 : corriger la routine de saisie avant d’acheter quoi que ce soit.
- Les quatre tests sont réussis : le pilote est terminé. Décidez ; ne le laissez pas se prolonger comme un essai gratuit.
Si la réponse est oui, les postes suivants, la mise en caisse et la ligne piston suivent les mêmes règles ; voir étendre la vision par ordinateur d’une ligne à toute l’usine. Pour la discussion budgétaire, le business case des caméras de ligne liste les questions que posera le contrôle de gestion.
Ce que Fabrico couvre dans un pilote de ce type
Fabrico est un logiciel OEE dans le cloud avec des fonctions de MES léger. Dans une usine de compresseurs, il couvre aujourd’hui trois types de postes :
- Rectifieuses de rotors, cellules carters et soudeuses à la molette : états et comptages issus des commandes, avec le dressage et les changements de meule sous leurs propres codes.
- Montage des blocs, postes de montage final, file d’attente des bancs et mise en caisse : la caméra IA (module complémentaire) compte blocs compresseurs, compresseurs et caisses. Là où une caméra couvre le poste, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico.
- Bancs d’essai : résultats conforme et non conforme lus depuis l’ordinateur du banc, rapportés aux minutes standard par modèle.
Monteurs et opérateurs saisissent la cause d’arrêt sur tablette ou téléphone, et les minutes perdues apparaissent en euros par poste et par équipe à partir des marges propres à l’usine. Les applications fonctionnent dans un navigateur, sur iOS et sur Android ; les données sortent par une API REST, des webhooks, Excel ou CSV.
Feuille de route : la caméra IA (module complémentaire) repérera un poste devenu silencieux ou une file qui s’allonge devant les bancs, et proposera une cause d’arrêt que le monteur confirme ou modifie.
Hors de Fabrico : mesure des profils de rotors, relevés de jeux, valeurs de débit, de puissance et de bruit du banc, certificats d’essai, dossiers des réservoirs et numéros de série. Fabrico ne contrôle rien ; ce que ces systèmes rejettent arrive sous forme de comptage.
Voir logiciel OEE à base de caméras, systèmes de vision en production pour l’OEE, logiciel MES et OEE pour l’industrie et la checklist générale d’un pilote OEE par vision par ordinateur.
Questions sur un pilote en usine de compresseurs
La caméra OEE peut-elle mesurer le débit d’air, les fuites ou le bruit ?
Non. Débit, puissance, pression, étanchéité et bruit sont mesurés par le banc d’essai et ses instruments, les profils de rotors par le laboratoire de métrologie. Une unité que ces systèmes rejettent arrive dans l’OEE comme un comptage de rebut.
Que devient le comptage quand un compresseur échoue à l’essai et repasse au banc ?
Il reste un seul compresseur. Son premier essai le marque comme rebut pour le chiffre qualité de l’équipe ; le temps de réparation du monteur va sous un code de réparation ; quand il réussit le second essai, il est expédié sous le même numéro de série, jamais comme un compresseur supplémentaire.
Vous voulez voir le montage des blocs, les postes de montage final et les bancs d’essai sur une seule chronologie d’équipe ? Demander une démo.











Tuiles Fabrico réelles, données d'exemple.