


 Вход
 Блог

Компютърно зрение в производството на въздушни компресори: пилотен план стъпка по стъпка

Накратко: компютърното зрение в производството на въздушни компресори брои компресорни блокове, агрегати и каси на ръчните постове; пилотът започва на един пост за окончателен монтаж.
Преброяването на единица, когато напуска поста, не е проверка: дебит, консумирана мощност, херметичност и шум остават работа на изпитвателния стенд.
- Стъпка 1 поставя една AI камера (допълнителен модул) над изхода на поста; отчетите по поръчки и протоколът на изпитвателния стенд са двете проверки.
- Броенето на поста за компресорни блокове идва трето, за да може чакането на поста да се проследи една стъпка нагоре по потока.
- Доказателството се записва преди монтажа: бройки, които се сверяват, минути престой с причини и една смяна, изразена в евро.
- Правилата за спиране също са фиксирани: няма съгласие на екипа, броят не се сверява или минутите не се губят на този пост.
- Където камера покрива поста, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при заявка и не се съхранява във Fabrico.
Шлифовъчната машина за ротори знае колко ротора е шлифовала тази смяна. Монтажниците на поста за окончателен монтаж знаят колко агрегата са завършили, но нищо на поста не записва кога всеки от тях го е напуснал. Първият пилот с камера трябва да затвори точно тази празнина и нищо друго.
Следва план, стъпка по стъпка, с примерни числа. Той не описва реален завод. Отнася се за винтови, бутални и мобилни въздушни компресори, произвеждани серийно. Херметичните и полухерметичните хладилни компресори са извън обхвата; вграждането им в чилъри, покривни климатизатори и термопомпи е описано в компютърно зрение в производството на ОВК оборудване. Компресорите в експлоатация също са извън тази страница.
Защо компресорният завод започва пилота от поста за окончателен монтаж
Пилотът се нуждае от пост с реална продукция, която никой не записва, и от втори запис, спрямо който да се провери камерата. В завод за винтови компресори това е постът за окончателен монтаж на агрегатите. Неговата продукция е продукцията на завода, отчетът по поръчката дава бройка на хартия, а изпитвателният стенд записва същите агрегати по сериен номер.
Нагоре по потока захранващите участъци вече броят, затова са лош избор за пилот. Всеки ротор се шлифова по профил или се дофрезова и се измерва, преди двойката да бъде комплектована, и измервателната лаборатория го оценява, защото работата на винтовия компресор силно зависи от утечките, които са пряка функция от хлабините между роторите и между роторите и корпуса (EN, превод). Състоянията на шлифовъчните машини са описани в мониторинг на CNC машини, корпусните клетки в MES за металообработване. Ако има повече от един кандидат пост, как да изберете линията за OEE пилот дава общия тест.
Обяснително видео с Ирис, AI водещата на Fabrico: как AI камера (допълнителен модул) брои продукцията там, където машината няма сигнал. Заявете демо.
Видеото се възпроизвежда от YouTube. Google може да постави бисквитки, когато натиснете бутона за пускане. Политика за поверителност.
Пилотният план накратко, стъпка по стъпка
Един пост, три точки на броене, добавяни поред. Всяка стъпка има една задача, един запис за сверка и едно условие, което трябва да е изпълнено, преди да започне следващата.
| Стъпка | Работа | Сверка спрямо | Готово, когато |
|---|---|---|---|
| 0 | Съгласуване на целта; правила за броене; протокол на стенда | Още нищо | Подписана цел, седем правила, базова линия |
| 1 | Една камера над изхода на поста; ръчно отбелязване | Ръчно отбелязване и отчети по поръчки | Дневните бройки съвпадат или всяка разлика има причина |
| 2 | Сверка на бройката от поста с изпитванията на стенда | Протокол на изпитвателния стенд | Агрегатите от поста са равни на първите изпитвания плюс промяната в опашката |
| 3 | Камери над поста за блокове и опашката | Списък на поста за блокове, обход на цеха | Едно чакане на поста е проследено нагоре по потока |
| 4 | Нормоминути по модел; кодове на загубите | Нормите на ръководителя на монтажа | Причини за договорения дял от минутите престой |
| 5 | Смените като OEE; остойностяване на една | Маржовете по модел от финансовия отдел | Една смяна в евро и решение |
Номерата на стъпките определят реда, а не график. Заводът сам определя темпото си: една стъпка е готова, когато проверката ѝ е издържана.
Заявете демо, за да видите поста за компресорни блокове, постовете за окончателен монтаж и изпитвателните стендове на една времева линия на смяната.
Стъпка 0: представители на работниците, правила за броене и базова линия
В стъпка 0 не се монтира нищо. Камера над поста вижда не само рамата, но и екипа, затова първо съгласувайте целта писмено с монтажниците и с представителите на работниците, ако има такива, включително кой може да отваря записи. Насочете обектива към изхода, а не към лицата, и отчитайте по пост и смяна, а не по име; AI камерата (допълнителен модул) брои компресорни блокове, агрегати и каси, а не хора. Стъпките са описани в съгласуване на OEE мониторинга с представителите на работниците и GDPR и камери на производствената линия.
Втората задача са правилата за броене. Компресорният блок става агрегат, агрегатът става изпитана единица, а изпитаната единица става каса. Всяко предаване е шанс един компресор да се преброи два пъти или да се загуби работата на цяла смяна, а камерата ще повтаря лошото правило вярно. Първо запишете тези седем правила.
| Какво се обърква | Правило за пилота |
|---|---|
| Компресорни блокове, добавени към агрегатите като продукция | Блоковете и агрегатите на отделни броячи, никога сумирани |
| Агрегат, преброен на поста и пак след изпитването | Една точка за продукция на изхода на поста; годните единици идват от успешното изпитване |
| Единица, изпитана повторно след ремонт, преброена като нова | Повторното изпитване е преработка на първоначалната единица |
| Единици в опашката пред стенда, записани като престой на поста | Опашката е отделна станция |
| Агрегат 7,5 kW и агрегат 90 kW, преброени еднакво | Нормоминути по модел |
| Бутални компресорни блокове, преброени като готови компресори | Буталните блокове и готовите агрегати на отделни броячи |
| Каси, затворени на следващата сутрин, записани на предишната смяна | Броене на изхода на поста с времеви печат |
Третата задача е базовата линия. Извадете четири седмици от протокола на изпитвателния стенд и бележките от смените на поста; измерване на базова линия за OEE описва метода. След това съберете критериите за доказателство и правилата за спиране от края на този план в споразумение от една страница, както в условията, които се договарят преди OEE пилот.
Стъпка 1: една камера над изхода на поста
Екип от двама или трима монтажници сглобява всеки агрегат върху основната рама под телфер: двигател, компресорен блок, охладител, сепараторен съд, клапани, филтри, контролер и шумоизолирани панели. Точката на броене е мястото, където готовият агрегат излиза: изходът или маркировка на пода пред него.
Монтирайте една неподвижна камера над тази маркировка, извън пътя на куката, така че целият агрегат да е в кадър, докато я пресича. Докато бройките не съвпаднат, ръководителят на екипа отмята всеки агрегат в маршрутната карта при излизането му. Така всяка смяна има три числа: броя от камерата, ръчното отбелязване и отчетите по поръчки. Те трябва да съвпадат или всяка разлика да има причина, която някой може да назове.
Доколко може да се вярва на камера на един пост? В рецензирано полево изследване в Sensors (2023) Панахи и съавтори прилагат метод за компютърно зрение върху 420 часа видео от американска фабрика, която строи жилищни модули пост по пост, и съобщават за „96% точност при разпознаване на заетостта на работните места и F-1 Score от 89% при разпознаване на състоянието на всяка станция от производствената линия“ (EN, превод). Статията назовава и какво проваля метода: „неуспешните случаи обикновено са свързани с работата на модела и със закриванията, причинени от косия ъгъл на CCTV камерата и от монтажа на нови компоненти като стени и санитарни модули“. Тя предупреждава, че работниците може да са на зает пост, без да работят, и че обхватът ѝ е ограничен до монтажни линии без буфери.
Три уговорки: фабриката за жилищни модули не е компресорен завод, изследването измерва заетост, а не готови единици, и никое от числата му не е показател за точността на Fabrico. Това, което се пренася, е списъкът с рискове. Телферът, траверсата или монтажник могат да закрият гледката, а отворена врата на рампата променя светлината. Затова обективът гледа отвесно надолу към маркировката на пода, броенето е единица, която излиза, а опашката, като буфер, получава собствена камера в стъпка 3. Метод за тест има в колко точно е броенето с камера за OEE, а височина на монтажа и осветление в разположение и осветление на камерите на производствената линия.
Стъпка 2: открийте двойното броене чрез протокола на изпитвателния стенд
Всеки агрегат минава на стенд преди експедиция: цикли под натоварване, проверка за херметичност, а при винтовите агрегати дебит и мощност. Компютърът на стенда записва всяко изпитване и резултата му; този протокол е вторият свидетел на пилота.
CAGI, американският Compressed Air and Gas Institute, обяснява, че ISO 1217 е признатият стандарт за работни характеристики на обемните компресори, но е твърде сложен за изпитване в серийно производство, затова CAGI и Pneurop са написали опростени изпитвателни кодове, които днес са приложения към ISO 1217 (EN). В САЩ, съгласно 10 CFR 431.345, маслените ротационни въздушни компресори, произведени от 10 януари 2025 г., от 10 hp или 35 cfm до 200 hp или 1 250 cfm, трябва да постигат минимален изентропен КПД на агрегата (EN), но DOE не изисква изпитване на характеристиките или сертификационно изпитване на всички единици, пуснати на пазара (EN). За пилота изпитването на стенда е собственият контролен праг на завода, така че протоколът му с годни и бракувани е записът на добрата продукция, спрямо който се сверява.
Сверявайте седмично, а не всеки час. Вземете бройката от поста, първите и повторните изпитвания на стенда и опашката в понеделник сутрин и в петък вечер. Тестът е един ред: агрегатите от поста са равни на първите изпитвания на стенда плюс промяната в опашката.
Примерна седмица с измислени числа: камерата брои 24 агрегата от поста, а отчетите по поръчки показват 24. Протоколът на стенда показва 26 изпитвания, от които 3 повторни, значи 23 първи. В петък в опашката стои с един агрегат повече, отколкото в понеделник. 23 плюс 1 прави 24 и броят се сверява. Ако се четат като 26 компресора, 26-те изпитвания биха добавили два агрегата, които никога не са съществували. Повторното изпитване на ремонтиран агрегат е преработка на вече преброена единица, както е обосновано в дали преработката се брои като годна в OEE.
Стъпка 3: добавете поста за компресорни блокове и опашката пред стенда
След това добавете двете станции, които обясняват чакането на поста за окончателен монтаж. Компресорният блок, една от най-скъпите части на агрегата, се сглобява на собствен пост: лагери върху валовете, комплектованата двойка в корпуса, аксиална хлабина, настроена с дистанционни шайби, след което монтажникът завърта роторите на ръка, за да усети допир.
Статията на City за интерференцията на роторите дава причината тези стойности да са важни: допуските на корпусите на роторите и лагерите, както и на самите лагери, трябва да бъдат включени в проекта, за да се получи най-добра обща характеристика (EN, превод). В цеха това означава повторно регулиране с шайби и блокове, върнати след ръчното завъртане, без нищо от това да се засича по време. AI камера (допълнителен модул) над изхода на поста брои готовите компресорни блокове, така че чакането на поста за окончателен монтаж да се проследи една стъпка нагоре по потока; сверявайте я със списъка на поста, докато двете съвпаднат.
Втората камера отива над местата за паркиране пред изпитвателните стендове. Когато три агрегата чакат свободен стенд, постовете за окончателен монтаж изглеждат бавни, докато ограничението е капацитетът на стендовете. AI камера (допълнителен модул) брои агрегатите, които влизат в опашката и излизат от нея; обходите в цеха я проверяват.
След това четете трите бройки заедно. Опашка, която расте, докато постът държи темпото си, показва, че стендовете задържат продукцията. Празна опашка при свободен стенд сочи към поста за окончателен монтаж или към поста за блокове. Празнина в броенето на блоковете, която съвпада по време с чакане на поста, назовава причината. Термините са описани в гладуване и блокиране и тясно място срещу ограничение.
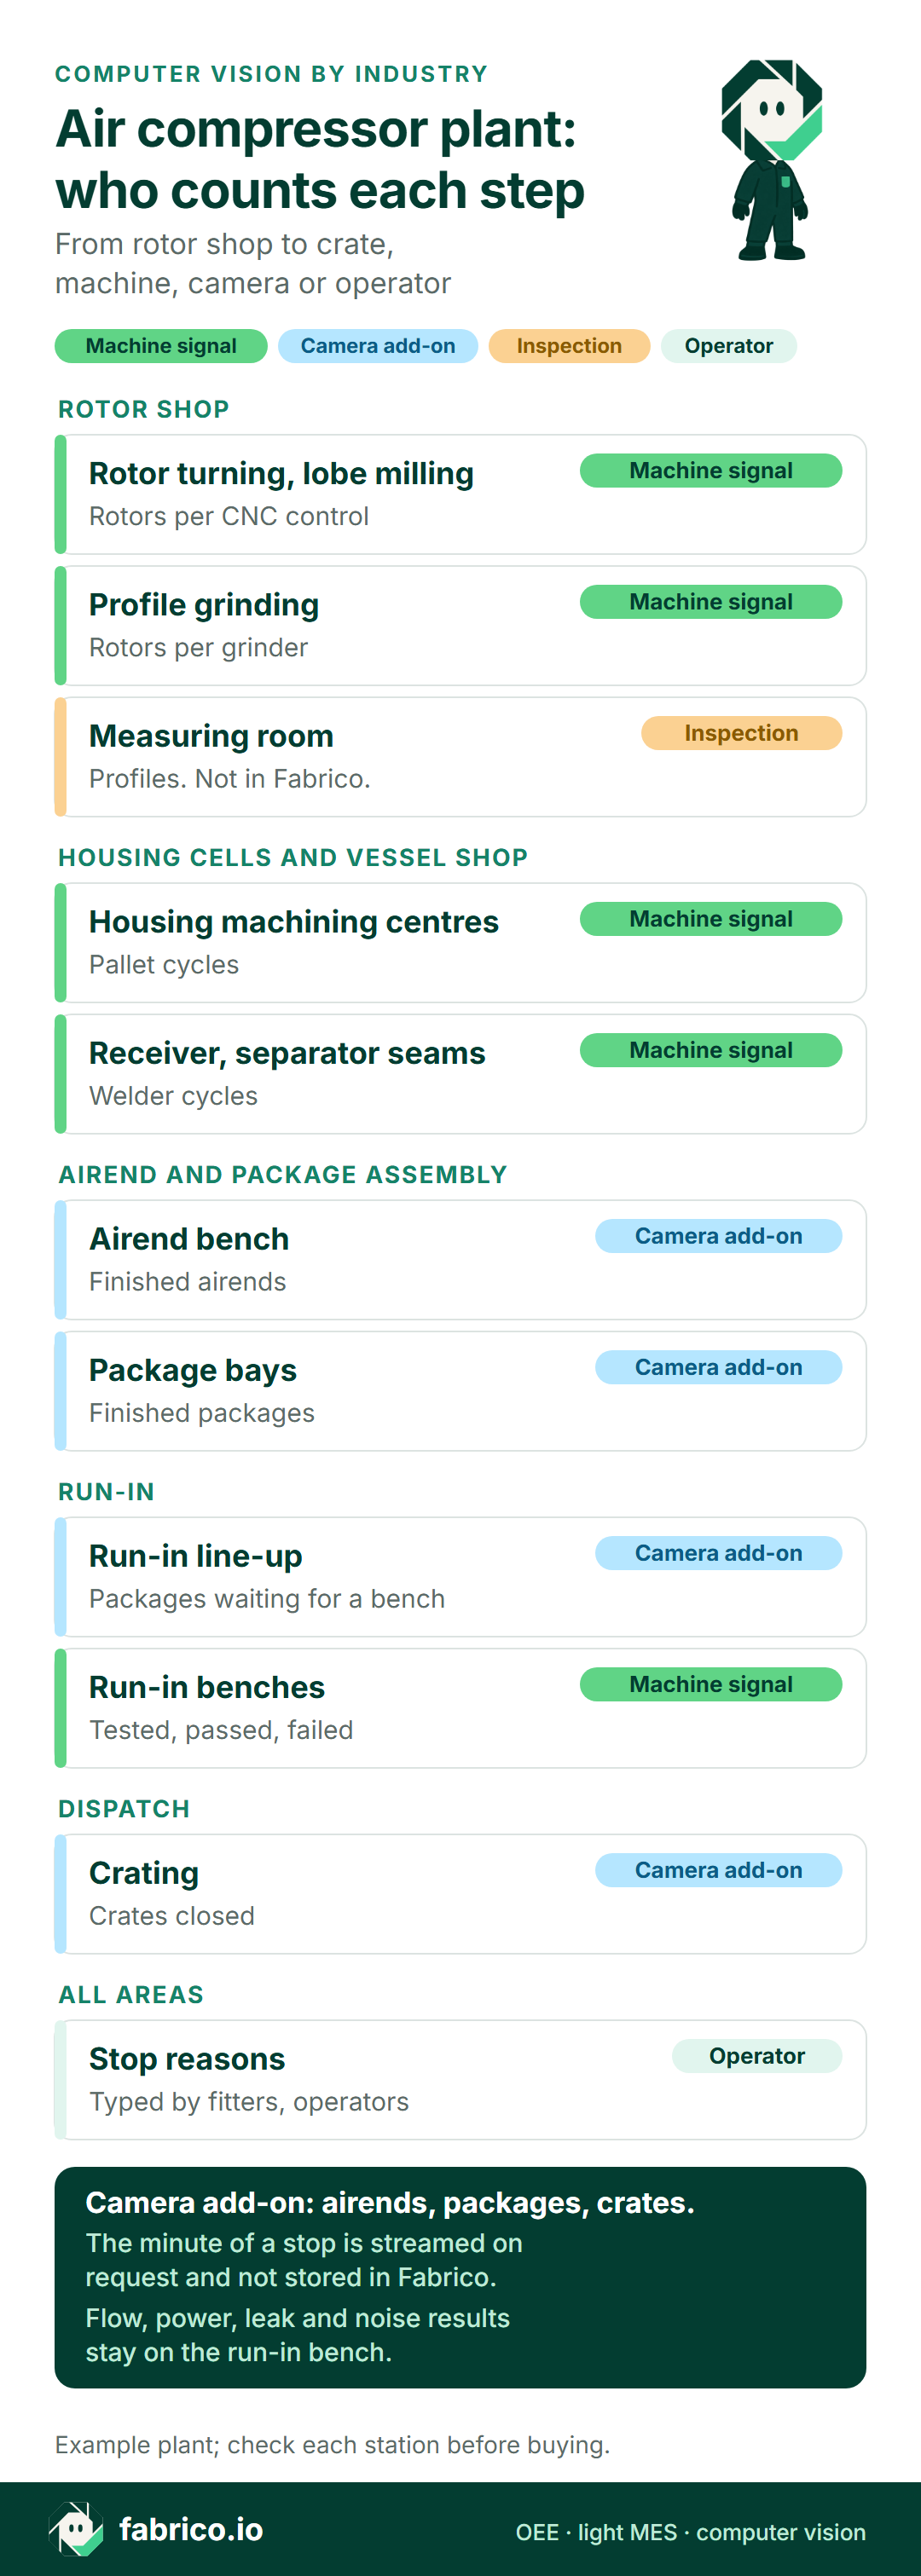
Текстова версия на тази инфографика
- Легенда: машинен сигнал, AI камера (допълнителен модул), контрол, оператор
- Роторен цех, струговане на ротори и фрезоване на профила: машинен сигнал, ротори по CNC управление
- Роторен цех, профилно шлифоване: машинен сигнал, ротори по шлифовъчна машина
- Роторен цех, измервателна лаборатория: контрол, профили, не е във Fabrico
- Корпусни клетки и цех за съдове, обработващи центри за корпуси: машинен сигнал, цикли на палети
- Корпусни клетки и цех за съдове, шевове на ресивери и сепаратори: машинен сигнал, цикли на заваряване
- Монтаж на блокове и агрегати, пост за компресорни блокове: AI камера (допълнителен модул), готови блокове
- Монтаж на блокове и агрегати, постове за окончателен монтаж: AI камера (допълнителен модул), готови агрегати
- Изпитване, опашка пред стенда: AI камера (допълнителен модул), агрегати, чакащи стенд
- Изпитване, изпитвателни стендове: машинен сигнал, изпитани, годни, брак
- Експедиция, опаковане в каси: AI камера (допълнителен модул), затворени каси
- Всички зони, причини за престой: оператор, въведени от монтажници и оператори
- Долен ред: AI камерата (допълнителен модул) брои компресорни блокове, агрегати и каси; където камера покрива поста, видеото за минутата на престоя може да се отвори от времевата линия на смяната, предава се поточно при заявка и не се съхранява във Fabrico; дебит, мощност, херметичност и шум остават на изпитвателния стенд
- Примерен завод; проверете всеки пост преди покупка
Стъпка 4: нормоминути по вариант на модела и кодове на загубите
Агрегат 7,5 kW и агрегат 90 kW с честотно управление (VSD) и сушилня могат да споделят един пост, но не и един такт. Заедно с ръководителя на монтажа определете нормоминути по модел: постоянни обороти, VSD, със или без сушилня. Тогава всеки агрегат изработва своите нормоминути, когато напусне поста, а производителността е изработените минути, разделени на времето в работа.
Престоите се нуждаят от причини и хората на поста ги дават. Поставете кратък списък на таблет на поста: чакане на компресорен блок, чакане на охладител или сепараторен съд, смяна на модел, авария на телфер или динамометричен инструмент, чакане на свободен стенд, ремонт след изпитване. Изследователи от Chalmers, които са анализирали OEE данни от 884 машини в 23 компании (EN), откриват, че почти половината от загубите не могат да се класифицират поради липса на ясни категории, и свързват 90% от класифицираното време на престой с помощни дейности на операторите. На ръчен пост изобщо няма автоматичен процес, така че всяка причина трябва да дойде от екипа. Проектиране на кодове за причини за престой показва как списъкът да остане кратък.
Договорете с екипа преди стъпка 5 какъв дял от минутите престой трябва да има причина и поискайте от финансовия отдел марж по модел. И двете са нужни в стъпка 5.
Стъпка 5: една смяна в OEE и в евро
В стъпка 5 постът има бройки, нормоминути и причини, така че една смяна може да се изрази като OEE. Числата по-долу са примерни входни данни за въображаем пост, а не резултати от реален завод. Трима монтажници сглобяват агрегат 22 kW с постоянни обороти с норма от 45 минути на поста и агрегат 37 kW с VSD и вградена сушилня с норма 75. Планираното време е 450 минути: първа смяна от 06:00 до 14:00 минус половин час почивка.
Наличност. Три престоя струват на поста 110 минути. Екипът чака 65 минути компресорен блок за 37 kW, отделя 25 минути за смяна на приспособлението за рамата и траверсата от модела 22 kW към модела 37 kW (смяна на модел, измерена както в време за пренастройка) и губи 20 минути, когато крайният изключвател на телфера отказва. Времето в работа е 340 от 450 минути, 75,6%.
Производителност. Два агрегата 22 kW изработват 90 нормоминути, а три агрегата 37 kW с VSD изработват 225: 315 изработени минути за 340 минути работа, или 92,6%. Разликата е 25 минути бавен монтаж, загуба на скорост, а не престой; разграничението е обяснено в загуба от намалена скорост срещу микропрестои.
Качество. Един агрегат 22 kW не издържа изпитването заради теч на масло при накрайник на маркуч на охладителя, затова неговите 45 нормоминути отпадат от добрата стойност: 270 от 315, или 85,7%.
OEE. 75,6% x 92,6% x 85,7% = 60,0%, а 270 добри минути от 450 планирани дават същите 60,0%. Формулата е описана в как се изчислява OEE.
В този пример чакането на компресорен блок не е по вина на шлифовъчната машина. Управлението ѝ показва, че роторната двойка за 37 kW е готова преди началото на смяната, но броенето на поста за блокове не показва нито един блок, излязъл между 06:20 и 07:25, докато този пост сглобява наново блок за 22 kW, който не е издържал ръчното завъртане. Ако се брои само на поста за окончателен монтаж, тези 65 минути биха паднали върху екипа на поста.
Колко струва смяната
Има ли публична цена за парите? Само приблизително. Правилото на Министерството на енергетиката на САЩ (DOE) от 2020 г. посочва средна цена с монтаж от 21 698 USD, в долари от 2015 г., за базов ротационен компресор с постоянни обороти, маслено мазане и въздушно охлаждане (EN), която включва надценки, данъци и монтаж. Нито един публичен източник, намерен за тази страница, не дава маржа на производителя на единица. Затова маржовете тук са примерни входни данни, поставени доста под тази цена с монтаж: покривен марж 1 350 EUR за агрегат 22 kW и 2 250 EUR за агрегат 37 kW с VSD, което и в двата случая прави 30 EUR на минута на поста.
Загубените минути на поста от престои и бавен монтаж се остойностяват по тази ставка. Бракуваният агрегат се експедира след ремонт, затова ремонтът му се остойностява като време на екипа: 40 минути на един монтажник в следващата смяна при допусната ставка 48 EUR на час. Заводът въвежда собствения си марж по модел и ставка на екипа и Fabrico остойностява загубите на тази база.
| Загуба | Минути | Примерна стойност |
|---|---|---|
| Чакане на компресорен блок | 65 | 1 950 EUR |
| Бавен монтаж | 25 | 750 EUR |
| Смяна на модел | 25 | 750 EUR |
| Авария на телфер | 20 | 600 EUR |
| Ремонт след изпитване, време на екипа | 40 монтажник | 32 EUR |
| Общо | 135 пост + 40 монтажник | 4 082 EUR |
135-те минути на поста са 450 планирани минус 270 добри минус 45-те на бракувания агрегат, а 135 x 30 EUR = 4 050 EUR; ремонтът добавя 40/60 x 48 EUR = 32 EUR. Ставката на поста важи само докато постът е ограничението. Само чакането на компресорен блок прави 1 950 EUR, затова първото подобрение е на поста за блокове, а не на поста за окончателен монтаж.
Какво се приема за доказателство и кога да спрете пилота
Доказателството се определя в стъпка 0 и се проверява в стъпка 5. Праговете са примерни; заводът записва своите.
| Тест | Издържан, когато |
|---|---|
| Броят се сверява | В две поредни седмични сверки бройката на поста и сверката със стенда се различават с не повече от един агрегат, с назована причина |
| Престоите имат причини | Договореният дял от минутите престой, например четири пети, има причина от екипа |
| Чакането е проследено нагоре | Поне едно чакане на поста е свързано с празнина в броенето на блоковете или с пълна опашка |
| Една смяна е остойностена | Финансовият отдел приема маржовете и стойността в евро за една смяна |
Правилата за спиране са също толкова важни, защото пилот, който не може да се провали, не доказва нищо.
- Няма подписана цел от екипа и от представителите на работниците, ако има такива: не монтирайте.
- Бройката на поста още не се сверява след стъпка 2 и едно пренасочване на камерата: спрете и проверете гледката и правилото за броене.
- Минутите се губят на стендовете, а не на поста: насочете усилията към капацитета на стендовете.
- Причините остават под договорения дял в стъпка 5: оправете начина на въвеждане, преди да купувате каквото и да е.
- Всички четири теста са издържани: пилотът приключва. Решете; не го оставяйте да се влачи като безплатен пробен период.
Ако отговорът е да, следващите постове, опаковането в каси и буталната линия следват същите правила; вижте разширяване на компютърното зрение от една линия до целия завод. За разговора за бюджета бизнес казусът за камери на линията изброява въпросите, които финансовият отдел ще зададе.
Какво покрива Fabrico в такъв пилот
Fabrico е облачен OEE софтуер с функции на лек MES. В един компресорен завод днес покрива три вида постове:
- Шлифовъчни машини за ротори, корпусни клетки и шевозаваръчни машини: състояния и бройки от управленията, като профилирането на шлифовъчния диск и смяната му са под собствени кодове.
- Пост за компресорни блокове, постове за окончателен монтаж, опашка пред стенда и опаковане в каси: AI камерата (допълнителен модул) брои компресорни блокове, агрегати и каси. Където камера покрива поста, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при заявка и не се съхранява във Fabrico.
- Изпитвателни стендове: резултатите годен и брак, прочетени от компютъра на стенда, спрямо нормоминутите по модел.
Монтажниците и операторите въвеждат причината за престоя на таблет или телефон, а загубените минути се показват в евро по пост и смяна според собствените маржове на завода. Приложенията работят в браузър, на iOS и на Android; данните излизат чрез REST API, webhooks, Excel или CSV.
Пътна карта: AI камерата (допълнителен модул) да разпознава пост, който е утихнал, или нарастваща опашка пред стендовете и да предлага причина за престой, която монтажникът потвърждава или променя.
Не е във Fabrico: измерване на профила на роторите, стойности на хлабините, дебит, мощност и шум от стенда, протоколи от изпитване, документация на ресиверите и серийни номера. Fabrico не контролира нищо; това, което тези системи бракуват, влиза като бройка.
Вижте OEE софтуер с камери, системи за компютърно зрение в производството за OEE, MES и OEE софтуер за производството и общия чеклист за OEE пилот с компютърно зрение.
Въпроси за пилот в компресорен завод
Може ли OEE камерата да измерва дебита, течовете или шума?
Не. Дебитът, мощността, налягането, херметичността и шумът се измерват от изпитвателния стенд и неговите уреди, профилите на роторите от измервателната лаборатория. Единица, която тези системи бракуват, влиза в OEE като бройка брак.
Какво става с броенето, когато агрегат не издържи изпитването и се изпитва отново?
Остава един компресор. Първото изпитване го отбелязва като брак за показателя за качество на смяната; времето за ремонт на монтажника върви под код за ремонт; когато издържи второто изпитване, той се експедира със същия сериен номер, никога като допълнителен агрегат.
Искате ли да видите поста за компресорни блокове, постовете за окончателен монтаж и изпитвателните стендове на една времева линия на смяната? Заявете демо.
Свързани статии











Реални плочки на Fabrico, примерни данни.