


 Вход
 Блог

Компютърно зрение в производството на косачки: намерете станцията, която задържа продукцията

Накратко: станцията, която задържа линията за косачки, се вижда по буферите си. Бройте единиците на входа и на изхода на всеки буфер и поставете AI камера (допълнителен модул) там, където никоя машина не брои.
- Буфер, който постоянно расте, стои пред тясното място; празен буфер означава, че загубата е по-нагоре по потока.
- На тактова линия буфер не се образува, затова темпото задава станцията, която в повечето цикли завършва последна.
- Започнете да броите на масата за опаковане, на изхода на станцията за дръжката и в буфера пред кабината за пробен пуск.
- Fabrico не извършва контрол на качеството. Спирането на ножа, пробният пуск, етикетът за шум и проверките на кодове остават при своите стендове и скенери.
Компютърното зрение в производството на косачки брои косачките на входа и на изхода на всеки буфер, така че станцията, която задържа продукцията, се вижда на времевата линия на смяната.
То не извършва контрол: стендовете за спирачката на ножа, кабините за пробен пуск и скенерите за етикети оценяват косачката, а AI камерата само брои единиците, които напускат ръчните станции.
Обхват: бутащи косачки и косачки със седалка, градински трактори, тримери, ножици за жив плет, моторни триони, листосъбирачи и монтаж на роботизирани косачки. Камерите, които управляват роботизираните косачки, са функция на продукта и не са тема на тази страница. Батерийните пакети имат собствена страница, компютърно зрение в производството на батерии, както и пералните и хладилниците: компютърно зрение за домакински уреди.
Тестът на буферите на линия за косачки
Заводът за косачки е верига от буфери: корпуси след боядисването, двигатели на рампата, косачки пред кабината за пробен пуск. Тестът на буферите задава на всеки буфер един въпрос: за един час влязоха ли повече единици, отколкото излязоха?
Ако буферът расте, станцията след него не смогва или е блокирана по-надолу. Ако буферът се изпразни и следващата станция стои, тя е без материал и загубата е по-нагоре по потока. Това е методът на анализа на тесните места и затова престоите поради липса на материал и блокиране трябва да се отнасят към станцията, която ги е причинила, а не към тази, при която са се проявили.
Тактовата главна линия не позволява да се образува буфер. Доклад на Modern Materials Handling от 2016 г. за американски завод за професионални косачки описва класическата линия с такт и престой: операторите управляват темпото на системата, а линията се придвижва напред само когато всички сигнализират, че са готови (EN). На такава линия тясното място е станцията, която завършва последна, цикъл след цикъл, и тестът на буферите се пренася към сигналите „готово“: записвайте коя станция сигнализира последна при всеки такт.
| Показание на буфера | Вероятна причина | Чия е загубата |
|---|---|---|
| Боядисаните корпуси се трупат, монтажът на двигатели е зает | Монтажът е по-бавен от боядисването | Главна линия |
| Буферът с боядисани корпуси е празен, монтажът на двигатели чака | Пресата, заваряването или праховата линия изостават | Зона нагоре по потока |
| Корпусите чакат, рампата за двигатели е празна | Закупените двигатели или батерии закъсняват | Причина при доставчика |
| Буферът пред пробния пуск расте | Кабината е по-бавна от линията или е спряла | Кабина за пробен пуск |
| Тактова линия, станцията за дръжката завършва последна | Станцията за дръжката задава темпото на линията | Станция за дръжката, бавна работа |
| По-малко кашони, отколкото косачки след пробния пуск | Неуспешните косачки чакат в преработка или на опаковането липсват хора | Зона за преработка или маса за опаковане |
Пробен пуск, който трае две минути за една косачка и шест за следващата, образува буфер дори когато средното му време смогва; това описва формулата на Кингман за времето в опашка. Бройте буферите всеки час, а не веднъж на смяна.
Обяснително видео с Iris, виртуалната водеща на Fabrico, създадена с изкуствен интелект: как AI камера (допълнителен модул) брои продукцията там, където машината няма сигнал. Заявете демо.
Възпроизвежда се от YouTube. Google може да постави бисквитки, когато натиснете бутона за възпроизвеждане. Политика за поверителност.
Къде са буферите в завод за косачки
Един примерен завод: обща заготовка и боядисване, две странични захранващи линии, една главна линия и три буфера, които си струва да се броят.
Захранващите линии са важни, защото се крият зад главната линия. Статията на Assembly Magazine за завода на Ariens в Брилиън, Уисконсин, отбелязва, че линиите за подмонтаж изграждат компоненти като носачи и трансмисии и ги подават към главната монтажна линия (EN). Захранваща линия, която изостава, изглежда като бавна станция на главната линия, докато продукцията ѝ не се брои отделно.
И разположението може да е тясното място. В същия завод старата U-образна клетка отстъпи място на права линия със седем работни места, защото вътрешността на U-то се превърна в тясно място, тъй като пространството стана малко (EN). В такава клетка единиците се струпват при станциите, които делят тясното вътрешно пространство.
Нагоре по потока: пресите и заваръчните роботи вече броят, праховата линия не
Стоманените корпуси се изтеглят и обрязват на преси, които сами броят ходовете си; вижте OEE софтуер за щанцоване и пресови операции. Пластмасовите корпуси и кожуси излизат от клетки за леене под налягане, описани в компютърно зрение при леене на пластмаси под налягане. Рамите за косачки със седалка и zero-turn косачки се заваряват в роботизирани клетки, които записват програмните цикли; вижте OEE за роботизирани заваръчни клетки. Нито една от тях не се нуждае от камера, за да брои.
Общото между тях е капацитетът. Заводът от доклада на Modern Materials Handling работи на три смени в заваряването, заготовката и боядисването, за да захранва монтажа на косачки на една смяна (EN). Предварителните операции работят три пъти повече часове от монтажа, затова буферът с боядисани корпуси е буферът нагоре по потока, който трябва да следите: лоша нощ в заваръчния цех е утрешният празен буфер.
PLC контролерът на праховата линия знае скоростта на веригата, но не и колко куки са носили корпус. AI камера на разтоварването брои свалените корпуси; сравнено с корпусите, които монтажът на двигатели поема, това е буферът с боядисани корпуси час по час. Записвайте смяната на цвят като пренастройка на праховата линия, за да попаднат минутите без материал в монтажа там, където са започнали.
Направете този тест, преди да купувате часове. Ако монтажът чака корпуси, допълнителна монтажна смяна добавя заплати, но не и косачки; диагностиката за извънреден труд и смени през уикенда принадлежи нагоре по потока.
Рампата за двигатели: бензиновите и батерийните варианти идват отвън
Повечето заводи за косачки купуват двигателите си. Американските правила за емисиите на малки двигатели с искрово запалване го приемат за даденост: съгласно 40 CFR 1054.130, ако продавате двигател, който някой друг ще вгради в машина (EN), трябва да дадете на монтажника инструкции, които запазват двигателя в сертифицираната му конфигурация. Така рампата за двигатели е буфер, който заводът не контролира: закъснял камион се вижда като корпуси, чакащи пред монтажа на двигатели, докато рампата е празна.
Съставът на доставките на рампата се променя. В Калифорния Air Resources Board прие правило, според което повечето новопроизведени малки извънпътни двигатели, например в косачки и листосъбирачи, трябва да са с нулеви емисии от моделна година 2024 (EN), за двигателите в своята програма за малки извънпътни двигатели, тоест двигатели с искрово запалване с мощност до 19 киловата (EN). В Европа федерацията на производителите на градинска техника EGMF посочва в годишния си доклад за 2026 г., че навлизането на батерийните уреди, ръчните продукти и роботизираните решения продължава да расте, докато бензиновите категории срещат трудности, а машините със седалка запазват стабилни обеми (EN).
Така през една станция за монтаж на двигатели минават два вида единици. Бензиновият двигател се закрепва през корпуса, а болтът на ножа се затяга отдолу с електрически гайковерт, който записва всяко затягане, така че тази станция вече брои. Батерийната косачка получава мотор, контролер и гнездо за батерия, по-малко работа със собствено идеално време. Записвайте празната рампа като причина при доставчика, никога като бавна работа.
Станцията за дръжката и темпото на тактовата линия
На линия за бутащи косачки станцията за дръжката е най-капризната: долна и горна дръжка, скобата, която потребителят държи, за да се върти ножът, жилото за управление на ножа, жилото на задвижването при самоходните модели и жилото на газта при бензиновите, всяко прекарано и закрепено с клипс. Нищо там не дава сигнал. На тактова линия бавната станция за дръжката не образува буфер; тя задържа всяка станция на линията в нейния престой.
Където операторите натискат „готово“, контролерът на линията може да записва всяко натискане; циклите, в които станцията за дръжката е натиснала последна, са тестът на буферите за линия без буфери. AI камера на изхода на станцията брои излизащите косачки; новите оператори се виждат като по-малко косачки на час.
Продуктовият микс променя времената на станциите. В завода на Ariens всички косачки използват една и съща основна рама от стоманени тръби, макар много компоненти (двигатели, предни оси, опори за краката, седалки, гуми) да са различни за отделните модели (EN), а осем серии zero-turn косачки минават по една линия. Дайте на всяко семейство модели собствено идеално време, иначе станцията, която прави модели с дълъг цикъл, изглежда бавна, без да е. Вижте OEE на ръчни и хибридни монтажни линии.
Тримерите, ножиците за жив плет, моторните триони и листосъбирачите се сглобяват в малки ръчни клетки със стенд за разработка; бройте изхода на всяка клетка, с идеално време за всеки продукт.
Пробен пуск, етикет и кашон: контролът остава на стендовете
Бензиновите косачки се зареждат, пускат и работят във вентилирана кабина, а спирачката на ножа се проверява на стенд; батерийните косачки минават функционален тест. В САЩ стандартът за безопасност на CPSC за бутащи ротационни косачки изисква управлението на ножа да спре ножа напълно в рамките на 3,0 секунди след освобождаване на ръчката (16 CFR 1205.5) (EN); доказателството остава в записите на стенда.
Когато кабината спре, буферът пред пробния пуск се пълни за минути и линията се блокира. Бройте косачките на входа на буфера (изхода на последната станция на главната линия) и на изхода му (журнала на стенда с успешни и неуспешни). Косачка, която не мине, отива в преработка и отново през теста; бройте я веднъж, като неуспешна; вижте как да проследявате загубите от качество в OEE.
Етикетите са отделна станция. В САЩ за програма за изпитване косачките се разделят на производствени партиди (EN), а сертификационният етикет посочва партидата и месеца и годината на производство; кашоните, преброени по смяна и модел, поставят производствено число до всяка партида. В ЕС косачките за трева са изброени в член 12 от директивата за шума на открито 2000/14/ЕО като оборудване с ограничения за шума, а член 11 изисква маркировка CE и обявеното ниво на звукова мощност върху всяко съоръжение. Спрял принтер за етикети задържа всеки кашон зад себе си.
След това дръжката се сгъва, кошът и ръководството се поставят вътре и кашонът се затваря. Затвореният кашон е готова продукция, която нищо нагоре по потока не може да преброи, затова масата за опаковане получава първата AI камера. Вижте OEE камерата на ръчна станция за опаковане.
Откъде да започнете броенето в завод за косачки
Започнете там, където броенето липсва и буферът е вероятен; машините, които вече броят, запазват собствения си сигнал.
| Точка на броене | Източник | Какво доказва |
|---|---|---|
| 1. Изход на масата за опаковане | AI камера | Продукцията на линията, по час и модел |
| 2. Изход на станцията за дръжката | Журнал „готово“, AI камера | Дали завършва последна при такта |
| 3. Буфер пред пробния пуск, вход и изход | Брой от последната станция на входа, журнал на стенда на изхода | Дали кабината блокира линията |
| 4. Разтоварване на праховата линия | AI камера | Буферът с боядисани корпуси спрямо монтажа на двигатели |
| 5. Монтаж на двигатели | Контролер на гайковерта | Започнати косачки спрямо корпусите и наличните двигатели |
С тези пет точки всеки буфер от схемата има число на входа и на изхода. Напишете първо списъка с причините заедно с ръководителите на екипи: закъснели двигатели, закъснели батерии, липсващи корпуси, смяна на цвят, спряла кабина, спрял принтер за етикети. По-широкият метод е описан в как да откриете и премахнете тясно място в производството.
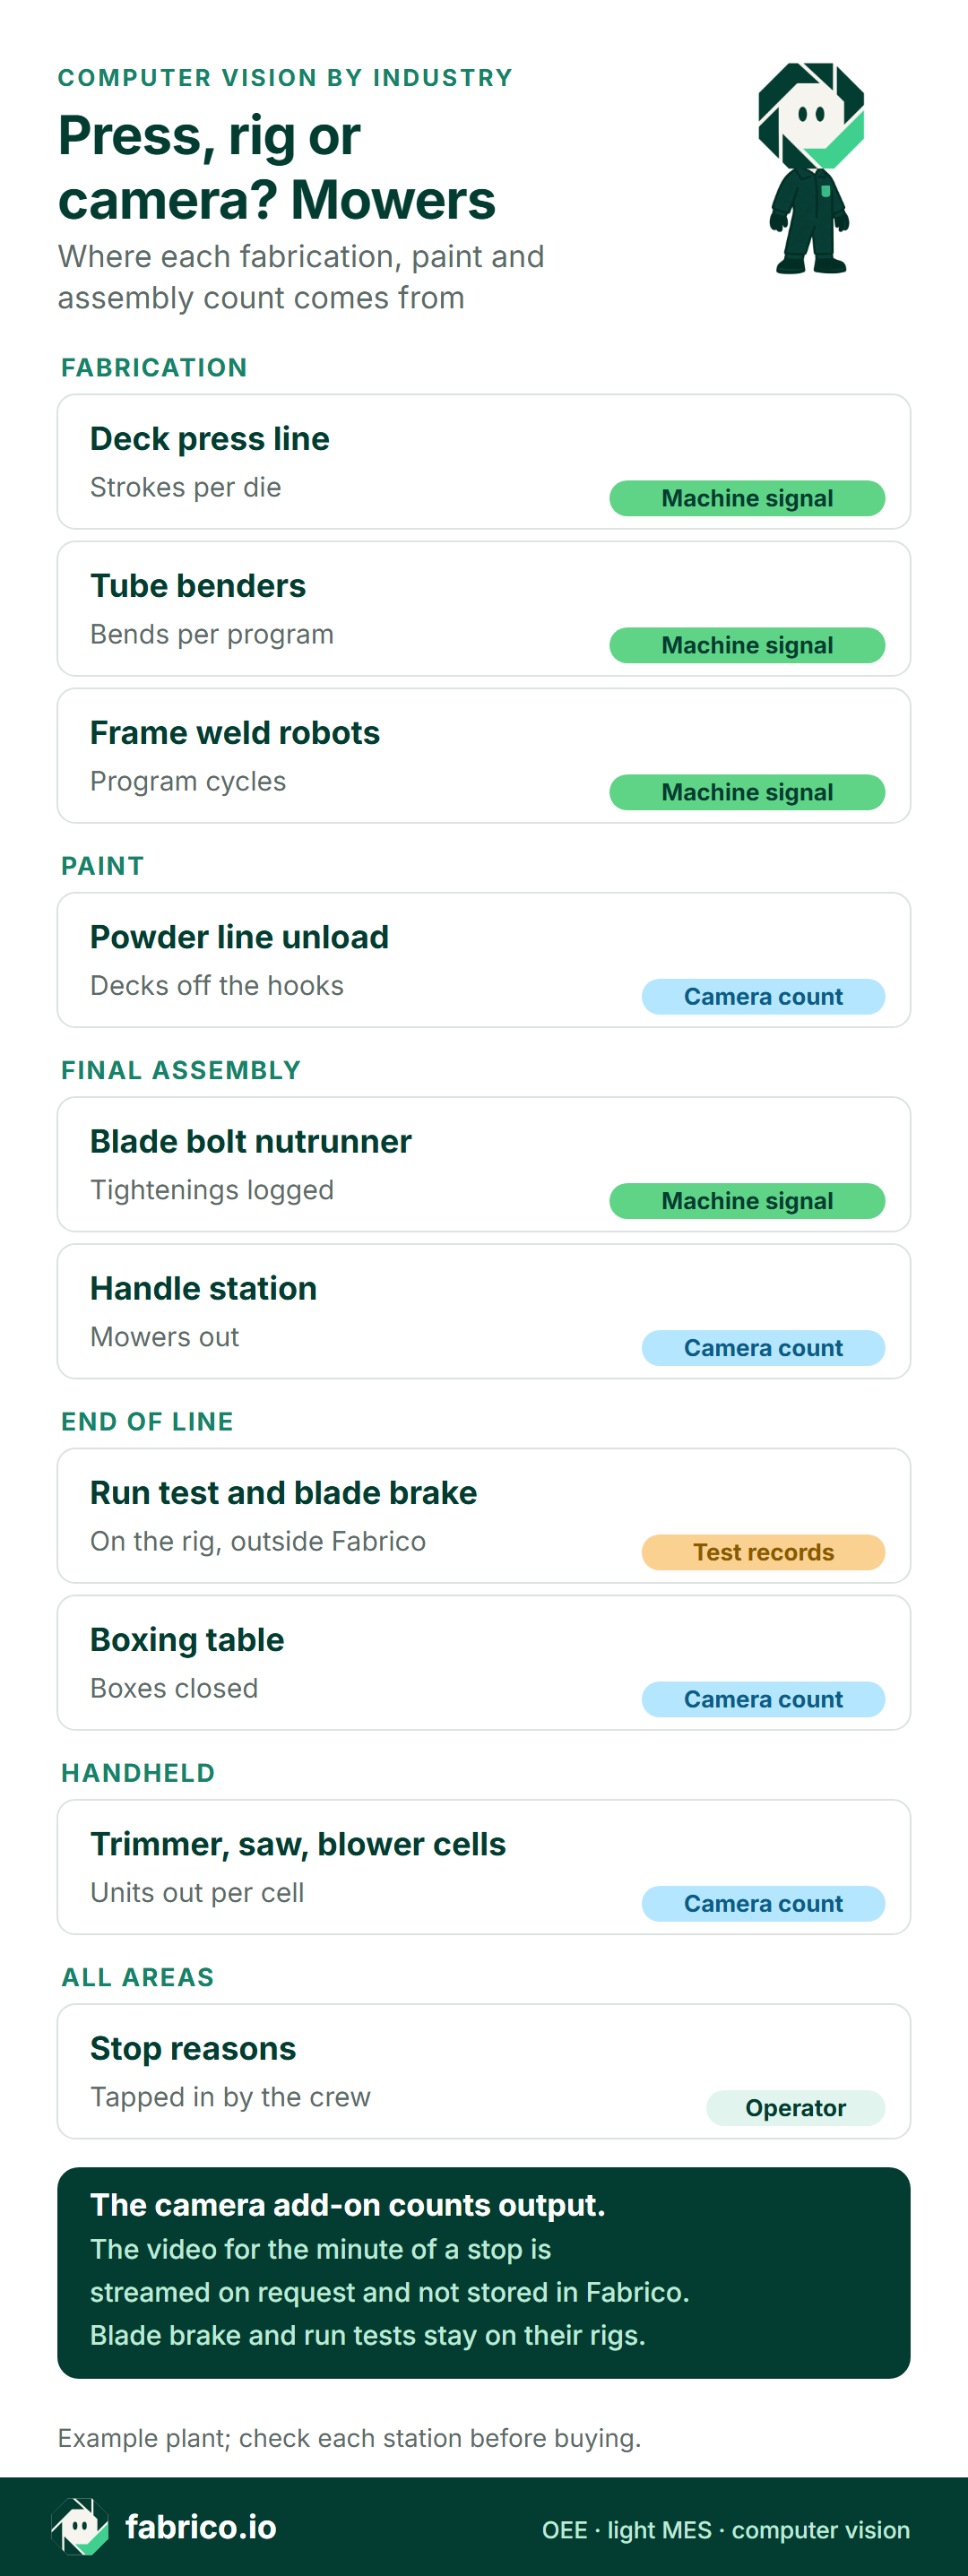
Текстова версия на тази инфографика
- Заготовка: Пресова линия за корпуси: машинен сигнал, ходове на матрица
- Заготовка: Огъващи машини за тръби: машинен сигнал, огъвания на програма
- Заготовка: Роботи за заваряване на рами: машинен сигнал, програмни цикли
- Боядисване: Разтоварване на праховата линия: броене с камера, корпуси, свалени от куките
- Финален монтаж: Гайковерт за болта на ножа: машинен сигнал, записани затягания
- Финален монтаж: Станция за дръжката: броене с камера, излизащи косачки
- Край на линията: Пробен пуск и спирачка на ножа: записи от изпитване, на стенда, извън Fabrico
- Край на линията: Маса за опаковане: броене с камера, затворени кашони
- Ръчни уреди: Клетки за тримери, триони, листосъбирачи: броене с камера, единици на клетка
- Всички зони: Причини за престой: оператор, въведени от екипа
- AI камерата (допълнителен модул) брои продукцията. Където камера покрива линията, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при заявка и не се съхранява.
- Спирачката на ножа и пробните пускове остават на своите стендове.
Заявете демо, за да видите монтажа на двигатели, станцията за дръжката и масата за опаковане преброени на една времева линия.
Пример с изчисления: смяна, в която станцията за дръжката задържа линията
Примерни числа, не от реален завод: тактова линия произвежда бензинови и батерийни бутащи косачки. Идеалният цикъл е 60 секунди за бензинова косачка и 45 секунди за батерийна. Смяната е от 05:30 до 13:30 ч. минус 30 минути почивка, така че са планирани 450 минути. AI камери броят затворените кашони и косачките, напускащи станцията за дръжката, гайковертът брои монтажа на двигатели, стендът за пробен пуск записва успешните и неуспешните, а ръководителят на екипа въвежда причините за престой.
Наличност. Буферите обясниха трите престоя. 35 минути корпусите стояха при монтажа на двигатели, докато рампата за двигатели беше празна: причина при доставчика. 15 минути буферът с боядисани корпуси беше празен след смяна на цвят от червено на зелено: пренастройка на праховата линия. 10 минути буферът пред пробния пуск беше пълен заради повреда в аспирацията: причина в кабината. Време за работа: 450 минус 60 = 390 минути, наличност 86,7%.
Производителност. Масата за опаковане затвори 200 бензинови и 180 батерийни косачки: 200 x 60 s + 180 x 45 s = 20 100 секунди, или 335 минути идеална работа, от 390 минути работа: 85,9%. Журналът „готово“ на линията показа къде отидоха останалите 55 минути: станцията за дръжката натискаше последна в повечето тактови цикли, с двама оператори във втората им седмица.
Качество. Осем бензинови косачки не минаха пробния пуск от първия път. Добрата продукция от първо преминаване беше 192 бензинови и 180 батерийни косачки: 11 520 + 8 100 = 19 620 секунди, или 327 минути. Качеството беше 327 от 335: 97,6%.
OEE. 86,7% x 85,9% x 97,6% = 72,7%. Проверка: 327 добри минути от 450 планирани минути са 72,7%. Стълбовете също се събират: 327 + 55 + 35 + 15 + 10 + 8 = 450. Сметката от броенето до OEE е описана в OEE с компютърно зрение.
Където AI камера покрива станцията, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при заявка и не се съхранява във Fabrico. При първия престой заради двигатели видеото от станцията за дръжката показа, че от предишните станции не идват косачки; ръководителят на екипа провери стелажа с двигатели и записа причина при доставчика.
Смяната в евро
Примерни входни данни, които се заменят с числата на завода: 24 души от първата станция до опаковането, всеки струва 40 EUR на час с осигуровките за работодателя, и 60 EUR маржин на покритието на косачка. Ставката е близо до стойността за еврозоната: статистиката на Евростат за разходите за труд за 2025 г. дава 40,3 EUR на час за индустрията (EN), най-добре платения сектор. Не беше намерена публична стойност за маржина на бутаща косачка, затова 60 EUR са примерна стойност. Заплатите текат, независимо дали линията работи: една загубена минута е 24 x 40 / 60 = 16 EUR. При идеалното време от 60 секунди за бензинова косачка всяка загубена минута е и поне една непроизведена косачка, която носи 60 EUR маржин само ако има чакащи поръчки и тя не може да се произведе по-късно.
| Загуба в тази смяна | Минути | Разход за екипа | С пропуснатия маржин |
|---|---|---|---|
| Бавна работа на станцията за дръжката | 55 | 880 EUR | 4 180 EUR |
| Закъснели двигатели от доставчика | 35 | 560 EUR | 2 660 EUR |
| Смяната на цвят остави линията без корпуси | 15 | 240 EUR | 1 140 EUR |
| Повреда в кабината за пробен пуск | 10 | 160 EUR | 760 EUR |
| Неуспешни пробни пускове, използвано време на линията | 8 | 128 EUR | 128 EUR |
| Общо загубено време | 123 | 1 968 EUR | 8 868 EUR |
Това са 1 968 EUR време на екипа и 6 900 EUR маржин: 8 868 EUR за една смяна или 88 680 EUR за седмица от десет такива смени. 8-те неуспешни пробни пуска се броят само с времето на екипа, защото тези косачки бяха преработени и опаковани в същата смяна; трудът за преработка е отгоре.
Станцията за дръжката носи 47% от парите, повече от закъснелите двигатели и кабината заедно. Тя е тясното място в тази смяна, затова първата мярка за изпитване е там: сложете до всеки нов оператор опитен колега или поставете втори оператор на дръжките, докато времената се стабилизират. Мярка на праховата линия щеше да спести 15 минути; дръжките струваха 55. Докажете ефекта със същите броения в следващата смяна, както в OEE в реално време за анализ на тесните места.
Какво камерата може и не може да види на станция за косачки
Ръцете пречат. Изследователи от Техническия университет в Хамбург, създали камерна система за разпознаване на ръчни монтажни стъпки, установяват за ставите на ръцете, че поради по-силното закриване на ръцете при държане на инструмент те не са били използваеми непрекъснато (EN). Те отбелязват също, че оценката на напредъка чрез наблюдение на продукта не винаги е приложима, ако продуктът има много варианти и малки партиди (EN) или ако работата е засегната от закривания, и че надеждността трябва да отчита промените в работната среда, като фон и осветление (EN). Изследването им разпознава стъпки и инструменти в лаборатория, а не продукция на линия за косачки, затова го приемете като списък с ограничения, а не като еталон.
За завод за косачки това означава три правила. Насочете AI камерата към косачката или кашона, които напускат станцията, а не към ръцете, така че броенето никога да не зависи от това дали се вижда закрепено жило. Осигурете равномерна светлина на разтоварването на праховата линия; лъскава боя под една лампа е трудна сцена. Тази страница не посочва стойност за точност; проверете броенето спрямо ръчно преброяване на собствените си станции.
Кажете на операторите и на представителите на работниците какво брои камерата, преди да пробиете дупка за стойка, дръжте лицата извън кадър и показвайте резултатите по станция и смяна, без имена. Позициите близо до кабината за пробен пуск, където има гориво, изискват одобрение от отговорника по безопасност.
Въпроси за завод за косачки: тестът на буферите
Как да намеря станцията, която задържа линията за косачки?
Бройте единиците на входа и на изхода на всеки буфер: боядисаните корпуси, рампата за двигатели и буфера пред пробния пуск. Буферът, който постоянно расте, стои пред тясното място.
Може ли OEE камера да провери времето за спиране на ножа или дали двигателят пали?
Не. Спирачката на ножа и пробните пускове остават на своите стендове, а проверките на етикети и кодове остават при системата за контрол на завода. Fabrico не извършва контрол на качеството. Неуспешният пробен пуск все пак намалява качеството в OEE, щом стигне до броенето.
Какво, ако линията за косачки е тактова и в нея не се образува буфер?
Записвайте кога всяка станция подава сигнал „готово“ при всеки такт. Станцията, която завършва последна, задава темпото.
Трябва ли бензиновите и батерийните косачки да имат едно идеално време на цикъла?
Не. Дайте на всяко семейство модели собствено идеално време, иначе батерийните косачки изглеждат като бърза работа, а бензиновите като бавна.
Трябва ли заводът да добави смяна, преди да направи теста на буферите?
Първо направете теста. Ако монтажът чака при празен буфер с боядисани корпуси, допълнителната смяна принадлежи нагоре по потока, а не в монтажа.
Мястото на Fabrico в търсенето на тясното място в завод за косачки
Fabrico е облачен OEE софтуер с функции на лек MES. В завод за косачки и градинска техника той прави три неща още днес:
- Преси, огъващи машини, заваръчни роботи и праховата линия: чете състоянието на работа и броенето от техните контролери или PLC, така че смяна на матрица или спиране на кабината става време на престой, с причината от екипа.
- Разтоварване на праховата линия, монтажни станции, клетки за ръчни уреди и опаковане: AI камерата брои корпуси, косачки, кашони и ръчни уреди. Където камера покрива линията, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при заявка и не се съхранява.
- Продуктов микс: всяко семейство модели получава собствено идеално време на цикъла, а всяка загуба получава стойност в евро от цената или маржина, зададени за модела.
Причините се въвеждат на станцията от таблет или телефон. Мениджърите следят същите числа в уеб или в приложенията за iOS и Android, а данните могат да се експортират чрез REST API, webhooks, Excel или CSV. Подробности за AI камерата има на страницата на функцията компютърно зрение за OEE, а за цялата платформа в прегледа на решението за OEE и MES.
В плановете: AI камера, която отбелязва станцията, задържаща линията, и предлага вероятна причина, която ръководителят на екипа приема или коригира; не е налична днес.
Извън Fabrico: изпитванията на спирачката на ножа и пробните пускове, проверките на заварки и покрития, контролът на етикети и кодове, сертифицирането за безопасност и записите към него, сертифицирането за шум и емисии.
Четири проверки за всеки доставчик на камери:
| Въпрос | Добър отговор |
|---|---|
| Може ли да покаже буфер, а не само брой? | Броене на входа и на изхода на един и същ буфер на една времева линия. |
| Как се справя с тактова линия? | Сигналът „готово“ на всяка станция при всеки такт, плюс броене на изхода. |
| Къде отиват успешните и неуспешните от стенда? | В качеството, като всяка неуспешна се брои веднъж. |
| Как се записват минутите без материал и с блокиране? | Към станцията, която ги е причинила, с причината от екипа. |
Искате буфера пред пробния пуск, станцията за дръжката и масата за опаковане на една времева линия на смяната? Заявете демо.
Свързани статии









Реални плочки на Fabrico, примерни данни.