


 Anmeldung
 Blog

Computer Vision in der Rasenmäherfertigung: die Station finden, die die Ausbringung bremst

Kurz gesagt: Die Station, die eine Rasenmäherlinie bremst, zeigt sich in ihren Puffern. Zählen Sie die Einheiten in jeden Puffer hinein und heraus und setzen Sie eine KI-Kamera (ein Add-on) dort ein, wo keine Maschine zählt.
- Ein Puffer, der ständig wächst, liegt vor dem Engpass; ein leerer Puffer bedeutet, dass der Verlust weiter vorne entsteht.
- Auf einer getakteten Linie bildet sich kein Puffer, also gibt die Station den Takt vor, die in den meisten Zyklen als letzte fertig wird.
- Zählen Sie zuerst am Verpackungstisch, am Ausgang der Holmstation und am Puffer vor der Probelaufkabine.
- Fabrico prüft nicht. Messerstopp, Probelauf, Schallleistungsetikett und Codeprüfungen bleiben bei ihren Prüfständen und Scannern.
Computer Vision in der Rasenmäherfertigung zählt die Mäher in jeden Puffer hinein und heraus, sodass die Station, die die Ausbringung bremst, auf der Schicht-Zeitleiste sichtbar wird.
Sie prüft nicht: Prüfstände für die Messerbremse, Probelaufkabinen und Etikettenscanner beurteilen den Mäher, während die KI-Kamera nur die Einheiten zählt, die manuelle Stationen verlassen.
Im Umfang: handgeführte Rasenmäher und Aufsitzmäher, Rasentraktoren, Rasentrimmer, Heckenscheren, Kettensägen, Laubbläser und die Montage von Mährobotern. Kameras, die Mähroboter steuern, sind eine Produktfunktion und nicht Thema dieser Seite. Akkupacks haben eine eigene Seite, Computer Vision in der Batteriefertigung, ebenso Waschmaschinen und Kühlschränke: Computer Vision für Haushaltsgeräte.
Der Puffertest auf einer Rasenmäherlinie
Ein Rasenmäherwerk ist eine Kette von Puffern: Mähdecks nach der Lackierung, Motoren in der Anlieferung, Mäher vor der Probelaufkabine. Der Puffertest stellt jedem Puffer eine einzige Frage: Sind innerhalb einer Stunde mehr Einheiten hinein- als herausgegangen?
Wächst der Puffer, kommt die Station dahinter nicht mit oder wird weiter hinten blockiert. Läuft der Puffer leer und die nächste Station steht, fehlt ihr Material, und der Verlust gehört nach vorne. Das ist die Methode einer Engpassanalyse, und deshalb müssen Stillstände durch Materialmangel und Rückstau der Station zugebucht werden, die sie verursacht hat, nicht der, an der sie sichtbar wurden.
Auf einer getakteten Hauptlinie bildet sich kein Puffer. Ein Bericht von Modern Materials Handling aus dem Jahr 2016 über ein US-Werk für gewerbliche Rasenmäher beschreibt die klassische Takt- und Verweillinie: Die Werker bestimmen das Tempo des Systems, und die Linie taktet erst weiter, wenn alle gemeldet haben, dass sie fertig sind (EN). Auf einer solchen Linie ist der Engpass die Station, die Zyklus für Zyklus als letzte fertig wird, und der Puffertest verlagert sich auf die Fertigmeldungen: Protokollieren Sie, welche Station bei jedem Takt als letzte meldet.
| Pufferstand | Wahrscheinliche Ursache | Verlust gehört zu |
|---|---|---|
| Lackierte Decks stauen sich, Motormontage ausgelastet | Montage ist langsamer als Lackierung | Hauptlinie |
| Puffer lackierter Decks leer, Motormontage wartet | Presse, Schweißen oder Pulverlinie im Rückstand | Vorgelagerter Bereich |
| Decks warten, Motorenanlieferung leer | Zugekaufte Motoren oder Akkupacks verspätet | Grund beim Lieferanten |
| Puffer vor dem Probelauf wächst | Kabine langsamer als die Linie oder ausgefallen | Probelaufkabine |
| Getaktete Linie, Holmstation als letzte fertig | Holmstation bestimmt den Takt der Linie | Holmstation, verringerte Geschwindigkeit |
| Weniger Kartons als Mäher aus dem Probelauf | Durchgefallene Mäher in der Nacharbeit oder zu wenig Personal an der Verpackung | Nacharbeitsplatz oder Verpackungstisch |
Ein Probelauf, der bei einem Mäher zwei Minuten und beim nächsten sechs dauert, baut einen Puffer auf, selbst wenn sein Durchschnitt mithält; das beschreibt die Kingman-Formel für die Wartezeit. Zählen Sie die Puffer jede Stunde, nicht einmal pro Schicht.
Erklärvideo mit Iris, der KI-generierten Präsentatorin von Fabrico: wie eine KI-Kamera (ein Add-on) die Ausbringung zählt, wo eine Maschine kein Signal hat. Demo buchen.
Wird von YouTube abgespielt. Google kann Cookies setzen, wenn Sie auf Abspielen drücken. Datenschutzerklärung.
Wo die Puffer in einem Rasenmäherwerk liegen
Ein Beispielwerk: gemeinsame Blechbearbeitung und Lackierung, zwei seitliche Zuführlinien, eine Hauptlinie und drei Puffer, die sich zu zählen lohnen.
Zuführlinien sind wichtig, weil sie sich hinter der Hauptlinie verstecken. Der Bericht des Assembly Magazine über das Ariens-Werk in Brillion, Wisconsin, hält fest, dass Vormontagelinien Komponenten wie Lenkerarme und Getriebe bauen und sie der Hauptmontagelinie zuführen (EN). Eine Zuführlinie, die in Rückstand gerät, sieht wie eine langsame Station der Hauptlinie aus, solange ihre Ausbringung nicht gesondert gezählt wird.
Auch das Layout kann der Engpass sein. Im selben Werk wich die alte U-förmige Zelle einer geraden Linie mit sieben Arbeitsplätzen, weil das Innere des U zum Engpass wurde, da es dort eng wurde (EN). In einer solchen Zelle stauen sich die Einheiten an den Stationen, die sich den beengten Innenraum teilen.
Vorgelagert: Pressen und Schweißroboter zählen bereits, die Pulverlinie nicht
Stahldecks werden auf Pressen gezogen und beschnitten, die ihre Hübe selbst zählen; siehe OEE-Software für Stanz- und Pressenbetriebe. Kunststoffdecks und Gehäuse kommen aus Spritzgießzellen, beschrieben in Computer Vision im Kunststoff-Spritzguss. Rahmen für Aufsitz- und Zero-Turn-Mäher werden in Roboterzellen geschweißt, die Programmzyklen protokollieren; siehe OEE für Roboterschweißzellen. Keine dieser Anlagen braucht eine Kamera zum Zählen.
Gemeinsam ist ihnen die Kapazität. Das Werk aus dem Bericht von Modern Materials Handling fährt drei Schichten in Schweißerei, Blechbearbeitung und Lackierung, um die einschichtige Mähermontage zu versorgen (EN). Die Vorfertigung läuft dreimal so viele Stunden wie die Montage, also ist der Puffer lackierter Decks der vorgelagerte Puffer, den Sie beobachten sollten: Eine schlechte Nacht in der Schweißerei ist der leere Puffer von morgen.
Die SPS der Pulverlinie kennt die Kettengeschwindigkeit, nicht aber, wie viele Haken tatsächlich ein Deck trugen. Eine KI-Kamera an der Entladung zählt die abgenommenen Decks; den Decks gegenübergestellt, die die Motormontage aufnimmt, ergibt das den Puffer lackierter Decks Stunde für Stunde. Buchen Sie einen Farbwechsel als Rüstvorgang der Pulverlinie, damit Mangelminuten in der Montage dort landen, wo sie entstanden sind.
Machen Sie diesen Test, bevor Sie Stunden zukaufen. Wartet die Montage auf Decks, bringt eine zusätzliche Montageschicht Lohnkosten und keine Mäher; die Diagnose für Überstunden und Wochenendschichten gehört dann in den vorgelagerten Bereich.
Die Motorenanlieferung: Benzin- und Akkuvarianten kommen von außen
Die meisten Rasenmäherwerke kaufen ihre Motoren zu. Die US-Abgasvorschriften für kleine Ottomotoren setzen das voraus: Nach 40 CFR 1054.130 müssen Sie, wenn Sie einen Motor verkaufen, den ein anderer in ein Gerät einbaut (EN), dem Einbauer Anweisungen mitgeben, die den Motor in seiner zertifizierten Konfiguration halten. Die Motorenanlieferung ist also ein Puffer, den das Werk nicht steuert: Ein verspäteter Lkw zeigt sich als wartende Decks vor der Motormontage, während die Anlieferung leer ist.
Der Mix in der Anlieferung verschiebt sich. In Kalifornien hat das Air Resources Board eine Regel beschlossen, nach der die meisten neu hergestellten kleinen Offroad-Motoren, etwa in Rasenmähern und Laubbläsern, ab Modelljahr 2024 emissionsfrei sein müssen (EN), und zwar für Motoren in seinem Programm für kleine Offroad-Motoren, also Ottomotoren mit höchstens 19 Kilowatt (EN). In Europa meldet der Verband der Gartengerätehersteller EGMF in seinem Tätigkeitsbericht 2026, dass die Verbreitung akkubetriebener Geräte, handgeführter Produkte und Roboterlösungen weiter wächst, während benzinbetriebene Kategorien unter Druck stehen und Aufsitzmaschinen stabile Stückzahlen halten (EN).
Also durchlaufen zwei Arten von Einheiten eine einzige Station Motormontage. Ein Benzinmotor wird durch das Deck verschraubt, und die Messerschraube wird von unten mit einem EC-Schrauber angezogen, der jede Verschraubung protokolliert; diese Station zählt also bereits. Ein Akkumäher bekommt Motor, Steuerung und Akkuschacht, weniger Arbeit mit eigener idealer Zeit. Buchen Sie eine leere Anlieferung als Grund beim Lieferanten, niemals als verringerte Geschwindigkeit.
Die Holmstation und der Takt einer getakteten Linie
Auf einer Linie für handgeführte Mäher ist die Holmstation die kniffligste: Unter- und Oberholm, der Sicherheitsbügel, den der Benutzer hält, damit sich das Messer dreht, der Bowdenzug für die Messerbremse, der Antriebszug bei Modellen mit Radantrieb und der Gaszug bei Benzinern, jeder verlegt und eingeclipst. Nichts davon liefert ein Signal. Auf einer getakteten Linie baut eine langsame Holmstation keinen Puffer auf; sie hält jede Station der Linie in ihrer Verweilzeit fest.
Wo die Werker eine Fertigmeldung drücken, kann die Liniensteuerung jeden Tastendruck protokollieren; die Zyklen, in denen die Holmstation als letzte gedrückt hat, sind der Puffertest für eine Linie ohne Puffer. Eine KI-Kamera am Stationsausgang zählt die herauskommenden Mäher; neue Werker zeigen sich als weniger Mäher pro Stunde.
Der Modellmix verändert die Stationszeiten. Im Ariens-Werk teilen alle Mäher denselben Grundrahmen aus Stahlrohr, auch wenn viele Komponenten (Motoren, Vorderachsen, Fußstützen, Sitze, Reifen) je nach Modell verschieden sind (EN), und acht Zero-Turn-Baureihen laufen auf einer Linie. Geben Sie jeder Modellfamilie ihre eigene ideale Zeit, sonst wirkt die Station, die Modelle mit langem Zyklus baut, langsam, obwohl sie es nicht ist. Siehe OEE auf manuellen und hybriden Montagelinien.
Rasentrimmer, Heckenscheren, Kettensägen und Laubbläser entstehen in kleinen Handmontagezellen mit Einlaufstand; zählen Sie den Ausgang jeder Zelle, mit einer idealen Zeit je Produkt.
Probelauf, Etikett und Karton: die Prüfung bleibt auf den Prüfständen
Benzinmäher werden betankt, gestartet und in einer belüfteten Kabine laufen gelassen, und die Messerbremse wird auf einem Prüfstand geprüft; Akkumäher bekommen einen Funktionstest. In den USA verlangt die CPSC-Sicherheitsnorm für handgeführte Sichelmäher, dass die Messersteuerung das Messer innerhalb von 3,0 Sekunden nach dem Loslassen des Bedienelements vollständig stoppen muss (16 CFR 1205.5) (EN); der Nachweis bleibt in den Aufzeichnungen des Prüfstands.
Steht die Kabine, füllt sich der Puffer vor dem Probelauf innerhalb von Minuten, und die Linie staut sich zurück. Zählen Sie die Mäher in den Puffer hinein (aus der letzten Station der Hauptlinie) und aus ihm heraus (das Gut- und Schlecht-Protokoll des Prüfstands). Ein durchgefallener Mäher geht in die Nacharbeit und erneut durch den Test; zählen Sie ihn einmal, als n.i.O.-Mäher; siehe, wie Sie Qualitätsverluste in der OEE erfassen.
Etiketten sind eine eigene Station. In den USA sind die Mäher für ein Prüfprogramm in Produktionslose einzuteilen (EN), und das Zertifizierungsetikett nennt das Los sowie Monat und Jahr der Herstellung; nach Schicht und Modell gezählte Kartons stellen jedem Los eine Produktionszahl zur Seite. In der EU sind Rasenmäher in Artikel 12 der Outdoor-Richtlinie 2000/14/EG als Geräte mit Geräuschgrenzwerten aufgeführt, und Artikel 11 verlangt die CE-Kennzeichnung und die Angabe des Schallleistungspegels auf jedem Gerät. Ein Etikettendrucker, der steht, hält jeden Karton hinter sich auf.
Dann wird der Holm umgeklappt, Grasfangkorb und Bedienungsanleitung kommen hinein, und der Karton wird verschlossen. Ein verschlossener Karton ist fertige Ausbringung, die nichts davor zählen kann, also bekommt der Verpackungstisch die erste KI-Kamera. Siehe die OEE-Kamera an einem manuellen Packplatz.
Wo Sie in einem Rasenmäherwerk mit dem Zählen beginnen
Beginnen Sie dort, wo die Zählung fehlt und ein Puffer wahrscheinlich ist; Maschinen, die bereits zählen, behalten ihr eigenes Signal.
| Zählpunkt | Quelle | Was er belegt |
|---|---|---|
| 1. Ausgang Verpackungstisch | KI-Kamera | Die Ausbringung der Linie, nach Stunde und Modell |
| 2. Ausgang Holmstation | Fertigmeldungsprotokoll, KI-Kamera | Ob sie im Takt als letzte fertig wird |
| 3. Puffer vor dem Probelauf, rein und raus | Zählung der letzten Station hinein, Prüfstandsprotokoll heraus | Ob die Kabine die Linie blockiert |
| 4. Entladung der Pulverlinie | KI-Kamera | Den Puffer lackierter Decks im Vergleich zur Motormontage |
| 5. Motormontage | Steuerung des EC-Schraubers | Begonnene Mäher, verglichen mit Decks und Motorenbestand |
Mit diesen fünf Punkten hat jeder Puffer im Diagramm eine Zahl hinein und heraus. Schreiben Sie die Liste der Stillstandsgründe zuerst mit den Teamleitern: Motoren verspätet, Akkupacks verspätet, Decks fehlen, Farbwechsel, Kabine ausgefallen, Etikettendrucker ausgefallen. Die übergreifende Methode steht in wie Sie einen Engpass in der Fertigung finden und beseitigen.
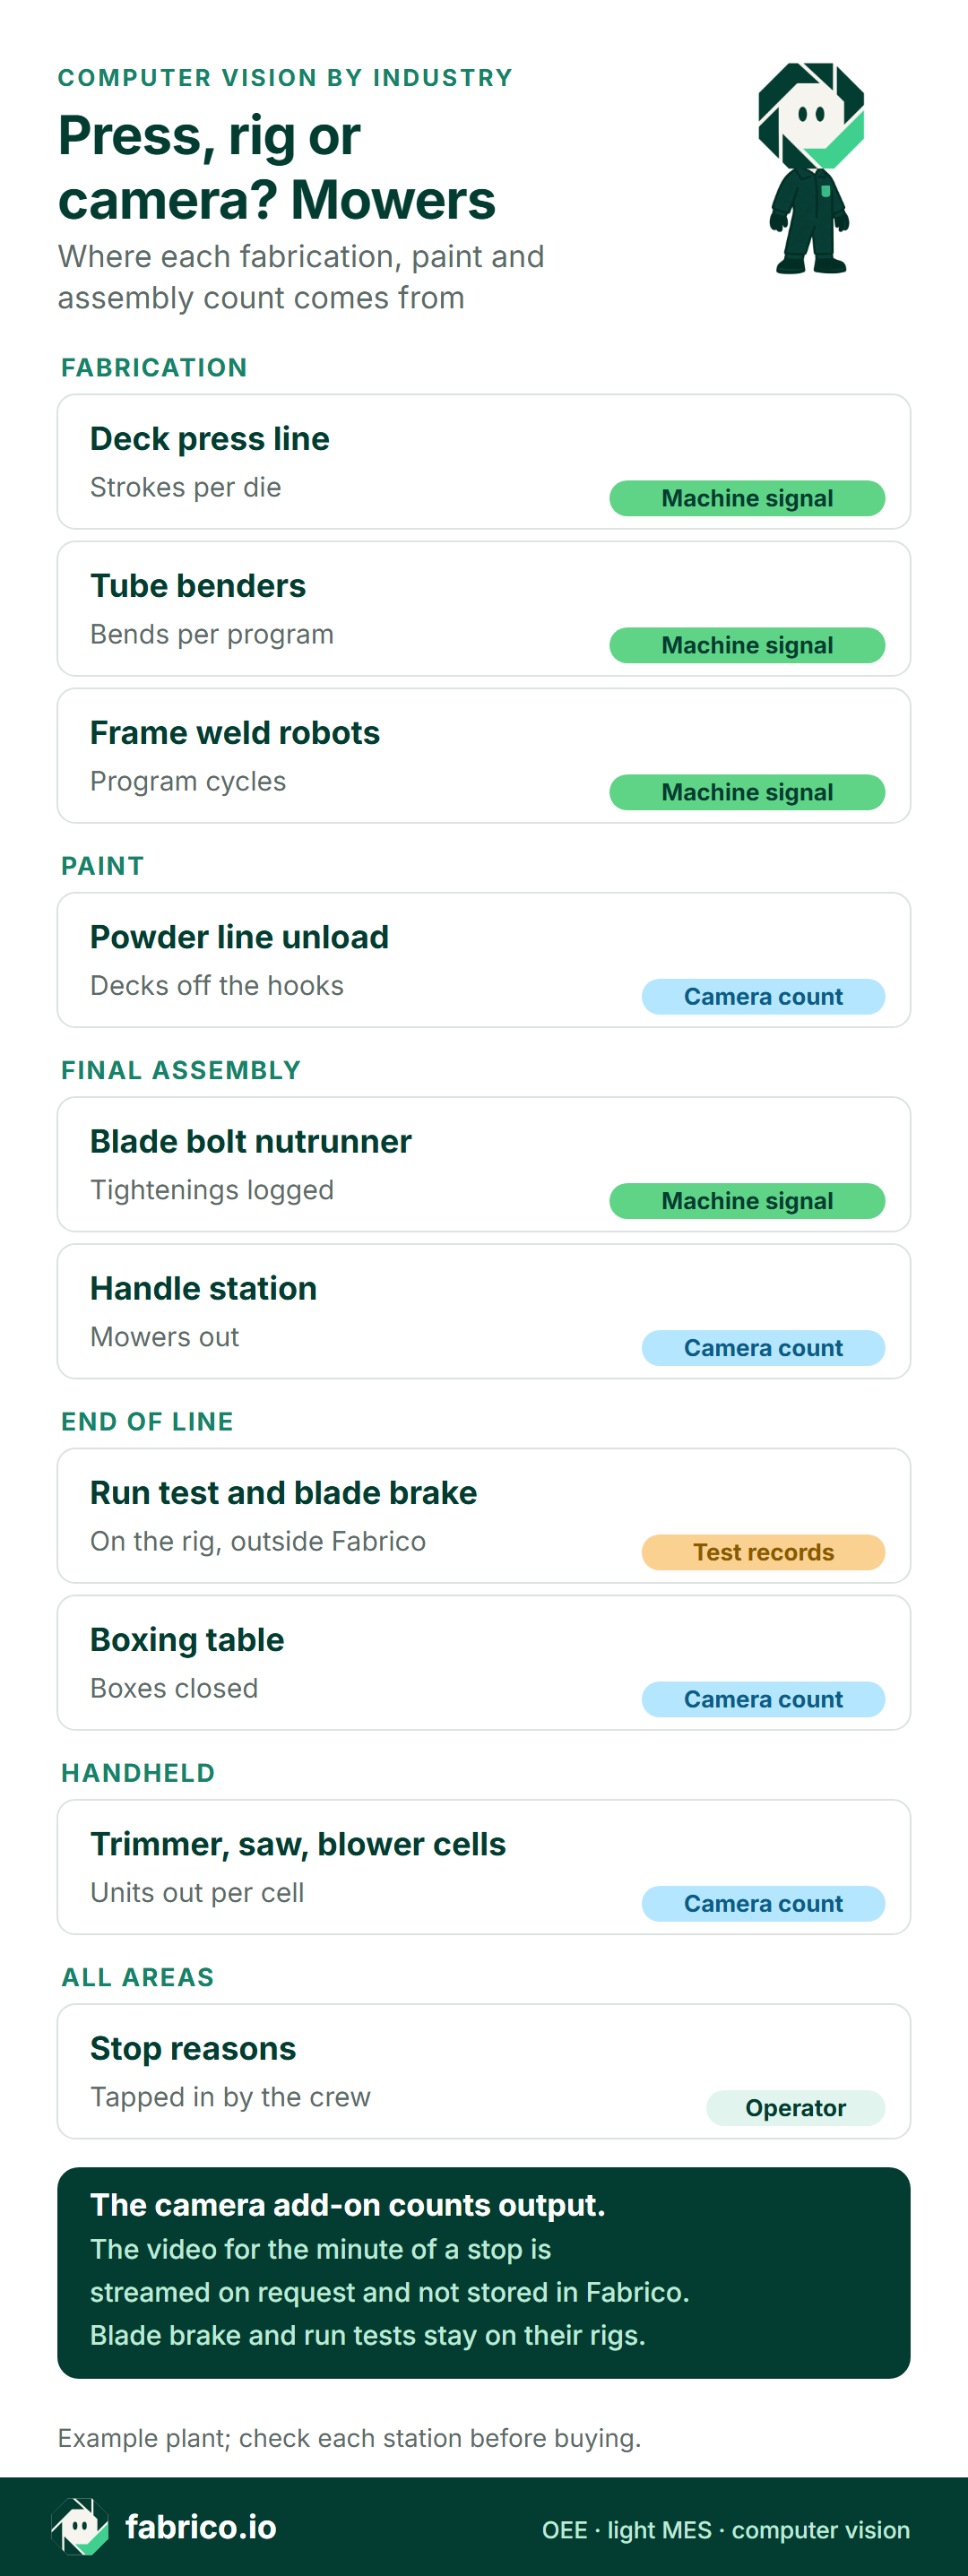
Textversion dieser Infografik
- Blechbearbeitung: Deckpressenlinie: Maschinensignal, Hübe je Werkzeug
- Blechbearbeitung: Rohrbiegemaschinen: Maschinensignal, Biegungen je Programm
- Blechbearbeitung: Rahmenschweißroboter: Maschinensignal, Programmzyklen
- Lackierung: Entladung der Pulverlinie: Kamerazählung, von den Haken genommene Decks
- Endmontage: EC-Schrauber für die Messerschraube: Maschinensignal, protokollierte Verschraubungen
- Endmontage: Holmstation: Kamerazählung, herauskommende Mäher
- Linienende: Probelauf und Messerbremse: Prüfaufzeichnungen, auf dem Prüfstand, außerhalb von Fabrico
- Linienende: Verpackungstisch: Kamerazählung, verschlossene Kartons
- Handgeräte: Zellen für Trimmer, Sägen, Bläser: Kamerazählung, Einheiten je Zelle
- Alle Bereiche: Stillstandsgründe: Werker, vom Team eingetippt
- Die KI-Kamera (ein Add-on) zählt die Ausbringung. Wo eine Kamera die Linie erfasst, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht gespeichert.
- Messerbremse und Probeläufe bleiben auf ihren Prüfständen.
Buchen Sie eine Demo, um Motormontage, Holmstation und Verpackungstisch auf einer Zeitleiste gezählt zu sehen.
Rechenbeispiel: eine Schicht, in der die Holmstation die Linie aufhielt
Beispielzahlen, kein reales Werk: Eine getaktete Linie baut handgeführte Benzin- und Akkumäher. Der ideale Zyklus beträgt 60 Sekunden für einen Benzinmäher und 45 Sekunden für einen Akkumäher. Die Schicht läuft von 05:30 bis 13:30 Uhr abzüglich 30 Minuten Pause, also sind 450 Minuten geplant. KI-Kameras zählen verschlossene Kartons und die Mäher, die die Holmstation verlassen, der EC-Schrauber zählt die Motormontage, der Probelaufprüfstand protokolliert Gut und Schlecht, und der Teamleiter tippt die Stillstandsgründe ein.
Verfügbarkeit. Die Puffer erklärten die drei Stillstände. 35 Minuten lang standen Decks an der Motormontage, während die Motorenanlieferung leer war: Grund beim Lieferanten. 15 Minuten lang war der Puffer lackierter Decks nach einem Farbwechsel von Rot auf Grün leer: Rüstvorgang der Pulverlinie. 10 Minuten lang war der Puffer vor dem Probelauf hinter einer Störung der Absaugung voll: Grund bei der Kabine. Laufzeit: 450 minus 60 = 390 Minuten, eine Verfügbarkeit von 86,7 %.
Leistung. Der Verpackungstisch verschloss 200 Benzin- und 180 Akkumäher: 200 x 60 s + 180 x 45 s = 20.100 Sekunden, also 335 Minuten idealer Arbeit aus 390 Minuten Laufzeit: 85,9 %. Das Fertigmeldungsprotokoll der Linie zeigte, wohin die übrigen 55 Minuten gingen: Die Holmstation drückte in den meisten Taktzyklen als letzte, mit zwei Werkern in ihrer zweiten Woche.
Qualität. Acht Benzinmäher fielen beim ersten Probelauf durch. Die gute Ausbringung im ersten Durchgang betrug 192 Benzin- und 180 Akkumäher: 11.520 + 8.100 = 19.620 Sekunden, also 327 Minuten. Die Qualität lag bei 327 von 335: 97,6 %.
OEE. 86,7 % x 85,9 % x 97,6 % = 72,7 %. Gegenprobe: 327 gute Minuten von 450 geplanten Minuten sind 72,7 %. Auch die Balken gehen auf: 327 + 55 + 35 + 15 + 10 + 8 = 450. Die Rechnung von der Zählung bis zur OEE steht in OEE mit Computer Vision.
Wo eine KI-Kamera die Station erfasst, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert. Beim ersten Motorenstillstand zeigte das Video der Holmstation, dass keine Mäher von vorne nachkamen; der Teamleiter prüfte das Motorenregal und buchte den Grund beim Lieferanten.
Die Schicht in Euro
Beispielwerte, die durch die Zahlen des Werks zu ersetzen sind: 24 Personen von der ersten Station bis zur Verpackung, jede kostet 40 EUR pro Stunde einschließlich Arbeitgeberanteil, und 60 EUR Deckungsbeitrag pro Mäher. Der Satz liegt nahe am Wert des Euroraums: Die Arbeitskostenstatistik 2025 von Eurostat beziffert die Industrie auf 40,3 EUR pro Stunde (EN), der Sektor mit den höchsten Kosten. Eine öffentliche Margenzahl für einen handgeführten Rasenmäher wurde nicht gefunden, daher sind die 60 EUR ein Beispielwert. Löhne laufen, ob die Linie läuft oder nicht: Eine verlorene Minute kostet 24 x 40 / 60 = 16 EUR. Bei der idealen Zeit von 60 Sekunden für Benziner ist jede verlorene Minute außerdem mindestens ein nicht gebauter Mäher, der 60 EUR Deckungsbeitrag wert ist, aber nur, wenn Aufträge warten und er nicht später gebaut werden kann.
| Verlust in dieser Schicht | Minuten | Personalkosten | Mit entgangenem Deckungsbeitrag |
|---|---|---|---|
| Verringerte Geschwindigkeit an der Holmstation | 55 | 880 EUR | 4.180 EUR |
| Motoren vom Lieferanten verspätet | 35 | 560 EUR | 2.660 EUR |
| Farbwechsel ließ die Linie ohne Decks | 15 | 240 EUR | 1.140 EUR |
| Störung der Probelaufkabine | 10 | 160 EUR | 760 EUR |
| Durchgefallene Probeläufe, verbrauchte Linienzeit | 8 | 128 EUR | 128 EUR |
| Verlorene Zeit gesamt | 123 | 1.968 EUR | 8.868 EUR |
Das sind 1.968 EUR Personalzeit und 6.900 EUR Deckungsbeitrag: 8.868 EUR für eine Schicht oder 88.680 EUR in einer Woche mit zehn solchen Schichten. Die 8 durchgefallenen Probeläufe zählen nur mit der Personalzeit, weil diese Mäher in derselben Schicht nachgearbeitet und verpackt wurden; die Nacharbeitszeit kommt noch hinzu.
Auf die Holmstation entfallen 47 % des Geldes, mehr als auf die verspäteten Motoren und die Kabine zusammen. Sie ist der Engpass dieser Schicht, also gehört die erste Maßnahme, die Sie testen, dorthin: Stellen Sie jedem neuen Werker einen erfahrenen zur Seite oder setzen Sie einen zweiten Werker an die Holme, bis sich die Zeiten einpendeln. Eine Maßnahme an der Pulverlinie hätte 15 Minuten gebracht; die Holme kosteten 55. Belegen Sie die Wirkung mit denselben Zählungen in der nächsten Schicht, wie in Echtzeit-OEE für die Engpassanalyse.
Was eine Kamera an einer Rasenmäherstation sehen kann und was nicht
Hände sind im Weg. Forschende der Technischen Universität Hamburg, die ein Kamerasystem zur Erkennung manueller Montageschritte gebaut haben, stellten für die Gelenkpunkte der Hand fest, dass diese wegen der stärkeren Verdeckung der Hände beim Halten eines Werkzeugs nicht durchgehend nutzbar waren (EN). Sie halten außerdem fest, dass die Beurteilung des Fortschritts durch Beobachtung des Produkts nicht immer anwendbar ist, wenn das Produkt variantenreich ist und in kleinen Losgrößen gefertigt wird (EN) oder wenn die Arbeit durch Verdeckungen beeinträchtigt ist, und dass die Robustheit Veränderungen der Einsatzumgebung wie Hintergründe und Beleuchtung berücksichtigen muss (EN). Ihre Studie erkannte Schritte und Werkzeuge im Labor, nicht die Ausbringung auf einer Rasenmäherlinie; verstehen Sie sie daher als Liste von Grenzen, nicht als Benchmark.
Für ein Rasenmäherwerk ergeben sich daraus drei Regeln. Richten Sie die KI-Kamera auf den Mäher oder Karton, der die Station verlässt, nicht auf die Hände, damit die Zählung nie davon abhängt, ob ein eingeclipster Zug zu sehen ist. Sorgen Sie an der Entladung der Pulverlinie für gleichmäßiges Licht; glänzender Lack unter einer einzigen Lampe ist eine schwierige Szene. Diese Seite nennt keine Genauigkeitszahl; prüfen Sie die Zählung an Ihren eigenen Stationen gegen eine Strichliste von Hand.
Informieren Sie die Werker und den Betriebsrat darüber, was die Kamera zählt, bevor eine Halterung gebohrt wird, halten Sie Gesichter aus dem Bild und zeigen Sie die Ergebnisse je Station und Schicht ohne Namen. Positionen in der Nähe der betankten Probelaufkabine brauchen die Freigabe der Fachkraft für Arbeitssicherheit.
FAQ für Rasenmäherwerke: der Puffertest
Wie finde ich die Station, die eine Rasenmäherlinie bremst?
Zählen Sie die Einheiten in jeden Puffer hinein und heraus: lackierte Decks, Motorenanlieferung und Puffer vor dem Probelauf. Der Puffer, der ständig wächst, liegt vor dem Engpass.
Kann eine OEE-Kamera die Messerstoppzeit prüfen oder ob ein Motor anspringt?
Nein. Messerbremse und Probeläufe bleiben auf ihren Prüfständen, Etiketten- und Codeprüfungen bleiben beim Prüfsystem des Werks. Fabrico prüft nicht. Ein durchgefallener Probelauf senkt die OEE-Qualität dennoch, sobald er in der Zählung ankommt.
Was, wenn die Rasenmäherlinie getaktet ist und sich in ihr kein Puffer bildet?
Protokollieren Sie bei jedem Takt, wann jede Station ihre Fertigmeldung gibt. Die Station, die als letzte fertig wird, bestimmt das Tempo.
Sollten Benzin- und Akkumäher dieselbe ideale Zykluszeit haben?
Nein. Geben Sie jeder Modellfamilie ihre eigene ideale Zeit, sonst erscheinen Akkumäher als schnelle Arbeit und Benzinmäher als langsame.
Sollte das Werk eine Schicht hinzufügen, bevor es den Puffertest macht?
Machen Sie zuerst den Test. Wartet die Montage auf einen leeren Puffer lackierter Decks, gehört die zusätzliche Schicht in den vorgelagerten Bereich, nicht in die Montage.
Wo Fabrico bei der Engpasssuche in einem Rasenmäherwerk hilft
Fabrico ist eine Cloud-OEE-Software mit Funktionen eines Light MES. In einem Werk für Rasenmäher und Gartengeräte leistet es heute drei Dinge:
- Pressen, Biegemaschinen, Schweißroboter und die Pulverlinie: Es liest Laufzustand und Zählungen aus ihren Steuerungen oder SPSen, sodass ein Werkzeugwechsel oder ein Kabinenstillstand zur Stillstandszeit wird, mit dem Grund vom Team.
- Entladung der Pulverlinie, Montagestationen, Handgerätezellen und Verpackung: Die KI-Kamera zählt Decks, Mäher, Kartons und Handgeräte. Wo eine Kamera die Linie erfasst, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht gespeichert.
- Modellmix: Jede Modellfamilie bekommt ihre eigene ideale Zykluszeit, und jeder Verlust erhält einen Eurowert aus dem je Modell hinterlegten Preis oder Deckungsbeitrag.
Die Gründe werden an der Station auf einem Tablet oder Smartphone eingetippt. Führungskräfte verfolgen dieselben Zahlen im Web oder in den Apps für iOS und Android, und die Daten lassen sich über eine REST-API, Webhooks, Excel oder CSV exportieren. Details zur KI-Kamera finden Sie auf der Funktionsseite Computer Vision für OEE, die gesamte Plattform in der Übersicht der OEE- und MES-Lösung.
Roadmap: eine KI-Kamera, die die Station markiert, die die Linie aufhält, und eine wahrscheinliche Ursache vorschlägt, die der Teamleiter übernimmt oder korrigiert; heute nicht verfügbar.
Außerhalb von Fabrico: Prüfungen von Messerbremse und Probelauf, Schweiß- und Beschichtungsprüfungen, Etiketten- und Codeprüfung, Sicherheitszertifizierung und ihre Aufzeichnungen, Geräusch- und Abgaszertifizierung.
Vier Prüffragen für jeden Kameraanbieter:
| Frage | Gute Antwort |
|---|---|
| Kann es einen Puffer zeigen, nicht nur eine Zählung? | Zählungen in denselben Puffer hinein und heraus auf einer Zeitleiste. |
| Wie geht es mit einer getakteten Linie um? | Die Fertigmeldung jeder Station pro Takt, dazu Zählungen am Ausgang. |
| Wohin gehen Gut und Schlecht vom Prüfstand? | In die Qualität, jeder n.i.O.-Mäher einmal gezählt. |
| Wie werden Minuten mit Materialmangel und Rückstau gebucht? | Auf die Station, die sie verursacht hat, mit dem Grund vom Team. |
Sie möchten den Puffer vor dem Probelauf, die Holmstation und den Verpackungstisch auf einer Schicht-Zeitleiste sehen? Buchen Sie eine Demo.
Verwandte Artikel





Das Neueste aus unserem Blog




Echte Fabrico-Kacheln, Beispieldaten.