


 Zaloguj
 Blog

Computer vision w produkcji kosiarek: jak znaleźć stanowisko, które hamuje produkcję

W skrócie: stanowisko, które hamuje linię kosiarek, widać po jego kolejkach. Należy liczyć jednostki wchodzące do każdego bufora i z niego wychodzące, a tam, gdzie żadna maszyna nie liczy, postawić kamerę AI (dodatek).
- Kolejka, która stale rośnie, stoi przed wąskim gardłem; pusty bufor oznacza, że strata powstaje wcześniej w przepływie.
- Na linii taktowanej kolejka się nie tworzy, więc tempo wyznacza stanowisko, które w większości cykli kończy jako ostatnie.
- Liczenie warto zacząć przy stole pakowania, na wyjściu stanowiska uchwytów i w kolejce przed kabiną próby ruchowej.
- Fabrico nie prowadzi kontroli jakości. Zatrzymanie noża, próba ruchowa, etykieta mocy akustycznej i kontrola kodów zostają przy swoich stanowiskach badawczych i skanerach.
Computer vision w produkcji kosiarek liczy kosiarki wchodzące do każdej kolejki i z niej wychodzące, dzięki czemu stanowisko hamujące produkcję widać na osi czasu zmiany.
Nie prowadzi kontroli: stanowiska do badania hamulca noża, kabiny próby ruchowej i skanery etykiet oceniają kosiarkę, a kamera AI tylko liczy jednostki opuszczające stanowiska ręczne.
Zakres: kosiarki pchane i samojezdne, traktorki ogrodowe, podkaszarki, nożyce do żywopłotu, pilarki łańcuchowe, dmuchawy do liści oraz montaż robotów koszących. Kamery, które sterują robotami koszącymi, są funkcją produktu, a nie tematem tej strony. Pakiety akumulatorów mają własną stronę, computer vision w produkcji baterii, podobnie pralki i lodówki: computer vision dla sprzętu AGD.
Test kolejek na linii kosiarek
Zakład produkujący kosiarki to łańcuch buforów: korpusy po lakierowaniu, silniki na rampie, kosiarki przed kabiną próby ruchowej. Test kolejek zadaje każdemu buforowi jedno pytanie: czy w ciągu godziny weszło więcej jednostek, niż wyszło?
Jeśli kolejka rośnie, stanowisko za nią nie nadąża albo jest blokowane dalej. Jeśli bufor się opróżnia, a następne stanowisko stoi, brakuje mu materiału i strata należy do wcześniejszego etapu. To metoda analizy wąskich gardeł i dlatego przestoje z powodu braku materiału i blokady trzeba przypisywać stanowisku, które je spowodowało, a nie temu, na którym się ujawniły.
Taktowana linia główna nie pozwala na powstanie kolejki. Artykuł Modern Materials Handling z 2016 roku o amerykańskim zakładzie produkującym kosiarki profesjonalne opisuje klasyczną linię z przesuwem taktowym: operatorzy kontrolują tempo systemu, a linia przesuwa się dalej dopiero wtedy, gdy wszyscy zasygnalizują, że skończyli (EN). Na takiej linii wąskim gardłem jest stanowisko, które cykl po cyklu kończy jako ostatnie, a test kolejek przenosi się na sygnały „gotowe”: należy rejestrować, które stanowisko zgłasza się ostatnie w każdym takcie.
| Odczyt bufora | Prawdopodobna przyczyna | Do kogo należy strata |
|---|---|---|
| Lakierowane korpusy się piętrzą, montaż silnika zajęty | Montaż jest wolniejszy niż lakierowanie | Linia główna |
| Bufor lakierowanych korpusów pusty, montaż silnika czeka | Prasa, spawalnia lub lakiernia proszkowa mają opóźnienie | Obszar wcześniejszy w przepływie |
| Korpusy czekają, rampa silników pusta | Kupowane silniki lub akumulatory spóźnione | Przyczyna po stronie dostawcy |
| Kolejka do próby ruchowej rośnie | Kabina wolniejsza niż linia lub stoi | Kabina próby ruchowej |
| Linia taktowana, stanowisko uchwytów kończy ostatnie | Stanowisko uchwytów wyznacza tempo linii | Stanowisko uchwytów, spowolniona praca |
| Mniej kartonów niż kosiarek po próbie | Odrzucone kosiarki czekają na poprawki lub na pakowaniu brakuje ludzi | Stanowisko poprawek lub stół pakowania |
Próba ruchowa, która przy jednej kosiarce trwa dwie minuty, a przy następnej sześć, tworzy kolejkę, nawet gdy jej średnia nadąża; opisuje to wzór Kingmana na czas oczekiwania w kolejce. Kolejki należy liczyć co godzinę, a nie raz na zmianę.
Film objaśniający prowadzi Iris, wygenerowana przez AI prezenterka Fabrico: jak kamera AI (dodatek) liczy produkcję tam, gdzie maszyna nie daje sygnału. Zapraszamy na demo.
Odtwarzane z YouTube. Po naciśnięciu przycisku odtwarzania Google może zapisać pliki cookie. Polityka prywatności.
Gdzie są kolejki w zakładzie produkującym kosiarki
Przykładowy zakład: wspólna obróbka blach i lakiernia, dwie boczne linie zasilające, jedna linia główna i trzy kolejki, które warto liczyć.
Linie zasilające są ważne, bo chowają się za linią główną. Artykuł Assembly Magazine o zakładzie Ariens w Brillion w stanie Wisconsin zauważa, że linie podmontażu budują komponenty, takie jak wahacze i przekładnie, i dostarczają je na główną linię montażową (EN). Linia zasilająca, która nie nadąża, wygląda jak wolne stanowisko linii głównej, dopóki jej produkcja nie jest liczona osobno.
Wąskim gardłem może być też układ. W tym samym zakładzie dawne gniazdo w kształcie litery U ustąpiło prostej linii z siedmioma stanowiskami, ponieważ wnętrze U stało się wąskim gardłem, bo zrobiło się tam ciasno (EN). W takim gnieździe jednostki tłoczą się przy stanowiskach, które dzielą ciasne wnętrze.
Wcześniej w przepływie: prasy i roboty spawalnicze już liczą, lakiernia proszkowa nie
Stalowe korpusy są tłoczone i okrawane na prasach, które same liczą swoje skoki; zob. oprogramowanie OEE dla tłoczni i pras. Korpusy i obudowy z tworzywa schodzą z gniazd wtryskowych, opisanych w computer vision we wtryskiwaniu tworzyw. Ramy kosiarek samojezdnych i zero-turn są spawane w gniazdach zrobotyzowanych, które rejestrują cykle programu; zob. OEE dla zrobotyzowanych gniazd spawalniczych. Żadna z tych maszyn nie potrzebuje kamery, by liczyć.
Łączy je moc produkcyjna. Zakład z artykułu Modern Materials Handling pracuje na trzy zmiany w spawalni, obróbce blach i lakierni, by zasilać jednozmianowy montaż kosiarek (EN). Etapy wcześniejsze pracują trzy razy więcej godzin niż montaż, więc bufor lakierowanych korpusów jest kolejką wcześniejszego etapu, którą trzeba obserwować: zła noc w spawalni to jutrzejszy pusty bufor.
Sterownik PLC lakierni proszkowej zna prędkość łańcucha, ale nie wie, ile haków niosło korpus. Kamera AI przy rozładunku liczy zdjęte korpusy; w zestawieniu z korpusami, które pobiera montaż silnika, daje to kolejkę lakierowanych korpusów godzina po godzinie. Zmianę koloru należy rejestrować jako przezbrojenie lakierni, aby minuty braku materiału na montażu trafiały tam, gdzie się zaczęły.
Ten test warto wykonać przed kupowaniem godzin. Jeśli montaż czeka na korpusy, dodatkowa zmiana montażowa dokłada płace, a nie kosiarki; diagnostyka nadgodzin i zmian weekendowych dotyczy wtedy etapu wcześniejszego.
Rampa silników: wersje spalinowe i akumulatorowe przychodzą z zewnątrz
Większość zakładów produkujących kosiarki kupuje silniki. Amerykańskie przepisy o emisjach małych silników o zapłonie iskrowym zakładają to z góry: zgodnie z 40 CFR 1054.130, jeśli sprzedaje się silnik, który ktoś inny zamontuje w urządzeniu (EN), trzeba przekazać montującemu instrukcje utrzymujące silnik w certyfikowanej konfiguracji. Rampa silników jest więc kolejką, której zakład nie kontroluje: spóźniona ciężarówka objawia się korpusami czekającymi przed montażem silnika przy pustej rampie.
Struktura dostaw na rampie się zmienia. W Kalifornii Air Resources Board przyjęła przepis, zgodnie z którym większość nowo produkowanych małych silników terenowych, na przykład w kosiarkach i dmuchawach do liści, ma być bezemisyjna od roku modelowego 2024 (EN), dla silników objętych jej programem małych silników terenowych, czyli silników o zapłonie iskrowym o mocy do 19 kilowatów (EN). W Europie federacja producentów sprzętu ogrodowego EGMF podaje w raporcie z działalności za 2026 rok, że popularność urządzeń akumulatorowych, produktów ręcznych i rozwiązań zrobotyzowanych nadal rośnie, podczas gdy kategorie spalinowe mają trudności, a maszyny samojezdne utrzymują stabilne wolumeny (EN).
Przez jedno stanowisko montażu silnika przechodzą więc dwa rodzaje jednostek. Silnik spalinowy jest przykręcany przez korpus, a śruba noża dokręcana od spodu wkrętarką elektryczną, która rejestruje każde dokręcenie, więc to stanowisko już liczy. Kosiarka akumulatorowa dostaje silnik elektryczny, sterownik i gniazdo akumulatora, czyli mniej pracy z własnym czasem idealnym. Pustą rampę należy rejestrować jako przyczynę po stronie dostawcy, nigdy jako spowolnioną pracę.
Stanowisko uchwytów i tempo linii taktowanej
Na linii kosiarek pchanych stanowisko uchwytów jest najbardziej żmudne: dolny i górny uchwyt, pałąk, który użytkownik trzyma, aby nóż się obracał, linka sterowania nożem, linka napędu w modelach z napędem i manetka gazu w spalinowych, każda poprowadzona i zapięta klipsem. Nic tam nie daje sygnału. Na linii taktowanej wolne stanowisko uchwytów nie tworzy kolejki; zatrzymuje w miejscu każde stanowisko linii.
Tam, gdzie operatorzy naciskają „gotowe”, sterownik linii może rejestrować każde naciśnięcie; cykle, w których stanowisko uchwytów nacisnęło ostatnie, są testem kolejek dla linii bez kolejek. Kamera AI na wyjściu stanowiska liczy wychodzące kosiarki; nowi operatorzy widoczni są jako mniej kosiarek na godzinę.
Mix modeli zmienia czasy stanowisk. W zakładzie Ariens wszystkie kosiarki mają tę samą podstawową ramę z rur stalowych, choć wiele komponentów (silniki, przednie osie, podnóżki, siedziska, opony) jest różnych w poszczególnych modelach (EN), a osiem serii zero-turn powstaje na jednej linii. Każda rodzina modeli powinna mieć własny czas idealny, inaczej stanowisko budujące modele o długim cyklu wygląda na wolne, choć takie nie jest. Zob. OEE na ręcznych i hybrydowych liniach montażowych.
Podkaszarki, nożyce do żywopłotu, pilarki łańcuchowe i dmuchawy powstają w małych gniazdach montażu ręcznego ze stanowiskiem docierania; należy liczyć wyjście każdego gniazda, z czasem idealnym dla każdego produktu.
Próba ruchowa, etykieta i karton: kontrola zostaje na stanowiskach badawczych
Kosiarki spalinowe są tankowane, uruchamiane i pracują w wentylowanej kabinie, a hamulec noża sprawdza się na stanowisku badawczym; kosiarki akumulatorowe przechodzą test funkcjonalny. W USA norma bezpieczeństwa CPSC dla pchanych kosiarek rotacyjnych wymaga, aby sterowanie nożem całkowicie zatrzymało nóż w ciągu 3,0 sekundy po zwolnieniu dźwigni (16 CFR 1205.5) (EN); dowód zostaje w zapisach stanowiska badawczego.
Gdy kabina staje, kolejka do próby ruchowej zapełnia się w ciągu kilku minut, a linia się blokuje. Należy liczyć kosiarki wchodzące do kolejki (wyjście ostatniego stanowiska linii głównej) i wychodzące z niej (rejestr wyników pozytywnych i negatywnych stanowiska badawczego). Kosiarka, która nie przejdzie próby, trafia do poprawek i ponownie na test; liczy się ją raz, jako odrzut; zob. jak śledzić straty jakości w OEE.
Etykiety to osobne stanowisko. W USA na potrzeby programu badań kosiarki dzieli się na partie produkcyjne (EN), a etykieta certyfikacyjna podaje partię oraz miesiąc i rok produkcji; kartony liczone według zmiany i modelu stawiają liczbę produkcji obok każdej partii. W UE kosiarki do trawy są wymienione w artykule 12 dyrektywy 2000/14/WE w sprawie hałasu na zewnątrz jako urządzenia objęte limitami hałasu, a artykuł 11 wymaga oznakowania CE i podania poziomu mocy akustycznej na każdym urządzeniu. Drukarka etykiet, która staje, zatrzymuje każdy karton za sobą.
Następnie uchwyt jest składany, kosz i instrukcja trafiają do środka, a karton zostaje zamknięty. Zamknięty karton to gotowa produkcja, której nic wcześniej w przepływie nie policzy, dlatego pierwsza kamera AI trafia na stół pakowania. Zob. kamerę OEE na ręcznym stanowisku pakowania.
Od czego zacząć liczenie w zakładzie produkującym kosiarki
Zaczyna się tam, gdzie brakuje zliczeń, a kolejka jest prawdopodobna; maszyny, które już liczą, zachowują własny sygnał.
| Punkt zliczania | Źródło | Co potwierdza |
|---|---|---|
| 1. Wyjście stołu pakowania | Kamera AI | Produkcję linii według godziny i modelu |
| 2. Wyjście stanowiska uchwytów | Rejestr sygnałów „gotowe”, kamera AI | Czy kończy ostatnie w takcie |
| 3. Kolejka do próby ruchowej, wejście i wyjście | Zliczenie ostatniego stanowiska na wejściu, rejestr stanowiska badawczego na wyjściu | Czy kabina blokuje linię |
| 4. Rozładunek lakierni proszkowej | Kamera AI | Kolejkę lakierowanych korpusów względem montażu silnika |
| 5. Montaż silnika | Sterownik wkrętarki | Rozpoczęte kosiarki względem korpusów i zapasu na rampie |
Przy tych pięciu punktach każda kolejka na schemacie ma liczbę na wejściu i na wyjściu. Listę przyczyn warto najpierw spisać z liderami zespołów: silniki spóźnione, akumulatory spóźnione, brak korpusów, zmiana koloru, awaria kabiny, awaria drukarki etykiet. Szerszą metodę opisano w artykule jak znaleźć i usunąć wąskie gardło w produkcji.
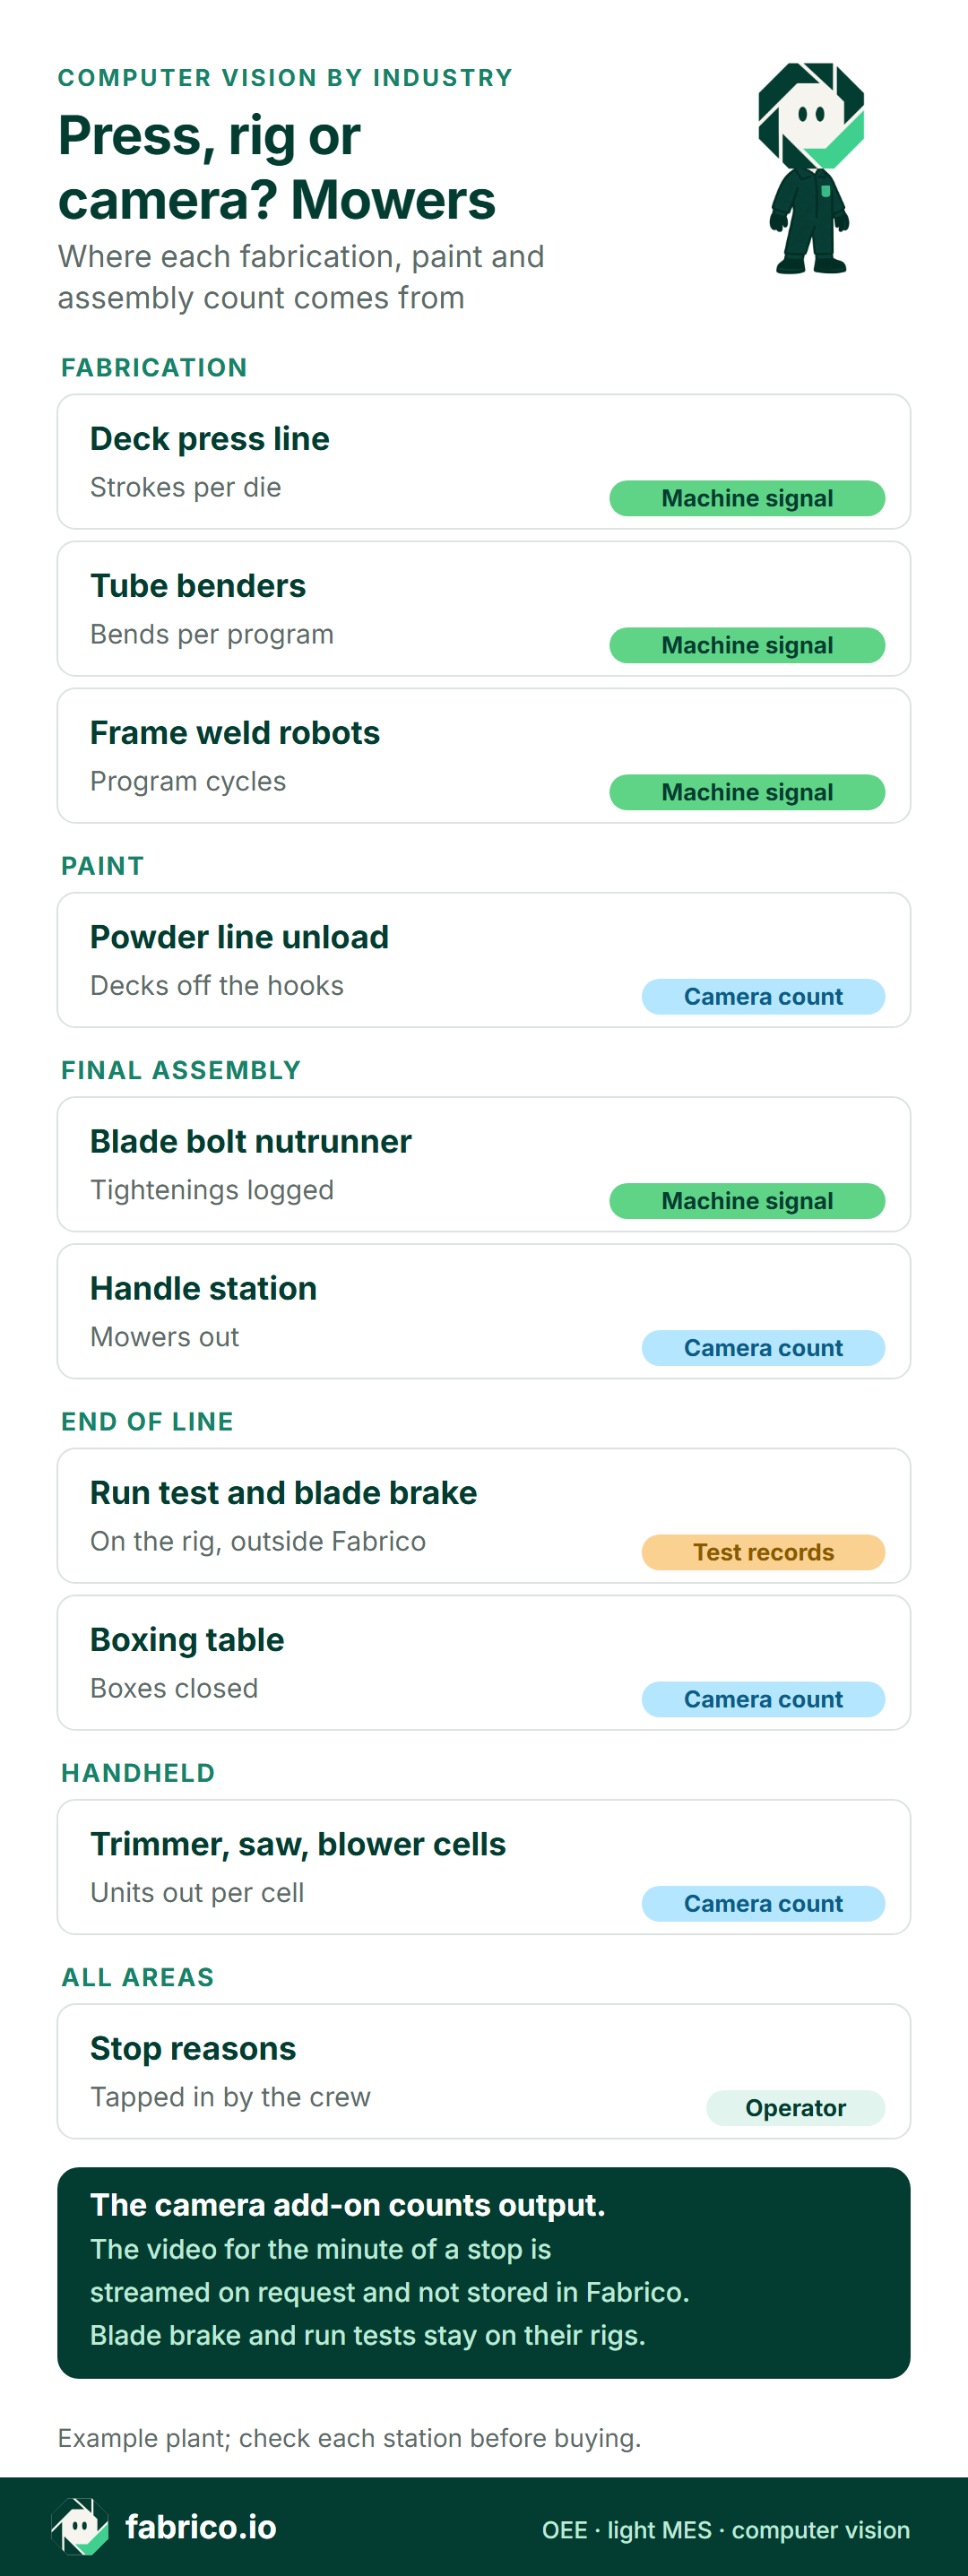
Wersja tekstowa tej infografiki
- Obróbka blach: Linia pras do korpusów: sygnał maszyny, skoki na narzędzie
- Obróbka blach: Giętarki do rur: sygnał maszyny, gięcia na program
- Obróbka blach: Roboty spawające ramy: sygnał maszyny, cykle programu
- Lakiernia: Rozładunek lakierni proszkowej: zliczanie kamerą, korpusy zdjęte z haków
- Montaż końcowy: Wkrętarka śruby noża: sygnał maszyny, zarejestrowane dokręcenia
- Montaż końcowy: Stanowisko uchwytów: zliczanie kamerą, wychodzące kosiarki
- Koniec linii: Próba ruchowa i hamulec noża: zapisy z badań, na stanowisku badawczym, poza Fabrico
- Koniec linii: Stół pakowania: zliczanie kamerą, zamknięte kartony
- Narzędzia ręczne: Gniazda podkaszarek, pilarek, dmuchaw: zliczanie kamerą, jednostki na gniazdo
- Wszystkie obszary: Przyczyny przestojów: operator, wpisywane przez zespół
- Kamera AI (dodatek) liczy produkcję. Tam, gdzie kamera obejmuje linię, wideo z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane.
- Hamulec noża i próby ruchowe zostają na swoich stanowiskach badawczych.
Zapraszamy na demo, aby zobaczyć montaż silnika, stanowisko uchwytów i stół pakowania zliczane na jednej osi czasu.
Przykład obliczeń: zmiana, w której stanowisko uchwytów wstrzymywało linię
Liczby przykładowe, bez realnego zakładu: linia taktowana produkuje pchane kosiarki spalinowe i akumulatorowe. Idealny cykl to 60 sekund dla kosiarki spalinowej i 45 sekund dla akumulatorowej. Zmiana trwa od 05:30 do 13:30 minus 30 minut przerwy, więc planowane jest 450 minut. Kamery AI liczą zamknięte kartony i kosiarki opuszczające stanowisko uchwytów, wkrętarka liczy montaż silnika, stanowisko próby ruchowej rejestruje wyniki pozytywne i negatywne, a lider zespołu wpisuje przyczyny przestojów.
Dostępność. Kolejki wyjaśniły trzy przestoje. Przez 35 minut korpusy stały przy montażu silnika, a rampa silników była pusta: przyczyna po stronie dostawcy. Przez 15 minut bufor lakierowanych korpusów był pusty po zmianie koloru z czerwonego na zielony: przezbrojenie lakierni proszkowej. Przez 10 minut kolejka do próby ruchowej była pełna z powodu awarii wyciągu: przyczyna po stronie kabiny. Czas pracy: 450 minus 60 = 390 minut, czyli dostępność 86,7%.
Wydajność. Stół pakowania zamknął 200 kosiarek spalinowych i 180 akumulatorowych: 200 x 60 s + 180 x 45 s = 20 100 sekund, czyli 335 minut pracy idealnej, z 390 minut pracy: 85,9%. Rejestr sygnałów „gotowe” pokazał, gdzie podziało się pozostałe 55 minut: stanowisko uchwytów naciskało ostatnie w większości cykli taktu, z dwoma operatorami w drugim tygodniu pracy.
Jakość. Osiem kosiarek spalinowych nie przeszło próby ruchowej za pierwszym razem. Dobra produkcja za pierwszym przejściem wyniosła 192 kosiarki spalinowe i 180 akumulatorowych: 11 520 + 8 100 = 19 620 sekund, czyli 327 minut. Jakość wyniosła 327 z 335: 97,6%.
OEE. 86,7% x 85,9% x 97,6% = 72,7%. Sprawdzenie: 327 dobrych minut z 450 planowanych minut to 72,7%. Słupki też się sumują: 327 + 55 + 35 + 15 + 10 + 8 = 450. Rachunek od zliczenia do OEE opisano w artykule OEE z computer vision.
Tam, gdzie kamera AI obejmuje stanowisko, wideo z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico. Przy pierwszym przestoju z powodu silników wideo ze stanowiska uchwytów pokazało, że z wcześniejszych stanowisk nie dochodzą kosiarki; lider zespołu sprawdził regał z silnikami i zarejestrował przyczynę po stronie dostawcy.
Zmiana w euro
Dane przykładowe, które należy zastąpić liczbami zakładu: 24 osoby od pierwszego stanowiska do pakowania, każda kosztuje 40 EUR na godzinę z narzutami pracodawcy, oraz 60 EUR marży pokrycia na kosiarkę. Stawka jest bliska wartości dla strefy euro: statystyka kosztów pracy Eurostatu za 2025 rok podaje dla przemysłu 40,3 EUR na godzinę (EN), najlepiej opłacany sektor. Nie znaleziono publicznej wartości marży dla kosiarki pchanej, więc 60 EUR to wartość przykładowa. Płace biegną niezależnie od tego, czy linia pracuje: jedna stracona minuta to 24 x 40 / 60 = 16 EUR. Przy idealnym czasie 60 sekund dla kosiarki spalinowej każda stracona minuta to także co najmniej jedna niewyprodukowana kosiarka, warta 60 EUR marży tylko wtedy, gdy czekają zamówienia i nie da się jej wyprodukować później.
| Strata na tej zmianie | Minuty | Koszt załogi | Z utraconą marżą |
|---|---|---|---|
| Spowolniona praca na stanowisku uchwytów | 55 | 880 EUR | 4 180 EUR |
| Silniki spóźnione u dostawcy | 35 | 560 EUR | 2 660 EUR |
| Zmiana koloru odcięła linię od korpusów | 15 | 240 EUR | 1 140 EUR |
| Awaria kabiny próby ruchowej | 10 | 160 EUR | 760 EUR |
| Odrzuty z próby ruchowej, zużyty czas linii | 8 | 128 EUR | 128 EUR |
| Łącznie stracony czas | 123 | 1 968 EUR | 8 868 EUR |
To 1 968 EUR czasu załogi i 6 900 EUR marży: 8 868 EUR na jedną zmianę albo 88 680 EUR w tygodniu z dziesięcioma podobnymi zmianami. 8 odrzutów z próby ruchowej liczy się tylko czasem załogi, bo te kosiarki poprawiono i spakowano na tej samej zmianie; praca przy poprawkach dochodzi do tego.
Na stanowisko uchwytów przypada 47% pieniędzy, więcej niż na spóźnione silniki i kabinę razem. To wąskie gardło tej zmiany, więc tam należy przetestować pierwsze usprawnienie: każdemu nowemu operatorowi przydzielić doświadczonego partnera albo postawić drugiego operatora przy uchwytach, dopóki czasy się nie ustabilizują. Usprawnienie w lakierni proszkowej dałoby 15 minut; uchwyty kosztowały 55. Efekt należy potwierdzić tymi samymi zliczeniami na następnej zmianie, jak w OEE w czasie rzeczywistym do analizy wąskich gardeł.
Co kamera może, a czego nie może zobaczyć na stanowisku montażu kosiarek
Dłonie przeszkadzają. Badacze z Politechniki Hamburskiej, którzy zbudowali system kamer do rozpoznawania kroków montażu ręcznego, stwierdzili w odniesieniu do stawów dłoni, że z powodu silniejszego zasłaniania dłoni podczas trzymania narzędzia nie dało się ich używać w sposób ciągły (EN). Zauważają też, że ocena postępu przez obserwację produktu nie zawsze się sprawdza, gdy produkt ma wiele wariantów i małe partie (EN) lub gdy pracę zakłócają przesłonięcia, a odporność musi uwzględniać zmiany w otoczeniu zastosowania, takie jak tło i oświetlenie (EN). Ich badanie rozpoznawało kroki i narzędzia w laboratorium, a nie produkcję na linii kosiarek, więc należy je traktować jako listę ograniczeń, a nie punkt odniesienia.
Dla zakładu produkującego kosiarki wynikają z tego trzy zasady. Kamerę AI należy skierować na kosiarkę lub karton opuszczający stanowisko, a nie na dłonie, tak aby zliczanie nigdy nie zależało od tego, czy widać zapiętą linkę. Rozładunek lakierni proszkowej potrzebuje równomiernego światła; błyszczący lakier pod jedną lampą to trudna scena. Ta strona nie podaje żadnej wartości dokładności; zliczanie należy sprawdzić z ręcznym liczeniem na własnych stanowiskach.
Przed wywierceniem otworu pod jakikolwiek uchwyt należy poinformować operatorów i przedstawicieli pracowników, co liczy kamera, trzymać twarze poza kadrem i pokazywać wyniki według stanowiska i zmiany, bez nazwisk. Pozycje w pobliżu kabiny próby ruchowej, gdzie jest paliwo, wymagają zgody specjalisty ds. BHP.
FAQ dla zakładu kosiarek: test kolejek
Jak znaleźć stanowisko, które hamuje linię kosiarek?
Należy liczyć jednostki wchodzące do każdego bufora i z niego wychodzące: lakierowane korpusy, rampa silników i kolejka do próby ruchowej. Kolejka, która stale rośnie, stoi przed wąskim gardłem.
Czy kamera OEE może sprawdzić czas zatrzymania noża albo to, czy silnik zapala?
Nie. Hamulec noża i próby ruchowe zostają na swoich stanowiskach badawczych, a kontrola etykiet i kodów w systemie kontroli zakładu. Fabrico nie prowadzi kontroli jakości. Nieudana próba ruchowa i tak obniża jakość w OEE, gdy tylko trafi do zliczenia.
Co, jeśli linia kosiarek jest taktowana i nie tworzy się na niej kolejka?
Należy rejestrować, kiedy każde stanowisko zgłasza „gotowe” w każdym takcie. Stanowisko, które kończy ostatnie, wyznacza tempo.
Czy kosiarki spalinowe i akumulatorowe powinny mieć jeden idealny czas cyklu?
Nie. Każda rodzina modeli powinna mieć własny czas idealny, inaczej kosiarki akumulatorowe wyglądają na szybką pracę, a spalinowe na wolną.
Czy dodać zmianę przed wykonaniem testu kolejek?
Najpierw test. Jeśli montaż czeka przy pustym buforze lakierowanych korpusów, dodatkowa zmiana należy do etapu wcześniejszego, a nie do montażu.
Miejsce Fabrico w szukaniu wąskiego gardła w zakładzie kosiarek
Fabrico to chmurowe oprogramowanie OEE z funkcjami light MES. W zakładzie produkującym kosiarki i sprzęt ogrodowy już dziś robi trzy rzeczy:
- Prasy, giętarki, roboty spawalnicze i lakiernia proszkowa: odczytuje stan pracy i zliczenia z ich sterowników lub PLC, więc wymiana narzędzia czy postój kabiny staje się czasem przestoju, z przyczyną podaną przez zespół.
- Rozładunek lakierni, stanowiska montażowe, gniazda narzędzi ręcznych i pakowanie: kamera AI liczy korpusy, kosiarki, kartony i narzędzia ręczne. Tam, gdzie kamera obejmuje linię, wideo z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane.
- Mix modeli: każda rodzina modeli dostaje własny idealny czas cyklu, a każda strata wartość w euro na podstawie ceny lub marży ustawionej dla modelu.
Przyczyny wpisuje się na stanowisku na tablecie lub telefonie. Kierownicy śledzą te same liczby w przeglądarce lub w aplikacjach na iOS i Androida, a dane można eksportować przez REST API, webhooki, Excel lub CSV. Szczegóły kamery AI są na stronie funkcji computer vision dla OEE, a cała platforma w przeglądzie rozwiązania OEE i MES.
Plany rozwoju: kamera AI, która oznacza stanowisko wstrzymujące linię i proponuje prawdopodobną przyczynę, którą lider zespołu akceptuje lub poprawia; dziś niedostępna.
Poza Fabrico: badania hamulca noża i próby ruchowe, kontrola spawów i powłok, kontrola etykiet i kodów, certyfikacja bezpieczeństwa i jej zapisy, certyfikacja hałasu i emisji.
Cztery pytania do każdego dostawcy kamer:
| Pytanie | Dobra odpowiedź |
|---|---|
| Czy pokazuje kolejkę, a nie tylko zliczenie? | Zliczenia na wejściu i wyjściu tego samego bufora na jednej osi czasu. |
| Jak radzi sobie z linią taktowaną? | Sygnał „gotowe” każdego stanowiska w każdym takcie oraz zliczenia na wyjściu. |
| Dokąd trafiają wyniki pozytywne i negatywne ze stanowiska badawczego? | Do jakości, każdy odrzut liczony raz. |
| Jak rejestrowane są minuty braku materiału i blokady? | Na stanowisko, które je spowodowało, z przyczyną podaną przez zespół. |
Kolejka do próby ruchowej, stanowisko uchwytów i stół pakowania na jednej osi czasu zmiany? Zapraszamy na demo.
Powiązane artykuły





Najnowsze wiadomości z naszego bloga




Prawdziwe kafelki Fabrico, dane przykładowe.