


 Iniciar sesión
 Blog

Visión artificial en la fabricación de cortacéspedes: encuentre el puesto que frena la producción

En resumen: el puesto que frena una línea de cortacéspedes se ve en sus colas. Cuente las unidades que entran y salen de cada buffer y coloque una cámara con IA (un complemento) donde ninguna máquina cuenta.
- Una cola que no deja de crecer está delante del cuello de botella; un buffer vacío significa que la pérdida viene de aguas arriba.
- En una línea indexada no se forma cola, así que marca el ritmo el puesto que termina el último en la mayoría de los ciclos.
- Cuente primero en la mesa de embalaje, en la salida del puesto del manillar y en la cola delante de la cabina de prueba de funcionamiento.
- Fabrico no inspecciona. La parada de la cuchilla, la prueba de funcionamiento, la etiqueta de potencia acústica y las comprobaciones de códigos se quedan en sus bancos y escáneres.
La visión artificial en la fabricación de cortacéspedes cuenta los cortacéspedes que entran y salen de cada cola, de modo que el puesto que frena la producción aparece en la línea de tiempo del turno.
No inspecciona: los bancos de freno de cuchilla, las cabinas de prueba y los escáneres de etiquetas juzgan el cortacésped, mientras que la cámara con IA solo cuenta las unidades que salen de los puestos manuales.
Alcance: cortacéspedes de empuje y con asiento, tractores cortacésped, desbrozadoras, cortasetos, motosierras, sopladores y montaje de robots cortacésped. Las cámaras que guían a los robots cortacésped son una función del producto, no el tema de esta página. Las baterías tienen su propia página, visión artificial en la fabricación de baterías, y también las lavadoras y frigoríficos: visión artificial para electrodomésticos.
La prueba de colas en una línea de cortacéspedes
Una planta de cortacéspedes es una cadena de buffers: carcasas después de la pintura, motores en el muelle, cortacéspedes delante de la cabina de prueba. La prueba de colas le hace a cada buffer una sola pregunta: en una hora, ¿entraron más unidades de las que salieron?
Si la cola crece, el puesto que la sigue no da abasto o está bloqueado más abajo. Si el buffer se vacía y el puesto siguiente se para, le falta material y la pérdida corresponde a aguas arriba. Ese es el método de un análisis de cuellos de botella, y por eso las paradas por falta de material y por bloqueo deben imputarse al puesto que las causó, no al que las mostró.
Una línea principal indexada no deja que se forme cola. Un reportaje de Modern Materials Handling de 2016 sobre una planta estadounidense de cortacéspedes profesionales describe la clásica línea de avance por pasos: los operarios controlan el ritmo del sistema y la línea solo avanza cuando todos indican que han terminado (EN). En una línea así, el cuello de botella es el puesto que termina el último, ciclo tras ciclo, y la prueba de colas pasa a las señales de «terminado»: registre qué puesto avisa el último en cada avance.
| Lectura del buffer | Causa probable | A quién se imputa la pérdida |
|---|---|---|
| Las carcasas pintadas se acumulan, el montaje del motor está ocupado | El montaje es más lento que la pintura | Línea principal |
| Buffer de carcasas pintadas vacío, el montaje del motor espera | Prensa, soldadura o línea de pintura en polvo con retraso | Área de aguas arriba |
| Carcasas esperando, muelle de motores vacío | Motores o baterías comprados llegan tarde | Motivo del proveedor |
| La cola de prueba crece | Cabina más lenta que la línea, o parada | Cabina de prueba |
| Línea indexada, el puesto del manillar termina el último | El puesto del manillar marca el ritmo de la línea | Puesto del manillar, marcha lenta |
| Menos cajas que cortacéspedes salidos de prueba | Rechazos esperando en retrabajo, o embalaje sin personal suficiente | Zona de retrabajo o mesa de embalaje |
Una prueba de funcionamiento que dura dos minutos en un cortacésped y seis en el siguiente forma una cola aunque su media dé abasto; es lo que describe la fórmula de Kingman para el tiempo en cola. Cuente las colas cada hora, no una vez por turno.
Vídeo explicativo presentado por Iris, la presentadora de Fabrico generada con IA: cómo una cámara con IA (un complemento) cuenta la producción donde una máquina no tiene señal. Solicitar una demo.
Se reproduce desde YouTube. Google puede instalar cookies cuando pulse reproducir. Política de privacidad.
Dónde están las colas en una planta de cortacéspedes
Una planta de ejemplo: calderería y pintura compartidas, dos líneas de alimentación laterales, una línea principal y tres colas que vale la pena contar.
Las líneas de alimentación importan porque se esconden detrás de la línea principal. El reportaje de Assembly Magazine sobre la planta de Ariens en Brillion, Wisconsin, señala que las líneas de submontaje fabrican componentes como brazos de control y transmisiones y los suministran a la línea de montaje principal (EN). Una línea de alimentación que se retrasa parece un puesto lento de la línea principal mientras su producción no se cuente por separado.
La disposición también puede ser el cuello de botella. En la misma planta, la antigua célula en U dejó paso a una línea recta de siete puestos de trabajo porque el interior de la U provocaba un cuello de botella al quedarse sin espacio (EN). En una célula así, las unidades se amontonan en los puestos que comparten el estrecho interior.
Aguas arriba: las prensas y los robots de soldadura ya cuentan, la línea de pintura en polvo no
Las carcasas de acero se embuten y recortan en prensas que cuentan sus propios golpes; vea software OEE para estampación y prensas. Las carcasas y cubiertas de polímero salen de células de moldeo, tratadas en visión artificial para el moldeo por inyección de plásticos. Los chasis de los cortacéspedes con asiento y zero-turn se sueldan en células robotizadas que registran los ciclos de programa; vea OEE para células de soldadura robotizada. Ninguna de ellas necesita una cámara para contar.
Lo que comparten es la capacidad. La planta del reportaje de Modern Materials Handling trabaja a tres turnos en soldadura, calderería y pintura para abastecer el montaje de cortacéspedes a un solo turno (EN). Aguas arriba se trabajan tres veces más horas que en montaje, así que el buffer de carcasas pintadas es la cola de aguas arriba que hay que vigilar: una mala noche en el taller de soldadura es el buffer vacío de mañana.
El PLC de la línea de pintura en polvo conoce la velocidad de la cadena, no cuántos ganchos llevaron una carcasa. Una cámara con IA en la descarga cuenta las carcasas descolgadas; frente a las carcasas que toma el montaje del motor, eso es la cola de carcasas pintadas hora a hora. Registre un cambio de color como cambio de formato de la línea de pintura, para que los minutos sin material en montaje queden donde empezaron.
Haga esta prueba antes de comprar horas. Si el montaje espera carcasas, un turno extra de montaje añade salarios y ningún cortacésped; el diagnóstico de horas extra y turnos de fin de semana corresponde a aguas arriba.
El muelle de motores: las variantes de gasolina y de batería llegan de fuera
La mayoría de las plantas de cortacéspedes compran los motores. Las normas estadounidenses de emisiones para pequeños motores de encendido por chispa lo dan por hecho: según 40 CFR 1054.130, si usted vende un motor para que otro lo instale en un equipo (EN), debe dar al instalador instrucciones que mantengan el motor en su configuración certificada. Así que el muelle de motores es una cola que la planta no controla: un camión que llega tarde se ve como carcasas esperando delante del montaje del motor mientras el muelle está vacío.
La mezcla en el muelle está cambiando. En California, el Air Resources Board aprobó una norma que exige que la mayoría de los pequeños motores todoterreno de nueva fabricación, como los de cortacéspedes y sopladores, sean de cero emisiones a partir del año modelo 2024 (EN), para los motores de su programa de pequeños motores todoterreno, es decir, motores de encendido por chispa de 19 kilovatios o menos (EN). En Europa, la federación de fabricantes de maquinaria de jardín EGMF indica en su informe de actividad 2026 que la adopción de equipos a batería, productos portátiles y soluciones robóticas sigue creciendo, mientras las categorías de gasolina afrontan dificultades y las máquinas con asiento mantienen volúmenes estables (EN).
Así que por un solo puesto de montaje del motor pasan dos tipos de unidad. Un motor de gasolina se atornilla a través de la carcasa y el perno de la cuchilla se aprieta desde abajo con una atornilladora eléctrica que registra cada apriete, de modo que ese puesto ya cuenta. Un cortacésped de batería recibe motor eléctrico, controlador y alojamiento de batería, menos trabajo con su propio tiempo ideal. Registre un muelle vacío como motivo del proveedor, nunca como marcha lenta.
El puesto del manillar y el ritmo de una línea indexada
En una línea de cortacéspedes de empuje, el puesto del manillar es el más delicado: manillar inferior y superior, la maneta que el usuario sujeta para que la cuchilla gire, el cable de control de la cuchilla, el cable de tracción en los modelos autopropulsados y el acelerador en los de gasolina, cada uno guiado y fijado con clips. Nada ahí da una señal. En una línea indexada, un puesto del manillar lento no forma cola; retiene en su posición a todos los puestos de la línea.
Donde los operarios pulsan «terminado», el controlador de la línea puede registrar cada pulsación; los ciclos en los que el puesto del manillar pulsó el último son la prueba de colas de una línea sin colas. Una cámara con IA en la salida del puesto cuenta los cortacéspedes que salen; los operarios nuevos se notan como menos cortacéspedes por hora.
La mezcla de modelos cambia los tiempos de puesto. En la planta de Ariens, todos los cortacéspedes comparten el mismo chasis básico de tubo de acero, aunque muchos componentes (motores, ejes delanteros, reposapiés, asientos, neumáticos) son propios de cada modelo (EN), y ocho series zero-turn pasan por una sola línea. Dé a cada familia de modelos su propio tiempo ideal, o el puesto que monta modelos de ciclo largo parecerá lento sin serlo. Vea OEE en líneas de montaje manuales e híbridas.
Las desbrozadoras, cortasetos, motosierras y sopladores se montan en pequeñas células manuales con un banco de rodaje; cuente la salida de cada célula, con un tiempo ideal por producto.
Prueba, etiqueta y caja: la inspección se queda en los bancos
Los cortacéspedes de gasolina se llenan de combustible, se arrancan y funcionan en una cabina ventilada, y el freno de cuchilla se comprueba en un banco; los de batería pasan una prueba funcional. En EE. UU., la norma de seguridad de la CPSC para cortacéspedes rotativos de empuje exige que el control de la cuchilla detenga la cuchilla por completo en 3,0 segundos tras soltar el mando (16 CFR 1205.5) (EN); la prueba queda en los registros del banco.
Cuando la cabina se para, la cola de prueba se llena en minutos y la línea se bloquea. Cuente los cortacéspedes que entran en la cola (salida del último puesto de la línea principal) y los que salen (el registro de aptos y rechazados del banco). Un cortacésped rechazado va a retrabajo y vuelve a pasar la prueba; cuéntelo una vez, como rechazo; vea cómo seguir las pérdidas de calidad dentro del OEE.
Las etiquetas son un puesto aparte. En EE. UU., para un programa de ensayos los cortacéspedes se dividirán en lotes de producción (EN), y la etiqueta de certificación indica el lote y el mes y año de fabricación; las cajas contadas por turno y modelo ponen una cifra de producción junto a cada lote. En la UE, los cortacéspedes figuran en el artículo 12 de la Directiva 2000/14/CE sobre ruido en exteriores como máquinas sujetas a límites de ruido, y el artículo 11 exige el marcado CE y la indicación del nivel de potencia acústica en cada máquina. Una impresora de etiquetas parada retiene todas las cajas que vienen detrás.
Después se pliega el manillar, se colocan el recogedor y el manual, y se cierra la caja. Una caja cerrada es producción terminada que nada aguas arriba puede contar, así que la mesa de embalaje recibe la primera cámara con IA. Vea la cámara OEE en un puesto de embalaje manual.
Dónde empezar a contar en una planta de cortacéspedes
Empiece donde falta el conteo y es probable que haya cola; las máquinas que ya cuentan conservan su propia señal.
| Punto de conteo | Fuente | Qué demuestra |
|---|---|---|
| 1. Salida de la mesa de embalaje | Cámara con IA | La producción de la línea, por hora y modelo |
| 2. Salida del puesto del manillar | Registro de «terminado», cámara con IA | Si es el último en terminar en cada avance |
| 3. Cola de prueba, entrada y salida | Conteo del último puesto a la entrada, registro del banco a la salida | Si la cabina bloquea la línea |
| 4. Descarga de la línea de pintura en polvo | Cámara con IA | La cola de carcasas pintadas frente al montaje del motor |
| 5. Montaje del motor | Controlador de la atornilladora | Cortacéspedes iniciados, frente a carcasas y stock del muelle |
Con esos cinco puntos, cada cola del diagrama tiene una cifra de entrada y de salida. Redacte primero la lista de motivos con los jefes de equipo: motores tarde, baterías tarde, faltan carcasas, cambio de color, cabina parada, impresora de etiquetas parada. El método general está en cómo encontrar y eliminar un cuello de botella en la fabricación.
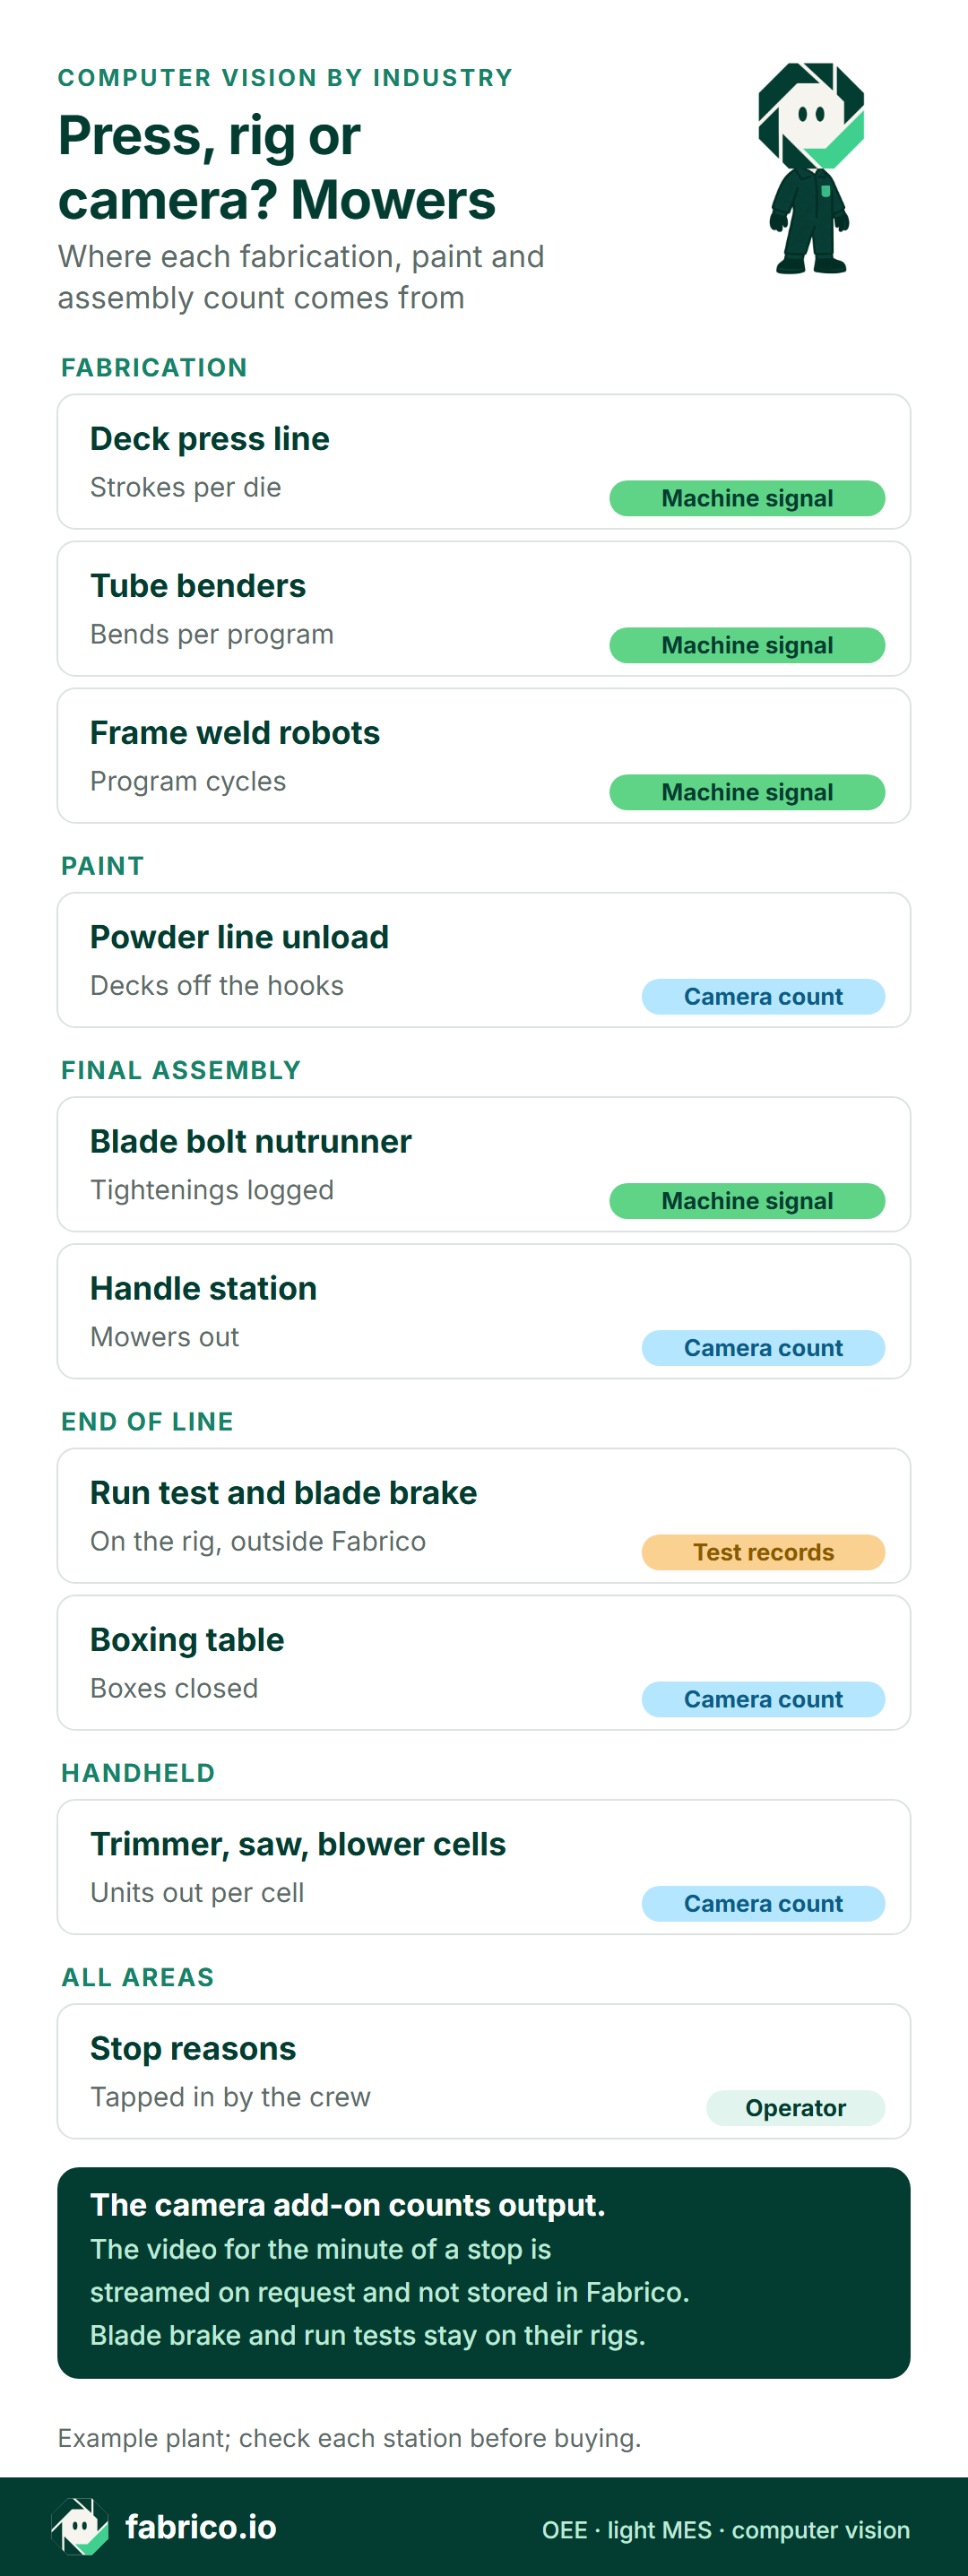
Versión en texto de esta infografía
- Calderería: Línea de prensas de carcasas: señal de máquina, golpes por troquel
- Calderería: Curvadoras de tubo: señal de máquina, curvas por programa
- Calderería: Robots de soldadura de chasis: señal de máquina, ciclos de programa
- Pintura: Descarga de la línea de pintura en polvo: conteo con cámara, carcasas descolgadas
- Montaje final: Atornilladora del perno de cuchilla: señal de máquina, aprietes registrados
- Montaje final: Puesto del manillar: conteo con cámara, cortacéspedes que salen
- Final de línea: Prueba de funcionamiento y freno de cuchilla: registros de prueba, en el banco, fuera de Fabrico
- Final de línea: Mesa de embalaje: conteo con cámara, cajas cerradas
- Portátiles: Células de desbrozadoras, motosierras y sopladores: conteo con cámara, unidades por célula
- Todas las áreas: Motivos de parada: operario, introducidos por el equipo
- La cámara con IA (un complemento) cuenta la producción. Donde una cámara cubre la línea, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo petición y no se almacena.
- El freno de cuchilla y las pruebas de funcionamiento se quedan en sus bancos.
Solicite una demo para ver el montaje del motor, el puesto del manillar y la mesa de embalaje contados en una sola línea de tiempo.
Ejemplo práctico: un turno en el que el puesto del manillar frenó la línea
Cifras de ejemplo, sin planta real: una línea indexada fabrica cortacéspedes de empuje de gasolina y de batería. El ciclo ideal es de 60 segundos para un cortacésped de gasolina y de 45 segundos para uno de batería. El turno va de 05:30 a 13:30 menos una pausa de 30 minutos, así que se planifican 450 minutos. Las cámaras con IA cuentan las cajas cerradas y los cortacéspedes que salen del puesto del manillar, la atornilladora cuenta el montaje del motor, el banco de prueba registra aptos y rechazados, y el jefe de equipo introduce los motivos de parada.
Disponibilidad. Las colas explicaron las tres paradas. Durante 35 minutos las carcasas estuvieron paradas en el montaje del motor con el muelle de motores vacío: motivo del proveedor. Durante 15 minutos el buffer de carcasas pintadas estuvo vacío tras un cambio de color de rojo a verde: cambio de formato de la línea de pintura. Durante 10 minutos la cola de prueba estuvo llena detrás de una avería de la extracción: motivo de la cabina. Tiempo de funcionamiento: 450 menos 60 = 390 minutos, una disponibilidad del 86,7 %.
Rendimiento. La mesa de embalaje cerró 200 cortacéspedes de gasolina y 180 de batería: 200 x 60 s + 180 x 45 s = 20.100 segundos, o 335 minutos de trabajo ideal, sobre 390 minutos de funcionamiento: 85,9 %. El registro de «terminado» de la línea mostró adónde fueron los otros 55 minutos: el puesto del manillar pulsó el último en la mayoría de los ciclos, con dos operarios en su segunda semana.
Calidad. Ocho cortacéspedes de gasolina no superaron la prueba a la primera. La producción buena a la primera fue de 192 cortacéspedes de gasolina y 180 de batería: 11.520 + 8.100 = 19.620 segundos, o 327 minutos. La calidad fue de 327 sobre 335: 97,6 %.
OEE. 86,7 % x 85,9 % x 97,6 % = 72,7 %. Comprobación: 327 minutos buenos de 450 minutos planificados son el 72,7 %. Las barras también cuadran: 327 + 55 + 35 + 15 + 10 + 8 = 450. El cálculo desde el conteo hasta el OEE se explica en OEE con visión artificial.
Donde una cámara con IA cubre el puesto, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo petición y no se almacena en Fabrico. En la primera parada por motores, el vídeo del puesto del manillar no mostraba cortacéspedes llegando de aguas arriba; el jefe de equipo revisó el estante de motores y registró el motivo del proveedor.
El turno en euros
Datos de ejemplo, que deben sustituirse por las cifras de la planta: 24 personas desde el primer puesto hasta el embalaje, cada una con un coste de 40 EUR por hora con cargas sociales, y 60 EUR de margen de contribución por cortacésped. La tarifa se acerca a la cifra de la zona del euro: las estadísticas de costes laborales de Eurostat de 2025 sitúan a la industria en 40,3 EUR por hora (EN), el sector mejor pagado. No se encontró una cifra pública de margen para un cortacésped de empuje, así que los 60 EUR son un dato de ejemplo. Los salarios corren tanto si la línea avanza como si no: un minuto perdido cuesta 24 x 40 / 60 = 16 EUR. Con el tiempo ideal de 60 segundos de gasolina, cada minuto perdido es además al menos un cortacésped sin fabricar, que vale 60 EUR de margen solo si hay pedidos esperando y no puede fabricarse más tarde.
| Pérdida en este turno | Minutos | Coste del equipo | Con el margen perdido |
|---|---|---|---|
| Marcha lenta en el puesto del manillar | 55 | 880 EUR | 4.180 EUR |
| Motores tarde del proveedor | 35 | 560 EUR | 2.660 EUR |
| El cambio de color dejó la línea sin carcasas | 15 | 240 EUR | 1.140 EUR |
| Avería de la cabina de prueba | 10 | 160 EUR | 760 EUR |
| Rechazos en prueba, tiempo de línea consumido | 8 | 128 EUR | 128 EUR |
| Total de tiempo perdido | 123 | 1.968 EUR | 8.868 EUR |
Eso son 1.968 EUR de tiempo del equipo y 6.900 EUR de margen: 8.868 EUR en un turno, o 88.680 EUR en una semana de diez turnos como este. Los 8 rechazos en prueba cuentan solo como tiempo del equipo, porque esos cortacéspedes se retrabajaron y embalaron en el mismo turno; la mano de obra de retrabajo va aparte.
El puesto del manillar supone el 47 % del dinero, más que los motores tarde y la cabina juntos. Es el cuello de botella de este turno, así que la primera mejora a probar está ahí: ponga a cada operario nuevo junto a uno con experiencia, o añada un segundo operario en el manillar hasta que los tiempos se estabilicen. Una mejora en la línea de pintura habría ahorrado 15 minutos; el manillar costó 55. Demuestre la mejora con los mismos conteos en el turno siguiente, como en OEE en tiempo real para el análisis de cuellos de botella.
Qué puede y qué no puede ver una cámara en un puesto de cortacéspedes
Las manos estorban. Investigadores de la Universidad Técnica de Hamburgo que construyeron un sistema de cámaras para reconocer pasos de montaje manual comprobaron, para las articulaciones de la mano, que debido a la mayor oclusión de las manos al sujetar una herramienta, no eran utilizables de forma continua (EN). También señalan que juzgar el avance observando el producto no siempre es aplicable si el producto tiene muchas variantes y lotes pequeños (EN) o si el trabajo se ve afectado por oclusiones, y que la robustez tiene que tener en cuenta los cambios del entorno de aplicación, como el fondo y la iluminación (EN). Su estudio reconocía pasos y herramientas en un laboratorio, no la producción de una línea de cortacéspedes, así que tómelo como una lista de límites y no como una referencia.
Para una planta de cortacéspedes, eso fija tres reglas. Apunte la cámara con IA al cortacésped o a la caja que sale del puesto, no a las manos, para que el conteo nunca dependa de ver un cable fijado. Dé a la descarga de pintura en polvo una luz uniforme; la pintura brillante bajo una sola lámpara es una escena difícil. Esta página no da ninguna cifra de precisión; compare el conteo con un recuento manual en sus propios puestos.
Informe a los operarios y al comité de empresa de lo que cuenta la cámara antes de taladrar ningún soporte, mantenga las caras fuera del encuadre y muestre los resultados por puesto y turno, sin nombres. Las posiciones cerca de la cabina de prueba, donde hay combustible, necesitan la aprobación del responsable de seguridad.
Preguntas frecuentes de planta de cortacéspedes: la prueba de colas
¿Cómo encuentro el puesto que frena una línea de cortacéspedes?
Cuente las unidades que entran y salen de cada buffer: carcasas pintadas, muelle de motores y cola de prueba. La cola que no deja de crecer está delante del cuello de botella.
¿Puede una cámara OEE comprobar el tiempo de parada de la cuchilla o si un motor arranca?
No. El freno de cuchilla y las pruebas de funcionamiento se quedan en sus bancos, y las comprobaciones de etiquetas y códigos se quedan en el sistema de inspección de la planta. Fabrico no inspecciona. Aun así, una prueba fallida reduce la calidad del OEE en cuanto llega al conteo.
¿Y si la línea de cortacéspedes es indexada y no se forma cola dentro?
Registre cuándo cada puesto avisa de «terminado» en cada avance. El puesto que termina el último marca el ritmo.
¿Deben compartir los cortacéspedes de gasolina y de batería un mismo tiempo de ciclo ideal?
No. Dé a cada familia de modelos su propio tiempo ideal, o los de batería parecerán trabajo rápido y los de gasolina, lento.
¿Debería la planta añadir un turno antes de hacer la prueba de colas?
Haga primero la prueba. Si el montaje espera ante un buffer de carcasas pintadas vacío, el turno extra corresponde a aguas arriba, no al montaje.
Dónde encaja Fabrico en la búsqueda del cuello de botella de una planta de cortacéspedes
Fabrico es un software OEE en la nube con funciones de MES ligero. En una planta de cortacéspedes y equipos de jardín hace tres cosas ya hoy:
- Prensas, curvadoras, robots de soldadura y la línea de pintura en polvo: lee el estado de marcha y los conteos de sus controladores o PLC, de modo que un cambio de troquel o una parada de cabina se convierte en tiempo de parada, con el motivo que da el equipo.
- Descarga de pintura en polvo, puestos de montaje, células portátiles y embalaje: la cámara con IA cuenta carcasas, cortacéspedes, cajas y equipos portátiles. Donde una cámara cubre la línea, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo petición y no se almacena.
- Mezcla de modelos: cada familia de modelos recibe su propio tiempo de ciclo ideal, y cada pérdida recibe un valor en euros a partir del precio o margen definido por modelo.
Los motivos se introducen en el puesto desde una tableta o un teléfono. Los responsables siguen las mismas cifras en la web o en las apps para iOS y Android, y los datos se pueden exportar mediante una API REST, webhooks, Excel o CSV. Los detalles de la cámara con IA están en la página de la función visión artificial para OEE, y la plataforma completa en la visión general de la solución OEE y MES.
Hoja de ruta: una cámara con IA que marque el puesto que frena la línea y proponga una causa probable, que el jefe de equipo acepta o corrige; no disponible hoy.
Fuera de Fabrico: pruebas de freno de cuchilla y de funcionamiento, controles de soldadura y recubrimiento, inspección de etiquetas y códigos, certificación de seguridad y sus registros, certificación de ruido y emisiones.
Cuatro comprobaciones para cualquier proveedor de cámaras:
| Pregunta | Buena respuesta |
|---|---|
| ¿Puede mostrar una cola, no solo un conteo? | Conteos de entrada y salida del mismo buffer en una sola línea de tiempo. |
| ¿Cómo trata una línea indexada? | La señal de «terminado» de cada puesto en cada avance, más conteos a la salida. |
| ¿Adónde van los aptos y rechazados del banco? | A calidad, con cada rechazo contado una sola vez. |
| ¿Cómo se imputan los minutos por falta de material y por bloqueo? | Al puesto que los causó, con el motivo que da el equipo. |
¿Quiere ver la cola de prueba, el puesto del manillar y la mesa de embalaje en una sola línea de tiempo del turno? Solicite una demo.
Artículos relacionados





Lo último de nuestro blog




Tarjetas reales de Fabrico, datos de ejemplo.