


 Iniciar sesión
 Blog

Visión artificial en la fabricación de reductores: contar cada variante con su tiempo

En resumen: la visión artificial en la fabricación de reductores cuenta reductores en el puesto de ajuste y palés en el embalaje, para que cada variante gane sus propios minutos de montaje.
- Flancos, juego entre dientes y ruido de rodaje siguen en manos de la sala de metrología, el comparador y el banco de pruebas; la cámara solo cuenta.
- Relación de reducción, tamaño, posición de montaje, brida del motor y motorreductor o reductor solo recaen cada uno en puestos distintos.
- Fije un tiempo ideal por tamaño; un único tiempo medio por puesto convierte la mezcla de pedidos en una velocidad falsa.
- Cuente cada reductor una sola vez, a la salida del puesto, y tome las unidades buenas del rodaje superado.
La inspección mide un engranaje; el conteo dice cuántos reductores salieron de un puesto y cuándo, y solo el conteo alimenta el OEE.
Un reductor de tamaño 3 con relación 20:1 y un motorreductor de tamaño 5 con 80:1 pueden salir del mismo puesto de ajuste con una hora de diferencia. En el ejemplo de esta página, uno necesita 24 minutos de puesto y el otro 40, y un informe que cuenta unidades los cuenta a ambos como uno.
Esta guía trata los reductores industriales de engranajes helicoidales, de engranajes cónico-helicoidales y de tornillo sinfín, además de los motorreductores. Las cajas de cambios de coches y camiones están en visión artificial para la fabricación de piezas de automoción; las multiplicadoras principales de aerogeneradores quedan fuera de esta página.
Visión artificial en la fabricación de reductores: la matriz de variante por puesto
Un catálogo de reductores se multiplica rápido: tamaños por relaciones por posiciones de montaje por bridas de motor, y luego reductor solo o motorreductor. Cada cambio recae en uno o dos puestos y pasa por los demás sin efecto. La matriz muestra dónde, para la planta de ejemplo de esta página.
| Cambio por pedido | Puesto de ajuste | Banco de rodaje | Pintura | Embalaje |
|---|---|---|---|---|
| Relación | Otro juego de engranajes, mismos pasos | Cambian velocidad y ruido | Sin cambio | Sin cambio |
| Tamaño | 24 o 40 minutos de montaje | Utillaje y tiempo de marcha | Más superficie | Palé o caja |
| Posición de montaje | Tapones y respiradero colocados | Llenado de aceite para esa posición | Sin cambio | Posición en la etiqueta |
| Brida del motor | Solo el adaptador de entrada | Sin cambio | Sin cambio | Sin cambio |
| Motorreductor o reductor | Se añade el montaje del motor | Gira con su propio motor | Más superficie | Unidad más pesada |
| Color de pintura | Sin cambio | Sin cambio | Cambio de color | Sin cambio |
Lea cada columna de arriba abajo y verá que el puesto de ajuste carga más filas que cualquier otro puesto: por eso su salida es el primer punto de conteo, y por eso su tiempo ideal tiene que moverse con la variante. Cada planta rellena su propia matriz a partir de sus hojas de ruta.
Vídeo explicativo presentado por Iris, la presentadora generada por IA de Fabrico: cómo una cámara con IA (un complemento) cuenta la producción donde una máquina no tiene señal. Solicitar una demo.
Se reproduce desde YouTube. Google puede instalar cookies cuando pulse reproducir. Política de privacidad.
El tamaño 3 y el tamaño 5 no son la misma unidad: la trampa de un único tiempo ideal
El rendimiento del OEE compara el tiempo que un puesto ha ganado (unidades por tiempo ideal) con el tiempo que ha estado en marcha. En un puesto de reductores, un único tiempo ideal convierte la mezcla de pedidos en una ganancia o pérdida de velocidad que nunca ocurrió.
Tome el puesto de ajuste del ejemplo práctico. En 410 minutos de marcha terminó nueve unidades de tamaño 3 a 24 minutos y cuatro de tamaño 5 a 40: 376 minutos ganados, 91,7 %. Dé al puesto un único tiempo ideal, la media de 32 minutos, y el mismo turno gana 13 x 32 = 416 minutos en 410 de marcha: 101,5 %, lo que es imposible.
Invierta la mezcla: cuatro unidades de tamaño 3 y siete de tamaño 5, de nuevo 376 minutos ganados con un tiempo ideal por tamaño. Los 32 minutos fijos acreditan 11 x 32 = 352, y el rendimiento marca 85,9 %. Puesto y equipo sin cambios; el informe llama récord a un día y desplome al otro.
| Mezcla del turno, 410 minutos de marcha | Tiempo ideal por tamaño | Un tiempo fijo de 32 minutos |
|---|---|---|
| 9 x tamaño 3, 4 x tamaño 5 | 376 min, 91,7 % | 416 min, 101,5 % |
| 4 x tamaño 3, 7 x tamaño 5 | 376 min, 91,7 % | 352 min, 85,9 % |
La solución es un tiempo ideal por tamaño, y por número de etapas cuando un reductor de dos etapas y uno de tres comparten tamaño. Cómo fijarlo se explica en tiempo de ciclo ideal para el OEE, y la aritmética de las velocidades nominales mezcladas en OEE por SKU. En la planta de ejemplo, la relación por sí sola no necesita tiempo propio: un juego 20:1 y uno 80:1 del mismo tamaño y número de etapas pasan por los mismos pasos. El montaje lento que queda es real; el déficit de tiempo de ciclo muestra cómo perseguirlo.
La relación cambia el juego de engranajes, y las máquinas que lo tallan ya cuentan
Una nueva relación significa un nuevo piñón y una nueva rueda, así que el cambio recae aguas arriba, en máquinas con su propio control. Las piezas en bruto se tornean a partir de forjados o barra. Los dientes se tallan con fresa madre, los dentados interiores y con resalte por mortajado con piñón cortador, los juegos cónicos espirales en talladoras de engranajes cónicos y las coronas de sinfín en talladoras con fresa madre, y después se achaflanan y desbarban. Cada máquina cuenta sus piezas y envía sus estados de marcha, preparación y alarma, de modo que un cambio de relación aparece allí como una preparación con su tiempo, no como un hueco.
Los engranajes de los reductores industriales se cementan y templan en hornos de temple estanco o de empuje, o se templan por inducción, y algunos se granallan después. Una carga de horno mezcla relaciones y tamaños con una sola receta, así que mídala por carga y horas de horno, como en OEE en tratamiento térmico, no por engranaje. Las rectificadoras posteriores vuelven a contar sus propias piezas.
Cada juego nuevo se comprueba en la sala de metrología. La ISO 1328-1:2013 establece un sistema de clasificación de tolerancias para los flancos de los dientes de engranajes cilíndricos de evolvente (EN), y su propósito declarado es una referencia común entre el fabricante y el comprador del engranaje. Una cámara de conteo no aporta nada ahí.
El punto débil aguas arriba es el motivo de la parada, no el conteo. Cuando investigadores de Chalmers analizaron registros de OEE de 884 máquinas en 23 empresas (EN), casi la mitad de las pérdidas registradas no se pudo clasificar porque las categorías de pérdidas de las plantas faltaban o estaban mal descritas, y el 90 % del tiempo de parada clasificado venía de trabajo de apoyo de los operarios, no del proceso automático. En una célula de tallado con fresa madre que corta muchas relaciones, eso significa cambios de fresa, cambios de utillaje, comprobaciones de primera pieza y esperas de piezas en bruto: dé a cada uno su propio código.
La posición de montaje decide el llenado de aceite, y el banco de rodaje lo absorbe
Un reductor se pide para la forma en que irá montado: patas abajo, brida abajo, eje de salida vertical. Sus engranajes deben trabajar en aceite sea cual sea la posición, así que la cantidad de aceite y la ubicación del respiradero y de los tapones de vaciado y de nivel siguen a la posición de montaje. El puesto coloca tapones y respiradero donde indica el pedido; el aceite se añade en el banco de rodaje, o como llenado de prueba que se vacía para el envío en seco.
En el banco cada unidad gira en ambos sentidos mientras se comprueban ruido, temperatura y fugas. Existe un código de ensayo para ese ruido: la ISO 8579-1:2002 especifica las condiciones para determinar la emisión de ruido aéreo de reductores y motorreductores (EN), con métodos de ingeniería (grado 2) o de control (grado 3). El apto, el no apto y los valores medidos pertenecen al banco y a sus registros. Para el OEE, lea probados, aptos y no aptos del PLC del banco.
La mezcla se ve en el banco como una cola. En la planta de ejemplo, una unidad vertical de tamaño 5 tarda más en llenarse y rodarse que una de tamaño 3 con patas, así que el banco puede quedarse detrás del puesto con una mezcla pesada. Cuente las unidades que entran en la cola a la salida del puesto y las que salen desde el PLC del banco, y el registro del turno dice cuál de los dos frenó la producción.
Brida del motor y motorreductor o reductor: un puesto más, o ninguno
Un motorreductor recibe su motor mediante un adaptador y un acoplamiento, o con un piñón directamente en el eje del motor. Aquí el motor se compra y se describe con códigos normalizados: la IEC 60034-7:2020 especifica el código IM, una clasificación de los tipos de construcción, las disposiciones de montaje y la posición de la caja de bornes de las máquinas eléctricas rotativas (EN). La brida queda fijada antes de que llegue el motor, y el lado del reductor solo elige el adaptador de entrada correspondiente, por eso esa fila de la matriz tiene una sola celda.
Para el conteo, la elección entre motorreductor y reductor solo importa más que la brida. Un reductor solo sale terminado del puesto de ajuste. Donde el montaje del motor tiene su propio puesto, una cámara con IA (un complemento) cuenta allí los motorreductores y el puesto de ajuste cuenta los reductores; donde el puesto de ajuste también monta el motor, su salida es el único punto de conteo. El trabajo mixto manual y de máquina se mide como en OEE en líneas de montaje manuales e híbridas.
Las carcasas también siguen la elección de montaje: una carcasa con patas y una con brida del mismo tamaño son piezas distintas. Las carcasas se funden (vea visión artificial para fundiciones) y se mecanizan en centros de mecanizado horizontales con cambiador de palés, que cuentan sus propios ciclos.
Pintura y embalaje absorben la línea de pedido, no el juego de engranajes
El color de pintura viene del pedido del cliente, no del diseño del reductor, así que la cabina de pintura ve una mezcla distinta a la del puesto, y cada cambio de color cuesta una limpieza de cabina; ordenar bien los colores se trata en optimización de la secuencia de cambios de formato por SKU. La cabina de ejemplo no necesita conteo mientras se cuente el embalaje.
En el embalaje, el tamaño decide el palé o la caja, y la posición de montaje va en la etiqueta. Una cámara con IA (un complemento) sobre la zona de embalaje cuenta palés y cajas cerrados; contrastado con los rodajes superados, ese conteo muestra al final de cada turno la diferencia entre unidades probadas y unidades listas para enviar.
Seis formas en que una planta de reductores cuenta mal su producción
Las variantes facilitan los dobles conteos. Estos seis errores aparecen en las naves de reductores cuando se añaden conteos sin un plan, y cada uno tiene una solución sencilla.
| Qué falla | Efecto en el OEE | Solución |
|---|---|---|
| Un reductor reajustado se vuelve a contar a la salida del puesto | Producción demasiado alta, calidad demasiado buena | Un conteo por unidad a la salida del puesto; el retrabajo tiene su propio código |
| Motorreductores contados en el montaje del motor y en el rodaje | Producción duplicada | Un punto de producción por unidad; el rodaje superado da las buenas |
| Subconjuntos de ejes sumados a las unidades terminadas | El puesto parece más rápido de lo que es | Contar los ejes en su propio puesto |
| Unidades cerradas al final del turno y contadas en embalaje al día siguiente | El primer turno parece lento, el segundo rápido | Contar a la salida del puesto con su marca de tiempo |
| Producción del horno contada en engranajes | El OEE del tratamiento térmico oscila con la mezcla de la carga | Medir cargas y horas de horno |
| Engranajes de reglaje desechados en metrología sin restar | Calidad del tallado demasiado buena | Tomar el recuento de rechazos de la sala de metrología |
Escriba el único punto de conteo por unidad en la hoja de ruta, junto a la operación a la que pertenece; BOM frente a hoja de ruta explica qué documento recoge qué.
Dónde se encuentran las variantes: el flujo de una planta de reductores
Los juegos de engranajes por relación y las carcasas por posición de montaje convergen en un solo puesto, y los motores comprados se unen a los motorreductores después. El flujo se divide por producto y vuelve a unirse en la cola del rodaje.
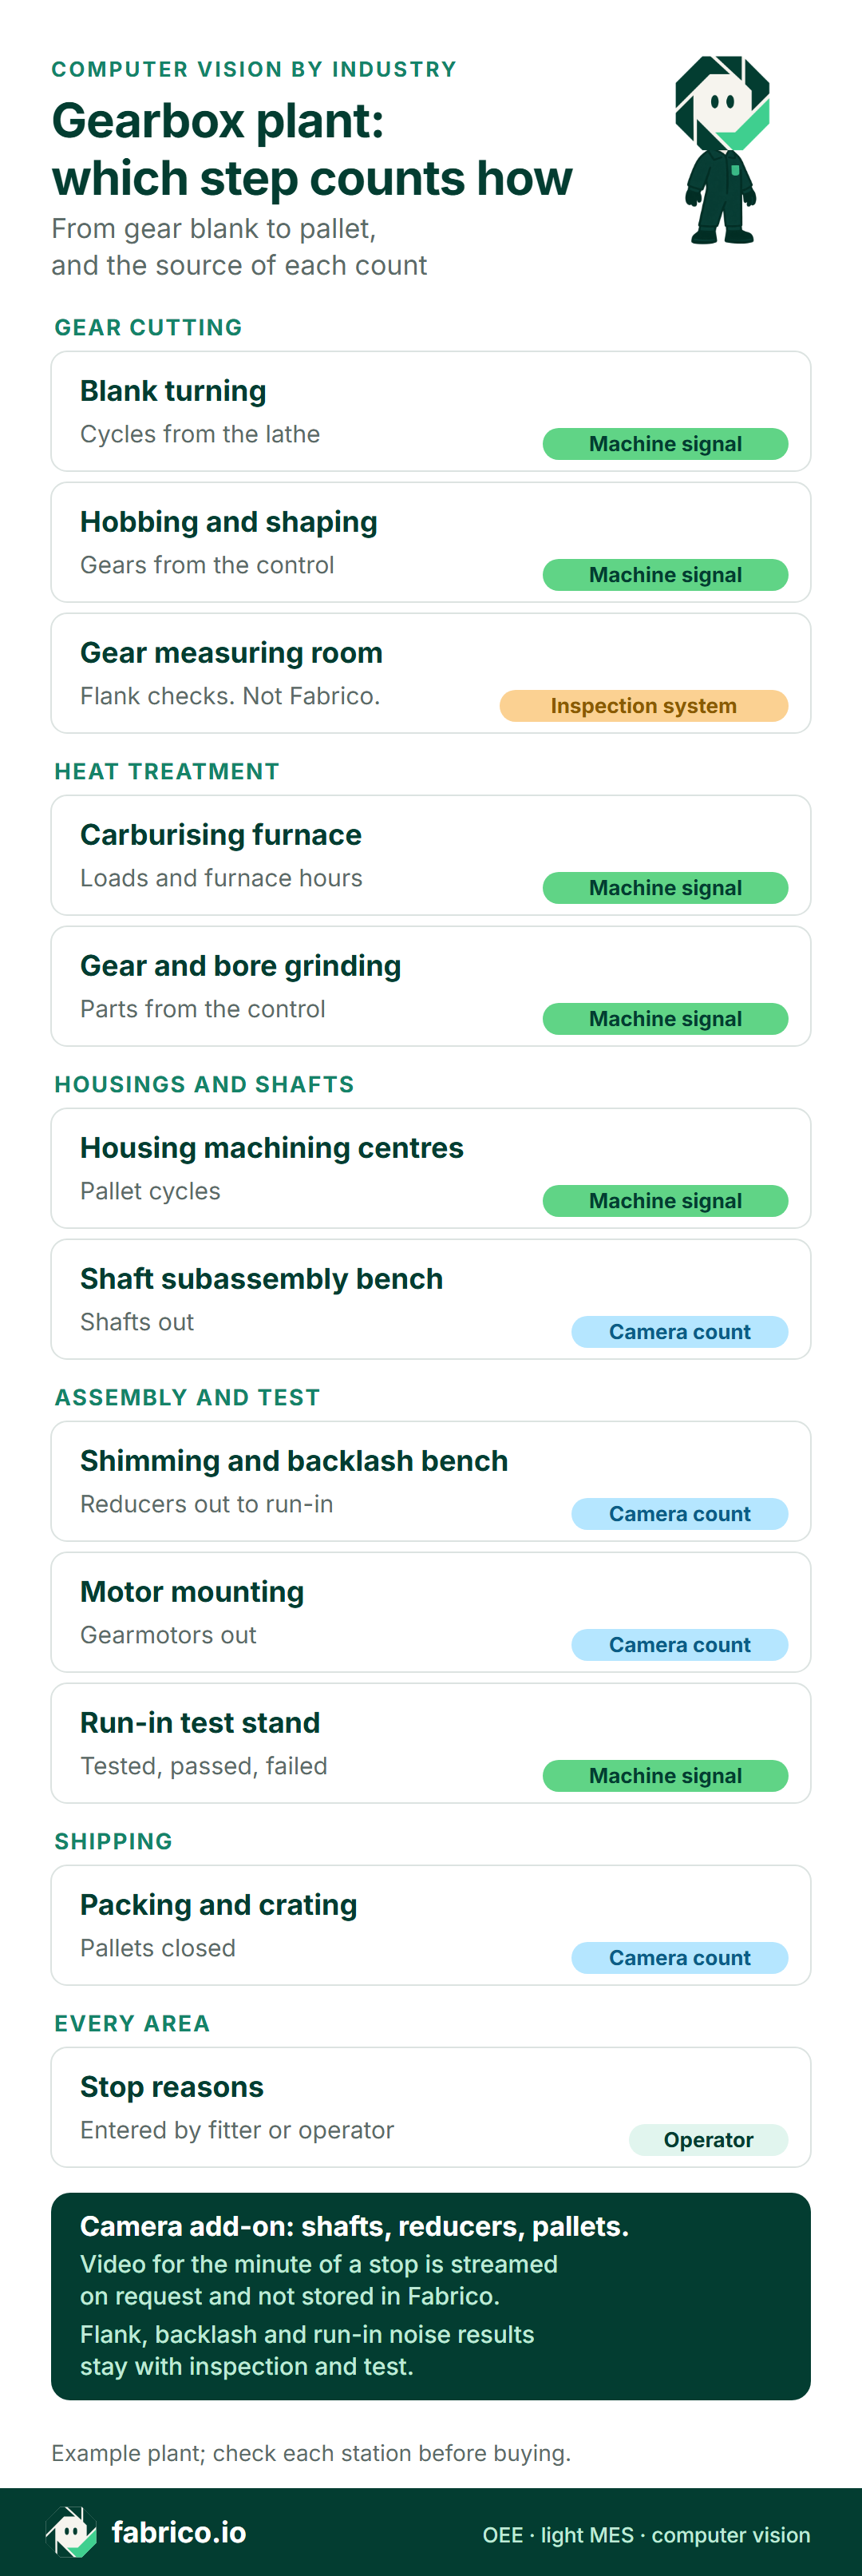
Versión en texto de esta infografía
- Tallado: torneado de piezas en bruto: señal de máquina, ciclos del torno
- Tallado: tallado con fresa madre y mortajado: señal de máquina, engranajes desde el control
- Tallado: sala de metrología de engranajes: sistema de inspección, control de flancos, no Fabrico
- Tratamiento térmico: horno de cementación: señal de máquina, cargas y horas de horno
- Tratamiento térmico: rectificado de dientes y agujeros: señal de máquina, piezas desde el control
- Carcasas y ejes: centros de mecanizado de carcasas: señal de máquina, ciclos de palé
- Carcasas y ejes: puesto de premontaje de ejes: conteo por cámara, ejes que salen
- Montaje y prueba: puesto de ajuste y juego entre dientes: conteo por cámara, reductores que salen al rodaje
- Montaje y prueba: montaje de motor: conteo por cámara, motorreductores que salen
- Montaje y prueba: banco de rodaje: señal de máquina, probados, aptos, no aptos
- Expedición: embalaje y encajado: conteo por cámara, palés cerrados
- Todas las zonas: motivos de parada: los introduce el montador o el operario
- Pie: la cámara con IA (un complemento) cuenta ejes, reductores y palés. Donde una cámara cubre la línea, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo petición y no se almacena
- Los resultados de flancos, juego entre dientes y ruido de rodaje se quedan en inspección y pruebas
Solicite una demo para ver reductores de tamaño 3 y de tamaño 5 acreditados con sus propios minutos de montaje en una sola línea de tiempo del turno.
Ejemplo práctico: un turno de mañana mixto en el puesto de ajuste
Cifras de ejemplo, no una planta real. Un puesto de montaje final y ajuste con dos montadores fabrica motorreductores cónico-helicoidales en dos tamaños. El tiempo planificado es el turno de mañana, de 06:00 a 14:30, menos una pausa de 30 minutos: 480 minutos. El estándar de montaje es de 24 minutos de puesto para una unidad de tamaño 3 y 40 para una de tamaño 5, fijado por tamaño como arriba. Una cámara con IA (un complemento) cuenta los ejes que salen del puesto de premontaje y las unidades cerradas que salen del puesto de ajuste, los resultados del rodaje llegan del PLC del banco y los montadores introducen los motivos de parada en una tableta junto al puesto.
Disponibilidad. El puesto estuvo parado 70 minutos: 40 esperando un eje piñón de tamaño 5, 20 cambiando los utillajes de prensa y el calibre de juego axial del tamaño 3 al tamaño 5, y 10 después de que saltara el calentador de rodamientos por inducción. Funcionó 410 de 480 minutos: 85,4 %.
Rendimiento. Terminó nueve unidades de tamaño 3, que valen 216 minutos de montaje, y cuatro de tamaño 5, que valen 160. Son 376 minutos ganados en 410 minutos de marcha: 91,7 %, con 34 minutos de montaje lento.
Calidad. Una unidad de tamaño 5 no superó el rodaje por ruido y vuelve para un nuevo reglaje del piñón: sus 40 minutos de montaje salen de la cifra buena. 336 de 376: 89,4 %.
OEE. 85,4 % x 91,7 % x 89,4 % = 70,0 %. Comprobación: 336 minutos buenos a la primera divididos entre 480 minutos planificados dan también 70,0 %. El cambio de tamaño de 20 minutos es una pérdida que solo tiene un puesto mixto.
La espera de eje de 40 minutos no empezó en la rectificadora. Su control mostraba el piñón cónico terminado a las 06:30, pero en el puesto de premontaje el conteo de la cámara con IA (un complemento) no mostraba ejes saliendo entre las 06:35 y las 07:15, mientras ese puesto esperaba un rodamiento de rodillos cónicos del almacén. Sin el conteo del premontaje, el puesto de ajuste cargaría la espera como propia y la culpa recaería en la rectificadora.
Lo que cuestan los minutos perdidos
Un minuto de montaje tiene valor en cuanto se conoce el margen por unidad. No existe un margen público por tamaño para reductores, así que tome un margen de contribución de ejemplo de 432 EUR por motorreductor de tamaño 3 y 720 EUR por tamaño 5; ambos salen a 18 EUR por minuto de montaje. Ambos márgenes son datos de ejemplo solo para esta página. Cada planta usa su propio margen por tamaño, y Fabrico valora los minutos perdidos a partir de esa cifra.
| Pérdida | Minutos | Valor de ejemplo |
|---|---|---|
| Rechazo rodaje | 40 | 720 EUR |
| Espera de eje | 40 | 720 EUR |
| Montaje lento | 34 | 612 EUR |
| Cambio de tamaño | 20 | 360 EUR |
| Fallo calentador | 10 | 180 EUR |
| Total | 144 | 2.592 EUR |
Los 144 minutos perdidos son 480 planificados menos 336 buenos, y 144 x 18 EUR = 2.592 EUR de margen de contribución en un turno. Dos límites mantienen la cifra honesta. Vale mientras el puesto de ajuste sea el cuello de botella; si el banco de rodaje o la pintura frenan la producción, un minuto perdido en el puesto vale menos. Y el rechazo por ruido cuesta más que sus 40 minutos: abrir la unidad, vaciar el aceite y una segunda pasada por el banco ocurren en el turno siguiente y aquí no se incluyen.
Ordenados por dinero, el rechazo en rodaje y la espera de eje suman 1.440 EUR de los 2.592 EUR. El primero lleva al equipo al registro de ruido del banco y a las lecturas del juego entre dientes, el segundo al puesto de premontaje y a su suministro de rodamientos. Con los márgenes reales de una planta, un minuto de tamaño 5 y uno de tamaño 3 pueden diferir, y el orden cambia con ellos; valorar la producción a nivel de SKU explica por qué.
En Alemania, la red de transmisión de potencia de VDMA reúne a más de 220 fabricantes de elementos de accionamiento, reductores, accionamientos eléctricos y tecnología lineal, que generan más del 80 por ciento de la producción alemana estimada (EN). Un puesto que pierde 2.592 EUR en un turno es un coste que una planta puede eliminar sin pedidos nuevos.
Qué ve una cámara de conteo cuando el siguiente reductor es de otro tamaño
Las variantes también importan a la cámara. En un estudio revisado por pares en el Journal of Imaging (EN), Pierleoni y sus colegas de la Università Politecnica delle Marche contaron piezas que un operario colocaba sobre una mesa en una línea de montaje. En una prueba con piezas de otro tamaño y forma, su detector entrenado, «que se entrenó con el tipo de producto original, cometió varios errores, debido a que no era adecuado para los objetos distintos colocados en la mesa durante esta prueba» (traducción). Su método de blobs, más sencillo y reajustado con nuevos parámetros, igualó sus resultados anteriores. También indican que su contador mejorado «cuenta cuando no hay manos en el área encuadrada».
Los límites: una mesa, una cámara y pequeñas piezas de acero pintadas de negro, no reductores. En esta página no se da ninguna cifra de precisión de Fabrico. Lo que sí se traslada es lo que hay que prever:
- Tamaños: una unidad de tamaño 3 y una de tamaño 5 se ven distintas desde arriba, así que pruebe el conteo con ambos tamaños antes de fiarse de él.
- Manos en la imagen: los montadores pasan los brazos sobre la unidad para colocar tapas, así que apunte a la pista de salida, donde un reductor cerrado queda solo.
- Aceite y luz: un puesto con grasa y la luz natural cambiante alteran la imagen, así que pida una iluminación estable sobre el punto de conteo.
Preguntas para cualquier proveedor de OEE o de cámaras:
| Pregunta | Una buena respuesta |
|---|---|
| ¿Cómo gana minutos un puesto con distintos tamaños? | Un tiempo de montaje por tamaño, acreditado cuando la unidad sale del puesto. |
| ¿Cómo se configura el conteo para otro tamaño? | Demostrado con una prueba en el puesto con ambos tamaños, antes de empezar el piloto. |
| ¿Quién aporta los aptos y no aptos del rodaje? | El PLC o el ordenador de pruebas del banco, sin volver a teclear. |
Un objetivo sobre un puesto de ajuste también ve a los montadores. Acuerde la finalidad con el equipo antes del montaje, implique pronto al comité de empresa y deje por escrito qué roles pueden abrir las imágenes del puesto y para qué. Informe por puesto y turno, nunca por persona; la cámara con IA (un complemento) de Fabrico cuenta reductores, ejes y palés, no personas.
Dónde encaja Fabrico en una nave de reductores mixta
Fabrico es un software de OEE en la nube que también cubre funciones de MES ligero. En una nave de reductores hace hoy tres trabajos:
- Tornos, talladoras con fresa madre y mortajadoras, rectificadoras y centros de mecanizado: el estado de marcha y los conteos de piezas llegan de los controles CNC, así que cambios de fresa, preparaciones y esperas de piezas en bruto aparecen en la línea de tiempo con sus propios códigos. El horno informa cargas y horas.
- Premontaje, ajuste, montaje de motor y embalaje: la cámara con IA (un complemento) cuenta ejes, reductores cerrados, motorreductores y palés. Si el puesto de ajuste se paró a las 06:40, el responsable de montaje encuentra esa parada en la línea de tiempo del turno. Donde una cámara cubre el puesto, el vídeo del minuto de la parada se puede abrir desde la línea de tiempo del turno; se transmite bajo petición y no se almacena.
- Banco de rodaje: probados, aptos y no aptos llegan de su PLC, frente a los minutos de montaje fijados por tamaño.
Los motivos de parada los introduce el montador o el operario en el puesto o la máquina, en una tableta o un móvil. Cada puesto y turno muestra sus minutos perdidos en euros, según el margen de la planta, y las pérdidas pueden leerse por producto, la idea detrás de paradas por SKU. Hay aplicaciones para navegador, iOS y Android, y las exportaciones se hacen por API REST, webhooks, Excel o CSV.
Hoja de ruta: la cámara con IA (un complemento) avisará de un puesto parado o de una fila creciente de reductores en el banco de rodaje, y sugerirá un motivo de parada que el montador acepte o corrija.
Fuera de Fabrico: la medición de engranajes, las lecturas de juego entre dientes y juego axial, los valores de ruido y vibración del rodaje, los certificados de prueba y los registros de números de serie. Fabrico no hace inspección; los rechazos de esos sistemas llegan al OEE como conteos.
Más información sobre la solución OEE y MES de Fabrico. El conteo por cámara se trata en software de OEE basado en cámaras y sistemas de visión en fabricación para el OEE.
Preguntas frecuentes: variantes de reductores y conteo
¿Qué puesto de una planta de reductores debería tener la primera cámara?
Sobre la salida del puesto de montaje final y ajuste, donde los reductores terminados salen hacia el banco de rodaje. Las talladoras, las rectificadoras y el banco informan a través de sus controles, así que el puesto es el paso sin conteo propio.
¿Un puesto de reductores debe tener un tiempo ideal o uno por tamaño?
Uno por tamaño, y por número de etapas donde las etapas difieran. Un único tiempo medio acredita a un turno de unidades pequeñas más del 100 % de rendimiento y a un turno de unidades grandes demasiado poco.
¿Cómo se cuenta un reductor que no supera el rodaje y se reajusta?
Una vez. Sale de la cifra buena a la primera cuando el banco lo rechaza, y el tiempo de abrirlo y rehacer el ajuste de los suplementos se imputa al puesto de ajuste con un código de retrabajo, para que no infle la producción.
¿Dónde se cuenta un motorreductor: en el montaje del motor o en el banco de rodaje?
En un solo punto. Cuente la producción donde el motor ya está montado y la unidad sale del puesto, y tome las buenas del rodaje superado. Contar en ambos sitios duplica la producción.
¿Una nueva relación o posición de montaje necesita su propio punto de conteo?
No. Un cambio de relación recae en las máquinas de tallado, que cuentan sus propias piezas, y una posición de montaje en los accesorios del puesto y el llenado de aceite. La unidad se sigue contando una vez, a la salida del puesto.
¿Quiere ver un turno mixto en el puesto de ajuste valorado por tamaño? Solicitar una demo.
Artículos relacionados










Tarjetas reales de Fabrico, datos de ejemplo.