


 Anmeldung
 Blog

Computer Vision in der Getriebefertigung: jede Variante mit eigener Montagezeit zählen

Kurz gesagt: Computer Vision in der Getriebefertigung zählt Getriebe am Einstellplatz und Paletten in der Verpackung, sodass jede Variante ihre eigenen Montageminuten bekommt.
- Flanken, Verdrehflankenspiel und Laufgeräusch bleiben beim Messraum, der Messuhr und dem Prüfstand; die Kamera zählt nur.
- Übersetzung, Baugröße, Einbaulage, Motorflansch und Getriebemotor oder Getriebe ohne Motor treffen jeweils andere Stationen.
- Legen Sie eine Idealzeit je Baugröße fest; eine Durchschnittszeit je Platz macht aus dem Auftragsmix eine scheinbare Geschwindigkeit.
- Zählen Sie jedes Getriebe einmal, am Ausgang des Einstellplatzes, und nehmen Sie die Gutteile aus dem bestandenen Einlauf.
Prüfen misst ein Zahnrad; Zählen sagt, wie viele Getriebe eine Station verlassen haben und wann, und nur das Zählen speist die OEE.
Ein Getriebe der Baugröße 3 mit 20:1 und ein Getriebemotor der Baugröße 5 mit 80:1 können denselben Einstellplatz im Abstand von einer Stunde verlassen. Im Beispiel dieser Seite braucht das eine 24 Montageminuten und das andere 40, und ein Bericht, der Stück zählt, wertet beide als eins.
Dieser Leitfaden behandelt Industriegetriebe als Stirnrad-, Kegelstirnrad- und Schneckengetriebe sowie Getriebemotoren. Pkw- und Lkw-Getriebe finden Sie unter Computer Vision in der Automobilzulieferfertigung; Hauptgetriebe von Windenergieanlagen sind nicht Thema dieser Seite.
Computer Vision in der Getriebefertigung: die Matrix aus Variante und Station
Ein Getriebekatalog multipliziert sich schnell: Baugrößen mal Übersetzungen mal Einbaulagen mal Motorflansche, dann noch Getriebe ohne Motor oder Getriebemotor. Jede Änderung trifft eine oder zwei Stationen und läuft an den anderen unverändert vorbei. Die Matrix zeigt, wo, für das Beispielwerk dieser Seite.
| Änderung je Auftrag | Einstellplatz | Einlaufprüfstand | Lackierung | Verpackung |
|---|---|---|---|---|
| Übersetzung | Anderer Radsatz, gleiche Schritte | Drehzahl und Geräusch anders | Keine Änderung | Keine Änderung |
| Baugröße | 24 oder 40 Montageminuten | Aufnahme und Laufzeit | Mehr Fläche | Palette oder Kiste |
| Einbaulage | Verschlussschrauben und Entlüftung gesetzt | Ölfüllung für diese Lage | Keine Änderung | Einbaulage auf dem Etikett |
| Motorflansch | Nur Antriebsadapter | Keine Änderung | Keine Änderung | Keine Änderung |
| Getriebemotor oder Getriebe | Motoranbau kommt hinzu | Läuft mit eigenem Motor | Mehr Fläche | Schwerere Einheit |
| Lackfarbe | Keine Änderung | Keine Änderung | Farbwechsel | Keine Änderung |
Lesen Sie eine Spalte von oben nach unten: Der Einstellplatz trägt mehr Zeilen als jede andere Station. Deshalb ist sein Ausgang der erste Zählpunkt, und deshalb muss seine Idealzeit mit der Variante mitgehen. Ein Werk füllt seine eigene Matrix aus seinen Arbeitsplänen.
Erklärvideo mit Iris, der KI-generierten Präsentatorin von Fabrico: wie eine KI-Kamera (ein Add-on) den Ausstoß zählt, wo eine Maschine kein Signal hat. Demo buchen.
Wird von YouTube abgespielt. Google kann Cookies setzen, wenn Sie auf Wiedergabe drücken. Datenschutzerklärung.
Baugröße 3 und Baugröße 5 sind nicht dieselbe Einheit: die Falle einer einzigen Idealzeit
Der OEE-Leistungsfaktor vergleicht die Zeit, die eine Station verdient hat (Stückzahl mal Idealzeit), mit der Zeit, in der sie lief. An einem Getriebe-Montageplatz macht eine einzige Idealzeit aus dem Auftragsmix einen Geschwindigkeitsgewinn oder -verlust, den es nie gab.
Nehmen Sie den Einstellplatz aus dem Rechenbeispiel. In 410 Laufminuten schloss er neun Einheiten der Baugröße 3 zu je 24 Minuten und vier der Baugröße 5 zu je 40 ab: 376 verdiente Minuten, 91,7 %. Gibt man dem Platz eine einzige Idealzeit, den Durchschnitt von 32 Minuten, verdient dieselbe Schicht 13 × 32 = 416 Minuten in 410 Laufminuten: 101,5 %, was unmöglich ist.
Drehen Sie den Mix um: vier Einheiten der Baugröße 3 und sieben der Baugröße 5, wieder 376 verdiente Minuten mit einer Idealzeit je Baugröße. Die pauschalen 32 Minuten schreiben 11 × 32 = 352 gut, und der Leistungsfaktor zeigt 85,9 %. Platz und Team unverändert; der Bericht nennt den einen Tag einen Rekord und den anderen einen Einbruch.
| Schichtmix, 410 Laufminuten | Idealzeit je Baugröße | Pauschal 32 Minuten |
|---|---|---|
| 9 × Baugröße 3, 4 × Baugröße 5 | 376 min, 91,7 % | 416 min, 101,5 % |
| 4 × Baugröße 3, 7 × Baugröße 5 | 376 min, 91,7 % | 352 min, 85,9 % |
Die Lösung ist eine Idealzeit je Baugröße, und je Stufenzahl, wo sich ein zwei- und ein dreistufiges Getriebe eine Baugröße teilen. Wie man sie festlegt, steht unter ideale Zykluszeit für die OEE, die Rechnung bei gemischten Nenngeschwindigkeiten unter OEE pro SKU. Im Beispielwerk braucht die Übersetzung allein keine eigene Zeit: Ein Radsatz 20:1 und einer 80:1 mit gleicher Baugröße und Stufenzahl durchlaufen dieselben Schritte. Was an langsamer Montage bleibt, ist echt; das Zykluszeitdefizit zeigt, wie man ihm nachgeht.
Die Übersetzung ändert den Radsatz, und die Maschinen, die ihn fertigen, zählen bereits
Eine neue Übersetzung bedeutet ein neues Ritzel und ein neues Rad, also trifft die Änderung die Vorfertigung, an Maschinen mit eigener Steuerung. Rohlinge werden aus Schmiedeteilen oder Stangenmaterial gedreht. Die Verzahnung entsteht durch Wälzfräsen, Innen- und Bundverzahnungen durch Wälzstoßen, Spiralkegelradsätze auf Kegelradverzahnmaschinen und Schneckenräder auf Wälzfräsmaschinen; danach wird angefast und entgratet. Jede Maschine zählt ihre Teile und meldet die Zustände Lauf, Rüsten und Alarm, also erscheint ein Übersetzungswechsel dort als Rüstvorgang mit Zeit, nicht als Lücke.
Zahnräder für Industriegetriebe werden in Mehrzweckkammeröfen oder Durchstoßöfen einsatzgehärtet und abgeschreckt oder induktiv gehärtet, manche danach kugelgestrahlt. Eine Ofencharge mischt Übersetzungen und Größen unter einem Rezept, also messen Sie nach Charge und Ofenstunden wie bei OEE in der Wärmebehandlung, nicht nach Zahnrad. Die Schleifmaschinen danach zählen ihre Teile wieder selbst.
Jeder neue Radsatz wird im Messraum geprüft. ISO 1328-1:2013 legt ein Toleranzklassensystem für die Zahnflanken von Stirnrädern mit Evolventenverzahnung fest (EN), und ihr erklärter Zweck ist eine gemeinsame Bezugsbasis zwischen Hersteller und Käufer des Zahnrads. Eine zählende Kamera trägt dort nichts bei.
Die Schwachstelle in der Vorfertigung ist der Grund eines Stillstands, nicht die Zählung. Als Forschende der Chalmers-Universität OEE-Daten von 884 Maschinen in 23 Unternehmen auswerteten (EN), ließ sich fast die Hälfte der erfassten Verluste nicht zuordnen, weil die Verlustkategorien der Werke fehlten oder schlecht beschrieben waren, und 90 % der zugeordneten Stillstandszeit stammten aus unterstützenden Tätigkeiten der Bediener, nicht aus dem automatischen Prozess. In einer Wälzfräszelle, die viele Übersetzungen fertigt, heißt das: Fräserwechsel, Wechsel der Aufnahme, Erstteilprüfung und Warten auf Rohlinge. Geben Sie jedem einen eigenen Code.
Die Einbaulage bestimmt die Ölfüllung, und der Einlaufprüfstand fängt sie auf
Ein Getriebe wird für die Lage bestellt, in der es eingebaut wird: Füße unten, Flansch unten, Abtriebswelle senkrecht. Seine Zahnräder müssen in jeder Lage im Öl laufen, also richten sich Füllmenge und die Positionen von Entlüftung, Ölablass- und Ölstandsschraube nach der Einbaulage. Der Platz setzt Verschlussschrauben und Entlüftung dort, wo der Auftrag es vorgibt; das Öl kommt am Einlaufprüfstand hinein oder als Prüffüllung, die für den Trockenversand wieder abgelassen wird.
Auf dem Prüfstand läuft jede Einheit in beide Drehrichtungen, während Geräusch, Temperatur und Dichtheit geprüft werden. Für dieses Geräusch gibt es eine Prüfnorm: ISO 8579-1:2002 legt die Bedingungen zur Bestimmung der Luftschallemission von Getrieben und Getriebemotoren fest (EN), mit Verfahren der Genauigkeitsklasse 2 (Ingenieurverfahren) oder 3 (Übersichtsverfahren). Bestanden, nicht bestanden und die Messwerte gehören dem Prüfstand und seinen Aufzeichnungen. Für die OEE lesen Sie geprüft, bestanden und nicht bestanden aus der SPS des Prüfstands.
Der Mix zeigt sich am Prüfstand als Warteschlange. Im Beispielwerk braucht eine senkrecht eingebaute Einheit der Baugröße 5 länger für Füllen und Einlauf als eine Fußausführung der Baugröße 3, also kann der Prüfstand bei schwerem Mix hinter den Einstellplatz zurückfallen. Zählen Sie die Einheiten am Ausgang des Einstellplatzes in die Warteschlange hinein und über die SPS des Prüfstands wieder heraus, dann zeigt der Schichtbericht, wer von beiden den Ausstoß gebremst hat.
Motorflansch und Getriebemotor oder Getriebe: ein Platz mehr oder keiner
Ein Getriebemotor bekommt seinen Motor über Adapter und Kupplung oder mit einem Ritzel direkt auf der Motorwelle. Der Motor ist hier ein Zukaufteil und wird über genormte Codes beschrieben: IEC 60034-7:2020 legt den IM-Code fest, eine Klassifizierung der Bauarten, Aufstellungsarten und Klemmkastenlage drehender elektrischer Maschinen (EN). Der Flansch steht fest, bevor der Motor eintrifft, und die Getriebeseite wählt nur den passenden Antriebsadapter. Deshalb hat diese Zeile der Matrix nur eine einzige Zelle.
Für die Zählung wiegt die Frage Getriebemotor oder Getriebe ohne Motor schwerer als der Flansch. Ein Getriebe ohne Motor verlässt den Einstellplatz fertig. Wo der Motoranbau einen eigenen Platz hat, zählt dort eine KI-Kamera (ein Add-on) die Getriebemotoren und der Einstellplatz die Getriebe; wo der Einstellplatz auch den Motor anbaut, ist sein Ausgang der einzige Zählpunkt. Gemischte Hand- und Maschinenarbeit wird gemessen wie unter OEE an manuellen und hybriden Montagelinien.
Auch die Gehäuse folgen der Einbauwahl: Ein Fußgehäuse und ein Flanschgehäuse derselben Baugröße sind verschiedene Teile. Gehäuse werden gegossen (siehe Computer Vision in Gießereien) und auf Horizontal-Bearbeitungszentren mit Palettenwechsler bearbeitet, die ihre Zyklen selbst zählen.
Lackierung und Verpackung folgen der Auftragsposition, nicht dem Radsatz
Die Lackfarbe kommt aus dem Kundenauftrag, nicht aus der Getriebekonstruktion, also sieht die Lackierkabine einen anderen Mix als der Einstellplatz, und jeder Farbwechsel kostet eine Kabinenreinigung; die gute Reihenfolge der Farben behandelt Optimierung der Rüstreihenfolge nach SKU. Die Beispielkabine braucht keine Zählung, solange die Verpackung gezählt wird.
In der Verpackung bestimmt die Baugröße Palette oder Kiste, und die Einbaulage kommt auf das Etikett. Eine KI-Kamera (ein Add-on) über dem Verpackungsbereich zählt geschlossene Paletten und Kisten; gegen die bestandenen Einläufe gestellt, zeigt das am Schichtende die Lücke zwischen bestandenen und versandbereiten Einheiten.
Sechs Wege, wie ein Getriebewerk seinen Ausstoß falsch zählt
Varianten machen Doppelzählungen leicht. Diese sechs Fehler tauchen in Getriebemontagen auf, wenn Zählungen ohne Plan hinzukommen, und jeder hat eine einfache Lösung.
| Was schiefgeht | Wirkung auf die OEE | Lösung |
|---|---|---|
| Ein neu eingestelltes Getriebe wird am Platzausgang erneut gezählt | Ausstoß zu hoch, Qualität zu gut | Eine Zählung je Einheit am Platzausgang; Nacharbeit bekommt einen eigenen Code |
| Getriebemotoren beim Motoranbau und beim Einlauf gezählt | Ausstoß verdoppelt | Ein Ausstoßpunkt je Einheit; der bestandene Einlauf liefert die Gutteile |
| Wellen-Vormontagen zu fertigen Einheiten addiert | Platz wirkt schneller, als er ist | Wellen an ihrer eigenen Station zählen |
| Einheiten spät in der Schicht fertig, am nächsten Tag in der Verpackung gezählt | Erste Schicht wirkt langsam, zweite schnell | Am Platzausgang mit Zeitstempel zählen |
| Ofenausstoß in Zahnrädern gezählt | OEE der Wärmebehandlung schwankt mit dem Chargenmix | Chargen und Ofenstunden messen |
| Im Messraum verschrottete Einstellräder nicht abgezogen | Qualität beim Wälzfräsen zu gut | Ausschusszahl des Messraums übernehmen |
Schreiben Sie den einen Zählpunkt je Einheit in den Arbeitsplan, neben den Arbeitsgang, dem er gehört; Stückliste vs. Arbeitsplan erklärt, welches Dokument was enthält.
Wo die Varianten zusammenkommen: der Ablauf in einem Getriebewerk
Radsätze je Übersetzung und Gehäuse je Einbaulage laufen an einem Platz zusammen, und zugekaufte Motoren kommen danach zu den Getriebemotoren. Der Ablauf teilt sich nach Produkt und trifft sich wieder in der Warteschlange vor dem Einlauf.
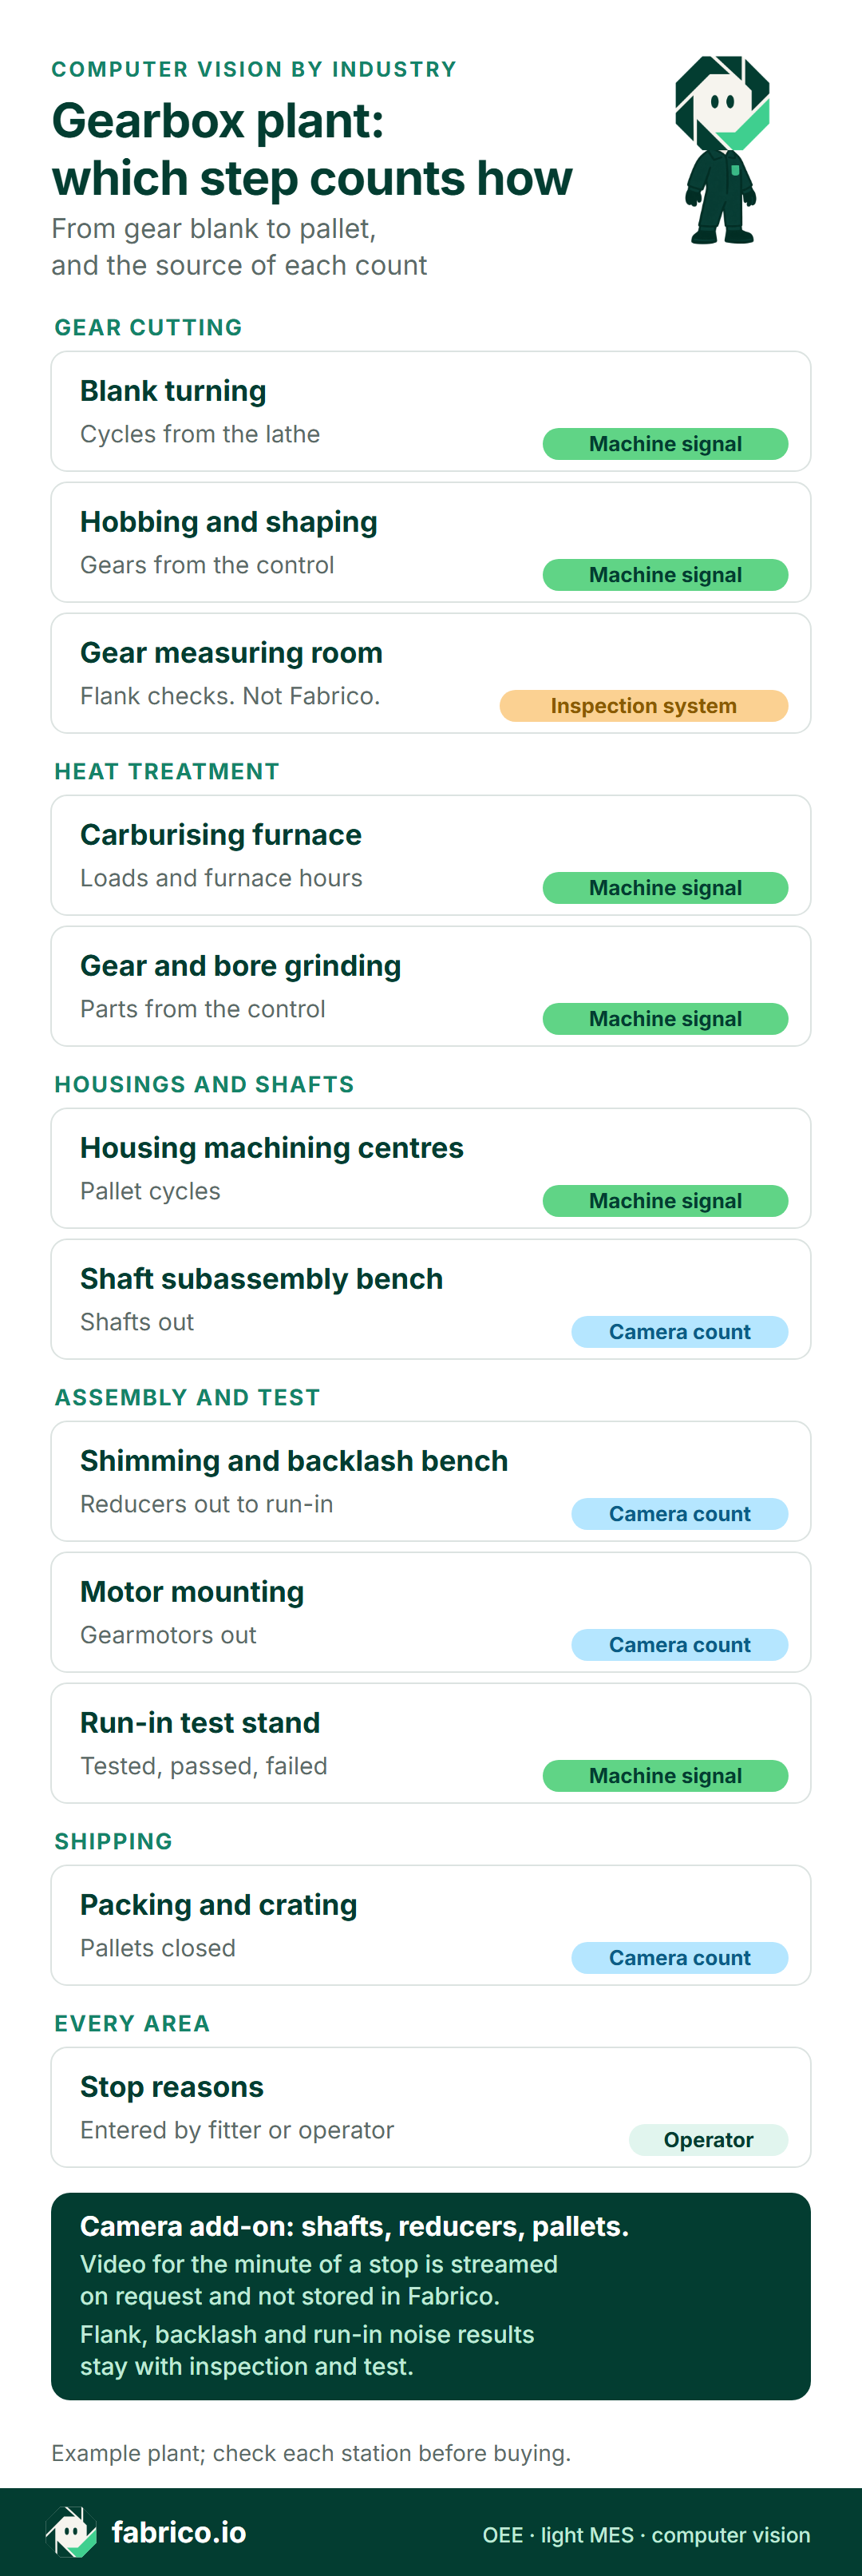
Textversion dieser Infografik
- Verzahnung: Rohlingsdrehen: Maschinensignal, Zyklen aus der Drehmaschine
- Verzahnung: Wälzfräsen und Wälzstoßen: Maschinensignal, Zahnräder aus der Steuerung
- Verzahnung: Verzahnungsmessraum: Prüfsystem, Flankenprüfung, nicht Fabrico
- Wärmebehandlung: Einsatzhärteofen: Maschinensignal, Chargen und Ofenstunden
- Wärmebehandlung: Verzahnungs- und Bohrungsschleifen: Maschinensignal, Teile aus der Steuerung
- Gehäuse und Wellen: Bearbeitungszentren für Gehäuse: Maschinensignal, Palettenzyklen
- Gehäuse und Wellen: Platz für Wellen-Vormontage: Kamerazählung, fertige Wellen
- Montage und Prüfung: Platz für Einstellen und Verdrehflankenspiel: Kamerazählung, Getriebe zum Einlauf
- Montage und Prüfung: Motoranbau: Kamerazählung, fertige Getriebemotoren
- Montage und Prüfung: Einlaufprüfstand: Maschinensignal, geprüft, bestanden, nicht bestanden
- Versand: Verpacken und Verkisten: Kamerazählung, geschlossene Paletten
- Alle Bereiche: Stillstandsgründe: vom Monteur oder Bediener eingegeben
- Fußzeile: Die KI-Kamera (ein Add-on) zählt Wellen, Getriebe und Paletten. Wo eine Kamera die Linie erfasst, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht gespeichert
- Ergebnisse zu Flanken, Verdrehflankenspiel und Laufgeräusch bleiben bei Prüfung und Test
Buchen Sie eine Demo und sehen Sie, wie Getriebe der Baugröße 3 und 5 mit ihren eigenen Montageminuten auf einer Schicht-Zeitleiste gutgeschrieben werden.
Rechenbeispiel: eine gemischte Frühschicht am Einstellplatz
Beispielzahlen, kein reales Werk. Ein Endmontage- und Einstellplatz mit zwei Monteuren baut Kegelstirnrad-Getriebemotoren in zwei Baugrößen. Die geplante Zeit ist die Frühschicht, 06:00 bis 14:30 Uhr, abzüglich 30 Minuten Pause: 480 Minuten. Der Montagezeitstandard liegt bei 24 Platzminuten für eine Einheit der Baugröße 3 und 40 für eine der Baugröße 5, je Baugröße festgelegt wie oben. Eine KI-Kamera (ein Add-on) zählt die Wellen, die den Vormontageplatz verlassen, und die fertigen Einheiten am Einstellplatz, die Einlaufergebnisse kommen aus der SPS des Prüfstands, und die Monteure geben die Stillstandsgründe auf einem Tablet am Platz ein.
Verfügbarkeit. Der Platz stand 70 Minuten: 40 Minuten Warten auf eine Ritzelwelle der Baugröße 5, 20 Minuten Umbau der Pressaufnahmen und der Axialspiel-Messvorrichtung von Baugröße 3 auf Baugröße 5 und 10 Minuten, nachdem das induktive Lageranwärmgerät ausgelöst hatte. Er lief 410 von 480 Minuten: 85,4 %.
Leistung. Er schloss neun Einheiten der Baugröße 3 ab, zusammen 216 Montageminuten, und vier der Baugröße 5, zusammen 160. Das sind 376 verdiente Minuten in 410 Laufminuten: 91,7 %, mit 34 Minuten langsamer Montage.
Qualität. Eine Einheit der Baugröße 5 fiel im Einlauf wegen Geräusch durch und geht zurück für eine neue Ritzeleinstellung: Ihre 40 Montageminuten fallen aus der Gutmenge. 336 von 376: 89,4 %.
OEE. 85,4 % × 91,7 % × 89,4 % = 70,0 %. Gegenprobe: 336 Gutminuten im ersten Durchlauf geteilt durch 480 geplante Minuten ergeben ebenfalls 70,0 %. Der Größenwechsel von 20 Minuten ist ein Verlust, den nur ein gemischter Platz hat.
Die 40 Minuten Warten auf die Welle begannen nicht an der Schleifmaschine. Ihre Steuerung zeigte das Kegelritzel um 06:30 Uhr als fertig, aber am Vormontageplatz zeigte die Zählung der KI-Kamera (ein Add-on) zwischen 06:35 und 07:15 Uhr keine abgehenden Wellen, während dieser Platz auf ein Kegelrollenlager aus dem Lager wartete. Ohne die Zählung an der Vormontage würde der Einstellplatz das Warten als eigenes tragen und die Schleifmaschine bekäme die Schuld.
Was die verlorenen Minuten kosten
Eine Montageminute hat einen Wert, sobald der Deckungsbeitrag je Einheit bekannt ist. Für Getriebe gibt es keinen öffentlichen Deckungsbeitrag je Baugröße, also nehmen Sie als Beispiel 432 EUR je Getriebemotor der Baugröße 3 und 720 EUR je Baugröße 5; beides ergibt 18 EUR je Montageminute. Beide Werte sind nur Beispieleingaben für diese Seite. Ein Werk nutzt seinen eigenen Deckungsbeitrag je Baugröße, und Fabrico bewertet verlorene Minuten mit diesem Wert.
| Verlust | Minuten | Beispielwert |
|---|---|---|
| Einlaufausschuss | 40 | 720 EUR |
| Warten auf Welle | 40 | 720 EUR |
| Langsame Montage | 34 | 612 EUR |
| Größenwechsel | 20 | 360 EUR |
| Anwärmerstörung | 10 | 180 EUR |
| Summe | 144 | 2.592 EUR |
Die 144 verlorenen Minuten sind 480 geplante minus 336 gute, und 144 × 18 EUR = 2.592 EUR Deckungsbeitrag in einer Schicht. Zwei Grenzen halten die Zahl ehrlich. Sie gilt, solange der Einstellplatz der Engpass ist; bremsen der Einlaufprüfstand oder die Lackierung den Ausstoß, ist eine verlorene Platzminute weniger wert. Und der Geräuschausschuss kostet mehr als seine 40 Minuten: Öffnen der Einheit, Öl ablassen und ein zweiter Lauf auf dem Prüfstand fallen in der nächsten Schicht an und sind hier nicht enthalten.
Nach Geld sortiert machen Einlaufausschuss und Warten auf Welle 1.440 EUR der 2.592 EUR aus. Das Erste schickt das Team zum Geräuschprotokoll des Prüfstands und zu den Messwerten des Verdrehflankenspiels, das Zweite zum Vormontageplatz und seiner Lagerversorgung. Mit den echten Deckungsbeiträgen eines Werks können sich eine Minute der Baugröße 5 und eine der Baugröße 3 unterscheiden, und die Rangfolge zieht nach; Ausstoß auf SKU-Ebene bewerten zeigt, warum.
In Deutschland zählt der VDMA-Fachverband Antriebstechnik mehr als 220 Hersteller von Antriebselementen, Getrieben, elektrischer Antriebstechnik und Lineartechnik, die über 80 Prozent der geschätzten deutschen Produktion erwirtschaften (EN). Ein Platz, der in einer Schicht 2.592 EUR verliert, ist ein Kostenblock, den ein Werk ohne neue Aufträge abbauen kann.
Was eine zählende Kamera sieht, wenn das nächste Getriebe eine andere Baugröße hat
Varianten zählen auch für die Kamera. In einer begutachteten Studie im Journal of Imaging (EN) zählten Pierleoni und Kollegen von der Università Politecnica delle Marche Teile, die ein Bediener an einer Montagelinie auf einen Tisch legte. In einem Test mit Teilen anderer Größe und Form machte ihr trainierter Detektor, „der auf den ursprünglichen Produkttyp trainiert war, mehrere Fehler, weil er für die anderen Objekte, die bei diesem Test auf den Tisch gelegt wurden, nicht geeignet war“ (übersetzt). Ihre einfachere Blob-Methode, mit neuen Parametern eingestellt, erreichte ihre früheren Ergebnisse. Sie berichten außerdem, dass ihr verbesserter Zähler „zählt, wenn keine Hände im erfassten Bereich sind“.
Die Grenzen: ein Tisch, eine Kamera und kleine schwarz lackierte Stahlteile, keine Getriebe. Auf dieser Seite wird keine Genauigkeitszahl für Fabrico genannt. Übertragbar ist, was Sie einplanen sollten:
- Baugrößen: Eine Einheit der Baugröße 3 und eine der Baugröße 5 sehen von oben verschieden aus, also testen Sie die Zählung mit beiden Größen, bevor Sie ihr vertrauen.
- Hände im Bild: Monteure greifen über eine Einheit, um Deckel zu montieren, also richten Sie die Kamera auf die Auslaufbahn, wo ein fertiges Getriebe allein steht.
- Öl und Licht: Ein öliger Platz und wechselndes Tageslicht verändern das Bild, also sorgen Sie für gleichmäßige Beleuchtung über dem Zählpunkt.
Fragen an jeden OEE- oder Kameraanbieter:
| Frage | Eine gute Antwort |
|---|---|
| Wie verdient ein Platz Minuten über verschiedene Baugrößen? | Eine Montagezeit je Baugröße, gutgeschrieben, wenn die Einheit den Platz verlässt. |
| Wie wird die Zählung für eine andere Baugröße eingerichtet? | Gezeigt in einem Test am Platz mit beiden Größen, bevor der Pilot beginnt. |
| Wer liefert bestandene und nicht bestandene Einläufe? | Die SPS oder der Prüfrechner des Prüfstands, ohne Abtippen. |
Ein Objektiv über einem Einstellplatz sieht auch die Monteure. Klären Sie den Zweck vor der Montage mit dem Team, binden Sie den Betriebsrat früh ein und legen Sie schriftlich fest, welche Rollen Aufnahmen vom Platz öffnen dürfen und wofür. Berichten Sie nach Station und Schicht, nie nach Person; die KI-Kamera (ein Add-on) von Fabrico zählt Getriebe, Wellen und Paletten, keine Menschen.
Wo Fabrico in einer gemischten Getriebefertigung hilft
Fabrico ist eine Cloud-OEE-Software, die auch Aufgaben eines Light-MES abdeckt. In einer Getriebefertigung übernimmt sie heute drei Aufgaben:
- Drehmaschinen, Wälzfräs- und Wälzstoßmaschinen, Schleifmaschinen und Bearbeitungszentren: Laufzustand und Stückzahlen kommen aus den CNC-Steuerungen, sodass Fräserwechsel, Rüstvorgänge und Warten auf Rohlinge mit eigenen Codes auf der Zeitleiste erscheinen. Der Ofen meldet Chargen und Stunden.
- Vormontage, Einstellen, Motoranbau und Verpackung: Die KI-Kamera (ein Add-on) zählt Wellen, fertige Getriebe, Getriebemotoren und Paletten. Stand der Einstellplatz um 06:40 Uhr, klickt die Montageleitung diesen Stillstand an. Wo eine Kamera den Platz erfasst, lässt sich das Video zur Minute des Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht gespeichert.
- Einlaufprüfstand: Geprüft, bestanden und nicht bestanden kommen aus seiner SPS, gegen die je Baugröße festgelegten Montageminuten.
Stillstandsgründe gibt der Monteur oder Bediener am Platz oder an der Maschine ein, auf Tablet oder Smartphone. Jede Station und Schicht zeigt ihre verlorenen Minuten in Euro, auf Basis des Deckungsbeitrags des Werks, und die Verluste lassen sich je Produkt lesen, die Idee hinter Stillstand nach SKU. Es gibt Apps für Browser, iOS und Android, und Exporte laufen über REST-API, Webhooks, Excel oder CSV.
Roadmap: Die KI-Kamera (ein Add-on) soll künftig einen stillstehenden Platz oder eine wachsende Reihe von Getrieben vor dem Einlaufprüfstand melden und einen Stillstandsgrund vorschlagen, den der Monteur bestätigt oder korrigiert.
Außerhalb von Fabrico: Verzahnungsmessung, Messwerte zu Verdrehflankenspiel und Axialspiel, Geräusch- und Schwingungswerte aus dem Einlauf, Prüfzertifikate und Seriennummernaufzeichnungen. Fabrico prüft nicht; Ausschuss aus diesen Systemen kommt als Zählung in die OEE.
Mehr zur OEE- und MES-Lösung von Fabrico. Das Zählen per Kamera behandeln kamerabasierte OEE-Software und Vision-Systeme in der Fertigung für die OEE.
FAQ: Getriebevarianten und Zählung
Welche Station im Getriebewerk sollte die erste Kamera bekommen?
Über dem Ausgang des Endmontage- und Einstellplatzes, wo fertige Getriebe zum Einlaufprüfstand gehen. Wälzfräsmaschinen, Schleifmaschinen und der Prüfstand melden über ihre Steuerungen, also ist der Platz der Schritt ohne eigene Zählung.
Braucht ein Getriebe-Montageplatz eine Idealzeit oder eine je Baugröße?
Eine je Baugröße, und je Stufenzahl, wo sich die Stufen unterscheiden. Eine einzige Durchschnittszeit schreibt einer Schicht mit kleinen Einheiten mehr als 100 % Leistung gut und einer Schicht mit großen Einheiten zu wenig.
Wie wird ein Getriebe gezählt, das im Einlauf durchfällt und neu eingestellt wird?
Einmal. Es fällt aus der Gutmenge im ersten Durchlauf, wenn der Prüfstand es ablehnt, und die Zeit für Öffnen und neues Einstellen der Passscheiben wird am Einstellplatz unter einem Nacharbeitscode gebucht, sodass sie den Ausstoß nicht aufbläht.
Wo wird ein Getriebemotor gezählt: beim Motoranbau oder am Einlaufprüfstand?
Nur an einem Punkt. Zählen Sie den Ausstoß dort, wo der Motor angebaut ist und die Einheit den Platz verlässt, und nehmen Sie die Gutteile aus dem bestandenen Einlauf. Zählen an beiden Stellen verdoppelt den Ausstoß.
Braucht eine neue Übersetzung oder Einbaulage einen eigenen Zählpunkt?
Nein. Ein Übersetzungswechsel trifft die Verzahnungsmaschinen, die ihre Teile selbst zählen, und eine Einbaulage die Ausstattung am Platz und die Ölfüllung. Die Einheit zählt weiterhin einmal, am Ausgang des Einstellplatzes.
Möchten Sie eine gemischte Schicht am Einstellplatz sehen, bewertet nach Baugröße? Demo buchen.
Verwandte Artikel



Das Neueste aus unserem Blog







Echte Fabrico-Kacheln, Beispieldaten.