


 Zaloguj
 Blog

Computer vision w produkcji przekładni: liczenie każdego wariantu z jego czasem

W skrócie: computer vision w produkcji przekładni zlicza reduktory na stanowisku regulacji i palety na pakowaniu, dzięki czemu każdy wariant dostaje własne minuty montażu.
- Boki zębów, luz międzyzębny i hałas przy docieraniu zostają w laboratorium pomiarowym, przy czujniku zegarowym i na stanowisku testowym; kamera tylko liczy.
- Przełożenie, wielkość, pozycja montażowa, kołnierz silnika oraz motoreduktor albo sam reduktor trafiają każde na inne stanowiska.
- Czas idealny należy ustalić dla każdej wielkości; jeden średni czas na stanowisko zamienia miks zamówień w fałszywą prędkość.
- Każdy reduktor liczy się raz, na wyjściu ze stanowiska, a sztuki dobre bierze się z zaliczonego docierania.
Kontrola mierzy koło zębate; zliczanie mówi, ile reduktorów opuściło stanowisko i kiedy, i tylko zliczanie zasila OEE.
Reduktor wielkości 3 o przełożeniu 20:1 i motoreduktor wielkości 5 o przełożeniu 80:1 mogą zejść z tego samego stanowiska regulacji w odstępie godziny. W przykładzie z tej strony jeden zajmuje 24 minuty stanowiska, a drugi 40, a raport, który liczy sztuki, traktuje oba jako jedną.
Ten poradnik obejmuje przemysłowe przekładnie walcowe, stożkowo-walcowe i ślimakowe oraz motoreduktory. Skrzynie biegów do samochodów osobowych i ciężarowych omawia strona computer vision w produkcji części samochodowych; przekładnie główne turbin wiatrowych są poza zakresem tej strony.
Computer vision w produkcji przekładni: macierz wariant a stanowisko
Katalog przekładni szybko się mnoży: wielkości razy przełożenia razy pozycje montażowe razy kołnierze silnika, a potem sam reduktor albo motoreduktor. Każda zmiana trafia na jedno lub dwa stanowiska i mija pozostałe bez skutku. Macierz pokazuje, gdzie, dla przykładowego zakładu z tej strony.
| Zmiana w zamówieniu | Stanowisko regulacji | Stanowisko docierania | Malowanie | Pakowanie |
|---|---|---|---|---|
| Przełożenie | Inny zestaw kół, te same kroki | Inne obroty i hałas | Bez zmian | Bez zmian |
| Wielkość | 24 lub 40 minut montażu | Uchwyt i czas pracy | Większa powierzchnia | Paleta lub skrzynia |
| Pozycja montażowa | Korki i odpowietrznik w odpowiednich miejscach | Ilość oleju dla tej pozycji | Bez zmian | Pozycja na etykiecie |
| Kołnierz silnika | Tylko adapter wejściowy | Bez zmian | Bez zmian | Bez zmian |
| Motoreduktor lub reduktor | Dochodzi montaż silnika | Pracuje na własnym silniku | Większa powierzchnia | Cięższa jednostka |
| Kolor lakieru | Bez zmian | Bez zmian | Zmiana koloru | Bez zmian |
Czytając kolumny z góry na dół, widać, że stanowisko regulacji niesie więcej wierszy niż jakiekolwiek inne: dlatego jego wyjście jest pierwszym punktem zliczania i dlatego jego czas idealny musi zmieniać się z wariantem. Każdy zakład wypełnia własną macierz na podstawie swoich marszrut.
Film objaśniający, który prowadzi Iris, prezenterka Fabrico wygenerowana przez AI: jak kamera AI (moduł dodatkowy) zlicza produkcję tam, gdzie maszyna nie ma sygnału. Zapraszamy na demo.
Odtwarzane z YouTube. Google może zapisać pliki cookie po naciśnięciu przycisku odtwarzania. Polityka prywatności.
Wielkość 3 i wielkość 5 to nie ta sama jednostka: pułapka jednego czasu idealnego
Wydajność w OEE porównuje czas, który stanowisko zarobiło (sztuki razy czas idealny), z czasem, w którym pracowało. Na stanowisku montażu przekładni jeden czas idealny zamienia miks zamówień w zysk lub stratę prędkości, której nigdy nie było.
Weźmy stanowisko regulacji z przykładu obliczeniowego. W 410 minutach pracy zamknęło dziewięć jednostek wielkości 3 po 24 minuty i cztery jednostki wielkości 5 po 40: 376 zarobionych minut, 91,7%. Gdy stanowisko dostanie jeden czas idealny, średnią 32 minuty, ta sama zmiana zarabia 13 x 32 = 416 minut w 410 minutach pracy: 101,5%, co jest niemożliwe.
Odwróćmy miks: cztery jednostki wielkości 3 i siedem wielkości 5, znowu 376 zarobionych minut przy czasie idealnym dla każdej wielkości. Jednolite 32 minuty dają 11 x 32 = 352, a wydajność pokazuje 85,9%. Stanowisko i zespół bez zmian; raport nazywa jeden dzień rekordem, a drugi załamaniem.
| Miks zmiany, 410 minut pracy | Czas idealny dla wielkości | Jeden wspólny czas 32 minuty |
|---|---|---|
| 9 x wielkość 3, 4 x wielkość 5 | 376 min, 91,7% | 416 min, 101,5% |
| 4 x wielkość 3, 7 x wielkość 5 | 376 min, 91,7% | 352 min, 85,9% |
Rozwiązaniem jest czas idealny dla każdej wielkości oraz dla liczby stopni tam, gdzie przekładnia dwu- i trzystopniowa dzielą jedną wielkość. Jak go ustalić, opisuje strona idealny czas cyklu dla OEE, a rachunek przy mieszanych prędkościach nominalnych strona OEE dla SKU. W przykładowym zakładzie samo przełożenie nie potrzebuje własnego czasu: zestaw 20:1 i 80:1 o tej samej wielkości i liczbie stopni przechodzi te same kroki. Wolny montaż, który zostaje, jest prawdziwy; deficyt czasu cyklu pokazuje, jak go namierzyć.
Przełożenie zmienia zestaw kół, a maszyny, które go wykonują, już liczą
Nowe przełożenie oznacza nowy wałek zębaty i nowe koło, więc zmiana trafia wcześniej w procesie, na maszyny z własnym sterowaniem. Półfabrykaty toczy się z odkuwek lub pręta. Uzębienia nacina się frezowaniem obwiedniowym, uzębienia wewnętrzne i przy kołnierzach dłutowaniem obwiedniowym, zestawy stożkowe o zębach łukowych na maszynach do kół stożkowych, a koła ślimakowe na frezarkach obwiedniowych; potem fazuje się je i gratuje. Każda maszyna liczy swoje części i raportuje stany praca, przezbrojenie i alarm, więc zmianę przełożenia widać tam jako przezbrojenie z czasem, a nie jako lukę.
Koła do reduktorów przemysłowych nawęgla się i hartuje w piecach komorowych z hartowaniem w oleju lub w piecach przepychowych albo hartuje indukcyjnie, a część z nich potem kulkuje. Wsad pieca miesza przełożenia i wielkości przy jednej recepturze, więc mierzy się go wsadami i godzinami pieca, jak na stronie OEE w obróbce cieplnej, a nie w sztukach kół. Szlifierki za piecem znowu same liczą swoje części.
Każdy nowy zestaw sprawdza się w laboratorium pomiarowym. ISO 1328-1:2013 ustala system klas tolerancji dla boków zębów kół walcowych o zarysie ewolwentowym (EN), a jej deklarowanym celem jest wspólny punkt odniesienia dla producenta i nabywcy koła. Kamera zliczająca nic tu nie wnosi.
Słabym punktem na wcześniejszych etapach jest przyczyna przestoju, nie liczenie. Gdy badacze z Chalmers przeanalizowali zapisy OEE z 884 maszyn w 23 firmach (EN), prawie połowy zarejestrowanych strat nie dało się sklasyfikować, bo kategorie strat w zakładach nie istniały albo były źle opisane, a 90% sklasyfikowanego czasu przestojów pochodziło z pracy pomocniczej operatorów, nie z procesu automatycznego. W gnieździe frezowania obwiedniowego, które wykonuje wiele przełożeń, oznacza to wymiany frezów, wymiany uchwytów, kontrole pierwszej sztuki i czekanie na półfabrykaty: każdemu z nich warto nadać własny kod.
Pozycja montażowa decyduje o oleju, a stanowisko docierania to przejmuje
Reduktor zamawia się pod sposób, w jaki będzie zamontowany: łapami w dół, kołnierzem w dół, z pionowym wałem wyjściowym. Jego koła muszą pracować w oleju bez względu na położenie, więc ilość oleju oraz miejsca odpowietrznika, korka spustowego i korka poziomu wynikają z pozycji montażowej. Stanowisko wkręca korki i odpowietrznik tam, gdzie wskazuje zamówienie; olej wlewa się na stanowisku docierania albo jako napełnienie testowe, które spuszcza się przed wysyłką na sucho.
Na stanowisku każda jednostka pracuje w obu kierunkach, a w tym czasie sprawdza się hałas, temperaturę i szczelność. Istnieje norma badania tego hałasu: ISO 8579-1:2002 określa warunki wyznaczania emisji hałasu powietrznego przekładni i motoreduktorów (EN), metodami technicznymi (klasa 2) lub orientacyjnymi (klasa 3). Wynik pozytywny, negatywny i zmierzone wartości należą do stanowiska i jego zapisów. Do OEE sztuki zbadane, zgodne i niezgodne odczytuje się ze sterownika PLC stanowiska.
Miks widać na stanowisku jako kolejkę. W przykładowym zakładzie pionowa jednostka wielkości 5 dłużej się napełnia i dociera niż jednostka wielkości 3 na łapach, więc przy ciężkim miksie stanowisko może zostać w tyle za stanowiskiem regulacji. Gdy jednostki wchodzące do kolejki liczy się na wyjściu ze stanowiska regulacji, a wychodzące z niej ze sterownika PLC stanowiska docierania, zapis zmiany pokazuje, które z nich hamowało produkcję.
Kołnierz silnika i motoreduktor czy reduktor: jedno stanowisko więcej albo żadne
Motoreduktor dostaje silnik przez adapter i sprzęgło albo z wałkiem zębatym osadzonym bezpośrednio na wale silnika. Silnik jest tu kupowany i opisany kodami normowymi: IEC 60034-7:2020 określa kod IM, klasyfikację form wykonania, sposobów montażu i położenia skrzynki zaciskowej maszyn elektrycznych wirujących (EN). Kołnierz jest ustalony, zanim silnik dotrze, a strona przekładni tylko dobiera pasujący adapter wejściowy, dlatego ten wiersz macierzy ma jedną komórkę.
Dla zliczania ważniejsze od kołnierza jest to, czy to motoreduktor, czy sam reduktor. Sam reduktor schodzi ze stanowiska regulacji gotowy. Tam, gdzie montaż silnika ma własne stanowisko, kamera AI (moduł dodatkowy) liczy tam motoreduktory, a stanowisko regulacji liczy reduktory; tam, gdzie stanowisko regulacji montuje też silnik, jego wyjście jest jedynym punktem zliczania. Mieszaną pracę ręczną i maszynową mierzy się tak jak na stronie OEE na ręcznych i hybrydowych liniach montażowych.
Korpusy też idą za wyborem montażu: korpus na łapach i korpus kołnierzowy tej samej wielkości to różne części. Korpusy się odlewa (więcej: computer vision w odlewniach) i obrabia na poziomych centrach obróbkowych ze zmieniaczami palet, które same liczą swoje cykle.
Malowanie i pakowanie idą za pozycją zamówienia, nie za zestawem kół
Kolor lakieru wynika z zamówienia klienta, nie z konstrukcji przekładni, więc kabina lakiernicza widzi inny miks niż stanowisko regulacji, a każda zmiana koloru kosztuje czyszczenie kabiny; dobrą kolejność kolorów omawia strona optymalizacja kolejności przezbrojeń SKU. Przykładowa kabina nie potrzebuje zliczania, dopóki liczone jest pakowanie.
Na pakowaniu wielkość decyduje o palecie lub skrzyni, a pozycja montażowa trafia na etykietę. Kamera AI (moduł dodatkowy) nad strefą pakowania liczy zamknięte palety i skrzynie; zestawione z zaliczonymi docieraniami pokazuje to na koniec każdej zmiany różnicę między sztukami zbadanymi a gotowymi do wysyłki.
Sześć sposobów, w jakie zakład produkujący przekładnie źle liczy swoją produkcję
Warianty ułatwiają podwójne liczenie. Tych sześć błędów pojawia się na halach montażu przekładni, gdy zliczanie dodaje się bez planu, a każdy ma proste rozwiązanie.
| Co idzie nie tak | Wpływ na OEE | Rozwiązanie |
|---|---|---|
| Ponownie wyregulowany reduktor liczony jeszcze raz na wyjściu ze stanowiska | Za wysoka produkcja, za dobra jakość | Jedno zliczenie na sztukę na wyjściu ze stanowiska; poprawki mają własny kod |
| Motoreduktory liczone przy montażu silnika i przy docieraniu | Podwojona produkcja | Jeden punkt produkcji na sztukę; zaliczone docieranie daje sztuki dobre |
| Podzespoły wałów doliczane do gotowych jednostek | Stanowisko wygląda na szybsze, niż jest | Liczyć wały na ich własnym stanowisku |
| Jednostki zamknięte pod koniec zmiany i liczone na pakowaniu następnego dnia | Pierwsza zmiana wygląda na wolną, druga na szybką | Liczyć na wyjściu ze stanowiska ze znacznikiem czasu |
| Produkcja pieca liczona w kołach | OEE obróbki cieplnej skacze razem z miksem wsadu | Mierzyć wsady i godziny pieca |
| Koła ustawcze złomowane w laboratorium pomiarowym nieodjęte | Za dobra jakość frezowania obwiedniowego | Pobierać liczbę braków z laboratorium pomiarowego |
Jedyny punkt zliczania na sztukę warto zapisać w marszrucie, obok operacji, do której należy; BOM a marszruta wyjaśnia, który dokument zawiera co.
Gdzie spotykają się warianty: przepływ w jednym zakładzie przekładni
Zestawy kół według przełożenia i korpusy według pozycji montażowej zbiegają się na jednym stanowisku, a kupowane silniki dołączają do motoreduktorów za nim. Przepływ dzieli się według produktu i łączy znowu w kolejce do docierania.
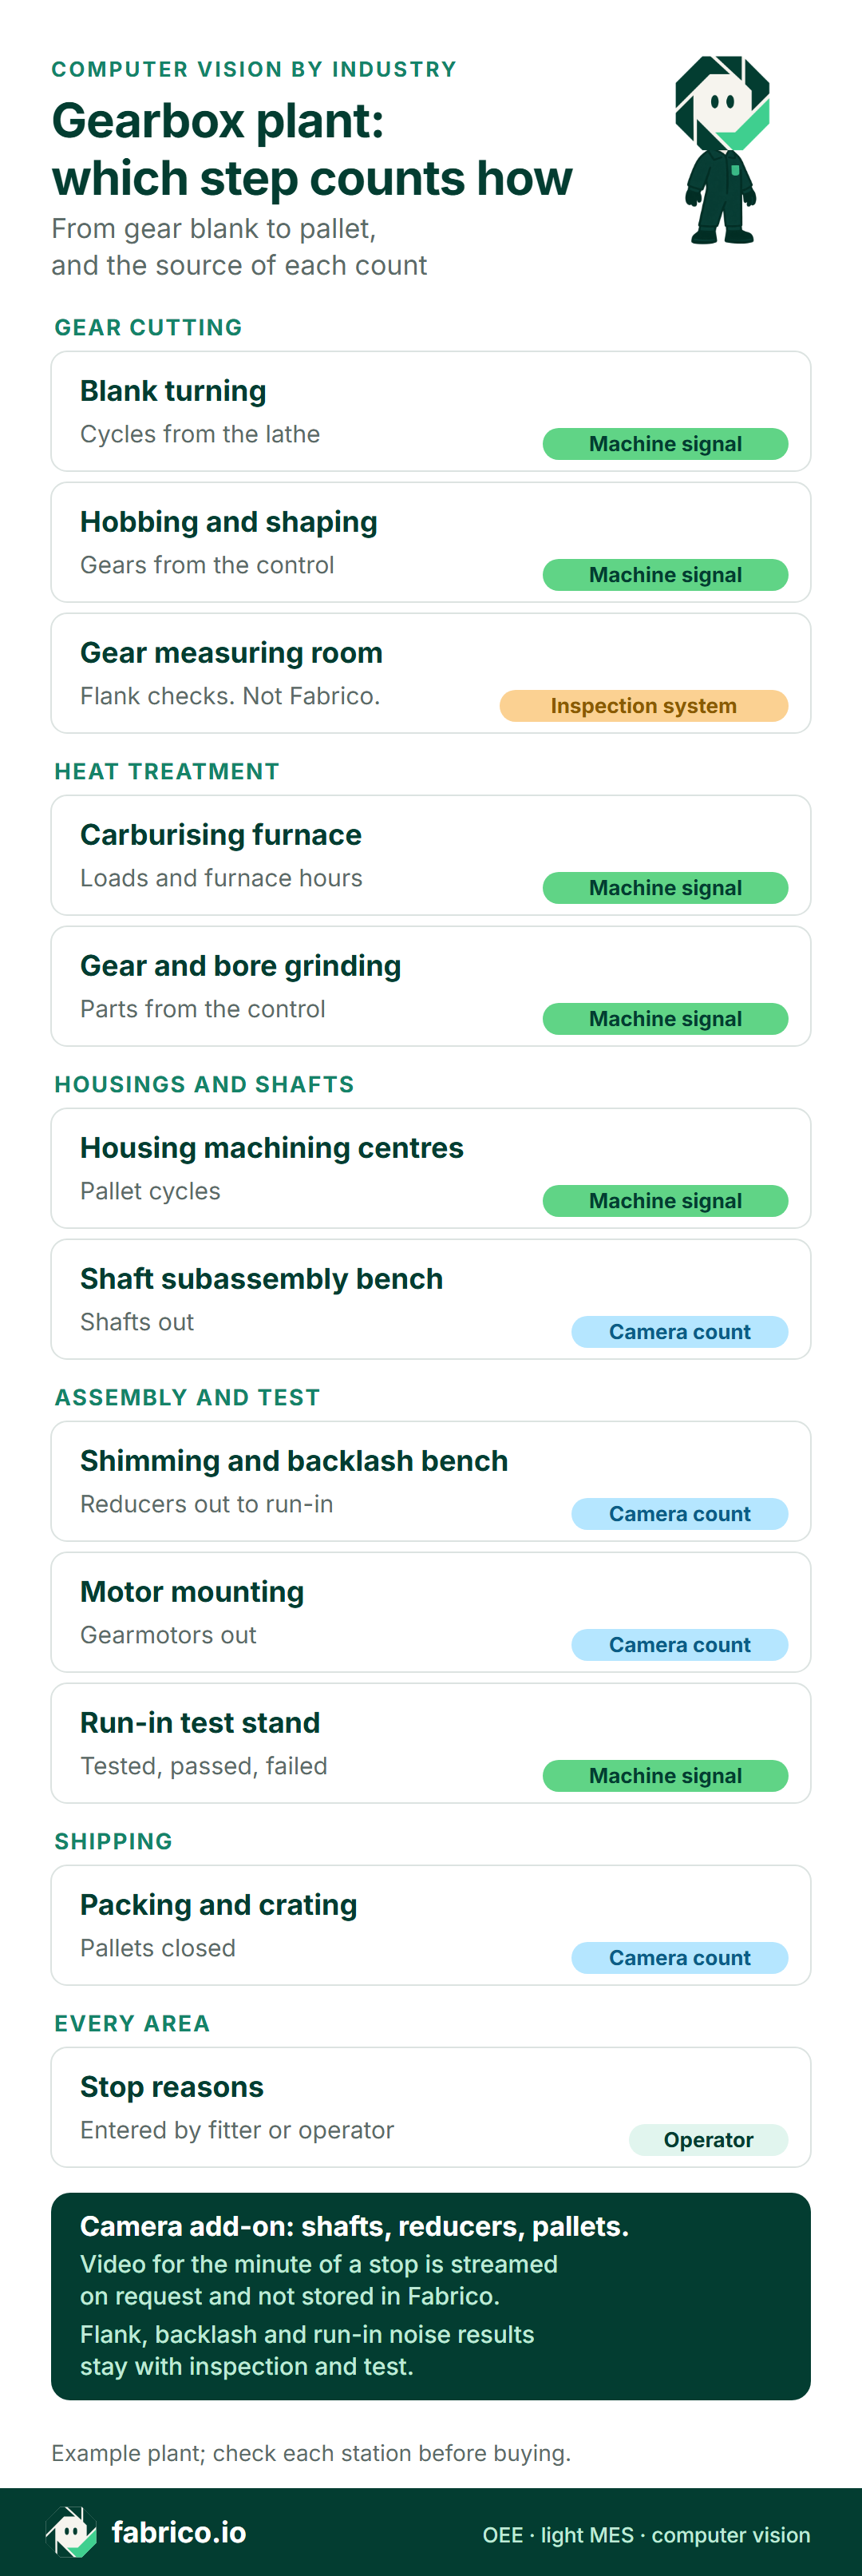
Wersja tekstowa tej infografiki
- Obróbka uzębień: toczenie półfabrykatów: sygnał maszyny, cykle z tokarki
- Obróbka uzębień: frezowanie i dłutowanie obwiedniowe: sygnał maszyny, koła ze sterowania
- Obróbka uzębień: laboratorium pomiaru kół: system kontroli, sprawdzanie boków zębów, nie Fabrico
- Obróbka cieplna: piec do nawęglania: sygnał maszyny, wsady i godziny pieca
- Obróbka cieplna: szlifowanie uzębień i otworów: sygnał maszyny, części ze sterowania
- Korpusy i wały: centra obróbkowe korpusów: sygnał maszyny, cykle palet
- Korpusy i wały: stanowisko podmontażu wałów: zliczanie kamerą, wały na wyjściu
- Montaż i test: stanowisko regulacji i luzu międzyzębnego: zliczanie kamerą, reduktory do docierania
- Montaż i test: montaż silnika: zliczanie kamerą, motoreduktory na wyjściu
- Montaż i test: stanowisko docierania: sygnał maszyny, zbadane, zgodne, niezgodne
- Wysyłka: pakowanie i skrzyniowanie: zliczanie kamerą, zamknięte palety
- Każdy obszar: przyczyny przestojów: wpisuje monter lub operator
- Stopka: kamera AI (moduł dodatkowy) liczy wały, reduktory i palety. Tam, gdzie kamera obejmuje linię, wideo z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane
- Wyniki boków zębów, luzu międzyzębnego i hałasu przy docieraniu zostają w kontroli i testach
Na demo pokażemy, jak reduktory wielkości 3 i 5 dostają własne minuty montażu na jednej osi czasu zmiany.
Przykład obliczeniowy: jedna mieszana pierwsza zmiana na stanowisku regulacji
Liczby przykładowe, nie prawdziwy zakład. Jedno stanowisko montażu końcowego i regulacji z dwoma monterami składa motoreduktory stożkowo-walcowe w dwóch wielkościach. Czas planowany to pierwsza zmiana, od 06:00 do 14:30, minus 30 minut przerwy: 480 minut. Norma czasu montażu to 24 minuty stanowiska dla jednostki wielkości 3 i 40 dla jednostki wielkości 5, ustalona dla każdej wielkości jak wyżej. Kamera AI (moduł dodatkowy) liczy wały schodzące ze stanowiska podmontażu i zamknięte jednostki schodzące ze stanowiska regulacji, wyniki docierania przychodzą ze sterownika PLC stanowiska, a monterzy wpisują przyczyny przestojów na tablecie przy stanowisku.
Dostępność. Stanowisko stało 70 minut: 40 w oczekiwaniu na wałek zębaty wielkości 5, 20 na wymianę oprzyrządowania prasy i przyrządu do luzu osiowego z wielkości 3 na wielkość 5 oraz 10 po wyłączeniu się indukcyjnej grzałki do łożysk. Pracowało 410 z 480 minut: 85,4%.
Wydajność. Zamknęło dziewięć jednostek wielkości 3, wartych 216 minut montażu, i cztery jednostki wielkości 5, warte 160. To 376 zarobionych minut w 410 minutach pracy: 91,7%, przy 34 minutach wolnego montażu.
Jakość. Jedna jednostka wielkości 5 nie przeszła docierania z powodu hałasu i wraca do ponownego ustawienia wałka zębatego: jej 40 minut montażu wypada z wyniku dobrych. 336 z 376: 89,4%.
OEE. 85,4% x 91,7% x 89,4% = 70,0%. Sprawdzenie: 336 dobrych minut za pierwszym razem podzielone przez 480 planowanych minut to także 70,0%. Zmiana wielkości trwająca 20 minut to strata, którą ma tylko stanowisko mieszane.
40 minut czekania na wał nie zaczęło się przy szlifierce. Jej sterowanie pokazało zębnik stożkowy jako gotowy o 06:30, ale na stanowisku podmontażu zliczanie kamery AI (moduł dodatkowy) nie pokazało żadnych wałów wychodzących między 06:35 a 07:15, gdy to stanowisko czekało na łożysko stożkowe z magazynu. Bez zliczania na podmontażu stanowisko regulacji przypisałoby sobie to czekanie, a winę dostałaby szlifierka.
Ile kosztują stracone minuty
Minuta montażu ma wartość, gdy znana jest marża na sztukę. Nie ma publicznej marży dla wielkości przekładni, więc przyjmujemy przykładową marżę na pokrycie 432 EUR na motoreduktor wielkości 3 i 720 EUR na wielkość 5; obie dają 18 EUR na minutę montażu. Obie marże to dane przykładowe tylko dla tej strony. Zakład używa własnej marży dla każdej wielkości, a Fabrico wycenia stracone minuty na jej podstawie.
| Strata | Minuty | Wartość przykładowa |
|---|---|---|
| Odrzut z testu | 40 | 720 EUR |
| Czekanie na wał | 40 | 720 EUR |
| Wolny montaż | 34 | 612 EUR |
| Zmiana wielkości | 20 | 360 EUR |
| Awaria grzałki | 10 | 180 EUR |
| Razem | 144 | 2 592 EUR |
144 stracone minuty to 480 planowanych minus 336 dobrych, a 144 x 18 EUR = 2 592 EUR marży na pokrycie w jednej zmianie. Dwa ograniczenia trzymają tę liczbę w ryzach. Obowiązuje ona, dopóki stanowisko regulacji jest wąskim gardłem; jeśli produkcję hamuje stanowisko docierania lub malowanie, stracona minuta stanowiska jest warta mniej. A odrzut z powodu hałasu kosztuje więcej niż jego 40 minut: otwarcie jednostki, spuszczenie oleju i drugi przebieg na stanowisku dzieją się na następnej zmianie i nie są tu ujęte.
W ujęciu kwotowym odrzut z testu i czekanie na wał dają 1 440 EUR z 2 592 EUR. Pierwsze kieruje zespół do zapisu hałasu ze stanowiska i odczytów luzu międzyzębnego, drugie do stanowiska podmontażu i jego zaopatrzenia w łożyska. Przy prawdziwych marżach zakładu minuta wielkości 5 i minuta wielkości 3 mogą się różnić, a ranking za tym idzie; wycena produkcji na poziomie SKU pokazuje dlaczego.
W Niemczech sieć techniki napędowej VDMA skupia ponad 220 producentów elementów napędowych, przekładni, elektrycznej techniki napędowej i techniki liniowej, którzy wytwarzają ponad 80 procent szacowanej produkcji niemieckiej (EN). Stanowisko, które traci 2 592 EUR na zmianę, to koszt, który zakład może usunąć bez nowych zamówień.
Co widzi kamera zliczająca, gdy następny reduktor ma inną wielkość
Warianty mają znaczenie także dla kamery. W recenzowanym badaniu w Journal of Imaging (EN) Pierleoni i współpracownicy z Università Politecnica delle Marche liczyli części, które operator kładł na stole przy linii montażowej. W teście z częściami o innej wielkości i kształcie ich wytrenowany detektor, „wytrenowany na pierwotnym typie produktu, popełnił kilka błędów, ponieważ nie nadawał się do innych obiektów kładzionych na stole podczas tego testu” (tłumaczenie). Ich prostsza metoda blobów, ustawiona z nowymi parametrami, osiągnęła swoje wcześniejsze wyniki. Podają też, że ich ulepszony licznik „liczy, gdy w kadrowanym obszarze nie ma rąk”.
Ograniczenia: jeden stół, jedna kamera i małe stalowe części pomalowane na czarno, a nie reduktory. Na tej stronie nie podano żadnej liczby dotyczącej dokładności Fabrico. Przenosi się to, co trzeba zaplanować:
- Wielkości: jednostka wielkości 3 i jednostka wielkości 5 wyglądają z góry inaczej, więc zliczanie należy przetestować na obu wielkościach, zanim się mu zaufa.
- Ręce w kadrze: monterzy sięgają nad jednostką, żeby założyć pokrywy, więc kamerę warto skierować na tor wyjściowy, gdzie zamknięty reduktor stoi sam.
- Olej i światło: zatłuszczone stanowisko i zmienne światło dzienne zmieniają obraz, więc warto zadbać o stałe oświetlenie nad punktem zliczania.
Pytania do każdego dostawcy OEE lub kamer:
| Pytanie | Dobra odpowiedź |
|---|---|
| Jak stanowisko zarabia minuty przy różnych wielkościach? | Czas montażu dla każdej wielkości, zaliczany, gdy jednostka opuszcza stanowisko. |
| Jak ustawia się zliczanie dla innej wielkości? | Pokazane w teście na stanowisku z obiema wielkościami, zanim ruszy pilotaż. |
| Kto dostarcza wyniki zgodne i niezgodne z docierania? | Sterownik PLC lub komputer testowy stanowiska, bez przepisywania. |
Obiektyw nad stanowiskiem regulacji widzi też monterów. Cel warto uzgodnić z zespołem przed montażem, wcześnie zaangażować przedstawicieli pracowników i spisać, które role mogą otwierać nagrania ze stanowiska i w jakim celu. Raportować należy według stanowiska i zmiany, nigdy według osoby; kamera AI (moduł dodatkowy) Fabrico liczy reduktory, wały i palety, nie ludzi.
Gdzie Fabrico pasuje na mieszanej hali przekładni
Fabrico to chmurowe oprogramowanie OEE, które obejmuje też zadania lekkiego MES. Na hali montażu przekładni wykonuje dziś trzy zadania:
- Tokarki, frezarki i dłutownice obwiedniowe, szlifierki i centra obróbkowe: stan pracy i liczby części przychodzą ze sterowań CNC, więc wymiany frezów, przezbrojenia i czekanie na półfabrykaty pojawiają się na osi czasu z własnymi kodami. Piec raportuje wsady i godziny.
- Podmontaż, regulacja, montaż silnika i pakowanie: kamera AI (moduł dodatkowy) liczy wały, zamknięte reduktory, motoreduktory i palety. Jeśli stanowisko regulacji stanęło o 06:40, kierownik montażu znajduje ten przestój na osi czasu zmiany. Tam, gdzie kamera obejmuje stanowisko, wideo z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane.
- Stanowisko docierania: sztuki zbadane, zgodne i niezgodne przychodzą z jego PLC, względem minut montażu ustalonych dla każdej wielkości.
Przyczyny przestojów wpisuje monter lub operator przy stanowisku albo maszynie, na tablecie lub telefonie. Każde stanowisko i każda zmiana pokazują stracone minuty w euro na podstawie marży zakładu, a straty można czytać według produktu, to idea stojąca za stroną przestoje według SKU. Dostępne są aplikacje w przeglądarce, na iOS i Androida, a eksport działa przez REST API, webhooki, Excel lub CSV.
Plan rozwoju: kamera AI (moduł dodatkowy) będzie sygnalizować bezczynne stanowisko lub rosnący rząd reduktorów przy stanowisku docierania i podpowiadać przyczynę przestoju, którą monter zaakceptuje lub poprawi.
Poza Fabrico: pomiar kół, odczyty luzu międzyzębnego i luzu osiowego, wartości hałasu i drgań z docierania, świadectwa badań i zapisy numerów seryjnych. Fabrico nie wykonuje kontroli; braki z tych systemów trafiają do OEE jako liczby sztuk.
Więcej o rozwiązaniu OEE i MES Fabrico. Zliczanie kamerą omawiają strony oprogramowanie OEE oparte na kamerach i systemy wizyjne w produkcji dla OEE.
FAQ: warianty przekładni i zliczanie
Które stanowisko w zakładzie przekładni powinno dostać pierwszą kamerę?
Nad wyjściem ze stanowiska montażu końcowego i regulacji, skąd gotowe reduktory idą na stanowisko docierania. Frezarki obwiedniowe, szlifierki i stanowisko docierania raportują przez swoje sterowania, więc stanowisko regulacji jest krokiem bez własnego zliczania.
Czy stanowisko montażu przekładni powinno mieć jeden czas idealny, czy osobny dla każdej wielkości?
Osobny dla każdej wielkości oraz dla liczby stopni tam, gdzie stopnie się różnią. Jeden średni czas daje zmianie z małymi jednostkami ponad 100% wydajności, a zmianie z dużymi jednostkami za mało.
Jak liczyć reduktor, który nie przeszedł docierania i został ponownie wyregulowany?
Raz. Wypada z wyniku dobrych za pierwszym razem, gdy stanowisko go odrzuci, a czas otwierania i ponownego ustawiania podkładek księguje się na stanowisku regulacji pod kodem poprawki, więc nie zawyża produkcji.
Gdzie liczyć motoreduktor: przy montażu silnika czy na stanowisku docierania?
Tylko w jednym punkcie. Produkcję liczy się tam, gdzie silnik jest już zamontowany i jednostka opuszcza stanowisko, a sztuki dobre bierze się z zaliczonego docierania. Liczenie w obu miejscach podwaja produkcję.
Czy nowe przełożenie lub pozycja montażowa potrzebuje własnego punktu zliczania?
Nie. Zmiana przełożenia trafia na maszyny do obróbki uzębień, które same liczą swoje części, a pozycja montażowa na osprzęt stanowiska i ilość oleju. Jednostka nadal liczy się raz, na wyjściu ze stanowiska.
Chcą Państwo zobaczyć mieszaną zmianę na stanowisku regulacji wycenioną według wielkości? Zapraszamy na demo.
Powiązane artykuły










Prawdziwe kafelki Fabrico, dane przykładowe.