


 Вход
 Блог

Компютърно зрение в производството на редуктори: броене по вариант

Накратко: компютърното зрение в производството на редуктори брои редукторите на поста за регулиране и палетите на опаковането, така че всеки вариант получава своите собствени монтажни минути.
- Зъбните флангове, хлабината и шумът при разработване остават за измервателната лаборатория, индикаторния часовник и изпитвателния стенд; камерата само брои.
- Предавателното отношение, типоразмерът, монтажното положение, фланецът на двигателя и изборът между моторредуктор и редуктор засягат различни постове.
- Задайте идеално време за всеки типоразмер; едно средно време за поста превръща микса от поръчки във фалшива скорост.
- Броете всеки редуктор веднъж, на изхода на поста, а годните единици вземайте от успешното разработване.
Контролът измерва зъбно колело; броенето казва колко редуктора са напуснали даден пост и кога, и само броенето захранва OEE.
Редуктор с типоразмер 3 и отношение 20:1 и моторредуктор с типоразмер 5 и 80:1 могат да напуснат един и същ пост за регулиране с час разлика. В примера на тази страница единият отнема 24 минути на поста, а другият 40, а отчет, който брои бройки, ги смята за по една.
Това ръководство обхваща индустриални цилиндрични, коническо-цилиндрични и червячни редуктори и моторредуктори. Скоростните кутии за леки и товарни автомобили са в компютърно зрение в производството на автомобилни части; главните редуктори на вятърни турбини не са обект на тази страница.
Компютърно зрение в производството на редуктори: матрицата вариант по пост
Каталогът с редуктори се умножава бързо: типоразмери по предавателни отношения по монтажни положения по фланци на двигателя, а след това редуктор без двигател или моторредуктор. Всяка промяна засяга един или два поста и минава покрай останалите без последствие. Матрицата показва къде, за примерния завод на тази страница.
| Промяна по поръчка | Пост за регулиране | Изпитвателен стенд | Боядисване | Опаковане |
|---|---|---|---|---|
| Предавателно отношение | Друга зъбна двойка, същите стъпки | Различни обороти и шум | Без промяна | Без промяна |
| Типоразмер | 24 или 40 монтажни минути | Приспособление и време за работа | Повече площ | Палет или каса |
| Монтажно положение | Поставени пробки и обезвъздушител | Масло за това положение | Без промяна | Положение на етикета |
| Фланец на двигателя | Само входящ адаптер | Без промяна | Без промяна | Без промяна |
| Моторредуктор или редуктор | Добавя се монтаж на двигател | Работи със собствения си двигател | Повече площ | По-тежка единица |
| Цвят на боята | Без промяна | Без промяна | Смяна на цвета | Без промяна |
Прочетете колоните отгоре надолу и ще видите, че постът за регулиране носи повече редове от всеки друг пост: затова неговият изход е първата точка на броене и затова идеалното му време трябва да следва варианта. Всеки завод попълва своята матрица от технологичните си маршрути.
Обяснително видео с Ирис, AI водещата на Fabrico: как AI камера (допълнителен модул) брои продукцията там, където машината няма сигнал. Заявете демо.
Видеото се възпроизвежда от YouTube. Google може да постави бисквитки, когато натиснете бутона за пускане. Политика за поверителност.
Типоразмер 3 и типоразмер 5 не са едно и също: капанът на едно идеално време
Производителността в OEE сравнява времето, което постът е спечелил (бройки по идеално време), с времето, през което е работил. На пост за редуктори едно-единствено идеално време превръща микса от поръчки в печалба или загуба на скорост, каквато никога не е имало.
Вземете поста за регулиране от изчисления пример. За 410 минути работа той е завършил девет единици с типоразмер 3 по 24 минути и четири с типоразмер 5 по 40: 376 спечелени минути, 91,7%. Дайте на поста едно идеално време, средното от 32 минути, и същата смяна печели 13 x 32 = 416 минути за 410 минути работа: 101,5%, което е невъзможно.
Обърнете микса: четири единици с типоразмер 3 и седем с типоразмер 5, отново 376 спечелени минути при идеално време за всеки размер. Единните 32 минути дават 11 x 32 = 352 и производителността показва 85,9%. Постът и екипът са същите; отчетът нарича единия ден рекорд, а другия срив.
| Микс в смяната, 410 минути работа | Идеално време по типоразмер | Едно общо време от 32 минути |
|---|---|---|
| 9 x типоразмер 3, 4 x типоразмер 5 | 376 мин, 91,7% | 416 мин, 101,5% |
| 4 x типоразмер 3, 7 x типоразмер 5 | 376 мин, 91,7% | 352 мин, 85,9% |
Решението е идеално време за всеки типоразмер и за всеки брой степени, когато дву- и тристепенен редуктор споделят един типоразмер. Как се задава е описано в идеално време на цикъла за OEE, а сметката при смесени номинални скорости в OEE по SKU. В примерния завод самото предавателно отношение не изисква собствено време: двойки 20:1 и 80:1 с един типоразмер и брой степени минават през едни и същи стъпки. Бавният монтаж, който остава, е реален; дефицитът на време на цикъла показва как да го преследвате.
Предавателното отношение сменя зъбната двойка, а машините, които я изработват, вече броят
Ново предавателно отношение означава ново малко и голямо зъбно колело, така че промяната пада по-нагоре по веригата, при машини със собствени контролери. Заготовките се стругуват от изковки или прътов материал. Зъбите се нарязват на зъбофрезови машини, вътрешните и стъпаловидните зъбни колела на зъбодълбачни машини, спираловидните конически двойки на машини за конически колела, а червячните колела на зъбофрезови машини, след което се скосяват и почистват от грат. Всяка машина брои детайлите си и отчита състояния работа, пренастройка и аларма, така че смяната на отношението се вижда там като пренастройка с време, а не като празнина.
Зъбните колела за индустриални редуктори се циментират и закаляват в камерни или проходни пещи или се закаляват индукционно, а някои след това се подлагат на дробеструйно уякчаване. Една садка в пещта смесва отношения и размери по една рецепта, затова я измервайте по садки и часове на пещта, както в OEE в термообработката, а не по зъбни колела. Шлифовъчните машини след нея отново броят детайлите си сами.
Всяка нова двойка се проверява в измервателната лаборатория. ISO 1328-1:2013 определя система за класификация на допуските за зъбните флангове на цилиндрични еволвентни зъбни колела (EN), а заявената ѝ цел е обща отправна точка между производителя и купувача на зъбното колело. Броящата камера не добавя нищо там.
Слабото място по-нагоре по веригата е причината за престоя, а не броенето. Когато изследователи от Chalmers анализират OEE записи от 884 машини в 23 компании (EN), почти половината от записаните загуби не са могли да бъдат класифицирани, защото категориите загуби в заводите са липсвали или са били лошо описани, а 90% от класифицираното време на престой е идвало от спомагателна работа на операторите, а не от автоматичния процес. В клетка за зъбофрезоване, която реже много отношения, това означава смяна на фрезата, смяна на приспособлението, проверка на първия детайл и чакане на заготовки: дайте на всяко свой код.
Монтажното положение определя маслото, а изпитвателният стенд го поема
Редукторът се поръчва за начина, по който ще стои: с лапи надолу, с фланец надолу, с вертикален изходящ вал. Зъбните му колела трябва да работят в масло, както и да стои, затова количеството масло и местата на обезвъздушителя, пробката за източване и пробката за ниво следват монтажното положение. Постът поставя пробките и обезвъздушителя там, където казва поръчката; маслото се налива на изпитвателния стенд или като пробно пълнене, което се източва за сухо експедиране.
На стенда всяка единица работи в двете посоки, докато се проверяват шумът, температурата и течовете. Има и стандарт за изпитване на този шум: ISO 8579-1:2002 определя условията за определяне на въздушния шум от редуктори и моторредуктори (EN), с технически (клас 2) или ориентировъчни (клас 3) методи. Годен, негоден и измерените стойности принадлежат на стенда и неговите записи. За OEE четете изпитани, годни и негодни от PLC на стенда.
Миксът се вижда на стенда като опашка. В примерния завод вертикална единица с типоразмер 5 се пълни и разработва по-дълго от единица с типоразмер 3 на лапи, така че при тежък микс стендът може да изостане от поста. Броете единиците на влизане в опашката на изхода на поста и на излизане от PLC на стенда и записът на смяната показва кой от двата е задържал продукцията.
Фланец на двигателя и моторредуктор или редуктор: един пост повече или нито един
Моторредукторът получава двигателя си чрез адаптер и съединител или с малко зъбно колело директно на вала на двигателя. Тук двигателят е закупен и се описва със стандартни кодове: IEC 60034-7:2020 определя IM кода, класификация на видовете конструкция, начините на монтаж и положението на клемната кутия на въртящи се електрически машини (EN). Фланецът е определен преди двигателят да пристигне, а страната на редуктора само избира подходящия входящ адаптер, затова този ред от матрицата има една-единствена клетка.
За броенето изборът между моторредуктор и редуктор без двигател е по-важен от фланеца. Редукторът без двигател напуска поста за регулиране завършен. Където монтажът на двигателя има собствен пост, там AI камера (допълнителен модул) брои моторредукторите, а постът за регулиране брои редукторите; където постът за регулиране монтира и двигателя, неговият изход е единствената точка на броене. Смесената ръчна и машинна работа се измерва както в OEE на ръчни и хибридни монтажни линии.
Корпусите също следват избора на монтаж: корпус с лапи и корпус с фланец от един типоразмер са различни детайли. Корпусите се леят (вижте компютърно зрение в леярните) и се обработват на хоризонтални обработващи центри със сменители на палети, които броят циклите си сами.
Боядисването и опаковането поемат реда от поръчката, а не зъбната двойка
Цветът на боята идва от поръчката на клиента, а не от конструкцията на редуктора, затова бояджийската кабина вижда различен микс от поста и всяка смяна на цвета струва почистване на кабината; добрата последователност на цветовете е описана в оптимизация на последователността на пренастройките по SKU. Примерната кабина не се нуждае от броене, докато опаковането се брои.
На опаковането типоразмерът определя палета или касата, а монтажното положение отива на етикета. AI камера (допълнителен модул) над зоната за опаковане брои затворените палети и каси; сравнено с успешните разработвания, това показва в края на всяка смяна разликата между изпитаните единици и тези, готови за експедиране.
Шест начина, по които завод за редуктори брои грешно продукцията си
Вариантите правят двойното броене лесно. Тези шест грешки се появяват в цеховете за редуктори, когато броенето се добавя без план, и всяка има просто решение.
| Какво се обърква | Ефект върху OEE | Решение |
|---|---|---|
| Пререгулиран редуктор се брои отново на изхода на поста | Твърде висока продукция, твърде добро качество | Едно броене на единица на изхода на поста; преработката получава свой код |
| Моторредукторите се броят при монтажа на двигателя и при разработването | Удвоена продукция | Една точка за продукция на единица; успешното разработване дава годните |
| Предмонтираните валове се добавят към готовите единици | Постът изглежда по-бърз, отколкото е | Броете валовете на техния собствен пост |
| Единици, завършени в края на смяната и преброени на опаковането на следващия ден | Първата смяна изглежда бавна, втората бърза | Броете на изхода на поста с времеви печат |
| Продукцията на пещта се брои в зъбни колела | OEE на термообработката се люшка с микса в садката | Измервайте садки и часове на пещта |
| Настроечните колела, бракувани в лабораторията, не се изваждат | Твърде добро качество при зъбофрезоването | Вземайте броя брак от измервателната лаборатория |
Запишете единствената точка на броене на единица в технологичния маршрут, до операцията, на която принадлежи; BOM срещу технологичен маршрут обяснява кой документ какво съдържа.
Къде се срещат вариантите: потокът в един завод за редуктори
Зъбните двойки по предавателно отношение и корпусите по монтажно положение се събират на един пост, а закупените двигатели се присъединяват към моторредукторите след него. Потокът се разделя по продукт и се събира отново в опашката пред разработването.
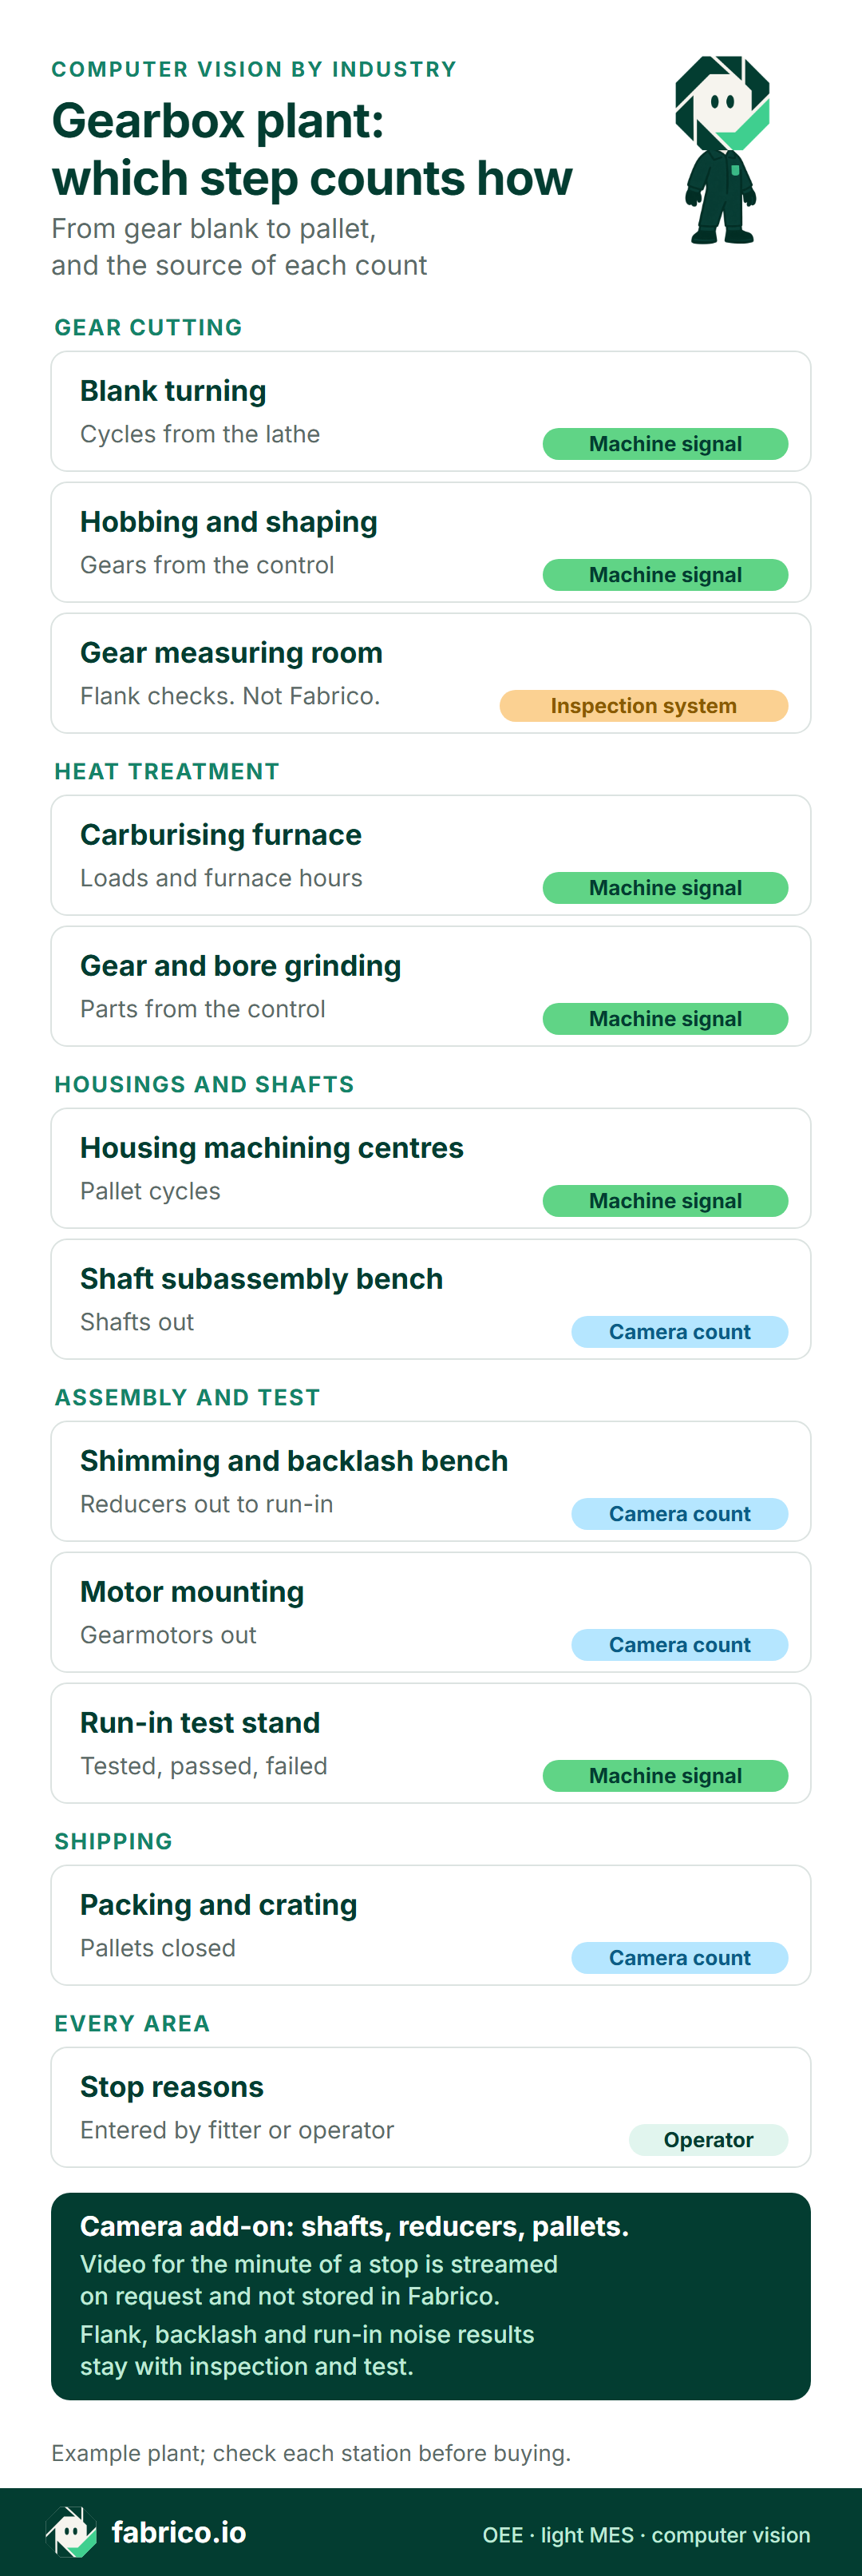
Текстова версия на тази инфографика
- Зъбообработка: стругуване на заготовки: сигнал от машината, цикли от струга
- Зъбообработка: зъбофрезоване и зъбодълбаене: сигнал от машината, зъбни колела от контролера
- Зъбообработка: лаборатория за измерване на зъбни колела: система за контрол, проверка на фланговете, не Fabrico
- Термообработка: пещ за циментация: сигнал от машината, садки и часове на пещта
- Термообработка: шлифоване на зъби и отвори: сигнал от машината, детайли от контролера
- Корпуси и валове: обработващи центри за корпуси: сигнал от машината, цикли на палетите
- Корпуси и валове: пост за предмонтаж на валове: броене с камера, излезли валове
- Монтаж и изпитване: пост за регулиране и хлабина: броене с камера, редуктори към стенда
- Монтаж и изпитване: монтаж на двигател: броене с камера, излезли моторредуктори
- Монтаж и изпитване: стенд за разработване: сигнал от машината, изпитани, годни, негодни
- Експедиция: опаковане и опаковане в каси: броене с камера, затворени палети
- Всички зони: причини за престой: въвеждат се от монтажника или оператора
- Долен ред: AI камерата (допълнителен модул) брои валове, редуктори и палети. Където камера покрива линията, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при заявка и не се съхранява
- Резултатите за флангове, хлабина и шум при разработване остават в контрола и изпитването
Заявете демо и вижте как редуктори с типоразмер 3 и 5 получават собствените си монтажни минути на една времева линия на смяната.
Изчислен пример: една смесена сутрешна смяна на поста за регулиране
Примерни числа, не реален завод. Един пост за окончателен монтаж и регулиране с двама монтажници сглобява коническо-цилиндрични моторредуктори в два типоразмера. Планираното време е сутрешната смяна, 06:00 до 14:30, минус 30 минути почивка: 480 минути. Нормата за монтаж е 24 минути на поста за единица с типоразмер 3 и 40 за единица с типоразмер 5, зададена по типоразмер, както е описано по-горе. AI камера (допълнителен модул) брои валовете, които напускат поста за предмонтаж, и завършените единици, които напускат поста за регулиране, резултатите от разработването идват от PLC на стенда, а монтажниците въвеждат причините за престой на таблет до поста.
Наличност. Постът е стоял 70 минути: 40 в чакане на вал-зъбно колело за типоразмер 5, 20 за смяна на приспособленията на пресата и уреда за аксиалната хлабина от типоразмер 3 на типоразмер 5 и 10 след изключване на индукционния нагревател за лагери. Работил е 410 от 480 минути: 85,4%.
Производителност. Завършил е девет единици с типоразмер 3, на стойност 216 монтажни минути, и четири с типоразмер 5, на стойност 160. Това са 376 спечелени минути за 410 минути работа: 91,7%, с 34 минути бавен монтаж.
Качество. Една единица с типоразмер 5 не е минала разработването заради шум и се връща за нова настройка на малкото зъбно колело: нейните 40 монтажни минути излизат от годните. 336 от 376: 89,4%.
OEE. 85,4% x 91,7% x 89,4% = 70,0%. Проверка: 336 добри минути от първия път, разделени на 480 планирани минути, също дават 70,0%. Смяната на размер от 20 минути е загуба, която има само смесен пост.
Чакането на вал от 40 минути не е започнало от шлифовъчната машина. Нейният контролер показва, че коническото малко колело е готово в 06:30, но на поста за предмонтаж броенето на AI камерата (допълнителен модул) не показва излезли валове между 06:35 и 07:15, докато този пост е чакал коничен ролков лагер от склада. Без броенето на предмонтажа постът за регулиране би носил чакането като свое, а вината би паднала върху шлифовъчната машина.
Колко струват загубените минути
Монтажната минута има стойност, щом маржът на единица е известен. Няма публичен марж по типоразмер за редуктори, затова вземете примерен марж на покритието от 432 EUR за моторредуктор с типоразмер 3 и 720 EUR за типоразмер 5; и двата излизат на 18 EUR на монтажна минута. И двата маржа са примерни входни данни само за тази страница. Всеки завод използва своя марж по типоразмер и Fabrico оценява загубените минути по тази стойност.
| Загуба | Минути | Примерна стойност |
|---|---|---|
| Брак на стенда | 40 | 720 EUR |
| Чакане на вал | 40 | 720 EUR |
| Бавен монтаж | 34 | 612 EUR |
| Смяна на размер | 20 | 360 EUR |
| Спрял нагревател | 10 | 180 EUR |
| Общо | 144 | 2 592 EUR |
144-те загубени минути са 480 планирани минус 336 добри, а 144 x 18 EUR = 2 592 EUR марж на покритието за една смяна. Две уговорки пазят сметката честна. Тя важи, докато постът за регулиране е тясното място; ако изпитвателният стенд или боядисването задържат продукцията, загубената минута на поста струва по-малко. И бракът заради шум струва повече от своите 40 минути: отварянето на единицата, източването на маслото и второто пускане на стенда стават в следващата смяна и тук не са включени.
Подредени по пари, бракът на стенда и чакането на вал правят 1 440 EUR от 2 592 EUR. Първото праща екипа към записа за шум на стенда и измерванията на хлабината, второто към поста за предмонтаж и снабдяването му с лагери. С реалните маржове на завода минута за типоразмер 5 и минута за типоразмер 3 могат да се различават и подредбата следва; оценката на продукцията на ниво SKU показва защо.
В Германия мрежата за задвижваща техника на VDMA обединява над 220 производители на задвижващи елементи, редуктори, електрическа задвижваща техника и линейна техника, които генерират над 80 процента от прогнозното германско производство (EN). Пост, който губи 2 592 EUR за една смяна, е разход, който заводът може да премахне без нови поръчки.
Какво вижда броящата камера, когато следващият редуктор е с друг размер
Вариантите имат значение и за камерата. В рецензирано изследване в Journal of Imaging (EN) Pierleoni и колеги от Università Politecnica delle Marche броят детайли, които оператор поставя на маса на монтажна линия. В тест с детайли с друг размер и форма техният обучен детектор, „обучен върху първоначалния тип продукт, е допуснал няколко грешки поради неподходящостта си за различните обекти, поставени на масата по време на този тест“ (превод). Техният по-прост blob метод, пренастроен с нови параметри, е постигнал предишните си резултати. Те съобщават също, че подобреният им брояч „брои, когато в кадрираната зона няма ръце“.
Ограниченията: една маса, една камера и малки стоманени детайли, боядисани в черно, а не редуктори. На тази страница не се дава цифра за точността на Fabrico. Пренося се това, за което да планирате:
- Типоразмери: единица с типоразмер 3 и единица с типоразмер 5 изглеждат различно отгоре, затова тествайте броенето с двата размера, преди да му се доверите.
- Ръце в кадъра: монтажниците посягат над единицата, за да поставят капаци, затова насочете камерата към изходящия улей, където затвореният редуктор стои сам.
- Масло и светлина: омазнен пост и променлива дневна светлина променят образа, затова поискайте постоянно осветление над точката на броене.
Въпроси към всеки доставчик на OEE или камери:
| Въпрос | Добър отговор |
|---|---|
| Как постът печели минути при различни типоразмери? | Време за монтаж по типоразмер, отчетено, когато единицата напусне поста. |
| Как се настройва броенето за друг типоразмер? | Показано с тест на поста с двата размера, преди да започне пилотът. |
| Кой подава годните и негодните от разработването? | PLC или изпитвателният компютър на стенда, без повторно въвеждане. |
Обектив над поста за регулиране вижда и монтажниците. Договорете целта с екипа преди монтажа, включете рано представителите на работниците и запишете кои роли могат да отварят записи от поста и за какво. Отчитайте по пост и смяна, никога по човек; AI камерата (допълнителен модул) на Fabrico брои редуктори, валове и палети, а не хора.
Къде е мястото на Fabrico в смесен цех за редуктори
Fabrico е облачен OEE софтуер, който покрива и лек MES функции. В цех за редуктори днес той върши три неща:
- Стругове, зъбофрезови и зъбодълбачни машини, шлифовъчни машини и обработващи центри: състоянието на работа и броят детайли идват от CNC контролерите, така че смените на фрези, пренастройките и чакането на заготовки се виждат на времевата линия със собствени кодове. Пещта отчита садки и часове.
- Предмонтаж, регулиране, монтаж на двигател и опаковане: AI камерата (допълнителен модул) брои валове, затворени редуктори, моторредуктори и палети. Ако постът за регулиране е спрял в 06:40, ръководителят на монтажа намира този престой на времевата линия на смяната. Където камера покрива поста, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при заявка и не се съхранява.
- Стенд за разработване: изпитани, годни и негодни идват от неговия PLC, спрямо монтажните минути, зададени по типоразмер.
Причините за престой се въвеждат на поста или машината от монтажника или оператора, на таблет или телефон. Всеки пост и смяна показват загубените си минути в евро на база маржа на завода, а загубите могат да се четат по продукт, идеята зад престоите по SKU. Има приложения за браузър, iOS и Android, а експортите вървят през REST API, webhooks, Excel или CSV.
Пътна карта: AI камерата (допълнителен модул) ще сигнализира за неактивен пост или растяща редица редуктори пред изпитвателния стенд и ще предлага причина за престой, която монтажникът да приеме или коригира.
Извън Fabrico: измерването на зъбни колела, отчитанията на хлабина и аксиална хлабина, стойностите за шум и вибрации при разработване, сертификатите от изпитвания и записите за серийни номера. Fabrico не извършва контрол; бракът от тези системи влиза в OEE като бройки.
Прочетете повече за OEE и MES решението на Fabrico. Броенето с камера е описано в OEE софтуер с камери и системи за компютърно зрение в производството за OEE.
Често задавани въпроси: варианти на редуктори и броене
Кой пост в завод за редуктори трябва да получи първата камера?
Над изхода на поста за окончателен монтаж и регулиране, откъдето завършените редуктори тръгват към изпитвателния стенд. Зъбофрезовите машини, шлифовъчните машини и стендът отчитат през контролерите си, така че постът е стъпката без собствено броене.
Трябва ли постът за редуктори да има едно идеално време или по едно за всеки типоразмер?
По едно за всеки типоразмер и за всеки брой степени, където степените се различават. Едно средно време дава на смяна с малки единици над 100% производителност, а на смяна с големи единици твърде малко.
Как се брои редуктор, който не мине разработването и бъде пререгулиран?
Веднъж. Той излиза от годните от първия път, когато стендът го отхвърли, а времето за отваряне и ново регулиране на шайбите се записва на поста за регулиране с код за преработка, така че не надува продукцията.
Къде се брои моторредукторът: при монтажа на двигателя или на изпитвателния стенд?
Само в една точка. Броете продукцията там, където двигателят е монтиран и единицата напуска поста, а годните вземайте от успешното разработване. Броенето на двете места удвоява продукцията.
Нужна ли е собствена точка на броене за ново предавателно отношение или монтажно положение?
Не. Смяната на отношението засяга машините за зъбообработка, които броят детайлите си сами, а монтажното положение засяга оборудването на поста и маслото. Единицата пак се брои веднъж, на изхода на поста.
Искате ли да видите смесена смяна на поста за регулиране, оценена по типоразмер? Заявете демо.
Свързани статии



Последно от блога







Реални плочки на Fabrico, примерни данни.