


 Iniciar sesión
 Blog

Visión artificial en la fabricación de bicicletas y motos: cómo corregir los errores de conteo de producción

En resumen: una cámara IA (un complemento) cuenta la producción en los puestos manuales de las plantas de vehículos de dos ruedas, para que cuadros, juegos de ruedas, reparaciones y cajas no se cuenten dos veces ni se pierdan.
Las comprobaciones de soldadura, alineación, pintura y prueba en carretera son tareas de inspección, a cargo de inspectores y bancos de pruebas; Fabrico no inspecciona, solo cuenta.
- Cuente cada cuadro una sola vez, en un único puesto de referencia; el conteo de colgadores de la línea de pintura no es un conteo de cuadros.
- La calidad a la primera sale del registro de la prueba final de línea; el conteo de embalaje incluye también bicicletas reparadas.
- Cada familia de motor y de cuadro de bicicleta eléctrica necesita su propio tiempo de ciclo ideal, tomado de la orden de fabricación.
- Donde la cámara IA cubre un puesto, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena en Fabrico.
El taller de soldadura cuenta cuadros; la línea de pintura, colgadores; el banco de pruebas, pruebas superadas, y la mesa de embalaje, cajas. Cada uno acierta para su propio puesto; si se intercambian, le dan al OEE una producción equivocada. Eurostat contabilizó 9,7 millones de bicicletas producidas en la UE en 2023, un 24 % menos que en 2022. Entre los países con cifras publicadas (las de Alemania y Francia se mantienen como confidenciales), Portugal fue el mayor productor, con 1,8 millones de unidades. Esa cifra solo incluye bicicletas sin motor, así que una planta que monta bicicletas eléctricas y convencionales en una misma línea ya divide su producción para la declaración estadística.
Errores de conteo en la fabricación de bicicletas y motos: la tabla de auditoría
Seis errores de conteo aparecen una y otra vez en las plantas de dos ruedas. Cada uno tiene una solución y un único puesto que lleva el conteo. La última columna es la pregunta para cualquier proveedor de cámaras.
| Error de conteo | Qué falla | Solución | Puesto que lleva el conteo | Pregunta al proveedor |
|---|---|---|---|---|
| Cuadros en soldadura y en pintura | Un mismo cuadro contado en el utillaje, en un colgador de pintura y en calcomanías | Contar los cuadros una vez; el resto son puntos de control | Salida del puesto de calcomanías | ¿Qué puesto da el conteo de cuadros? |
| Juegos de ruedas adelantados | Ciclos de centrado y ruedas de mañana leídos como producción de hoy | Contar juegos de ruedas en el puesto de neumáticos | Salida del puesto de neumáticos | ¿Pares o ruedas sueltas? |
| Bicicletas reparadas contadas dos veces | La segunda prueba superada de una bici reparada cuenta como buena | Calidad solo de la primera prueba | Registro de la prueba final de línea | ¿Cómo llegan los fallos de prueba a la calidad? |
| Variantes de motor de bicicletas eléctricas | Un único tiempo ideal hace que un modelo lento parezca un equipo lento | Tiempo de ciclo ideal por familia de modelos | Salida de línea, familia según la orden de fabricación | ¿Cómo se fija el tiempo ideal por familia? |
| Embalado frente a expedido | Las cajas incluyen bicis reparadas y stock en el muelle | Contar cajas cerradas; la expedición queda en el ERP | Puesto de embalaje o encajado | ¿Puede contar una caja con piezas sueltas dentro? |
| Submontaje de motores de moto | Motores o ciclos de atornilladora declarados como motos | Los motores son un conteo de alimentación | Banco de pruebas de motores; salida de la línea principal | ¿Cómo se leen las atornilladoras y los bancos de pruebas? |
Solo algunos de estos conteos necesitan una cámara. Las células de soldadura robotizadas, las curvadoras CNC, las máquinas de centrado y el PLC de una línea principal de motos cuentan a través de sus controladores. Un utillaje de soldadura TIG manual, un puesto de neumáticos, el puesto de retrabajo y la mesa de embalaje dejan como mucho una hoja de conteo o un contador con pantalla; ahí una cámara de conteo le da al OEE una cifra de producción donde ninguna máquina cuenta. Qué conteos son de piezas buenas y cuáles totales se explica en conteo bueno frente a conteo total.
Vídeo explicativo presentado por Iris, la presentadora generada con IA de Fabrico: cómo una cámara IA (un complemento) cuenta la producción donde una máquina no tiene señal. Reservar una demo.
Se reproduce desde YouTube. Google puede instalar cookies cuando pulse reproducir. Política de privacidad.
Error 1: cuadros contados en el utillaje de soldadura y otra vez en pintura
Los tubos conificados o hidroconformados se cortan, ingletean y curvan en sierras, máquinas de conformado de extremos y curvadoras CNC que cuentan en su controlador; en motos, los chasis multitubulares y los basculantes añaden el mecanizado de soportes. Una célula de soldadura robotizada también informa a través de su controlador, con la carga del utillaje, los cambios de hilo y de boquilla y las esperas de piezas como pérdidas (OEE para células de soldadura robotizadas). Muchas plantas aún sueldan cuadros a mano con TIG en un utillaje, en cuadros de bicicleta de aluminio, series cortas y chasis de moto de bajo volumen. El utillaje no tiene contador. Una cámara IA orientada a la salida del utillaje cuenta los cuadros que se retiran. Aparte el objetivo del arco: el destello de soldadura ciega el sensor.
Después, muchos cuadros de aluminio pasan por un tratamiento de solubilización y envejecimiento, y el horno lleva un registro de lotes (OEE en tratamiento térmico). Alrededor del horno, los cuadros se comprueban en una mesa de alineación y se enderezan en frío a mano, lo cual es trabajo de inspección. El PLC de la línea de pintura líquida o en polvo cuenta colgadores, no cuadros buenos: un gancho vacío y un cuadro devuelto para repintar pasan por el mismo contador. Las calcomanías se aplican a mano, a menudo antes de un barniz.
El error. Si se suman el conteo del utillaje, el de colgadores y el de calcomanías en una sola cifra de «cuadros fabricados», un cuadro se cuenta tres veces; un repintado añade una cuarta. La solución. Designe un puesto como responsable de los cuadros fabricados. La salida del puesto de calcomanías es una buena elección, porque un cuadro que sale de ahí queda liberado a montaje, y una cámara IA en ese punto cuenta los cuadros enviados. Los conteos del utillaje y del horno pasan a ser puntos de control: la diferencia entre el conteo del utillaje y el de calcomanías es el stock de cuadros en tratamiento térmico y pintura. Registre los colgadores vacíos como una pérdida propia y anote los repintados a partir de la lista de rechazos de la línea de pintura; a lo largo de varios puestos de cuadros, el rendimiento acumulado (rolled throughput yield) muestra lo que cuesta cada uno.
Error 2: juegos de ruedas montados antes que la línea de bicicletas
Los radios se entrelazan a mano o en una máquina de radiado; el apriete de cabecillas y el centrado se hacen en máquinas automáticas que cuentan sus propios ciclos. Fondo de llanta, cubierta, líquido sellante, inflado, cassette y disco de freno se montan después en un puesto, a menudo a mano.
El error. Los ciclos de centrado se leen como ruedas listas, aunque una rueda centrada dos veces suma un ciclo y ninguna rueda. Las ruedas montadas de antemano para el modelo de mañana parecen producción de hoy mientras la línea espera la rueda que necesita. Ruedas sueltas leídas como pares duplican la cifra.
La solución. Cuente los juegos de ruedas a la salida del puesto de montaje de neumáticos con una cámara IA, y decida antes del primer turno si el conteo es por pares o por ruedas sueltas. Los ciclos de centrado siguen siendo datos de máquina para el rendimiento propio de la máquina de centrado. Las ruedas adelantadas son un búfer: cuéntelas como producción de ruedas cuando salen del puesto, nunca como producción de bicicletas, y limite cuánto se adelanta el taller de ruedas (vea kanban frente a CONWIP). Así, una falta de ruedas aparece en cuanto empieza, antes de que deje sin material a la línea de montaje.
Error 3: bicicletas reparadas contadas dos veces
El banco final de línea de las bicicletas eléctricas registra un apto o un fallo por bicicleta con la herramienta de diagnóstico del fabricante del motor, que lee el estado de los componentes del sistema de propulsión. Ese registro de aptos y fallos del banco es el conteo de calidad a la primera. Una bicicleta que falla va al puesto de retrabajo, se repara y vuelve al banco para una segunda prueba.
El error. Si se cuentan los aptos, la bicicleta reparada es buena dos veces: una en la hoja del puesto de retrabajo y otra en el segundo apto del banco. Luego la mesa de embalaje cuenta su caja como cualquier otra. Si se declara el conteo de cajas como producción buena, la calidad parece mejor de lo que realmente fue en la línea.
La solución. La calidad del OEE toma solo la primera prueba de cada bicicleta (vea rendimiento frente a rendimiento a la primera). Una cámara IA a la salida del puesto de retrabajo cuenta las unidades reparadas y enviadas, de modo que el retrabajo tiene su propia cifra. Valore el retrabajo por el tiempo de equipo que llevó, no como margen perdido, porque la bicicleta reparada se expide igualmente (desecho frente a retrabajo). En una línea de motos, el banco de rodillos, las comprobaciones de frenos y ABS y el reglaje de faros dan resultados de inspección cuyos fallos van al conteo de calidad, y el puesto de reparación tiene su propio conteo.
Error 4: variantes de motor de bicicletas eléctricas con un único tiempo ideal
CONEBI, la organización europea de la industria de la bicicleta, señala que la producción de bicicletas eléctricas de pedaleo asistido es predominantemente un negocio europeo. Una bicicleta eléctrica añade la unidad motriz, el soporte de batería, la pantalla, el mazo de cables y una prueba final de línea, así que una bicicleta de trekking con motor central y una bicicleta urbana no llevan los mismos minutos. Los packs de baterías tienen su propia página, visión artificial en la fabricación de baterías, y los motores de propulsión quedan más cerca de visión artificial en la fabricación de equipos eléctricos.
En Estados Unidos, las normas de bicicletas de la CPSC consideran bicicleta un vehículo de dos o tres ruedas con pedales operativos y un motor de menos de 750 vatios, cuya velocidad máxima solo con el motor es inferior a 20 mph, así que esa bicicleta eléctrica debe cumplir el mismo requisito de cuadro y horquilla que una bicicleta convencional: 890 N (200 lbf) o al menos 39,5 J sin rotura visible. Es un ensayo de laboratorio sobre cuadros de muestra, realizado por el equipo de calidad, no un conteo.
El error. Un único tiempo de ciclo ideal para toda la línea hace que un turno de bicicletas eléctricas de doble suspensión parezca lento y un turno de bicicletas urbanas parezca rápido, aunque ambos equipos trabajaron a buen ritmo. La solución. Fije un tiempo de ciclo ideal por familia de modelos y tome la familia de la orden de fabricación, para que cada bicicleta contada reciba los minutos correctos.
La dotación de personal también importa. La investigación sobre equilibrado de líneas de Koltai y Tatay, publicada en Periodica Polytechnica, plantea restricciones de baja cualificación para operarios capaces de realizar solo algunas tareas sencillas y restricciones de alta cualificación para tareas que exigen una destreza superior a la media. Un puesto de cockpit que pasa los cables por dentro del cuadro es una tarea de alta cualificación. Mantenga fijo su tiempo de ciclo ideal cuando un nuevo montador se haga cargo, para que la diferencia aparezca como marcha lenta, donde el jefe de línea pueda verla.
Error 5: embalado no es expedido
Las bicicletas van a la caja parcialmente montadas: manillar girado, pedales quitados y a veces la rueda delantera fuera. Las motos salen en una jaula de acero o en una caja de cartón, con espejos, cúpula o manillar sueltos, y el encajado es trabajo manual con hoja de conteo. El error. El conteo de cajas en la mesa de embalaje es lo que ve expedición, y también incluye bicicletas reparadas en el puesto de retrabajo. Las cajas pueden quedarse días en el muelle, y una caja que se abre de nuevo por una pieza que falta y se vuelve a cerrar pasa dos veces por la mesa.
La solución. Una fotocélula en un transportador de cajas cuenta todo lo que corta el haz; una cámara IA en la mesa de embalaje o en el puesto de encajado cuenta cajas y jaulas cerradas, lleve lo que lleve suelto dentro. Ese conteo es la producción embalada. La producción expedida queda en el ERP, y embalado menos expedido es el búfer del muelle. Las cajas reabiertas por una pieza que falta pasan a la lista de retrabajo, para poder restarlas del conteo de embalado.
Error 6: motores de moto contados en la línea de submontaje
Una moto se monta en una línea principal acompasada: chasis sobre el soporte, motor montado en el chasis, basculante y suspensión, ruedas, mazo de cables, depósito y carenados, fluidos y, al final, las comprobaciones de fin de línea. El PLC de la línea conoce cada ciclo de takt, así que el conteo de salida ya existe. ACEM, la asociación europea de fabricantes de motocicletas, enumera 17 marcas miembro que operan 21 fábricas. Una planta que fabrica sus propios motores los suministra a la línea principal desde una línea de submontaje de motores.
Las atornilladoras eléctricas registran el par y el ángulo de cada apriete, y los bancos de pruebas de motores registran sus ensayos. El error. El registro de una atornilladora cuenta aprietes, y una unión reapretada tras un fallo añade ciclos pero ningún motor. Los motores montados antes que la línea principal, o a la espera de chasis, se declaran como motos fabricadas. La solución. Cuente los motores por el apto en el banco de pruebas de motores, como conteo de alimentación. Cuente las motos a la salida de la línea principal desde el PLC. La cámara IA se gana su sitio alrededor de la línea principal: en los puestos de preparación de kits de ruedas y carenados, en el puesto de reparación tras la prueba final y en el encajado.
Los proveedores que también fabrican piezas para fabricantes de automóviles tienen su propia página, visión artificial en la fabricación de piezas de automoción.
Flujo de planta de ejemplo: un puesto responsable para cada conteo
Un esquema de ejemplo, no una planta real: los cuadros siguen el flujo principal, las ruedas y los motores alimentan la línea y las unidades reparadas dan un rodeo por el puesto de retrabajo.
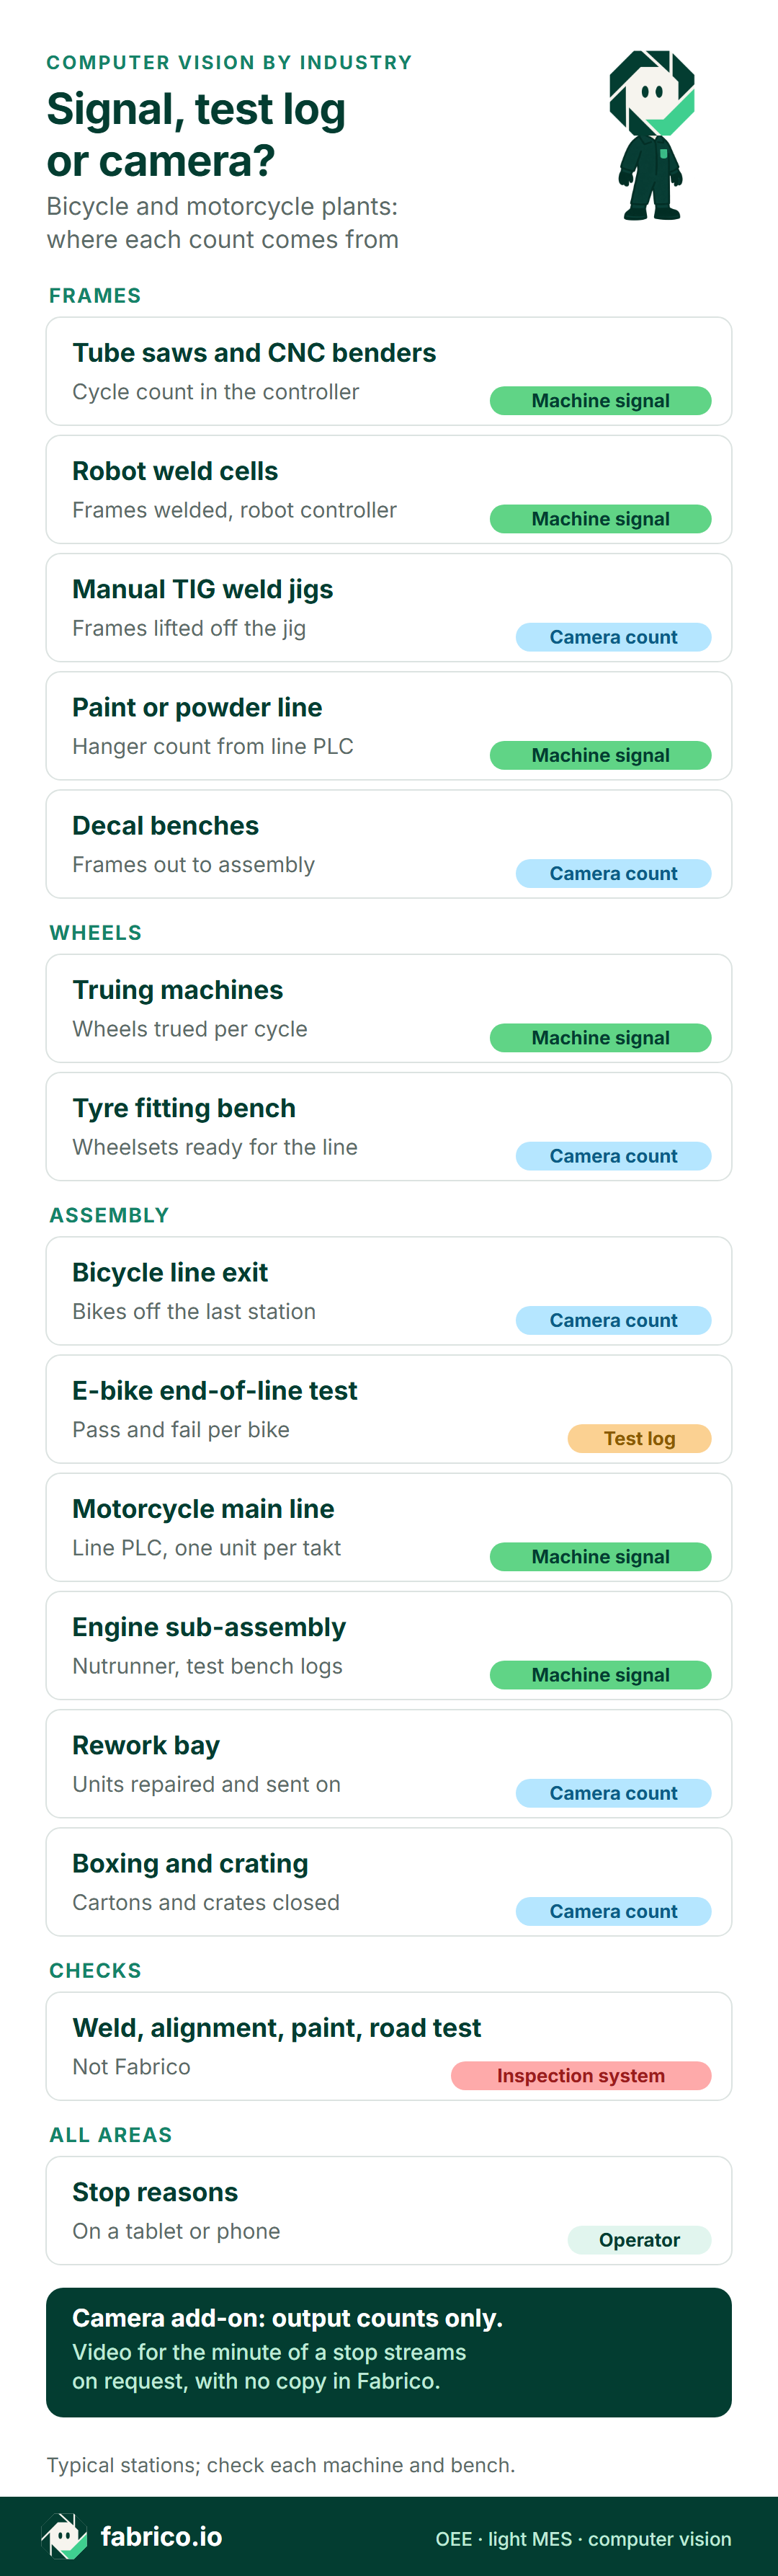
Versión en texto de esta infografía
- Cuadros: sierras de tubo y curvadoras CNC: señal de máquina, conteo de ciclos en el controlador
- Cuadros: células de soldadura robotizadas: señal de máquina, cuadros soldados, controlador del robot
- Cuadros: utillajes de soldadura TIG manuales: conteo con cámara, cuadros retirados del utillaje
- Cuadros: línea de pintura líquida o en polvo: señal de máquina, conteo de colgadores desde el PLC de la línea
- Cuadros: puestos de calcomanías: conteo con cámara, cuadros enviados a montaje
- Ruedas: máquinas de centrado: señal de máquina, ruedas centradas por ciclo
- Ruedas: puesto de montaje de neumáticos: conteo con cámara, juegos de ruedas listos para la línea
- Montaje: salida de la línea de bicicletas: conteo con cámara, bicicletas que salen del último puesto
- Montaje: prueba final de bicicletas eléctricas: registro de prueba, apto y fallo por bicicleta
- Montaje: línea principal de motos: señal de máquina, PLC de la línea, una unidad por takt
- Montaje: submontaje de motores: señal de máquina, registros de atornilladoras y bancos de pruebas
- Montaje: puesto de retrabajo: conteo con cámara, unidades reparadas y enviadas
- Montaje: embalaje y encajado: conteo con cámara, cajas y jaulas cerradas
- Comprobaciones: soldadura, alineación, pintura y prueba en carretera: sistema de inspección, no Fabrico
- Todas las áreas: motivos de parada del operario, en tablet o teléfono
- Cámara IA (un complemento): solo conteo de producción. Donde una cámara cubre el puesto, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena
Reserve una demo para ver utillajes de soldadura, puestos de neumáticos y la mesa de embalaje contados en una sola línea de tiempo del turno.
Turno de auditoría: una línea de bicicletas eléctricas, recontada
Cifras de ejemplo, sin planta real. Una línea de bicicletas eléctricas trabaja el turno de mañana, de 06:00 a 14:00. Descontada la media hora de pausa (las pausas no son tiempo planificado), quedan 450 minutos. El tiempo de ciclo ideal a la salida de la línea es de 3 minutos por bicicleta para esta familia de modelos, o 20 bicicletas por hora. Una cámara IA cuenta las bicicletas que salen del último puesto, una segunda cuenta las cajas cerradas en la mesa de embalaje, el banco de pruebas registra aptos y fallos, y los motivos de parada los aporta el jefe de línea.
Disponibilidad. El cambio de un modelo de trekking a un modelo urbano, con otro cuadro, otro motor y otro color, llevó 25 minutos de tiempo de cambio de formato. Los juegos de frenos del modelo urbano llegaron a la línea con 20 minutos de retraso. El PC del banco de pruebas se colgó durante 10 minutos y la línea se paró detrás. La línea funcionó 395 de 450 minutos, con 55 perdidos: 87,8 %.
Rendimiento. La cámara IA de la salida de línea contó 120 bicicletas. 120 bicicletas a 3 minutos son 360 minutos ideales, frente a 395 minutos de marcha: 91,1 %.
Calidad. Seis bicicletas fallaron la prueba final de línea: cuatro por un error del motor causado por un cable de sensor pellizcado y dos por una pantalla que no se emparejaba. Quedan 114 bicicletas buenas a la primera de 120: 95,0 %.
OEE. 87,8 % x 91,1 % x 95,0 % = 76,0 %. La comprobación rápida: 114 bicicletas buenas x 3 minutos = 342 minutos, y 342 de 450 minutos planificados son el 76,0 %.
El recuento. La mesa de embalaje contó 119 cajas: las 114 bicicletas buenas a la primera y 5 de las 6 reparadas en el puesto de retrabajo. La producción embalada es de 119, y la calidad del OEE se queda en 114, porque una bicicleta reparada se fabricó dos veces. Si el parte del turno hubiera tomado las 119 cajas como bicicletas buenas, la calidad marcaría un 99,2 % (119 de 120) y el OEE un 79,3 % (357 de 450 minutos): tres puntos de OEE que la línea nunca hizo.
En dinero. No se encontró ninguna cifra pública de margen para una línea de bicicletas eléctricas, así que el dato de entrada es un ejemplo. Los 108 minutos entre 342 y 450 son 36 bicicletas a 3 minutos cada una. Con un margen de contribución de ejemplo de 150 EUR por bicicleta, una cifra que cada planta sustituye por la suya, el turno dejó sin usar 5.400 EUR de capacidad de margen de contribución, y el cambio de formato y los frenos que llegaron tarde (45 minutos, 15 bicicletas) suponen 2.250 EUR de esa cantidad. Las cinco bicicletas reparadas se expidieron, así que costaron tiempo del equipo de retrabajo, no margen. Fabrico valora cada pérdida de la misma forma, con el precio o el margen por SKU de la propia planta.
Los conteos por hora a la salida de la línea sitúan 24 de los 35 minutos lentos en las dos horas posteriores al cambio de formato, cuando la línea hacía 16 bicicletas por hora de marcha en lugar de 20. El cuadro urbano lleva el latiguillo de freno y los cables por dentro, y el puesto de cockpit no podía mantener el ritmo, un patrón descrito en paradas después de un cambio de formato. El jefe de línea marcó esas dos horas en la línea de tiempo del turno e imputó la causa al puesto de cockpit.
Qué puede resolver un conteo con cámara y qué no
Una cámara de conteo resuelve cuántas unidades salieron de un puesto, no si una soldadura, un cuadro o una capa de pintura están bien; eso es trabajo de inspectores, instrumentos de medida y bancos de pruebas, cuyos conteos de fallos llegan a la calidad del OEE.
La evidencia publicada sobre la fiabilidad del conteo es escasa, y nada procede de una planta de bicicletas. Un estudio revisado por pares de Ye y colaboradores en la revista Sensors probó un pórtico de cámaras que verifica componentes de automóvil en bastidores de transporte; durante cuatro días, con 294 bastidores y 5.880 piezas, informa de que el sistema alcanza una precisión global del 97,3 %. Es precisión de reconocimiento de piezas colocadas en un bastidor, no un conteo de unidades que salen de un puesto, y conlleva más limitaciones. Los bastidores se detenían dentro de un pórtico cerrado e iluminado con sus propias luces LED antes de que cuatro cámaras tomaran las imágenes, así que no se probaron ni piezas en movimiento ni la iluminación normal del taller. Los autores indican que al detector de base le costaba identificar componentes muy apilados sobre fondos complejos. Y escriben que su arquitectura estática no puede reconocer piezas nuevas que no estaban en los datos de entrenamiento originales.
Para una planta de dos ruedas: cuente una unidad en un punto de salida fijo, no un bastidor apilado; prevea que una nueva variante de cuadro o motor habrá que enseñarla antes de contarla; mantenga las manos, el arco y los reflejos fuera de la zona de conteo. El 97,3 % corresponde a un pórtico de piezas de automóvil, no a una línea de bicicletas, y no es una cifra de precisión de Fabrico.
Soldadores, montadores y el comité de empresa
Cualquier objetivo sobre un utillaje de soldadura o un puesto de montaje capta a soldadores y montadores. Acuerde primero la finalidad del conteo con las personas de la línea, y con el comité de empresa si la planta lo tiene. En Alemania es una obligación legal: el artículo 87 de la Ley alemana de organización de empresas (BetrVG) otorga al comité de empresa (Betriebsrat) codecisión sobre los dispositivos técnicos destinados a supervisar el comportamiento o el rendimiento de los empleados, así que un objetivo sobre un utillaje necesita ese acuerdo antes de instalarse. Oriente la cámara a la salida del utillaje, a la salida de la línea o a la caja cerrada, no a la persona, e informe solo por puesto y turno, nunca por nombre.
Dónde lleva Fabrico el conteo
Fabrico funciona en la nube como software de OEE con funciones de MES ligero. Hoy, en una planta de bicicletas o motos, eso significa:
- En el taller de tubos, las células de soldadura y la línea principal, Fabrico lee el estado de marcha y los ciclos de curvadoras, controladores de robot, máquinas de centrado y el PLC de la línea, y los cambios de formato, las esperas de piezas y las averías aparecen en la línea de tiempo como paradas que necesitan un motivo.
- En los utillajes de soldadura, los puestos de neumáticos, la salida de línea, el puesto de retrabajo y el puesto de embalaje o encajado, cámaras IA (un complemento) cuentan cuadros, juegos de ruedas, bicicletas, cajas y jaulas. Donde una cámara cubre el puesto y este se queda parado, el vídeo del minuto de esa parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena en Fabrico.
- Por familia de modelos se fija un tiempo de ciclo ideal, para que una bicicleta o moto contada reciba los minutos que requiere su familia.
Soldadores, montadores y jefes de línea introducen el motivo de parada en el puesto, desde una tablet o un teléfono. Los paneles en la web, iOS y Android muestran el OEE y las pérdidas por puesto y turno, con cada pérdida valorada en dinero. Los conteos y las paradas pasan al ERP mediante una API REST o webhooks, o como archivos Excel y CSV.
Solo en la hoja de ruta: que la cámara IA detecte por sí sola un utillaje de soldadura o una mesa de embalaje parados y proponga una causa probable.
Fuera de Fabrico: la inspección de soldadura, alineación y pintura, los resultados de la prueba final y del banco de rodillos, la configuración del motor y los registros de números de serie y VIN, que se quedan en los sistemas de prueba y en el ERP.
Más información en visión artificial de Fabrico para OEE, la página de producto, y en software OEE, la guía de compra más amplia. Para la propia línea de bicicletas, vea OEE en líneas de montaje manuales e híbridas.
Preguntas sobre errores de conteo en bicicletas y motos
¿Dónde debe poner su primera cámara una planta de bicicletas o motos?
Una buena primera cámara va en el puesto de embalaje o encajado, o a la salida de una línea de montaje de bicicletas sin conteo de PLC, porque por ahí salen las unidades terminadas y el único registro es una hoja de conteo. Las células de soldadura robotizadas, las máquinas de centrado, las atornilladoras y una línea principal de motos acompasada ya cuentan a través de sus controladores.
¿Una bicicleta reparada cuenta como producción buena?
No para la calidad del OEE. Una bicicleta que falló la prueba final de línea y se reparó en el puesto de retrabajo se fabricó dos veces, así que la calidad usa el conteo de primera pasada. Sí cuenta en la producción embalada, y la producción expedida sale del ERP.
¿Los cuadros se cuentan en el utillaje de soldadura o en pintura?
Elija un puesto para los cuadros fabricados y trate los demás como puntos de control. La línea de pintura cuenta colgadores, incluidos ganchos vacíos y repintados, así que nunca es el conteo de cuadros. La salida del puesto de calcomanías, donde los cuadros se liberan a montaje, es un puesto de referencia sólido.
¿Quiere ver la salida de una línea de bicicletas, los resultados de su banco de pruebas y la mesa de embalaje en una sola línea de tiempo del turno? Reserve una demo.
Artículos relacionados










Tarjetas reales de Fabrico, datos de ejemplo.