


 Iniciar sesión
 Blog
Good Count vs Total Count en OEE: significado y ejemplo

Puntos clave
- Recuento total es cada unidad que la máquina produjo, buenas y malas. Entra en el factor de Performance del OEE (Overall Equipment Effectiveness).
- Recuento bueno son las unidades hechas correctamente a la primera. Entra en Quality y en la comprobación de OEE en un paso.
- La retrabajo nunca cuenta como recuento bueno. Los rechazos de arranque y las muestras destruidas tampoco cuentan como recuento bueno.
- Tome ambos recuentos en la misma máquina, en la misma unidad que el tiempo de ciclo ideal.
En cifras
- La planta de concentrado de Coca-Cola en Ballina, Irlanda, un WEF Global Lighthouse, informó una mejora del 53% en OEE. (Foro Económico Mundial, 2023)
- La planta láctea de Danone en Opole, Polonia, un WEF Global Lighthouse, aumentó la OEE del proceso en 12%. (Foro Económico Mundial, 2023)
- La planta de salsa de soja de Haitian en Foshan redujo las tasas de defectos del producto en 39.1% incluso cuando su número de SKU aumentó un 54%. (Foro Económico Mundial, 2025)
El recuento total es cada unidad que una máquina o línea produjo en un periodo, buena y mala. El recuento bueno es la parte de ese total que fue correcta a la primera, sin retrabajo. La brecha entre ambos es la pérdida de Quality en el OEE.
Fabrico es una plataforma de rendimiento de fabricación habilitada por visión por ordenador. Es software de OEE y un MES ligero que registra las paradas automáticamente y muestra el OEE en vivo por línea y turno. Esta guía muestra dónde va cada recuento, cómo tratar el retrabajo y las muestras, y qué errores de conteo sesgan la puntuación.
¿Cuál es la diferencia entre recuento bueno y recuento total?
Ambos provienen de la misma máquina y periodo. Diferen en lo que excluyes.
| Pregunta | Recuento total | Recuento bueno |
|---|---|---|
| Qué incluye | Cada unidad producida, incluidos chatarra, rechazos y retrabajos | Unidades que pasaron todas las comprobaciones a la primera |
| Nombre en ISO 22400-2 | Produced quantity | Good quantity |
| Se usa en | Performance y Quality | Quality y la comprobación en un paso |
¿Dónde va cada recuento en la fórmula del OEE?
OEE multiplica tres factores. Dos de ellos usan los recuentos:
- Availability = tiempo de funcionamiento / tiempo de producción planificado. No hay recuento aquí.
- Performance = (tiempo de ciclo ideal x recuento total) / tiempo de funcionamiento.
- Quality = recuento bueno / recuento total.
- OEE = Availability x Performance x Quality.
¿Por qué recuento total en Performance? La máquina gastó un ciclo completo en cada unidad, buena o mala. Las unidades malas se cargan luego una vez, en Quality.
Ahora multiplica los tres factores. El tiempo de funcionamiento y el recuento total se cancelan y obtienes la comprobación en un paso:
OEE = (recuento bueno x tiempo de ciclo ideal) / tiempo de producción planificado.
En pocas palabras, OEE es el tiempo que la máquina necesitó para hacer las unidades buenas, dividido por el tiempo que tenía. Si tus tres factores no dan el mismo número, un recuento o un tiempo está mal. Nuestra guía para calcular OEE paso a paso recorre cada entrada. Para la otra mitad de Performance, vea cómo ajustar el tiempo de ciclo ideal.
¿El retrabajo, los rechazos de arranque y las muestras cuentan como buenos?
El retrabajo y los rechazos de arranque nunca. Las muestras dependen de lo que pase con ellas.
- Retrabajo: en el recuento total, nunca en el recuento bueno. Una unidad que necesitó una segunda pasada no estuvo bien la primera vez. Christoph Roser de AllAboutLean lista contar retrabajo como bueno entre las tres manipulaciones comunes del OEE.
- Rechazos de arranque: en el recuento total, no en el recuento bueno. Las seis grandes pérdidas de Nakajima llaman a esto rendimiento reducido, una pérdida de Quality.
- Muestras destruidas, como pruebas de sellado o de sabor: en el recuento total, no en el recuento bueno. La línea las hizo y nadie las vendió.
- Muestras pesadas y devueltas sin cambios: permanecen en el recuento bueno.
- Rechazos encontrados más tarde, en una báscula de control o el empaquetador: reintrodúzcalos en la máquina que los hizo.
Escriba estas reglas una vez y úselas en cada turno. Nuestra guía del factor Quality del OEE cubre códigos de rechazo, y first pass yield usa la misma idea de correcto a la primera.
¿Cómo se ve un ejemplo de recuento bueno vs recuento total?
Línea de muestra (números ilustrativos, no un cliente): una línea de embotellado de agua, un turno de 8 horas. El llenador es la máquina medida.
- Tiempo de producción planificado: 450 minutos (480 menos un descanso de 30 minutos).
- Tiempo de funcionamiento: 405 minutos, tras 45 minutos de paradas.
- Tiempo de ciclo ideal: 0.5 segundos por botella (120 botellas por minuto).
- Recuento total en el llenador: 43,200 botellas.
- Rechazos de arranque: 240 botellas. Botellas reetiquetadas a mano (retrabajo): 360.
La aritmética:
- Recuento bueno = 43,200 menos 240 menos 360 = 42,600.
- Availability = 405 / 450 = 90.0%.
- Performance = (0.5 s x 43,200) / (405 x 60 s) = 21,600 / 24,300 = 88.9%.
- Quality = 42,600 / 43,200 = 98.6%.
- OEE = 0.900 x 0.889 x 0.986 = 78.9%.
- Comprobación en un paso: 42,600 x 0.5 s = 355 minutos, y 355 / 450 = 78.9%. Coincide.
Ahora cuenta el mismo turno de tres maneras incorrectas:
| Regla de conteo | Recuento total | Recuento bueno | Performance | Quality | OEE |
|---|---|---|---|---|---|
| Correcto: en el llenador, retrabajo no bueno | 43,200 | 42,600 | 88.9% | 98.6% | 78.9% |
| Retrabajo contado como bueno | 43,200 | 42,960 | 88.9% | 99.4% | 79.6% |
| Recuento total después del contenedor de rechazos | 42,600 | 42,600 | 87.7% | No se muestra pérdida | 78.9% |
| Cajas de 12, tiempo de ciclo por botella | 3,600 | 3,550 | 7.4% | 98.6% | 6.6% |
Nota de método: Línea de muestra, números ilustrativos, no un cliente. Cada resultado anterior proviene de las entradas listadas y la fórmula mostrada con ellas, así que puede repetir el cálculo con los números de su propia línea.
Contar el retrabajo como bueno añade 0.7 puntos de OEE que la línea nunca ganó. Contar después del contenedor de rechazos mantiene igual el OEE, pero mueve la pérdida de Quality a Performance. El equipo entonces persigue la velocidad cuando el problema real son los rechazos.
El recuento por cajas hace que Performance sea absurdo. Con 6 segundos por caja (0.5 x 12), vuelve a 88.9%.
¿Qué errores de conteo hacen que el OEE sea incorrecto?
- Contar en el punto equivocado. Lea el recuento total en la máquina que mida, antes de cualquier estación de rechazo.
- Mezclar unidades y cajas. El recuento y el tiempo de ciclo ideal deben usar la misma unidad.
- Perder rechazos tardíos. Las unidades dadas de baja aguas abajo nunca llegan al recuento bueno de la máquina. Rastreelas con una tasa de desperdicio junto al OEE.
- Un contador sin comprobar. Un sensor sucio puede perder unidades o contar una dos veces. Compruébelo contra las cajas empacadas cada semana.
- Un factor Performance que parece demasiado bueno. Si Performance sale por encima de la velocidad máxima, el tiempo de ciclo ideal es demasiado lento o el recuento está en la unidad equivocada.
La pérdida de velocidad y las paradas cortas también se ocultan dentro de Performance. Nuestra guía sobre Performance OEE muestra cómo distinguirlas.
¿Cómo obtiene Fabrico los recuentos de la línea?
Una máquina se conecta a Fabrico a través de su PLC (controlador lógico programable), un dispositivo IoT de Fabrico o una cámara AI. La propia máquina no necesita PLC. Las paradas se registran automáticamente y el operario confirma cada motivo de parada con un solo toque.
- OEE en vivo por línea y turno, construido de la misma manera en cada línea.
- Pérdidas ordenadas por coste, para que los rechazos y retrabajos aparezcan como un coste.
- Inicio en una línea. Los dispositivos se conectan en aproximadamente un mes, y el despliegue completo tarda de 3 a 4 meses.
No hay plan gratuito ni niveles: cada planta recibe una cotización. Para ver cómo los recuentos, las paradas y el OEE encajan en un sistema, lea qué es un light MES.
Prueba de una planta nombrada: Ficosota aumentó la OEE de la planta del 53.1% al 59.6%, con la producción buena subiendo un 23.2% al mes de junio a septiembre de 2026. Lea el caso Ficosota.
Toyota llama a jidoka "automation with a human touch": la máquina se detiene ante un problema y una persona decide qué ocurre a continuación. (Toyota, Toyota Production System)
Preguntas frecuentes
¿El recuento total incluye chatarra?
Sí. El recuento total incluye cada unidad que la máquina produjo en el período: unidades buenas, chatarra, rechazadas, retrabajos y rechazos de arranque. Por eso Quality es recuento bueno dividido por recuento total. Si dejas la chatarra fuera del recuento total, Quality no muestra pérdida y la pérdida se mueve a Performance.
¿Por qué OEE Performance usa recuento total y no recuento bueno?
Porque la máquina gastó un ciclo completo en cada unidad, buena o mala. Performance pregunta cuán rápido funcionó la máquina mientras estaba funcionando, así que cuenta todas las unidades. Las unidades malas se cargan una vez, en Quality. Usar recuento bueno en Performance cargaría la misma unidad mala dos veces.
¿Una unidad retrabajada forma parte del recuento bueno?
No. Recuento bueno significa correcta a la primera. Una unidad retrabajada necesitó una segunda pasada, por lo que permanece en el recuento total pero no en el recuento bueno. Dé al retrabajo su propio código de motivo, para que el equipo vea cuánto tiempo de línea y mano de obra cuesta la segunda pasada cada semana.
¿Debo contar botellas, paquetes o cajas?
Cuenta en la unidad que usa tu tiempo de ciclo ideal. Si el tiempo de ciclo ideal está en segundos por botella, cuenta botellas. Si las cajas son más fáciles de contar, convierte el tiempo de ciclo ideal a segundos por caja. Mezclar ambas hace que Performance no tenga sentido, aun cuando la línea funcionó bien.
¿Dónde debe situarse el contador en la línea?
En la máquina que mides, antes de cualquier estación de rechazo. Para el OEE de la línea, cuenta en la máquina cuello de botella, que en muchas líneas de envasado de alimentos y bebidas es el llenador. Un contador al final de la línea ve menos unidades de las que la máquina produjo, así que los rechazos salen de Quality.
Artículos relacionados
Lo último de nuestro blog








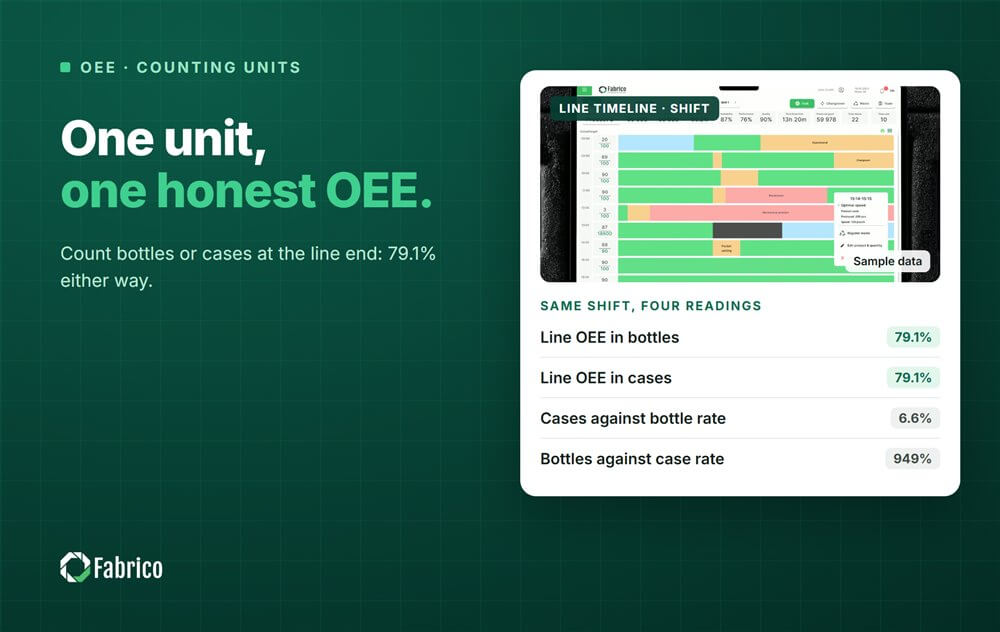
Tarjetas reales de Fabrico, datos de ejemplo.