


 Вход
 Блог
Добър брой срещу общ брой в OEE: значение и пример

Ключови изводи
- Общ брой са всички единици, които машината е произвела, добри и дефектни. Той влиза във фактора Performance на OEE (Overall Equipment Effectiveness).
- Добър брой са единиците, направени правилно от първия път. Той влиза в Качество и в едностъпковата проверка на OEE.
- Преработката никога не е добър брой. Стартап-отхвърлянията и унищожените тестови проби също не са добър брой.
- Вземете и двата броя на същата машина, в същата единица като идеалното време за цикъл.
По числа
- Концентратният завод на Coca-Cola в Балина, Ирландия, част от WEF Global Lighthouse, отчете 53% подобрение в OEE. (Световен икономически форум, 2023)
- Млечният завод на Danone в Ополе, Полша, част от WEF Global Lighthouse, повиши OEE на процеса с 12%. (Световен икономически форум, 2023)
- Фабрика за соев сос на Haitian във Фошан намали процента дефекти с 39.1% дори при увеличаване на броя SKU с 54%. (Световен икономически форум, 2025)
Общият брой е всяка единица, която машината или линията е направила в даден период, добра и лоша. Добър брой е частта от този общ брой, която е била правилна от първия път, без преработка. Разликата между двата е загубата по Качество в OEE.
Fabrico е платформа за производителност в производството с възможности за компютърно зрение. Това е OEE и лек MES (система за изпълнение на производството), който логва спирания автоматично и показва OEE на живо по линии и смени. Това ръководство показва къде отива всеки брой, как да третирате преработката и пробите и кои грешки при броенето изкривяват резултата.
Каква е разликата между добър брой и общ брой?
И двата идват от същата машина и период. Те се различават по това, което изключвате.
| Въпрос | Общ брой | Добър брой |
|---|---|---|
| Какво включва | Всяка произведена единица, включително отпадъци, отхвърлени и преработки | Единици, които преминаха всяка проверка от първия път |
| Име в ISO 22400-2 | Произведено количество | Количество добри |
| Използва се в | Performance и Quality | Quality и едностъпковата проверка |
Къде отива всеки брой във формулата за OEE?
OEE умножава три фактора. Два от тях използват броевете:
- Availability = време на работа / планирано производствено време. Тук няма брой.
- Performance = (идеално време за цикъл x общ брой) / време на работа.
- Quality = добър брой / общ брой.
- OEE = Availability x Performance x Quality.
Защо общ брой в Performance? Машината е изразходвала пълен цикъл за всяка единица, добра или лоша. Лошите единици се начисляват веднъж, в Quality.
Сега умножете трите фактора. Времето на работа и общият брой се съкращават и получавате едностъпковата проверка:
OEE = (добър брой x идеално време за цикъл) / планирано производствено време.
С прости думи, OEE е времето, което машината е потребила за да направи добрите единици, разделено на времето, с което е разполагала. Ако трите ви фактора не дават еднакво число, някой брой или време е грешен. Нашето ръководство за изчисляване на OEE стъпка по стъпка преминава през всеки вход. За другата половина от Performance вижте как да зададете идеалното време за цикъл.
Преработката, стартъп отхвърлянията и пробите броят ли се като добри?
Преработката и стартъп отхвърлянията никога не са добри. Пробите зависят от това какво се случва с тях.
- Преработка: влиза в общия брой, никога в добрия брой. Единица, която е трябвало втори проход, не е била правилна от първия път. Christoph Roser от AllAboutLean изброява броенето на преработки като добри сред трите чести манипулации на OEE.
- Стартъп отхвърления: в общия брой, не в добрия брой. Шестте големи загуби на Nakajima наричат това намалена добивност, загуба по Quality.
- Унищожени тестови проби, като тестове за уплътнение или вкус: в общия брой, не в добрия брой. Линията ги е произвела и никой не ги е продавал.
- Проби, претеглени и върнати непроменени: остават в добрия брой.
- Отхвърляния, намерени по-късно, на чеквейър или опаковач: върнете ги на машината, която ги е произвела.
Запишете тези правила веднъж и ги използвайте на всяка смяна. Нашето ръководство за фактора OEE Quality покрива кодовете за отхвърляния, а first pass yield използва същата идея за правилно от първия път.
Как изглежда пример за добър брой срещу общ брой?
Примерна линия (илюстративни числа, не клиент): линия за бутилиране на вода, една 8-часова смяна. Филърът е машината, която се измерва.
- Планирано производствено време: 450 минути (480 минути минус 30 минутна почивка).
- Време на работа: 405 минути, след 45 минути спирания.
- Идеално време за цикъл: 0.5 секунди на бутилка (120 бутилки в минута).
- Общ брой на филъра: 43 200 бутилки.
- Стартъп отхвърления: 240 бутилки. Бутилки прегенерирани с ръчно етикетиране (преработка): 360.
Изчисленията:
- Добър брой = 43 200 минус 240 минус 360 = 42 600.
- Availability = 405 / 450 = 90.0%.
- Performance = (0.5 s x 43 200) / (405 x 60 s) = 21 600 / 24 300 = 88.9%.
- Quality = 42 600 / 43 200 = 98.6%.
- OEE = 0.900 x 0.889 x 0.986 = 78.9%.
- Едностъпкова проверка: 42 600 x 0.5 s = 355 минути, и 355 / 450 = 78.9%. Резултатът съвпада.
Сега пребройте същата смяна три грешни начина:
| Правило за броене | Общ брой | Добър брой | Performance | Quality | OEE |
|---|---|---|---|---|---|
| Правилно: на филъра, преработката не е добра | 43 200 | 42 600 | 88.9% | 98.6% | 78.9% |
| Преработката е отчетена като добра | 43 200 | 42 960 | 88.9% | 99.4% | 79.6% |
| Общият брой е измерен след коша за бракувани | 42 600 | 42 600 | 87.7% | Не се показва загуба | 78.9% |
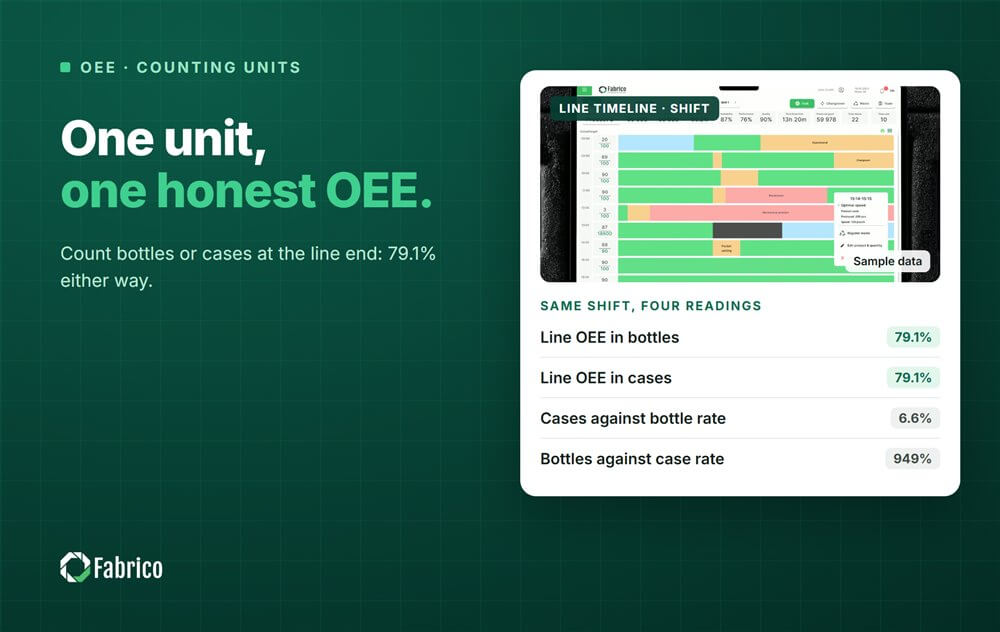
| Кутии по 12, време на цикъл на бутилка | 3 600 | 3 550 | 7.4% | 98.6% | 6.6% |
Бележка за метода: Примерна линия, илюстративни числа, не клиент. Всеки резултат по-горе идва от посочените входни данни и формулата, така че можете да повторите изчислението с вашите собствени числа за линия.
Когато преработката се отчете като добра, OEE се увеличава с 0.7 процентни пункта, които линията никога не е заслужила. Броенето след коша за бракувани оставя OEE същото, но премества загубата от Quality в Performance. Екипът тогава преследва скорост, когато истинският проблем са бракуванията.
Броят по кутии прави Performance абсурдно. С 6 секунди за кутия (0.5 x 12) то отново е 88.9%.
Кои грешки при броенето правят OEE грешен?
- Броене на грешно място. Четете общия брой на машината, която измервате, преди всяка станция за отхвърляне.
- Смесване на единици и кутии. Броят и идеалното време за цикъл трябва да използват една и съща единица.
- Загуба на късни отхвърляния. Единици, списани по-надолу по потока, никога не достигат добрия брой на машината. Проследявайте ги с процент на отпадъците до OEE.
- Неконтролиран брояч. Мръсен сензор може да пропуска единици или да брои една два пъти. Сверявайте го с опакованите кутии всяка седмица.
- Фактор Performance, който изглежда твърде добър. Ако Performance е над пълната скорост, идеалното време за цикъл е твърде бавно или броят е в грешна единица.
Загубите на скорост и кратките спирания също се крият в Performance. Нашето ръководство за OEE Performance показва как да ги различите.
Как Fabrico получава броевете от линията?
Машина се свързва с Fabrico чрез нейния PLC (програмируем логически контролер), устройство IoT на Fabrico или AI камера. Самата машина не се нуждае от PLC. Спиранията се регистрират автоматично, а операторът потвърждава всяка причина за спиране с едно докосване.
- OEE на живо по линия и смяна, изградено по същия начин на всяка линия.
- Загуби класирани по пари, така че бракуванията и преработките се появяват като разход.
- Стартиране на една линия. Устройствата се свързват за около един месец, а пълното внедряване отнема 3 до 4 месеца.
Няма безплатен план и няма нива: всяко предприятие получава оферта. За да видите как броевете, спиранията и OEE стоят в една система, прочетете какво е лек MES.
Доказателство от посочен завод: Ficosota повиши OEE за целия завод от 53.1% до 59.6%, със стъклопроизводството добър изход нагоре с 23.2% месечно от юни до септември 2026. Прочетете случая Ficosota.
Toyota нарича jidoka "автоматизация с човешки допир": машината спира при проблем и човек решава какво следва. (Toyota, Toyota Production System)
Често задавани въпроси
Включва ли общият брой отпадъци?
Да. Общият брой включва всяка единица, която машината е направила в периода: добри единици, отпадъци, отхвърлени, преработки и стартъп отхвърляния. Затова Quality е добър брой разделен на общ брой. Ако изключите отпадъците от общия брой, Quality не показва загуба и загубата се премества в Performance.
Защо OEE Performance използва общ брой, а не добър брой?
Защото машината е изразходвала пълен цикъл за всяка единица, добра или лоша. Performance пита колко бързо е работила машината, докато е работила, затова брои всички единици. Лошите единици се начисляват веднъж, в Quality. Използването на добър брой в Performance би начислило една и съща лоша единица два пъти.
Явява ли се преработена единица част от добрия брой?
Не. Добър брой означава правилно от първия път. Преработена единица е имала нужда от втори проход, така че остава в общия брой, но не и в добрия брой. Дайте на преработката собствен код за причина, за да види екипът колко време на линия и труд струи вторият пас всяка седмица.
Трябва ли да броя бутилки, опаковки или кашони?
Бройте в единицата, която използва вашето идеално време за цикъл. Ако идеалното време за цикъл е в секунди на бутилка, бройте бутилки. Ако кашоните са по-лесни за броене, конвертирайте идеалното време за цикъл в секунди на кашон. Смесването на двете прави Performance безсмислен, дори когато линията е работила добре.
Къде трябва да стои броячът на линията?
На машината, която измервате, преди всяка станция за отхвърляне. За OEE на линия бройте на машината-бутилка в тясното място, която на много хранителни и напиткови линии е филърът. Брояч на края на линията вижда по-малко единици, отколкото машината е направила, така че отхвърлянията изчезват от Quality.
Свързани статии








Реални плочки на Fabrico, примерни данни.