


 Connexion
 Blog
Good Count vs Total Count dans l'OEE : sens et exemple

Points clés
- Nombre total correspond à chaque unité que la machine a produite, bonnes et défectueuses. Il entre dans le facteur Performance de l'OEE (Overall Equipment Effectiveness).
- Nombre bon désigne les unités fabriquées correctement du premier coup. Il entre dans le facteur Qualité et dans la vérification OEE en une étape.
- La retouche n'est jamais comptée comme bonne. Les rejets au démarrage et les échantillons détruits ne sont pas non plus des nombres bons.
- Mesurez les deux nombres sur la même machine, dans la même unité que le temps de cycle idéal.
Par les chiffres
- L'usine de concentré de Coca-Cola à Ballina, Irlande, un WEF Global Lighthouse, a déclaré une amélioration de 53% de l'OEE. (Forum économique mondial, 2023)
- L'usine laitière de Danone à Opole, Pologne, un WEF Global Lighthouse, a augmenté l'OEE du processus de 12%. (Forum économique mondial, 2023)
- L'usine de sauce soja de Haitian à Foshan a réduit les taux de défaut produit de 39,1% même si le nombre de SKU a augmenté de 54%. (Forum économique mondial, 2025)
Le nombre total est chaque unité qu'une machine ou une ligne a produite pendant une période, bonne et mauvaise. Le nombre bon est la partie de ce total qui était correcte du premier coup, sans retouche. L'écart entre les deux est la perte de Qualité dans l'OEE.
Fabrico est une plateforme de performance manufacturing dotée de vision par ordinateur. C'est un logiciel OEE et un léger MES (système d'exécution de la production) qui enregistre les arrêts automatiquement et affiche l'OEE en temps réel par ligne et par poste. Ce guide montre où chaque comptage s'insère, comment traiter la retouche et les échantillons, et quelles erreurs de comptage faussent le score.
Quelle est la différence entre nombre bon et nombre total ?
Les deux proviennent de la même machine et de la même période. Ils diffèrent par ce que vous excluez.
| Question | Nombre total | Nombre bon |
|---|---|---|
| Ce qu'il inclut | Toutes les unités produites, y compris les rebuts, les rejets et la retouche | Unités qui ont passé tous les contrôles du premier coup |
| Nom dans ISO 22400-2 | Produced quantity | Good quantity |
| Utilisé dans | Performance et Qualité | Qualité et la vérification en une étape |
Où va chaque comptage dans la formule OEE ?
L'OEE multiplie trois facteurs. Deux d'entre eux utilisent les comptages :
- Availability = temps de fonctionnement / temps de production planifié. Aucun comptage ici.
- Performance = (temps de cycle idéal x nombre total) / temps de fonctionnement.
- Quality = nombre bon / nombre total.
- OEE = Availability x Performance x Quality.
Pourquoi le nombre total dans Performance ? La machine a passé un cycle complet sur chaque unité, bonne ou mauvaise. Les unités défectueuses sont ensuite imputées une fois, dans Quality.
Maintenant multipliez les trois facteurs. Le temps de fonctionnement et le nombre total se simplifient, et vous obtenez la vérification en une étape :
OEE = (nombre bon x temps de cycle idéal) / temps de production planifié.
En clair, l'OEE est le temps que la machine a mis pour produire les unités bonnes, divisé par le temps dont elle disposait. Si vos trois facteurs ne donnent pas le même nombre, un comptage ou un temps est faux. Notre guide pour calculer l'OEE étape par étape détaille chaque entrée. Pour l'autre moitié de la Performance, consultez comment définir le temps de cycle idéal.
Les retouches, rejets de démarrage et échantillons comptent-ils comme bons ?
Les retouches et les rejets de démarrage ne le sont jamais. Les échantillons dépendent de ce qu'il leur arrive.
- Retouche : dans le nombre total, jamais dans le nombre bon. Une unité ayant nécessité un deuxième passage n'était pas correcte du premier coup. Christoph Roser d'AllAboutLean liste le fait de compter la retouche comme bonne parmi les trois manipulations OEE courantes.
- Rejets de démarrage : dans le nombre total, pas dans le nombre bon. Les six grandes pertes de Nakajima appellent cela un rendement réduit, une perte de Qualité.
- Échantillons détruits, tels que tests d'étanchéité ou de goût : dans le nombre total, pas dans le nombre bon. La ligne les a fabriqués et personne ne les a vendus.
- Échantillons pesés puis remis inchangés : ils restent dans le nombre bon.
- Rejets trouvés plus tard, à la trieuse pondérale ou à la formeuse de cartons : réintroduisez-les à la machine qui les a fabriqués.
Consignez ces règles une fois et appliquez-les à chaque poste. Notre guide sur le facteur Qualité de l'OEE couvre les codes de rejet, et le rendement au premier passage utilise la même idée d'avoir raison du premier coup.
À quoi ressemble un exemple nombre bon vs nombre total ?
Ligne exemple (chiffres illustratifs, pas un client) : une ligne d'embouteillage d'eau, une équipe de 8 heures. Le remplisseur est la machine mesurée.
- Temps de production planifié : 450 minutes (480 moins une pause de 30 minutes).
- Temps de fonctionnement : 405 minutes, après 45 minutes d'arrêts.
- Temps de cycle idéal : 0,5 seconde par bouteille (120 bouteilles par minute).
- Nombre total au remplisseur : 43 200 bouteilles.
- Rejets de démarrage : 240 bouteilles. Bouteilles réétiquetées à la main (retouche) : 360.
Les calculs :
- Nombre bon = 43 200 moins 240 moins 360 = 42 600.
- Availability = 405 / 450 = 90.0%.
- Performance = (0.5 s x 43 200) / (405 x 60 s) = 21 600 / 24 300 = 88.9%.
- Quality = 42 600 / 43 200 = 98.6%.
- OEE = 0.900 x 0.889 x 0.986 = 78.9%.
- Vérification en une étape : 42 600 x 0.5 s = 355 minutes, et 355 / 450 = 78.9%. Les chiffres concordent.
Maintenant comptez la même équipe de trois façons incorrectes :
| Règle de comptage | Nombre total | Nombre bon | Performance | Qualité | OEE |
|---|---|---|---|---|---|
| Correct : au remplisseur, retouche non bonne | 43 200 | 42 600 | 88.9% | 98.6% | 78.9% |
| Retouche comptée comme bonne | 43 200 | 42 960 | 88.9% | 99.4% | 79.6% |
| Nombre total compté après la poubelle de rejet | 42 600 | 42 600 | 87.7% | Aucune perte affichée | 78.9% |
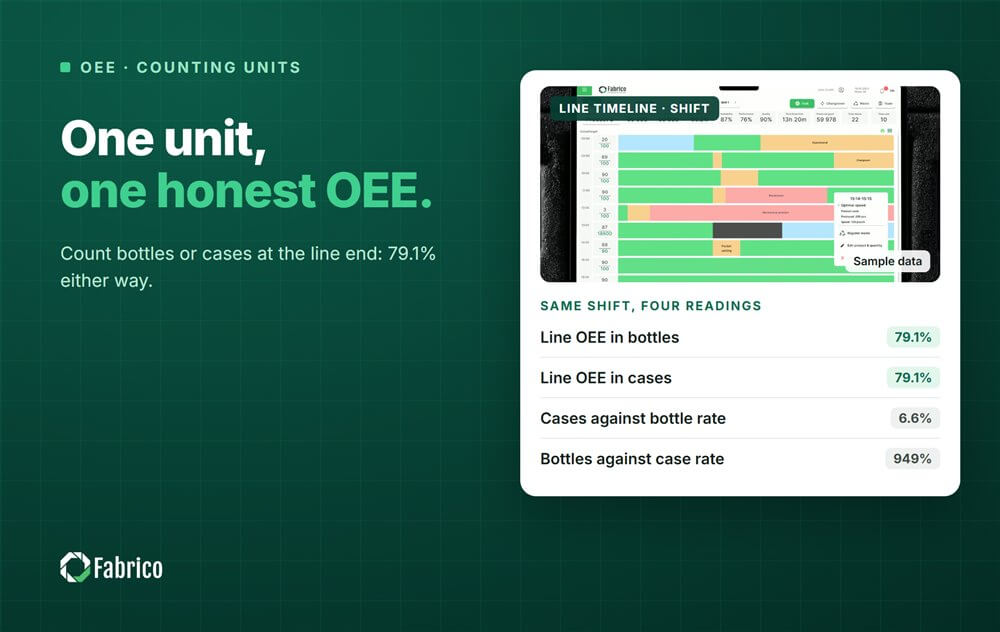
| Caisses de 12, temps de cycle par bouteille | 3 600 | 3 550 | 7.4% | 98.6% | 6.6% |
Note sur la méthode : Ligne exemple, chiffres illustratifs, pas un client. Chaque résultat ci-dessus provient des entrées listées et de la formule présentée, vous pouvez donc répéter le calcul avec les chiffres de votre propre ligne.
Compter la retouche comme bonne ajoute 0.7 point d'OEE que la ligne n'a jamais mérité. Compter après la poubelle de rejet laisse l'OEE inchangée, mais déplace la perte de Qualité vers la Performance. L'équipe court alors après la vitesse alors que le vrai problème ce sont les rejets.
Le comptage par caisse rend la Performance absurde. Avec 6 secondes par caisse (0.5 x 12), on retrouve 88.9%.
Quelles erreurs de comptage faussent l'OEE ?
- Compter au mauvais point. Relevez la quantité totale à la machine que vous mesurez, avant toute station de rejet.
- Mélanger unités et caisses. Le comptage et le temps de cycle idéal doivent utiliser la même unité.
- Perdre les rejets tardifs. Les unités radiées en aval n'atteignent jamais le nombre bon de la machine. Suivez-les avec un taux de rebut à côté de l'OEE.
- Un compteur non vérifié. Un capteur sale peut manquer des unités ou en compter une deux fois. Vérifiez-le par rapport aux caisses emballées chaque semaine.
- Un facteur Performance trop bon. Si la Performance est supérieure à la vitesse nominale, le temps de cycle idéal est trop lent ou le comptage est dans la mauvaise unité.
Les pertes de vitesse et les arrêts courts se cachent aussi dans Performance. Notre guide sur la Performance OEE montre comment les distinguer.
Comment Fabrico obtient-il les comptages de la ligne ?
Une machine se connecte à Fabrico via son PLC (contrôleur logique programmable), un appareil IoT Fabrico ou une caméra IA. La machine elle-même n'a pas besoin de PLC. Les arrêts sont enregistrés automatiquement et l'opérateur confirme chaque motif d'arrêt en une touche.
- OEE en direct par ligne et par poste, construit de la même manière sur chaque ligne.
- Pertes classées par valeur monétaire, afin que rejets et retouches apparaissent comme un coût.
- Démarrage sur une ligne. Les appareils sont connectés en environ un mois, et le déploiement complet prend 3 à 4 mois.
Il n'existe pas de plan gratuit et il n'y a pas de niveaux : chaque usine obtient un devis. Pour voir comment les comptages, arrêts et OEE se logent dans un même système, lisez ce qu'est un light MES.
Preuve d'une usine nommée : Ficosota a porté l'OEE de l'usine de 53.1% à 59.6%, avec une production bonne en hausse de 23.2% par mois de juin à septembre 2026. Lire l'étude Ficosota.
Toyota appelle jidoka "automation with a human touch" : la machine s'arrête en cas de problème, et une personne décide de la suite. (Toyota, Toyota Production System)
Questions fréquentes
La quantité totale inclut-elle les rebuts ?
Oui. La quantité totale inclut chaque unité que la machine a produite pendant la période : unités bonnes, rebuts, rejetées, retouches et rejets au démarrage. C'est pourquoi Quality est le nombre bon divisé par la quantité totale. Si vous excluez les rebuts de la quantité totale, Quality ne montrera aucune perte et la perte se déplacera vers Performance.
Pourquoi OEE Performance utilise-t-elle la quantité totale et pas le nombre bon ?
Parce que la machine a passé un cycle complet sur chaque unité, bonne ou mauvaise. Performance demande à quelle vitesse la machine a tourné pendant qu'elle tournait, donc elle compte toutes les unités. Les unités défectueuses sont facturées une fois, dans Quality. Utiliser le nombre bon dans Performance facturerait deux fois la même unité défectueuse.
Une unité retouchée fait-elle partie du nombre bon ?
Non. Nombre bon signifie correcte du premier coup. Une unité retouchée a eu besoin d'un second passage, elle reste donc dans la quantité totale mais pas dans le nombre bon. Donnez à la retouche son propre code raison, pour que l'équipe voie combien de temps machine et main-d'œuvre coûte le second passage chaque semaine.
Dois-je compter les bouteilles, les packs ou les caisses ?
Comptez dans l'unité que votre temps de cycle idéal utilise. Si le temps de cycle idéal est en secondes par bouteille, comptez des bouteilles. Si les caisses sont plus faciles à compter, convertissez le temps de cycle idéal en secondes par caisse. Mélanger les deux rend Performance dénuée de sens, même lorsque la ligne a bien tourné.
Où le compteur doit-il être placé sur la ligne ?
À la machine que vous mesurez, avant toute station de rejet. Pour l'OEE de la ligne, comptez à la machine goulot d'étranglement, qui sur de nombreuses lignes d'emballage alimentaires et de boissons est le remplisseur. Un compteur en fin de ligne voit moins d'unités que la machine n'en a produites, donc les rejets disparaissent de Quality.








Tuiles Fabrico réelles, données d'exemple.