


 Zaloguj
 Blog
Good Count vs Total Count w OEE: znaczenie i przykład

Kluczowe wnioski
- Całkowita liczba to każda jednostka wyprodukowana przez maszynę, dobra i zła. Wchodzi w skład czynnika Performance OEE (Overall Equipment Effectiveness).
- Good count to jednostki wykonane poprawnie za pierwszym razem. Wchodzi w skład Quality i jednorazowej kontroli OEE.
- Przeróbka nigdy nie jest good count. Odrzuty rozruchowe i zniszczone próbki testowe także nie są good count.
- Pobieraj oba liczniki na tej samej maszynie, w tej samej jednostce co idealny czas cyklu.
W liczbach
- Zakład koncentratu Coca-Cola w Ballina w Irlandii, WEF Global Lighthouse, zgłosił poprawę OEE o 53%. (Światowe Forum Ekonomiczne, 2023)
- Zakład mleczarski Danone w Opolu w Polsce, WEF Global Lighthouse, podniósł OEE procesu o 12%. (Światowe Forum Ekonomiczne, 2023)
- Zakład sosu sojowego Haitian w Foshan zmniejszył wskaźniki wadliwości produktu o 39,1%, nawet gdy liczba SKU wzrosła o 54%. (Światowe Forum Ekonomiczne, 2025)
Całkowita liczba to każda jednostka, którą maszyna lub linia wyprodukowała w okresie, dobra i zła. Good count to część tej całkowitej liczby, która była poprawna za pierwszym razem, bez przeróbek. Różnica między nimi to strata jakości w OEE.
Fabrico to platforma Manufacturing Performance z funkcjami computer vision. To oprogramowanie OEE i lekki MES (system wykonania produkcji), które automatycznie rejestruje przestoje i pokazuje OEE na żywo według linii i zmiany. Ten przewodnik pokazuje, gdzie trafia każdy licznik, jak traktować przeróbki i próbki oraz jakie błędy w liczeniu zniekształcają wynik.
Jaka jest różnica między good count a total count?
Oba pochodzą z tej samej maszyny i okresu. Różnią się tym, co pomijasz.
| Pytanie | Całkowita liczba | Good count |
|---|---|---|
| Co obejmuje | Każda wyprodukowana jednostka, w tym złom, odrzuty i przeróbki | Jednostki, które przeszły wszystkie kontrole za pierwszym razem |
| Nazwa w ISO 22400-2 | Produced quantity | Good quantity |
| Używane w | Performance i Quality | Quality i jednorazowej kontroli |
Gdzie trafia każdy licznik we wzorze OEE?
OEE mnoży trzy czynniki. Dwa z nich używają liczników:
- Availability = czas pracy / planowany czas produkcji. Tutaj nie ma licznika.
- Performance = (idealny czas cyklu x całkowita liczba) / czas pracy.
- Quality = good count / całkowita liczba.
- OEE = Availability x Performance x Quality.
Dlaczego całkowita liczba w Performance? Maszyna zużyła pełny cykl na każdą jednostkę, dobrą czy złą. Złe jednostki są wtedy obciążane raz, w Quality.
Teraz pomnóż trzy czynniki. Czas pracy i całkowita liczba skrócą się i otrzymasz kontrolę jednopunktową:
OEE = (good count x idealny czas cyklu) / planowany czas produkcji.
Mówiąc prosto, OEE to czas, którego maszyna potrzebowała, by wykonać dobre jednostki, podzielony przez czas, który miała. Jeśli trzy czynniki nie dają tej samej liczby, liczba lub czas jest błędny. Nasz przewodnik po obliczaniu OEE krok po kroku przechodzi przez każde wejście. Dla drugiej połowy Performance zobacz jak ustawić idealny czas cyklu.
Czy przeróbki, odrzuty rozruchowe i próbki liczą się jako dobre?
Przeróbki i odrzuty rozruchowe nigdy. Próbki zależą od tego, co się z nimi dzieje.
- Przeróbka: w całkowitej liczbie, nigdy w good count. Jednostka, która potrzebowała drugiego przejścia, nie była poprawna za pierwszym razem. Christoph Roser z AllAboutLean wymienia liczenie przeróbek jako dobre jako jedno z trzech częstych fałszerstw OEE.
- Odrzuty rozruchowe: w całkowitej liczbie, nie w good count. Nakajima nazwał to zmniejszonym wydobytkiem, stratą jakości.
- Zniszczone próbki testowe, takie jak testy szczelności lub smaku: w całkowitej liczbie, nie w good count. Linia je wykonała i nikt ich nie sprzedał.
- Próbki zważone i odłożone bez zmian: pozostają w good count.
- Odrzuty znalezione później, przy kontrolnej wadze lub pakowarce: wprowadź je z powrotem do maszyny, która je wykonała.
Zapisz te zasady raz i stosuj na każdej zmianie. Nasz przewodnik po czynniku Quality w OEE obejmuje kody odrzutów, a first pass yield korzysta z tej samej idei poprawności za pierwszym razem.
Jak wygląda przykład good count vs total count?
Linja przykładowa (liczby poglądowe, nie klient): linia rozlewu wody, jedna 8-godzinna zmiana. Napełniacz jest mierzonym urządzeniem.
- Planowany czas produkcji: 450 minut (480 minus 30 minut przerwy).
- Czas pracy: 405 minut, po 45 minutach postojów.
- Idealny czas cyklu: 0,5 sekundy na butelkę (120 butelek na minutę).
- Całkowita liczba przy napełniaczu: 43 200 butelek.
- Odrzuty rozruchowe: 240 butelek. Butelki ręcznie przepakowane etykietami (przeróbka): 360.
Arytmetyka:
- Good count = 43 200 minus 240 minus 360 = 42 600.
- Availability = 405 / 450 = 90.0%.
- Performance = (0.5 s x 43 200) / (405 x 60 s) = 21 600 / 24 300 = 88.9%.
- Quality = 42 600 / 43 200 = 98.6%.
- OEE = 0.900 x 0.889 x 0.986 = 78.9%.
- Jednostopowa kontrola: 42 600 x 0.5 s = 355 minut, i 355 / 450 = 78.9%. Zgadza się.
Teraz policz tę samą zmianę na trzy błędne sposoby:
| Zasada liczenia | Całkowita liczba | Good count | Performance | Quality | OEE |
|---|---|---|---|---|---|
| Prawidłowo: przy napełniaczu, przeróbka nie jest dobra | 43 200 | 42 600 | 88.9% | 98.6% | 78.9% |
| Przeróbka liczona jako dobra | 43 200 | 42 960 | 88.9% | 99.4% | 79.6% |
| Całkowita liczba liczona po koszu na odpady | 42 600 | 42 600 | 87.7% | Brak wykazanej straty | 78.9% |
| Paczki po 12, czas cyklu na butelkę | 3 600 | 3 550 | 7.4% | 98.6% | 6.6% |
Uwaga metodologiczna: Linia przykładowa, liczby poglądowe, nie klient. Każdy powyższy wynik pochodzi z podanych danych wejściowych i pokazanej formuły, więc możesz powtórzyć obliczenie z liczbami swojej linii.
Liczba przeróbek liczona jako dobra dodaje 0.7 punktu OEE, którego linia nigdy nie zarobiła. Liczenie po koszu na odrzuty pozostawia OEE bez zmian, ale przenosi stratę z Quality do Performance. Zespół zaczyna wtedy ścigać prędkość, gdy prawdziwy problem to odrzuty.
Liczba liczona w opakowaniach robi z Performance absurdem. Przy 6 sekundach na opakowanie (0.5 x 12) wraca do 88.9%.
Jakie błędy liczenia sprawiają, że OEE jest błędne?
- Liczenie w złym punkcie. Odczytaj całkowitą liczbę na maszynie, którą mierzysz, przed każdą stacją odrzutu.
- Mieszanie jednostek i kartonów. Liczba i idealny czas cyklu muszą używać tej samej jednostki.
- Utrata późnych odrzuceń. Jednostki zaksięgowane dalej w procesie nigdy nie trafiają do good count maszyny. Śledź je wskaźnikiem ilości odpadów obok OEE.
- Niezweryfikowany licznik. Brudny czujnik może przegapić jednostki lub policzyć jedną dwa razy. Sprawdzaj go względem zapakowanych kartonów co tydzień.
- Czynnik Performance, który wydaje się zbyt dobry. Jeśli Performance wychodzi powyżej pełnej prędkości, idealny czas cyklu jest za wolny lub licznik jest w złej jednostce.
Utraty prędkości i krótkie postoje też ukrywają się w Performance. Nasz przewodnik po OEE Performance pokazuje, jak je rozróżnić.
Jak Fabrico pobiera liczniki z linii?
Maszyna łączy się z Fabrico przez swój PLC (programowalny sterownik logiczny), urządzenie IoT Fabrico lub kamerę AI. Sama maszyna nie potrzebuje PLC. Przestoje są rejestrowane automatycznie, a operator potwierdza każdą przyczynę postoju jednym dotknięciem.
- OEE na żywo według linii i zmiany, zbudowane tak samo na każdej linii.
- Straty uszeregowane według wartości pieniężnej, więc odrzuty i przeróbki pojawiają się jako koszt.
- Start na jednej linii. Urządzenia są podłączane w około miesiąc, a pełne wdrożenie zajmuje 3 do 4 miesięcy.
Nie ma planu darmowego ani poziomów: każda fabryka otrzymuje ofertę. Aby zobaczyć, jak liczniki, przestoje i OEE mieszczą się w jednym systemie, przeczytaj co to jest light MES.
Dowód z nazwanego zakładu: Ficosota podniosła OEE całego zakładu z 53.1% do 59.6%, z dobrym outputem w górę o 23.2% miesięcznie od czerwca do września 2026. Przeczytaj case Ficosota.
Toyota nazywa jidoka "automation with a human touch": maszyna zatrzymuje się przy problemie, a osoba decyduje, co dalej. (Toyota, Toyota Production System)
Najczęściej zadawane pytania
Czy całkowita liczba obejmuje złom?
Tak. Całkowita liczba obejmuje każdą jednostkę, którą maszyna wyprodukowała w okresie: jednostki dobre, złom, odrzucone, przeróbki i odrzuty rozruchowe. Dlatego Quality to good count podzielone przez całkowitą liczbę. Jeśli pominiesz złom w całkowitej liczbie, Quality nie pokaże straty, a strata przeniesie się do Performance.
Dlaczego OEE Performance używa całkowitej liczby a nie good count?
Ponieważ maszyna zużyła pełny cykl na każdą jednostkę, dobrą czy złą. Performance pyta, jak szybko maszyna pracowała podczas pracy, więc liczy wszystkie jednostki. Złe jednostki są naliczone raz, w Quality. Użycie good count w Performance obciążyłoby tę samą złą jednostkę dwukrotnie.
Czy jednostka po przeróbce stanowi część good count?
Nie. Good count oznacza poprawność za pierwszym razem. Jednostka po przeróbce potrzebowała drugiego przejścia, więc pozostaje w całkowitej liczbie, ale nie w good count. Przydziel przeróbce własny kod powodu, aby zespół widział, ile czasu linii i pracy kosztuje drugi przebieg co tydzień.
Czy powinienem liczyć butelki, opakowania czy kartony?
Liczyć w jednostce używanej przez idealny czas cyklu. Jeśli idealny czas cyklu jest w sekundach na butelkę, licz butelki. Jeśli łatwiej liczyć kartony, przelicz idealny czas cyklu na sekundy na karton. Mieszanie obu sprawia, że Performance traci sens, nawet gdy linia dobrze pracowała.
Gdzie powinien stać licznik na linii?
Przy maszynie, którą mierzysz, przed każdą stacją odrzutu. Dla OEE linii licz przy maszynie będącej wąskim gardłem, która na wielu liniach pakujących żywność i napoje jest napełniaczem. Licznik na końcu linii widzi mniej jednostek niż maszyna wyprodukowała, więc odrzuty znikają z Quality.
Powiązane artykuły
Najnowsze wiadomości z naszego bloga








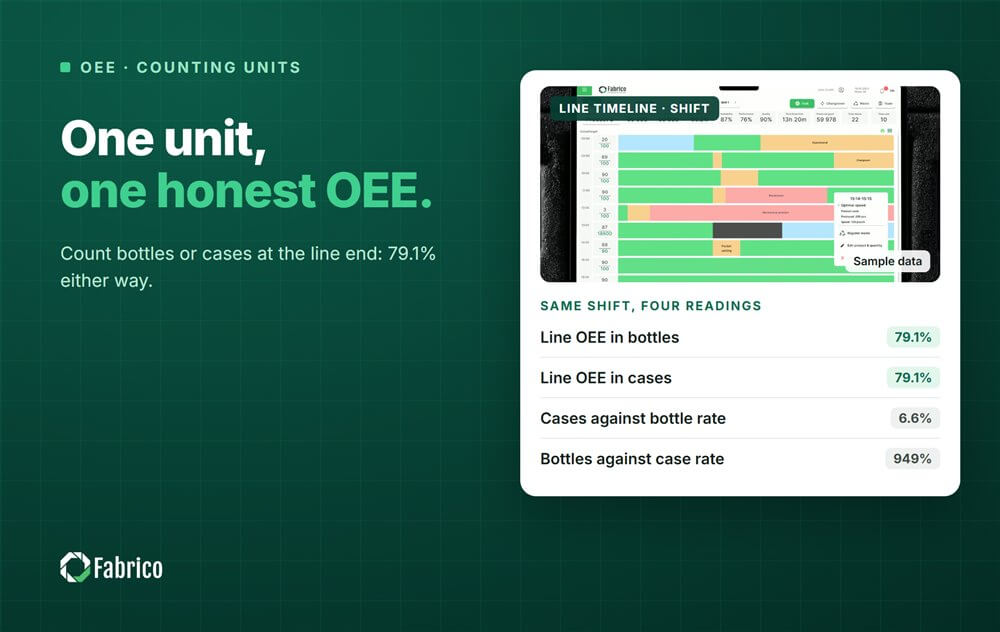
Prawdziwe kafelki Fabrico, dane przykładowe.