


 Anmeldung
 Blog

Computer Vision in der Fahrrad- und Motorradfertigung: Fehlzählungen der Ausbringung beheben

Kurz gesagt: Eine KI-Kamera (ein Add-on) zählt in Zweiradwerken die Ausbringung an Handarbeitsplätzen, damit Rahmen, Laufradsätze, Nacharbeiten und Kisten weder doppelt gezählt noch übersehen werden.
Prüfungen von Schweißnaht, Ausrichtung, Lack und Probefahrt sind Prüfaufgaben für Prüfer und Prüfstände; Fabrico prüft nichts und zählt nur.
- Einen Rahmen nur einmal zählen, an einer verantwortlichen Station; die Gehängezählung der Lackierlinie ist keine Rahmenzählung.
- Die Qualität im ersten Durchlauf kommt aus dem Protokoll der End-of-Line-Prüfung; die Verpackungszählung enthält auch nachgearbeitete Räder.
- Jede E-Bike-Antriebs- und Rahmenfamilie braucht ihre eigene ideale Zykluszeit, übernommen aus dem Fertigungsauftrag.
- Wo die KI-Kamera eine Station abdeckt, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert.
Die Schweißerei zählt Rahmen, die Lackierlinie Gehänge, der Prüfstand bestandene Prüfungen und der Verpackungstisch Kartons. Jede Zahl stimmt für ihre eigene Station; gegeneinander vertauscht, liefern sie der OEE die falsche Ausbringung. Eurostat zählte 9,7 Millionen in der EU produzierte Fahrräder im Jahr 2023, 24 % weniger als 2022. Unter den Ländern mit veröffentlichten Zahlen (für Deutschland und Frankreich sind sie als vertraulich gesperrt) produzierte Portugal am meisten, 1,8 Millionen Stück. Diese Zählung umfasst nur Fahrräder ohne Motor; ein Werk, das E-Bikes und herkömmliche Fahrräder auf einer Linie baut, teilt seine Ausbringung also schon für die Statistikmeldung auf.
Fehlzählungen in der Fahrrad- und Motorradfertigung: die Audit-Tabelle
Sechs Fehlzählungen tauchen in Zweiradwerken immer wieder auf. Jede hat eine Lösung und genau eine Station, der die Zählung gehört. Die letzte Spalte ist die Frage an jeden Kameraanbieter.
| Fehlzählung | Was schiefläuft | Lösung | Station, der die Zählung gehört | Frage an den Anbieter |
|---|---|---|---|---|
| Rahmen beim Schweißen und beim Lackieren | Ein Rahmen wird an der Vorrichtung, am Lackiergehänge und beim Dekor gezählt | Rahmen einmal zählen; der Rest sind Kontrollpunkte | Ausgang Dekorplatz | Welche Station liefert die Rahmenzählung? |
| Vorgebaute Laufradsätze | Zentrierzyklen und Laufräder für morgen gelten als heutige Ausbringung | Laufradsätze am Reifenmontageplatz zählen | Ausgang Reifenmontage | Paare oder Einzelräder? |
| Nachgearbeitete Räder doppelt gezählt | Der bestandene Wiederholtest eines nachgearbeiteten Rads zählt als Gutteil | Qualität nur aus der ersten Prüfung | Protokoll der End-of-Line-Prüfung | Wie gelangen Prüffehler in die Qualität? |
| E-Bike-Antriebsvarianten | Eine einzige ideale Zeit lässt ein langsames Modell wie eine langsame Mannschaft aussehen | Ideale Zykluszeit je Modellfamilie | Linienausgang, Familie aus dem Fertigungsauftrag | Wie wird die ideale Zeit je Familie gesetzt? |
| Verpackt vs. versendet | Kartons enthalten nachgearbeitete Räder und Bestand an der Rampe | Geschlossene Kartons zählen; der Versand bleibt im ERP | Verpackungs- oder Verkistungsplatz | Kann sie einen Karton mit lose beigepackten Teilen zählen? |
| Motorenvormontage beim Motorrad | Motoren oder Schraubzyklen werden als Motorräder gemeldet | Motoren sind eine Zulieferzählung | Motorprüfstand; Ausgang Hauptlinie | Wie werden Schrauber und Prüfstände ausgelesen? |
Nur einige dieser Zählungen brauchen eine Kamera. Roboterschweißzellen, CNC-Biegemaschinen, Zentriermaschinen und die SPS einer Motorrad-Hauptlinie zählen über ihre Steuerungen. Eine manuelle WIG-Schweißvorrichtung, ein Reifenmontageplatz, der Nacharbeitsplatz und der Verpackungstisch hinterlassen bestenfalls eine Strichliste oder eine Zähleranzeige; dort liefert eine zählende Kamera der OEE eine Ausbringungszahl, wo keine Maschine zählt. Welche dieser Zählungen Gutmenge und welche Gesamtmenge ist, erklärt Gutmenge vs. Gesamtmenge.
Erklärvideo mit Iris, der KI-generierten Präsentatorin von Fabrico: wie eine KI-Kamera (ein Add-on) die Ausbringung zählt, wo eine Maschine kein Signal hat. Demo buchen.
Wird von YouTube abgespielt. Google kann Cookies setzen, wenn Sie auf Abspielen drücken. Datenschutzerklärung.
Fehlzählung 1: Rahmen an der Schweißvorrichtung und noch einmal in der Lackierung gezählt
Konifizierte oder hydrogeformte Rohre werden auf Sägen, Rohrendenumformern und CNC-Biegemaschinen geschnitten, gegehrt und gebogen, die in der Steuerung zählen; bei Motorrädern kommt für Gitterrohrrahmen und Schwingen die Bearbeitung der Halterungen hinzu. Auch eine Roboterschweißzelle meldet über ihre Steuerung, mit dem Bestücken der Vorrichtung, Draht- und Düsenwechseln und dem Warten auf Teile als Verlusten (OEE für Roboterschweißzellen). Viele Werke schweißen Rahmen noch von Hand im WIG-Verfahren in einer Vorrichtung, bei Aluminium-Fahrradrahmen, Kleinserien und Motorradrahmen in kleinen Stückzahlen. Die Vorrichtung hat keinen Zähler. Eine KI-Kamera, auf den Ausgang der Vorrichtung gerichtet, zählt die abgenommenen Rahmen. Richten Sie das Objektiv vom Lichtbogen weg: Der Schweißblitz blendet den Sensor.
Viele Aluminiumrahmen durchlaufen danach Lösungsglühen und Auslagern, und der Ofen führt ein Chargenprotokoll (OEE in der Wärmebehandlung). Rund um den Ofen werden Rahmen auf einem Richttisch geprüft und von Hand kalt gerichtet, was Prüfarbeit ist. Die SPS der Nass- oder Pulverlackierlinie zählt Gehänge, nicht gute Rahmen: Ein leerer Haken und ein zur Neulackierung zurückgeschickter Rahmen passieren denselben Zähler. Die Dekore werden von Hand aufgebracht, oft vor einem Klarlack.
Die Fehlzählung. Wer Vorrichtungszählung, Gehängezählung und Dekorzählung zu einer Zahl „gefertigte Rahmen“ addiert, zählt einen Rahmen dreimal; eine Neulackierung fügt eine vierte Zählung hinzu. Die Lösung. Bestimmen Sie eine Station als Verantwortliche für die gefertigten Rahmen. Der Ausgang des Dekorplatzes ist eine solide Wahl, weil ein Rahmen, der ihn verlässt, für die Montage freigegeben ist, und eine KI-Kamera dort zählt die weitergegebenen Rahmen. Die Zählungen an Vorrichtung und Ofen werden zu Kontrollpunkten: Die Differenz zwischen Vorrichtungs- und Dekorzählung ist der Bestand an Rahmen in Wärmebehandlung und Lackierung. Buchen Sie leere Gehänge als eigenen Verlust und erfassen Sie Neulackierungen aus der Ausschussliste der Lackierlinie; über mehrere Rahmenstationen hinweg zeigt der Durchlaufertrag (Rolled Throughput Yield), was jede einzelne kostet.
Fehlzählung 2: Laufradsätze, die vor der Fahrradlinie vorgebaut werden
Speichen werden von Hand oder auf einer Einspeichmaschine eingespeicht; Nippelanzug und Zentrieren laufen auf Automaten, die ihre eigenen Zyklen zählen. Felgenband, Reifen, Dichtmilch, Aufpumpen, Kassette und Bremsscheibe folgen an einem Montageplatz, oft von Hand.
Die Fehlzählung. Zentrierzyklen werden als fertige Laufräder gelesen, obwohl ein zweimal zentriertes Laufrad einen Zyklus und kein Laufrad hinzufügt. Für das Modell von morgen vorgebaute Laufräder sehen wie heutige Ausbringung aus, während die Linie auf das Laufrad wartet, das sie braucht. Einzelräder, als Paare gelesen, verdoppeln die Zahl.
Die Lösung. Zählen Sie Laufradsätze am Ausgang des Reifenmontageplatzes mit einer KI-Kamera und legen Sie vor der ersten Schicht fest, ob Paare oder Einzelräder gezählt werden. Zentrierzyklen bleiben Maschinendaten für die Leistung der Zentriermaschine selbst. Vorgebaute Laufräder sind ein Puffer: Zählen Sie sie als Laufradausbringung, wenn sie den Platz verlassen, nie als Fahrradausbringung, und begrenzen Sie, wie weit die Laufradfertigung vorbaut (siehe Kanban vs. CONWIP). Ein Laufradmangel zeigt sich dann, wenn er beginnt, und bevor er die Montagelinie leerlaufen lässt.
Fehlzählung 3: nachgearbeitete Räder doppelt gezählt
Der End-of-Line-Prüfstand für E-Bikes protokolliert je Rad ein Bestanden oder Nicht bestanden, mit dem Diagnosewerkzeug des Antriebsherstellers, das den Zustand der Antriebskomponenten ausliest. Dieses Protokoll des Prüfstands ist die Zählung der Qualität im ersten Durchlauf. Ein Rad, das durchfällt, geht an den Nacharbeitsplatz, wird repariert und kommt für eine zweite Prüfung zurück an den Prüfstand.
Die Fehlzählung. Wer bestandene Prüfungen zählt, hat das nachgearbeitete Rad zweimal als Gutteil: einmal in der Strichliste des Nacharbeitsplatzes und einmal beim zweiten Bestehen am Prüfstand. Der Verpackungstisch zählt dann seinen Karton wie jeden anderen. Wird die Kartonzählung als Gutausbringung gemeldet, sieht die Qualität besser aus, als die Linie gelaufen ist.
Die Lösung. Die OEE-Qualität nimmt nur die erste Prüfung jedes Rads (siehe Ausbeute vs. First Pass Yield). Eine KI-Kamera am Ausgang des Nacharbeitsplatzes zählt reparierte und weitergegebene Einheiten, sodass die Nacharbeit ihre eigene Zahl hat. Bewerten Sie Nacharbeit mit der Arbeitszeit des Teams, die sie gekostet hat, nicht als verlorene Marge, denn das reparierte Rad wird trotzdem ausgeliefert (Ausschuss vs. Nacharbeit). Auf einer Motorradlinie liefern Rollenprüfstand, Brems- und ABS-Prüfungen und die Scheinwerfereinstellung Prüfergebnisse, deren Fehler in die Qualitätszählung gehen, und der Reparaturplatz erhält seine eigene Zählung.
Fehlzählung 4: E-Bike-Antriebsvarianten unter einer einzigen idealen Zeit
CONEBI, der europäische Verband der Fahrradindustrie, hält fest, dass die Produktion von E-Bikes mit Tretunterstützung überwiegend ein europäisches Geschäft ist. Ein E-Bike bringt Antriebseinheit, Akkuhalterung, Display, Kabelbaum und eine End-of-Line-Prüfung mit, sodass ein Trekkingrad mit Mittelmotor und ein Stadtrad nicht dieselben Minuten brauchen. Akkupacks haben eine eigene Seite, Computer Vision in der Batteriefertigung, und Antriebsmotoren liegen näher an Computer Vision in der Elektrotechnikfertigung.
In den USA gilt nach den Fahrradvorschriften der CPSC ein Zwei- oder Dreirad mit funktionierenden Pedalen und einem Motor unter 750 Watt, dessen Höchstgeschwindigkeit allein mit Motor unter 20 mph liegt, als Fahrrad; ein solches E-Bike muss also dieselbe Anforderung an Rahmen und Gabel erfüllen wie ein Fahrrad ohne Motor: 890 N (200 lbf) oder mindestens 39,5 J ohne sichtbaren Bruch. Das ist ein Labortest an Musterrahmen, durchgeführt vom Qualitätsteam, keine Zählung.
Die Fehlzählung. Eine einzige ideale Zykluszeit für die ganze Linie lässt eine Schicht mit vollgefederten E-Bikes langsam und eine Schicht mit Stadträdern schnell aussehen, obwohl beide Mannschaften im vollen Tempo gearbeitet haben. Die Lösung. Legen Sie eine ideale Zykluszeit je Modellfamilie fest und übernehmen Sie die Familie aus dem Fertigungsauftrag, sodass jedes gezählte Rad die richtigen Minuten erhält.
Auch die Besetzung zählt. Die in Periodica Polytechnica veröffentlichte Forschung zur Linienaustaktung von Koltai und Tatay beschreibt Restriktionen für geringe Qualifikation bei Werkern, die nur einige einfache Aufgaben ausführen können, und für hohe Qualifikation bei Aufgaben, die überdurchschnittliches Können erfordern. Eine Cockpitstation, die Kabel innen durch den Rahmen verlegt, ist eine Aufgabe für hohe Qualifikation. Halten Sie ihre ideale Zykluszeit unverändert, wenn ein neuer Monteur sie übernimmt, damit sich die Lücke als Langsamlauf zeigt, wo der Linienführer sie sehen kann.
Fehlzählung 5: verpackt ist nicht versendet
Fahrräder gehen teilmontiert in den Karton: Lenker gedreht, Pedale ab, manchmal das Vorderrad ausgebaut. Motorräder verlassen das Werk in einer Stahlkiste oder einem Karton, mit lose beigepackten Spiegeln, Scheibe oder Lenker, und das Verkisten ist Handarbeit mit Strichliste. Die Fehlzählung. Die Kartonzählung am Verpackungstisch ist das, was der Versand sieht, und sie enthält auch Räder, die am Nacharbeitsplatz repariert wurden. Kartons können tagelang an der Rampe stehen, und ein Karton, der für ein fehlendes Teil wieder geöffnet und erneut geschlossen wird, passiert den Tisch zweimal.
Die Lösung. Eine Lichtschranke an einem Kartonförderer zählt alles, was den Strahl unterbricht; eine KI-Kamera am Verpackungstisch oder Verkistungsplatz zählt geschlossene Kartons und Kisten, gleich was lose darin liegt. Diese Zählung ist die verpackte Ausbringung. Die versendete Ausbringung bleibt im ERP, und verpackt minus versendet ist der Puffer an der Rampe. Kartons, die für ein fehlendes Teil wieder geöffnet werden, kommen auf die Nacharbeitsliste, damit sie aus der Verpackungszählung herausgenommen werden können.
Fehlzählung 6: Motorradmotoren an der Vormontagelinie gezählt
Ein Motorrad wird auf einer getakteten Hauptlinie gebaut: Rahmen auf den Werkstückträger, Motor in den Rahmen, Schwinge und Federung, Laufräder, Kabelbaum, Tank und Verkleidung, Betriebsstoffe, dann die End-of-Line-Prüfungen. Die SPS der Linie kennt jeden Takt, die Ausgangszählung ist also schon vorhanden. ACEM, der Verband der europäischen Motorradhersteller, listet 17 Mitgliedsmarken mit 21 Werken. Ein Werk, das seine Motoren selbst baut, speist sie aus einer Motorenvormontagelinie in die Hauptlinie ein.
EC-Schrauber protokollieren Drehmoment und Drehwinkel ihrer Verschraubungen, und Motorprüfstände protokollieren ihre Läufe. Die Fehlzählung. Ein Schrauberprotokoll zählt Verschraubungen, und eine nach einem Fehler erneut angezogene Verschraubung fügt Zyklen hinzu, aber keinen Motor. Motoren, die vor der Hauptlinie vorgebaut werden oder auf Rahmen warten, werden als gebaute Motorräder gemeldet. Die Lösung. Zählen Sie Motoren über das Bestehen am Motorprüfstand, als Zulieferzählung. Zählen Sie Motorräder am Ausgang der Hauptlinie über die SPS. Die KI-Kamera verdient sich ihren Platz rund um die Hauptlinie: an den Kommissionierplätzen für Laufräder und Verkleidung, am Reparaturplatz nach der End-of-Line-Prüfung und beim Verkisten.
Zulieferer, die auch Teile für Autohersteller fertigen, haben ihre eigene Seite: Computer Vision in der Automobilzulieferfertigung.
Beispiel für einen Werksfluss: eine verantwortliche Station je Zählung
Ein Beispiellayout, kein reales Werk: Rahmen laufen den Hauptfluss hinunter, Laufräder und Motoren speisen die Linie, nachgearbeitete Einheiten laufen in einer Schleife über den Nacharbeitsplatz.
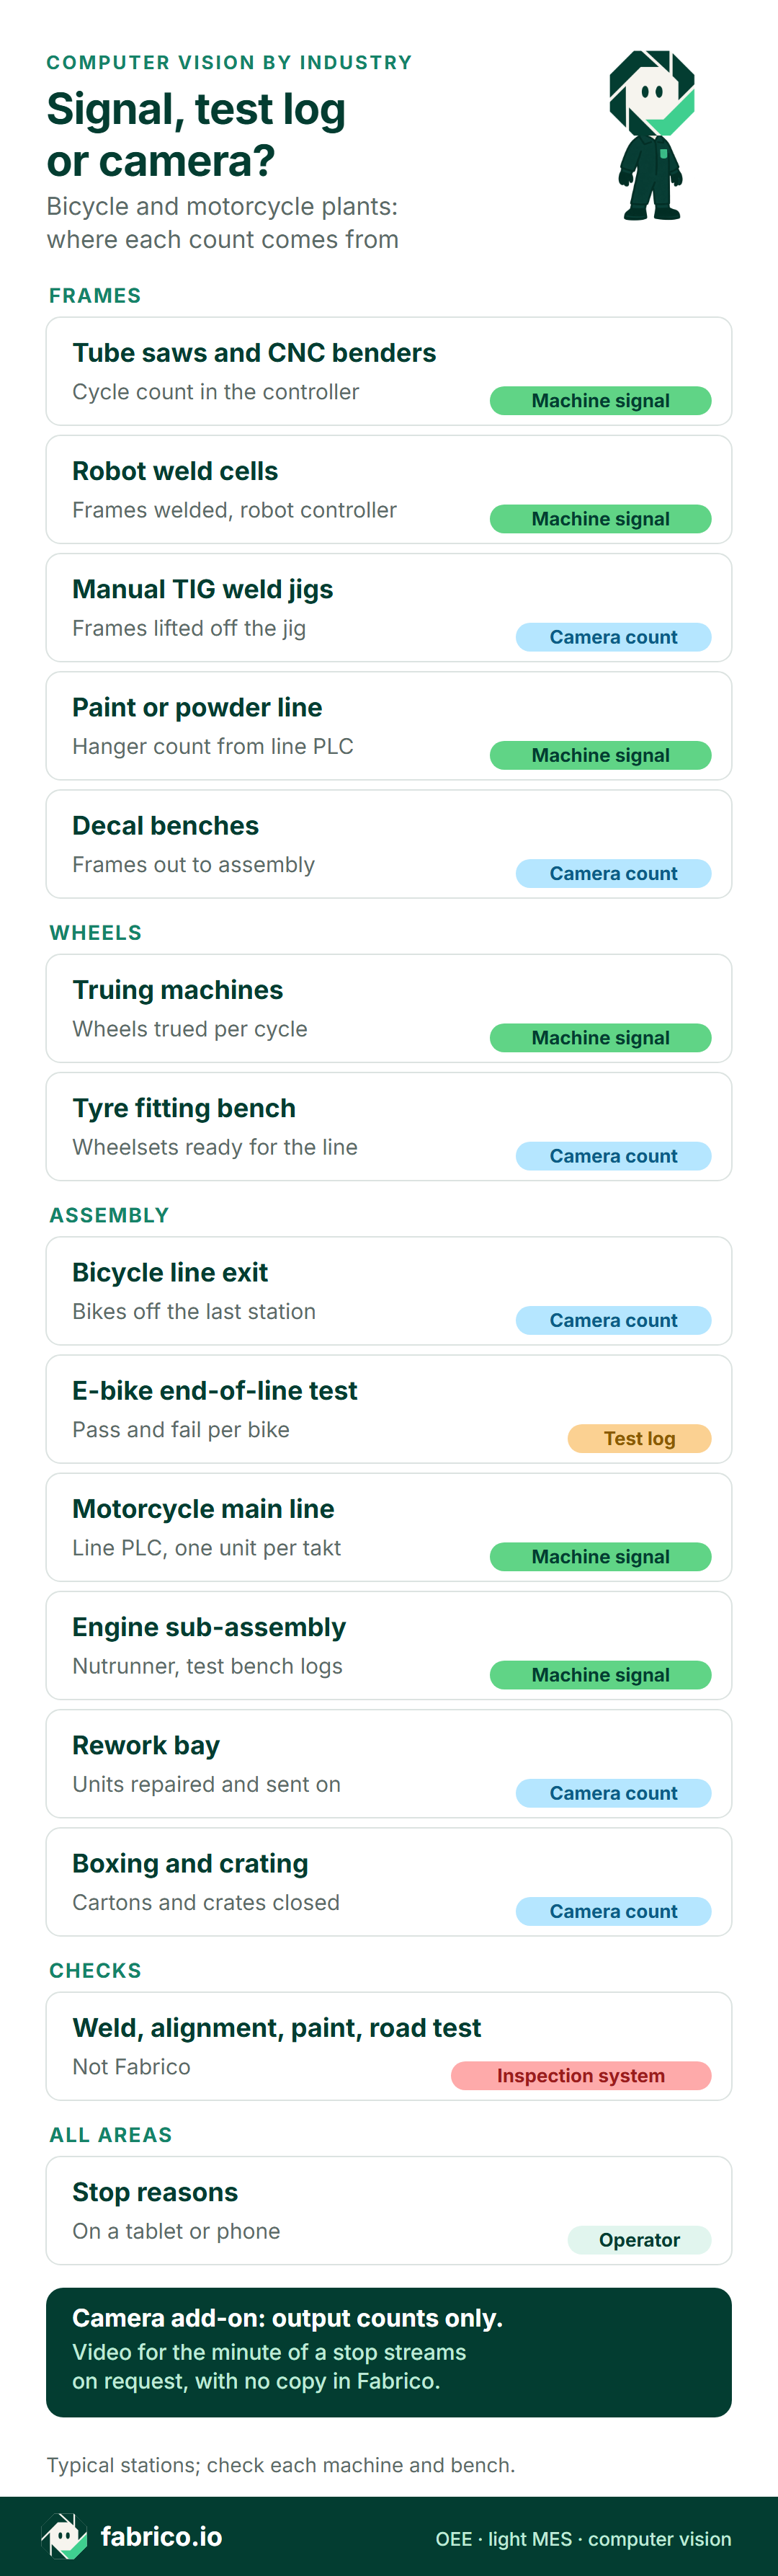
Textversion dieser Infografik
- Rahmen: Rohrsägen und CNC-Biegemaschinen: Maschinensignal, Zykluszählung in der Steuerung
- Rahmen: Roboterschweißzellen: Maschinensignal, geschweißte Rahmen, Robotersteuerung
- Rahmen: manuelle WIG-Schweißvorrichtungen: Kamerazählung, von der Vorrichtung abgenommene Rahmen
- Rahmen: Nass- oder Pulverlackierlinie: Maschinensignal, Gehängezählung aus der Linien-SPS
- Rahmen: Dekorplätze: Kamerazählung, an die Montage weitergegebene Rahmen
- Laufräder: Zentriermaschinen: Maschinensignal, zentrierte Laufräder je Zyklus
- Laufräder: Reifenmontageplatz: Kamerazählung, linienfertige Laufradsätze
- Montage: Ausgang Fahrradlinie: Kamerazählung, Räder von der letzten Station
- Montage: End-of-Line-Prüfung E-Bike: Prüfprotokoll, bestanden und nicht bestanden je Rad
- Montage: Motorrad-Hauptlinie: Maschinensignal, Linien-SPS, eine Einheit je Takt
- Montage: Motorenvormontage: Maschinensignal, Schrauber- und Prüfstandsprotokolle
- Montage: Nacharbeitsplatz: Kamerazählung, reparierte und weitergegebene Einheiten
- Montage: Verpacken und Verkisten: Kamerazählung, geschlossene Kartons und Kisten
- Prüfungen: Schweißnaht, Ausrichtung, Lack und Probefahrt: Prüfsystem, nicht Fabrico
- Alle Bereiche: Stillstandsgründe vom Bediener, auf Tablet oder Smartphone
- KI-Kamera (ein Add-on): nur Ausbringungszählung. Wo eine Kamera die Station abdeckt, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht gespeichert
Buchen Sie eine Demo, um Schweißvorrichtungen, Reifenmontageplätze und den Verpackungstisch auf einer Schicht-Zeitleiste gezählt zu sehen.
Audit-Schicht: eine E-Bike-Linie, neu gezählt
Beispielzahlen, kein reales Werk. Eine E-Bike-Linie fährt die Frühschicht, 06:00 bis 14:00 Uhr. Ohne die halbstündige Pause (Pausen sind keine geplante Zeit) bleiben 450 Minuten. Die ideale Zykluszeit am Linienausgang beträgt für diese Modellfamilie 3 Minuten je Rad, also 20 Räder pro Stunde. Eine KI-Kamera zählt die Räder, die die letzte Station verlassen, eine zweite zählt geschlossene Kartons am Verpackungstisch, der Prüfstand protokolliert Bestanden und Nicht bestanden, und die Stillstandsgründe kommen vom Linienführer.
Verfügbarkeit. Die Umstellung von einem Trekkingmodell auf ein Stadtmodell, mit anderem Rahmen, Antrieb und anderer Farbe, kostete 25 Minuten Rüstzeit. Die Bremssets für das Stadtmodell kamen 20 Minuten zu spät an die Linie. Der PC des Prüfstands hing 10 Minuten, und die Linie stand dahinter. Die Linie lief 395 von 450 Minuten, 55 gingen verloren: 87,8 %.
Leistung. Die KI-Kamera am Linienausgang zählte 120 Räder. 120 Räder zu je 3 Minuten sind 360 ideale Minuten, gegenüber 395 gelaufenen Minuten: 91,1 %.
Qualität. Sechs Räder fielen durch die End-of-Line-Prüfung: vier mit einem Antriebsfehler durch ein eingeklemmtes Sensorkabel, zwei mit einem Display, das sich nicht koppeln ließ. Bleiben 114 Räder im ersten Durchlauf von 120: 95,0 %.
OEE. 87,8 % x 91,1 % x 95,0 % = 76,0 %. Die Schnellprüfung: 114 gute Räder x 3 Minuten = 342 Minuten, und 342 von 450 geplanten Minuten sind 76,0 %.
Die Neuzählung. Der Verpackungstisch zählte 119 Kartons: die 114 Räder aus dem ersten Durchlauf und 5 der 6 am Nacharbeitsplatz reparierten. Die verpackte Ausbringung ist 119, und die OEE-Qualität bleibt bei 114, weil ein repariertes Rad zweimal gebaut wurde. Hätte der Schichtbericht die 119 Kartons als gute Räder übernommen, läge die Qualität bei 99,2 % (119 von 120) und die OEE bei 79,3 % (357 von 450 Minuten): drei OEE-Punkte, die die Linie nie gefahren hat.
In Geld. Eine öffentliche Margenzahl für eine E-Bike-Linie wurde nicht gefunden, der Eingangswert ist also ein Beispiel. Die 108 Minuten zwischen 342 und 450 sind 36 Räder zu je 3 Minuten. Bei einem beispielhaften Deckungsbeitrag von 150 EUR je Rad, einer Zahl, die jedes Werk durch seine eigene ersetzt, ließ die Schicht 5.400 EUR Deckungsbeitragskapazität ungenutzt, und die Umrüstung und die verspäteten Bremssets (45 Minuten, 15 Räder) machen 2.250 EUR davon aus. Die fünf reparierten Räder wurden ausgeliefert, sie kosteten also Arbeitszeit des Nacharbeitsteams, keine Marge. Fabrico bewertet jeden Verlust auf dieselbe Weise, aus dem eigenen SKU-Preis oder der eigenen Marge des Werks.
Die stündlichen Zählungen am Linienausgang legen 24 der 35 langsamen Minuten in die zwei Stunden nach der Umrüstung, als die Linie 16 Räder pro Laufstunde statt 20 baute. Der Stadtrahmen führt Bremsleitung und Züge innen durch den Rahmen, und die Cockpitstation konnte das Tempo nicht halten, ein Muster, das in Stillstände nach dem Rüsten beschrieben wird. Der Linienführer markierte diese zwei Stunden auf der Schicht-Zeitleiste und buchte die Ursache auf die Cockpitstation.
Was eine Kamerazählung klären kann und was nicht
Eine zählende Kamera klärt, wie viele Einheiten eine Station verlassen haben, nicht, ob eine Schweißnaht, ein Rahmen oder ein Lackfilm gut ist; das ist Arbeit für Prüfer, Messmittel und Prüfstände, deren Fehlerzahlen in die OEE-Qualität eingehen.
Veröffentlichte Belege zur Zählgenauigkeit sind dünn, und keiner stammt aus einem Fahrradwerk. Eine begutachtete Studie von Ye und Kollegen in der Fachzeitschrift Sensors testete ein Kameraportal, das Autokomponenten auf Transportgestellen prüft; über vier Tage, 294 Gestelle und 5.880 Teile berichtet sie, dass das System eine Gesamtgenauigkeit von 97,3 % erreicht. Das ist die Erkennungsgenauigkeit für Teile auf einem Gestell, keine Zählung von Einheiten, die eine Station verlassen, und weitere Grenzen kommen hinzu. Die Gestelle hielten in einem geschlossenen Portal mit eigener LED-Beleuchtung an, bevor vier Kameras Bilder aufnahmen; weder bewegte Teile noch offenes Hallenlicht wurden also getestet. Die Autoren schreiben, dass der Basisdetektor dicht gestapelte Komponenten vor komplexem Hintergrund nur schwer erkannte. Außerdem halten sie fest, dass die statische Architektur neu eingeführte Teile, die nicht in den ursprünglichen Trainingsdaten enthalten waren, nicht erkennen kann.
Für ein Zweiradwerk heißt das: eine Einheit an einer festen Ausgangsstelle zählen, nicht ein gestapeltes Gestell; damit rechnen, dass eine neue Rahmen- oder Antriebsvariante angelernt werden muss, bevor sie gezählt wird; Hände, Lichtbogen und Blendung aus der Zählzone heraushalten. Die 97,3 % gehören zu einem Portal für Autoteile, nicht zu einer Fahrradlinie, und sind keine Genauigkeitsangabe von Fabrico.
Schweißer, Monteure und der Betriebsrat
Jedes Objektiv über einer Schweißvorrichtung oder einem Montageplatz erfasst Schweißer und Monteure. Klären Sie den Zweck der Zählung zuerst mit den Menschen an der Linie und mit dem Betriebsrat, wenn das Werk einen hat. In Deutschland ist das eine gesetzliche Pflicht: § 87 Abs. 1 Nr. 6 Betriebsverfassungsgesetz gibt dem Betriebsrat ein Mitbestimmungsrecht bei technischen Einrichtungen, die dazu bestimmt sind, das Verhalten oder die Leistung der Arbeitnehmer zu überwachen, sodass ein Objektiv über einer Vorrichtung diese Vereinbarung braucht, bevor es montiert wird. Richten Sie die Kamera auf den Ausgang der Vorrichtung, den Linienausgang oder den geschlossenen Karton, nicht auf die Person, und berichten Sie nur nach Station und Schicht, nie nach Namen.
Wo Fabrico die Zählung führt
Fabrico läuft in der Cloud als OEE-Software mit Light-MES-Funktionen. In einem Fahrrad- oder Motorradwerk heißt das heute:
- In der Rohrfertigung, in Schweißzellen und an der Hauptlinie liest Fabrico Laufzustand und Zyklen von Biegemaschinen, Robotersteuerungen, Zentriermaschinen und der Linien-SPS, und Umrüstungen, Teilemangel und Störungen landen auf der Zeitleiste als Stillstände, die einen Grund brauchen.
- An Schweißvorrichtungen, Reifenmontageplätzen, am Linienausgang, am Nacharbeitsplatz und am Verpackungs- oder Verkistungsplatz zählen KI-Kameras (ein Add-on) Rahmen, Laufradsätze, Räder, Kartons und Kisten. Wo eine Kamera die Station abdeckt und diese still wird, lässt sich das Video zur Minute dieses Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert.
- Je Modellfamilie legen Sie eine ideale Zykluszeit fest, sodass ein gezähltes Fahrrad oder Motorrad die Minuten erhält, die seine Familie braucht.
Schweißer, Monteure und Linienführer geben den Stillstandsgrund an der Station ein, über Tablet oder Smartphone. Dashboards im Web, auf iOS und Android zeigen OEE und Verluste je Station und Schicht, jeden Verlust in Geld bewertet. Zählungen und Stillstände gehen über eine REST-API oder Webhooks ins ERP oder als Excel- und CSV-Dateien.
Nur auf der Roadmap: dass die KI-Kamera eine stillstehende Schweißvorrichtung oder einen ruhenden Verpackungstisch selbst erkennt und eine wahrscheinliche Ursache vorschlägt.
Außerhalb von Fabrico: Prüfung von Schweißnaht, Ausrichtung und Lack, Ergebnisse von End-of-Line- und Rollenprüfstand, Antriebskonfiguration sowie Seriennummern und FIN-Daten, die in den Prüfsystemen und im ERP bleiben.
Mehr dazu unter Fabrico Computer Vision für OEE, der Produktseite, und OEE-Software, dem umfassenderen Kaufratgeber. Zur Fahrradlinie selbst siehe OEE an manuellen und hybriden Montagelinien.
Fragen zu Fehlzählungen in der Fahrrad- und Motorradfertigung
Wo sollte ein Fahrrad- oder Motorradwerk seine erste Kamera aufstellen?
Eine gute erste Kamera gehört an den Verpackungs- oder Verkistungsplatz oder an den Ausgang einer Fahrradmontagelinie ohne SPS-Zählung, weil dort fertige Einheiten hinausgehen und die einzige Aufzeichnung eine Strichliste ist. Roboterschweißzellen, Zentriermaschinen, Schrauber und eine getaktete Motorrad-Hauptlinie zählen bereits über ihre Steuerungen.
Zählt ein nachgearbeitetes Rad als gute Ausbringung?
Nicht für die OEE-Qualität. Ein Rad, das die End-of-Line-Prüfung nicht bestanden hat und am Nacharbeitsplatz repariert wurde, wurde zweimal gebaut, daher nutzt die Qualität die Zählung des ersten Durchlaufs. In der verpackten Ausbringung zählt es trotzdem, und die versendete Ausbringung kommt aus dem ERP.
Sollten Rahmen an der Schweißvorrichtung oder in der Lackierung gezählt werden?
Wählen Sie eine Station für die gefertigten Rahmen und behandeln Sie die anderen als Kontrollpunkte. Die Lackierlinie zählt Gehänge, einschließlich leerer Haken und Neulackierungen, daher ist sie nie die Rahmenzählung. Der Ausgang des Dekorplatzes, an dem Rahmen für die Montage freigegeben werden, ist eine solide verantwortliche Station.
Möchten Sie den Ausgang einer Fahrradlinie, die Ergebnisse ihres Prüfstands und den Verpackungstisch auf einer Schicht-Zeitleiste sehen? Buchen Sie eine Demo.
Verwandte Artikel




Das Neueste aus unserem Blog






Echte Fabrico-Kacheln, Beispieldaten.