


 Iniciar sesión
 Blog

Visión artificial para calentadores de agua y calderas: deje de contar como buenas las calderas reparadas

En resumen: la visión artificial en la fabricación de calentadores de agua y calderas cuenta la producción en los puestos manuales. Unas reglas de conteo claras mantienen las unidades reparadas, vueltas a probar y desechadas fuera de la producción buena.
Las comprobaciones de soldaduras, vitrificado, estanqueidad y combustión siguen en manos de los sistemas de inspección y los bancos de pruebas; una cámara IA (un complemento) solo cuenta las unidades que salen de un puesto.
- Siete puntos donde la cifra de producción de una planta de depósitos y calderas se equivoca, y la regla de conteo que resuelve cada uno.
- Una caldera reparada tras la prueba de combustión se expide, pero nunca entra en la producción buena a la primera.
- La cámara IA cubre los puestos de montaje de grupos y el embalaje manual; el puesto de reparación, solo donde no se puede leer el registro de nuevas pruebas del banco.
Una planta de depósitos y calderas sabe cuántas unidades han aprobado sus bancos. Rara vez sabe cuántas aprobaron a la primera, cuántas eran en realidad una misma caldera en su segunda pasada o cuántos depósitos espumados se desecharon después de que el molde de espumado los contara. Esta página revisa esos errores de conteo en una planta de ejemplo que fabrica calentadores de agua de acumulación y calderas murales.
La tabla de errores de conteo: dónde se equivoca la cifra de producción de una planta de depósitos y calderas
La ISO 22400-2 presenta cada indicador de fabricación por su fórmula y los elementos que la componen (EN). Si lee el OEE de esa manera, cada fila de abajo es un elemento imputado en el lugar equivocado.
| Dónde se equivoca la cifra | Qué ve la planta | Regla de conteo | Quién lo cuenta |
|---|---|---|---|
| 1. Caldera reparada contada como buena | Una unidad que falló la prueba de combustión llega al embalaje y se suma a la producción buena | Una pérdida de calidad en la primera prueba; la nueva prueba queda fuera de las buenas a la primera | Banco de pruebas de fin de línea, conteo de aprobadas o rechazadas |
| 2. Nueva prueba contada como nueva producción | Una caldera pasa dos veces por el banco y se cuenta dos veces | Un conteo por número de serie; la segunda pasada es una nueva prueba | El registro del banco por número de serie |
| 3. Depósito espumado con fuga contado en el molde de espumado | Una inyección de espuma cuenta como depósito bueno y después el depósito se desecha | Inyecciones solo para el molde; depósitos buenos contados tras la prueba; desecho imputado una vez | Molde de espumado para las inyecciones, banco de pruebas para los depósitos buenos |
| 4. Depósito en bruto resoldado contado como bueno a la primera | Un depósito reparado tras la prueba de estanqueidad con aire figura como bueno a la primera | Retrabajo en la prueba de estanqueidad del depósito en bruto y después una nueva prueba | Banco de estanqueidad de depósitos en bruto |
| 5. Grupos de los puestos sumados a las calderas | Grupos, unidades probadas y calderas embaladas sumados como una sola producción | Cada puesto cuenta su propia unidad; la producción de la planta se lee una vez, en el embalaje | Cámara IA (un complemento) en el puesto para los grupos; el embalaje para las unidades |
| 6. Un solo ritmo para todos los tamaños | Un calentador de 80 litros y un acumulador de 300 litros comparten el mismo ritmo ideal | Un ritmo ideal por capacidad en litros y potencia nominal | Cada puesto, con ritmos ideales que fija la planta |
| 7. Hueco en el horno imputado como marcha lenta | Tras un cambio de diámetro se cuecen menos depósitos y nadie se hace cargo del hueco | Imputar el hueco como tiempo de cambio de formato en el horno | PLC del transportador del horno de esmaltado |
Cinco de los siete responsables ya tienen una máquina o un banco que cuenta, así que ahí la solución es una regla de conteo, no hardware.
Haga la auditoría con la documentación de una semana
- Reúna una semana de cifras. Hojas de conteo, registros de los bancos, partes de desecho, conteos de embalaje.
- Cuádrelas por unidad. En cada fila, ¿la producción de la planta incluye esa unidad una vez, dos veces o ninguna?
- Haga una pregunta a la prueba final. ¿Se puede exportar por número de serie el registro de nuevas pruebas del banco? Si se puede, el puesto de reparación no necesita cámara.
- Nombre un responsable. Escriba el puesto responsable junto a cada conteo e informe a los montadores y al comité de empresa antes de instalar cualquier cámara.
Vídeo explicativo presentado por Iris, la presentadora generada por IA de Fabrico: cómo una cámara IA (un complemento) cuenta la producción donde una máquina no tiene señal. Solicitar una demo.
Se reproduce desde YouTube. Google puede instalar cookies cuando pulse reproducir. Política de privacidad.
Calderas reparadas contadas como buenas: la regla de la primera pasada en la prueba de fin de línea
En esta planta de ejemplo, las calderas terminadas pasan pruebas de estanqueidad de los circuitos de agua y gas, una prueba de combustión que analiza los gases de combustión y una prueba de seguridad eléctrica; los calentadores pasan una prueba de estanqueidad y, en los modelos de gas, una prueba de combustión. Una unidad que falla sale del flujo: se vuelve a sellar un racor que gotea, se cambia una válvula de gas o un sensor, se vuelve a encajar un conector del mazo de cables y la unidad repite la misma prueba. Cuando la supera, el embalaje ve una caldera más y, si la producción buena se lee en el embalaje, el fallo ha desaparecido.
El conteo de buenas del OEE es el de buenas a la primera. Una caldera que falla la prueba de combustión es una pérdida de calidad en el puesto de prueba en el momento en que falla, y queda fuera del conteo de buenas a la primera tras su nueva prueba. El tiempo en el puesto de reparación va con su propio código de pérdida. La caldera se expide de todos modos, así que unidades expedidas y buenas a la primera son dos cifras, y la planta necesita ambas. ¿Cuenta el retrabajo como bueno en el OEE? expone la misma regla para una planta de alimentación, y el rendimiento a la primera mantiene visible la reparación.
Este conteo le corresponde al banco, porque es él quien ya decide. Fabrico puede tomar el conteo de aprobadas o rechazadas del banco, no sus lecturas de estanqueidad, combustión o seguridad eléctrica, y no inspecciona nada por sí mismo. El técnico de pruebas introduce el motivo de un rechazo en una tableta junto al banco.
Un número de serie, un conteo: una nueva prueba no es un doble conteo
Un banco cuenta pruebas, no calderas. Una caldera que falla, se repara y luego aprueba deja dos registros, así que si el total del banco se lee como producción, una mala hora en el puesto de reparación sube la producción.
Cuente por número de serie. La primera pasada de un número de serie decide entre buena a la primera o rechazo; cualquier pasada posterior es una nueva prueba. El seguimiento por número de serie sigue cada unidad, y eso impide que una nueva prueba se lea como una caldera nueva.
Donde se puede leer el registro de nuevas pruebas del banco por número de serie, este ya cuenta las unidades devueltas y el puesto de reparación no necesita cámara. Donde no se puede, una cámara IA (un complemento) sobre la salida del puesto las cuenta. En ambos casos, el técnico de reparación añade el motivo de cada reparación y el banco sigue decidiendo si la unidad aprueba.
Un estudio de Chalmers con datos brutos de OEE de 23 empresas y 884 máquinas encontró que casi la mitad de las pérdidas registradas no podían clasificarse (EN), porque faltaban categorías o estaban mal descritas. Por eso, defina códigos para las esperas en el banco, las unidades retenidas para una nueva prueba y las reparaciones que esperan una pieza antes de empezar a contar.
Un depósito espumado con fuga es desecho, no retrabajo
El orden decide qué pérdida de calidad es una fuga. Los fondos abombados se embuten a partir de discos cortados de bobina en prensas que cuentan sus golpes. Las virolas se curvan y se cierran con una soldadura longitudinal, un tubo de humos atraviesa el centro de una unidad de gas y las soldadoras circulares unen fondos y virola, cada una contando sus ciclos (OEE en células de soldadura robotizada trata sus paradas).
Después, el depósito en bruto pasa una prueba de estanqueidad con aire antes de vitrificarse. Un depósito que falla ahí todavía puede repararse en la soldadura y volver a probarse. Eso es retrabajo: una pérdida de calidad en la prueba de estanqueidad del depósito en bruto, y el depósito queda fuera de las buenas a la primera.
Después del vitrificado y el espumado, la misma fuga es desecho. Un depósito vitrificado y espumado que pierde por su virola no se puede volver a soldar. El molde de espumado contó una inyección para él, así que si las inyecciones se leen como depósitos buenos, el desecho no aparece en ninguna parte. El desecho y el retrabajo son dos pérdidas de calidad con costes muy distintos, y aquí es el puesto que encuentra la fuga el que decide cuál es.
La solución: el molde de espumado cuenta inyecciones para su propio tiempo de marcha y su ritmo, los depósitos buenos se cuentan tras la prueba de fin de línea y el depósito desechado se imputa una vez, en la prueba en la que falló. Así la pérdida de calidad del OEE queda en el puesto que la encontró.
Dónde se toma el conteo: grupos de los puestos, unidades probadas y calderas embaladas
En los puestos junto a la línea de calderas, un montador monta la bomba, la válvula de tres vías, el intercambiador de placas, el sensor de presión y la válvula de seguridad sobre un colector, o arma un mazo de cables de control. El PLC de la línea cuenta chasis, los bancos cuentan pruebas y el embalaje cuenta las unidades que salen. Cada uno cuenta una unidad distinta: sumados, cuentan doble; comparados, ocultan el pulmón de grupos en la estantería. Mantenga cada puesto en su propia unidad, lea la producción de la planta una vez, en el embalaje, y mantenga separados el conteo bueno y el conteo total en cada puesto.
Los calentadores y las calderas pequeñas pasan por una línea automática de encajado y flejado que cuenta sus propios ciclos; donde una línea más antigua no tiene contador, una fotocélula puede contar su producción. Los acumuladores de 300 litros o más se embalan a mano sobre un palé: bandeja base, cantoneras, funda, flejes, etiqueta. Ahí no cuenta nadie, así que una cámara IA (un complemento) en la salida de palés cuenta los acumuladores embalados.
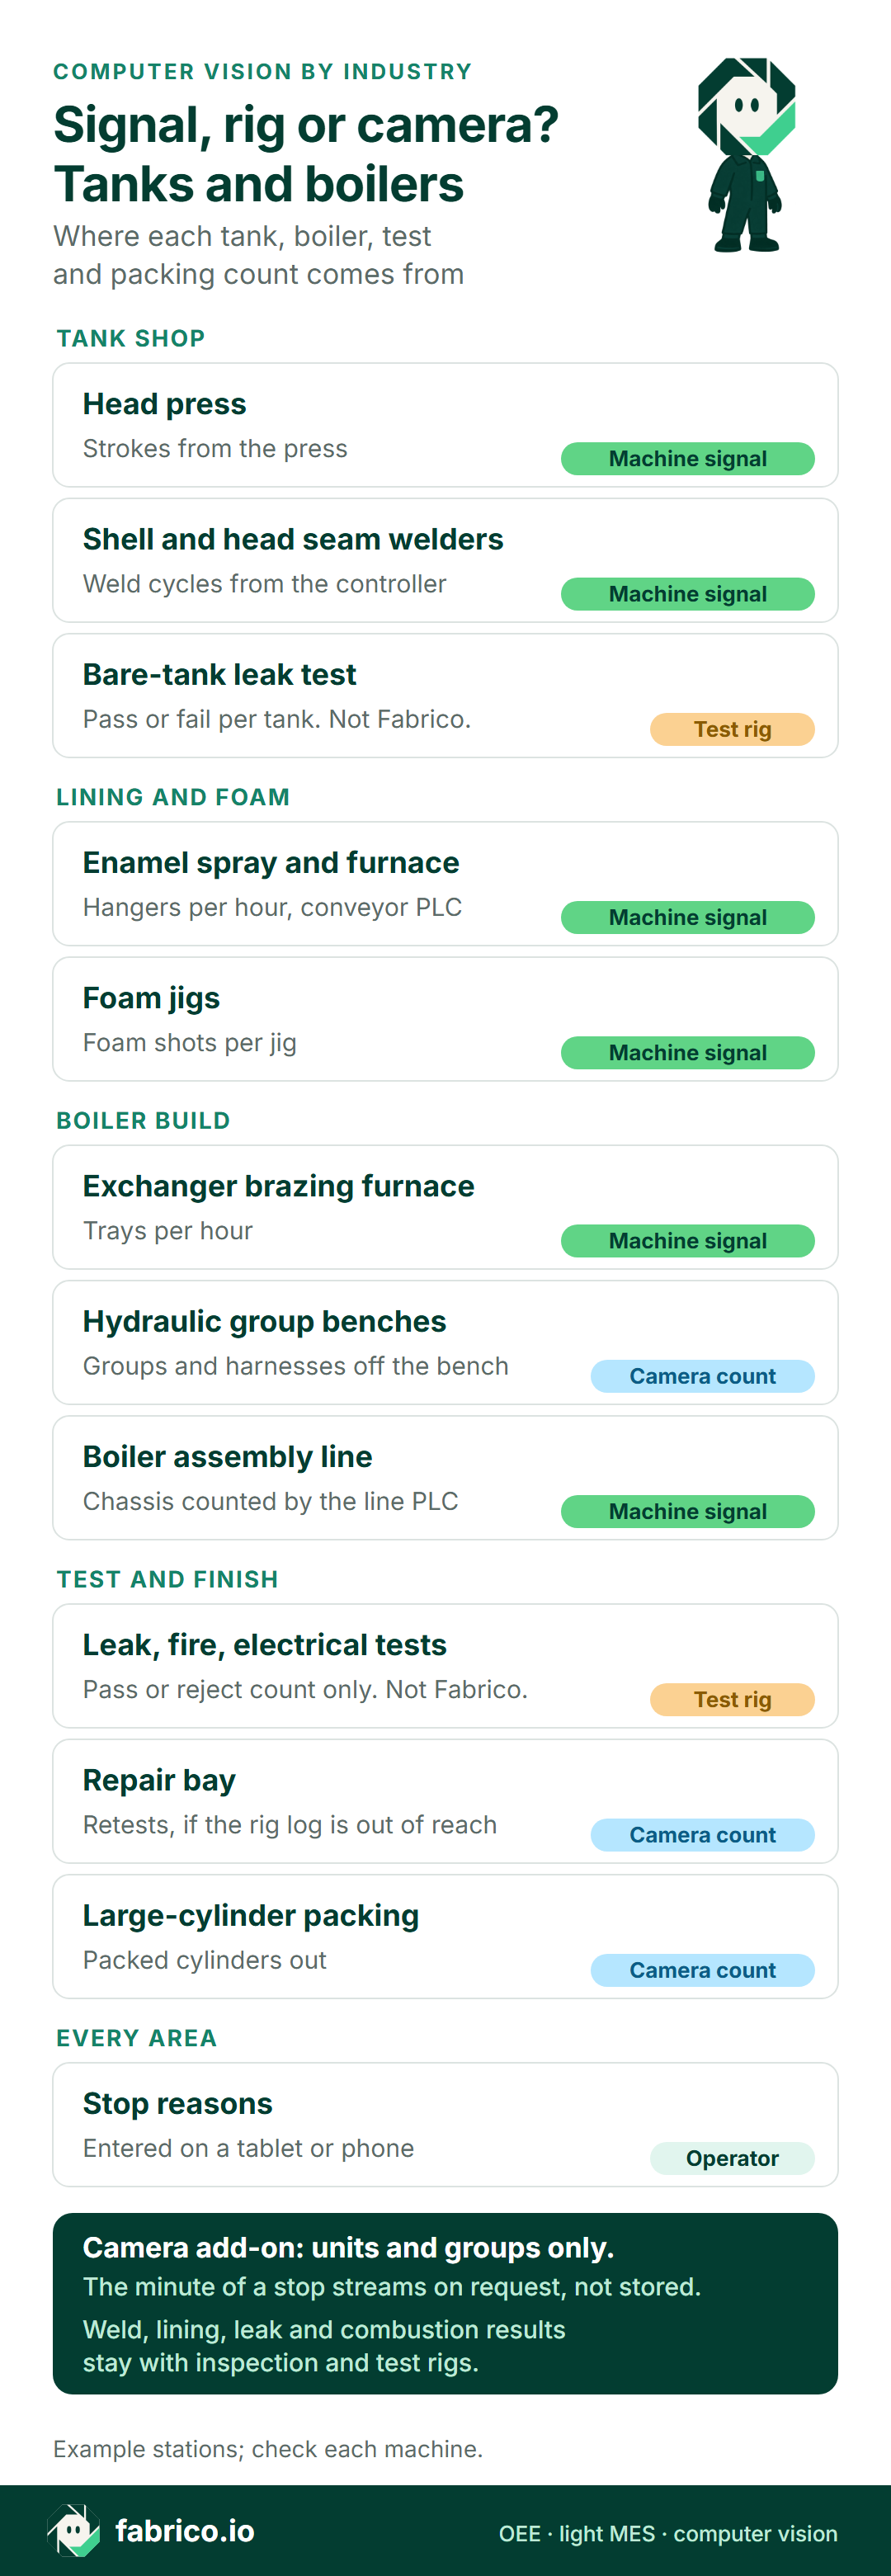
Versión en texto de esta infografía
- Taller de depósitos: prensa de fondos: señal de máquina, golpes de la prensa
- Taller de depósitos: soldadoras de virolas y fondos: señal de máquina, ciclos de soldadura del controlador
- Taller de depósitos: prueba de estanqueidad del depósito en bruto: banco de pruebas, aprobado o fallido por depósito, no Fabrico
- Vitrificado y espumado: pulverización de esmalte y transportador del horno: señal de máquina, colgadores por hora
- Vitrificado y espumado: moldes de espumado: señal de máquina, inyecciones de espuma por molde
- Montaje de calderas: horno de soldadura fuerte de intercambiadores: señal de máquina, bandejas por hora
- Montaje de calderas: puestos de grupos hidráulicos: conteo por cámara, grupos y mazos que salen del puesto
- Montaje de calderas: línea de montaje de calderas: señal de máquina, chasis contados por el PLC de la línea
- Prueba y acabado: pruebas de estanqueidad, combustión y seguridad eléctrica: banco de pruebas; a Fabrico solo llega su conteo de aprobadas o rechazadas
- Prueba y acabado: puesto de reparación: conteo por cámara donde no se puede leer el registro de nuevas pruebas del banco
- Prueba y acabado: embalaje de acumuladores grandes: conteo por cámara, acumuladores embalados a la salida
- Todas las áreas: motivos de parada que introduce el operario en una tableta o un móvil
- Cámaras IA (un complemento): solo unidades y grupos; el vídeo del minuto de una parada se abre desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena en Fabrico
- Los resultados de soldaduras, vitrificado, estanqueidad y combustión siguen en los sistemas de inspección y los bancos de pruebas
Solicite una demo para ver las máquinas del taller de depósitos, los puestos de calderas y los bancos de pruebas contados en una misma línea de tiempo del turno.
Tamaños de modelo y variantes de mercado: un ritmo ideal por modelo, no por línea
El tamaño de una unidad cambia lo que significa un conteo. Las normas federales de EE. UU. en 10 CFR 430.2 definen un calentador de agua de acumulación a gas como el que tiene una potencia de entrada en placa de 75.000 Btu/h o menos (EN), y un calentador eléctrico de acumulación como el que tiene una potencia nominal de 12 kW o menos. Por encima de ese límite, 10 CFR 431.102 clasifica los calentadores de acumulación a gas de más de 75.000 Btu/h como equipos comerciales (EN): la clase de los grandes acumuladores que se embalan a mano, y aun así ambos cuentan como una unidad.
Los productos también se clasifican por separado: el antiguo manual industrial de EE. UU. incluye los calentadores de agua domésticos en el SIC 3639, electrodomésticos (EN), y las calderas de vapor de baja presión o de agua caliente para calefacción en el SIC 3433, equipos de calefacción excepto hornos eléctricos y de aire caliente (EN). En planta, un taller de depósitos es una fábrica de chapa y soldadura, mientras que una caldera mural se construye en una línea de montaje, con sus intercambiadores primarios soldados a partir de bobina de acero inoxidable, unidos por soldadura fuerte en horno o comprados como piezas de fundición.
Las variantes de gas y eléctricas añaden su propio quemador o resistencia y su propia prueba, y en Alemania la asociación de la industria de la calefacción BDH informó de unos 627.000 sistemas de calefacción vendidos en 2025, un 12 % menos que en 2024, frente a unos 800.000 al año durante la década anterior (en alemán). Pedidos más pequeños significan más cambios de modelo por turno, así que un solo ritmo por línea distorsiona más horas.
La solución es un tiempo de ciclo ideal por capacidad en litros y potencia nominal en cada puesto. Un cambio de kit en un puesto, con su aprobación de la primera pieza tras el cambio de formato, es una parada en sí misma, no un montador lento.
El horno de esmaltado y los moldes de espumado: huecos tras un cambio de diámetro
Por dentro, el depósito se granalla, se pulveriza con barbotina de esmalte, se seca y se cuece colgado de ganchos en un horno continuo. El transportador del horno funciona a una sola velocidad, así que su pérdida real es el hueco tras un cambio de diámetro, cuando no se cuece nada hasta que el siguiente tamaño se ha granallado, pulverizado y secado. Impute ese hueco como tiempo de cambio de formato en el horno, leído del PLC del transportador, no como marcha lenta.
Después vienen el ánodo, la resistencia o el quemador y la envolvente, y la espuma se inyecta entre el depósito y la envolvente en un molde que cuenta las inyecciones, con el tiempo de curado dentro de su ciclo.
Qué puede contar una cámara en un transportador de recubrimiento y qué no
Citlak y Pillay (Automation, 2024, revisado por pares) colocaron una cámara de vídeo junto a un transportador de recubrimiento con pintura esmalte en una planta de electrodomésticos (EN) para clasificar piezas de chapa colgadas. Señalan que «en cualquier instante, las piezas pueden no estar en las coordenadas exactas dentro de la zona de interés deseada, y las clases de objetos varían según los cambios en los requisitos de producción» (traducción). Informan de que «la mayor precisión media obtenida por el modelo fue del 98,27 % con una exactitud global del 98,24 % usando el marco propuesto» (traducción).
Léalo de forma estricta: una línea de pintura, no un horno de esmalte vítreo, una sola posición de cámara, clases de piezas entrenadas y detección en lugar de un conteo de turno contrastado con un conteo manual. Un puesto de montaje añade manos en el encuadre, grupos dejados en dos filas y reflejos del acero. Por eso la cámara IA (un complemento) solo va donde no cuenta ningún PLC, y su conteo se comprueba primero a mano. Esta página no indica ninguna cifra de precisión para ninguna cámara IA de Fabrico.
Dónde cuenta una cámara IA (un complemento) en una planta con dos productos
En este diseño de ejemplo, los puestos manuales son los únicos lugares sin conteo.
En los puestos de grupos hidráulicos, la cámara IA sobre la salida cuenta los grupos terminados que se dejan en la estantería, así que una hora esperando válvulas aparece como esa hora; el OEE en líneas de montaje manuales e híbridas sigue la misma idea. Un carril FIFO o un supermercado a pie de línea fija cuánto espera un puesto por las válvulas. Antes de pedir presupuesto, contraste el conteo de la cámara con un conteo manual durante unos cuantos turnos.
Puestos, privacidad y comité de empresa. Un objetivo sobre un puesto capta manos y caras. Explique a los montadores para qué sirve el conteo, acuérdelo con el comité de empresa si lo hay, oriente la cámara hacia la estantería de salida e informe por puesto y turno, sin nombres. La cámara IA de Fabrico cuenta unidades y grupos y no sigue a ninguna persona. Cámaras en la línea de producción sin vigilancia enumera los pasos.
Ejemplo práctico: un turno de mañana en un puesto de grupos hidráulicos
Cifras de ejemplo, no una planta real. Uno de los tres puestos que alimentan una línea de calderas mixtas monta grupos hidráulicos para modelos de 24 kW y 30 kW, con un montador y un grupo cada vez. El turno de mañana va de 06:00 a 14:00; una pausa de 30 minutos deja 450 minutos planificados. El ritmo más rápido sostenido en el grupo de 24 kW es de 5 minutos, así que el ideal es de 90 grupos. La cámara IA (un complemento) cuenta los grupos que se dejan en la estantería; el montador registra los grupos apartados y el jefe de turno introduce los motivos de parada.
Disponibilidad. Las válvulas de tres vías no llegaron del supermercado a pie de línea durante 35 minutos. El paso del kit de 24 kW al de 30 kW, con su comprobación de la primera pieza, costó 20 minutos. El puesto funcionó 395 de 450 minutos: 87,8 %.
Rendimiento. Al ritmo ideal, 395 minutos de marcha permiten 79 grupos. El puesto hizo 70: 67 enviados a la línea y 3 apartados. 70 de 79 es un 88,6 %.
Calidad. Los 3 apartados tenían la rosca de la toma del sensor cruzada y se desmontaron más tarde en el mismo puesto. 67 de 70 es un 95,7 %. Cuando esos 3 vuelvan a la estantería, serán retrabajo, no grupos nuevos buenos a la primera, por la misma regla que una caldera reparada.
OEE. 87,8 % x 88,6 % x 95,7 % = 74,4 %. La comprobación rápida: 67 grupos buenos de los 90 que permiten 450 minutos a 5 minutos cada uno es un 74,4 %.
Las barras cuadran: 335 buenos, 15 apartados, 35 de espera de válvulas, 20 de cambio de modelo y 45 de montaje lento suman 450. Los 45 minutos lentos no son un montador lento: después de las 11:00 el puesto montó el grupo de 30 kW, con un intercambiador de placas más grande y más clips, y ese grupo no tenía un ritmo ideal propio. Ese es el error de conteo 6. Dele al grupo de 30 kW su propio ritmo ideal y esos minutos pasan al estándar que falta. La espera de válvulas corresponde al abastecimiento de material, así que esa solución está en el almacén.
Lo que costó el turno en dinero
Aquí los tres puestos marcan el ritmo de la línea de calderas, así que un grupo no montado es una caldera no fabricada en ese turno. No se encontró un margen público por caldera, así que el margen es un dato de ejemplo, 120 EUR de margen de contribución por caldera; la planta lo sustituye por su propia cifra por modelo.
| Pérdida | Minutos | Grupos perdidos | A 120 EUR (ejemplo) |
|---|---|---|---|
| Montaje lento, grupo de 30 kW | 45 | 9 | 1.080 EUR |
| Espera de válvulas | 35 | 7 | 840 EUR |
| Cambio de modelo y primera pieza | 20 | 4 | 480 EUR |
| Apartados, rosca cruzada en la toma | 15 | 3 | 360 EUR |
| Total | 115 | 23 | 2.760 EUR |
La comprobación: 90 grupos ideales menos 67 buenos son 23, y 23 x 120 EUR son 2.760 EUR para un puesto en un turno. Una hora con el puesto parado cuesta 12 grupos, o 1.440 EUR. Arreglar la fila más grande, el ritmo ideal que falta para el grupo de 30 kW, no cuesta nada salvo una pasada cronometrada. Fabrico valora cada pérdida con el precio o el margen que la planta introduce por producto, así que en la práctica esta tabla usa las cifras propias de la planta.
Preguntas para proveedores de software de OEE y de cámaras en una planta de depósitos y calderas
Cada pregunta sale de una fila de la tabla.
| Pregunta | Una buena respuesta |
|---|---|
| ¿Cómo cuenta una unidad que falla la prueba de combustión? | Una pérdida de calidad en la primera prueba, el tiempo de reparación como pérdida propia y la nueva prueba fuera de las buenas a la primera. |
| ¿Cómo se distingue una nueva prueba de una unidad nueva? | Por el número de serie del registro del banco, imputada como nueva prueba. |
| ¿Qué toma el sistema de un banco de pruebas? | El conteo de aprobadas o rechazadas, no las lecturas de estanqueidad, combustión o eléctricas. |
| ¿Dónde se imputa un depósito espumado desechado? | Una vez, en la prueba en la que falló; las inyecciones de espuma nunca cuentan como depósitos buenos. |
| ¿Puede el ritmo ideal variar según la capacidad y la potencia nominal? | Un ritmo ideal por modelo y puesto que fija la propia planta. |
| ¿Quién ve el vídeo y en qué dispositivos? | Un flujo de datos por escrito que TI y el comité de empresa puedan aprobar. |
Dónde encaja Fabrico en una planta de calentadores de agua y calderas
Fabrico funciona en la nube como software de OEE con funciones de MES ligero. En una planta que fabrica depósitos y calderas, hoy cubre dos áreas:
- En el taller de depósitos y en la línea de calderas lee el estado de marcha y los conteos de las prensas, las soldadoras, el transportador del horno, los moldes de espumado y el PLC de la línea, y toma el conteo de aprobadas o rechazadas de los bancos de pruebas. Los cambios de utillaje, los ganchos vacíos y los puestos sin material aparecen como tiempo de parada.
- En los puestos de grupos hidráulicos, en el embalaje de acumuladores grandes y, donde no se puede leer el registro de nuevas pruebas del banco, en el puesto de reparación la cámara IA (un complemento) cuenta las unidades y los grupos que salen. Si el puesto de embalaje estuvo parado a las 04:10, el vídeo del minuto de esa parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena en Fabrico.
Soldadores, montadores y técnicos de pruebas introducen los motivos de parada en una tableta o un móvil. Fabrico valora cada pérdida en dinero y muestra el OEE por puesto y turno en la web, iOS y Android; el ERP recibe los datos mediante la API REST, webhooks o un archivo CSV.
Hoja de ruta, no disponible hoy: una cámara IA que avisaría de un puesto de reparación que se ha quedado en silencio y propondría una causa probable.
Fuera de Fabrico: la inspección de soldaduras, la prueba de cobertura del vitrificado, las pruebas de estanqueidad, presión y combustión, las pruebas de seguridad eléctrica, las placas de características y la trazabilidad por número de serie siguen en sus propios sistemas y en el ERP.
La página de producto es visión artificial de Fabrico para OEE. Las baterías y las bombas de calor están en visión artificial para equipos de climatización, la línea blanca en visión artificial para electrodomésticos. La comparativa software de OEE para fabricación de climatización es la más cercana a este sector, y la guía de software de OEE cubre el campo más amplio.
Preguntas de las plantas de depósitos y calderas
¿Cuenta una caldera reparada como producción buena en el OEE?
No. Es una pérdida de calidad en el puesto de prueba en el momento en que falla, y queda fuera del conteo de buenas a la primera tras su nueva prueba. El tiempo en el puesto de reparación va con su propio código de pérdida, y la nueva prueba se imputa como nueva prueba, no como nueva producción. La caldera se expide de todos modos.
¿Dónde debería poner su primera cámara una planta de calentadores de agua?
En un puesto de grupos hidráulicos del lado de las calderas, o en el embalaje de acumuladores grandes; en el puesto de reparación, solo donde no se puede leer el registro de nuevas pruebas del banco. Las prensas, las soldadoras, el transportador del horno y la línea de calderas ya informan a través de sus propios sistemas de control.
¿Un depósito espumado con fuga es retrabajo o desecho?
Desecho. Una vez que un depósito vitrificado está espumado dentro de su envolvente, una fuga por la virola no se puede volver a soldar. Impútelo una vez, como desecho en la prueba en la que falló, y no lea nunca el conteo de inyecciones del molde de espumado como depósitos buenos.
¿Puede una cámara de OEE comprobar soldaduras, esmalte o combustión?
No. Las soldaduras van a la inspección de soldaduras, el vitrificado a su prueba de cobertura, la presión al banco de estanqueidad y la combustión al puesto de prueba de combustión. Fabrico no inspecciona nada. El conteo de rechazos de un banco sí puede alimentar la cifra de calidad del OEE mediante la señal de rechazo del puesto de prueba.
¿Quiere contar las buenas a la primera, las nuevas pruebas y el desecho donde se producen? Solicite una demo para ver los puestos de grupos hidráulicos, el embalaje de acumuladores y la prueba de fin de línea contados en una misma línea de tiempo del turno.
Artículos relacionados





Lo último de nuestro blog




Tarjetas reales de Fabrico, datos de ejemplo.