


 Iniciar sesión
 Blog

Visión artificial en la fabricación de inversores solares: encuentre el cuello de botella del burn-in

En resumen: la visión artificial en la fabricación de inversores solares encuentra el cuello de botella contando, con una cámara IA (un complemento), las unidades que entran en la cola de burn-in y las que salen de ella.
La cámara IA cuenta unidades y no inspecciona nada: las soldaduras, el par de apriete, el aislamiento y las pruebas de red siguen en manos de la AOI, los controladores de los atornilladores y los testers.
- Cola vacía y posiciones libres: las células de la etapa de potencia limitan la producción. Cola larga y posiciones llenas: la limitan los racks de burn-in.
- Una cola larga junto a posiciones libres apunta a la carga, la prueba de encendido o una avería del rack, no a las células ni a los racks.
- Cuente cada número de serie una sola vez, a la salida del puesto de cierre; los rechazos del burn-in vuelven por la cola sin sumar producción.
- Valore un minuto perdido a margen solo mientras haya pedidos esperando y el puesto que lo perdió fuera la restricción.
- La cámara IA de Fabrico cuenta unidades cerradas, unidades en cola y cajas en los puestos que cubre.
Una planta de inversores tiene un paso lento que nadie puede acelerar: el burn-in. Que sean los racks o los puestos que tienen delante los que fijan la producción del día decide qué minuto perdido cuesta dinero. El software de los racks responde a la mitad de esa pregunta. La otra mitad espera en un carro delante de los racks, sin que nadie la cuente.
El alcance son los inversores fotovoltaicos string, híbridos y centrales y los microinversores fabricados en serie. Los inversores de tracción para vehículos eléctricos quedan fuera.
La visión artificial en la fabricación de inversores solares empieza en la cola de burn-in
El burn-in es un bloque fijo de horas, no una comprobación rápida. Según un informe de 2002 de Sandia National Laboratories sobre la electrónica de potencia de los inversores fotovoltaicos, durante el burn-in «el inversor funciona de forma continua durante un periodo de tiempo para que cualquier fallo prematuro debido a la mano de obra o a los materiales se produzca antes del uso en campo» (EN, traducción). Debe llevar la electrónica a su temperatura máxima de funcionamiento normal, y el informe señala que «puede realizarse con los ventiladores de refrigeración ralentizados o desactivados» para conseguirlo. Ningún montador puede acortarlo, así que las horas-posición son la capacidad más rígida de la planta.
Los datos de campo muestran lo que cuesta un fallo no detectado. En un análisis dirigido por el NREL sobre 100.000 sistemas fotovoltaicos de EE. UU., los inversores seguían siendo los componentes con fallos notificados con más frecuencia (del 4 % al 6 %) (EN), por delante de cualquier otro equipo. Un fallo detectado en el rack cuesta una hora de retrabajo; el mismo fallo en la instalación cuesta una visita de servicio y producción perdida.
Quedan, por tanto, dos candidatos a restricción: la etapa de potencia montada a mano y los racks. Se intercambian los papeles durante el turno a medida que cambia el mix de modelos, falta un kit o salta una sección de rack. Una cámara IA (un complemento) sobre la cola que hay entre ambos muestra, hora a hora, cuál de los dos manda.
La parte de pruebas ya es sólida. La IEC 62109-1 fija los requisitos mínimos de diseño y fabricación de los equipos de conversión de potencia fotovoltaica (EN) frente a riesgos de choque eléctrico, energéticos, de incendio, mecánicos y de otro tipo. La IEC TS 63157 da directrices de aseguramiento de la calidad para fabricar esos equipos (EN), y según la IEC estas directrices «también constituyen la base de los criterios de auditoría de fábrica de dichas instalaciones por parte de diversos organismos de certificación y auditoría» (traducción). Esos requisitos se demuestran en las estaciones de prueba, en el laboratorio de ensayos de tipo y en la auditoría, nunca con una cámara de conteo.
Vídeo explicativo presentado por Iris, la presentadora generada por IA de Fabrico: cómo una cámara IA (un complemento) cuenta la producción donde una máquina no tiene señal. Solicitar una demo.
Se reproduce desde YouTube. Google puede instalar cookies cuando pulse reproducir. Política de privacidad.
La prueba de la cola: cuatro lecturas entre el puesto de cierre y los racks
Cuente las unidades que llegan a la cola y las que salen de ella hacia una posición; la diferencia es la longitud de la cola. Léala junto a la ocupación de los racks, hora a hora.
| Cola | Posiciones de burn-in | Qué limita la producción |
|---|---|---|
| Vacía | Libres | Las células de la etapa de potencia. Un minuto perdido en el puesto es producción perdida. |
| Larga | Todas ocupadas | Los racks. El dinero está en las horas-posición, no en los minutos de puesto. |
| Larga | Libres | Ninguno de los dos: la carga, la prueba de encendido o una avería del rack. |
| Vacía | Todas ocupadas | Nada todavía. Observe qué lado cede primero cuando cambie el mix. |
La tercera lectura es la que las plantas pasan por alto. La causa está entre el puesto y el rack: una sola persona que carga posiciones para varios racks, una estación de prueba de encendido parada o una avería del bus de carga que deja fuera de servicio una sección de rack. Sin el conteo de la cola, nadie ve a qué hora ocurrió.
Dos reglas garantizan que la prueba sea honesta. Una unidad entra en la cola solo después de superar el hi-pot. Y los rechazos del burn-in vuelven como reentradas, no como unidades nuevas. El informe de Sandia describe el ciclo: «En caso de fallo durante el burn-in, la unidad se repara, se vuelve a probar y se somete de nuevo al burn-in» (traducción). El mismo número de serie puede entrar dos veces en la cola en un turno, y no debe contar dos veces como producción.
Un puesto lento no siempre es la restricción (vea cuello de botella frente a restricción), y cerca de la plena carga la cola crece mucho más rápido que la ocupación, como muestra la fórmula de Kingman.
Antes de la cola: kits de placas, disipadores y dos células
Cuando la cola se vacía, distinga una célula sin material de una célula lenta. La placa de control, la placa de potencia y, en los modelos híbridos, la interfaz de batería salen de una línea SMT cuyas máquinas cuentan placas e informan de sus estados; vea OEE en la fabricación electrónica y MES para la fabricación electrónica. Para la prueba de la cola, las placas importan como kits: una célula que espera un kit de placa de control de 50 kW está sin material, no es lenta.
Módulo y disipador
Los semiconductores de potencia, en módulos o en encapsulados discretos, se montan sobre un disipador de aluminio con un material de interfaz térmica: pasta aplicada con plantilla o con dosificador, o un pad precortado. Los tornillos se aprietan en una secuencia fija con un atornillador eléctrico DC cuyo controlador registra el par y el ángulo de cada unión. Ese registro demuestra cada tornillo, no un disipador terminado, porque el mismo controlador también aprieta los tornillos del soporte, los ventiladores y la tapa; vea monitorización del par frente a monitorización del ciclo.
Barras colectoras, inductancias y cierre de la carcasa
Después vienen la placa de potencia, las barras colectoras, las inductancias de boost y de salida y el filtro EMC. En muchos diseños string, los condensadores del bus DC llegan ya soldados a la placa de potencia; las unidades más grandes y los inversores centrales llevan un banco de condensadores aparte sobre barras colectoras laminadas. Las inductancias de las clases de potencia mayores pueden pesar tanto que necesitan una ayuda de elevación, y una inductancia que falta o una entrega de condensadores con retraso para el puesto en seco, sin ningún registro salvo que alguien lo anote.
Los montadores tienden después los cables, montan los ventiladores y el panel de conectores, conectan la placa de control y cierran la carcasa sobre su junta. Muchas plantas hacen una prueba de estanqueidad de la carcasa cerrada antes del hi-pot. La salida del puesto de cierre es el punto de conteo de la producción de la etapa de potencia: una unidad, un conteo, una marca de tiempo, con minutos de célula por clase de potencia (vea tiempo de ciclo ideal).
Lo que los racks de burn-in ya registran, en horas-posición
Cada posición se conecta a una carga o a un bus de recuperación de energía, y el software del rack registra qué unidad hay en ella, cuándo empezó y cuánto tiempo lleva funcionando. La mayoría de las plantas hace una breve prueba de encendido antes de que una unidad ocupe una posición. Mida los racks en horas-posición: el tiempo planificado es posiciones por horas, una posición con una unidad bajo carga está en marcha, y una posición vacía mientras hay unidades esperando fuera es una pérdida. Cuando los racks son la restricción, las pérdidas que vale la pena perseguir son:
- Posiciones vacías durante la descarga, mientras la siguiente unidad espera en el carro.
- Unidades retenidas más allá de su ciclo hasta la siguiente ronda de descarga.
- Una sección de rack parada por un fallo de carga: el registro del rack lo muestra, el conteo de la cola muestra lo que costó.
Un rack sin material muestra lo contrario: posiciones libres y un carro vacío, el lado aguas arriba de la falta de material y bloqueo. Para una planta limitada por los racks, la teoría de restricciones dice que nunca se deje esperar a los racks: mantenga delante de ellos un búfer pequeño y con tope de unidades probadas, como el bucle CONWIP de kanban frente a CONWIP.
Después de los racks: prueba final, perfiles de red y embalaje
La prueba final hace funcionar la unidad en un simulador de red y, en los modelos híbridos, en un emulador de batería, mide la eficiencia y carga el perfil de red y el firmware del país de destino. Tome de su base de datos las unidades probadas, aprobadas y rechazadas, y deje allí los valores medidos (vea inspección frente a prueba).
La restricción también puede desplazarse aquí. Con menos simuladores de red que secciones de rack, las unidades salen del burn-in solo para volver a esperar delante de la prueba final. El mismo conteo de entradas y salidas funciona en esa segunda cola.
El embalaje añade la placa de características, el soporte, la guía rápida y la caja. Una cámara IA (un complemento) sobre la mesa de embalaje cuenta las cajas cerradas, lo que separa las unidades probadas de las unidades listas para el camión.
Las plantas vecinas tienen sus propias páginas: visión artificial en la fabricación de paneles solares, visión artificial en la fabricación de baterías para los packs a los que se conectan los inversores híbridos, y visión artificial en la fabricación de equipos eléctricos.
El flujo de una planta de inversores, con sus ramas y bucles
Esta planta de ejemplo tiene dos flujos de alimentación, dos células, una cola compartida y un bucle de retrabajo que vuelve a ella.
Dos cosas de este flujo cambian lo que se cuenta. Las células se unen antes de la cola, así que cada conteo en la salida de cierre necesita su célula; si no, una célula sin material se esconde detrás de una ocupada. Y el bucle de retrabajo alimenta la cola por un lado, así que las reentradas deben llevar su número de serie original.
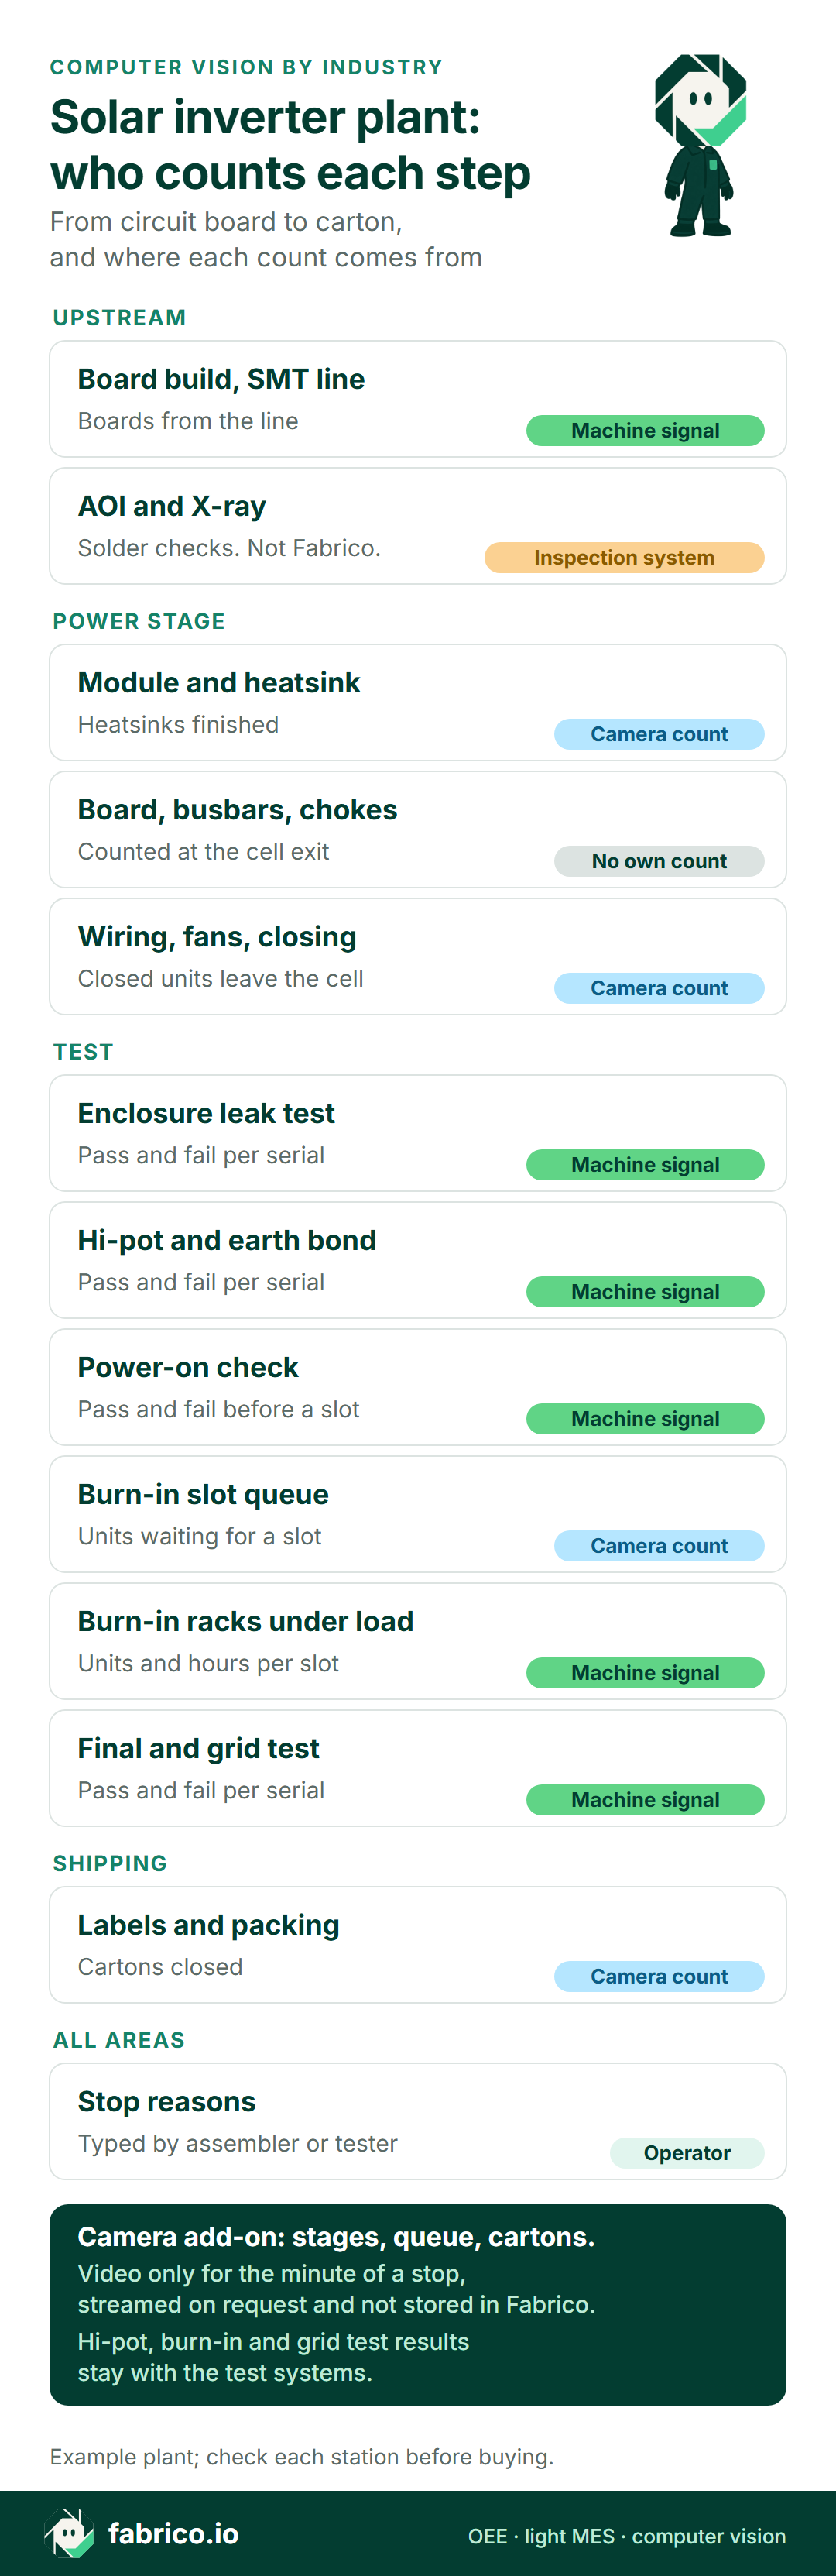
Versión en texto de esta infografía
- Titular: Planta de inversores solares: quién cuenta cada paso. De la placa de circuito a la caja, y de dónde sale cada conteo
- Aguas arriba: fabricación de placas, línea SMT: señal de máquina, placas de la línea
- Aguas arriba: AOI y rayos X: sistema de inspección, control de soldaduras, no Fabrico
- Etapa de potencia: módulo y disipador: conteo con cámara, disipadores terminados
- Etapa de potencia: placa, barras colectoras, inductancias: sin conteo propio, se cuenta en la salida de la célula
- Etapa de potencia: cableado, ventiladores, cierre: conteo con cámara, unidades cerradas que salen de la célula
- Pruebas: estanqueidad de la carcasa: señal de máquina, aprobado y rechazado por número de serie
- Pruebas: hi-pot y continuidad de tierra: señal de máquina, aprobado y rechazado por número de serie
- Pruebas: prueba de encendido: señal de máquina, aprobado y rechazado antes de una posición
- Pruebas: cola de burn-in: conteo con cámara, unidades que esperan una posición
- Pruebas: racks de burn-in bajo carga: señal de máquina, unidades y horas por posición
- Pruebas: prueba final y de red: señal de máquina, aprobado y rechazado por número de serie
- Expedición: etiquetas y embalaje: conteo con cámara, cajas cerradas
- Todas las áreas: causas de parada: operario, las introduce el montador o el técnico de pruebas
- Pie: cámara IA (un complemento): etapas de potencia, cola, cajas. Donde una cámara IA cubre el puesto, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena en Fabrico. Los resultados de hi-pot, burn-in y prueba de red se quedan en los sistemas de prueba
- Planta de ejemplo; compruebe cada puesto antes de comprar.
Solicite una demo para ver el puesto de cierre, la cola de burn-in y el embalaje contados en una sola línea de tiempo del turno.
Un turno de tarde: qué minutos perdidos valían dinero
Cifras de ejemplo, ninguna planta real. Una célula con dos montadores fabrica inversores string trifásicos de 20 kW y 50 kW, del disipador a la carcasa cerrada. Tiempo planificado: de 14:00 a 22:30 con una pausa de 30 minutos, es decir, 480 minutos. Tiempos estándar: 30 minutos de célula por unidad de 20 kW y 45 por unidad de 50 kW. Los conteos vienen de una cámara IA (un complemento) en la salida de la célula y en la cola de burn-in, los resultados de hi-pot del tester y las causas de parada de la tableta de los montadores.
Disponibilidad. La célula estuvo parada 85 minutos: 45 esperando kits de placas de control para el modelo de 50 kW, 25 en el cambio de 20 kW a 50 kW (utillaje del disipador, programa del atornillador y carro de inductancias) y 15 después de que el controlador del atornillador fallara en una unidad de 50 kW y necesitara un reinicio y un atornillado de prueba. Tiempo de funcionamiento: 395 de 480 minutos, 82,3 %.
Rendimiento. Seis unidades de 20 kW generaron 180 minutos de célula y cuatro unidades de 50 kW otros 180: 360 minutos ganados en 395 de funcionamiento, 91,1 %, con 35 minutos de montaje lento.
Calidad. Una unidad de 50 kW falló el hi-pot a las 20:40 por un cable DC atrapado bajo la tapa. Sus 45 minutos salen de la cifra de buenas: 315 de 360, 87,5 %.
OEE. 82,3 % x 91,1 % x 87,5 % = 65,6 %. Comprobación: 315 / 480 = 65,625 %, el mismo resultado. Método: cómo calcular el OEE.
Antes de valorar nada, haga la prueba de la cola. El software de los racks mostró posiciones libres de 17:20 a 18:40, justo después de la espera de kits de placas, y de nuevo tras el cambio de modelo y el fallo del atornillador, mientras el conteo de la cámara IA mostraba una cola vacía. Esa es la primera lectura: los racks esperaban a la célula, así que sus 85 minutos de parada fueron producción perdida. Los 35 minutos de montaje lento cayeron entre las 19:00 y las 22:00, cuando hacían cola de tres a cinco unidades y todas las posiciones estaban llenas. Esa es la segunda lectura: en ese momento la restricción eran los racks, y esos minutos no costaron producción.
Lo que cuestan los minutos perdidos
En el índice de agosto de 2025 del marketplace sun.store, los sistemas string más grandes, de más de 15 kW, «subieron un 2 %» hasta 24,35 EUR por kW (EN, traducción): unos 490 EUR para una unidad de 20 kW y 1.220 EUR para una unidad de 50 kW. No se encontró ninguna cifra pública de margen para células de inversores, así que suponga un margen de contribución del 20 % de ese precio, redondeado a 100 EUR y 240 EUR por unidad. Un precio de marketplace está por encima del precio en fábrica de un fabricante, así que este ejemplo peca por exceso. El 20 % es un dato de ejemplo, no una cifra con fuente. Con pedidos esperando, un minuto de célula de 50 kW vale entonces 240 EUR / 45 = 5,33 EUR. El tiempo del equipo de retrabajo cuesta 40 EUR por hora, cerca de la estimación de Eurostat para 2025 de 40,3 EUR por hora en la industria de la zona del euro (EN). Fabrico valora el tiempo perdido a partir del margen o el precio por SKU de la propia planta.
| Pérdida | Minutos | Valor de ejemplo |
|---|---|---|
| Espera de kits de placas | 45 | 240 EUR (una unidad de 50 kW) |
| Cambio de modelo | 25 | 133 EUR (25 x 5,33 EUR) |
| Fallo del atornillador | 15 | 80 EUR |
| Montaje lento | 35 | 0 EUR (posiciones llenas) |
| Fallo de hi-pot | 45 célula, 45 retrabajo | 30 EUR (0,75 h x 40 EUR) |
| Total | 165 | 483 EUR |
Los 85 minutos de parada cayeron en trabajo de 50 kW y dejaron vacías posiciones de burn-in, así que se valoran a margen: 85 x 5,33 EUR = 453 EUR. Los minutos de montaje lento no se valoran, porque mientras ocurrían eran los racks llenos los que limitaban la producción. El fallo de hi-pot se valora por el tiempo del equipo: el técnico de pruebas retrabajó la unidad en 45 minutos, la unidad superó la nueva prueba antes de las 21:40 y entró en la cola de burn-in antes de que terminara el turno, así que no se perdió margen, solo 30 EUR. Un turno: 483 EUR. Cinco turnos de tarde como este: 2.415 EUR a la semana. Valorar a margen solo los minutos de la restricción es la lógica de la contabilidad del throughput.
La espera de kits de placas encabeza la lista con 240 EUR, y apunta al kitting y a la planificación de la línea SMT, no a los montadores.
El margen es el precio correcto solo mientras haya pedidos esperando. SolarPower Europe contabilizó 82,1 GW de capacidad de fabricación de inversores solares en la UE en 2023 (EN), frente a unos 60 GW de solar instalados ese mismo año, con unos 35.000 empleos y al menos 14 empresas de inversores en la UE. Con la capacidad por delante de las instalaciones, muchas células no tienen cartera pendiente. Ahí, una unidad perdida en el puesto se recupera más tarde, y los minutos perdidos valen el tiempo del equipo o las horas extra que cueste, no 5,33 EUR por minuto.
Lo que una cámara en la cola puede y no puede ver
Una cámara de inspección comprueba piezas. La prueba de la cola necesita el otro tipo: una cámara que registra el paso de una unidad y la hora a la que pasó.
| Tarea en la planta de inversores | Corresponde a | ¿Cámara de conteo? |
|---|---|---|
| Comprobar las soldaduras de la placa de potencia | AOI y rayos X | No |
| Demostrar el aislamiento y la continuidad de tierra | Tester de hi-pot y de continuidad de tierra | No, lee aprobado y rechazado |
| Registrar las horas bajo carga por unidad | Software de los racks de burn-in | No, lee su registro |
| Contar las unidades cerradas que salen del puesto de etapa de potencia | Un escaneo del número de serie: hora de salida, sin hora de inicio ni tiempo estándar | Sí |
| Contar las unidades que esperan una posición de burn-in libre | Nadie | Sí |
| Ver la salida del puesto de cierre durante una parada a las 15:20 | Las notas del jefe de turno | Sí, vídeo del minuto de esa parada |
El conteo tiene sus propios límites, y las manos son el principal. En un estudio revisado por pares de Advanced Robotics, una cámara fija de fábrica seguía el avance de un montaje manual con un modelo creado para operarios que tapan el producto. «En los experimentos, el método de estimación del avance con Anomaly Triplet-Net alcanza una tasa de éxito del 82,9 %» (EN, traducción). Es una tarea distinta de contar una unidad cerrada que rueda hasta un carro, y es un solo estudio, así que la cifra no es una precisión de conteo. Muestra dónde les cuesta a las cámaras: cuando personas y producto se solapan en la imagen, incluso un modelo diseñado para ello falla.
Así que coloque el objetivo donde las unidades estén separadas de las personas: sobre el carril de la cola y la salida de la célula, mirando hacia abajo. Vigile los reflejos de las carcasas claras bajo la iluminación de la nave y las unidades colocadas en doble fila. Compare el conteo de la cámara con los escaneos de número de serie durante varios turnos antes de valorar un minuto con ese conteo (método: qué precisión tiene un conteo de piezas por cámara).
Montadores en el encuadre. Acuerde primero la finalidad con los montadores y, si lo hay, con el comité de empresa, deje constancia de quién puede abrir el vídeo e informe por puesto y turno: la cámara IA (un complemento) de Fabrico cuenta inversores y cajas, no montadores. Lista de comprobación: cámaras en la línea de producción sin vigilar a las personas.
Primeros pasos: cuente esto, en este orden
- La cola de burn-in, entradas y salidas, junto al registro de los racks de la semana pasada, con las horas de posiciones libres marcadas.
- La salida del puesto de cierre, por célula: un conteo por número de serie, minutos de célula por clase de potencia.
- Códigos de parada de las células: kits de placas, inductancias o condensadores, cambio de modelo, fallo del atornillador, retrabajo tras el hi-pot.
- Resultados de las pruebas desde las bases de datos: estanqueidad, hi-pot, encendido y prueba final, nunca reintroducidos a mano.
- Las cajas en el embalaje, que cierran el conteo del turno.
En capacidad frente a throughput se explica por qué la producción queda por debajo de la capacidad nominal de los racks. Cinco errores de conteo estropean la prueba de la cola si nadie los corrige antes:
| Error de conteo | Qué muestra el OEE | Solución |
|---|---|---|
| Un rechazo del burn-in contado de nuevo tras la reparación | Producción inflada, calidad maquillada | Un conteo por número de serie en el puesto de cierre; la reparación tiene su propio código |
| Unidades contadas en el hi-pot y otra vez en la prueba final | El doble de la producción real | Un único punto de conteo de la producción; las estaciones de prueba aportan las unidades buenas |
| Conjuntos de disipador sumados a las unidades cerradas | Se atribuyen a la célula unidades a medio montar | Subconjuntos contados en su propio puesto |
| Unidades de 20 kW y 50 kW tratadas como iguales | Célula lenta los días de unidades grandes | Minutos de célula por clase de potencia |
| Tiempo en cola registrado como tiempo de burn-in | Los racks parecen más llenos de lo que están | Cola contada aparte de las posiciones ocupadas |
Antes de un piloto, haga tres preguntas a cualquier proveedor de OEE o de cámaras:
| Pregunta | Qué respuesta esperar |
|---|---|
| ¿Cómo se miden los racks de burn-in? | En horas-posición desde el software de los racks, con la cola contada por separado. |
| ¿Cómo se cuentan los rechazos del burn-in cuando vuelven? | Como reentradas con el número de serie original, nunca como producción nueva. |
| ¿Dónde va la cámara en la cola y en el puesto de cierre? | Sobre el carril y la salida de la célula, mirando hacia abajo a las unidades, lejos de las manos. |
Dónde encaja Fabrico alrededor de la restricción
Fabrico mide el OEE en la nube y se encarga de tareas de MES ligero. En una planta de inversores abarca hoy dos áreas:
- Línea SMT, testers, racks de burn-in y prueba final: los estados, los conteos y los resultados de aprobado o rechazado llegan de las máquinas y de las bases de datos de prueba, de modo que un autotest del simulador de red o un fallo de carga de un rack aparece en la línea de tiempo con su propio código.
- Puestos de etapa de potencia, cola de burn-in y embalaje: la cámara IA (un complemento) cuenta conjuntos de disipador, unidades cerradas, unidades en cola y cajas. Al hacer clic en una parada del puesto de cierre a las 15:20 en la línea de tiempo del turno, se abre el vídeo del minuto de esa parada; se transmite bajo demanda y no se almacena en Fabrico.
Las causas de parada las introducen los montadores y los técnicos de pruebas en un móvil o una tableta junto al puesto. Los minutos perdidos por puesto y turno aparecen en euros, a partir del margen de la planta por modelo.
Hoja de ruta: una alerta de la cámara IA cuando se acumulen unidades en la cola de burn-in mientras haya posiciones libres (la tercera lectura de la prueba de la cola), y una causa de parada sugerida que el montador acepta o edita.
Fuera de Fabrico: AOI, rayos X, registros de par, valores de hi-pot, resultados de burn-in y de la prueba de red, certificados. Fabrico no inspecciona nada; los rechazos de esos sistemas llegan al OEE como conteos.
Más información: software de OEE basado en cámaras, OEE con visión artificial y software MES y OEE para fabricación.
Preguntas sobre el cuello de botella de los inversores
¿Qué puesto de una planta de inversores debería recibir la primera cámara?
La cola de burn-in, contada en entrada y salida. Leída junto al registro de los racks, muestra si en esa hora fijaron la producción las células o los racks. La segunda cámara va sobre la salida del puesto de cierre.
¿Puede una cámara de conteo comprobar la pasta térmica, el par de los tornillos o las líneas de fuga?
No. La cobertura de pasta es un control del proceso y del montador, el par es el registro del controlador del atornillador y el aislamiento es el veredicto del tester de hi-pot. Sus rechazos llegan al OEE como conteos; la cámara IA (un complemento) solo cuenta las unidades que salen de un puesto.
¿Cómo se cuenta un inversor que falla en el burn-in?
Una vez. Sale de la cifra de buenas en el puesto que lo rechazó, la reparación se registra en el banco de retrabajo con su propio código, y vuelve a la cola de burn-in sin sumar producción en el puesto de cierre.
¿Las líneas de microinversores necesitan la misma configuración?
En parte. Los microinversores se fabrican en volúmenes mucho mayores y con más pasos automáticos, y donde pasan por las pruebas en bandejas, la unidad de conteo pasa a ser bandejas y unidades por bandeja. La lógica de la cola sigue aplicándose allí donde las bandejas esperan una posición de burn-in libre.
¿Quiere la cola de burn-in, el puesto de cierre y el embalaje en una sola línea de tiempo del turno? Solicitar una demo.
Artículos relacionados






Lo último de nuestro blog




Tarjetas reales de Fabrico, datos de ejemplo.