


 Connexion
 Blog

Vision par ordinateur dans la fabrication d’onduleurs solaires : trouver le goulot d’étranglement au déverminage

En bref : la vision par ordinateur dans la fabrication d’onduleurs solaires trouve le goulot d’étranglement en comptant, avec une caméra IA (un module complémentaire), les unités qui entrent dans la file d’attente du déverminage et celles qui en sortent.
La caméra IA compte des unités et n’inspecte rien : brasures, couples de serrage, isolement et essais réseau restent du ressort de l’AOI, des contrôleurs de visseuses et des testeurs.
- File vide et emplacements libres : ce sont les cellules de l’étage de puissance qui limitent la production. File longue et emplacements pleins : ce sont les bancs de déverminage.
- Une file longue à côté d’emplacements libres désigne le chargement, le test de mise sous tension ou un défaut de banc, pas les cellules ni les bancs.
- Comptez chaque numéro de série une seule fois, à la sortie du poste de fermeture ; les rejets du déverminage reviennent par la file sans ajouter de production.
- Valorisez une minute perdue à la marge uniquement si des commandes attendent et si le poste qui l’a perdue était la contrainte.
- La caméra IA de Fabrico compte les unités fermées, les unités en file et les cartons aux postes qu’elle couvre.
Une usine d’onduleurs a une étape lente que personne ne peut accélérer : le déverminage. Selon que ce sont les bancs ou les postes placés devant eux qui fixent la production du jour, ce n’est pas la même minute perdue qui coûte de l’argent. Le logiciel des bancs répond à la moitié de la question. L’autre moitié attend sur un chariot devant les bancs, sans être comptée.
Le périmètre couvre les onduleurs photovoltaïques string, hybrides et centraux ainsi que les micro-onduleurs fabriqués en série. Les onduleurs de traction pour véhicules électriques sont exclus.
La vision par ordinateur dans la fabrication d’onduleurs solaires commence à la file du déverminage
Le déverminage est un bloc d’heures fixe, pas un contrôle rapide. Selon un rapport de 2002 des Sandia National Laboratories sur l’électronique de puissance des onduleurs PV, pendant le déverminage, « l’onduleur fonctionne en continu pendant une certaine durée afin que toute défaillance prématurée due à la fabrication ou aux matériaux survienne avant la mise en service » (EN, traduction). Il doit porter l’électronique à sa température maximale de fonctionnement normal, et le rapport précise qu’il « peut être réalisé avec les ventilateurs ralentis ou désactivés » pour y parvenir. Aucun monteur ne peut raccourcir cette durée : les heures-emplacement sont donc la capacité la plus rigide de l’usine.
Les données de terrain montrent ce que coûte une défaillance manquée. Dans une analyse menée par le NREL sur 100 000 systèmes PV aux États-Unis, les onduleurs restaient les composants dont les pannes sont le plus souvent signalées (4 % à 6 %) (EN), devant tout autre matériel. Une défaillance détectée sur le banc coûte une heure de retouche ; la même défaillance sur site coûte une intervention de service et une perte de production.
Il reste donc deux candidats pour la contrainte : l’étage de puissance monté à la main et les bancs. Ils échangent leurs rôles au cours d’une équipe, quand le mix de modèles change, qu’un kit vient à manquer ou qu’une section de banc disjoncte. Une caméra IA (un module complémentaire) au-dessus de la file qui les sépare montre, heure par heure, lequel des deux mène la danse.
Côté essais, tout est déjà solide. La norme IEC 62109-1 fixe les exigences minimales de conception et de fabrication des équipements de conversion de puissance PV (EN) contre les risques de choc électrique, énergétiques, d’incendie, mécaniques et autres. L’IEC TS 63157 donne des lignes directrices d’assurance qualité pour la fabrication de ces équipements (EN), et selon l’IEC ces lignes directrices « constituent aussi la base des critères d’audit d’usine de ces sites par divers organismes de certification et d’audit » (traduction). Ces exigences se prouvent aux postes d’essai, au laboratoire d’essais de type et lors de l’audit, jamais par une caméra de comptage.
Vidéo explicative présentée par Iris, la présentatrice générée par IA de Fabrico : comment une caméra IA (un module complémentaire) compte la production là où une machine n’a pas de signal. Demander une démo.
Lecture depuis YouTube. Google peut déposer des cookies lorsque vous lancez la lecture. Politique de confidentialité.
Le test de la file : quatre lectures entre le poste de fermeture et les bancs
Comptez les unités qui arrivent dans la file et celles qui la quittent pour un emplacement ; la différence donne la longueur de la file. Lisez-la à côté de l’occupation des bancs, heure par heure.
| File | Emplacements de déverminage | Ce qui limite la production |
|---|---|---|
| Vide | Libres | Les cellules de l’étage de puissance. Une minute perdue au poste est de la production perdue. |
| Longue | Tous occupés | Les bancs. L’argent se trouve dans les heures-emplacement, pas dans les minutes de poste. |
| Longue | Libres | Ni l’un ni l’autre : le chargement, le test de mise sous tension ou un défaut de banc. |
| Vide | Tous occupés | Rien pour l’instant. Observez quel côté cède en premier quand le mix change. |
La troisième lecture est celle que les usines manquent. La cause se situe entre le poste et le banc : une seule personne qui charge les emplacements de plusieurs bancs, un poste de test de mise sous tension en panne, ou un défaut du bus de charge qui met une section de banc hors service. Sans comptage de la file, personne ne voit à quelle heure c’est arrivé.
Deux règles garantissent un test honnête. Une unité n’entre dans la file qu’après avoir réussi le test hi-pot. Et les rejets du déverminage reviennent comme des réentrées, pas comme de nouvelles unités. Le rapport de Sandia décrit la boucle : « En cas de défaillance pendant le déverminage, l’unité est réparée, testée de nouveau et soumise une nouvelle fois au déverminage » (traduction). Le même numéro de série peut entrer deux fois dans la file au cours d’une équipe, et il ne doit pas compter deux fois comme production.
Un poste lent n’est pas toujours la contrainte (voir goulot d’étranglement ou contrainte), et près de la pleine charge la file grandit bien plus vite que l’occupation, comme le montre la formule de Kingman.
En amont de la file : kits de cartes, dissipateurs et deux cellules
Quand la file se vide, distinguez une cellule en famine d’une cellule lente. La carte de commande, la carte de puissance et, sur les modèles hybrides, l’interface batterie sortent d’une ligne CMS (SMT) dont les machines comptent les cartes et remontent leurs états ; voir l’OEE dans la fabrication électronique et le MES pour la fabrication électronique. Pour le test de la file, les cartes comptent en tant que kits : une cellule qui attend un kit de carte de commande 50 kW est en famine, pas lente.
Module et dissipateur
Les semi-conducteurs de puissance, en modules ou en boîtiers discrets, se montent sur un dissipateur en aluminium, avec un matériau d’interface thermique entre les deux : pâte au pochoir ou au doseur, ou pad prédécoupé. Les vis sont serrées dans un ordre fixe avec une visseuse électrique DC dont le contrôleur enregistre le couple et l’angle de chaque vissage. Cet enregistrement prouve chaque vis, pas un dissipateur terminé, car le même contrôleur pilote aussi les vis du support, des ventilateurs et du capot ; voir surveillance du couple ou surveillance du cycle.
Jeux de barres, selfs et fermeture du boîtier
Viennent ensuite la carte de puissance, les jeux de barres, les selfs de boost et de sortie et le filtre CEM. Dans beaucoup de conceptions string, les condensateurs du bus DC arrivent déjà brasés sur la carte de puissance ; les unités plus grandes et les onduleurs centraux reçoivent une batterie de condensateurs séparée sur des jeux de barres laminés. Les selfs des grandes classes de puissance peuvent être assez lourdes pour exiger une aide à la manutention, et une self manquante ou une livraison de condensateurs en retard arrête le poste net, sans laisser de trace, sauf si quelqu’un le note.
Les monteurs passent ensuite les câbles, montent les ventilateurs et le panneau de connecteurs, branchent la carte de commande et ferment le boîtier sur son joint. Beaucoup d’usines font un test d’étanchéité sur le boîtier fermé avant le hi-pot. La sortie du poste de fermeture est le point de comptage de la production de l’étage de puissance : une unité, un comptage, un horodatage, avec des minutes de cellule par classe de puissance (voir temps de cycle idéal).
Ce que les bancs de déverminage remontent déjà, en heures-emplacement
Chaque emplacement est raccordé à une charge ou à un bus de récupération d’énergie, et le logiciel du banc enregistre quelle unité s’y trouve, quand elle a démarré et depuis combien de temps elle tourne. La plupart des usines font un court test de mise sous tension avant qu’une unité prenne un emplacement. Mesurez les bancs en heures-emplacement : le temps planifié est le nombre d’emplacements multiplié par les heures, un emplacement avec une unité sous charge est en marche, et un emplacement vide pendant que des unités attendent devant le banc est une perte. Quand les bancs sont la contrainte, les pertes à traquer sont :
- Emplacements vides pendant le déchargement, alors que l’unité suivante attend sur le chariot.
- Unités maintenues au-delà de leur cycle jusqu’à la tournée de déchargement suivante.
- Une section de banc arrêtée sur un défaut de charge : le journal du banc le montre, le comptage de la file montre ce qu’il a coûté.
Un banc en famine montre l’inverse : des emplacements libres et un chariot vide, le côté amont de famine et blocage. Pour une usine limitée par ses bancs, la théorie des contraintes dit de ne jamais laisser les bancs attendre : gardez devant eux un petit tampon plafonné d’unités testées, comme la boucle CONWIP de kanban ou CONWIP.
Après les bancs : test final, profils réseau et emballage
Le test final fait fonctionner l’unité sur un simulateur de réseau et, pour les modèles hybrides, sur un émulateur de batterie, mesure le rendement et charge le profil réseau et le firmware du pays de destination. Lisez les unités testées, réussies et en échec dans sa base de données et laissez-y les valeurs mesurées (voir inspection ou essai).
La contrainte peut aussi se déplacer ici. Avec moins de simulateurs de réseau que de sections de bancs, les unités ne quittent le déverminage que pour attendre de nouveau devant le test final. Le même comptage d’entrées et de sorties fonctionne sur cette deuxième file.
L’emballage ajoute la plaque signalétique, le support, le guide rapide et le carton. Une caméra IA (un module complémentaire) au-dessus de la table d’emballage compte les cartons fermés, ce qui distingue les unités testées des unités prêtes pour le camion.
Les usines voisines ont leurs propres pages : vision par ordinateur dans la fabrication de panneaux solaires, vision par ordinateur dans la fabrication de batteries pour les packs auxquels se raccordent les onduleurs hybrides, et vision par ordinateur dans la fabrication d’équipements électriques.
Le flux d’une usine d’onduleurs, avec ses branches et ses boucles
Cette usine d’exemple a deux flux d’alimentation, deux cellules, une file commune et une boucle de retouche qui y revient.
Deux points de ce flux changent ce qui est compté. Les cellules fusionnent avant la file, donc chaque comptage à la sortie de fermeture doit porter sa cellule, sinon une cellule en famine se cache derrière une cellule occupée. Et la boucle de retouche alimente la file par le côté, donc les réentrées doivent porter leur numéro de série d’origine.
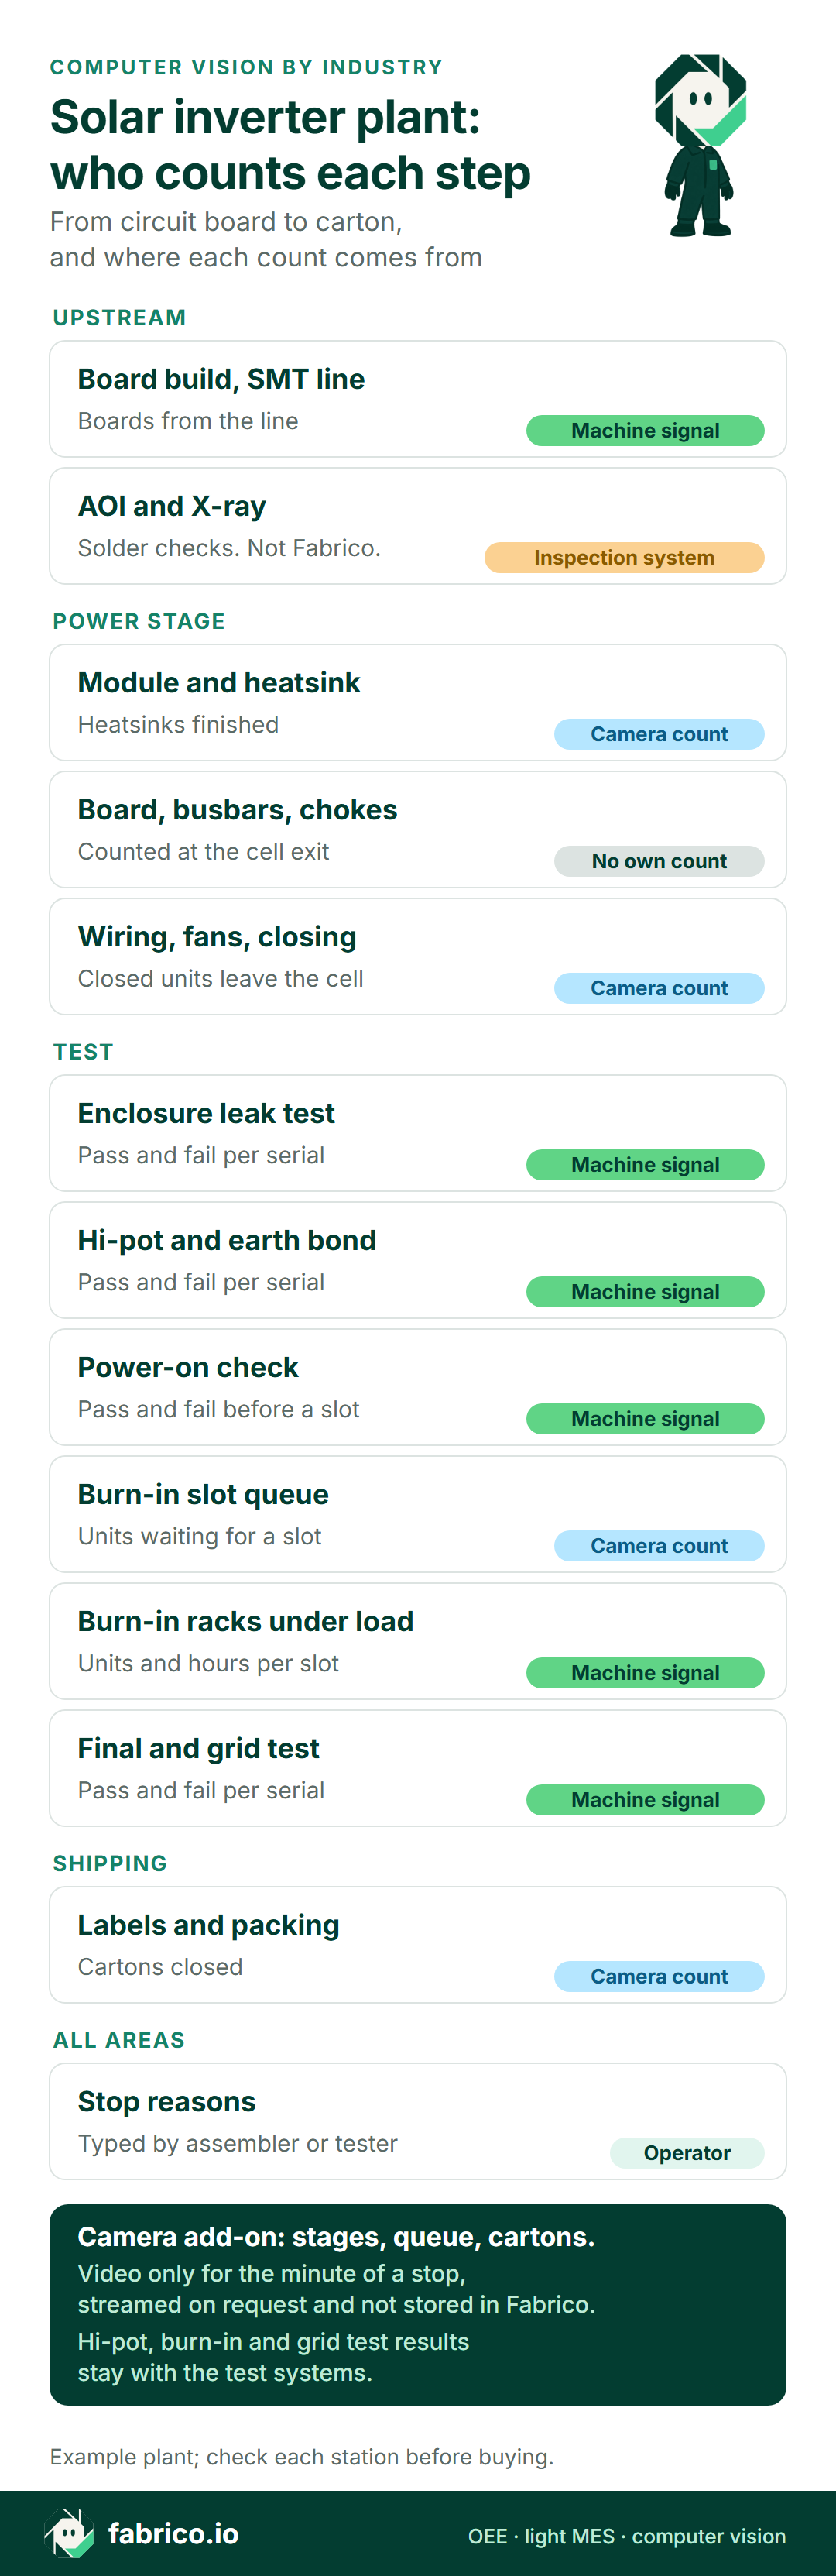
Version texte de cette infographie
- Titre : Usine d’onduleurs solaires : qui compte chaque étape. De la carte électronique au carton, et d’où vient chaque comptage
- Amont : fabrication des cartes, ligne CMS : signal machine, cartes sorties de ligne
- Amont : AOI et rayons X : système d’inspection, contrôle des brasures, pas Fabrico
- Étage de puissance : module et dissipateur : comptage caméra, dissipateurs terminés
- Étage de puissance : carte, jeux de barres, selfs : pas de comptage propre, compté à la sortie de cellule
- Étage de puissance : câblage, ventilateurs, fermeture : comptage caméra, unités fermées sortant de la cellule
- Essais : test d’étanchéité du boîtier : signal machine, réussite et échec par numéro de série
- Essais : hi-pot et continuité de terre : signal machine, réussite et échec par numéro de série
- Essais : test de mise sous tension : signal machine, réussite et échec avant un emplacement
- Essais : file de déverminage : comptage caméra, unités en attente d’un emplacement
- Essais : bancs de déverminage sous charge : signal machine, unités et heures par emplacement
- Essais : test final et réseau : signal machine, réussite et échec par numéro de série
- Expédition : étiquettes et emballage : comptage caméra, cartons fermés
- Toutes zones : causes d’arrêt : opérateur, saisies par le monteur ou le testeur
- Pied de page : caméra IA (un module complémentaire) : étages de puissance, file, cartons. Là où une caméra IA couvre le poste, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico. Les résultats hi-pot, déverminage et essai réseau restent dans les systèmes d’essai
- Usine d’exemple ; vérifiez chaque poste avant d’acheter.
Demandez une démo pour voir le poste de fermeture, la file de déverminage et l’emballage comptés sur une même chronologie d’équipe.
Une équipe d’après-midi : quelles minutes perdues valaient de l’argent
Chiffres d’exemple, aucune usine réelle. Une cellule de deux monteurs fabrique des onduleurs string triphasés de 20 kW et de 50 kW, du dissipateur au boîtier fermé. Temps planifié : de 14 h 00 à 22 h 30 avec une pause de 30 minutes, soit 480 minutes. Temps standards : 30 minutes de cellule par unité de 20 kW et 45 par unité de 50 kW. Les comptages viennent d’une caméra IA (un module complémentaire) à la sortie de la cellule et à la file de déverminage, les résultats hi-pot du testeur et les causes d’arrêt de la tablette des monteurs.
Disponibilité. La cellule a été arrêtée 85 minutes : 45 en attente de kits de cartes de commande pour le modèle 50 kW, 25 pour le changement de série de 20 kW à 50 kW (gabarit du dissipateur, programme de la visseuse et chariot de selfs), et 15 après un défaut du contrôleur de visseuse sur une unité de 50 kW, qui a exigé un redémarrage et un vissage d’essai. Temps de fonctionnement : 395 sur 480 minutes, 82,3 %.
Performance. Six unités de 20 kW ont rapporté 180 minutes de cellule et quatre unités de 50 kW 180 de plus : 360 minutes produites sur 395 de fonctionnement, 91,1 %, avec 35 minutes de montage lent.
Qualité. Une unité de 50 kW a échoué au hi-pot à 20 h 40, avec un câble DC pincé sous le capot. Ses 45 minutes sortent des minutes utiles : 315 sur 360, 87,5 %.
OEE (TRS). 82,3 % x 91,1 % x 87,5 % = 65,6 %. Vérification : 315 / 480 = 65,625 %, même résultat. Méthode : calcul de l’OEE.
Avant de chiffrer quoi que ce soit, faites le test de la file. Le logiciel des bancs montrait des emplacements libres de 17 h 20 à 18 h 40, juste après l’attente de kits de cartes, puis de nouveau après le changement de série et la panne de visseuse, pendant que le comptage de la caméra IA montrait une file vide. C’est la première lecture : les bancs attendaient la cellule, donc ses 85 minutes d’arrêt étaient de la production perdue. Les 35 minutes de montage lent se situaient entre 19 h 00 et 22 h 00, quand trois à cinq unités attendaient dans la file et que tous les emplacements étaient pleins. C’est la deuxième lecture : les bancs étaient alors la contrainte, et ces minutes n’ont coûté aucune production.
Ce que coûtent les minutes perdues
Dans l’indice d’août 2025 de la place de marché sun.store, les grands systèmes string de plus de 15 kW ont « progressé de 2 % » à 24,35 EUR par kW (EN, traduction) : environ 490 EUR pour une unité de 20 kW et 1 220 EUR pour une unité de 50 kW. Aucun chiffre public de marge pour les cellules d’onduleurs n’a été trouvé ; supposez donc une marge sur coûts variables de 20 % de ce prix, arrondie à 100 EUR et 240 EUR par unité. Un prix de place de marché est supérieur au prix départ usine d’un fabricant, cet exemple pèche donc par excès. Les 20 % sont une hypothèse d’exemple, pas un chiffre sourcé. Avec des commandes en attente, une minute de cellule 50 kW vaut alors 240 EUR / 45 = 5,33 EUR. Le temps d’équipe en retouche coûte 40 EUR de l’heure, proche de l’estimation d’Eurostat pour 2025 de 40,3 EUR de l’heure dans l’industrie de la zone euro (EN). Fabrico valorise le temps perdu à partir de la marge ou du prix par SKU propres à l’usine.
| Perte | Minutes | Valeur d’exemple |
|---|---|---|
| Attente de kits de cartes | 45 | 240 EUR (une unité de 50 kW) |
| Changement de série | 25 | 133 EUR (25 x 5,33 EUR) |
| Panne de visseuse | 15 | 80 EUR |
| Montage lent | 35 | 0 EUR (emplacements pleins) |
| Échec hi-pot | 45 cellule, 45 retouche | 30 EUR (0,75 h x 40 EUR) |
| Total | 165 | 483 EUR |
Les 85 minutes d’arrêt sont toutes tombées sur du travail 50 kW et ont laissé des emplacements de déverminage vides ; elles sont donc valorisées à la marge : 85 x 5,33 EUR = 453 EUR. Les minutes de montage lent ne sont pas valorisées, puisque des bancs pleins limitaient la production pendant ce temps. L’échec au hi-pot est valorisé au temps d’équipe : le technicien d’essai a retouché l’unité en 45 minutes, elle a réussi son nouveau test avant 21 h 40 et rejoint la file de déverminage avant la fin de l’équipe, donc aucune marge n’a été perdue, seulement 30 EUR. Une équipe : 483 EUR. Cinq équipes d’après-midi comme celle-ci : 2 415 EUR par semaine. Ne valoriser à la marge que les minutes de la contrainte, c’est la logique de la comptabilité par le débit.
L’attente de kits de cartes arrive en tête de liste avec 240 EUR, et elle pointe vers le kitting et le planning de la ligne CMS, pas vers les monteurs.
La marge n’est le bon prix que tant que des commandes attendent. SolarPower Europe a recensé 82,1 GW de capacité de fabrication d’onduleurs solaires dans l’UE en 2023 (EN), face à environ 60 GW de solaire installés la même année, avec environ 35 000 emplois et au moins 14 fabricants d’onduleurs dans l’UE. Avec une capacité en avance sur les installations, beaucoup de cellules n’ont pas de commandes en attente. Là, une unité perdue au poste se rattrape plus tard, et les minutes perdues valent le temps d’équipe ou les heures supplémentaires nécessaires, pas 5,33 EUR la minute.
Ce qu’une caméra à la file peut voir, et ce qu’elle ne voit pas
Une caméra d’inspection contrôle des pièces. Le test de la file a besoin de l’autre type : une caméra qui relève le passage d’une unité et l’heure à laquelle elle passe.
| Tâche dans l’usine d’onduleurs | Qui s’en charge | Caméra de comptage ? |
|---|---|---|
| Contrôler les brasures de la carte de puissance | AOI et rayons X | Non |
| Prouver l’isolement et la continuité de terre | Testeur hi-pot et de continuité de terre | Non, lire réussite et échec |
| Enregistrer les heures sous charge par unité | Logiciel des bancs de déverminage | Non, lire son journal |
| Compter les unités fermées qui quittent le poste d’étage de puissance | Un scan du numéro de série : heure de sortie, sans heure de début ni temps standard | Oui |
| Compter les unités qui attendent un emplacement de déverminage libre | Personne | Oui |
| Voir la sortie du poste de fermeture pendant un arrêt de 15 h 20 | Les notes du chef d’équipe | Oui, la vidéo de la minute de cet arrêt |
Le comptage a ses propres limites, et les mains sont la principale. Dans une étude d’Advanced Robotics évaluée par les pairs, une caméra fixe en usine suivait l’avancement d’un montage manuel avec un modèle conçu pour des opérateurs qui masquent le produit. « Lors des expériences, la méthode d’estimation de l’avancement utilisant Anomaly Triplet-Net atteint un taux de réussite de 82,9 % » (EN, traduction). C’est une tâche différente du comptage d’une unité fermée qui roule sur un chariot, et c’est une seule étude : le chiffre n’est donc pas une précision de comptage. Il montre où les caméras peinent : quand les personnes et le produit se chevauchent dans l’image, même un modèle conçu exprès se trompe.
Placez donc l’objectif là où les unités sont séparées des personnes : au-dessus de la voie de la file et de la sortie de cellule, en vue plongeante. Méfiez-vous des reflets des boîtiers clairs sous l’éclairage du hall et des unités posées sur deux rangs. Comparez le comptage caméra aux scans des numéros de série sur plusieurs équipes avant de valoriser une minute sur cette base (méthode : la précision d’un comptage par caméra).
Des monteurs dans le champ. Fixez d’abord la finalité avec les monteurs et, le cas échéant, les instances représentatives du personnel (CSE ou équivalent), consignez qui peut ouvrir les vidéos et faites les rapports par poste et par équipe : la caméra IA (un module complémentaire) de Fabrico compte des onduleurs et des cartons, pas des monteurs. Liste de contrôle : des caméras de ligne de production sans surveillance des personnes.
Premières étapes : comptez ceci, dans cet ordre
- La file de déverminage, entrées et sorties, à côté du journal des bancs de la semaine dernière, avec les heures d’emplacements libres repérées.
- La sortie du poste de fermeture, par cellule : un comptage par numéro de série, des minutes de cellule par classe de puissance.
- Les codes d’arrêt des cellules : kits de cartes, selfs ou condensateurs, changement de série, panne de visseuse, retouche après hi-pot.
- Les résultats d’essai depuis les bases de données : étanchéité, hi-pot, mise sous tension et test final, jamais ressaisis.
- Les cartons à l’emballage, qui clôturent le comptage de l’équipe.
La raison pour laquelle la production reste sous la capacité nominale des bancs est expliquée dans capacité ou débit. Cinq erreurs de comptage faussent le test de la file si personne ne les corrige d’abord :
| Erreur de comptage | Ce que montre l’OEE | Solution |
|---|---|---|
| Un rejet de déverminage recompté après réparation | Production gonflée, qualité trop flatteuse | Un comptage par numéro de série au poste de fermeture ; la réparation a son propre code |
| Unités comptées au hi-pot puis de nouveau au test final | Le double de la production réelle | Un seul point de comptage ; les postes d’essai fournissent les bonnes unités |
| Ensembles dissipateurs ajoutés aux unités fermées | Cellule créditée d’unités à moitié montées | Sous-ensembles comptés à leur propre poste |
| Unités de 20 kW et de 50 kW traitées comme équivalentes | Cellule lente les jours de grosses unités | Minutes de cellule par classe de puissance |
| Temps de file comptabilisé comme temps de déverminage | Bancs en apparence plus remplis qu’ils ne le sont | File comptée à part des emplacements occupés |
Avant un pilote, posez trois questions à tout fournisseur d’OEE ou de caméras :
| Question | La réponse attendue |
|---|---|
| Comment les bancs de déverminage sont-ils mesurés ? | En heures-emplacement issues du logiciel des bancs, avec la file comptée à part. |
| Comment les rejets du déverminage sont-ils comptés à leur retour ? | Comme des réentrées sur le numéro de série d’origine, jamais comme une nouvelle production. |
| Où se place la caméra à la file et au poste de fermeture ? | Au-dessus de la voie et de la sortie de cellule, en vue plongeante sur les unités, loin des mains. |
La place de Fabrico autour de la contrainte
Fabrico mesure l’OEE dans le cloud et prend en charge les tâches d’un MES léger. Dans une usine d’onduleurs, il couvre aujourd’hui deux zones :
- Ligne CMS, testeurs, bancs de déverminage et test final : états, comptages et résultats réussite ou échec viennent des machines et des bases de données d’essai, si bien qu’un autotest du simulateur de réseau ou un défaut de charge d’un banc arrive sur la chronologie sous son propre code.
- Postes d’étage de puissance, file de déverminage et emballage : la caméra IA (un module complémentaire) compte les ensembles dissipateurs, les unités fermées, les unités en file et les cartons. Un clic sur un arrêt de 15 h 20 du poste de fermeture dans la chronologie de l’équipe ouvre la vidéo de la minute de cet arrêt ; elle est diffusée à la demande et n’est pas stockée dans Fabrico.
Les causes d’arrêt viennent des monteurs et des testeurs, qui les saisissent sur un téléphone ou une tablette à côté du poste. Les minutes perdues par poste et par équipe s’affichent en euros, à partir de la marge de l’usine par modèle.
Feuille de route : une alerte de la caméra IA quand des unités s’accumulent dans la file de déverminage alors que des emplacements restent libres (la troisième lecture du test de la file), et une cause d’arrêt suggérée que le monteur accepte ou modifie.
Hors de Fabrico : AOI, rayons X, enregistrements de couple, valeurs hi-pot, résultats de déverminage et d’essai réseau, certificats. Fabrico n’inspecte rien ; les rejets de ces systèmes arrivent dans l’OEE sous forme de comptages.
Pour aller plus loin : logiciel OEE à base de caméras, l’OEE avec la vision par ordinateur et logiciel MES et OEE pour l’industrie.
Questions sur le goulot d’étranglement des onduleurs
Quel poste d’une usine d’onduleurs doit recevoir la première caméra ?
La file de déverminage, comptée en entrée et en sortie. Lue à côté du journal des bancs, elle montre si ce sont les cellules ou les bancs qui ont fixé la production à cette heure-là. La deuxième caméra va au-dessus de la sortie du poste de fermeture.
Une caméra de comptage peut-elle contrôler la pâte thermique, le couple de serrage des vis ou les lignes de fuite ?
Non. La couverture de pâte relève du contrôle du procédé et du monteur, le couple est l’enregistrement du contrôleur de visseuse, et l’isolement est le verdict du testeur hi-pot. Leurs rejets arrivent dans l’OEE sous forme de comptages ; la caméra IA (un module complémentaire) ne fait que compter les unités qui quittent un poste.
Comment compte-t-on un onduleur qui échoue au déverminage ?
Une seule fois. Il sort du décompte des bonnes unités au poste qui l’a rejeté, la réparation est enregistrée au poste de retouche sous son propre code, et il rejoint la file de déverminage sans ajouter de production au poste de fermeture.
Les lignes de micro-onduleurs ont-elles besoin de la même configuration ?
En partie. Les micro-onduleurs sont produits en bien plus grands volumes avec davantage d’étapes automatiques, et quand ils passent en test sur plateaux, l’unité de comptage devient le plateau et le nombre d’unités par plateau. La logique de la file s’applique toujours partout où des plateaux attendent une position de déverminage libre.
Vous voulez la file de déverminage, le poste de fermeture et l’emballage sur une même chronologie d’équipe ? Demander une démo.










Tuiles Fabrico réelles, données d'exemple.