


 Anmeldung
 Blog

Computer Vision in der Fertigung von Solarwechselrichtern: den Burn-in-Engpass finden

Kurz gesagt: Computer Vision in der Fertigung von Solarwechselrichtern findet den Engpass, indem eine KI-Kamera (ein Add-on) die Einheiten zählt, die in die Warteschlange vor den Burn-in-Plätzen kommen und sie wieder verlassen.
Die KI-Kamera zählt Einheiten und prüft nichts: Lötstellen, Drehmomente, Isolation und Netzprüfungen bleiben bei AOI, Schraubersteuerungen und Prüfgeräten.
- Leere Warteschlange und freie Plätze: Die Leistungsteil-Zellen begrenzen die Ausbringung. Lange Warteschlange und volle Plätze: Es sind die Burn-in-Racks.
- Eine lange Warteschlange neben freien Plätzen deutet auf das Beladen, die Einschaltprüfung oder eine Rack-Störung hin, nicht auf die Zellen oder die Racks.
- Zählen Sie jede Seriennummer einmal am Ausgang des Endmontageplatzes; im Burn-in ausgefallene Einheiten kommen über die Warteschlange zurück, ohne die Ausbringung zu erhöhen.
- Bewerten Sie eine verlorene Minute nur dann mit dem Deckungsbeitrag, wenn Aufträge warten und die Station, die sie verloren hat, der Engpass war.
- Die KI-Kamera von Fabrico zählt geschlossene Einheiten, wartende Einheiten und Kartons an den Stationen, die sie abdeckt.
Ein Wechselrichterwerk hat einen langsamen Schritt, den niemand beschleunigen kann: das Burn-in. Ob die Racks oder die Montageplätze davor die Tagesausbringung bestimmen, entscheidet darüber, welche verlorene Minute Geld kostet. Die Rack-Software beantwortet die Hälfte dieser Frage. Die andere Hälfte wartet ungezählt auf einem Wagen vor den Racks.
Es geht um String-, Hybrid- und Zentralwechselrichter für PV sowie um Mikrowechselrichter aus der Serienfertigung. Traktionswechselrichter für Elektrofahrzeuge bleiben außen vor.
Computer Vision in der Fertigung von Solarwechselrichtern beginnt an der Burn-in-Warteschlange
Das Burn-in ist ein fester Block von Stunden, keine kurze Prüfung. In einem Bericht der Sandia National Laboratories von 2002 zur Leistungselektronik von PV-Wechselrichtern heißt es, beim Burn-in werde „der Wechselrichter eine bestimmte Zeit lang ununterbrochen betrieben, damit vorzeitige Ausfälle durch Verarbeitungs- oder Materialfehler vor dem Feldeinsatz auftreten“ (EN, übersetzt). Dabei soll die Elektronik ihre maximale normale Betriebstemperatur erreichen, und laut Bericht „kann es mit gedrosselten oder abgeschalteten Lüftern durchgeführt werden“, um dorthin zu kommen. Kein Monteur kann das verkürzen, deshalb sind die Platzstunden die starrste Kapazität im ganzen Werk.
Felddaten zeigen, was ein übersehener Ausfall kostet. In einer von NREL geleiteten Analyse von 100.000 PV-Anlagen in den USA waren Wechselrichter weiterhin die Komponenten mit den am häufigsten gemeldeten Ausfällen (4 % bis 6 %) (EN), vor jeder anderen Hardware. Ein im Rack erkannter Ausfall kostet eine Stunde Nacharbeit; derselbe Ausfall auf der Baustelle kostet einen Serviceeinsatz und entgangenen Ertrag.
Damit bleiben zwei Kandidaten für den Engpass: der von Hand montierte Leistungsteil und die Racks. Sie tauschen im Lauf einer Schicht die Rollen, wenn sich der Modellmix ändert, ein Kit knapp wird oder ein Rack-Abschnitt abschaltet. Eine KI-Kamera (ein Add-on) über der Warteschlange zwischen beiden zeigt Stunde für Stunde, wer den Takt vorgibt.
Die Prüfseite ist bereits stark. IEC 62109-1 legt die Mindestanforderungen an Konstruktion und Fertigung von Leistungsumrichtern für PV-Systeme fest (EN), zum Schutz vor elektrischem Schlag, energetischen Gefahren, Brand, mechanischen und weiteren Gefährdungen. IEC TS 63157 gibt Leitlinien zur Qualitätssicherung bei der Fertigung dieser Geräte (EN), und laut IEC „bilden diese Leitlinien auch die Grundlage für die Kriterien von Werksaudits solcher Standorte durch verschiedene Zertifizierungs- und Auditstellen“ (übersetzt). Nachgewiesen werden diese Anforderungen an den Prüfstationen, im Typprüflabor und im Audit, nie durch eine zählende Kamera.
Erklärvideo mit Iris, der KI-generierten Präsentatorin von Fabrico: wie eine KI-Kamera (ein Add-on) die Ausbringung zählt, wo eine Maschine kein Signal hat. Demo buchen.
Wird von YouTube abgespielt. Google kann Cookies setzen, wenn Sie auf Wiedergabe drücken. Datenschutzerklärung.
Der Warteschlangentest: vier Befunde zwischen Endmontageplatz und Racks
Zählen Sie die Einheiten, die an der Warteschlange ankommen, und die, die sie in Richtung eines freien Platzes verlassen; die Differenz ist die Länge der Warteschlange. Lesen Sie sie Stunde für Stunde neben der Belegung der Racks.
| Warteschlange | Burn-in-Plätze | Was die Ausbringung begrenzt |
|---|---|---|
| Leer | Frei | Die Leistungsteil-Zellen. Eine verlorene Minute am Montageplatz ist verlorene Ausbringung. |
| Lang | Alle belegt | Die Racks. Das Geld steckt in Platzstunden, nicht in Minuten am Montageplatz. |
| Lang | Frei | Keins von beiden: das Beladen, die Einschaltprüfung oder eine Rack-Störung. |
| Leer | Alle belegt | Noch nichts. Beobachten Sie, welche Seite zuerst kippt, wenn sich der Mix ändert. |
Der dritte Befund ist der, den Werke übersehen. Die Ursache liegt zwischen Montageplatz und Rack: eine einzige Person, die Plätze für mehrere Racks belädt, eine ausgefallene Station für die Einschaltprüfung oder ein Fehler am Lastbus, der einen Rack-Abschnitt lahmlegt. Ohne Warteschlangenzählung sieht niemand, in welcher Stunde es passiert ist.
Zwei Regeln sorgen dafür, dass der Test ehrlich bleibt. Eine Einheit kommt erst in die Warteschlange, wenn sie die Hi-Pot-Prüfung bestanden hat. Und im Burn-in ausgefallene Einheiten kehren als Wiedereintritte zurück, nicht als neue Einheiten. Der Sandia-Bericht beschreibt die Schleife: „Fällt eine Einheit während des Burn-in aus, wird sie repariert, erneut geprüft und wieder dem Burn-in zugeführt“ (übersetzt). Dieselbe Seriennummer kann in einer Schicht zweimal in die Warteschlange kommen und darf nicht zweimal als Ausbringung zählen.
Eine langsame Station ist nicht immer der Engpass (siehe Flaschenhals versus Engpass), und nahe der Volllast wächst die Warteschlange viel schneller als die Belegung, wie die Kingman-Formel zeigt.
Vor der Warteschlange: Platinen-Kits, Kühlkörper und zwei Zellen
Läuft die Warteschlange leer, gilt es, eine unterversorgte Zelle von einer langsamen zu unterscheiden. Steuerplatine, Leistungsplatine und bei Hybridmodellen die Batterieschnittstelle kommen von einer SMT-Linie, deren Maschinen Platinen zählen und ihre Zustände melden; siehe OEE in der Elektronikfertigung und MES für die Elektronikfertigung. Für den Warteschlangentest zählen Platinen als Kits: Eine Zelle, die auf das Kit mit der Steuerplatine für 50 kW wartet, ist unterversorgt, nicht langsam.
Modul und Kühlkörper
Leistungshalbleiter, als Module oder diskrete Bauelemente, werden mit einem Wärmeleitmaterial auf einen Aluminiumkühlkörper gesetzt: Paste per Schablone oder Dispenser oder ein vorgeschnittenes Pad. Die Schrauben werden in fester Reihenfolge mit einem EC-Schrauber angezogen, dessen Steuerung Drehmoment und Drehwinkel je Verschraubung aufzeichnet. Dieser Datensatz belegt jede einzelne Schraube, nicht einen fertigen Kühlkörper, denn über dieselbe Steuerung laufen auch die Verschraubungen von Halterung, Lüfter und Deckel; siehe Drehmomentüberwachung oder Zyklusüberwachung.
Stromschienen, Drosseln und das Schließen des Gehäuses
Danach folgen Leistungsplatine, Stromschienen, Boost- und Ausgangsdrosseln sowie der EMV-Filter. Bei vielen String-Designs kommen die Zwischenkreiskondensatoren bereits auf die Leistungsplatine gelötet an; größere Geräte und Zentralwechselrichter erhalten eine separate Kondensatorbank auf laminierten Stromschienen. Drosseln für die größeren Leistungsklassen können so schwer sein, dass sie eine Hebehilfe brauchen, und eine fehlende Drossel oder eine verspätete Kondensatorlieferung stoppt den Platz sofort, ohne jeden Eintrag, wenn es niemand aufschreibt.
Anschließend verlegen die Monteure die Kabel, montieren Lüfter und Anschlussfeld, stecken die Steuerplatine ein und schließen das Gehäuse über seiner Dichtung. Viele Werke fahren vor der Hi-Pot-Prüfung eine Dichtheitsprüfung am verschlossenen Gehäuse. Der Ausgang des Endmontageplatzes ist der Ausbringungspunkt für den Leistungsteil: eine Einheit, eine Zählung, ein Zeitstempel, mit Zellminuten je Leistungsklasse (siehe ideale Zykluszeit).
Was die Burn-in-Racks schon melden, in Platzstunden
Jeder Platz hängt an einer Last oder an einem Bus mit Energierückgewinnung, und die Rack-Software protokolliert, welche Einheit darin steckt, wann sie gestartet ist und wie lange sie schon läuft. Meist läuft eine kurze Einschaltprüfung, bevor eine Einheit einen Platz bekommt. Messen Sie die Racks in Platzstunden: Die Planzeit ist Plätze mal Stunden, ein Platz mit einer Einheit unter Last läuft, und ein leerer Platz, während draußen Einheiten warten, ist ein Verlust. Sind die Racks der Engpass, lohnt es sich, diesen Verlusten nachzugehen:
- Leere Plätze beim Entladen, während die nächste Einheit auf dem Wagen wartet.
- Einheiten, die über ihren Zyklus hinaus im Rack bleiben, bis zur nächsten Entladerunde.
- Ein Rack-Abschnitt steht wegen eines Lastfehlers: Das Rack-Protokoll zeigt ihn, die Warteschlangenzählung zeigt, was er gekostet hat.
Ein unterversorgtes Rack zeigt das Gegenteil: freie Plätze und einen leeren Wagen, die vorgelagerte Seite von Unterversorgung und Blockierung. Für ein Werk, dessen Engpass die Racks sind, sagt die Engpasstheorie (Theory of Constraints): Lassen Sie die Racks nie warten. Halten Sie einen kleinen, begrenzten Puffer geprüfter Einheiten davor, wie die CONWIP-Schleife in Kanban vs. CONWIP.
Nach den Racks: Endprüfung, Netzprofile und Verpackung
Bei der Endprüfung läuft die Einheit an einem Netzsimulator und bei Hybridmodellen an einem Batterieemulator; die Prüfung misst den Wirkungsgrad und lädt Netzprofil und Firmware des Ziellandes. Lesen Sie die Zahlen für geprüft, bestanden und nicht bestanden aus ihrer Datenbank aus und lassen Sie die Messwerte dort (siehe Inspektion versus Prüfung).
Auch hierhin kann der Engpass wandern. Gibt es weniger Netzsimulatoren als Rack-Abschnitte, verlassen Einheiten das Burn-in nur, um vor der Endprüfung erneut zu warten. Dieselbe Zählung von Zu- und Abgang funktioniert an dieser zweiten Warteschlange.
Beim Verpacken kommen Typenschild, Wandhalterung, Kurzanleitung und Karton dazu. Eine KI-Kamera (ein Add-on) über dem Packtisch zählt geschlossene Kartons und trennt so geprüfte Einheiten von versandfertigen.
Benachbarte Werke haben eigene Seiten: Computer Vision in der Fertigung von Solarmodulen, Computer Vision in der Batteriefertigung für die Speicher, an die Hybridwechselrichter angeschlossen werden, und Computer Vision in der Fertigung elektrischer Ausrüstung.
Der Ablauf eines Wechselrichterwerks, mit Verzweigungen und Schleifen
Dieses Beispielwerk hat zwei Zulieferstränge, zwei Zellen, eine gemeinsame Warteschlange und eine Nacharbeitsschleife, die in diese zurückführt.
Zwei Dinge in diesem Ablauf ändern, was gezählt wird. Die Zellen laufen vor der Warteschlange zusammen, also braucht jede Zählung am Endmontage-Ausgang ihre Zelle, sonst versteckt sich eine unterversorgte Zelle hinter einer ausgelasteten. Und die Nacharbeitsschleife speist die Warteschlange von der Seite, also müssen Wiedereintritte ihre ursprüngliche Seriennummer tragen.
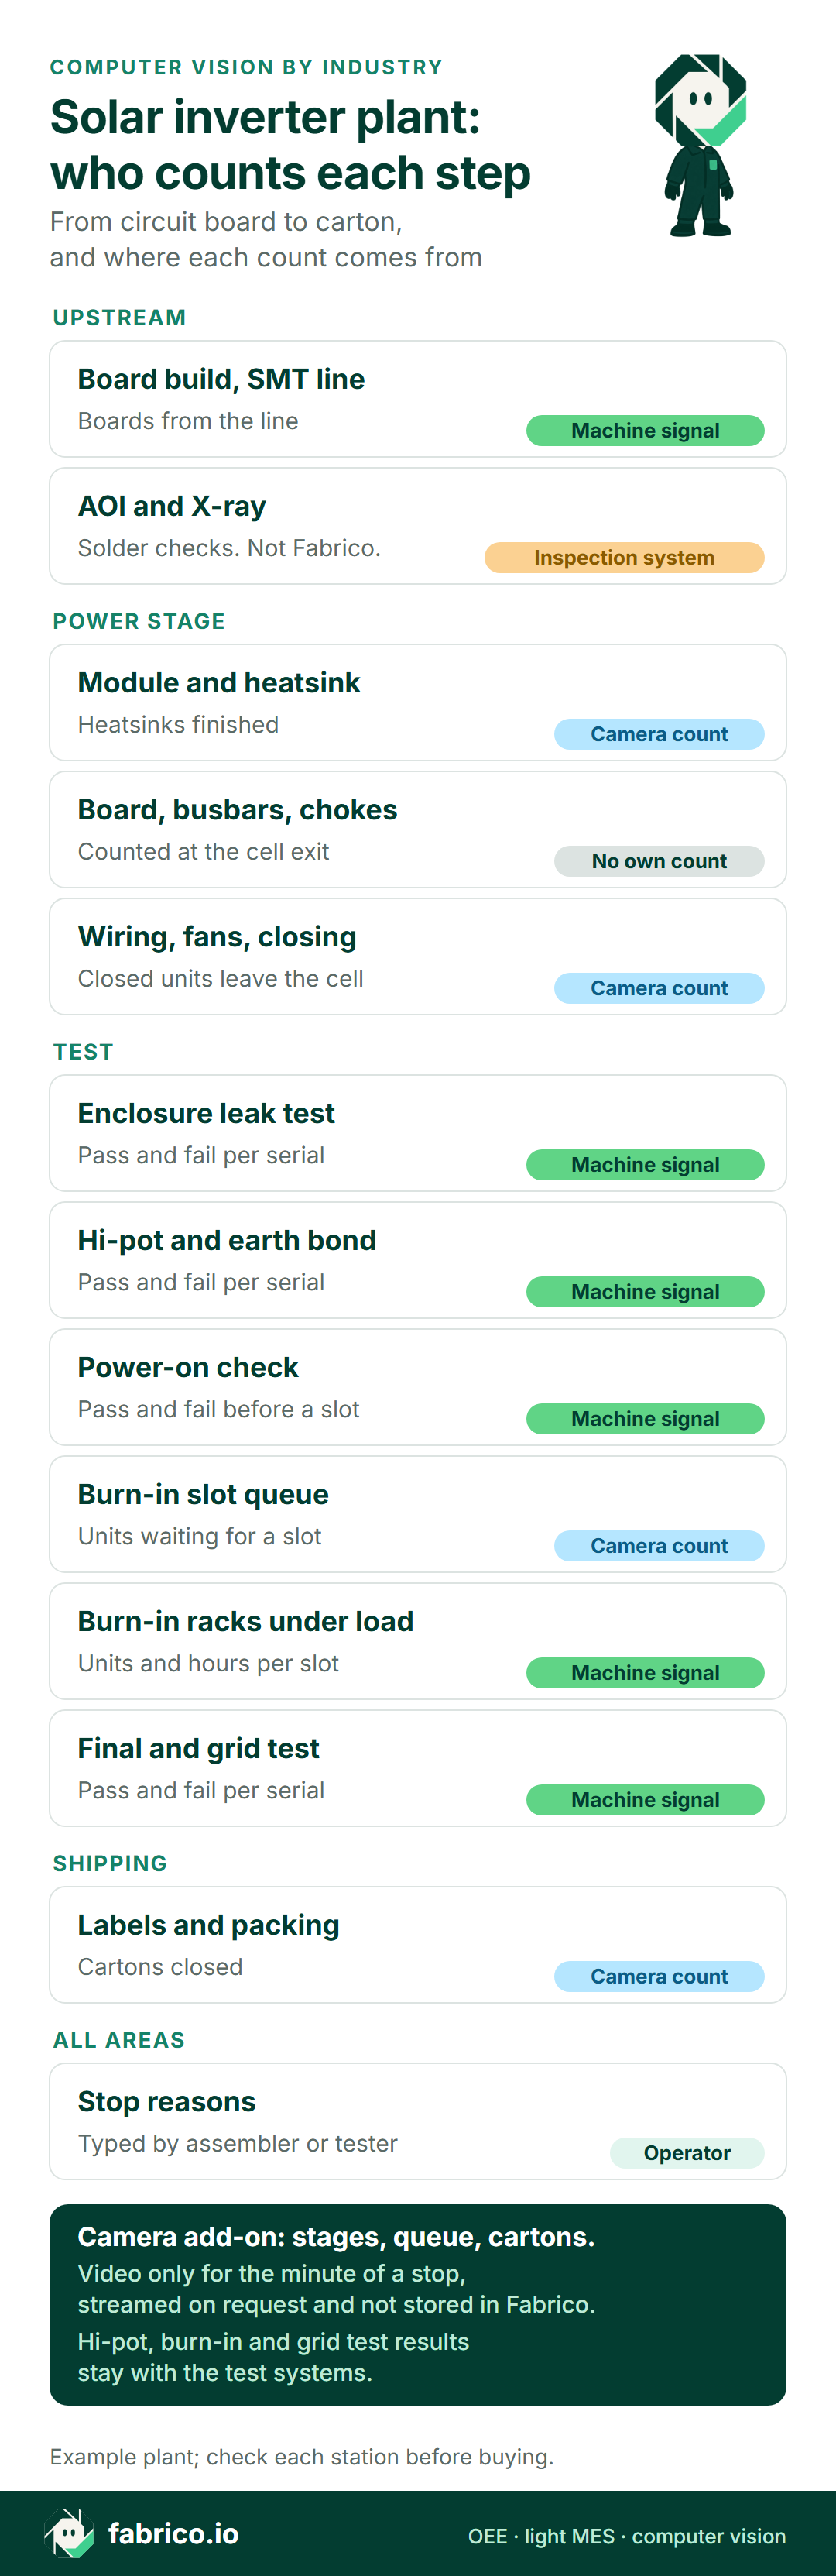
Textversion dieser Infografik
- Überschrift: Werk für Solarwechselrichter: wer welchen Schritt zählt. Von der Leiterplatte bis zum Karton und woher jede Zählung kommt
- Vorgelagert: Platinenfertigung, SMT-Linie: Maschinensignal, Platinen von der Linie
- Vorgelagert: AOI und Röntgen: Inspektionssystem, Lötprüfung, nicht Fabrico
- Leistungsteil: Modul und Kühlkörper: Kamerazählung, fertige Kühlkörper
- Leistungsteil: Platine, Stromschienen, Drosseln: keine eigene Zählung, gezählt am Zellenausgang
- Leistungsteil: Verkabelung, Lüfter, Schließen: Kamerazählung, geschlossene Einheiten verlassen die Zelle
- Prüfung: Dichtheitsprüfung des Gehäuses: Maschinensignal, bestanden und nicht bestanden je Seriennummer
- Prüfung: Hi-Pot und Schutzleiter: Maschinensignal, bestanden und nicht bestanden je Seriennummer
- Prüfung: Einschaltprüfung: Maschinensignal, bestanden und nicht bestanden vor einem Platz
- Prüfung: Burn-in-Warteschlange: Kamerazählung, Einheiten, die auf einen Platz warten
- Prüfung: Burn-in-Racks unter Last: Maschinensignal, Einheiten und Stunden je Platz
- Prüfung: End- und Netzprüfung: Maschinensignal, bestanden und nicht bestanden je Seriennummer
- Versand: Etiketten und Verpacken: Kamerazählung, geschlossene Kartons
- Alle Bereiche: Stillstandsgründe: Bediener, eingegeben von Monteur oder Prüfer
- Fußzeile: KI-Kamera (ein Add-on): Leistungsteile, Warteschlange, Kartons. Wo eine KI-Kamera die Station abdeckt, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert. Ergebnisse von Hi-Pot, Burn-in und Netzprüfung bleiben in den Prüfsystemen
- Beispielwerk; prüfen Sie jede Station vor dem Kauf.
Buchen Sie eine Demo, um Endmontageplatz, Burn-in-Warteschlange und Verpacken gezählt auf einer Schicht-Zeitleiste zu sehen.
Eine Spätschicht: welche verlorenen Minuten Geld wert waren
Beispielzahlen, kein reales Werk. Eine Zelle mit zwei Monteuren baut dreiphasige String-Wechselrichter mit 20 kW und 50 kW, vom Kühlkörper bis zum geschlossenen Gehäuse. Planzeit: 14:00 bis 22:30 Uhr mit 30 Minuten Pause, also 480 Minuten. Vorgabezeiten: 30 Zellminuten je 20-kW-Einheit und 45 je 50-kW-Einheit. Die Zählungen liefert eine KI-Kamera (ein Add-on) am Zellenausgang und an der Warteschlange, die Hi-Pot-Ergebnisse das Prüfgerät und die Stillstandsgründe das Tablet der Monteure.
Verfügbarkeit. Die Zelle stand 85 Minuten: 45 beim Warten auf Kits mit Steuerplatinen für das 50-kW-Modell, 25 beim Umrüsten von 20 kW auf 50 kW (Kühlkörpervorrichtung, Schrauberprogramm und Drosselwagen) und 15, nachdem die Schraubersteuerung an einer 50-kW-Einheit ausgefallen war und einen Neustart und eine Testverschraubung brauchte. Laufzeit: 395 von 480 Minuten, 82,3 %.
Leistung. Sechs 20-kW-Einheiten erbrachten 180 Zellminuten, vier 50-kW-Einheiten weitere 180: 360 erarbeitete Minuten in 395 Minuten Laufzeit, 91,1 %, mit 35 Minuten langsamer Montage.
Qualität. Eine 50-kW-Einheit fiel um 20:40 Uhr bei der Hi-Pot-Prüfung durch, weil ein DC-Kabel unter dem Deckel eingeklemmt war. Ihre 45 Minuten fallen aus der Gutmenge heraus: 315 von 360, 87,5 %.
OEE. 82,3 % x 91,1 % x 87,5 % = 65,6 %. Probe: 315 / 480 = 65,625 %, dasselbe Ergebnis. Methode: OEE berechnen.
Bevor Sie etwas bewerten, machen Sie den Warteschlangentest. Die Rack-Software zeigte freie Plätze von 17:20 bis 18:40 Uhr, direkt nach dem Warten auf Platinen-Kits, und erneut nach dem Modellwechsel und der Schrauberstörung, während die Zählung der KI-Kamera eine leere Warteschlange zeigte. Das ist der erste Befund: Die Racks warteten auf die Zelle, also waren ihre 85 Stillstandsminuten verlorene Ausbringung. Die 35 Minuten langsamer Montage fielen zwischen 19:00 und 22:00 Uhr, als drei bis fünf Einheiten warteten und jeder Platz belegt war. Das ist der zweite Befund: In dieser Zeit waren die Racks der Engpass, und diese Minuten kosteten keine Ausbringung.
Was die verlorenen Minuten kosten
Im Index des Marktplatzes sun.store für August 2025 sind größere String-Systeme über 15 kW „um 2 % gestiegen“ auf 24,35 EUR pro kW (EN, übersetzt): rund 490 EUR für eine 20-kW-Einheit und 1.220 EUR für eine 50-kW-Einheit. Eine öffentliche Margenzahl für Wechselrichterzellen wurde nicht gefunden, also nehmen Sie einen Deckungsbeitrag von 20 % dieses Preises an, gerundet auf 100 EUR und 240 EUR je Einheit. Ein Marktplatzpreis liegt über dem Ab-Werk-Preis eines Herstellers, dieses Beispiel liegt also eher zu hoch. Die 20 % sind ein Beispielwert, keine belegte Zahl. Wenn Aufträge warten, ist eine Zellminute bei 50 kW dann 240 EUR / 45 = 5,33 EUR wert. Die Personalzeit für Nacharbeit kostet 40 EUR pro Stunde, nahe an der Eurostat-Schätzung für 2025 von 40,3 EUR pro Stunde für die Industrie im Euroraum (EN). Fabrico bewertet verlorene Zeit mit der eigenen SKU-Marge oder dem SKU-Preis des Werks.
| Verlust | Minuten | Beispielwert |
|---|---|---|
| Warten auf Platinen-Kits | 45 | 240 EUR (eine 50-kW-Einheit) |
| Modellwechsel | 25 | 133 EUR (25 x 5,33 EUR) |
| Schrauberstörung | 15 | 80 EUR |
| Langsame Montage | 35 | 0 EUR (Plätze belegt) |
| Hi-Pot-Fehler | 45 Zelle, 45 Nacharbeit | 30 EUR (0,75 h x 40 EUR) |
| Summe | 165 | 483 EUR |
Alle 85 Stillstandsminuten fielen auf 50-kW-Arbeit und ließen Burn-in-Plätze leer, daher werden sie mit dem Deckungsbeitrag bewertet: 85 x 5,33 EUR = 453 EUR. Die Minuten langsamer Montage werden nicht bewertet, da volle Racks die Ausbringung begrenzten, während sie anfielen. Der Hi-Pot-Fehler wird mit Personalzeit bewertet: Der Prüftechniker arbeitete die Einheit in 45 Minuten nach, sie bestand ihre Wiederholprüfung bis 21:40 Uhr und kam noch vor Schichtende in die Warteschlange, also ging kein Deckungsbeitrag verloren, nur 30 EUR. Eine Schicht: 483 EUR. Fünf solche Spätschichten: 2.415 EUR pro Woche. Nur die Minuten des Engpasses mit dem Deckungsbeitrag zu bewerten, ist die Logik der Durchsatzrechnung (Throughput Accounting).
Das Warten auf Platinen-Kits führt die Liste mit 240 EUR an und weist auf die Kommissionierung und den SMT-Plan hin, nicht auf die Monteure.
Der Deckungsbeitrag ist nur dann der richtige Preis, wenn Aufträge warten. SolarPower Europe zählte 2023 in der EU 82,1 GW Fertigungskapazität für Solarwechselrichter (EN), gegenüber rund 60 GW im selben Jahr installierter Solarleistung, mit rund 35.000 Arbeitsplätzen und mindestens 14 Wechselrichterherstellern in der EU. Da die Kapazität den Installationen vorausläuft, haben viele Zellen keinen Auftragsrückstand. Dort wird eine verlorene Einheit am Montageplatz später nachgeholt, und die verlorenen Minuten sind so viel wert wie die Personalzeit oder die Überstunden, die das kostet, nicht 5,33 EUR pro Minute.
Was eine Kamera an der Warteschlange sehen kann und was nicht
Eine Inspektionskamera prüft Teile. Der Warteschlangentest braucht die andere Art: eine Kamera, die eine Einheit und die Uhrzeit erfasst, zu der sie vorbeikam.
| Aufgabe im Wechselrichterwerk | Zuständig | Zählende Kamera? |
|---|---|---|
| Lötstellen auf der Leistungsplatine prüfen | AOI und Röntgen | Nein |
| Isolation und Schutzleiterdurchgang nachweisen | Hi-Pot- und Schutzleiterprüfgerät | Nein, Bestanden und Nicht bestanden auslesen |
| Stunden unter Last je Einheit protokollieren | Software der Burn-in-Racks | Nein, ihr Protokoll auslesen |
| Geschlossene Einheiten zählen, die den Leistungsteil-Platz verlassen | Ein Seriennummern-Scan: Ausgangszeit, keine Startzeit und keine Vorgabezeit | Ja |
| Einheiten zählen, die auf einen freien Burn-in-Platz warten | Niemand | Ja |
| Den Ausgang des Endmontageplatzes bei einem Stillstand um 15:20 Uhr sehen | Die Notizen des Schichtleiters | Ja, Video zur Minute dieses Stillstands |
Zählen hat eigene Grenzen, und Hände sind die wichtigste. In einer begutachteten Studie in Advanced Robotics verfolgte eine fest installierte Werkskamera den Fortschritt manueller Montage mit einem Modell, das für Werker gebaut wurde, die das Produkt verdecken. „In Experimenten wird für die Methode zur Fortschrittsschätzung mit Anomaly Triplet-Net eine Erfolgsquote von 82,9 % erreicht“ (EN, übersetzt). Das ist eine andere Aufgabe, als eine geschlossene Einheit zu zählen, die auf einen Wagen rollt, und es ist eine einzelne Studie, die Zahl ist also keine Zählgenauigkeit. Sie zeigt, wo Kameras Mühe haben: Wenn sich Menschen und Produkt im Bild überlagern, liegt selbst ein eigens dafür gebautes Modell daneben.
Setzen Sie das Objektiv also dorthin, wo Einheiten von Menschen getrennt sind: über den Bereich der Warteschlange und den Zellenausgang, mit Blick nach unten. Achten Sie auf Blendung durch helle Gehäuse unter der Hallenbeleuchtung und auf Einheiten, die in zwei Reihen hintereinander abgestellt sind. Gleichen Sie die Kamerazählung über mehrere Schichten mit den Seriennummern-Scans ab, bevor Sie eine Minute danach bewerten (Methode: wie genau eine Kamerazählung ist).
Monteure im Bild. Klären Sie den Zweck zuerst mit den Monteuren und, falls vorhanden, dem Betriebsrat, halten Sie fest, wer das Video öffnen darf, und berichten Sie nach Station und Schicht: Die KI-Kamera (ein Add-on) von Fabrico zählt Wechselrichter und Kartons, nicht Monteure. Checkliste: Kameras an der Produktionslinie ohne Überwachung.
Erste Schritte: diese Zählungen, in dieser Reihenfolge
- Die Warteschlange, Zu- und Abgang, neben dem Rack-Protokoll der letzten Woche, mit markierten Stunden freier Plätze.
- Der Ausgang des Endmontageplatzes, je Zelle: eine Zählung je Seriennummer, Zellminuten je Leistungsklasse.
- Stillstandscodes für die Zellen: Platinen-Kits, Drosseln oder Kondensatoren, Modellwechsel, Schrauberstörung, Nacharbeit nach Hi-Pot.
- Prüfergebnisse aus den Datenbanken: Dichtheit, Hi-Pot, Einschalt- und Endprüfung, nie abgetippt.
- Kartons beim Verpacken, die die Schichtzählung abschließen.
Warum die Ausbringung hinter der Nennkapazität der Racks zurückbleibt, behandelt Kapazität versus Durchsatz. Fünf Fehlzählungen machen den Warteschlangentest unbrauchbar, wenn sie niemand vorher behebt:
| Fehlzählung | Was die OEE zeigt | Abhilfe |
|---|---|---|
| Eine im Burn-in ausgefallene Einheit wird nach der Reparatur erneut gezählt | Aufgeblähte Ausbringung, geschönte Qualität | Eine Zählung je Seriennummer am Endmontageplatz; die Reparatur hat einen eigenen Code |
| Einheiten werden bei Hi-Pot und noch einmal bei der Endprüfung gezählt | Das Doppelte der realen Ausbringung | Ein Ausbringungspunkt; die Prüfstationen liefern die Gutmenge |
| Kühlkörperbaugruppen werden zu geschlossenen Einheiten addiert | Der Zelle werden halbfertige Einheiten gutgeschrieben | Baugruppen werden an ihrer eigenen Station gezählt |
| 20-kW- und 50-kW-Einheiten werden gleich behandelt | Langsame Zelle an Tagen mit großen Geräten | Zellminuten je Leistungsklasse |
| Wartezeit wird als Burn-in-Zeit verbucht | Die Racks wirken voller, als sie sind | Warteschlange getrennt von belegten Plätzen gezählt |
Stellen Sie vor einem Pilotprojekt jedem OEE- oder Kameraanbieter drei Fragen:
| Frage | Was Sie hören sollten |
|---|---|
| Wie werden die Burn-in-Racks gemessen? | In Platzstunden aus der Rack-Software, die Warteschlange getrennt gezählt. |
| Wie werden im Burn-in ausgefallene Einheiten bei ihrer Rückkehr gezählt? | Als Wiedereintritte unter der ursprünglichen Seriennummer, nie als neue Ausbringung. |
| Wo sitzt die Kamera an der Warteschlange und am Endmontageplatz? | Über dem Warteschlangenbereich und dem Zellenausgang, mit Blick nach unten auf die Einheiten, weg von den Händen. |
Wo Fabrico rund um den Engpass ansetzt
Fabrico erfasst die OEE in der Cloud und übernimmt Aufgaben eines Light MES. In einem Wechselrichterwerk deckt es heute zwei Bereiche ab:
- SMT-Linie, Prüfgeräte, Burn-in-Racks und Endprüfung: Zustände, Zählungen und Ergebnisse (bestanden oder nicht bestanden) kommen aus den Maschinen und Prüfdatenbanken, sodass ein Selbsttest des Netzsimulators oder ein Lastfehler im Rack unter eigenem Code auf der Zeitleiste landet.
- Leistungsteil-Plätze, Warteschlange und Verpacken: Die KI-Kamera (ein Add-on) zählt Kühlkörperbaugruppen, geschlossene Einheiten, wartende Einheiten und Kartons. Ein Klick auf einen Stillstand des Endmontageplatzes um 15:20 Uhr in der Schicht-Zeitleiste öffnet das Video zur Minute dieses Stillstands; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert.
Die Stillstandsgründe kommen von den Monteuren und Prüfern, eingegeben auf einem Smartphone oder Tablet neben der Station. Verlorene Minuten je Station und Schicht erscheinen in Euro, berechnet aus der Marge des Werks je Modell.
Roadmap: eine Warnung der KI-Kamera, wenn sich Einheiten an der Warteschlange stauen, während Burn-in-Plätze frei stehen (der dritte Befund des Warteschlangentests), und ein vorgeschlagener Stillstandsgrund, den der Monteur übernimmt oder ändert.
Nicht in Fabrico: AOI, Röntgen, Drehmomentdaten, Hi-Pot-Werte, Ergebnisse von Burn-in und Netzprüfung, Zertifikate. Fabrico prüft nichts; der Ausschuss dieser Systeme gelangt als Zählung in die OEE.
Weiterlesen: kamerabasierte OEE-Software, OEE mit Computer Vision und MES- und OEE-Software für die Fertigung.
Fragen zum Engpass in der Wechselrichterfertigung
Welche Station im Wechselrichterwerk sollte die erste Kamera bekommen?
Die Burn-in-Warteschlange, gezählt im Zu- und Abgang. Neben dem Rack-Protokoll gelesen, zeigt sie, ob in dieser Stunde die Zellen oder die Racks die Ausbringung bestimmt haben. Die zweite Kamera kommt über den Ausgang des Endmontageplatzes.
Kann eine zählende Kamera Wärmeleitpaste, Schraubendrehmoment oder Kriechstrecken prüfen?
Nein. Die Pastenabdeckung ist eine Prozess- und Werkerprüfung, das Drehmoment ist der Datensatz der Schraubersteuerung, und die Isolation ist das Urteil des Hi-Pot-Prüfgeräts. Deren Ausschuss gelangt als Zählung in die OEE; die KI-Kamera (ein Add-on) zählt nur Einheiten, die eine Station verlassen.
Wie wird ein Wechselrichter gezählt, der im Burn-in ausfällt?
Einmal. Er fällt an der Station, die ihn ausgesondert hat, aus der Gutmenge heraus, die Reparatur wird am Nacharbeitsplatz unter eigenem Code gebucht, und er kommt zurück in die Warteschlange, ohne am Endmontageplatz Ausbringung hinzuzufügen.
Brauchen Linien für Mikrowechselrichter denselben Aufbau?
Teilweise. Mikrowechselrichter laufen in weit größeren Stückzahlen mit mehr automatischen Schritten, und wo sie in Trays durch die Prüfung laufen, wird die Zähleinheit zu Trays und Einheiten je Tray. Die Logik der Warteschlange gilt weiterhin überall dort, wo Trays auf eine freie Burn-in-Position warten.
Möchten Sie die Burn-in-Warteschlange, den Endmontageplatz und das Verpacken auf einer Schicht-Zeitleiste sehen? Demo buchen.
Verwandte Artikel






Das Neueste aus unserem Blog




Echte Fabrico-Kacheln, Beispieldaten.