


 Zaloguj
 Blog

Computer vision w produkcji falowników fotowoltaicznych: jak znaleźć wąskie gardło wygrzewania

W skrócie: computer vision w produkcji falowników fotowoltaicznych wskazuje wąskie gardło, zliczając kamerą AI (moduł dodatkowy) urządzenia, które wchodzą do kolejki przed slotami wygrzewania i z niej wychodzą.
Kamera AI zlicza urządzenia i niczego nie kontroluje: wyniki lutowania, momentu dokręcenia, izolacji i testów sieciowych zostają w AOI, sterownikach wkrętarek i testerach.
- Pusta kolejka i wolne sloty: produkcję ograniczają gniazda stopnia mocy. Długa kolejka i pełne sloty: ograniczają ją regały wygrzewania.
- Długa kolejka przy wolnych slotach wskazuje na załadunek, test załączenia albo awarię regału, a nie na gniazda czy regały.
- Każdy numer seryjny liczy się raz, na wyjściu ze stanowiska zamykania; odrzuty z wygrzewania wracają przez kolejkę, nie dodając produkcji.
- Utraconą minutę wycenia się marżą tylko wtedy, gdy zamówienia czekają, a stanowisko, które ją straciło, było ograniczeniem.
- Kamera AI Fabrico zlicza zamknięte urządzenia, urządzenia w kolejce i kartony na stanowiskach, które obejmuje.
Fabryka falowników ma jeden powolny etap, którego nikt nie przyspieszy: wygrzewanie. To, czy dzienną produkcję wyznaczają regały, czy stanowiska przed nimi, decyduje, która utracona minuta kosztuje pieniądze. Oprogramowanie regałów odpowiada na połowę tego pytania. Druga połowa czeka niepoliczona na wózku przed regałami.
Zakres obejmuje fotowoltaiczne falowniki stringowe, hybrydowe i centralne oraz mikrofalowniki produkowane seryjnie. Falowniki trakcyjne do pojazdów elektrycznych pominięto.
Computer vision w produkcji falowników fotowoltaicznych zaczyna się od kolejki do wygrzewania
Wygrzewanie (burn-in) to stały blok godzin, a nie szybka kontrola. W raporcie Sandia National Laboratories z 2002 roku o energoelektronice falowników PV czytamy, że podczas wygrzewania „falownik pracuje nieprzerwanie przez pewien czas, tak aby wszelkie przedwczesne awarie wynikające z wykonania lub materiałów wystąpiły przed eksploatacją w terenie” (EN, tłumaczenie). Wygrzewanie powinno doprowadzić elektronikę do maksymalnej normalnej temperatury pracy, a raport zaznacza, że „może być prowadzone przy spowolnionych lub wyłączonych wentylatorach chłodzących”, aby ją osiągnąć. Żaden monter tego nie skróci, dlatego godziny slotów to najsztywniejsza zdolność produkcyjna w całym zakładzie.
Dane z eksploatacji pokazują, ile kosztuje przeoczona awaria. W analizie 100 000 systemów PV w USA prowadzonej przez NREL falowniki wciąż były komponentami, których awarie zgłaszano najczęściej (od 4% do 6%) (EN), przed każdym innym sprzętem. Awaria wykryta w regale kosztuje godzinę naprawy; ta sama awaria na instalacji kosztuje wizytę serwisu i utraconą produkcję energii.
Zostają więc dwaj kandydaci na ograniczenie: ręcznie montowany stopień mocy i regały. Zamieniają się rolami w trakcie zmiany, gdy zmienia się mix modeli, zabraknie zestawu (kitu) albo wyłączy się sekcja regału. Kamera AI (moduł dodatkowy) nad kolejką między nimi pokazuje godzina po godzinie, który z nich dyktuje tempo.
Po stronie testów jest już solidnie. IEC 62109-1 określa minimalne wymagania projektowe i produkcyjne dla urządzeń przekształcających energię w systemach PV (EN) w zakresie ochrony przed porażeniem, zagrożeniami energetycznymi, pożarem, zagrożeniami mechanicznymi i innymi. IEC TS 63157 podaje wytyczne zapewnienia jakości przy produkcji tych urządzeń (EN), a według IEC wytyczne te „stanowią także podstawę kryteriów audytów fabrycznych takich zakładów prowadzonych przez różne jednostki certyfikujące i audytorskie” (tłumaczenie). Spełnienie tych wymagań wykazuje się na stanowiskach testowych, w laboratorium badań typu i podczas audytu, nigdy kamerą zliczającą.
Film objaśniający, który prowadzi Iris, wygenerowana przez AI prezenterka Fabrico: jak kamera AI (moduł dodatkowy) zlicza produkcję tam, gdzie maszyna nie ma sygnału. Zapraszamy na demo.
Odtwarzane z YouTube. Google może zapisać pliki cookie po naciśnięciu przycisku odtwarzania. Polityka prywatności.
Test kolejki: cztery odczyty między stanowiskiem zamykania a regałami
Zlicza się urządzenia przychodzące do kolejki i opuszczające ją w stronę slotu; różnica to długość kolejki. Zestawia się ją z obłożeniem regałów, godzina po godzinie.
| Kolejka | Sloty wygrzewania | Co ogranicza produkcję |
|---|---|---|
| Pusta | Wolne | Gniazda stopnia mocy. Utracona minuta na stanowisku to utracona produkcja. |
| Długa | Wszystkie zajęte | Regały. Pieniądze są w godzinach slotów, nie w minutach stanowisk. |
| Długa | Wolne | Ani jedno, ani drugie: załadunek, test załączenia albo awaria regału. |
| Pusta | Wszystkie zajęte | Jeszcze nic. Warto obserwować, która strona pierwsza ustąpi, gdy zmieni się mix. |
Trzeci odczyt to ten, który zakłady przeoczają. Przyczyna leży między stanowiskiem a regałem: jedna osoba ładująca sloty dla kilku regałów, niesprawne stanowisko testu załączenia albo awaria szyny obciążenia, która wyłącza sekcję regału. Bez zliczania kolejki nikt nie widzi, o której godzinie to się stało.
Dwie zasady sprawiają, że test jest rzetelny. Urządzenie wchodzi do kolejki dopiero po zaliczeniu próby hi-pot. Odrzuty z wygrzewania wracają zaś jako ponowne wejścia, nie jako nowe urządzenia. Raport Sandia opisuje tę pętlę: „W razie awarii podczas wygrzewania urządzenie jest naprawiane, ponownie testowane i ponownie poddawane wygrzewaniu” (tłumaczenie). Ten sam numer seryjny może wejść do kolejki dwa razy w ciągu jednej zmiany i nie może zostać policzony dwa razy jako produkcja.
Powolne stanowisko nie zawsze jest ograniczeniem (zob. wąskie gardło a ograniczenie), a blisko pełnego obciążenia kolejka rośnie znacznie szybciej niż obłożenie, co pokazuje wzór Kingmana.
Przed kolejką: zestawy płytek, radiatory i dwa gniazda
Gdy kolejka się opróżnia, trzeba odróżnić gniazdo bez materiału od powolnego. Płytka sterująca, płytka mocy i, w modelach hybrydowych, interfejs baterii pochodzą z linii SMT, której maszyny zliczają płytki i raportują swoje stany; zob. OEE w produkcji elektroniki i MES dla produkcji elektroniki. Dla testu kolejki płytki liczą się jako zestawy: gniazdo czekające na zestaw z płytką sterującą 50 kW jest bez materiału, a nie powolne.
Moduł i radiator
Półprzewodniki mocy, jako moduły lub elementy dyskretne, trafiają na aluminiowy radiator na warstwie materiału termoprzewodzącego: pasty nakładanej przez szablon lub dozownikiem albo dociętej podkładki. Śruby dokręca się w ustalonej kolejności elektryczną wkrętarką DC, której sterownik zapisuje moment i kąt dla każdego połączenia. Ten zapis potwierdza każdą śrubę, a nie gotowy radiator, bo ten sam sterownik dokręca też śruby uchwytu, wentylatorów i pokrywy; zob. monitorowanie momentu a monitorowanie cyklu.
Szyny prądowe, dławiki i zamykanie obudowy
Dalej idą płytka mocy, szyny prądowe, dławiki boost i wyjściowe oraz filtr EMC. W wielu konstrukcjach stringowych kondensatory obwodu pośredniczącego DC przychodzą już przylutowane do płytki mocy; większe urządzenia i falowniki centralne dostają osobną baterię kondensatorów na laminowanych szynach. Dławiki dla większych klas mocy bywają tak ciężkie, że wymagają podnośnika, a brak dławika lub spóźniona dostawa kondensatorów zatrzymuje stanowisko od razu i nie zostaje po tym żaden ślad, chyba że ktoś to zanotuje.
Następnie monterzy układają przewody, montują wentylatory i panel złączy, podłączają płytkę sterującą i zamykają obudowę na uszczelce. Wiele zakładów wykonuje test szczelności zamkniętej obudowy przed próbą hi-pot. Wyjście ze stanowiska zamykania to punkt zliczania produkcji stopnia mocy: jedno urządzenie, jedno zliczenie, jeden znacznik czasu, z minutami gniazda dla każdej klasy mocy (zob. idealny czas cyklu).
Co regały wygrzewania już raportują, w godzinach slotów
Każdy slot jest podłączony do obciążenia albo do szyny z odzyskiem energii, a oprogramowanie regału zapisuje, które urządzenie w nim jest, kiedy wystartowało i jak długo pracuje. Większość zakładów robi krótki test załączenia, zanim urządzenie zajmie slot. Regały mierzy się w godzinach slotów: czas planowany to liczba slotów razy godziny, slot z urządzeniem pod obciążeniem pracuje, a pusty slot, gdy urządzenia czekają przed regałem, to strata. Gdy regały są ograniczeniem, warto zająć się tymi stratami:
- Puste sloty podczas rozładunku, gdy następne urządzenie czeka na wózku.
- Urządzenia przetrzymane ponad cykl aż do następnej rundy rozładunku.
- Sekcja regału stojąca z powodu awarii obciążenia: log regału to pokazuje, a zliczanie kolejki pokazuje, ile to kosztowało.
Regał bez materiału daje odwrotny obraz: wolne sloty i pusty wózek, czyli wejściową stronę głodzenia i blokowania. W zakładzie, w którym ograniczeniem są regały, teoria ograniczeń mówi, że regały nigdy nie powinny czekać: przed nimi trzyma się mały bufor przetestowanych urządzeń z ustalonym limitem, jak pętla CONWIP w kanban a CONWIP.
Po regałach: test końcowy, profile sieciowe i pakowanie
Test końcowy uruchamia urządzenie na symulatorze sieci, a w modelach hybrydowych także na emulatorze baterii, mierzy sprawność i wgrywa profil sieciowy oraz firmware kraju docelowego. Wyniki (przetestowane, zaliczone i odrzucone) odczytuje się z jego bazy danych, a zmierzone wartości zostają tam (zob. inspekcja a testowanie).
Ograniczenie może przesunąć się i tutaj. Przy mniejszej liczbie symulatorów sieci niż sekcji regałów urządzenia opuszczają wygrzewanie tylko po to, by znowu czekać przed testem końcowym. To samo zliczanie wejść i wyjść działa przy tej drugiej kolejce.
Przy pakowaniu dochodzą tabliczka znamionowa, uchwyt, skrócona instrukcja i karton. Kamera AI (moduł dodatkowy) nad stołem pakowania zlicza zamknięte kartony, co oddziela urządzenia przetestowane od gotowych do załadunku na ciężarówkę.
Sąsiednie zakłady mają własne strony: computer vision w produkcji paneli fotowoltaicznych, computer vision w produkcji baterii dla magazynów energii, do których podłącza się falowniki hybrydowe, oraz computer vision w produkcji urządzeń elektrycznych.
Przepływ w fabryce falowników, z rozgałęzieniami i pętlami
Ten przykładowy zakład ma dwa strumienie zasilające, dwa gniazda, jedną wspólną kolejkę i pętlę napraw, która do niej wraca.
Dwie rzeczy w tym przepływie zmieniają to, co jest zliczane. Gniazda łączą się przed kolejką, więc każde zliczenie na wyjściu zamykania musi mieć przypisane gniazdo, inaczej gniazdo bez materiału chowa się za zajętym. A pętla napraw zasila kolejkę z boku, więc ponowne wejścia muszą nieść swój pierwotny numer seryjny.
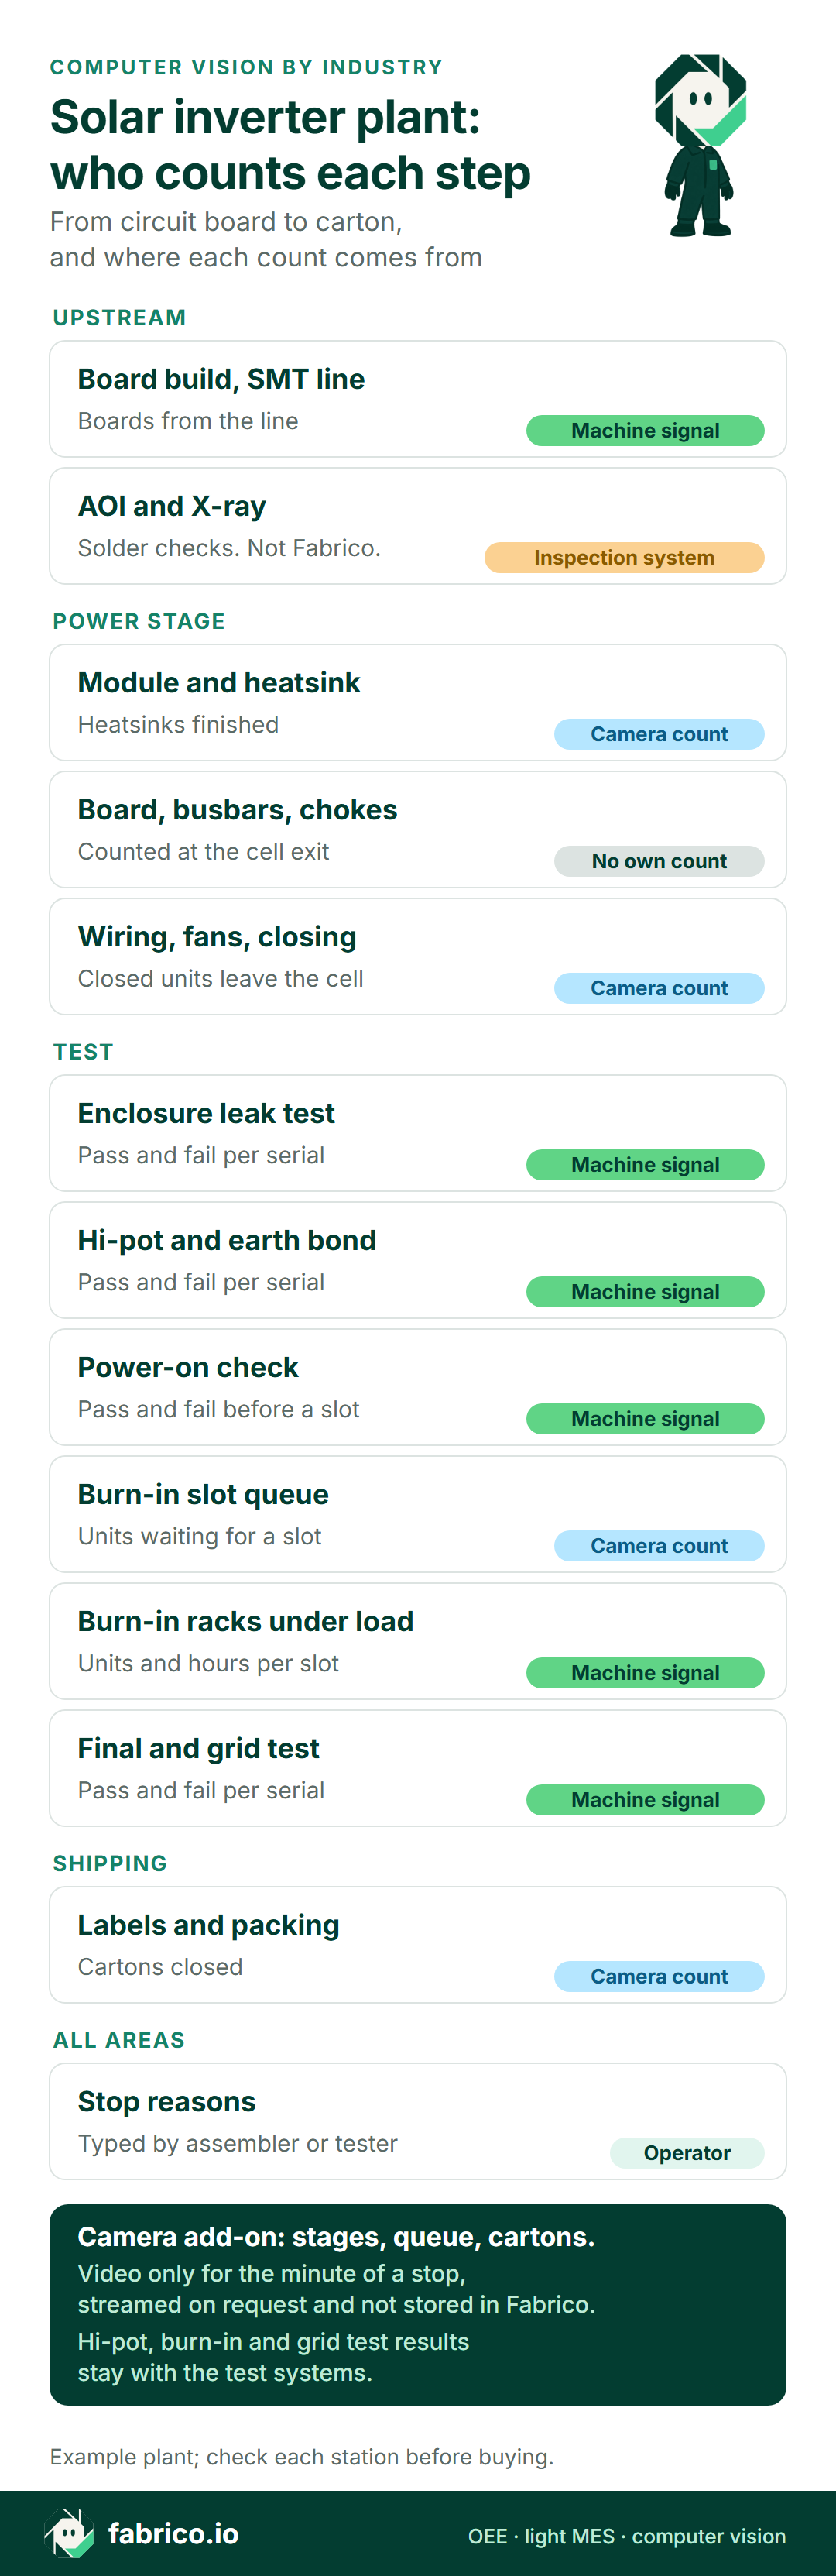
Wersja tekstowa tej infografiki
- Nagłówek: Fabryka falowników fotowoltaicznych: kto liczy każdy krok. Od płytki drukowanej do kartonu i skąd pochodzi każde zliczenie
- Etap wstępny: produkcja płytek, linia SMT: sygnał maszyny, płytki z linii
- Etap wstępny: AOI i RTG: system inspekcji, kontrola lutów, nie Fabrico
- Stopień mocy: moduł i radiator: zliczanie kamerą, gotowe radiatory
- Stopień mocy: płytka, szyny, dławiki: brak własnego zliczania, zliczane na wyjściu z gniazda
- Stopień mocy: okablowanie, wentylatory, zamykanie: zliczanie kamerą, zamknięte urządzenia opuszczają gniazdo
- Testy: test szczelności obudowy: sygnał maszyny, zaliczone i odrzucone według numeru seryjnego
- Testy: hi-pot i ciągłość przewodu ochronnego: sygnał maszyny, zaliczone i odrzucone według numeru seryjnego
- Testy: test załączenia: sygnał maszyny, zaliczone i odrzucone przed slotem
- Testy: kolejka do wygrzewania: zliczanie kamerą, urządzenia czekające na slot
- Testy: regały wygrzewania pod obciążeniem: sygnał maszyny, urządzenia i godziny na slot
- Testy: test końcowy i sieciowy: sygnał maszyny, zaliczone i odrzucone według numeru seryjnego
- Wysyłka: etykiety i pakowanie: zliczanie kamerą, zamknięte kartony
- Wszystkie obszary: przyczyny przestojów: operator, wpisuje je monter lub tester
- Stopka: kamera AI (moduł dodatkowy): stopnie mocy, kolejka, kartony. Tam, gdzie kamera AI obejmuje stanowisko, nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico. Wyniki hi-pot, wygrzewania i testu sieciowego zostają w systemach testowych
- Przykładowy zakład; każde stanowisko warto sprawdzić przed zakupem.
Zapraszamy na demo, aby zobaczyć stanowisko zamykania, kolejkę do wygrzewania i pakowanie zliczane na jednej osi czasu zmiany.
Druga zmiana: które utracone minuty kosztowały pieniądze
Przykładowe liczby, żaden prawdziwy zakład. Jedno gniazdo z dwoma monterami montuje trójfazowe falowniki stringowe 20 kW i 50 kW, od radiatora po zamkniętą obudowę. Czas planowany: od 14:00 do 22:30 z 30-minutową przerwą, czyli 480 minut. Normy: 30 minut gniazda na urządzenie 20 kW i 45 na urządzenie 50 kW. Zliczenia pochodzą z kamery AI (moduł dodatkowy) na wyjściu z gniazda i przy kolejce do wygrzewania, wyniki hi-pot z testera, a przyczyny przestojów z tabletu monterów.
Dostępność. Gniazdo stało 85 minut: 45 w oczekiwaniu na zestawy płytek sterujących do modelu 50 kW, 25 na przezbrojenie z 20 kW na 50 kW (przyrząd do radiatora, program wkrętarki i wózek z dławikami) oraz 15 po awarii sterownika wkrętarki przy urządzeniu 50 kW, która wymagała restartu i próbnego dokręcenia. Czas pracy: 395 z 480 minut, 82,3%.
Wydajność. Sześć urządzeń 20 kW dało 180 minut gniazda, a cztery urządzenia 50 kW kolejne 180: 360 wypracowanych minut w 395 minutach pracy, 91,1%, przy 35 minutach powolnego montażu.
Jakość. Jedno urządzenie 50 kW nie zaliczyło próby hi-pot o 20:40 z powodu przewodu DC przygniecionego pokrywą. Jego 45 minut wypada z dobrych: 315 z 360, 87,5%.
OEE. 82,3% x 91,1% x 87,5% = 65,6%. Sprawdzenie: 315 / 480 = 65,625%, ten sam wynik. Metoda: obliczanie OEE.
Zanim cokolwiek się wyceni, trzeba wykonać test kolejki. Oprogramowanie regałów pokazywało wolne sloty od 17:20 do 18:40, zaraz po czekaniu na zestawy płytek, i znowu po zmianie modelu i awarii wkrętarki, a zliczanie kamery AI pokazywało pustą kolejkę. To pierwszy odczyt: regały czekały na gniazdo, więc jego 85 minut przestoju to utracona produkcja. 35 minut powolnego montażu przypadło między 19:00 a 22:00, gdy w kolejce stały od trzech do pięciu urządzeń, a każdy slot był zajęty. To drugi odczyt: wtedy ograniczeniem były regały i te minuty nie kosztowały produkcji.
Ile kosztują utracone minuty
W indeksie platformy sun.store za sierpień 2025 roku większe systemy stringowe powyżej 15 kW „podrożały o 2%” do 24,35 EUR za kW (EN, tłumaczenie): około 490 EUR za urządzenie 20 kW i 1220 EUR za urządzenie 50 kW. Nie znaleziono publicznych danych o marży gniazd montażu falowników, więc przyjmuje się marżę pokrycia 20% tej ceny, zaokrągloną do 100 EUR i 240 EUR na urządzenie. Cena na platformie jest wyższa od ceny fabrycznej (ex works) producenta, więc ten przykład raczej zawyża. Te 20% to przykładowe założenie, a nie dana ze źródła. Przy czekających zamówieniach minuta gniazda dla 50 kW jest wtedy warta 240 EUR / 45 = 5,33 EUR. Czas zespołu napraw kosztuje 40 EUR za godzinę, blisko szacunku Eurostatu na 2025 rok: 40,3 EUR za godzinę w przemyśle strefy euro (EN). Fabrico wycenia utracony czas na podstawie własnej marży lub ceny SKU zakładu.
| Strata | Minuty | Przykładowa wartość |
|---|---|---|
| Czekanie na zestawy płytek | 45 | 240 EUR (jedno urządzenie 50 kW) |
| Zmiana modelu | 25 | 133 EUR (25 x 5,33 EUR) |
| Awaria wkrętarki | 15 | 80 EUR |
| Powolny montaż | 35 | 0 EUR (pełne sloty) |
| Odrzut hi-pot | 45 gniazdo, 45 naprawa | 30 EUR (0,75 h x 40 EUR) |
| Razem | 165 | 483 EUR |
Całe 85 minut przestoju przypadło na pracę przy 50 kW i zostawiło puste sloty wygrzewania, więc wycenia się je marżą: 85 x 5,33 EUR = 453 EUR. Minut powolnego montażu się nie wycenia, bo w czasie, gdy wystąpiły, produkcję ograniczały pełne regały. Odrzut hi-pot wycenia się czasem zespołu: technik testów naprawił urządzenie w 45 minut, urządzenie zaliczyło ponowny test do 21:40 i weszło do kolejki do wygrzewania przed końcem zmiany, więc nie utracono marży, tylko 30 EUR. Jedna zmiana: 483 EUR. Pięć takich drugich zmian: 2415 EUR tygodniowo. Wycenianie marżą tylko minut ograniczenia to logika rachunkowości przepustowości (throughput accounting).
Czekanie na zestawy płytek otwiera listę z kwotą 240 EUR i wskazuje na kompletację i harmonogram SMT, a nie na monterów.
Marża jest właściwą ceną tylko wtedy, gdy zamówienia czekają. SolarPower Europe naliczyło w 2023 roku 82,1 GW mocy produkcyjnych falowników fotowoltaicznych w UE (EN), wobec około 60 GW fotowoltaiki zainstalowanej w tym samym roku, przy około 35 000 miejscach pracy i co najmniej 14 producentach falowników w UE. Gdy zdolności wyprzedzają instalacje, wiele gniazd nie ma zamówień czekających na realizację. Tam utracone na stanowisku urządzenie odrabia się później, a utracone minuty są warte tyle, ile czas zespołu lub nadgodziny potrzebne do ich odrobienia, a nie 5,33 EUR za minutę.
Co kamera przy kolejce widzi, a czego nie
Kamera inspekcyjna sprawdza części. Test kolejki potrzebuje drugiego rodzaju: kamery, która odnotowuje urządzenie i godzinę, o której przeszło.
| Zadanie w fabryce falowników | Należy do | Kamera zliczająca? |
|---|---|---|
| Sprawdzenie lutów na płytce mocy | AOI i RTG | Nie |
| Potwierdzenie izolacji i ciągłości przewodu ochronnego | Tester hi-pot i ciągłości przewodu ochronnego | Nie, odczyt wyników: zaliczone i odrzucone |
| Zapis godzin pod obciążeniem dla każdego urządzenia | Oprogramowanie regałów wygrzewania | Nie, odczyt jego logu |
| Zliczanie zamkniętych urządzeń opuszczających stanowisko stopnia mocy | Skan numeru seryjnego: czas wyjścia, bez czasu startu i normy | Tak |
| Zliczanie urządzeń czekających na wolny slot wygrzewania | Nikt | Tak |
| Podgląd wyjścia ze stanowiska zamykania podczas przestoju o 15:20 | Notatki lidera zmiany | Tak, nagranie z minuty tego przestoju |
Zliczanie ma swoje ograniczenia, a głównym są ręce. W recenzowanym badaniu w Advanced Robotics stała kamera w zakładzie śledziła postęp ręcznego montażu za pomocą modelu zbudowanego z myślą o pracownikach zasłaniających produkt. „W eksperymentach metoda szacowania postępu z użyciem Anomaly Triplet-Net osiąga skuteczność 82,9%” (EN, tłumaczenie). To inne zadanie niż zliczenie zamkniętego urządzenia wjeżdżającego na wózek, a do tego jedno badanie, więc ta liczba nie jest dokładnością zliczania. Pokazuje, gdzie kamery mają trudności: gdy ludzie i produkt nakładają się w kadrze, nawet model zbudowany specjalnie do tego się myli.
Obiektyw należy więc umieścić tam, gdzie urządzenia są oddzielone od ludzi: nad pasem kolejki i nad wyjściem z gniazda, z widokiem z góry. Trzeba uważać na odblaski jasnych obudów w świetle hali i na urządzenia ustawione w dwóch rzędach. Zliczanie kamery warto porównać ze skanami numerów seryjnych przez kilka zmian, zanim na jego podstawie wyceni się minutę (metoda: jak dokładne jest zliczanie sztuk kamerą).
Monterzy w kadrze. Najpierw należy uzgodnić cel z monterami i z przedstawicielami pracowników, jeśli działają w zakładzie, zapisać, kto może otwierać nagrania, i raportować według stanowiska i zmiany: kamera AI (moduł dodatkowy) Fabrico zlicza falowniki i kartony, nie monterów. Lista kontrolna: kamery na linii produkcyjnej bez inwigilacji.
Pierwsze kroki: co liczyć i w jakiej kolejności
- Kolejka do wygrzewania, wejścia i wyjścia, zestawiona z logiem regałów z ubiegłego tygodnia, z zaznaczonymi godzinami wolnych slotów.
- Wyjście ze stanowiska zamykania, dla każdego gniazda: jedno zliczenie na numer seryjny, minuty gniazda dla każdej klasy mocy.
- Kody przestojów dla gniazd: zestawy płytek, dławiki lub kondensatory, zmiana modelu, awaria wkrętarki, naprawa po hi-pot.
- Wyniki testów z baz danych: szczelność, hi-pot, test załączenia i test końcowy, nigdy nie przepisywane ręcznie.
- Kartony przy pakowaniu, które zamykają zliczanie zmiany.
Dlaczego produkcja nie dorównuje znamionowej zdolności regałów, wyjaśnia zdolność produkcyjna a przepustowość. Pięć błędów zliczania psuje test kolejki, jeśli nikt ich wcześniej nie poprawi:
| Błąd zliczania | Co pokazuje OEE | Środek zaradczy |
|---|---|---|
| Odrzut z wygrzewania liczony ponownie po naprawie | Zawyżona produkcja, upiększona jakość | Jedno zliczenie na numer seryjny na stanowisku zamykania; naprawa ma własny kod |
| Urządzenia liczone przy hi-pot i ponownie przy teście końcowym | Dwa razy więcej niż rzeczywista produkcja | Jeden punkt zliczania produkcji; stanowiska testowe dostarczają dobre sztuki |
| Zespoły radiatorów doliczane do zamkniętych urządzeń | Gniazdu zaliczane są w połowie zmontowane urządzenia | Podzespoły liczone na własnym stanowisku |
| Urządzenia 20 kW i 50 kW traktowane jednakowo | Powolne gniazdo w dni z dużymi urządzeniami | Minuty gniazda dla każdej klasy mocy |
| Czas w kolejce księgowany jako czas wygrzewania | Regały wyglądają na pełniejsze, niż są | Kolejka liczona osobno od zajętych slotów |
Przed pilotażem warto zadać każdemu dostawcy OEE lub kamer trzy pytania:
| Pytanie | Co powinno paść w odpowiedzi |
|---|---|
| Jak mierzone są regały wygrzewania? | Godzinami slotów z oprogramowania regałów, a kolejka liczona osobno. |
| Jak liczone są odrzuty z wygrzewania, gdy wracają? | Jako ponowne wejścia na pierwotnym numerze seryjnym, nigdy jako nowa produkcja. |
| Gdzie montuje się kamerę przy kolejce i przy stanowisku zamykania? | Nad pasem i nad wyjściem z gniazda, z widokiem z góry na urządzenia, z dala od rąk. |
Miejsce Fabrico wokół ograniczenia
Fabrico mierzy OEE w chmurze i obsługuje zadania lekkiego MES. W fabryce falowników obejmuje dziś dwa obszary:
- Linia SMT, testery, regały wygrzewania i test końcowy: stany, zliczenia i wyniki zaliczone lub odrzucone pochodzą z maszyn i testowych baz danych, więc autotest symulatora sieci czy awaria obciążenia regału trafia na oś czasu z własnym kodem.
- Stanowiska stopnia mocy, kolejka do wygrzewania i pakowanie: kamera AI (moduł dodatkowy) zlicza zespoły radiatorów, zamknięte urządzenia, urządzenia w kolejce i kartony. Kliknięcie przestoju stanowiska zamykania o 15:20 na osi czasu zmiany otwiera nagranie z minuty tego przestoju; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico.
Przyczyny przestojów podają monterzy i technicy testów, wpisując je na telefonie lub tablecie przy stanowisku. Utracone minuty według stanowiska i zmiany pojawiają się w euro, na podstawie marży zakładu dla każdego modelu.
Plan rozwoju: alert z kamery AI, gdy urządzenia gromadzą się w kolejce do wygrzewania, a sloty stoją wolne (trzeci odczyt testu kolejki), oraz sugerowana przyczyna przestoju, którą monter akceptuje lub edytuje.
Poza Fabrico: AOI, RTG, zapisy momentu, wartości hi-pot, wyniki wygrzewania i testu sieciowego, certyfikaty. Fabrico niczego nie kontroluje; odrzuty z tych systemów trafiają do OEE jako zliczenia.
Więcej do czytania: oprogramowanie OEE oparte na kamerach, computer vision dla OEE i oprogramowanie MES i OEE dla produkcji.
Pytania o wąskie gardło w produkcji falowników
Które stanowisko w fabryce falowników powinno dostać pierwszą kamerę?
Kolejka do wygrzewania, zliczana na wejściu i wyjściu. Zestawiona z logiem regałów, pokazuje, czy w danej godzinie produkcję wyznaczały gniazda, czy regały. Druga kamera trafia nad wyjście ze stanowiska zamykania.
Czy kamera zliczająca może sprawdzić pastę termoprzewodzącą, moment dokręcenia śrub albo drogi upływu?
Nie. Pokrycie pastą to kontrola procesu i montera, moment to zapis sterownika wkrętarki, a izolacja to werdykt testera hi-pot. Ich odrzuty trafiają do OEE jako zliczenia; kamera AI (moduł dodatkowy) tylko zlicza urządzenia opuszczające stanowisko.
Jak liczy się falownik, który nie przejdzie wygrzewania?
Raz. Wypada z dobrych sztuk na stanowisku, które go odrzuciło, naprawa jest księgowana w punkcie napraw pod własnym kodem, a falownik wraca do kolejki do wygrzewania bez dodawania produkcji na stanowisku zamykania.
Czy linie mikrofalowników potrzebują takiej samej konfiguracji?
Częściowo. Mikrofalowniki produkuje się w znacznie większych ilościach i z większą liczbą automatycznych kroków, a tam, gdzie przechodzą przez testy na tacach, jednostką zliczania stają się tace i sztuki na tacę. Logika kolejki nadal obowiązuje wszędzie tam, gdzie tace czekają na wolną pozycję wygrzewania.
Chcą Państwo mieć kolejkę do wygrzewania, stanowisko zamykania i pakowanie na jednej osi czasu zmiany? Zapraszamy na demo.
Powiązane artykuły






Najnowsze wiadomości z naszego bloga




Prawdziwe kafelki Fabrico, dane przykładowe.