


 Вход
 Блог

Компютърно зрение в производството на соларни инвертори: открийте тясното място при burn-in

Накратко: компютърното зрение в производството на соларни инвертори открива тясното място, като AI камера (допълнителен модул) брои уредите, които влизат в опашката за burn-in и излизат от нея.
AI камерата брои уреди и не проверява нищо: резултатите за спойките, въртящия момент, изолацията и мрежовите тестове остават при AOI, контролерите на винтовертите и тестерите.
- Празна опашка и свободни слотове: клетките за силовата част ограничават продукцията. Дълга опашка и пълни слотове: ограничават я burn-in стелажите.
- Дълга опашка при свободни слотове сочи към зареждането, проверката при включване или авария в стелажа, а не към клетките или стелажите.
- Отчитайте всеки сериен номер веднъж, на изхода на поста за затваряне; уредите, отпаднали при burn-in, се връщат през опашката, без да добавят продукция.
- Оценявайте загубена минута по маржа само докато поръчки чакат и постът, който я е загубил, е бил ограничението.
- AI камерата на Fabrico брои затворените уреди, уредите в опашка и кашоните на постовете, които покрива.
Заводът за инвертори има една бавна стъпка, която никой не може да ускори: burn-in. Дали стелажите, или постовете пред тях определят дневната продукция, решава коя загубена минута струва пари. Софтуерът на стелажите отговаря на половината от този въпрос. Другата половина чака на количка пред стелажите, непреброена.
Обхватът са стрингови, хибридни и централни фотоволтаични инвертори и микроинвертори, произвеждани серийно. Тяговите инвертори за електромобили остават извън обхвата.
Компютърното зрение в производството на соларни инвертори започва от опашката за burn-in
Burn-in е фиксиран блок от часове, а не бърза проверка. В доклад на Sandia National Laboratories от 2002 г. за силовата електроника на фотоволтаичните инвертори се казва, че по време на burn-in „инверторът работи непрекъснато за определен период, така че всички преждевременни откази, дължащи се на изработката или материалите, да настъпят преди експлоатацията на обекта“ (EN, превод). Burn-in трябва да доведе електрониката до максималната ѝ нормална работна температура, а докладът отбелязва, че той „може да се провежда със забавени или изключени охлаждащи вентилатори“, за да се стигне дотам. Никой монтажник не може да съкрати това, затова слот-часовете са най-ограниченият капацитет в целия завод.
Данните от експлоатация показват колко струва пропуснат отказ. В анализ на 100 000 фотоволтаични системи в САЩ, ръководен от NREL, инверторите все още са компонентите, за които най-често се съобщава за откази (от 4 % до 6 %) (EN), пред всеки друг хардуер. Отказ, хванат в стелажа, струва час преработка; същият отказ на обекта струва сервизно посещение и загубено производство на енергия.
Така остават два кандидата за ограничението: ръчно сглобяваната силова част и стелажите. Те си сменят местата по време на смяната, когато се промени моделният микс, не стигне някой комплект или изключи секция на стелаж. AI камера (допълнителен модул) над опашката между тях показва час по час кой от двата определя темпото.
Изпитванията вече са добре покрити. IEC 62109-1 определя минималните изисквания за проектиране и производство на оборудване за преобразуване на енергия във фотоволтаични системи (EN) срещу токов удар, енергийни, пожарни, механични и други опасности. IEC TS 63157 дава насоки за осигуряване на качеството при производството на това оборудване (EN), а според IEC тези насоки „са и основа за критериите за фабрични одити на такива обекти от различни сертифициращи и одитиращи органи“ (превод). Тези изисквания се доказват на тестовите станции, в лабораторията за типови изпитвания и при одита, никога от броеща камера.
Обяснително видео с Ирис, генерираната с AI водеща на Fabrico: как AI камера (допълнителен модул) брои продукцията там, където машината няма сигнал. Заявете демо.
Видеото се възпроизвежда от YouTube. Google може да постави бисквитки, когато натиснете бутона за пускане. Политика за поверителност.
Тестът на опашката: четири показания между поста за затваряне и стелажите
Бройте уредите, които пристигат в опашката, и тези, които я напускат към слот; разликата е дължината на опашката. Сравнявайте я със заетостта на стелажите, час по час.
| Опашка | Burn-in слотове | Какво ограничава продукцията |
|---|---|---|
| Празна | Свободни | Клетките за силовата част. Загубена минута на поста е загубена продукция. |
| Дълга | Всички заети | Стелажите. Парите са в слот-часовете, а не в минутите на постовете. |
| Дълга | Свободни | Нито едното, нито другото: зареждането, проверката при включване или авария в стелажа. |
| Празна | Всички заети | Още нищо. Следете коя страна поддава първа, когато се смени миксът. |
Третото показание е това, което заводите пропускат. Причината е между поста и стелажа: един човек, който зарежда слотове за няколко стелажа, спряла станция за проверка при включване или авария на товарната шина, която изважда секция на стелаж от работа. Без броене на опашката никой не вижда в кой час е станало.
Две правила гарантират, че тестът е честен. Уред влиза в опашката едва след като премине hi-pot. Освен това отпадналите при burn-in се връщат като повторни влизания, не като нови уреди. Докладът на Sandia описва цикъла: „При отказ по време на burn-in уредът се ремонтира, тества се отново и отново се подава за burn-in“ (превод). Един и същ сериен номер може да влезе в опашката два пъти в една смяна и не бива да се брои два пъти като продукция.
Бавният пост не винаги е ограничението (вижте тясно място срещу ограничение), а близо до пълно натоварване опашката расте много по-бързо от заетостта, както показва формулата на Кингман.
Преди опашката: комплекти платки, радиатори и две клетки
Когато опашката се изпразни, различете клетка без материал от бавна клетка. Платката за управление, силовата платка и, при хибридните модели, батерийният интерфейс идват от SMT линия, чиито машини броят платките и отчитат състоянията си; вижте OEE в производството на електроника и MES за производството на електроника. За теста на опашката платките имат значение като комплекти: клетка, която чака комплект с платка за управление за 50 kW, е без материал, а не бавна.
Модул и радиатор
Силовите полупроводници, като модули или дискретни корпуси, се монтират върху алуминиев радиатор с термоинтерфейсен материал: паста през шаблон или от дозатор или предварително изрязан термопад. Винтовете се затягат в зададена последователност с електрически DC винтоверт, чийто контролер записва въртящия момент и ъгъла за всяко съединение. Този запис доказва всеки винт, а не готов радиатор, тъй като същият контролер затяга и винтовете на стойката, вентилаторите и капака; вижте наблюдение на въртящия момент срещу наблюдение на цикъла.
Шини, дросели и затваряне на корпуса
Следват силовата платка, шините, повишаващите и изходните дросели и EMC филтърът. При много стрингови конструкции кондензаторите на DC звеното пристигат вече запоени на силовата платка; по-големите уреди и централните инвертори получават отделна кондензаторна батерия върху ламинирани шини. Дроселите за по-големите класове мощност може да са толкова тежки, че да изискват помощно повдигащо устройство, а липсващ дросел или закъсняла доставка на кондензатори спира поста веднага и това не остава никъде отбелязано, освен ако някой не го запише.
След това монтажниците прокарват кабелите, монтират вентилаторите и панела с конектори, включват платката за управление и затварят корпуса върху уплътнението. Много заводи правят тест за херметичност на затворения корпус преди hi-pot. Изходът на поста за затваряне е точката на отчитане на продукцията за силовата част: един уред, едно броене, един времеви печат, с минути на клетката за всеки клас мощност (вижте идеално време на цикъла).
Какво вече отчитат burn-in стелажите, в слот-часове
Всеки слот е свързан към товар или към шина с рекуперация на енергия, а софтуерът на стелажа записва кой уред е в него, кога е започнал и колко време е работил. Повечето заводи правят кратка проверка при включване, преди уредът да заеме слот. Измервайте стелажите в слот-часове: планираното време е слотове по часове, слот с уред под товар работи, а празен слот, докато уреди чакат отвън, е загуба. Когато стелажите са ограничението, загубите, с които си струва да се борите, са:
- Празни слотове по време на разтоварване, докато следващият уред чака на количката.
- Уреди, задържани след края на цикъла си, до следващото разтоварване.
- Секция на стелаж, спряла заради авария на товара: логът на стелажа я показва, броенето на опашката показва колко е струвала.
Стелаж без материал показва обратното: свободни слотове и празна количка, входната страна на гладуване и блокиране. За завод, ограничен от стелажите, теорията на ограниченията казва никога да не оставяте стелажите да чакат: дръжте пред тях малък буфер от тествани уреди с горна граница, като CONWIP цикъла в канбан срещу CONWIP.
След стелажите: финален тест, мрежови профили и опаковане
Финалният тест пуска уреда на мрежов симулатор и, при хибридните модели, на батериен емулатор, измерва ефективността и зарежда мрежовия профил и фърмуера за страната на местоназначение. Вземайте броя на тестваните, преминалите и отпадналите уреди от неговата база данни, а измерените стойности оставете там (вижте инспекция срещу изпитване).
Ограничението може да се премести и тук. Когато мрежовите симулатори са по-малко от секциите на стелажите, уредите напускат burn-in само за да чакат отново пред финалния тест. Същото броене на вход и изход работи и на тази втора опашка.
При опаковането се добавят табелката с данни, стойката, краткото ръководство и кашонът. AI камера (допълнителен модул) над масата за опаковане брои затворените кашони, което отделя тестваните уреди от готовите за камиона.
Съседните заводи имат свои страници: компютърно зрение в производството на соларни панели, компютърно зрение в производството на батерии за батериите, към които се свързват хибридните инвертори, и компютърно зрение в производството на електрическо оборудване.
Потокът в един завод за инвертори, с разклоненията и циклите
Този примерен завод има два захранващи потока, две клетки, една обща опашка и цикъл за преработка, който се връща в нея.
Две неща в този поток променят какво се брои. Клетките се сливат преди опашката, затова всяко броене на изхода от затварянето трябва да носи своята клетка, иначе клетка без материал се скрива зад натоварена. А цикълът за преработка подава в опашката отстрани, затова повторните влизания трябва да носят оригиналния си сериен номер.
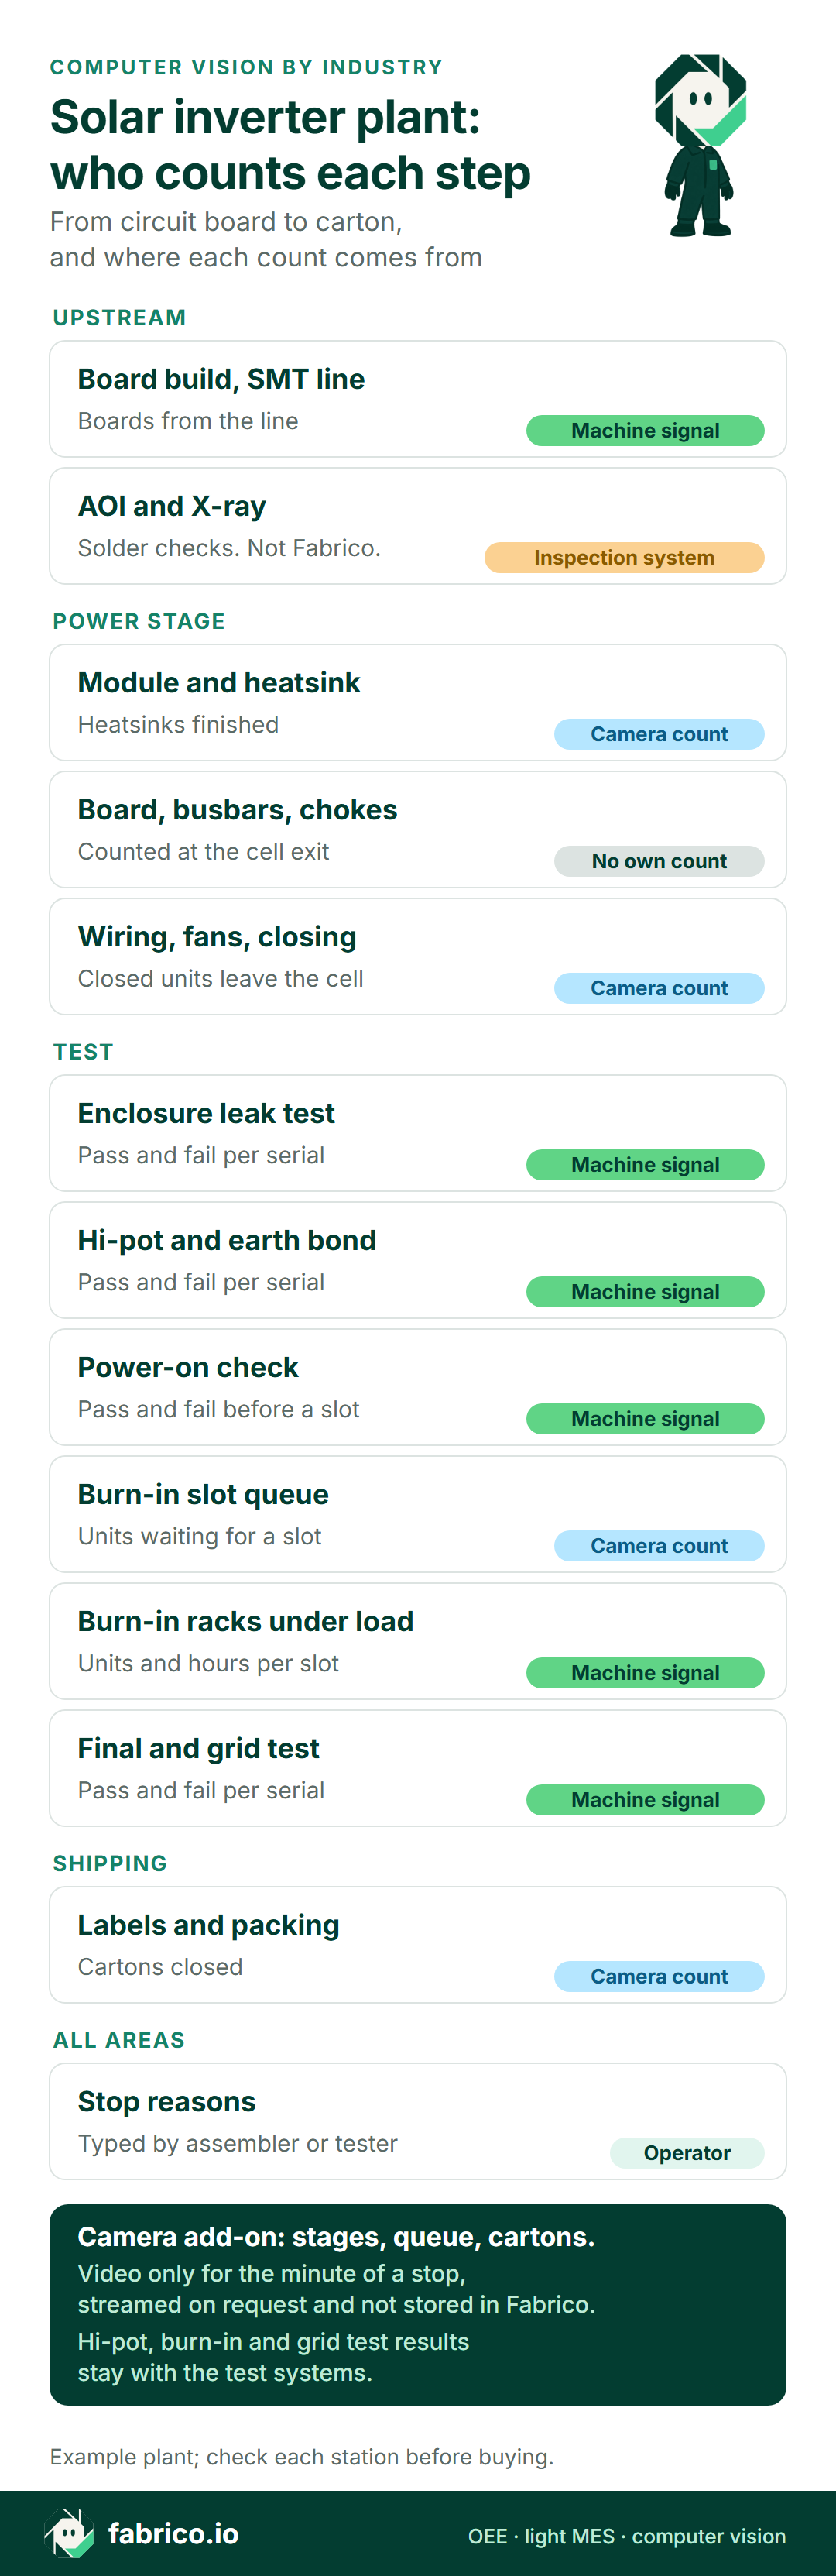
Текстова версия на тази инфографика
- Заглавие: Завод за соларни инвертори: кой брои всяка стъпка. От печатната платка до кашона и откъде идва всяко броене
- Предходни етапи: изработка на платки, SMT линия: машинен сигнал, платки от линията
- Предходни етапи: AOI и рентген: система за инспекция, проверка на спойките, не Fabrico
- Силова част: модул и радиатор: броене с камера, готови радиатори
- Силова част: платка, шини, дросели: без собствено броене, отчита се на изхода на клетката
- Силова част: окабеляване, вентилатори, затваряне: броене с камера, затворени уреди напускат клетката
- Тест: херметичност на корпуса: машинен сигнал, преминал и отпаднал по сериен номер
- Тест: hi-pot и защитно заземяване: машинен сигнал, преминал и отпаднал по сериен номер
- Тест: проверка при включване: машинен сигнал, преминал и отпаднал преди слот
- Тест: опашка за burn-in: броене с камера, уреди, чакащи слот
- Тест: burn-in стелажи под товар: машинен сигнал, уреди и часове по слот
- Тест: финален и мрежов тест: машинен сигнал, преминал и отпаднал по сериен номер
- Експедиция: етикети и опаковане: броене с камера, затворени кашони
- Всички зони: причини за престой: оператор, въвеждани от монтажника или тестера
- Долен ред: AI камера (допълнителен модул): силови части, опашка, кашони. Където AI камера покрива станцията, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico. Резултатите от hi-pot, burn-in и мрежовия тест остават в тестовите системи
- Примерен завод; проверете всеки пост преди покупка.
Заявете демо, за да видите поста за затваряне, опашката за burn-in и опаковането, отчетени на една времева линия на смяната.
Една втора смяна: кои загубени минути струваха пари
Примерни числа, не реален завод. Една клетка с двама монтажници сглобява трифазни стрингови инвертори от 20 kW и 50 kW, от радиатора до затворения корпус. Планирано време: от 14:00 до 22:30 ч. с 30 минути почивка, тоест 480 минути. Нормативи: 30 минути на клетката за уред от 20 kW и 45 за уред от 50 kW. Броенето идва от AI камера (допълнителен модул) на изхода на клетката и на опашката за burn-in, резултатите от hi-pot от тестера, а причините за престой от таблета на монтажниците.
Наличност. Клетката е била в престой 85 минути: 45 в чакане на комплекти с платки за управление за модела 50 kW, 25 за пренастройка от 20 kW на 50 kW (приспособление за радиатора, програма на винтоверта и количка с дросели) и 15, след като контролерът на винтоверта е отказал при уред от 50 kW и са били нужни рестарт и пробно завинтване. Работно време: 395 от 480 минути, 82,3 %.
Производителност. Шест уреда от 20 kW са изработили 180 минути на клетката и четири уреда от 50 kW още 180: 360 изработени минути за 395 минути работа, 91,1 %, с 35 минути бавен монтаж.
Качество. Един уред от 50 kW е отпаднал на hi-pot в 20:40 ч. заради DC кабел, притиснат под капака. Неговите 45 минути отпадат от добрите: 315 от 360, 87,5 %.
OEE. 82,3 % x 91,1 % x 87,5 % = 65,6 %. Проверка: 315 / 480 = 65,625 %, същият резултат. Метод: как се изчислява OEE.
Преди да оценявате каквото и да е, направете теста на опашката. Софтуерът на стелажите е показвал свободни слотове от 17:20 до 18:40 ч., веднага след чакането на комплекти платки, и отново след смяната на модел и аварията на винтоверта, докато броенето на AI камерата е показвало празна опашка. Това е първото показание: стелажите са чакали клетката, така че нейните 85 минути престой са загубена продукция. 35-те минути бавен монтаж са били между 19:00 и 22:00 ч., когато в опашката са чакали от три до пет уреда и всеки слот е бил зает. Това е второто показание: тогава ограничението са били стелажите и тези минути не са стрували продукция.
Колко струват загубените минути
В индекса на платформата sun.store за август 2025 г. по-големите стрингови системи над 15 kW „са поскъпнали с 2 %“ до 24,35 EUR за kW (EN, превод): около 490 EUR за уред от 20 kW и 1 220 EUR за уред от 50 kW. Публична стойност на маржа за клетки за инвертори не беше открита, затова приемете марж на покритието 20 % от тази цена, закръглен до 100 EUR и 240 EUR на уред. Цената в онлайн платформа е над цената франко завода на производителя, така че примерът е по-скоро завишен. Тези 20 % са примерна входна стойност, а не цитирана от източник. Когато поръчки чакат, една минута на клетката за 50 kW струва 240 EUR / 45 = 5,33 EUR. Времето на екипа за преработка е 40 EUR на час, близо до оценката на Евростат за 2025 г. от 40,3 EUR на час за промишлеността в еврозоната (EN). Fabrico оценява загубеното време по собствения марж или цена на SKU на завода.
| Загуба | Минути | Примерна стойност |
|---|---|---|
| Чакане на комплекти платки | 45 | 240 EUR (един уред от 50 kW) |
| Смяна на модел | 25 | 133 EUR (25 x 5,33 EUR) |
| Повреда на винтоверта | 15 | 80 EUR |
| Бавен монтаж | 35 | 0 EUR (пълни слотове) |
| Отказ на hi-pot | 45 клетка, 45 преработка | 30 EUR (0,75 ч x 40 EUR) |
| Общо | 165 | 483 EUR |
Всичките 85 минути престой са били при работа по 50 kW и са оставили burn-in слотове празни, затова се оценяват по маржа: 85 x 5,33 EUR = 453 EUR. Минутите бавен монтаж не се оценяват, тъй като докато са траели, продукцията е била ограничена от пълните стелажи. Отказът на hi-pot се оценява по времето на екипа: техникът по изпитванията е преработил уреда за 45 минути, уредът е минал повторния тест до 21:40 ч. и е влязъл в опашката преди края на смяната, така че марж не е загубен, само 30 EUR. Една смяна: 483 EUR. Пет такива втори смени: 2 415 EUR седмично. Оценяването по марж само на минутите на ограничението е логиката на счетоводството по пропускателна способност.
Чакането на комплекти платки е начело в списъка с 240 EUR и сочи към комплектоването и графика на SMT, а не към монтажниците.
Маржът е правилната цена само докато поръчки чакат. SolarPower Europe преброи 82,1 GW производствен капацитет за соларни инвертори в ЕС през 2023 г. (EN), срещу около 60 GW инсталирана соларна мощност през същата година, с около 35 000 работни места и поне 14 компании за инвертори в ЕС. При капацитет, изпреварващ инсталациите, много клетки нямат натрупани поръчки. Там загубен уред на поста се наваксва по-късно и загубените минути струват колкото времето на екипа или извънредния труд, необходими за това, а не 5,33 EUR на минута.
Какво вижда и какво не вижда камерата на опашката
Камерата за инспекция проверява детайли. Тестът на опашката има нужда от другия вид: камера, която отчита уреда и часа, в който е минал.
| Задача в завода за инвертори | Отговаря | Броеща камера? |
|---|---|---|
| Проверка на спойките по силовата платка | AOI и рентген | Не |
| Доказване на изолацията и непрекъснатостта на заземяването | Тестер за hi-pot и защитно заземяване | Не, чете се резултатът: преминал или отпаднал |
| Запис на часовете под товар за всеки уред | Софтуерът на burn-in стелажите | Не, чете се неговият лог |
| Броене на затворените уреди, напускащи поста за силовата част | Сканиране на серийния номер: час на изхода, без начален час или норматив | Да |
| Броене на уредите, чакащи свободен burn-in слот | Никой | Да |
| Преглед на изхода на поста за затваряне при престой в 15:20 ч. | Бележките на началник-смяната | Да, видео за минутата на този престой |
Броенето има свои граници и ръцете са основната. В рецензирано изследване в Advanced Robotics неподвижна камера в цех е проследявала напредъка на ръчен монтаж с модел, създаден за работници, които закриват продукта. „При експериментите методът за оценка на напредъка с Anomaly Triplet-Net постига 82,9 % успеваемост“ (EN, превод). Това е различна задача от броенето на затворен уред, който се търкаля на количка, и е едно изследване, така че числото не е точност на броенето. То показва къде камерите се затрудняват: когато хора и продукт се припокриват в кадъра, дори специално създаден модел греши.
Затова поставете обектива там, където уредите са отделени от хората: над зоната на опашката и над изхода на клетката, с поглед надолу. Внимавайте за отблясъци от светли корпуси под осветлението в халето и за уреди, оставени в два реда. Сверявайте броенето на камерата със сканиранията на серийните номера в продължение на няколко смени, преди да оценявате минута по него (метод: колко точно е броенето с камера).
Монтажници в кадър. Първо уточнете целта с монтажниците и представителите на работниците, ако има такива, запишете кой може да отваря видеото и отчитайте по пост и смяна: AI камерата (допълнителен модул) на Fabrico брои инвертори и кашони, не монтажници. Контролен списък: камери на производствената линия без наблюдение на хората.
Първи стъпки: бройте това, в този ред
- Опашката за burn-in, на вход и изход, заедно с лога на стелажите от миналата седмица, с отбелязани часове със свободни слотове.
- Изходът на поста за затваряне, по клетки: едно броене за сериен номер, минути на клетката за всеки клас мощност.
- Кодове за престой за клетките: комплекти платки, дросели или кондензатори, смяна на модел, повреда на винтоверта, преработка след hi-pot.
- Резултатите от тестовете от базите данни: херметичност, hi-pot, проверка при включване и финален тест, никога не се въвеждат отново на ръка.
- Кашоните при опаковането, които затварят броенето за смяната.
Защо продукцията изостава от номиналния капацитет на стелажите, е обяснено в капацитет срещу пропускателна способност. Пет грешки при броенето провалят теста на опашката, ако никой не ги поправи предварително:
| Грешка при броенето | Какво показва OEE | Решение |
|---|---|---|
| Уред, отпаднал при burn-in, се брои отново след ремонта | Надута продукция, разкрасено качество | Едно броене за сериен номер на поста за затваряне; ремонтът има собствен код |
| Уредите се броят на hi-pot и отново на финалния тест | Двойно повече от реалната продукция | Една точка на отчитане; тестовите станции дават годните уреди |
| Сглобките с радиатори се добавят към затворените уреди | На клетката се отчитат полуготови уреди | Подсглобките се броят на собствения им пост |
| Уредите от 20 kW и 50 kW се третират еднакво | Бавна клетка в дните с големи уреди | Минути на клетката за всеки клас мощност |
| Времето в опашката се записва като време за burn-in | Стелажите изглеждат по-пълни, отколкото са | Опашката се брои отделно от заетите слотове |
Преди пилотен проект задайте три въпроса на всеки доставчик на OEE или камери:
| Въпрос | Какво трябва да чуете |
|---|---|
| Как се измерват burn-in стелажите? | В слот-часове от софтуера на стелажите, а опашката се брои отделно. |
| Как се броят отпадналите при burn-in уреди, когато се върнат? | Като повторни влизания с оригиналния сериен номер, никога като нова продукция. |
| Къде се поставя камерата при опашката и при поста за затваряне? | Над зоната на опашката и над изхода на клетката, гледаща надолу към уредите, далеч от ръцете. |
Къде се вписва Fabrico около ограничението
Fabrico измерва OEE в облака и поема задачи на лек MES. В завод за инвертори днес покрива две области:
- SMT линия, тестери, burn-in стелажи и финален тест: състоянията, броенето и резултатите преминал или отпаднал идват от машините и тестовите бази данни, така че самотест на мрежовия симулатор или авария на товара в стелажа попада на времевата линия със собствен код.
- Постове за силовата част, опашка за burn-in и опаковане: AI камерата (допълнителен модул) брои сглобките с радиатори, затворените уреди, уредите в опашката и кашоните. Щракването върху престой на поста за затваряне в 15:20 ч. на времевата линия на смяната отваря видеото за минутата на този престой; то се предава поточно при поискване и не се съхранява във Fabrico.
Причините за престой идват от монтажниците и тестерите, които ги въвеждат на телефон или таблет до поста. Загубените минути по пост и смяна се показват в евро, според маржа на завода за всеки модел.
Пътна карта: сигнал от AI камерата, когато уреди се трупат в опашката за burn-in, докато слотовете стоят свободни (третото показание от теста на опашката), и предложена причина за престой, която монтажникът приема или редактира.
Не е във Fabrico: AOI, рентген, записи на въртящия момент, стойности от hi-pot, резултати от burn-in и мрежовия тест, сертификати. Fabrico не инспектира нищо; отпадналите от тези системи стигат до OEE като бройки.
Още по темата: OEE софтуер с камери, компютърно зрение за OEE и софтуер за MES и OEE в производството.
Въпроси за тясното място при инверторите
Кой пост в завода за инвертори трябва да получи първата камера?
Опашката за burn-in, броена на вход и изход. Сравнена с лога на стелажите, тя показва дали в този час продукцията са определяли клетките, или стелажите. Втората камера отива над изхода на поста за затваряне.
Може ли броеща камера да проверява термопастата, момента на затягане на винтовете или пътищата на утечка?
Не. Покритието с паста е проверка на процеса и на монтажника, моментът на затягане е запис на контролера на винтоверта, а за изолацията решава hi-pot тестерът. Отпадналите от тях стигат до OEE като бройки; AI камерата (допълнителен модул) само отчита уредите, които напускат пост.
Как се брои инвертор, който отпадне при burn-in?
Веднъж. Той отпада от добрите на поста, който го е отхвърлил, ремонтът се записва на ремонтния пост със собствен код и уредът се връща в опашката за burn-in, без да добавя продукция на поста за затваряне.
Нужна ли е същата настройка за линиите за микроинвертори?
Отчасти. Микроинверторите се произвеждат в много по-големи количества с повече автоматични стъпки и там, където минават през теста в тави, единицата за броене става тави и уреди в тава. Логиката на опашката важи навсякъде, където тави чакат свободна позиция за burn-in.
Искате ли опашката за burn-in, поста за затваряне и опаковането на една времева линия на смяната? Заявете демо.
Свързани статии










Реални плочки на Fabrico, примерни данни.