


 Вход
 Блог

Компютърно зрение в производството на електрически тротинетки: колко струва миксът от варианти

Накратко: един модел електрическа тротинетка се доставя в няколко варианта според законовите изисквания на пазара и всеки вариант засяга различна станция. Бройте по станция, не по линия.
- Германия ограничава конструктивната скорост до 20 км/ч и изисква VIN номерът да е маркиран в рамката; другите пазари имат собствени правила.
- Маркирането на рамката, станцията за фърмуер, постът за етикети и опаковането поемат вариантите. Работата по кормилната стойка, колелата и платформата остава същата.
- Използвайте едно идеално време на цикъл за модел, код за пренастройка при всяка смяна на вариант и едно броене на продукцията на изхода от платформата.
- AI камерата на Fabrico (допълнителен модул) брои стойки, колела, тротинетки и кашони. Инспекцията и тестовете остават в други системи.
Компютърното зрение в производството на електрически тротинетки брои стойки, колела, тротинетки и кашони на ръчните работни места, така че линия с микс от варианти получава реален OEE.
То брои и не инспектира: проверките на заварки, сгъване, спирачки и водоустойчивост остават при системите за инспекция и тестовите стендове.
Това ръководство обхваща електрически тротинетки за стоене и тротинетки за възрастни без мотор. Електрическите велосипеди, е-мопедите със седалка и моторолерите са разгледани в компютърно зрение в производството на велосипеди и мотоциклети; камерите на тротинетки под наем не са предмет на статията.
Матрица вариант по станция: какво се променя при един модел е-тротинетка
Електрическите тротинетки за стоене са извън европейското типово одобрение на превозни средства, затова всеки пазар пише свои правила. Ръководство за стандартизация на LEVA-EU, браншовата асоциация за леки електрически превозни средства, и Small Business Standards отбелязва, че е-тротинетките са сред превозните средства, изключени от Регламент (ЕС) № 168/2013, и че много държави членки са въвели национални технически изисквания за е-тротинетки въпреки EN 17128. Матрицата поставя всяка разлика на станцията, която я поема.
| Какво се променя | Вариант за Германия | Вариант за други пазари | Станция и нейното броене |
|---|---|---|---|
| Максимална скорост във фърмуера | Конструктивна скорост, ограничена до 20 км/ч | До 25 км/ч в рамките на EN 17128, по-ниска, където местните правила го изискват | Станция за фърмуер; лог на компютъра за фърмуер |
| VIN в рамката | Набит, щампован, гравиран чрез ецване или с лазер, от дясната страна | Каквото изисква съответният пазар | Маркиране на рамката; лог на маркиращото устройство |
| Табела на производителя | VIN, конструктивна скорост и номер на одобрението, от дясната страна | Комплект етикети за съответния пазар | Пост за етикети; броене с AI камера |
| Светлини, светлоотразители, звънец | Комплект по правилата на eKFV за осветление и звуков сигнал | Комплект по националните правила | Пост за етикети; същото броене |
| Щепсел на зарядното, ръководство, етикет на кашона | Германски комплект | Комплект за страната на доставка | Опаковане; броене с AI камера при кашона |
| Стойка, сгъване, колела, платформа, батерия | Същото | Същото | Постове за стойки, колела и платформа; броене с AI камера |
Колоната за скоростта идва от два текста. Германската наредба eKFV определя е-тротинетката като моторно превозно средство с конструктивна скорост над 6 км/ч и не повече от 20 км/ч, кормило от поне 700 мм, когато няма седалка, и не повече от 55 кг без водача. EN 17128:2020, европейският стандарт за лични леки електрически превозни средства, определя изискванията за безопасност, методите за изпитване, маркировката и информацията за превозни средства с напрежение на батерията до 100 V DC; обхватът му изключва превозни средства, проектирани за над 25 км/ч, и превозни средства за наем от станции без персонал, и отбелязва, че местните разпоредби могат да ограничат превозното средство до под 25 км/ч.
Пет от шестте реда се променят според пазара; трите поста, които запълват смяната, не се променят. Проблемът с вариантите е проблем на броенето на четири станции и проблем на пренастройката навсякъде другаде.
Обяснително видео с Iris, генерираната с AI водеща на Fabrico: как AI камера (допълнителен модул) брои продукцията там, където машината няма сигнал. Заявете демо.
Възпроизвежда се от YouTube. Google може да запише бисквитки, когато пуснете видеото. Политика за поверителност.
Защо едно идеално време за линията лъже при смесена линия за тротинетки
Линията за тротинетки сглобява повече от един модел: 10-инчов градски модел и версия с два мотора, с втори мотор в главината и по-голяма батерия. Едно идеално време за цялата линия превръща този микс в шум. Измислени стойности, един екип, два дни по 400 минути работа:
| Ден | Сглобени тротинетки | Производителност при едно време за линията (2,2 мин) | Производителност при времето на модела |
|---|---|---|---|
| Само градски модел | 184 | 184 × 2,2 = 404,8 мин, 101,2% | 184 × 2,0 = 368 мин, 92,0% |
| Само с два мотора | 140 | 140 × 2,2 = 308 мин, 77,0% | 140 × 2,6 = 364 мин, 91,0% |
С едно време за линията екипът изглежда по-добре от идеалното в деня на градския модел и слаб в деня на модела с два мотора. С идеално време за всеки модел той е работил с 92,0% и 91,0%: същият екип, същото темпо. Освен това стойността 101,2% крие 32 минути бавна работа. Разликата между ритъма на хартия и ритъма, който една станция може да държи, е описана в теоретично спрямо реално време на цикъла.
Пазарните варианти са друг случай. Вариантът за Германия и вариантът за 25 км/ч на един и същ градски модел получават една и съща работа на постовете за стойки, колела и платформа, затова споделят идеалното време на модела; допълнителната им работа е на четири станции и в смяната между тях. От това следват две правила:
- Едно идеално време на цикъл за модел, зададено на станцията за платформата, никога за пазар и никога за линия.
- Една единица продукция за тротинетка, независимо от варианта, отчетена веднъж на изхода от платформата.
Планирането на седмицата около тези времена е описано в планиране на капацитета при смесени продукти.
Вариантът за Германия: ограничение 20 км/ч, VIN в рамката и табела
eKFV допуска е-тротинетка по обществените пътища само с типово или индивидуално одобрение, застрахователна табела и идентификационен номер на превозното средство с табела на производителя, плюс правила за осветление и звуков сигнал. Три точки от приложението ѝ променят какво брои заводът.
- VIN номерът влиза в рамката на линията. Приложение 1 (Anlage 1) изисква VIN на табелата на производителя и на шасито или рамката, когато превозното средство напуска производствената линия, набит, щампован, гравиран чрез ецване или с лазер върху лесно достъпна част от дясната страна. Маркирането не може да чака склада, затова германската партида има нужда от стъпка за маркиране на линията, със собствен лог.
- Табелата зависи от варианта. Тя е от дясната страна и носи VIN, конструктивната скорост и номера на одобрението, затова постът за етикети сменя ролките, когато се смени пазарът.
- Логът на маркирането. Същото приложение задължава производителя да проследява всяко превозно средство чрез неговия VIN в продължение на 30 години; времеви печат за всяка маркирана рамка превръща този запис в броене; проследяване по партида спрямо по сериен номер обяснява разликата спрямо запис на партида.
Потребителският портал на германските застрахователи (GDV) отчита около 1,67 милиона е-тротинетки по германските пътища през 2025 г., от които 1,37 милиона частна собственост. Всяка от тях носи VIN в рамката, затова германска партида от всякакъв размер има нужда от маркиращото устройство.
Северна Америка добавя тест, а не станция: електрическата система може да бъде сертифицирана по ANSI/CAN/UL 2272, а страницата на Intertek за UL 2272 изброява вибрационни тестове, които симулират обичайна употреба и транспорт, и тестове с вода, които проверяват, че влагата не достига електрическите компоненти.
Станции, които не зависят от варианта: стойка, колело и платформа
Стойка и сгъване. Гайковертът може да записва въртящия момент за всяко съединение, но записаното съединение още не е готова стойка; AI камера над изхода брои готовите стойки. В доклад от юни 2024 г. на TRL и WMG към University of Warwick за британското Министерство на транспорта производители, търговци и оператори посочват кормилото и стойката, сгъващия механизъм и неговите заключващи щифтове като основните места на конструктивни повреди, а докладът препоръчва затягане на изискванията за конструктивна цялост в BS EN 17128:2020. Доказването, че сгъването издържа, е работа на записа на въртящия момент, проверката на сгъването и лабораторията.
Колело и платформа. Моторите в главините, разгледани в компютърно зрение в производството на електрическо оборудване, и батериите от линия за батерии пристигат готови. AI камера брои отделно предните и задните колела, тъй като недостигът на което и да е от тях спира платформата. На платформата се поставя батерията, полага се кабелният сноп, ръчна работа, описана в OEE при монтажа на кабелни снопове, и капакът се затваря. Същите интервюта на TRL отбелязват електрически проблеми от проникване на вода в платките за управление, затова уплътнението, моментът на винтовете и IP тестът са част от качеството. AI камерата над изхода от платформата брои тротинетките, които отиват на тест: продукцията на линията за OEE.
Потокът в този завод: два захранващи поста, една платформа, една опашка за тест
Два поста захранват платформата паралелно, батериите идват от входящия склад, германските рамки минават през маркирането, а неуспешните тротинетки се връщат обратно. Всяко разклонение е място, където една станция може да остави друга без материал или да я блокира, както в недостиг и блокиране.
Станцията за фърмуер зарежда фърмуера, задава ограничението на скоростта за пазара и регистрира всяка единица по сериен номер. Стендът за краен тест пуска мотора, проверява газта, изключването на мотора при спиране, светлините и батерията и записва успех или неуспех за всеки сериен номер.
Нито един от двата лога не вижда опашката: тротинетка, излязла от платформата в 15:02 и стигнала стенда в 15:40, е прекарала 38 минути между двете, незабелязано. AI камера на входа на опашката брои влизащите тротинетки, логът на стенда брои излизащите, а разликата по часове показва дали стендът или линията задържа продукцията. На смесена линия партида от един вариант може да се натрупа, докато станцията за фърмуер още държи другия профил. Повече за линии, които съчетават машини и ръчни постове, в OEE на ръчни и хибридни монтажни линии.
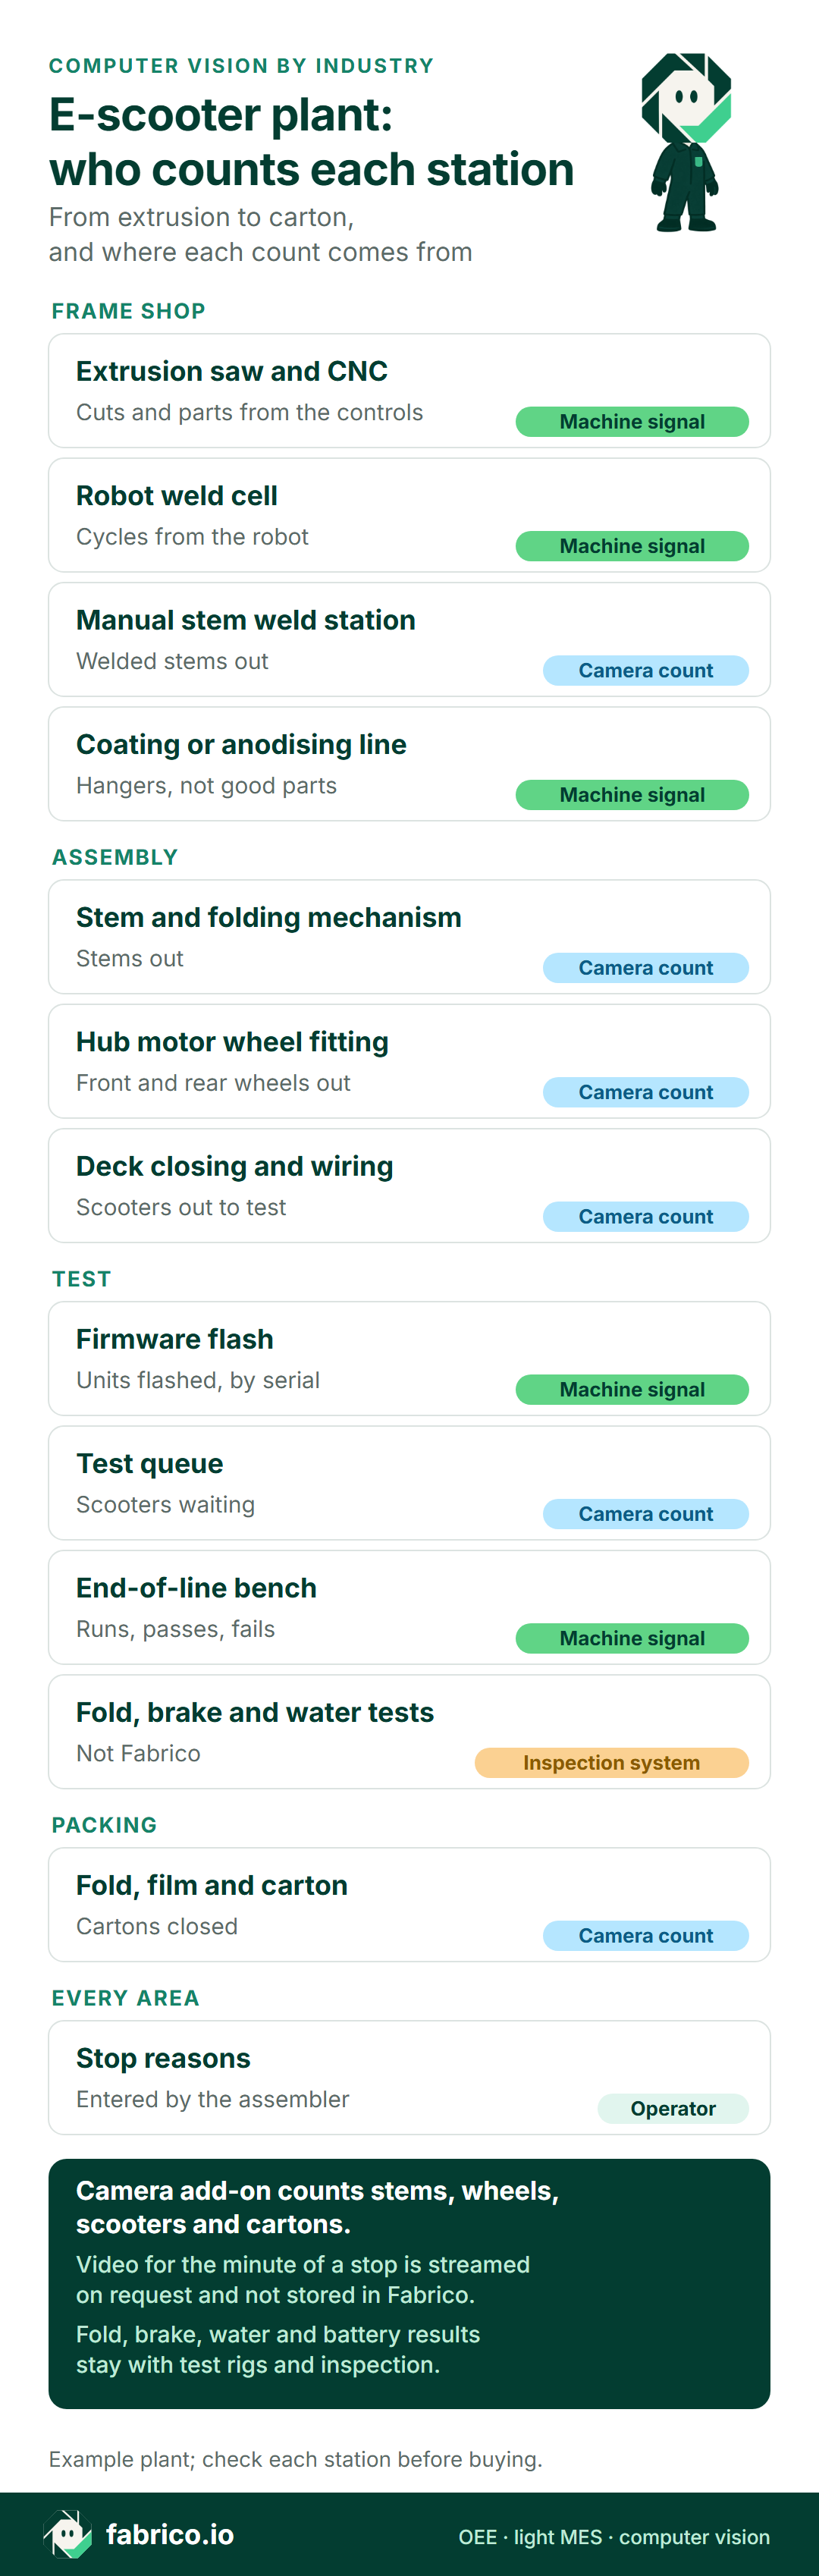
Текстова версия на тази инфографика
- Цех за рамки: трион за профили и CNC: машинен сигнал, срезове и детайли от контролерите
- Цех за рамки: роботизирана заваръчна клетка: машинен сигнал, цикли от робота
- Цех за рамки: ръчен пост за заваряване на стойки: броене с камера, заварени стойки на изхода
- Цех за рамки: линия за покритие или анодиране: машинен сигнал, окачвания, а не годни детайли
- Монтаж: стойка и сгъващ механизъм: броене с камера, стойки на изхода
- Монтаж: монтаж на колела с мотор в главината: броене с камера, предни и задни колела на изхода
- Монтаж: затваряне на платформата и окабеляване: броене с камера, тротинетки към теста
- Тест: зареждане на фърмуер: машинен сигнал, обработени единици, по сериен номер
- Тест: опашка за тест: броене с камера, чакащи тротинетки
- Тест: стенд за краен тест: машинен сигнал, пускания, успешни, неуспешни
- Тест: тестове на сгъване, спирачки и вода: система за инспекция, не Fabrico
- Опаковане: сгъване, фолио и кашон: броене с камера, затворени кашони
- Всички зони: причини за престой: операторът, въвеждат се от монтажника
- Долен ред: AI камерата брои стойки, колела, тротинетки и кашони; където камера покрива линията, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico
- Резултатите от тестовете на сгъване, спирачки, вода и батерии остават при тестовите стендове и инспекцията
- Примерен завод; проверете всяка станция преди покупка.
Заявете демо, за да видите поста за стойки, станцията за платформата и опашката за тест на една времева линия.
Смяната на вариант е пренастройка: кодове и последователност
Смяната от варианта за Германия към друг пазар променя пет неща: профила на фърмуера, ролките за табели и етикети, комплектите светлини и звънци, кутиите със зарядни и ръководства и програмата за маркиране. Нито едно не отнема много време; заедно те спират платформата, защото постът за етикети и станцията за фърмуер след нея блокират, докато се сменят ролки, комплекти и профил.
- Определете интервала. Пренастройката продължава от последната тротинетка от един вариант, която напуска станцията за платформата, до първата от следващия. Броенето на AI камерата дава и двата момента; монтажникът избира кода.
- Дайте ѝ собствен код. „Смяна на вариант“ стои до чакане на батерии и повреда на гайковерта в списъка с престои. Без него минутите се изгубват в бавната работа. Разделението между самата смяна и настройките след нея е описано в пренастройка спрямо време за настройка.
- Проверете първата. Първата тротинетка след смяната потвърждава профила и табелата: логът на фърмуера показва 20 или 25, табелата съвпада. Това чакане е част от пренастройката, както в одобрение на първия детайл след пренастройка.
- Наблюдавайте следващия час. Грешна ролка етикети, грешна кутия със зарядни и профил, останал от предишната партида, се проявяват като кратки престои през първия час; вижте престои след пренастройка.
- Подреждайте по пазар. Три малки поръчки за три пазара означават три смени на варианта; минутите за една смяна на варианта са числото, от което планирането има нужда.
Друг модел е по-голяма смяна. Тротинетката за възрастни без мотор няма лог на фърмуер или стенд, затова AI камера я брои на изхода от монтажа и при опаковането като отделна фамилия със собствено идеално време.
Какво може и какво не може броещата камера на пост за тротинетки
Публикуваните изследвания показват кога броенето с камера на ръчен пост е надеждно. В рецензирано изследване в Journal of Imaging изследователи от Università Politecnica delle Marche броят ръчно сглобени изделия, поставяни на маса между двама оператори, при производител на осветителни тела с голямо разнообразие и малки серии. Подобреният им алгоритъм достига 96,6% точност в офлайн тест върху видеа от тази линия, срещу 97,8% за детектор, обучен върху собствените продукти на линията, при около 180 събития на броене. Статията ясно посочва ограниченията:
- Ръце в кадъра. Брои само когато в кадъра няма ръце и не може да се справи, когато двама оператори посягат едновременно в кадрираната зона; авторите пишат, че компанията трябва да обучи персонала да избягва това.
- Осветление. Преди монтирането на светлинен пръстен сенките и естествената светлина правят сигнала нестабилен. Отчетените стойности идват от видеа, заснети след поставянето на пръстена.
- Продуктът и фонът. Изделията са черно боядисани осветителни тела върху бели маси, а обученият детектор не се справя на други линии с други форми.
- Пропускателна способност. Системата анализира между 3 и 10 кадъра в секунда, а авторите искат повече.
Тези стойности принадлежат на това изследване и нито една не се твърди тук за станция за тротинетки. Пренася се подходът: монтирайте камерата над мястото, където се оставя готова стойка, колело или тротинетка, дръжте ръцете извън кадъра, осигурете стабилна светлина и сравнете броенето с ръчно преброяване за една смяна. Тестът е описан в колко точно е броенето на детайли с камера, а следващата стъпка в когато броенето на камерата и записът на оператора се разминават.
Това, което броещата камера не прави, е да оценява. Заварките на стойките и анодираните платформи отиват на проверка на заварките и визуална инспекция, якостта на сгъването на тестовия стенд, функцията на спирачките, светлините и мотора на стенда за краен тест, а тестовете по EN 17128 и UL 2272 в лабораторията. Fabrico не извършва инспекция.
Хора в кадъра. Обектив над станцията за платформата вижда и монтажниците. Обяснете на екипа на линията целта, преди камерата да бъде монтирана, включете рано представителите на работниците, насочете я към изхода, входа на опашката или кашона и отчитайте по станция и смяна, никога по монтажник; пътят към одобрението е описан в одобрение от представителите на работниците за OEE мониторинг.
Къде се вписва Fabrico на линия за тротинетки с микс от варианти
Fabrico е облачен OEE софтуер с функции на лек MES. В цех за тротинетки днес покрива три зони:
- Цех за рамки: трионите, CNC машините, огъващите машини, заваръчният робот и пещта отчитат състояния на работа и бройки от своите контролери, така че смените на профили, смените на инструменти и чакането за приспособления имат собствени кодове на времевата линия.
- Постове за стойки, колела и платформа, опашката за тест и опаковането: AI камерата брои стойки, колела, тротинетки и кашони. Където камера покрива линията, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico.
- Стенд за краен тест: успешните и неуспешните резултати захранват показателя за качество като сигнал или бройка, спрямо идеалното време на цикъл на всеки модел.
Монтажниците въвеждат причините за престой от таблет или телефон, сред тях и смяната на вариант, а изгубените минути се показват в евро според собствения марж на завода. Браузър, iOS и Android; изнасяне на данни чрез REST API, webhooks, Excel или CSV.
В пътната карта: AI камерата ще сигнализира за растяща опашка пред стенда или за неактивна станция за платформата и ще предлага причина за престой, която монтажникът потвърждава или променя.
Извън Fabrico: тестовете на заварки, сгъване, спирачки, вода и батерии, сертификатите, файловете на фърмуера, маркирането на VIN и записите на серийните номера. Неуспешните резултати от тези системи влизат в OEE като бройки.
Вижте OEE софтуер с камери, OEE с компютърно зрение за ръчен монтаж и обзора на MES и OEE софтуера.
Пример с изчисления: втора смяна с преминаване от варианта за Германия
Примерни данни, не от реален завод. Линия за финален монтаж на 10-инчова градска е-тротинетка има четирима монтажници: стойка и сгъване, колела, платформа и окабеляване, след това спирачки, светлини и етикети. Втората смяна работи от 14:00 до 22:00 с 20 минути почивка за хранене: 460 планирани минути. Станцията за платформата задава идеално време на цикъл от 2,0 минути на тротинетка. До 18:00 се сглобява вариантът за Германия с 20 км/ч, след това вариант с 25 км/ч. AI камера брои стойките, колелата и тротинетките, напускащи станцията за платформата, а монтажниците въвеждат причините за престой на таблет.
Наличност. Станцията за платформата е стояла 60 минути: 35 в чакане на батерии, 15 за смяната на вариант в 18:00 и 10 след повреда на гайковерта за скобата на стойката. Работила е 400 от 460 минути: 87,0%.
Производителност. 184 тротинетки са напуснали станцията за платформата, равни на 368 минути при 2,0 минути всяка, за 400 минути работа: 92,0%, или 32 минути бавна работа. Броенето по станции показва, че тя е на поста за колела, където нов монтажник усвоява монтажа на безкамерни гуми.
Качество. 9 тротинетки не са минали първото си пускане на стенда, 6 заради калибриране на газта и 3 заради стоп светлина, която остава светната. Техните 18 минути отпадат от добрите минути: 350 от 368, 95,1%, което е добивът от първо преминаване на линията на стенда.
OEE. 87,0% × 92,0% × 95,1% = 76,1%, а 350 добри минути спрямо 460 планирани дават същите 76,1%. И двата начина следват как се изчислява OEE.
Платформата е жертва на чакането на батерии, не негова причина: от 15:20 до 15:55 броенето на AI камерата показва, че стойки и колела продължават да напускат постовете си, докато от платформата не излиза нищо, защото батериите стоят във входящия склад и чакат входящ контрол. Само броене при опаковането би записало 35 минути „няма материал“. Дали такова чакане се отчита срещу линията, се обсъжда в чакане на материал в OEE.
Колко струват изгубените минути
Да приемем марж на приноса от 60 EUR на тротинетка и ставка на екипа от 37,50 EUR на час. И двете са примерни стойности; не е открита публична стойност на маржа за тротинетки за стоене, а Fabrico оценява изгубеното време по собствената цена или марж на завода. При 2,0 минути на тротинетка една минута на линията струва 30 EUR, докато линията е тясното място и сглобените тротинетки се продават.
| Загуба | Минути | Примерна стойност |
|---|---|---|
| Чакане на батерии | 35 | 1 050 EUR |
| Бавна работа | 32 | 960 EUR |
| Смяна на вариант | 15 | 450 EUR |
| Повреда на гайковерта | 10 | 300 EUR |
| Неуспешен тест (време за ремонт) | 108 на поста за ремонт | 67,50 EUR |
| Общо | 92 на линията + 108 на ремонт | 2 827,50 EUR |
92-те минути на линията, изгубени от престои и бавна работа, са 46 несглобени тротинетки: 46 × 60 EUR = 2 760 EUR. 9-те тротинетки, неуспешни на стенда, не са изгубени: техник отделя по 12 минути на всяка, 108 минути в рамките на смяната, 67,50 EUR по ставката на екипа. Общо: 2 827,50 EUR за една смяна. Разликата между поправка по спецификация и приемане по друг начин е описана в доработка спрямо ремонт.
Сега миксът. Една смяна на вариант струва 15 минути, 450 EUR. Три малки поръчки за три пазара биха означавали три смени на варианта: 45 минути, 1 350 EUR, повече от чакането на батерии. Това е числото за всеки, който подрежда поръчките.
Когато линията не е тясното място, 92-те минути струват време на екипа: четирима монтажници × 92 минути = 368 минути на екипа, 230 EUR. При подреждане по стойност начело е чакането на батерии с 1 050 EUR, решено с пускане на палетите с батерии преди 14:00; следва бавната работа на поста за колела с 960 EUR, въпрос на обучение.
Преди пилот: пет неща за уточняване и четири въпроса към доставчика
- Избройте вариантите на всеки модел и отбележете в матрицата по-горе станцията, която поема всяка разлика.
- Съгласувайте едно идеално време на цикъл за модел с ръководителя на линията и марж за модел с финансовия отдел.
- Експортирайте логовете от маркирането, фърмуера и стенда за последния месец и сравнете единиците на час с преброените палети от същите смени.
- Подгответе кодове за престой за станцията за платформата: чакане на батерии, чакане на стойки или колела, смяна на вариант, повреда на гайковерта, натрупани ремонти.
- Поставете три точки на броене в маршрутната карта: изход от платформата за продукцията, първо успешно преминаване на стенда за годните, затворен кашон за експедираните.
Проведете пилота на станцията за платформата, двата ѝ захранващи поста и опашката пред стенда, като обхванете поне една смяна на вариант. Четири въпроса към доставчик на камери или OEE:
| Въпрос | Добър отговор |
|---|---|
| Как линията заработва минути, когато един модел се доставя в няколко варианта? | Едно идеално време на цикъл за модел; смяната на вариант е код за пренастройка. |
| Могат ли единиците със зареден фърмуер и маркираните рамки да стигнат до времевата линия на смяната? | Да, като сигнал или бройка за всяка единица, с посочен интерфейс. |
| Кой подава резултатите от първото преминаване от стенда за краен тест? | Стендът, като сигнал или бройка за успешни и неуспешни, без повторно въвеждане. |
| Може ли да се брои опашката пред стенда? | Да, с AI камера на входа на опашката, сравнена с броенето на стенда. |
Въпроси за вариантите на линия за е-тротинетки
Може ли броеща камера да различи тротинетка за 20 км/ч от такава за 25 км/ч?
Не. Вариантът идва от поръчката в маршрутната карта и лога на компютъра за фърмуер; AI камерата дава колко са напуснали станцията и кога.
Може ли броеща камера да проверява заключването на сгъването, спирачките или проникването на вода?
Не. Якостта на сгъването и на стойката е работа на тестовия стенд и лабораторията, функцията на спирачките и светлините на стенда за краен тест, а проникването на вода на IP теста. Неуспешните им резултати стигат до показателя за качество в OEE като бройки.
Искате ли да видите постовете за стойки, станцията за платформата и смяна на вариант на една времева линия на смяната? Заявете демо.
Свързани статии










Реални плочки на Fabrico, примерни данни.