


 Anmeldung
 Blog

Computer Vision in der Fertigung von Druckluftkompressoren: ein Pilotplan Schritt für Schritt

Kurz gesagt: Computer Vision in der Kompressorenfertigung zählt Verdichterblöcke, fertige Kompressoren und Kisten an Handarbeitsplätzen; der Pilot beginnt an einem einzigen Endmontageplatz.
Eine Einheit zu zählen, wenn sie einen Platz verlässt, heißt nicht, sie zu prüfen: Liefermenge, Leistungsaufnahme, Dichtheit und Geräusch bleiben beim Einlaufprüfstand.
- Schritt 1 setzt eine KI-Kamera (ein Add-on) über den Ausgang des Endmontageplatzes; die Auftragsrückmeldungen und das Prüfstandprotokoll sind die beiden Gegenproben.
- Die Zählung an der Blockmontage folgt als dritter Schritt, damit sich eine Wartezeit an der Endmontage eine Station stromaufwärts zurückverfolgen lässt.
- Was als Beweis gilt, steht vor der Kameramontage fest: Zahlen, die sich abgleichen lassen, Stillstandsminuten mit Gründen und eine Schicht, in Euro bewertet.
- Auch die Abbruchregeln stehen fest: keine Zustimmung des Teams, eine Zählung, die sich nicht abgleichen lässt, oder ein Platz, an dem gar nicht die Minuten verloren gehen.
- Wo eine Kamera den Platz erfasst, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert.
Eine Rotorschleifmaschine weiß, wie viele Rotoren sie in dieser Schicht geschliffen hat. Die Monteure am Endmontageplatz wissen, wie viele Einheiten sie fertiggestellt haben, aber nichts am Platz hält fest, wann jede einzelne ihn verlassen hat. Ein erster Kamerapilot soll genau diese Lücke schließen und sonst nichts.
Was folgt, ist ein Plan, Schritt für Schritt, mit Beispielzahlen. Er beschreibt kein reales Werk. Er gilt für Schrauben-, Kolben- und fahrbare Druckluftkompressoren aus Serienfertigung. Hermetische und halbhermetische Kältemittelverdichter gehören nicht dazu; ihren Einbau in Kaltwassersätze, Dachklimageräte und Wärmepumpen behandelt Computer Vision in der HLK-Fertigung. Kompressoren im Betrieb beim Kunden sind ebenfalls nicht Thema dieser Seite.
Warum ein Kompressorenwerk seinen Pilot am Endmontageplatz beginnt
Ein Pilot braucht einen Platz mit echtem Ausstoß, den niemand erfasst, und eine zweite Aufzeichnung, an der sich die Kamera messen lässt. In einem Schraubenkompressorenwerk ist das der Endmontageplatz. Sein Ausstoß ist der Ausstoß des Werks, die Auftragsrückmeldung liefert eine Zählung auf Papier, und der Einlaufprüfstand protokolliert dieselben Einheiten mit Seriennummer.
Stromaufwärts zählen die Zulieferbereiche bereits, deshalb eignen sie sich schlecht als Pilotplätze. Jeder Rotor wird profilgeschliffen oder fertiggefräst und vermessen, bevor das Rotorpaar zusammengestellt wird, und der Messraum beurteilt ihn, denn die Leistung eines Schraubenverdichters hängt stark von der Leckage ab, die direkt von den Spalten zwischen den Rotoren sowie zwischen Rotoren und Gehäuse bestimmt wird (EN, übersetzt). Maschinenzustände der Schleifmaschinen behandelt CNC-Maschinenüberwachung, die Gehäusezellen MES für die Metallverarbeitung. Stehen mehrere Plätze zur Wahl, liefert wie man die Linie für einen OEE-Pilot auswählt den allgemeinen Test.
Erklärvideo mit Iris, der KI-generierten Präsentatorin von Fabrico: wie eine KI-Kamera (ein Add-on) den Ausstoß zählt, wo eine Maschine kein Signal hat. Demo buchen.
Wird von YouTube abgespielt. Google kann Cookies setzen, wenn Sie auf Wiedergabe drücken. Datenschutzerklärung.
Der Pilotplan im Überblick, Schritt für Schritt
Ein Platz, drei Zählpunkte, die nacheinander hinzukommen. Jeder Schritt hat eine Aufgabe, eine Aufzeichnung als Gegenprobe und eine Bedingung, die erfüllt sein muss, bevor der nächste Schritt beginnt.
| Schritt | Aufgabe | Gegenprobe | Fertig, wenn |
|---|---|---|---|
| 0 | Zweck vereinbaren; Zählregeln schreiben; Prüfstandprotokoll ziehen | Noch nichts | Unterschriebener Zweck, sieben Regeln, eine Ausgangsbasis |
| 1 | Eine Kamera über dem Ausgang des Platzes; eine Strichliste | Strichliste und Auftragsrückmeldungen | Tageszahlen stimmen überein, oder jede Abweichung hat eine Ursache |
| 2 | Zählung am Platz mit den Prüfläufen abgleichen | Protokoll des Einlaufprüfstands | Ausgang des Platzes gleich Erstläufe plus Veränderung im Puffer |
| 3 | Kameras über Blockmontage und Puffer | Klemmbrettliste der Blockmontage, ein Rundgang | Eine Wartezeit am Platz stromaufwärts zurückverfolgt |
| 4 | Vorgabeminuten je Typ; Verlustcodes | Die Vorgaben des Montageleiters | Gründe auf dem vereinbarten Anteil der Stillstandsminuten |
| 5 | Schichten als OEE; eine bewerten | Deckungsbeiträge je Typ vom Controlling | Eine Schicht in Euro, und eine Entscheidung |
Die Schrittnummern legen die Reihenfolge fest, keinen Zeitplan. Das Werk bestimmt sein eigenes Tempo: Ein Schritt ist fertig, wenn seine Gegenprobe besteht.
Buchen Sie eine Demo, um Blockmontage, Endmontageplätze und Einlaufprüfstände auf einer Schicht-Zeitleiste zu sehen.
Schritt 0: Betriebsrat, Zählregeln und eine Ausgangsbasis
In Schritt 0 wird nichts montiert. Eine Kamera über einem Montageplatz sieht neben dem Grundrahmen auch das Team, deshalb vereinbaren Sie den Zweck zuerst schriftlich mit den Monteuren und dem Betriebsrat, falls vorhanden, einschließlich der Frage, wer Aufnahmen öffnen darf. Richten Sie das Objektiv auf den Ausgang, nicht auf Gesichter, und berichten Sie je Platz und Schicht, nicht je Person; die KI-Kamera (ein Add-on) zählt Verdichterblöcke, Kompressoren und Kisten, keine Menschen. Die Schritte stehen in Zustimmung des Betriebsrats zur OEE-Überwachung und DSGVO und Kameras an der Produktionslinie.
Die zweite Aufgabe sind die Zählregeln. Aus einem Verdichterblock wird ein Kompressor, aus einem Kompressor eine geprüfte Einheit und aus einer geprüften Einheit eine Kiste. Jede Übergabe ist eine Gelegenheit, einen Kompressor doppelt zu zählen oder die Arbeit einer Schicht zu verlieren, und eine Kamera wiederholt eine schlechte Regel getreu. Schreiben Sie diese sieben Regeln zuerst auf.
| Was schiefgeht | Regel für den Pilot |
|---|---|
| Verdichterblöcke als Ausstoß zu den Kompressoren addiert | Verdichterblöcke und Kompressoren auf getrennten Zählern, nie summiert |
| Kompressor am Platz und nach dem Prüflauf noch einmal gezählt | Ein Ausstoßpunkt am Ausgang des Platzes; der bestandene Prüflauf liefert die Gutteile |
| Nach der Reparatur erneut geprüfte Einheit als neu gezählt | Der zweite Lauf ist Nacharbeit an der ursprünglichen Einheit |
| Einheiten im Puffer vor dem Prüfstand als Stillstand des Platzes gebucht | Der Puffer ist eine eigene Station |
| Eine 7,5-kW- und eine 90-kW-Einheit gleich gezählt | Vorgabeminuten je Typ |
| Kolbenverdichterblöcke als fertige Kompressoren gezählt | Kolbenverdichterblöcke und fertige Einheiten auf getrennten Zählern |
| Am nächsten Morgen geschlossene Kisten der Vorschicht gutgeschrieben | Zählung am Ausgang des Platzes mit Zeitstempel |
Die dritte Aufgabe ist eine Ausgangsbasis. Ziehen Sie vier Wochen Prüfstandprotokoll und die Schichtnotizen des Platzes; OEE-Ausgangsmessung beschreibt die Methode. Fassen Sie dann die Beweiskriterien und Abbruchregeln vom Ende dieses Plans in einer einseitigen Vereinbarung zusammen, wie in die Bedingungen, die vor einem OEE-Pilot zu vereinbaren sind.
Schritt 1: eine Kamera über dem Ausgang des Platzes
Ein Team aus zwei oder drei Monteuren baut jeden Kompressor auf seinem Grundrahmen unter einem Hebezeug auf: Motor, Verdichterblock, Kühler, Abscheidebehälter, Ventile, Filter, Steuerung und schallgedämmte Verkleidung. Der Zählpunkt ist die Stelle, an der der fertige Kompressor hinausrollt: der Ausgang oder eine Bodenmarkierung davor.
Montieren Sie eine feste Kamera über dieser Markierung, außerhalb des Hakenwegs, sodass die ganze Einheit beim Überfahren im Bild ist. Bis die Zahlen übereinstimmen, hakt der Teamleiter jeden Kompressor beim Verlassen auf der Laufkarte ab. Jede Schicht hat dann drei Zahlen: die Kamerazählung, die Strichliste und die Auftragsrückmeldungen. Sie sollten übereinstimmen, oder jede Abweichung sollte eine Ursache haben, die jemand benennen kann.
Wie weit kann man einer Kamera an einem Arbeitsplatz trauen? In einer begutachteten Feldstudie in Sensors (2023) wendeten Panahi und Koautoren ein Bildverarbeitungsverfahren auf 420 Stunden Video aus einer US-Fabrik an, die Wohnmodule Station für Station baut, und berichten „96 % Genauigkeit bei der Erkennung der Belegung der Arbeitsplätze und einen F-1-Score von 89 % bei der Erkennung des Zustands jeder Station der Produktionslinie“ (EN, übersetzt). Die Arbeit nennt auch, woran das Verfahren scheiterte: „die Fehlschläge hingen meist mit der Leistung des Modells und mit Verdeckungen zusammen, verursacht durch den schrägen Blickwinkel der CCTV-Kamera und den Einbau neuer Komponenten wie Wände und Badmodule“. Sie warnt, dass Arbeitende an einem belegten Arbeitsplatz anwesend sein können, ohne zu arbeiten, und dass ihr Geltungsbereich auf Montagelinien ohne Puffer beschränkt ist.
Drei Vorbehalte: Eine Fabrik für Wohnmodule ist kein Kompressorenwerk, die Studie hat Belegung gemessen und nicht fertige Einheiten, und keine ihrer Zahlen ist eine Genauigkeitsangabe von Fabrico. Übertragbar ist die Liste der Risiken. Das Hebezeug, die Traverse oder ein Monteur können die Sicht verdecken, und ein offenes Hallentor verändert das Licht. Deshalb blickt das Objektiv senkrecht auf die Bodenmarkierung, gezählt wird eine Einheit, die den Platz verlässt, und der Puffer, ein Zwischenspeicher, bekommt in Schritt 3 eine eigene Kamera. Eine Testmethode steht in wie genau eine Kamerazählung für OEE ist, Montagehöhe und Licht in Kameraposition und Beleuchtung an der Produktionslinie.
Schritt 2: Doppelzählungen mit dem Prüfstandprotokoll aufdecken
Jeder Kompressor läuft vor dem Versand auf einem Prüfstand: Lastzyklen, eine Dichtheitsprüfung und bei Schraubenkompressoren Liefermenge und Leistungsaufnahme. Der Prüfstandrechner protokolliert jeden Lauf und sein Ergebnis; dieses Protokoll ist der zweite Zeuge des Piloten.
CAGI, das US-amerikanische Compressed Air and Gas Institute, erläutert, dass ISO 1217 die anerkannte Leistungsnorm für Verdrängerkompressoren ist, für Leistungsprüfungen in der Serienfertigung aber zu aufwendig, weshalb CAGI und Pneurop vereinfachte Prüfregeln verfasst haben, die heute Anhänge der ISO 1217 sind (EN). In den USA müssen nach 10 CFR 431.345 ölgeschmierte Rotations-Druckluftkompressoren, die ab dem 10. Januar 2025 hergestellt werden, von 10 hp oder 35 cfm bis 200 hp oder 1.250 cfm einen Mindestwert für den isentropen Wirkungsgrad der Anlage erreichen (EN), doch das DOE verlangt keine Leistungs- oder Zertifizierungsprüfung für alle in Verkehr gebrachten Einheiten (EN). Für den Pilot ist der Prüflauf das eigene Tor des Werks, und sein Protokoll aus bestandenen und nicht bestandenen Läufen ist die Aufzeichnung des Gutausstoßes, gegen die abgeglichen wird.
Gleichen Sie wöchentlich ab, nicht stündlich. Nehmen Sie die Zählung am Platz, die Erstläufe und Wiederholungsläufe des Prüfstands und den Puffer am Montagmorgen und am Freitagabend. Der Test passt in eine Zeile: Kompressoren aus dem Platz gleich Erstläufe am Prüfstand plus Veränderung im Puffer.
Eine Beispielwoche mit erfundenen Zahlen: Die Kamera zählt 24 Kompressoren aus dem Platz, die Auftragsrückmeldungen sagen 24. Das Prüfstandprotokoll zeigt 26 Läufe, davon 3 Wiederholungsläufe, also 23 Erstläufe. Am Freitag steht ein Kompressor mehr im Puffer als am Montag. 23 plus 1 ergibt 24, und die Zählung geht auf. Als 26 Kompressoren gelesen, hätten die 26 Läufe zwei Einheiten hinzugefügt, die es nie gab. Der Wiederholungslauf einer reparierten Einheit ist Nacharbeit an einer bereits gezählten Einheit, wie in ob Nacharbeit in der OEE als Gutteil zählt begründet.
Schritt 3: Blockmontage und Puffer vor dem Prüfstand hinzunehmen
Als Nächstes kommen die beiden Stationen hinzu, die Wartezeiten am Endmontageplatz erklären. Der Verdichterblock, eines der teuersten Teile eines Kompressors, wird an einem eigenen Montageplatz gebaut: Lager auf die Wellen, das gepaarte Rotorpaar ins Gehäuse, Axialspiel mit Passscheiben einstellen, dann dreht der Monteur die Rotoren von Hand durch, um Anlaufen zu spüren.
Die City-Arbeit zur Rotorinterferenz nennt den Grund, warum diese Werte zählen: die Toleranzen der Rotor- und Lagergehäuse und der Lager selbst müssen in die Auslegung einbezogen werden, um die beste Gesamtleistung zu erzielen (EN, übersetzt). In der Halle bedeutet das neu eingestellte Passscheiben und Verdichterblöcke, die nach der Handdrehprobe zurückgehen, und nichts davon wird zeitlich erfasst. Eine KI-Kamera (ein Add-on) über dem Ausgang der Blockmontage zählt fertige Verdichterblöcke, sodass sich eine Wartezeit am Endmontageplatz eine Station stromaufwärts zurückverfolgen lässt; prüfen Sie sie gegen die Klemmbrettliste, bis beide übereinstimmen.
Die zweite Kamera kommt über die Abstellplätze vor den Einlaufprüfständen. Stehen drei Kompressoren für einen freien Prüfstand bereit, wirken die Endmontageplätze langsam, obwohl die Prüfstandkapazität die Grenze ist. Eine KI-Kamera (ein Add-on) zählt Kompressoren, die in den Puffer kommen und ihn verlassen; Rundgänge in der Halle prüfen das nach.
Lesen Sie dann die drei Zählungen zusammen. Ein Puffer, der wächst, während der Endmontageplatz sein Tempo hält, zeigt, dass die Prüfstände den Ausstoß bremsen. Ein leerer Puffer mit einem freien Prüfstand weist auf den Endmontageplatz oder die Blockmontage. Eine Lücke in der Blockzählung, die zeitlich mit einer Wartezeit am Endmontageplatz zusammenfällt, benennt die Ursache. Die Begriffe stehen in Materialmangel und Blockierung und Engpass versus Restriktion.
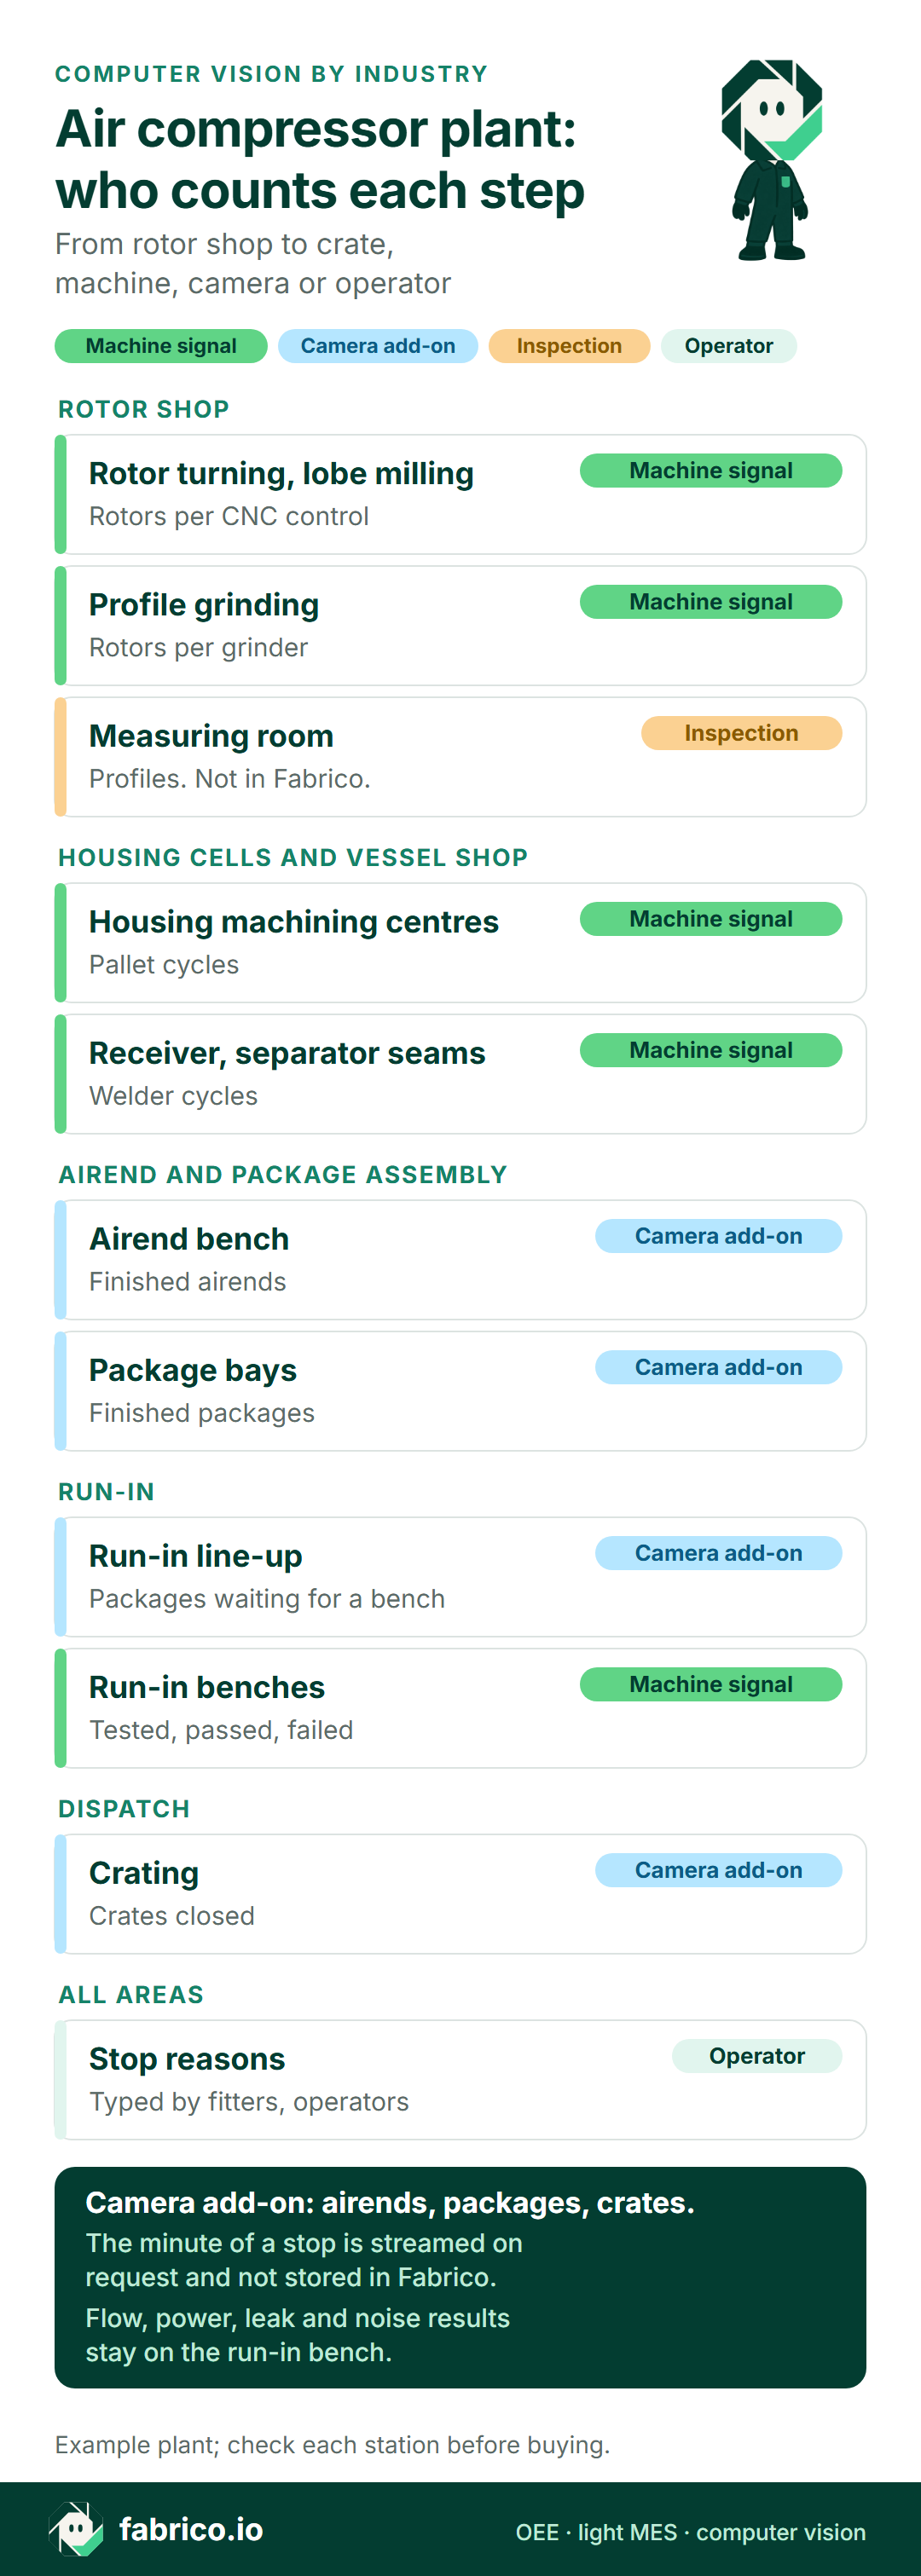
Textversion dieser Infografik
- Legende: Maschinensignal, KI-Kamera (Add-on), Prüfung, Bediener
- Rotorfertigung, Rotordrehen und Profilfräsen: Maschinensignal, Rotoren je CNC-Steuerung
- Rotorfertigung, Profilschleifen: Maschinensignal, Rotoren je Schleifmaschine
- Rotorfertigung, Messraum: Prüfung, Profile, nicht in Fabrico
- Gehäusezellen und Behälterbau, Bearbeitungszentren für Gehäuse: Maschinensignal, Palettenzyklen
- Gehäusezellen und Behälterbau, Nähte an Druckluft- und Abscheidebehältern: Maschinensignal, Schweißzyklen
- Block- und Endmontage, Blockmontage: KI-Kamera (Add-on), fertige Verdichterblöcke
- Block- und Endmontage, Endmontageplätze: KI-Kamera (Add-on), fertige Kompressoren
- Einlaufprüfung, Puffer vor dem Prüfstand: KI-Kamera (Add-on), Kompressoren, die auf einen Prüfstand warten
- Einlaufprüfung, Einlaufprüfstände: Maschinensignal, geprüft, bestanden, nicht bestanden
- Versand, Verkistung: KI-Kamera (Add-on), geschlossene Kisten
- Alle Bereiche, Stillstandsgründe: Bediener, eingegeben von Monteuren und Bedienern
- Fußzeile: Die KI-Kamera (Add-on) zählt Verdichterblöcke, Kompressoren und Kisten; wo eine Kamera den Platz erfasst, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen, es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert; Liefermenge, Leistungsaufnahme, Dichtheit und Geräusch bleiben am Einlaufprüfstand
- Beispielwerk; prüfen Sie jede Station vor dem Kauf
Schritt 4: Vorgabeminuten je Typvariante und Verlustcodes
Eine 7,5-kW-Einheit und eine 90-kW-Einheit mit Drehzahlregelung und Trockner können sich einen Platz teilen, aber keinen Takt. Legen Sie mit dem Montageleiter Vorgabeminuten je Typ fest: feste Drehzahl, drehzahlgeregelt, mit oder ohne Trockner. Ein Kompressor erarbeitet dann seine Vorgabeminuten, wenn er den Platz verlässt, und die Leistung ist erarbeitete Minuten geteilt durch Laufzeit.
Stillstände brauchen Gründe, und die Menschen am Platz liefern sie. Legen Sie eine kurze Liste auf ein Tablet am Platz: Warten auf Verdichterblock, Warten auf Kühler oder Abscheidebehälter, Typwechsel, Störung an Hebezeug oder Drehmomentschrauber, Warten auf freien Prüfstand, Reparatur nach dem Prüflauf. Forschende der Chalmers-Universität, die OEE-Daten von 884 Maschinen in 23 Unternehmen untersucht haben (EN), fanden fast die Hälfte der Verluste mangels klarer Kategorien nicht zuordenbar und führten 90 % der zugeordneten Stillstandszeit auf unterstützende Tätigkeiten der Bediener zurück. An einem Handarbeitsplatz gibt es überhaupt keinen automatischen Prozess, also muss jeder Grund vom Team kommen. Stillstandsgründe richtig gestalten zeigt, wie die Liste kurz bleibt.
Vereinbaren Sie mit dem Team vor Schritt 5, welcher Anteil der Stillstandsminuten einen Grund tragen soll, und bitten Sie das Controlling um einen Deckungsbeitrag je Typ. Beides wird in Schritt 5 gebraucht.
Schritt 5: eine Schicht in OEE und in Euro
In Schritt 5 hat der Platz Zählungen, Vorgabeminuten und Gründe, also lässt sich eine Schicht als OEE darstellen. Die folgenden Zahlen sind Beispieleingaben für einen gedachten Platz, keine Ergebnisse eines Werks. Drei Monteure bauen einen 22-kW-Kompressor mit fester Drehzahl und einer Vorgabe von 45 Platzminuten sowie einen drehzahlgeregelten 37-kW-Kompressor mit integriertem Trockner mit 75. Die geplante Zeit beträgt 450 Minuten: eine Frühschicht von 06:00 bis 14:00, abzüglich einer halben Stunde Pause.
Verfügbarkeit. Drei Stillstände kosteten den Platz 110 Minuten. Das Team wartete 65 Minuten auf einen 37-kW-Verdichterblock, brauchte 25 Minuten, um Rahmenaufnahme und Traverse vom 22-kW- auf das 37-kW-Modell umzubauen (ein Typwechsel, gemessen wie in Rüstzeit), und verlor 20 Minuten, als der Endschalter des Hebezeugs ausfiel. Die Laufzeit betrug 340 von 450 Minuten, 75,6 %.
Leistung. Zwei 22-kW-Kompressoren erarbeiteten 90 Vorgabeminuten und drei drehzahlgeregelte 37-kW-Kompressoren 225: 315 erarbeitete Minuten in 340 Minuten Laufzeit, also 92,6 %. Die Differenz sind 25 Minuten langsame Montage, ein Geschwindigkeitsverlust und kein Stillstand; den Unterschied erklärt Geschwindigkeitsverlust versus Mikrostillstände.
Qualität. Ein 22-kW-Kompressor fiel beim Prüflauf mit einem Ölleck an einer Schlauchverschraubung am Kühler durch, deshalb fallen seine 45 Vorgabeminuten aus dem Gutwert heraus: 270 von 315, also 85,7 %.
OEE. 75,6 % x 92,6 % x 85,7 % = 60,0 %, und 270 Gutminuten geteilt durch 450 geplante ergeben ebenfalls 60,0 %. Die Formel steht in OEE berechnen.
In diesem Beispiel liegt die Wartezeit auf den Verdichterblock nicht an der Schleifmaschine. Ihre Steuerung zeigt, dass das 37-kW-Rotorpaar vor Schichtbeginn fertig war, aber die Zählung an der Blockmontage zeigt zwischen 06:20 und 07:25 keinen Verdichterblock, der den Platz verlässt, während dort ein 22-kW-Block neu aufgebaut wird, der die Handdrehprobe nicht bestanden hat. Nur am Endmontageplatz gezählt, würden diese 65 Minuten dem Endmontageteam angelastet.
Was die Schicht gekostet hat
Gibt es einen öffentlichen Preis für das Geld? Nur grob. Die Regel des US-Energieministeriums (DOE) von 2020 nennt durchschnittliche installierte Kosten von 21.698 USD, in Dollar von 2015, für einen ölgeschmierten, luftgekühlten Rotations-Basiskompressor mit fester Drehzahl (EN), inklusive Aufschlägen, Steuern und Installation. Keine für diese Seite gefundene öffentliche Quelle nennt eine Herstellermarge je Einheit. Die Margen hier sind deshalb Beispieleingaben, deutlich unter diesen Installationskosten angesetzt: ein Deckungsbeitrag von 1.350 EUR je 22-kW-Kompressor und 2.250 EUR je drehzahlgeregeltem 37-kW-Kompressor, was in beiden Fällen 30 EUR je Platzminute ergibt.
Verlorene Platzminuten aus Stillständen und langsamer Montage werden mit diesem Satz bewertet. Die durchgefallene Einheit wird nach der Reparatur ausgeliefert, deshalb wird ihre Reparatur mit Personalzeit bewertet: 40 Minuten eines Monteurs in der nächsten Schicht zu angenommenen 48 EUR pro Stunde. Ein Werk gibt seinen eigenen Deckungsbeitrag je Typ und Stundensatz ein, und Fabrico bewertet die Verluste daraus.
| Verlust | Minuten | Beispielwert |
|---|---|---|
| Warten auf Verdichterblock | 65 | 1.950 EUR |
| Langsame Montage | 25 | 750 EUR |
| Typwechsel | 25 | 750 EUR |
| Hebezeugstörung | 20 | 600 EUR |
| Reparatur nach dem Prüflauf, Personalzeit | 40 Monteur | 32 EUR |
| Summe | 135 Platz + 40 Monteur | 4.082 EUR |
Die 135 Platzminuten sind 450 geplante, minus 270 gute, minus die 45 der durchgefallenen Einheit, und 135 x 30 EUR = 4.050 EUR; die Reparatur kommt mit 40/60 x 48 EUR = 32 EUR hinzu. Der Platzsatz gilt nur, solange der Platz der Engpass ist. Allein die Wartezeit auf den Verdichterblock macht 1.950 EUR aus, deshalb liegt die erste Verbesserung an der Blockmontage, nicht am Endmontageplatz.
Was als Beweis gilt und wann der Pilot endet
Der Beweis wird in Schritt 0 festgelegt und in Schritt 5 geprüft. Die Schwellen sind Beispiele; das Werk schreibt seine eigenen.
| Test | Bestanden, wenn |
|---|---|
| Die Zählung geht auf | In zwei aufeinanderfolgenden Wochenabgleichen weichen Platzzählung und Prüfstandabgleich um höchstens einen Kompressor ab, mit benannter Ursache |
| Stillstände tragen Gründe | Der vereinbarte Anteil der Stillstandsminuten, zum Beispiel vier Fünftel, trägt einen Grund vom Team |
| Eine Wartezeit ist stromaufwärts zurückverfolgt | Mindestens eine Wartezeit am Platz ist einer Lücke in der Blockzählung oder einem vollen Puffer zugeordnet |
| Eine Schicht ist bewertet | Das Controlling akzeptiert die Margen und den Eurowert einer Schicht |
Abbruchregeln sind genauso wichtig, denn ein Pilot, der nicht scheitern kann, beweist nichts.
- Kein unterschriebener Zweck von Team und Betriebsrat, falls vorhanden: nicht montieren.
- Die Zählung am Platz geht nach Schritt 2 und einer Neuausrichtung der Kamera immer noch nicht auf: abbrechen und Blickfeld und Zählregel prüfen.
- Die Minuten gehen an den Prüfständen verloren, nicht am Platz: den Aufwand auf die Prüfstandkapazität verlagern.
- Die Gründe bleiben in Schritt 5 unter dem vereinbarten Anteil: erst die Erfassungsroutine verbessern, bevor etwas gekauft wird.
- Alle vier Tests bestanden: Der Pilot ist beendet. Entscheiden Sie; lassen Sie ihn nicht als kostenlose Testphase weiterlaufen.
Lautet die Antwort ja, folgen die weiteren Endmontageplätze, die Verkistung und die Kolbenlinie denselben Regeln; siehe Computer Vision von einer Linie auf das ganze Werk ausweiten. Für das Budgetgespräch listet der Business Case für Linienkameras die Fragen auf, die das Controlling stellen wird.
Was Fabrico in einem solchen Pilot abdeckt
Fabrico ist eine Cloud-OEE-Software mit Funktionen eines Light MES. In einem Kompressorenwerk deckt sie heute drei Arten von Stationen ab:
- Rotorschleifmaschinen, Gehäusezellen und Nahtschweißanlagen: Zustände und Stückzahlen aus den Steuerungen, Abrichten und Scheibenwechsel unter eigenen Codes.
- Blockmontage, Endmontageplätze, Puffer vor dem Prüfstand und Verkistung: Die KI-Kamera (ein Add-on) zählt Verdichterblöcke, Kompressoren und Kisten. Wo eine Kamera den Platz erfasst, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert.
- Einlaufprüfstände: Ergebnisse bestanden und nicht bestanden, aus dem Prüfstandrechner gelesen, gegen Vorgabeminuten je Typ.
Monteure und Bediener erfassen den Stillstandsgrund auf Tablet oder Smartphone, und verlorene Minuten erscheinen in Euro je Station und Schicht, berechnet aus den eigenen Margen des Werks. Die Apps laufen im Browser, unter iOS und Android; Daten verlassen das System über eine REST-API, Webhooks, Excel oder CSV.
Roadmap: Die KI-Kamera (ein Add-on) soll einen Platz erkennen, an dem es still geworden ist, oder einen wachsenden Puffer vor den Prüfständen, und einen Stillstandsgrund vorschlagen, den der Monteur bestätigt oder ändert.
Nicht in Fabrico: Messung der Rotorprofile, Spaltmaße, Liefermenge, Leistungsaufnahme und Geräuschwerte vom Prüfstand, Prüfzertifikate, Behälterunterlagen und Seriennummern. Fabrico prüft nichts; was diese Systeme zurückweisen, kommt als Zählung an.
Siehe kamerabasierte OEE-Software, Bildverarbeitungssysteme in der Fertigung für OEE, MES- und OEE-Software für die Fertigung und die allgemeine Checkliste für einen Computer-Vision-OEE-Pilot.
Fragen zu einem Pilot im Kompressorenwerk
Kann die OEE-Kamera Liefermenge, Leckagen oder Geräusche messen?
Nein. Liefermenge, Leistungsaufnahme, Druck, Dichtheit und Geräusch misst der Einlaufprüfstand mit seinen Instrumenten, die Rotorprofile der Messraum. Eine Einheit, die diese Systeme durchfallen lassen, erscheint in der OEE als Ausschusszählung.
Was passiert mit der Zählung, wenn ein Kompressor den Prüflauf nicht besteht und erneut läuft?
Es bleibt ein Kompressor. Sein erster Lauf markiert ihn als Ausschuss für die Qualitätszahl der Schicht; die Reparaturzeit des Monteurs läuft unter einem Reparaturcode; besteht er den zweiten Lauf, wird er unter derselben Seriennummer ausgeliefert, nie als zusätzlicher Kompressor.
Möchten Sie Blockmontage, Endmontageplätze und Einlaufprüfstände auf einer Schicht-Zeitleiste sehen? Demo buchen.
Verwandte Artikel




Das Neueste aus unserem Blog







Echte Fabrico-Kacheln, Beispieldaten.