


 Iniciar sesión
 Blog

Visión artificial en la fabricación de compresores de aire: plan piloto paso a paso

En resumen: la visión artificial en la fabricación de compresores de aire cuenta bloques compresores, compresores completos y cajas en los puestos manuales; el piloto empieza en un solo puesto de montaje final.
Contar una unidad cuando sale de un puesto no es inspeccionarla: caudal, potencia absorbida, estanqueidad y ruido siguen siendo cosa del banco de pruebas.
- El paso 1 coloca una cámara con IA (un complemento) sobre la salida del puesto; los cierres de orden y el registro del banco de pruebas son las dos comprobaciones.
- El conteo del montaje de bloques llega en tercer lugar, para que una espera en el montaje final pueda rastrearse un paso aguas arriba.
- La prueba se pone por escrito antes de montar nada: conteos que cuadran, minutos de parada con sus causas y un turno valorado en euros.
- Las reglas para detener el piloto también quedan fijadas: sin acuerdo del equipo, con un conteo que no cuadra o con un puesto que no es donde se pierden los minutos.
- Donde una cámara cubre el puesto, el vídeo del minuto de una parada puede abrirse desde la línea de tiempo del turno; se transmite bajo petición y no se almacena en Fabrico.
Una rectificadora de rotores sabe cuántos rotores ha rectificado en este turno. Los montadores de un puesto de montaje final saben cuántos compresores han terminado, pero nada en el puesto registra cuándo salió cada uno. Un primer piloto con cámara debe cerrar esa brecha y nada más.
Lo que sigue es un plan, paso a paso, con números de ejemplo. No describe ninguna planta real. Cubre compresores de aire de tornillo, de pistón y portátiles fabricados en serie. Los compresores frigoríficos herméticos y semiherméticos quedan fuera; su montaje en enfriadoras, equipos rooftop y bombas de calor se trata en visión artificial en la fabricación de equipos HVAC. Los compresores en servicio también quedan fuera de esta página.
Por qué una planta de compresores empieza su piloto en el montaje final
Un piloto necesita un puesto con producción real que nadie registra y un segundo registro con el que contrastar la cámara. En una planta de compresores de tornillo, ese es el puesto de montaje final. Su producción es la producción de la planta, el cierre de orden da un conteo en papel y el banco de pruebas registra las mismas unidades por número de serie.
Aguas arriba, los talleres ya cuentan, así que son malos sitios para un piloto. Cada rotor se rectifica en perfil, o se termina por fresado, y se mide antes de formar la pareja, y es la sala de metrología la que lo juzga, porque el rendimiento de un compresor de tornillo depende en gran medida de las fugas, que son función directa de los huelgos entre los rotores y entre los rotores y la carcasa (EN, traducción). Los estados de las rectificadoras se tratan en monitorización de máquinas CNC; las células de carcasa, en MES para la transformación metálica. Si hay más de un puesto candidato, cómo elegir la línea para un piloto de OEE da la prueba general.
Vídeo explicativo presentado por Iris, la presentadora generada por IA de Fabrico: cómo una cámara con IA (un complemento) cuenta la producción donde una máquina no tiene señal. Solicitar una demo.
Se reproduce desde YouTube. Google puede instalar cookies cuando pulse reproducir. Política de privacidad.
El plan piloto de un vistazo, paso a paso
Un puesto, tres puntos de conteo añadidos por orden. Cada paso tiene una tarea, un registro con el que contrastar y una condición que debe cumplirse antes de empezar el siguiente.
| Paso | Trabajo | Se contrasta con | Terminado cuando |
|---|---|---|---|
| 0 | Acordar el propósito; escribir las reglas de conteo; extraer el registro del banco | Nada todavía | Propósito firmado, siete reglas, una línea base |
| 1 | Una cámara sobre la salida del puesto; un recuento a mano | Recuento a mano y cierres de orden | Los conteos diarios coinciden, o cada diferencia tiene una causa |
| 2 | Cuadrar el conteo del puesto con las pruebas del banco | Registro del banco de pruebas | Salidas del puesto iguales a primeras pruebas más el cambio en la cola |
| 3 | Cámaras sobre el montaje de bloques y la cola | Hoja del montaje de bloques, un recorrido por planta | Una espera del puesto rastreada aguas arriba |
| 4 | Minutos estándar por modelo; códigos de pérdida | Los estándares del jefe de montaje | Causas en la parte acordada de los minutos de parada |
| 5 | Turnos como OEE; valorar uno | Márgenes por modelo del departamento financiero | Un turno en euros, y una decisión |
Los números de paso fijan el orden, no un calendario. La planta marca su propio ritmo: un paso termina cuando su comprobación se supera.
Solicite una demo para ver el montaje de bloques, los puestos de montaje final y los bancos de pruebas en una sola línea de tiempo del turno.
Paso 0: comité de empresa, reglas de conteo y línea base
En el paso 0 no se monta nada. Una cámara sobre un puesto ve al equipo además del bastidor, así que primero acuerde el propósito por escrito con los montadores y con el comité de empresa, si lo hay, incluido quién puede abrir las grabaciones. Oriente el objetivo hacia la salida, no hacia las caras, e informe por puesto y turno, no por nombre; la cámara con IA (un complemento) cuenta bloques compresores, compresores y cajas, no personas. Los pasos están en aprobación del comité de empresa para la monitorización OEE y RGPD y cámaras en la línea de producción.
La segunda tarea son las reglas de conteo. Un bloque compresor se convierte en un compresor, un compresor en una unidad probada y una unidad probada en una caja. Cada traspaso es una ocasión de contar un compresor dos veces o de perder el trabajo de un turno, y una cámara repetirá fielmente una regla mala. Escriba primero estas siete reglas.
| Qué sale mal | Regla para el piloto |
|---|---|
| Bloques compresores sumados a los compresores como producción | Bloques y compresores en contadores separados, nunca sumados |
| Compresor contado en el puesto y otra vez tras la prueba | Un solo punto de producción a la salida del puesto; la prueba superada da las unidades buenas |
| Unidad que repite la prueba tras una reparación contada como nueva | La repetición es retrabajo sobre la unidad original |
| Unidades en la cola de pruebas registradas como paradas del puesto | La cola es una estación propia |
| Una unidad de 7,5 kW y una de 90 kW contadas igual | Minutos estándar por modelo |
| Bloques de compresores de pistón contados como compresores terminados | Bloques de pistón y unidades terminadas en contadores separados |
| Cajas cerradas a la mañana siguiente atribuidas a ese turno | Conteo a la salida del puesto con su marca de tiempo |
La tercera tarea es una línea base. Extraiga cuatro semanas del registro del banco de pruebas y las notas de turno del puesto; medición de la línea base de OEE explica el método. Después recoja los criterios de prueba y las reglas de parada del final de este plan en un acuerdo de una página, como en las condiciones que hay que acordar antes de un piloto de OEE.
Paso 1: una cámara sobre la salida del puesto
Un equipo de dos o tres montadores monta cada compresor sobre su bastidor bajo un polipasto: motor, bloque compresor, refrigerador, depósito separador, válvulas, filtros, controlador y paneles insonorizados. El punto de conteo es donde sale el compresor terminado: la salida, o una marca en el suelo delante de ella.
Monte una cámara fija sobre esa marca, fuera del recorrido del gancho, con toda la unidad a la vista cuando la cruza. Hasta que los conteos coincidan, el jefe de equipo marca cada compresor en la hoja de ruta cuando sale. Cada turno tiene entonces tres números: el conteo de la cámara, el recuento a mano y los cierres de orden. Deben coincidir, o cada diferencia debe tener una causa que alguien sepa nombrar.
¿Hasta qué punto se puede confiar en una cámara en un puesto? En un estudio de campo revisado por pares publicado en Sensors (2023), Panahi y sus coautores aplicaron un método de visión a 420 horas de vídeo de una fábrica estadounidense que construye módulos de vivienda puesto a puesto, e informan de «un 96 % de precisión al identificar la ocupación de los puestos de trabajo y un F-1 Score del 89 % al identificar el estado de cada estación de la línea de producción» (EN, traducción). El artículo nombra lo que hizo fallar el método: «los casos fallidos se debían por lo general al rendimiento del modelo y a las oclusiones causadas por la vista oblicua de la cámara de CCTV y por la instalación de nuevos componentes, como paredes y módulos de baño». Advierte de que los trabajadores pueden estar presentes en un puesto ocupado sin trabajar, y de que su alcance se limita a líneas de montaje sin almacenes intermedios.
Tres advertencias: una fábrica de módulos de vivienda no es una planta de compresores, el estudio midió ocupación y no unidades terminadas, y ninguna de sus cifras es una cifra de precisión de Fabrico. Lo que sí se traslada es la lista de riesgos. El polipasto, el balancín o un montador pueden tapar la vista, y una puerta de muelle abierta cambia la luz. Por eso el objetivo mira hacia abajo, a la marca del suelo, el conteo es una unidad que sale, y la cola, un almacén intermedio, recibe su propia cámara en el paso 3. Hay un método de prueba en qué precisión tiene un conteo de piezas por cámara para el OEE, y la altura de montaje y la luz en colocación de cámaras e iluminación en una línea de producción.
Paso 2: detectar dobles conteos con el registro del banco de pruebas
Cada compresor pasa por un banco antes de enviarse: ciclos de carga, una prueba de estanqueidad y, en los de tornillo, caudal y potencia. El ordenador del banco registra cada prueba y su veredicto; ese registro es el segundo testigo del piloto.
CAGI, el Compressed Air and Gas Institute de EE. UU., explica que la ISO 1217 es la norma de rendimiento reconocida para los compresores de desplazamiento, pero demasiado compleja para las pruebas de rendimiento en producción en serie, por lo que CAGI y Pneurop redactaron códigos de ensayo simplificados que hoy son anexos de la ISO 1217 (EN). En EE. UU., según el 10 CFR 431.345, los compresores de aire rotativos lubricados fabricados a partir del 10 de enero de 2025, de 10 hp o 35 cfm hasta 200 hp o 1.250 cfm, deben alcanzar una eficiencia isentrópica mínima del equipo (EN), pero el DOE no exige pruebas de rendimiento ni de certificación para todas las unidades comercializadas (EN). Para el piloto, la prueba en banco es el filtro propio de la planta, así que su registro de aptos y no aptos es el registro de producción buena con el que cuadrar.
Cuadre por semana, no por hora. Tome el conteo del puesto, las primeras pruebas y las repeticiones del banco, y la cola el lunes por la mañana y el viernes por la noche. La prueba cabe en una línea: salidas del puesto iguales a primeras pruebas en el banco más el cambio en la cola.
Una semana de ejemplo, con números inventados: la cámara cuenta 24 compresores que salen del puesto y los cierres de orden dicen 24. El registro del banco muestra 26 pruebas, de las que 3 son repeticiones, es decir, 23 primeras pruebas. El viernes hay un compresor más en la cola que el lunes. 23 más 1 son 24, y el conteo cuadra. Leídas como 26 compresores, las 26 pruebas habrían añadido dos unidades que nunca existieron. La repetición de una unidad reparada es retrabajo sobre una unidad ya contada, como se argumenta en si el retrabajo cuenta como bueno en el OEE.
Paso 3: añadir el montaje de bloques y la cola de pruebas
A continuación, añada las dos estaciones que explican las esperas del montaje final. El bloque compresor, una de las piezas más caras de un compresor, se monta en un puesto propio: rodamientos en los ejes, la pareja de rotores emparejados dentro de la carcasa, el juego axial ajustado con suplementos, y luego el montador gira los rotores a mano para notar si rozan.
El artículo de City sobre la interferencia de rotores da la razón por la que esas lecturas importan: las tolerancias de los alojamientos de rotores y rodamientos, y de los propios rodamientos, deben incluirse en el diseño para obtener el mejor rendimiento global (EN, traducción). En planta eso significa reajustes de suplementos y bloques devueltos tras la prueba de giro a mano, sin que nada de ello se cronometre. Una cámara con IA (un complemento) sobre la salida del puesto cuenta los bloques terminados, para que una espera del montaje final pueda rastrearse un paso aguas arriba; contrástela con la hoja del puesto hasta que ambas coincidan.
La segunda cámara va sobre las plazas de aparcamiento delante de los bancos de pruebas. Con tres compresores aparcados esperando un banco libre, los puestos de montaje final parecen lentos cuando el límite es la capacidad de los bancos. Una cámara con IA (un complemento) cuenta los compresores que entran y salen de la cola; los recorridos por planta la comprueban.
Luego lea los tres conteos juntos. Una cola que crece mientras el puesto mantiene su ritmo indica que los bancos frenan la producción. Una cola vacía con un banco parado apunta al puesto de montaje final o al montaje de bloques. Un hueco en el conteo de bloques que coincide con una espera del puesto nombra la causa. El vocabulario está en falta de material y bloqueo y cuello de botella frente a restricción.
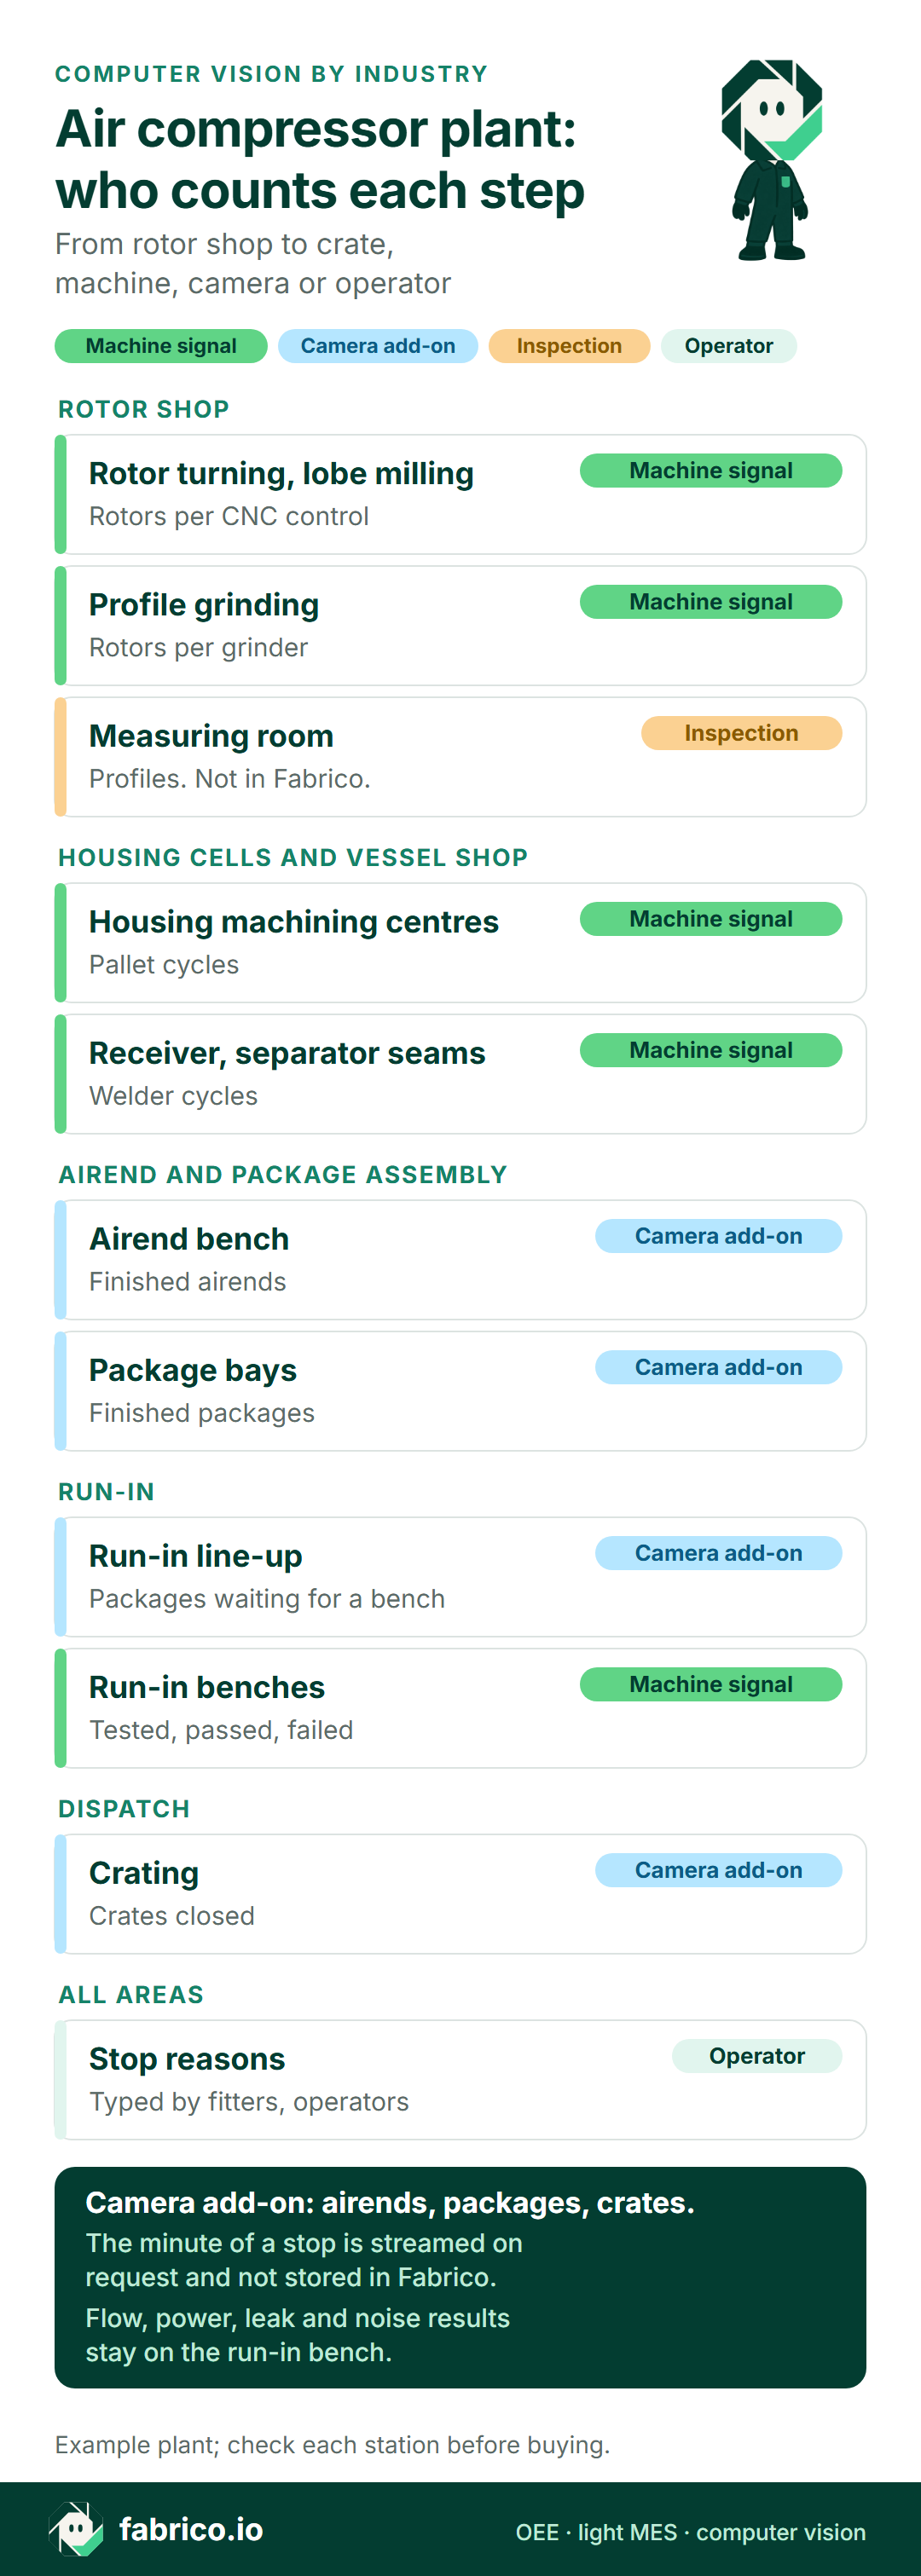
Versión en texto de esta infografía
- Leyenda: señal de máquina, cámara con IA (un complemento), inspección, operario
- Taller de rotores, torneado de rotores y fresado de lóbulos: señal de máquina, rotores por control CNC
- Taller de rotores, rectificado de perfil: señal de máquina, rotores por rectificadora
- Taller de rotores, sala de metrología: inspección, perfiles, fuera de Fabrico
- Células de carcasa y calderería, centros de mecanizado de carcasas: señal de máquina, ciclos de palé
- Células de carcasa y calderería, costuras de calderines y separadores: señal de máquina, ciclos de soldadura
- Montaje de bloques y montaje final, montaje de bloques: cámara con IA (un complemento), bloques terminados
- Montaje de bloques y montaje final, puestos de montaje final: cámara con IA (un complemento), compresores terminados
- Pruebas, cola de pruebas: cámara con IA (un complemento), compresores que esperan un banco
- Pruebas, bancos de pruebas: señal de máquina, probados, aptos, no aptos
- Expedición, embalaje en cajas: cámara con IA (un complemento), cajas cerradas
- Todas las zonas, causas de parada: operario, introducidas por montadores y operarios
- Pie: la cámara con IA (un complemento) cuenta bloques, compresores y cajas; donde una cámara cubre el puesto, el vídeo del minuto de una parada puede abrirse desde la línea de tiempo del turno, se transmite bajo petición y no se almacena en Fabrico; caudal, potencia, estanqueidad y ruido se quedan en el banco de pruebas
- Planta de ejemplo; compruebe cada puesto antes de comprar
Paso 4: minutos estándar por variante de modelo y códigos de pérdida
Una unidad de 7,5 kW y una unidad de 90 kW de velocidad variable (VSD) con secador pueden compartir un puesto, pero no un takt. Con el jefe de montaje, fije minutos estándar por modelo: velocidad fija, VSD, con o sin secador. Así un compresor gana sus minutos estándar al salir del puesto, y el rendimiento son los minutos ganados divididos por el tiempo en marcha.
Las paradas necesitan causas, y las aportan las personas del puesto. Ponga una lista corta en una tableta en el puesto: espera de bloque compresor, espera de refrigerador o depósito separador, cambio de modelo, fallo del polipasto o de la atornilladora dinamométrica, espera de banco libre, reparación tras la prueba. Investigadores de Chalmers que estudiaron registros de OEE de 884 máquinas en 23 empresas (EN) encontraron casi la mitad de las pérdidas sin clasificar por falta de categorías claras, y atribuyeron el 90 % del tiempo de parada clasificado a tareas de apoyo de los operarios. En un puesto manual no hay ningún proceso automático, así que cada causa tiene que venir del equipo. Diseño de códigos de causas de parada muestra cómo mantener la lista corta.
Acuerde con el equipo, antes del paso 5, qué parte de los minutos de parada debe llevar una causa, y pida al departamento financiero un margen por modelo. Ambos hacen falta en el paso 5.
Paso 5: un turno en OEE y en euros
En el paso 5 el puesto tiene conteos, minutos estándar y causas, así que un turno puede expresarse como OEE. Las cifras siguientes son datos de ejemplo para un puesto imaginario, no resultados de ninguna planta. Tres montadores montan un compresor de 22 kW de velocidad fija con un estándar de 45 minutos de puesto y un compresor de 37 kW VSD con secador integrado a 75. El tiempo planificado es de 450 minutos: un turno de mañana de 06:00 a 14:00, menos media hora de descanso.
Disponibilidad. Tres paradas costaron 110 minutos al puesto. El equipo esperó 65 minutos un bloque compresor de 37 kW, dedicó 25 a cambiar el utillaje del bastidor y el balancín del modelo de 22 kW al de 37 kW (un cambio de modelo, cronometrado como en tiempo de cambio de formato) y perdió 20 cuando falló el final de carrera del polipasto. El tiempo en marcha fue de 340 de 450 minutos, un 75,6 %.
Rendimiento. Dos compresores de 22 kW ganaron 90 minutos estándar y tres compresores de 37 kW VSD ganaron 225: 315 minutos ganados en 340 minutos de marcha, o un 92,6 %. La diferencia son 25 minutos de montaje lento, una pérdida de velocidad y no una parada; la distinción se explica en pérdida por velocidad reducida frente a microparadas.
Calidad. Un compresor de 22 kW no superó la prueba por una fuga de aceite en un racor de manguera del refrigerador, así que sus 45 minutos estándar salen de la cifra de buenos: 270 de 315, o un 85,7 %.
OEE. 75,6 % x 92,6 % x 85,7 % = 60,0 %, y 270 minutos buenos sobre 450 planificados dan el mismo 60,0 %. La fórmula se detalla en cómo calcular el OEE.
En este ejemplo, la espera del bloque compresor no es culpa de la rectificadora. Su control muestra que la pareja de rotores de 37 kW estaba terminada antes de empezar el turno, pero el conteo del montaje de bloques no muestra ningún bloque saliendo entre las 06:20 y las 07:25, mientras ese puesto rehace un bloque de 22 kW que no superó la prueba de giro a mano. Contados solo en el puesto de montaje final, esos 65 minutos recaerían sobre el equipo del puesto.
Lo que costó el turno
¿Hay un precio público para ese dinero? Solo de forma aproximada. La norma de 2020 del Departamento de Energía de EE. UU. (DOE) da un coste medio instalado de 21.698 USD, en dólares de 2015, para un compresor rotativo de referencia de velocidad fija, lubricado y refrigerado por aire (EN), que incluye márgenes comerciales, impuestos e instalación. Ninguna fuente pública encontrada para esta página da el margen de un fabricante por unidad. Por eso los márgenes de aquí son datos de ejemplo, fijados muy por debajo de ese coste instalado: un margen de contribución de 1.350 EUR por compresor de 22 kW y de 2.250 EUR por compresor de 37 kW VSD, que en ambos casos sale a 30 EUR por minuto de puesto.
Los minutos de puesto perdidos por paradas y montaje lento se valoran a esa tarifa. La unidad no apta se envía tras la reparación, así que su reparación se valora como tiempo del equipo: 40 minutos de un montador en el turno siguiente a un coste supuesto de 48 EUR por hora. Cada planta introduce su propio margen por modelo y su tarifa de personal, y Fabrico valora las pérdidas a partir de ellos.
| Pérdida | Minutos | Valor de ejemplo |
|---|---|---|
| Espera de bloque compresor | 65 | 1.950 EUR |
| Montaje lento | 25 | 750 EUR |
| Cambio de modelo | 25 | 750 EUR |
| Fallo del polipasto | 20 | 600 EUR |
| Reparación tras la prueba, tiempo del equipo | 40 montador | 32 EUR |
| Total | 135 puesto + 40 montador | 4.082 EUR |
Los 135 minutos de puesto son 450 planificados, menos 270 buenos, menos los 45 de la unidad no apta, y 135 x 30 EUR = 4.050 EUR; la reparación añade 40/60 x 48 EUR = 32 EUR. La tarifa del puesto solo vale mientras el puesto sea la restricción. La espera del bloque compresor por sí sola supone 1.950 EUR, así que la primera mejora está en el montaje de bloques, no en el puesto de montaje final.
Qué cuenta como prueba y cuándo detener el piloto
La prueba se decide en el paso 0 y se comprueba en el paso 5. Los umbrales son ejemplos; la planta escribe los suyos.
| Prueba | Superada cuando |
|---|---|
| El conteo cuadra | En dos cuadres semanales seguidos, el conteo del puesto y el cuadre con el banco difieren como máximo en un compresor, con una causa identificada |
| Las paradas llevan causa | La parte acordada de los minutos de parada, por ejemplo cuatro quintos, lleva una causa del equipo |
| Una espera se rastrea aguas arriba | Al menos una espera del puesto se asocia a un hueco en el conteo de bloques o a una cola llena |
| Un turno está valorado | El departamento financiero acepta los márgenes y la cifra en euros de un turno |
Las reglas para detener el piloto importan igual, porque un piloto que no puede fracasar no demuestra nada.
- Sin propósito firmado por el equipo y por el comité de empresa, si lo hay: no montar.
- El conteo del puesto sigue sin cuadrar tras el paso 2 y un reajuste de la cámara: detener, y revisar la vista y la regla de conteo.
- Los minutos se pierden en los bancos, no en el puesto: llevar el esfuerzo a la capacidad de los bancos.
- Las causas siguen por debajo de la parte acordada en el paso 5: corregir la rutina de registro antes de comprar nada.
- Se superan las cuatro pruebas: el piloto ha terminado. Decida; no deje que se alargue como una prueba gratuita.
Si la respuesta es sí, los siguientes puestos, el embalaje en cajas y la línea de pistón siguen las mismas reglas; vea escalar la visión artificial de una línea a toda la planta. Para la conversación sobre presupuesto, el business case de las cámaras de línea enumera las preguntas que hará el departamento financiero.
Qué cubre Fabrico en un piloto como este
Fabrico es un software OEE en la nube con funciones de MES ligero. En una planta de compresores cubre hoy tres tipos de puesto:
- Rectificadoras de rotores, células de carcasa y soldadoras de costura: estados y conteos de los controles, con el reavivado y los cambios de muela bajo sus propios códigos.
- Montaje de bloques, puestos de montaje final, cola de pruebas y embalaje en cajas: la cámara con IA (un complemento) cuenta bloques compresores, compresores y cajas. Donde una cámara cubre el puesto, el vídeo del minuto de una parada puede abrirse desde la línea de tiempo del turno; se transmite bajo petición y no se almacena en Fabrico.
- Bancos de pruebas: resultados apto y no apto leídos del ordenador del banco, frente a los minutos estándar por modelo.
Montadores y operarios añaden la causa de parada en una tableta o un teléfono, y los minutos perdidos aparecen en euros por puesto y turno a partir de los márgenes propios de la planta. Las aplicaciones funcionan en el navegador, en iOS y en Android; los datos salen mediante una API REST, webhooks, Excel o CSV.
Hoja de ruta: que la cámara con IA (un complemento) detecte un puesto que se ha quedado quieto o una cola que crece ante los bancos, y proponga una causa de parada que el montador confirme o cambie.
Fuera de Fabrico: medición del perfil de los rotores, lecturas de huelgos, valores de caudal, potencia y ruido del banco, certificados de prueba, documentación de calderines y números de serie. Fabrico no inspecciona nada; lo que esos sistemas rechazan entra como un conteo.
Vea software OEE basado en cámaras, sistemas de visión en fabricación para OEE, software MES y OEE para fabricación y la lista de comprobación general para un piloto de OEE con visión artificial.
Preguntas sobre un piloto en una planta de compresores
¿Puede la cámara de OEE medir el caudal de aire libre, las fugas o el ruido?
No. Caudal, potencia, presión, estanqueidad y ruido los mide el banco de pruebas con sus instrumentos, y los perfiles de los rotores, la sala de metrología. Una unidad que esos sistemas rechazan llega al OEE como un conteo de rechazo.
¿Qué pasa con el conteo cuando un compresor no supera la prueba y vuelve a probarse?
Sigue siendo un compresor. Su primera prueba lo marca como rechazo para la cifra de calidad del turno; el tiempo de reparación del montador va bajo un código de reparación; cuando supera la segunda prueba, se envía con el mismo número de serie, nunca como un compresor adicional.
¿Quiere ver el montaje de bloques, los puestos de montaje final y los bancos de pruebas en una sola línea de tiempo del turno? Solicitar una demo.
Artículos relacionados




Lo último de nuestro blog







Tarjetas reales de Fabrico, datos de ejemplo.