


 Connexion
 Blog

Vision par ordinateur dans la fabrication de tondeuses : trouver le poste qui freine la production

En bref : le poste qui freine une ligne de tondeuses se voit dans ses files d’attente. Comptez les unités à l’entrée et à la sortie de chaque stock tampon, puis placez une caméra IA (module complémentaire) là où aucune machine ne compte.
- Une file qui ne cesse de grossir se trouve devant le goulot ; un tampon vide signifie que la perte vient de l’amont.
- Sur une ligne cadencée, aucune file ne se forme, donc c’est le poste qui termine le dernier sur la plupart des cycles qui donne la cadence.
- Comptez d’abord à la table d’emballage, à la sortie du poste guidon et dans la file devant la cabine d’essai de fonctionnement.
- Fabrico ne fait aucun contrôle qualité. L’arrêt de lame, l’essai de fonctionnement, l’étiquette de puissance acoustique et les contrôles de codes restent sur leurs bancs et leurs scanners.
La vision par ordinateur dans la fabrication de tondeuses compte les tondeuses à l’entrée et à la sortie de chaque file d’attente, si bien que le poste qui freine la production apparaît sur la chronologie de l’équipe.
Elle ne contrôle pas : les bancs de frein de lame, les cabines d’essai et les scanners d’étiquettes jugent la tondeuse, tandis que la caméra IA se contente de compter les unités qui quittent les postes manuels.
Périmètre : tondeuses à conducteur marchant et autoportées, tracteurs de pelouse, coupe-bordures, taille-haies, tronçonneuses, souffleurs et assemblage de robots tondeuses. Les caméras qui guident les robots tondeuses sont une fonction du produit, pas le sujet de cette page. Les packs de batteries ont leur propre page, vision par ordinateur dans la fabrication de batteries, tout comme les lave-linge et les réfrigérateurs : vision par ordinateur pour l’électroménager.
Le test des files d’attente sur une ligne de tondeuses
Une usine de tondeuses est une chaîne de stocks tampons : carters après peinture, moteurs au quai, tondeuses devant la cabine d’essai. Le test des files d’attente pose une seule question à chaque tampon : sur une heure, est-il entré plus d’unités qu’il n’en est sorti ?
Si la file grossit, le poste qui la suit ne tient pas la cadence ou est bloqué plus loin. Si le tampon se vide et que le poste suivant s’arrête, ce poste est en manque et la perte appartient à l’amont. C’est la méthode d’une analyse des goulots d’étranglement, et c’est pourquoi les arrêts par manque et par blocage doivent être imputés au poste qui les a causés, pas à celui où ils sont apparus.
Une ligne principale cadencée ne laisse se former aucune file. Un article de Modern Materials Handling de 2016 sur une usine américaine de tondeuses professionnelles décrit la ligne classique à indexage et temps de séjour : les opérateurs maîtrisent la cadence du système, et la ligne n’avance que lorsque tous ont signalé qu’ils ont terminé (EN). Sur une telle ligne, le goulot est le poste qui termine le dernier, cycle après cycle, et le test des files se reporte sur les signaux « terminé » : enregistrez quel poste signale en dernier à chaque indexage.
| Lecture du tampon | Cause probable | Perte imputée à |
|---|---|---|
| Les carters peints s’accumulent, le montage moteur est occupé | L’assemblage est plus lent que la peinture | Ligne principale |
| Tampon de carters peints vide, le montage moteur attend | Presse, soudage ou ligne de poudrage en retard | Zone amont |
| Carters en attente, quai moteurs vide | Moteurs ou batteries achetés en retard | Motif fournisseur |
| La file avant l’essai grossit | Cabine plus lente que la ligne, ou en panne | Cabine d’essai |
| Ligne cadencée, poste guidon dernier à terminer | Le poste guidon impose la cadence de la ligne | Poste guidon, ralentissement |
| Moins de cartons que de tondeuses sorties d’essai | Tondeuses refusées en retouche, ou emballage en sous-effectif | Zone de retouche ou table d’emballage |
Un essai de fonctionnement qui prend deux minutes sur une tondeuse et six sur la suivante crée une file même quand sa moyenne suit la cadence ; c’est ce que décrit la formule de Kingman pour le temps d’attente. Comptez les files toutes les heures, pas une fois par équipe.
Vidéo explicative présentée par Iris, la présentatrice de Fabrico générée par IA : comment une caméra IA (module complémentaire) compte la production là où une machine n’a pas de signal. Réserver une démo.
Lecture depuis YouTube. Google peut déposer des cookies lorsque vous lancez la lecture. Politique de confidentialité.
Où se trouvent les files d’attente dans une usine de tondeuses
Une usine d’exemple : tôlerie et peinture communes, deux lignes d’alimentation latérales, une ligne principale et trois files qui valent la peine d’être comptées.
Les lignes d’alimentation comptent, car elles se cachent derrière la ligne principale. Le reportage d’Assembly Magazine sur l’usine Ariens de Brillion, dans le Wisconsin, note que des lignes de sous-assemblage fabriquent des composants comme les bras de commande et les transmissions et les livrent à la ligne d’assemblage principale (EN). Une ligne d’alimentation qui prend du retard ressemble à un poste lent de la ligne principale tant que sa production n’est pas comptée à part.
L’implantation peut aussi être le goulot. Dans la même usine, l’ancienne cellule en U a laissé place à une ligne droite de sept postes de travail parce que l’intérieur du U créait un goulot, faute de place (EN). Dans une cellule de ce type, les unités s’agglutinent aux postes qui se partagent l’intérieur exigu.
En amont : les presses et les robots de soudage comptent déjà, la ligne de poudrage non
Les carters en acier sont emboutis et détourés sur des presses qui comptent leurs propres coups ; voir logiciel TRS pour l’emboutissage et les presses. Les carters et capots en polymère sortent de cellules de moulage, traitées dans vision par ordinateur pour l’injection plastique. Les châssis des autoportées et des tondeuses zero-turn sont soudés dans des cellules robotisées qui enregistrent les cycles programme ; voir TRS pour les cellules de soudage robotisées. Aucune de ces machines n’a besoin d’une caméra pour compter.
Ce qu’elles partagent, c’est la capacité. L’usine décrite par Modern Materials Handling travaille en trois équipes en soudage, tôlerie et peinture pour alimenter l’assemblage des tondeuses en une seule équipe (EN). L’amont tourne trois fois plus d’heures que l’assemblage, donc le tampon de carters peints est la file amont à surveiller : une mauvaise nuit à l’atelier de soudage, c’est le tampon vide du lendemain.
L’automate de la ligne de poudrage connaît la vitesse de la chaîne, pas le nombre de crochets qui ont porté un carter. Une caméra IA au déchargement compte les carters décrochés ; rapportés aux carters que prend le montage moteur, cela donne la file de carters peints heure par heure. Enregistrez un changement de teinte comme un changement de format de la ligne de poudrage, afin que les minutes de manque à l’assemblage soient imputées là où elles ont commencé.
Faites ce test avant d’acheter des heures. Si l’assemblage attend des carters, une équipe d’assemblage supplémentaire ajoute des salaires et aucune tondeuse ; le diagnostic heures supplémentaires et équipes du week-end relève de l’amont.
Le quai moteurs : variantes thermiques et à batterie arrivent de l’extérieur
La plupart des usines de tondeuses achètent leurs moteurs. Les règles américaines sur les émissions des petits moteurs à allumage commandé le supposent : selon le 40 CFR 1054.130, si vous vendez un moteur qu’un autre installera dans un équipement (EN), vous devez remettre à l’installateur des instructions qui maintiennent le moteur dans sa configuration certifiée. Le quai moteurs est donc une file que l’usine ne maîtrise pas : un camion en retard se traduit par des carters en attente devant le montage moteur alors que le quai est vide.
Le mix au quai évolue. En Californie, l’Air Resources Board a adopté une règle imposant que la plupart des petits moteurs hors route neufs, comme ceux des tondeuses et des souffleurs, soient à zéro émission à partir de l’année modèle 2024 (EN), pour les moteurs de son programme des petits moteurs hors route, c’est-à-dire les moteurs à allumage commandé d’une puissance de 19 kilowatts au plus (EN). En Europe, la fédération des fabricants de matériel de jardin EGMF indique dans son rapport d’activité 2026 que l’adoption des équipements sur batterie, des produits portatifs et des solutions robotisées continue de progresser, tandis que les catégories thermiques sont en difficulté et que les machines autoportées maintiennent des volumes stables (EN).
Deux types d’unités passent donc par un seul poste de montage moteur. Un moteur thermique est boulonné à travers le carter et le boulon de lame est serré par-dessous avec une visseuse électrique qui enregistre chaque serrage ; ce poste compte donc déjà. Une tondeuse à batterie reçoit un moteur électrique, un contrôleur et un logement de batterie, moins de travail avec son propre temps idéal. Enregistrez un quai vide comme motif fournisseur, jamais comme ralentissement.
Le poste guidon et la cadence d’une ligne cadencée
Sur une ligne de tondeuses à conducteur marchant, le poste guidon est le plus délicat : guidon inférieur et supérieur, l’étrier que l’utilisateur tient pour que la lame tourne, le câble de commande de lame, le câble de traction sur les modèles autotractés et la commande des gaz sur les thermiques, chacun acheminé et clipsé. Rien à ce poste ne donne de signal. Sur une ligne cadencée, un poste guidon lent ne crée pas de file ; il retient chaque poste de la ligne dans son temps de séjour.
Là où les opérateurs appuient sur « terminé », l’automate de ligne peut enregistrer chaque appui ; les cycles où le poste guidon a appuyé en dernier constituent le test des files d’une ligne sans files. Une caméra IA à la sortie du poste compte les tondeuses qui en sortent ; les nouveaux opérateurs apparaissent comme moins de tondeuses par heure.
Le mix de modèles modifie les temps de poste. Dans l’usine Ariens, toutes les tondeuses partagent le même châssis de base en tube d’acier, même si de nombreux composants (moteurs, essieux avant, repose-pieds, sièges, pneus) sont propres à chaque modèle (EN), et huit séries de zero-turn passent sur une seule ligne. Donnez à chaque famille de modèles son propre temps idéal, sinon le poste qui monte les modèles à cycle long paraît lent alors qu’il ne l’est pas. Voir le TRS sur les lignes d’assemblage manuelles et hybrides.
Les coupe-bordures, taille-haies, tronçonneuses et souffleurs sont montés dans de petites cellules manuelles avec un banc de rodage ; comptez la sortie de chaque cellule, avec un temps idéal par produit.
Essai, étiquette et carton : le contrôle reste sur les bancs
Les tondeuses thermiques sont remplies de carburant, démarrées et mises en marche dans une cabine ventilée, et le frein de lame est contrôlé sur un banc ; les tondeuses à batterie passent un test fonctionnel. Aux États-Unis, la norme de sécurité de la CPSC pour les tondeuses rotatives à conducteur marchant exige que la commande de lame arrête complètement la lame en 3,0 secondes après le relâchement de la commande (16 CFR 1205.5) (EN) ; la preuve reste dans les enregistrements du banc.
Quand la cabine s’arrête, la file avant l’essai se remplit en quelques minutes et la ligne se bloque. Comptez les tondeuses à l’entrée de la file (sortie du dernier poste de la ligne principale) et à sa sortie (le journal conformes et refusées du banc). Une tondeuse refusée part en retouche puis repasse l’essai ; comptez-la une fois, comme refusée ; voir comment suivre les pertes qualité dans le TRS.
Les étiquettes forment un poste à part entière. Aux États-Unis, pour un programme d’essais, les tondeuses doivent être réparties en lots de production (EN), et l’étiquette de certification indique le lot ainsi que le mois et l’année de fabrication ; des cartons comptés par équipe et par modèle mettent un chiffre de production en regard de chaque lot. Dans l’UE, les tondeuses à gazon figurent à l’article 12 de la directive 2000/14/CE sur le bruit en extérieur parmi les matériels soumis à des limites de bruit, et l’article 11 impose le marquage CE et l’indication du niveau de puissance acoustique sur chaque matériel. Une imprimante d’étiquettes à l’arrêt retient chaque carton derrière elle.
Ensuite, le guidon est replié, le bac de ramassage et la notice sont placés, et le carton est fermé. Un carton fermé est une production finie que rien en amont ne peut compter ; c’est donc la table d’emballage qui reçoit la première caméra IA. Voir la caméra TRS sur un poste d’emballage manuel.
Où commencer à compter dans une usine de tondeuses
Commencez là où le comptage manque et où une file est probable ; les machines qui comptent déjà gardent leur propre signal.
| Point de comptage | Source | Ce qu’il prouve |
|---|---|---|
| 1. Sortie de la table d’emballage | Caméra IA | La production de la ligne, par heure et par modèle |
| 2. Sortie du poste guidon | Journal « terminé », caméra IA | S’il est le dernier à terminer à chaque indexage |
| 3. File avant l’essai, entrée et sortie | Comptage du dernier poste en entrée, journal du banc en sortie | Si la cabine bloque la ligne |
| 4. Déchargement de la ligne de poudrage | Caméra IA | La file de carters peints face au montage moteur |
| 5. Montage moteur | Contrôleur de la visseuse | Tondeuses lancées, face aux carters et au stock du quai |
Avec ces cinq points, chaque file du schéma a un chiffre en entrée et en sortie. Rédigez d’abord la liste des motifs avec les chefs d’équipe : moteurs en retard, batteries en retard, carters manquants, changement de teinte, cabine en panne, imprimante d’étiquettes en panne. La méthode générale se trouve dans comment trouver et supprimer un goulot d’étranglement en production.
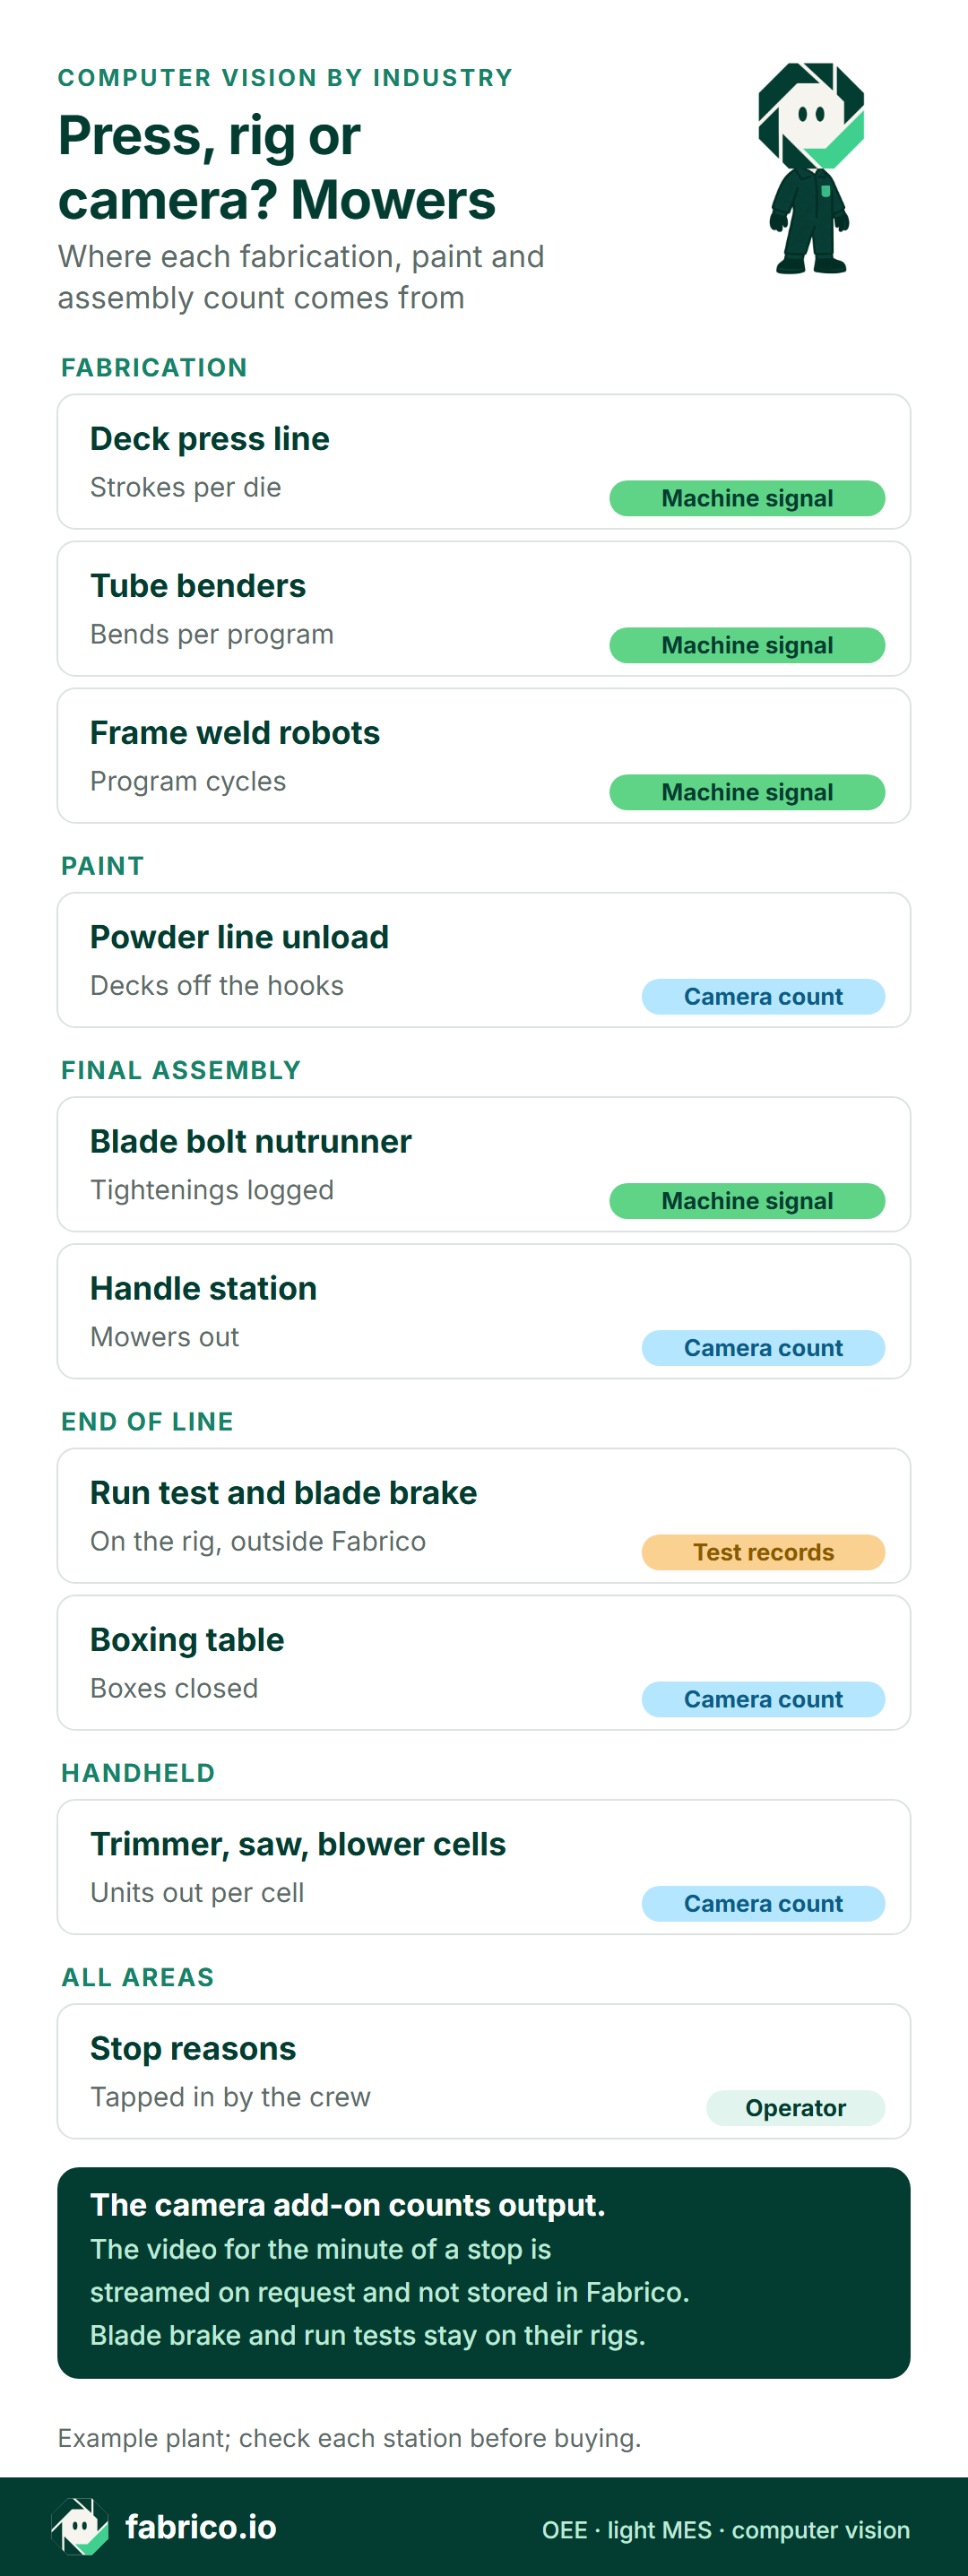
Version texte de cette infographie
- Tôlerie : Ligne de presses à carters : signal machine, coups par outil
- Tôlerie : Cintreuses de tubes : signal machine, cintrages par programme
- Tôlerie : Robots de soudage de châssis : signal machine, cycles programme
- Peinture : Déchargement de la ligne de poudrage : comptage caméra, carters décrochés
- Assemblage final : Visseuse du boulon de lame : signal machine, serrages enregistrés
- Assemblage final : Poste guidon : comptage caméra, tondeuses sorties
- Fin de ligne : Essai et frein de lame : enregistrements d’essai, sur le banc, hors de Fabrico
- Fin de ligne : Table d’emballage : comptage caméra, cartons fermés
- Produits portatifs : Cellules coupe-bordures, tronçonneuses, souffleurs : comptage caméra, unités par cellule
- Toutes zones : Motifs d’arrêt : opérateur, saisis par l’équipe
- La caméra IA (module complémentaire) compte la production. Là où une caméra couvre la ligne, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée.
- Le frein de lame et les essais de fonctionnement restent sur leurs bancs.
Réservez une démo pour voir le montage moteur, le poste guidon et la table d’emballage comptés sur une même chronologie.
Exemple chiffré : une équipe où le poste guidon a retenu la ligne
Chiffres d’exemple, aucune usine réelle : une ligne cadencée produit des tondeuses à conducteur marchant thermiques et à batterie. Le cycle idéal est de 60 secondes pour une tondeuse thermique et de 45 secondes pour une tondeuse à batterie. L’équipe travaille de 05:30 à 13:30, moins une pause de 30 minutes, soit 450 minutes planifiées. Des caméras IA comptent les cartons fermés et les tondeuses qui quittent le poste guidon, la visseuse compte le montage moteur, le banc d’essai enregistre les bons et les mauvais, et le chef d’équipe saisit les motifs d’arrêt.
Disponibilité. Les files ont expliqué les trois arrêts. Pendant 35 minutes, les carters sont restés au montage moteur alors que le quai moteurs était vide : motif fournisseur. Pendant 15 minutes, le tampon de carters peints était vide après un changement de teinte du rouge au vert : changement de format de la ligne de poudrage. Pendant 10 minutes, la file avant l’essai était pleine derrière un défaut d’extraction : motif cabine. Temps de fonctionnement : 450 moins 60 = 390 minutes, soit une disponibilité de 86,7 %.
Performance. La table d’emballage a fermé 200 tondeuses thermiques et 180 à batterie : 200 x 60 s + 180 x 45 s = 20 100 secondes, soit 335 minutes de travail idéal, sur 390 minutes de fonctionnement : 85,9 %. Le journal « terminé » de la ligne a montré où sont passées les 55 autres minutes : le poste guidon a appuyé en dernier sur la plupart des cycles d’indexage, avec deux opérateurs dans leur deuxième semaine.
Qualité. Huit tondeuses thermiques ont échoué à l’essai du premier coup. La production bonne du premier coup a été de 192 tondeuses thermiques et 180 à batterie : 11 520 + 8 100 = 19 620 secondes, soit 327 minutes. La qualité a été de 327 sur 335 : 97,6 %.
TRS (OEE). 86,7 % x 85,9 % x 97,6 % = 72,7 %. Vérification : 327 minutes bonnes sur 450 minutes planifiées font 72,7 %. Les barres s’additionnent aussi : 327 + 55 + 35 + 15 + 10 + 8 = 450. Le calcul du comptage jusqu’au TRS est détaillé dans le TRS avec la vision par ordinateur.
Là où une caméra IA couvre le poste, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico. Pour le premier arrêt moteur, la vidéo du poste guidon ne montrait aucune tondeuse arrivant de l’amont ; le chef d’équipe a vérifié le rack moteurs et enregistré le motif fournisseur.
Le coût de l’équipe en euros
Valeurs d’exemple, à remplacer par les chiffres de l’usine : 24 personnes du premier poste à l’emballage, chacune coûtant 40 EUR de l’heure charges patronales comprises, et 60 EUR de marge sur coûts variables par tondeuse. Le taux est proche du chiffre de la zone euro : les statistiques 2025 d’Eurostat sur le coût de la main-d’œuvre placent l’industrie à 40,3 EUR de l’heure (EN), le secteur le mieux rémunéré. Aucun chiffre public de marge pour une tondeuse à conducteur marchant n’a été trouvé, les 60 EUR sont donc une valeur d’exemple. Les salaires courent que la ligne avance ou non : une minute perdue coûte 24 x 40 / 60 = 16 EUR. Au temps idéal de 60 secondes pour une thermique, chaque minute perdue est aussi au moins une tondeuse non produite, qui vaut 60 EUR de marge seulement si des commandes attendent et qu’elle ne peut pas être produite plus tard.
| Perte sur cette équipe | Minutes | Coût de l’équipe | Avec la marge perdue |
|---|---|---|---|
| Ralentissement au poste guidon | 55 | 880 EUR | 4 180 EUR |
| Moteurs en retard chez le fournisseur | 35 | 560 EUR | 2 660 EUR |
| Le changement de teinte a privé la ligne de carters | 15 | 240 EUR | 1 140 EUR |
| Défaut de la cabine d’essai | 10 | 160 EUR | 760 EUR |
| Essais ratés, temps de ligne consommé | 8 | 128 EUR | 128 EUR |
| Total du temps perdu | 123 | 1 968 EUR | 8 868 EUR |
Cela fait 1 968 EUR de temps d’équipe et 6 900 EUR de marge : 8 868 EUR pour une équipe, ou 88 680 EUR sur une semaine de dix équipes semblables. Les 8 essais ratés ne comptent qu’en temps d’équipe, car ces tondeuses ont été retouchées et emballées dans la même équipe ; la main-d’œuvre de retouche vient en plus.
Le poste guidon représente 47 % de l’argent, plus que les moteurs en retard et la cabine réunis. C’est le goulot de cette équipe, donc la première action à tester est là : associez chaque nouvel opérateur à un opérateur expérimenté, ou placez un deuxième opérateur au guidon jusqu’à ce que les temps se stabilisent. Une action sur la ligne de poudrage aurait fait gagner 15 minutes ; le guidon en a coûté 55. Prouvez l’effet avec les mêmes comptages à l’équipe suivante, comme dans le TRS en temps réel pour l’analyse des goulots.
Ce qu’une caméra peut voir, ou non, sur un poste de tondeuses
Les mains gênent. Des chercheurs de l’Université technique de Hambourg qui ont construit un système de caméras pour reconnaître des étapes d’assemblage manuel ont constaté, pour les articulations de la main, que l’occultation accrue des mains par la tenue d’un outil les rendait inexploitables en continu (EN). Ils notent aussi que juger l’avancement en observant le produit n’est pas toujours applicable si le produit existe en de nombreuses variantes avec de petites tailles de lot (EN) ou si le travail est perturbé par des occultations, et que la robustesse doit tenir compte des changements de l’environnement d’application, comme l’arrière-plan et l’éclairage (EN). Leur étude reconnaissait des étapes et des outils en laboratoire, pas une production sur une ligne de tondeuses ; prenez-la donc comme une liste de limites plutôt que comme une référence.
Pour une usine de tondeuses, cela fixe trois règles. Orientez la caméra IA vers la tondeuse ou le carton qui quitte le poste, pas vers les mains, afin que le comptage ne dépende jamais de la vue d’un câble clipsé. Éclairez uniformément le déchargement de la ligne de poudrage ; une peinture brillante sous une seule lampe est une scène difficile. Cette page n’annonce aucun chiffre de précision ; testez le comptage contre un relevé manuel sur vos propres postes.
Informez les opérateurs et les instances représentatives du personnel (CSE ou équivalent) de ce que compte la caméra avant de percer le moindre support, gardez les visages hors du champ et présentez les résultats par poste de travail et par équipe, sans noms. Les emplacements proches de la cabine d’essai, où circule du carburant, demandent l’accord du responsable sécurité.
FAQ usine de tondeuses : le test des files d’attente
Comment trouver le poste qui freine une ligne de tondeuses ?
Comptez les unités à l’entrée et à la sortie de chaque tampon : carters peints, quai moteurs et file avant l’essai. La file qui ne cesse de grossir se trouve devant le goulot.
Une caméra TRS peut-elle contrôler le temps d’arrêt de la lame ou le démarrage d’un moteur ?
Non. Le frein de lame et les essais de fonctionnement restent sur leurs bancs, et les contrôles d’étiquettes et de codes restent dans le système de contrôle de l’usine. Fabrico ne fait aucun contrôle qualité. Un essai raté fait tout de même baisser la qualité du TRS dès qu’il arrive dans le comptage.
Et si la ligne de tondeuses est cadencée et qu’aucune file ne s’y forme ?
Enregistrez à chaque indexage le moment où chaque poste signale « terminé ». Le poste qui termine le dernier impose la cadence.
Les tondeuses thermiques et à batterie doivent-elles partager un même temps de cycle idéal ?
Non. Donnez à chaque famille de modèles son propre temps idéal, sinon les tondeuses à batterie paraissent rapides et les thermiques lentes.
Faut-il ajouter une équipe avant de faire le test des files d’attente ?
Faites d’abord le test. Si l’assemblage attend devant un tampon de carters peints vide, l’équipe supplémentaire relève de l’amont, pas de l’assemblage.
La place de Fabrico dans la chasse au goulot d’une usine de tondeuses
Fabrico est un logiciel TRS (OEE) dans le cloud doté de fonctions de MES léger. Dans une usine de tondeuses et de matériel de jardin, il fait trois choses dès aujourd’hui :
- Presses, cintreuses, robots de soudage et ligne de poudrage : il lit l’état de marche et les compteurs de leurs contrôleurs ou automates, de sorte qu’un changement d’outil ou un arrêt de cabine devient du temps d’arrêt, avec le motif donné par l’équipe.
- Déchargement du poudrage, postes d’assemblage, cellules portatives et emballage : la caméra IA compte les carters, les tondeuses, les cartons et les produits portatifs. Là où une caméra couvre la ligne, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée.
- Mix de modèles : chaque famille de modèles reçoit son propre temps de cycle idéal, et chaque perte reçoit une valeur en euros à partir du prix ou de la marge définis par modèle.
Les motifs sont saisis au poste sur une tablette ou un téléphone. Les responsables suivent les mêmes chiffres sur le web ou dans les applications iOS et Android, et les données peuvent être exportées via une API REST, des webhooks, Excel ou CSV. Les détails sur la caméra IA se trouvent sur la page fonctionnelle vision par ordinateur pour le TRS, et l’ensemble de la plateforme dans la présentation de la solution TRS et MES.
Feuille de route : une caméra IA qui signale le poste qui retient la ligne et propose une cause probable, que le chef d’équipe accepte ou corrige ; non disponible aujourd’hui.
Hors de Fabrico : essais de frein de lame et de fonctionnement, contrôles de soudure et de revêtement, contrôle des étiquettes et des codes, certification de sécurité et ses enregistrements, certification bruit et émissions.
Quatre vérifications pour tout fournisseur de caméras :
| Question | Bonne réponse |
|---|---|
| Peut-il montrer une file, pas seulement un comptage ? | Des comptages en entrée et en sortie du même tampon sur une même chronologie. |
| Comment gère-t-il une ligne cadencée ? | Le signal « terminé » de chaque poste à chaque indexage, plus des comptages en sortie. |
| Où vont les bons et les mauvais du banc ? | Dans la qualité, chaque refus compté une seule fois. |
| Comment les minutes de manque et de blocage sont-elles imputées ? | Au poste qui les a causées, avec le motif donné par l’équipe. |
Vous voulez la file avant l’essai, le poste guidon et la table d’emballage sur une même chronologie d’équipe ? Réservez une démo.









Tuiles Fabrico réelles, données d'exemple.