


 Connexion
 Blog

Vision par ordinateur pour chauffe-eau et chaudières : ne comptez plus les chaudières réparées comme bonnes

En bref : la vision par ordinateur dans la fabrication de chauffe-eau et de chaudières compte la production aux postes manuels. Des règles de comptage claires excluent de la production bonne les appareils réparés, repassés au banc et mis au rebut.
Les contrôles des soudures, de l’émaillage, de l’étanchéité et de la combustion restent du ressort des systèmes d’inspection et des bancs d’essai ; une caméra IA (un module complémentaire) se contente de compter les unités qui quittent un poste.
- Sept endroits où le chiffre de production d’une usine de cuves et de chaudières dérape, et la règle de comptage qui tranche chacun.
- Une chaudière réparée après l’essai de combustion est expédiée, mais elle n’entre jamais dans la production bonne du premier coup.
- La caméra IA couvre les postes de montage des groupes et l’emballage manuel ; le poste de réparation seulement là où le journal des nouveaux essais du banc ne peut pas être lu.
Une usine de cuves et de chaudières sait combien d’appareils ses bancs ont validés. Elle sait rarement combien sont passés du premier coup, combien n’étaient qu’une seule chaudière à son deuxième passage, ou combien de cuves moussées ont été mises au rebut après que le gabarit de moussage les a comptées. Cette page passe ces erreurs de comptage en revue sur un site d’exemple qui fabrique des chauffe-eau à accumulation et des chaudières murales.
Le tableau des erreurs de comptage : où le chiffre de production d’une usine de cuves et de chaudières dérape
L’ISO 22400-2 présente chaque indicateur de performance de fabrication par sa formule et les éléments qui la composent (EN). Lisez l’OEE (TRS) de cette façon, et chaque ligne ci-dessous est un élément comptabilisé au mauvais endroit.
| Où le chiffre dérape | Ce que voit l’usine | Règle de comptage | Qui compte |
|---|---|---|---|
| 1. Chaudière réparée comptée bonne | Un appareil qui a échoué à l’essai de combustion arrive à l’emballage et rejoint la production bonne | Une perte de qualité au premier essai ; le nouvel essai reste hors du bon du premier coup | Banc d’essai de fin de ligne, comptage des conformes et des rejets |
| 2. Nouvel essai compté comme nouvelle production | Une chaudière passe deux fois au banc et est comptée deux fois | Un comptage par numéro de série ; le deuxième passage est un nouvel essai | Le journal du banc par numéro de série |
| 3. Cuve moussée qui fuit, comptée au gabarit de moussage | Une injection de mousse compte comme une cuve bonne, puis la cuve part au rebut | Les injections pour le gabarit seulement ; les cuves bonnes comptées après l’essai ; le rebut comptabilisé une fois | Gabarit de moussage pour les injections, banc d’essai pour les cuves bonnes |
| 4. Cuve nue ressoudée comptée bonne du premier coup | Une cuve réparée après l’essai d’étanchéité à l’air passe pour bonne du premier coup | Retouche à l’essai d’étanchéité de la cuve nue, puis un nouvel essai | Banc d’étanchéité des cuves nues |
| 5. Groupes des postes additionnés aux chaudières | Groupes, appareils testés et chaudières emballées additionnés en une seule production | Chaque poste compte sa propre unité ; la production de l’usine se lit une seule fois, à l’emballage | Caméra IA (un module complémentaire) au poste pour les groupes ; l’emballage pour les appareils |
| 6. Une seule cadence pour toutes les tailles | Un chauffe-eau de 80 litres et un ballon de 300 litres partagent la même cadence idéale | Une cadence idéale par contenance en litres et par puissance nominale | Chaque poste, avec des cadences fixées par l’usine |
| 7. Vide au four compté comme marche lente | Moins de cuves cuites après un changement de diamètre, et personne n’est responsable du vide | Comptabiliser le vide comme temps de changement de format au four | Automate du convoyeur du four d’émaillage |
Cinq des sept responsables ont déjà une machine ou un banc qui compte : la correction y est une règle de comptage, pas du matériel.
Mener l’audit sur une semaine de documents
- Rassembler une semaine de chiffres. Feuilles de pointage, journaux des bancs, fiches de rebut, comptages de l’emballage.
- Les rapprocher par unité. Pour chaque ligne, la production de l’usine contient-elle cette unité une fois, deux fois ou jamais ?
- Poser une question au test de fin de ligne. Le journal des nouveaux essais du banc peut-il être exporté par numéro de série ? Si oui, le poste de réparation n’a besoin d’aucune caméra.
- Nommer un responsable. Inscrivez le poste responsable à côté de chaque comptage, et informez les monteurs et les instances représentatives du personnel (CSE ou équivalent) avant d’installer la moindre caméra.
Vidéo explicative présentée par Iris, la présentatrice générée par IA de Fabrico : comment une caméra IA (un module complémentaire) compte la production là où une machine n’a pas de signal. Demander une démo.
Lecture depuis YouTube. Google peut déposer des cookies lorsque vous lancez la lecture. Politique de confidentialité.
Chaudières réparées comptées bonnes : la règle du premier coup au test de fin de ligne
Dans cette usine d’exemple, les chaudières finies passent des essais d’étanchéité des circuits eau et gaz, un essai de combustion qui analyse les fumées et un test de sécurité électrique ; les chauffe-eau passent un essai d’étanchéité et, pour les modèles gaz, un essai de combustion. Un appareil en échec sort du flux : un raccord qui suinte est refait, une vanne gaz ou un capteur est remplacé, une fiche de faisceau est rebranchée, puis l’appareil repasse le même essai. Quand il le réussit, l’emballage voit une chaudière de plus, et si la production bonne est lue à l’emballage, l’échec a disparu.
Dans l’OEE, la quantité bonne, c’est le bon du premier coup. Une chaudière qui échoue à l’essai de combustion est une perte de qualité au poste d’essai au moment où elle échoue, et elle reste hors du comptage bon du premier coup après son nouvel essai. Le temps passé au poste de réparation va sous son propre code de perte. La chaudière est quand même expédiée : appareils expédiés et bons du premier coup sont donc deux chiffres, et une usine a besoin des deux. La retouche compte-t-elle comme bonne dans l’OEE expose la même règle pour une usine agroalimentaire, et le rendement au premier passage garde la réparation visible.
C’est le banc qui détient ce comptage, puisqu’il décide déjà. Fabrico peut reprendre du banc le comptage des conformes et des rejets, pas ses mesures d’étanchéité, de combustion ou de sécurité électrique, et n’inspecte rien lui-même. L’opérateur d’essai saisit le motif d’un rejet sur une tablette à côté du banc.
Un numéro de série, un comptage : un nouvel essai n’est pas un double comptage
Un banc compte des essais, pas des chaudières. Une chaudière qui échoue, est réparée puis réussit laisse deux lignes dans le journal ; si le total du banc est lu comme production, une mauvaise heure au poste de réparation fait monter la production.
Comptez plutôt par numéro de série. Le premier passage d’un numéro de série décide entre bon du premier coup et rejet ; tout passage suivant est un nouvel essai. Le suivi par numéro de série suit chaque unité, et c’est ce qui empêche un nouvel essai de passer pour une nouvelle chaudière.
Là où le journal des nouveaux essais du banc par numéro de série peut être lu, il compte déjà les unités renvoyées, et le poste de réparation n’a besoin d’aucune caméra. Là où il ne le peut pas, une caméra IA (un module complémentaire) au-dessus de la sortie du poste les compte. Dans les deux cas, le technicien de réparation ajoute le motif de chaque réparation, et le banc continue de décider si l’appareil est bon.
Une étude de Chalmers portant sur les données brutes d’OEE de 23 entreprises et 884 machines a montré que près de la moitié des pertes relevées ne pouvaient pas être classées (EN), parce que les catégories manquaient ou étaient mal décrites. Définissez donc des codes pour les attentes au banc, les appareils retenus pour un nouvel essai et les réparations en attente d’une pièce avant de commencer à compter.
Une cuve moussée qui fuit est un rebut, pas une retouche
C’est l’ordre des opérations qui décide de quelle perte de qualité relève une fuite. Les fonds bombés sont emboutis à partir de flans découpés dans une bobine sur des presses qui comptent leurs coups. Les viroles sont roulées et fermées par une soudure longitudinale, un tube de fumées traverse le centre d’un appareil gaz, et des soudeuses circulaires assemblent les fonds et la virole, chacune comptant ses cycles (l’OEE des cellules de soudage robotisées traite leurs arrêts).
La cuve nue passe ensuite un essai d’étanchéité à l’air avant d’être émaillée. Une cuve qui échoue à ce stade peut encore être réparée à la soudure et repasser l’essai. C’est une retouche : une perte de qualité à l’essai d’étanchéité de la cuve nue, la cuve restant hors du bon du premier coup.
Après l’émaillage et le moussage, la même fuite est un rebut. Une cuve émaillée et moussée qui fuit par sa virole ne peut plus être ressoudée. Le gabarit de moussage a compté une injection pour elle ; si les injections sont lues comme des cuves bonnes, le rebut n’apparaît nulle part. Le rebut et la retouche sont deux pertes de qualité aux coûts très différents, et ici c’est le poste qui trouve la fuite qui décide de laquelle il s’agit.
La correction : le gabarit de moussage compte les injections pour son propre temps de marche et sa cadence, les cuves bonnes sont comptées après le test de fin de ligne, et la cuve rebutée est comptabilisée une fois, à l’essai où elle a échoué. La perte de qualité de l’OEE reste ainsi sur le poste qui l’a trouvée.
Où se fait le comptage : groupes des postes, appareils testés et chaudières emballées
Aux postes de montage à côté de la ligne chaudières, un monteur assemble la pompe, la vanne d’inversion, l’échangeur à plaques, le capteur de pression et la soupape de sécurité sur un collecteur, ou fabrique un faisceau de commande. L’automate de la ligne compte les châssis, les bancs comptent les essais et l’emballage compte les appareils qui sortent. Chacun compte une unité différente : additionnés, ils comptent en double ; comparés, ils masquent le stock tampon de groupes sur le rayonnage. Laissez chaque poste sur sa propre unité, lisez la production de l’usine une seule fois, à l’emballage, et séparez comptage bon et comptage total à chaque poste.
Les petits chauffe-eau et chaudières passent sur une ligne automatique de mise en carton et de cerclage qui compte ses propres cycles ; là où une ligne plus ancienne n’a pas de compteur, une cellule photoélectrique peut compter sa production. Les ballons de 300 litres et plus sont emballés à la main sur une palette : plateau de base, cornières, fourreau, feuillards, étiquette. Personne ne compte à cet endroit, alors une caméra IA (un module complémentaire) à la sortie des palettes compte les ballons emballés.
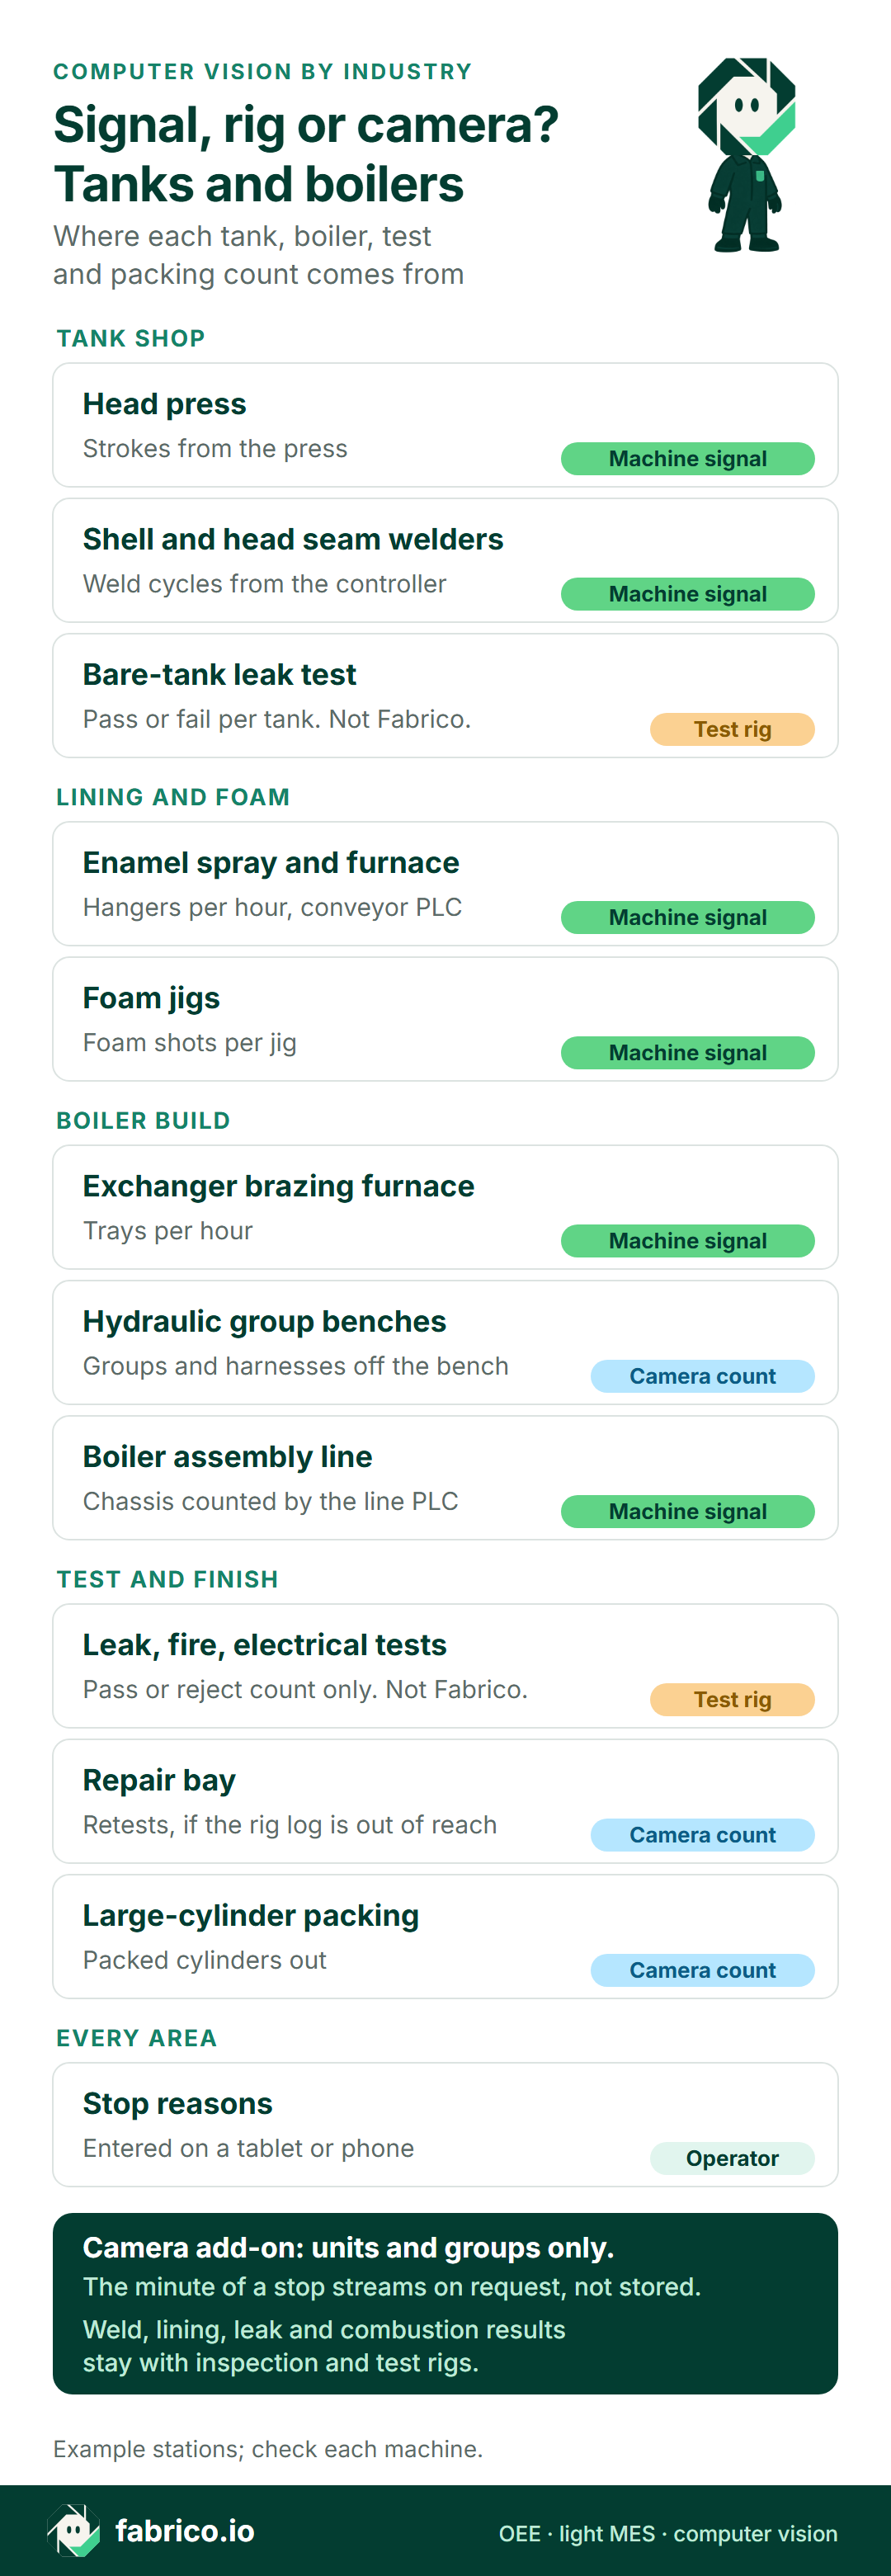
Version texte de cette infographie
- Atelier cuves : presse à fonds : signal machine, coups de la presse
- Atelier cuves : soudeuses de viroles et de fonds : signal machine, cycles de soudage de la commande
- Atelier cuves : essai d’étanchéité de la cuve nue : banc d’essai, bon ou en échec par cuve, pas Fabrico
- Émaillage et moussage : pulvérisation d’émail et convoyeur du four : signal machine, balancelles par heure
- Émaillage et moussage : gabarits de moussage : signal machine, injections de mousse par gabarit
- Montage chaudières : four de brasage des échangeurs : signal machine, plateaux par heure
- Montage chaudières : postes des groupes hydrauliques : comptage caméra, groupes et faisceaux sortant du poste
- Montage chaudières : ligne d’assemblage des chaudières : signal machine, châssis comptés par l’automate de la ligne
- Essais et finition : essais d’étanchéité, de combustion et de sécurité électrique : banc d’essai ; seul son comptage des conformes et des rejets arrive dans Fabrico
- Essais et finition : poste de réparation : comptage caméra là où le journal des nouveaux essais du banc ne peut pas être lu
- Essais et finition : emballage des grands ballons : comptage caméra, ballons emballés en sortie
- Toutes les zones : motifs d’arrêt saisis par l’opérateur sur tablette ou téléphone
- Caméras IA (un module complémentaire) : unités et groupes seulement ; la vidéo de la minute d’un arrêt s’ouvre depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico
- Les résultats des soudures, de l’émaillage, de l’étanchéité et de la combustion restent dans les systèmes d’inspection et les bancs d’essai
Demandez une démo pour voir les machines de l’atelier cuves, les postes de montage des chaudières et les bancs d’essai comptés sur une même chronologie d’équipe.
Tailles de modèles et variantes de marché : une cadence idéale par modèle, pas par ligne
La taille d’un appareil change ce que vaut un comptage. La réglementation fédérale américaine, au 10 CFR 430.2, définit un chauffe-eau à accumulation au gaz comme un appareil dont la puissance d’entrée inscrite sur la plaque signalétique est inférieure ou égale à 75 000 Btu/h (EN), et un chauffe-eau électrique à accumulation comme un appareil d’au plus 12 kW. Au-delà de cette limite, le 10 CFR 431.102 classe les chauffe-eau à accumulation au gaz de plus de 75 000 Btu/h parmi les équipements commerciaux (EN) : c’est la catégorie des grands ballons emballés à la main, et pourtant les deux comptent pour une unité.
Les produits sont aussi classés à part : l’ancien manuel américain de classification des industries range les chauffe-eau domestiques sous le SIC 3639, appareils ménagers (EN), et les chaudières de chauffage à vapeur basse pression ou à eau chaude sous le SIC 3433, équipements de chauffage hors fours électriques et à air chaud (EN). Sur le terrain, un atelier cuves est une usine de tôlerie et de soudage, tandis qu’une chaudière murale se construit sur une ligne d’assemblage, ses échangeurs primaires soudés à partir de bobines d’inox, brasés au four ou achetés sous forme de pièces de fonderie.
Les variantes gaz et électriques ajoutent leur propre brûleur ou résistance et leur propre essai, et en Allemagne, la fédération de l’industrie du chauffage BDH a recensé environ 627 000 systèmes de chauffage vendus en 2025, 12 % de moins qu’en 2024, contre environ 800 000 par an sur la décennie précédente (en allemand). Des commandes plus petites signifient plus de changements de modèle par équipe, si bien qu’une seule cadence par ligne fausse davantage d’heures.
La correction est un temps de cycle idéal par contenance et par puissance nominale à chaque poste. Un changement de kit à un poste, avec sa validation de la première pièce après le changement de format, est un arrêt à part entière, pas un monteur lent.
Le four d’émaillage et les gabarits de moussage : les vides après un changement de diamètre
À l’intérieur, la cuve est grenaillée, recouverte de barbotine d’émail par pulvérisation, séchée puis cuite, suspendue à des crochets, dans un four continu. Le convoyeur du four tourne à une seule vitesse, si bien que sa vraie perte est le vide qui suit un changement de diamètre, quand rien n’est cuit tant que la taille suivante n’a pas été grenaillée, pulvérisée et séchée. Comptabilisez ce vide comme temps de changement de format au four, lu dans l’automate du convoyeur, et non comme une marche lente.
Viennent ensuite l’anode, la résistance ou le brûleur et la jaquette, puis la mousse est injectée entre la cuve et la jaquette dans un gabarit qui compte les injections, le temps de polymérisation étant inclus dans son cycle.
Ce qu’une caméra peut compter, ou non, sur un convoyeur de revêtement
Citlak et Pillay (Automation, 2024, revue à comité de lecture) ont placé une caméra vidéo à côté d’un convoyeur de revêtement en peinture émail dans une usine d’électroménager (EN) pour classer des pièces de tôle suspendues. Ils notent qu’« à tout instant, les pièces peuvent ne pas se trouver exactement aux coordonnées voulues dans la zone d’intérêt, et les classes d’objets varient selon l’évolution des besoins de production » (traduction). Ils indiquent que « la précision moyenne la plus élevée obtenue par le modèle était de 98,27 % avec une exactitude globale de 98,24 % en utilisant le cadre proposé » (traduction).
Lisez cela au sens strict : une ligne de peinture, pas un four d’émail vitrifié, une seule position de caméra, des classes de pièces apprises, et de la détection plutôt qu’un comptage d’équipe vérifié par un comptage manuel. Un poste de montage ajoute des mains dans le champ, des groupes posés sur deux rangs et des reflets sur l’acier. La caméra IA (un module complémentaire) ne va donc que là où aucun automate ne compte, et son comptage est d’abord vérifié à la main. Cette page n’indique aucun chiffre de précision pour une caméra IA de Fabrico.
Où compte une caméra IA (un module complémentaire) sur un site à deux produits
Dans cette implantation d’exemple, les postes manuels sont les seuls endroits sans comptage.
Aux postes des groupes hydrauliques, la caméra IA au-dessus de la sortie compte les groupes finis posés sur le rayonnage, si bien qu’une heure passée à attendre des vannes apparaît comme cette heure-là ; l’OEE des lignes d’assemblage manuelles et hybrides suit la même idée. Une voie FIFO ou un supermarché en bord de ligne fixe combien de temps un poste attend ses vannes. Avant de demander le moindre devis, comparez le comptage caméra à un comptage manuel sur quelques équipes.
Postes, vie privée et représentants du personnel. Un objectif au-dessus d’un poste capte des mains et des visages. Dites aux monteurs à quoi sert le comptage, réglez-le avec les instances représentatives du personnel (CSE ou équivalent) s’il y en a, visez le rayonnage de sortie et rendez compte par poste et par équipe, sans noms. La caméra IA de Fabrico compte des unités et des groupes et ne suit aucune personne. Utiliser des caméras de ligne sans surveillance détaille les étapes.
Exemple chiffré : une équipe du matin à un poste de groupes hydrauliques
Chiffres d’exemple, pas une usine réelle. L’un des trois postes qui alimentent une ligne de chaudières mixtes monte des groupes hydrauliques pour des modèles de 24 kW et 30 kW, un monteur, un groupe à la fois. L’équipe du matin travaille de 6 h 00 à 14 h 00 ; une pause de 30 minutes laisse 450 minutes planifiées. La cadence la plus rapide tenue sur le groupe 24 kW est de 5 minutes, l’idéal est donc de 90 groupes. La caméra IA (un module complémentaire) compte les groupes posés sur le rayonnage ; le monteur saisit les groupes écartés et le chef d’équipe saisit les motifs d’arrêt.
Disponibilité. Les vannes d’inversion ne sont pas arrivées du supermarché bord de ligne pendant 35 minutes. Le passage du kit 24 kW au kit 30 kW, avec son contrôle de première pièce, a coûté 20 minutes. Le poste a tourné 395 minutes sur 450 : 87,8 %.
Performance. À la cadence idéale, 395 minutes de marche permettent 79 groupes. Le poste en a traité 70 : 67 envoyés à la ligne et 3 écartés. 70 sur 79 font 88,6 %.
Qualité. Les 3 groupes écartés avaient un taraudage de capteur faussé et ont été démontés plus tard au même poste. 67 sur 70 font 95,7 %. Quand ces 3 groupes reviennent sur le rayonnage, ce sont des retouches, pas de nouveaux groupes bons du premier coup, selon la même règle qu’une chaudière réparée.
OEE. 87,8 % x 88,6 % x 95,7 % = 74,4 %. Le contrôle rapide : 67 groupes bons sur les 90 que permettent 450 minutes à 5 minutes chacun, soit 74,4 %.
Les barres s’additionnent : 335 bons, 15 écartés, 35 d’attente de vannes, 20 de changement de modèle et 45 de montage lent font 450. Les 45 minutes lentes ne viennent pas d’un monteur lent : après 11 h 00, le poste a monté le groupe 30 kW, avec un échangeur à plaques plus grand et plus de clips, et ce groupe n’avait pas de cadence idéale propre. C’est l’erreur de comptage 6. Donnez au groupe 30 kW sa propre cadence idéale, et ces minutes retombent sur le standard manquant. L’attente de vannes relève de l’approvisionnement en matières : cette correction se trouve au magasin.
Ce que l’équipe a coûté en argent
Ici, les trois postes donnent la cadence de la ligne chaudières : un groupe non monté est une chaudière non construite pendant cette équipe. Aucune marge publique par chaudière n’a été trouvée, la marge est donc une valeur d’exemple, 120 EUR de marge sur coûts variables par chaudière ; l’usine la remplace par son propre chiffre par modèle.
| Perte | Minutes | Groupes perdus | À 120 EUR (exemple) |
|---|---|---|---|
| Montage lent, groupe 30 kW | 45 | 9 | 1 080 EUR |
| Attente de vannes | 35 | 7 | 840 EUR |
| Changement de modèle et première pièce | 20 | 4 | 480 EUR |
| Écartés, taraudage faussé | 15 | 3 | 360 EUR |
| Total | 115 | 23 | 2 760 EUR |
Le contrôle : 90 groupes idéaux moins 67 bons font 23, et 23 x 120 EUR font 2 760 EUR pour un poste sur une équipe. Une heure de poste à l’arrêt coûte 12 groupes, soit 1 440 EUR. La plus grosse ligne, la cadence idéale manquante du groupe 30 kW, ne coûte rien à corriger, à part un essai chronométré. Fabrico valorise chaque perte à partir du prix ou de la marge que l’usine saisit par produit : en pratique, ce tableau utilise donc les chiffres de l’usine.
Questions à poser aux fournisseurs de logiciels OEE et de caméras dans une usine de cuves et de chaudières
Chaque question découle d’une ligne du tableau.
| Question | Une bonne réponse |
|---|---|
| Comment compte un appareil qui échoue à l’essai de combustion ? | Une perte de qualité au premier essai, le temps de réparation comme perte à part, et le nouvel essai tenu hors du bon du premier coup. |
| Comment distingue-t-on un nouvel essai d’un nouvel appareil ? | Par le numéro de série tiré du journal du banc, comptabilisé comme nouvel essai. |
| Que reprend le système d’un banc d’essai ? | Le comptage des conformes et des rejets, pas les mesures d’étanchéité, de combustion ou électriques. |
| Où est comptabilisée une cuve moussée mise au rebut ? | Une seule fois, à l’essai où elle a échoué ; les injections de mousse ne comptent jamais comme des cuves bonnes. |
| La cadence idéale peut-elle varier selon la contenance et la puissance nominale ? | Une cadence idéale par modèle et par poste, que l’usine fixe elle-même. |
| Qui voit la vidéo, et sur quels appareils ? | Un flux de données décrit par écrit que l’informatique et les instances représentatives du personnel peuvent valider. |
La place de Fabrico dans une usine de chauffe-eau et de chaudières
Fabrico fonctionne dans le cloud comme logiciel OEE doté de fonctions de MES léger. Dans une usine qui fabrique des cuves et des chaudières, il couvre aujourd’hui deux zones :
- Dans l’atelier cuves et sur la ligne chaudières, il lit l’état de marche et les comptages des presses, des soudeuses, du convoyeur du four, des gabarits de moussage et de l’automate de la ligne, et reprend le comptage des conformes et des rejets des bancs d’essai. Les changements d’outil, les crochets vides et les postes en manque apparaissent comme temps d’arrêt.
- Aux postes des groupes hydrauliques, à l’emballage des grands ballons et, là où le journal des nouveaux essais du banc ne peut pas être lu, au poste de réparation, la caméra IA (un module complémentaire) compte les unités et les groupes qui sortent. Si le poste d’emballage s’est arrêté à 4 h 10, la vidéo de la minute de cet arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico.
Soudeurs, monteurs et opérateurs d’essai saisissent les motifs d’arrêt sur tablette ou téléphone. Fabrico valorise chaque perte en argent et affiche l’OEE par poste et par équipe sur le web, iOS et Android ; l’ERP reçoit les données par l’API REST, des webhooks ou un fichier CSV.
Feuille de route, non disponible aujourd’hui : une caméra IA qui signalerait un poste de réparation devenu silencieux et proposerait une cause probable.
Hors de Fabrico : le contrôle des soudures, le test de couverture de l’émail, les essais d’étanchéité, de pression et de combustion, les tests de sécurité électrique, les plaques signalétiques et la traçabilité par numéro de série restent dans leurs propres systèmes et dans l’ERP.
La page produit est la vision par ordinateur de Fabrico pour l’OEE. Les batteries d’échange thermique et les pompes à chaleur se trouvent dans la vision par ordinateur pour les équipements CVC, le gros électroménager dans la vision par ordinateur pour l’électroménager. Le comparatif logiciels OEE pour la fabrication CVC est le plus proche de ce secteur, et le guide des logiciels OEE couvre le champ plus large.
Questions des usines de cuves et de chaudières
Une chaudière réparée compte-t-elle comme production bonne dans l’OEE ?
Non. C’est une perte de qualité au poste d’essai au moment où elle échoue, et elle reste hors du comptage bon du premier coup après son nouvel essai. Le temps passé au poste de réparation va sous son propre code de perte, et le nouvel essai est comptabilisé comme nouvel essai, pas comme nouvelle production. La chaudière est quand même expédiée.
Où une usine de chauffe-eau doit-elle placer sa première caméra ?
À un poste de groupes hydrauliques côté chaudières, ou à l’emballage des grands ballons ; au poste de réparation seulement là où le journal des nouveaux essais du banc ne peut pas être lu. Les presses, les soudeuses, le convoyeur du four et la ligne chaudières remontent déjà leurs données par leurs propres commandes.
Une cuve moussée qui fuit, est-ce une retouche ou un rebut ?
Un rebut. Une fois qu’une cuve émaillée est moussée dans sa jaquette, une fuite à travers la virole ne peut plus être ressoudée. Comptabilisez-la une seule fois, comme rebut à l’essai où elle a échoué, et ne lisez jamais le comptage d’injections du gabarit de moussage comme des cuves bonnes.
Une caméra OEE peut-elle contrôler les soudures, l’émail ou la combustion ?
Non. Les soudures vont au contrôle des soudures, l’émaillage à son test de couverture, la pression au banc d’étanchéité et la combustion au poste d’essai de combustion. Fabrico n’inspecte rien. Le comptage de rejets d’un banc peut quand même alimenter le taux de qualité de l’OEE via le signal de rejet du poste d’essai.
Vous voulez compter le bon du premier coup, les nouveaux essais et les rebuts là où ils se produisent ? Demandez une démo pour voir les postes de groupes hydrauliques, l’emballage des ballons et le test de fin de ligne comptés sur une même chronologie d’équipe.









Tuiles Fabrico réelles, données d'exemple.