


 Zaloguj
 Blog

Computer vision w produkcji podgrzewaczy wody i kotłów: naprawiony kocioł to nie dobra sztuka

W skrócie: computer vision w produkcji podgrzewaczy wody i kotłów zlicza produkcję na stanowiskach ręcznych. Jasne reguły zliczania nie dopuszczają do dobrej produkcji urządzeń naprawionych, ponownie testowanych i złomowanych.
Kontrole spoin, emalii, szczelności i spalania zostają w systemach inspekcji i na stanowiskach testowych; kamera AI (moduł dodatkowy) liczy tylko urządzenia opuszczające stanowisko.
- Siedem miejsc, w których liczba produkcji zakładu zbiorników i kotłów się rozjeżdża, i reguła zliczania, która rozstrzyga każde z nich.
- Kocioł naprawiony po teście spalania trafia do wysyłki, ale nigdy nie wchodzi do dobrej produkcji za pierwszym razem.
- Kamera AI obejmuje stanowiska montażu grup i ręczne pakowanie; stanowisko naprawcze tylko tam, gdzie nie da się odczytać logu ponownych testów ze stanowiska testowego.
Zakład produkujący zbiorniki i kotły wie, ile urządzeń przeszło przez jego stanowiska testowe. Rzadko wie, ile z nich przeszło za pierwszym razem, ile było tym samym kotłem w drugim przebiegu i ile zbiorników z pianką trafiło na złom, choć forma do pianki już je policzyła. Ten artykuł omawia te błędy zliczania na przykładzie zakładu produkującego pojemnościowe podgrzewacze wody i kotły wiszące.
Tabela błędów zliczania: gdzie rozjeżdża się liczba produkcji w zakładzie zbiorników i kotłów
ISO 22400-2 przedstawia każdy wskaźnik produkcyjny przez jego wzór i składające się na niego elementy (EN). Przy takim czytaniu OEE każdy wiersz poniżej to jeden element zaksięgowany w niewłaściwym miejscu.
| Gdzie liczba się rozjeżdża | Co widzi zakład | Reguła zliczania | Kto liczy |
|---|---|---|---|
| 1. Naprawiony kocioł liczony jako dobry | Urządzenie, które nie przeszło testu spalania, trafia do pakowania i wchodzi do dobrej produkcji | Strata jakości przy pierwszym teście; ponowny test zostaje poza dobrymi za pierwszym razem | Stanowisko testu końcowego, liczba zaliczonych lub odrzuconych |
| 2. Ponowny test liczony jako nowa produkcja | Jeden kocioł przechodzi przez stanowisko dwa razy i jest liczony dwa razy | Jedno zliczenie na numer seryjny; drugi przebieg to ponowny test | Log stanowiska według numeru seryjnego |
| 3. Nieszczelny zbiornik z pianką policzony przy formie do pianki | Wtrysk pianki liczy się jako dobry zbiornik, a potem zbiornik idzie na złom | Wtryski tylko dla formy; dobre zbiorniki liczone po teście; złom księgowany raz | Forma do pianki dla wtrysków, stanowisko testowe dla dobrych zbiorników |
| 4. Ponownie spawany surowy zbiornik liczony jako dobry za pierwszym razem | Zbiornik naprawiony po próbie szczelności powietrzem wygląda na dobry za pierwszym razem | Poprawka przy próbie szczelności surowego zbiornika, potem ponowny test | Stanowisko próby szczelności surowych zbiorników |
| 5. Grupy ze stanowisk doliczane do kotłów | Grupy, przetestowane urządzenia i spakowane kotły sumowane jako jedna produkcja | Każde stanowisko liczy swoją jednostkę; produkcję zakładu odczytuje się raz, przy pakowaniu | Kamera AI (moduł dodatkowy) przy stanowisku dla grup; pakowanie dla urządzeń |
| 6. Jedna norma dla wszystkich rozmiarów | Podgrzewacz 80 litrów i zasobnik 300 litrów mają ten sam idealny takt | Idealny takt dla każdej pojemności w litrach i mocy znamionowej | Każde stanowisko, z taktami ustalonymi przez zakład |
| 7. Luka w piecu zaksięgowana jako wolna praca | Po zmianie średnicy wypala się mniej zbiorników i nikt nie odpowiada za lukę | Zaksięgować lukę jako czas przezbrojenia pieca | PLC przenośnika pieca emalierskiego |
W pięciu z siedmiu wierszy liczy już maszyna lub stanowisko testowe, więc tam rozwiązaniem jest reguła zliczania, a nie sprzęt.
Audyt na dokumentach z jednego tygodnia
- Zebrać liczby z jednego tygodnia. Karty zliczeń, logi stanowisk testowych, notatki o złomie, zliczenia z pakowania.
- Dopasować je według jednostki. Czy w każdym wierszu produkcja zakładu zawiera tę jednostkę raz, dwa razy czy wcale?
- Zadać testowi końcowemu jedno pytanie. Czy log ponownych testów stanowiska da się wyeksportować według numeru seryjnego? Jeśli tak, stanowisko naprawcze nie potrzebuje kamery.
- Wyznaczyć odpowiedzialnego. Przy każdym zliczeniu należy wpisać stanowisko, które za nie odpowiada, i poinformować monterów oraz przedstawicieli pracowników, zanim zawiśnie jakakolwiek kamera.
Film objaśniający, który prowadzi Iris, wygenerowana przez AI prezenterka Fabrico: jak kamera AI (moduł dodatkowy) zlicza produkcję tam, gdzie maszyna nie ma sygnału. Zapraszamy na demo.
Odtwarzane z YouTube. Google może zapisać pliki cookie po naciśnięciu przycisku odtwarzania. Polityka prywatności.
Naprawione kotły liczone jako dobre: reguła pierwszego przejścia na teście końcowym
W tym przykładowym zakładzie gotowe kotły przechodzą próby szczelności obiegu wody i gazu, test spalania z analizą spalin oraz test bezpieczeństwa elektrycznego; podgrzewacze przechodzą próbę szczelności, a modele gazowe także test spalania. Urządzenie, które nie przejdzie testu, schodzi z przepływu: cieknąca złączka zostaje uszczelniona na nowo, zawór gazowy lub czujnik wymieniony, wtyk wiązki ponownie osadzony, a urządzenie wraca na ten sam test. Gdy go przejdzie, pakowanie widzi o jeden kocioł więcej, a jeśli dobra produkcja jest odczytywana przy pakowaniu, błąd znika.
W OEE dobra produkcja to wyłącznie sztuki dobre za pierwszym razem. Kocioł, który nie przejdzie testu spalania, jest stratą jakości na stanowisku testowym w chwili, gdy go nie przechodzi, i po ponownym teście zostaje poza liczbą dobrych za pierwszym razem. Czas na stanowisku naprawczym idzie pod własnym kodem straty. Kocioł i tak trafia do wysyłki, więc wysłane urządzenia i dobre za pierwszym razem to dwie liczby, a zakład potrzebuje obu. Czy poprawka liczy się w OEE jako dobra sztuka opisuje tę samą regułę dla zakładu spożywczego, a wskaźnik dobrych za pierwszym razem (First Pass Yield) pozwala widzieć naprawy.
Za to zliczenie odpowiada stanowisko testowe, bo to ono i tak podejmuje decyzję. Fabrico może pobierać z niego liczbę zaliczonych lub odrzuconych, ale nie jego odczyty szczelności, spalania czy bezpieczeństwa elektrycznego, i samo niczego nie kontroluje. Tester wpisuje przyczynę odrzucenia na tablecie obok stanowiska.
Jeden numer seryjny, jedno zliczenie: ponowny test to nie podwójne liczenie
Stanowisko testowe liczy testy, a nie kotły. Kocioł, który nie przejdzie testu, zostanie naprawiony i potem przejdzie, zostawia dwa wpisy, więc jeśli suma ze stanowiska jest czytana jako produkcja, zła godzina na stanowisku naprawczym podnosi produkcję.
Zamiast tego należy liczyć według numeru seryjnego. Pierwszy przebieg numeru seryjnego decyduje: dobry za pierwszym razem albo odrzucony; każdy kolejny przebieg to ponowny test. Śledzenie numerów seryjnych obejmuje każdą pojedynczą sztukę, a to nie pozwala, by ponowny test wyglądał jak nowy kocioł.
Tam, gdzie da się odczytać log ponownych testów stanowiska według numeru seryjnego, ten log już liczy zawrócone urządzenia, a stanowisko naprawcze nie potrzebuje kamery. Tam, gdzie się nie da, liczy je kamera AI (moduł dodatkowy) nad wyjściem ze stanowiska naprawczego. W obu przypadkach technik naprawy dopisuje przyczynę każdej naprawy, a stanowisko testowe nadal decyduje, czy urządzenie przechodzi.
Badanie Politechniki Chalmersa na surowych danych OEE z 23 firm i 884 maszyn wykazało, że prawie połowy zarejestrowanych strat nie dało się sklasyfikować (EN), bo brakowało kategorii albo były źle opisane. Dlatego przed rozpoczęciem zliczania warto spisać kody dla oczekiwania na stanowisko testowe, urządzeń wstrzymanych do ponownego testu i napraw czekających na część.
Nieszczelny zbiornik z pianką to złom, nie poprawka
To kolejność decyduje, jaką stratą jakości jest wyciek. Tłoczone dennice powstają z krążków wycinanych z kręgu na prasach, które liczą swoje uderzenia. Płaszcze są zwijane i zamykane spoiną wzdłużną, w modelu gazowym przez środek przechodzi rura spalinowa, a spawarki do spoin obwodowych łączą dennice z płaszczem, każda licząc swoje cykle (OEE dla zrobotyzowanych gniazd spawalniczych omawia ich przestoje).
Surowy zbiornik przechodzi następnie próbę szczelności powietrzem, zanim zostanie emaliowany. Zbiornik, który jej nie przejdzie, można jeszcze naprawić na spoinie i przetestować ponownie. To jest poprawka: strata jakości na próbie szczelności surowego zbiornika, a zbiornik zostaje poza dobrymi za pierwszym razem.
Po emaliowaniu i piankowaniu ten sam wyciek to złom. Emaliowanego zbiornika z pianką, który przecieka przez płaszcz, nie da się już ponownie zaspawać. Forma do pianki policzyła dla niego wtrysk, więc jeśli wtryski są czytane jako dobre zbiorniki, złom nie pojawia się nigdzie. Złom i poprawka to dwie straty jakości o bardzo różnych kosztach, a tutaj o tym, która to strata, decyduje stanowisko, które wykryje wyciek.
Rozwiązanie: forma do pianki liczy wtryski na potrzeby własnego czasu pracy i tempa, dobre zbiorniki są liczone po teście końcowym, a złomowany zbiornik księguje się raz, na teście, którego nie przeszedł. Dzięki temu strata jakości w OEE zostaje przy stanowisku, które ją wykryło.
Gdzie odbywa się zliczanie: grupy ze stanowisk, przetestowane urządzenia i spakowane kotły
Na stanowiskach obok linii kotłów jeden monter montuje pompę, zawór trójdrogowy, płytowy wymiennik ciepła, czujnik ciśnienia i zawór bezpieczeństwa na kolektorze albo składa wiązkę przewodów sterowania. PLC linii liczy ramy, stanowiska testowe liczą testy, a pakowanie liczy wychodzące urządzenia. Każde z nich liczy inną jednostkę: zsumowane liczą podwójnie, porównane ukrywają bufor grup na regale. Każde stanowisko powinno zostać przy swojej jednostce, produkcję zakładu odczytuje się raz, przy pakowaniu, a liczbę dobrych i liczbę wszystkich sztuk trzeba rozdzielać na każdym stanowisku.
Małe podgrzewacze i kotły przechodzą przez automatyczną linię kartonowania i taśmowania, która liczy własne cykle; tam, gdzie starsza linia nie ma licznika, fotokomórka może zliczać jej produkcję. Zasobniki od 300 litrów wzwyż pakuje się ręcznie na palecie: podstawa, narożniki, rękaw, taśmy, etykieta. Tam nikt nie liczy, więc spakowane zasobniki zlicza kamera AI (moduł dodatkowy) przy wyjściu palet.
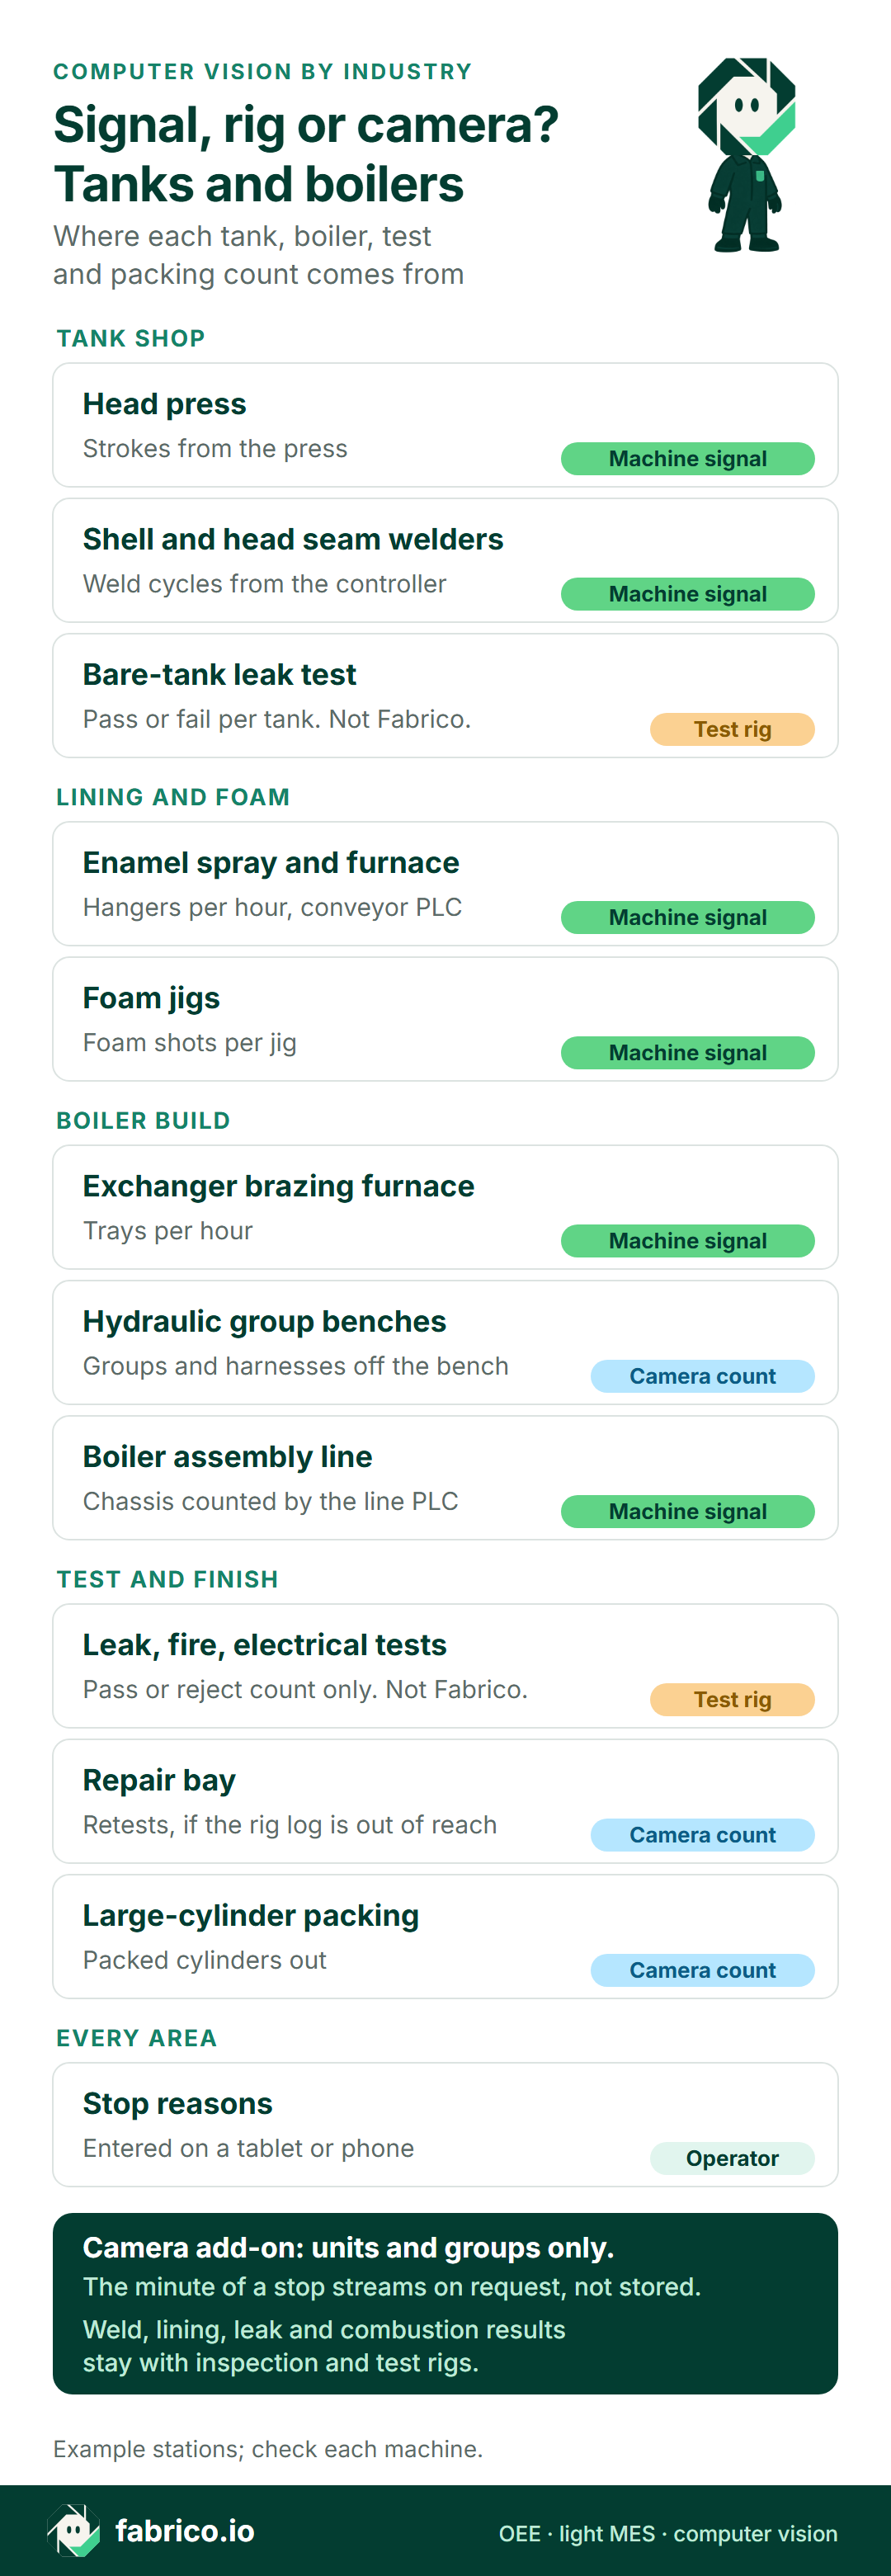
Wersja tekstowa tej infografiki
- Wydział zbiorników: prasa do dennic: sygnał z maszyny, uderzenia prasy
- Wydział zbiorników: spawarki spoin płaszcza i dennic: sygnał z maszyny, cykle spawania ze sterownika
- Wydział zbiorników: próba szczelności surowego zbiornika: stanowisko testowe, zaliczony lub niezaliczony dla każdego zbiornika, nie Fabrico
- Emaliowanie i piankowanie: natrysk emalii i przenośnik pieca: sygnał z maszyny, zawieszki na godzinę
- Emaliowanie i piankowanie: formy do pianki: sygnał z maszyny, wtryski pianki na formę
- Montaż kotłów: piec do lutowania wymienników: sygnał z maszyny, tace na godzinę
- Montaż kotłów: stanowiska grup hydraulicznych: zliczanie kamerą, grupy i wiązki schodzące ze stanowiska
- Montaż kotłów: linia montażu kotłów: sygnał z maszyny, ramy liczone przez PLC linii
- Testy i wykończenie: próby szczelności, test spalania i test bezpieczeństwa elektrycznego: stanowisko testowe; do Fabrico trafia tylko jego liczba zaliczonych lub odrzuconych
- Testy i wykończenie: stanowisko naprawcze: zliczanie kamerą tam, gdzie nie da się odczytać logu ponownych testów stanowiska
- Testy i wykończenie: pakowanie dużych zasobników: zliczanie kamerą, spakowane zasobniki na wyjściu
- Wszystkie obszary: przyczyny przestojów wpisywane przez operatora na tablecie lub telefonie
- Kamery AI (moduł dodatkowy): tylko urządzenia i grupy; nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico
- Wyniki dotyczące spoin, emalii, szczelności i spalania zostają w systemach inspekcji i na stanowiskach testowych
Zapraszamy na demo: pokażemy maszyny wydziału zbiorników, stanowiska przy linii kotłów i stanowiska testowe zliczane na jednej osi czasu zmiany.
Rozmiary modeli i warianty rynkowe: jeden idealny takt na model, nie na linię
Rozmiar urządzenia zmienia to, co oznacza jedno zliczenie. Przepisy federalne USA w 10 CFR 430.2 definiują gazowy pojemnościowy podgrzewacz wody jako urządzenie o mocy wejściowej z tabliczki znamionowej do 75 000 Btu/h (EN), a elektryczny pojemnościowy podgrzewacz wody jako urządzenie o mocy do 12 kW. Powyżej tej granicy 10 CFR 431.102 zalicza gazowe pojemnościowe podgrzewacze wody powyżej 75 000 Btu/h do urządzeń komercyjnych (EN): to klasa dużych zasobników pakowanych ręcznie, a mimo to oba liczą się jako jedna sztuka.
Produkty są też klasyfikowane osobno: dawny amerykański podręcznik klasyfikacji branż umieszcza domowe podgrzewacze wody w SIC 3639, sprzęt gospodarstwa domowego (EN), a niskoprężne kotły parowe lub wodne do ogrzewania w SIC 3433, urządzenia grzewcze z wyjątkiem elektrycznych i pieców na ciepłe powietrze (EN). Na hali wydział zbiorników to zakład obróbki blach i spawania, a kocioł wiszący powstaje na linii montażowej, z wymiennikami pierwotnymi spawanymi z nierdzewnej taśmy z kręgu, lutowanymi w piecu albo kupowanymi jako odlewy.
Warianty gazowe i elektryczne dodają własny palnik lub grzałkę i własny test, a w Niemczech związek branży grzewczej BDH podał, że w 2025 roku sprzedano około 627 000 systemów grzewczych, o 12% mniej niż w 2024 roku, wobec około 800 000 rocznie w poprzedniej dekadzie (po niemiecku). Mniejsze zamówienia oznaczają więcej przezbrojeń na inny model w trakcie zmiany, więc jedna norma na linię przekłamuje więcej godzin.
Rozwiązaniem jest idealny czas cyklu dla każdej pojemności i mocy znamionowej na każdym stanowisku. Zmiana zestawu na stanowisku, wraz z zatwierdzeniem pierwszej sztuki po przezbrojeniu, to osobny przestój, a nie powolny monter.
Piec emalierski i formy do pianki: luki po zmianie średnicy
Wnętrze zbiornika jest śrutowane, natryskiwane szlamem emalierskim, suszone i wypalane na hakach w piecu przelotowym. Przenośnik pieca pracuje z jedną prędkością, więc jego prawdziwą stratą jest luka po zmianie średnicy, gdy nic się nie wypala, dopóki kolejny rozmiar nie zostanie wyśrutowany, natryśnięty i wysuszony. Tę lukę należy księgować jako czas przezbrojenia pieca, odczytany z PLC przenośnika, a nie jako wolną pracę.
Potem przychodzi kolej na anodę, grzałkę lub palnik i obudowę, a piankę wtryskuje się między zbiornik a obudowę w formie, która liczy wtryski, z czasem utwardzania wliczonym w jej cykl.
Co kamera może, a czego nie może policzyć na przenośniku powlekania
Citlak i Pillay (Automation, 2024, artykuł recenzowany) ustawili kamerę wideo obok przenośnika powlekania farbą emaliową w zakładzie AGD (EN), aby klasyfikować wiszące detale z blachy. Zauważają, że „w danej chwili detale mogą nie znajdować się dokładnie we współrzędnych w pożądanym obszarze zainteresowania, a klasy obiektów zmieniają się wraz ze zmieniającymi się wymaganiami produkcji” (tłumaczenie). Podają, że „najwyższa średnia precyzja uzyskana przez model wyniosła 98,27% przy ogólnej dokładności 98,24% z użyciem zaproponowanego frameworku” (tłumaczenie).
Należy to rozumieć wąsko: jedna linia lakiernicza, a nie piec do emalii szklistej, jedno położenie kamery, wytrenowane klasy detali i detekcja, a nie zmianowe zliczanie sprawdzone z ręcznym liczeniem. Stanowisko montażowe dokłada ręce w kadrze, grupy odkładane w dwóch rzędach i odblaski od stali. Dlatego kamera AI (moduł dodatkowy) trafia tylko tam, gdzie nie liczy żaden PLC, a jej zliczenie najpierw sprawdza się ręcznie. Ta strona nie podaje żadnej wartości dokładności dla żadnej kamery AI Fabrico.
Gdzie kamera AI (moduł dodatkowy) liczy w zakładzie z dwoma produktami
W tym przykładowym układzie stanowiska ręczne są jedynymi miejscami bez zliczania.
Na stanowiskach grup hydraulicznych kamera AI nad wyjściem liczy gotowe grupy odkładane na regał, więc godzina czekania na zawory jest widoczna właśnie jako ta godzina; OEE na ręcznych i hybrydowych liniach montażowych opiera się na tej samej idei. Tor FIFO lub supermarket przy linii decyduje o tym, jak długo stanowisko czeka na zawory. Przed zapytaniem o wycenę warto porównać zliczanie kamery z ręcznym liczeniem przez kilka zmian.
Stanowiska, prywatność i przedstawiciele pracowników. Obiektyw nad stanowiskiem obejmuje ręce i twarze. Monterom należy wyjaśnić, czemu służy zliczanie, uzgodnić je z przedstawicielami pracowników, jeśli działają w zakładzie, skierować kamerę na regał wyjściowy i raportować według stanowiska i zmiany, bez nazwisk. Kamera AI Fabrico liczy urządzenia i grupy i nie śledzi żadnej osoby. Kamery na linii produkcyjnej bez inwigilacji opisuje kolejne kroki.
Przykład z liczbami: jedna pierwsza zmiana na stanowisku grup hydraulicznych
Przykładowe liczby, nie rzeczywisty zakład. Jedno z trzech stanowisk zasilających linię kotłów dwufunkcyjnych składa grupy hydrauliczne do modeli 24 kW i 30 kW, jeden monter, jedna grupa naraz. Pierwsza zmiana trwa od 06:00 do 14:00; 30 minut przerwy zostawia 450 planowanych minut. Najszybsze utrzymane tempo dla grupy 24 kW to 5 minut, więc ideał to 90 grup. Kamera AI (moduł dodatkowy) liczy grupy odkładane na regał; monter księguje odłożone grupy, a brygadzista wpisuje przyczyny przestojów.
Dostępność. Zawory trójdrogowe nie dotarły z supermarketu przy linii przez 35 minut. Przejście z zestawu 24 kW na zestaw 30 kW, wraz z kontrolą pierwszej sztuki, kosztowało 20 minut. Stanowisko pracowało 395 z 450 minut: 87,8%.
Wydajność. Przy idealnym tempie 395 minut pracy pozwala na 79 grup. Stanowisko obsłużyło 70: 67 wysłanych na linię i 3 odłożone. 70 z 79 to 88,6%.
Jakość. Odłożone 3 grupy miały przekoszony gwint w gnieździe czujnika i zostały później rozebrane na tym samym stanowisku. 67 z 70 to 95,7%. Kiedy te 3 wrócą na regał, będą poprawką, a nie nowymi grupami dobrymi za pierwszym razem, według tej samej reguły co naprawiony kocioł.
OEE. 87,8% x 88,6% x 95,7% = 74,4%. Szybka kontrola: 67 dobrych grup z 90, na które pozwala 450 minut przy 5 minutach na grupę, to 74,4%.
Paski się sumują: 335 dobrych, 15 odłożonych, 35 braku zaworów, 20 zmiany modelu i 45 wolnego montażu dają razem 450. Te 45 wolnych minut to nie powolny monter: po 11:00 stanowisko składało grupę 30 kW, z większym płytowym wymiennikiem ciepła i większą liczbą klipsów, a ta grupa nie miała własnego idealnego taktu. To błąd zliczania 6. Gdy grupa 30 kW dostanie własny idealny takt, te minuty trafią do brakującego standardu. Brak zaworów należy do zaopatrzenia materiałowego, więc to rozwiązanie leży w magazynie.
Ile zmiana kosztowała w pieniądzach
Tutaj trzy stanowiska nadają tempo linii kotłów, więc niezłożona grupa to kocioł niezbudowany na tej zmianie. Nie znaleziono publicznej marży na kocioł, więc marża jest wartością przykładową, 120 EUR marży pokrycia na kocioł; zakład zastępuje ją własną wartością dla każdego modelu.
| Strata | Minuty | Utracone grupy | Przy 120 EUR (przykład) |
|---|---|---|---|
| Wolny montaż, grupa 30 kW | 45 | 9 | 1080 EUR |
| Brak zaworów | 35 | 7 | 840 EUR |
| Zmiana modelu i pierwsza sztuka | 20 | 4 | 480 EUR |
| Odłożone, przekoszony gwint gniazda | 15 | 3 | 360 EUR |
| Razem | 115 | 23 | 2760 EUR |
Kontrola: 90 idealnych grup minus 67 dobrych to 23, a 23 x 120 EUR to 2760 EUR dla jednego stanowiska na jednej zmianie. Godzina przestoju stanowiska kosztuje 12 grup, czyli 1440 EUR. Usunięcie największej pozycji, brakującego idealnego taktu dla grupy 30 kW, nie kosztuje nic poza jednym przebiegiem z pomiarem czasu. Fabrico wycenia każdą stratę według ceny lub marży, którą zakład wprowadza dla każdego produktu, więc w praktyce ta tabela korzysta z liczb samego zakładu.
Pytania do dostawców systemów OEE i kamer w zakładzie zbiorników i kotłów
Każde pytanie wynika z jednego wiersza tabeli.
| Pytanie | Dobra odpowiedź |
|---|---|
| Jak liczy się urządzenie, które nie przejdzie testu spalania? | Strata jakości przy pierwszym teście, czas naprawy jako osobna strata i ponowny test poza dobrymi za pierwszym razem. |
| Jak odróżnia się ponowny test od nowego urządzenia? | Po numerze seryjnym z logu stanowiska, zaksięgowany jako ponowny test. |
| Co system pobiera ze stanowiska testowego? | Liczbę zaliczonych lub odrzuconych, a nie odczyty szczelności, spalania czy elektryczne. |
| Gdzie księguje się złomowany zbiornik z pianką? | Raz, na teście, którego nie przeszedł; wtryski pianki nigdy nie liczą się jako dobre zbiorniki. |
| Czy idealny takt może się różnić w zależności od pojemności i mocy znamionowej? | Idealny takt dla każdego modelu i stanowiska, który zakład ustala sam. |
| Kto widzi wideo i na jakich urządzeniach? | Spisany przepływ danych, który IT i przedstawiciele pracowników mogą zatwierdzić. |
Miejsce Fabrico w zakładzie podgrzewaczy wody i kotłów
Fabrico działa w chmurze jako oprogramowanie OEE z funkcjami lekkiego MES. W zakładzie, który produkuje zbiorniki i kotły, obejmuje dziś dwa obszary:
- Na wydziale zbiorników i na linii kotłów odczytuje stan pracy i zliczenia z pras, spawarek, przenośnika pieca, form do pianki i PLC linii, a ze stanowisk testowych pobiera liczbę zaliczonych lub odrzuconych. Wymiany narzędzi, puste haki i stanowiska czekające na materiał pojawiają się jako czas przestoju.
- Na stanowiskach grup hydraulicznych, przy pakowaniu dużych zasobników oraz, tam gdzie nie da się odczytać logu ponownych testów stanowiska, na stanowisku naprawczym kamera AI (moduł dodatkowy) liczy wychodzące urządzenia i grupy. Jeśli stanowisko pakowania stało o 04:10, nagranie z minuty tego przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico.
Spawacze, monterzy i testerzy wpisują przyczyny przestojów na tablecie lub telefonie. Fabrico wycenia każdą stratę w pieniądzach i pokazuje OEE według stanowiska i zmiany w przeglądarce, na iOS i Androidzie; ERP otrzymuje dane przez REST API, webhooki lub plik CSV.
Plan rozwoju, funkcja dziś niedostępna: kamera AI, która zgłaszałaby stanowisko naprawcze, na którym zrobiło się cicho, i proponowałaby prawdopodobną przyczynę.
Poza Fabrico: kontrola spoin, test pokrycia emalii, próby szczelności i ciśnienia, testy spalania, testy bezpieczeństwa elektrycznego, tabliczki znamionowe i identyfikowalność według numerów seryjnych zostają we własnych systemach i w ERP.
Strona produktu to computer vision Fabrico dla OEE. Wymienniki lamelowe i pompy ciepła są w computer vision dla urządzeń HVAC, duże AGD w computer vision dla sprzętu AGD. Zestawienie oprogramowanie OEE dla produkcji HVAC jest najbliżej tej branży, a przewodnik po oprogramowaniu OEE obejmuje szerszy obszar.
Pytania z zakładów zbiorników i kotłów
Czy naprawiony kocioł liczy się w OEE jako dobra produkcja?
Nie. Jest stratą jakości na stanowisku testowym w chwili, gdy nie przechodzi testu, i po ponownym teście zostaje poza liczbą dobrych za pierwszym razem. Czas na stanowisku naprawczym idzie pod własnym kodem straty, a ponowny test księguje się jako ponowny test, nie jako nową produkcję. Kocioł i tak trafia do wysyłki.
Gdzie zakład podgrzewaczy wody powinien zamontować pierwszą kamerę?
Na stanowisku grup hydraulicznych po stronie kotłów albo przy pakowaniu dużych zasobników; na stanowisku naprawczym tylko tam, gdzie nie da się odczytać logu ponownych testów stanowiska testowego. Prasy, spawarki, przenośnik pieca i linia kotłów raportują już przez własne sterowniki.
Nieszczelny zbiornik z pianką to poprawka czy złom?
Złom. Gdy emaliowany zbiornik zostanie zapiankowany w obudowie, wycieku przez płaszcz nie da się już ponownie zaspawać. Należy go zaksięgować raz, jako złom na teście, którego nie przeszedł, i nigdy nie czytać liczby wtrysków formy do pianki jako dobrych zbiorników.
Czy kamera OEE może sprawdzać spoiny, emalię lub spalanie?
Nie. Spoiny idą do kontroli spoin, emalia do testu pokrycia, ciśnienie na stanowisko próby szczelności, a spalanie na stanowisko testu spalania. Fabrico niczego nie kontroluje. Liczba odrzuceń ze stanowiska testowego może jednak zasilać wskaźnik jakości OEE przez sygnał odrzucenia z tego stanowiska.
Chcą Państwo liczyć sztuki dobre za pierwszym razem, ponowne testy i złom tam, gdzie powstają? Zapraszamy na demo: pokażemy stanowiska grup hydraulicznych, pakowanie zasobników i test końcowy zliczane na jednej osi czasu zmiany.
Powiązane artykuły





Najnowsze wiadomości z naszego bloga




Prawdziwe kafelki Fabrico, dane przykładowe.