


 Anmeldung
 Blog

Computer Vision in der Fertigung von Warmwasserspeichern und Heizkesseln: Reparierte Kessel sind keine Gutteile

Kurz gesagt: Computer Vision in der Fertigung von Warmwasserspeichern und Heizkesseln zählt die Ausbringung an Handarbeitsplätzen. Klare Zählregeln halten reparierte, nachgeprüfte und verschrottete Geräte aus der Gutmenge heraus.
Prüfungen von Schweißnähten, Emaillierung, Dichtheit und Verbrennung bleiben bei Prüfsystemen und Prüfständen; eine KI-Kamera (ein Add-on) zählt nur Einheiten, die eine Station verlassen.
- Sieben Stellen, an denen die Ausbringungszahl eines Speicher- und Kesselwerks falsch wird, und die Zählregel, die jede davon klärt.
- Ein Kessel, der nach der Brennprüfung repariert wurde, wird ausgeliefert, zählt aber nie zur Gutmenge im ersten Durchlauf.
- Die KI-Kamera deckt die Montageplätze für Baugruppen und das Verpacken von Hand ab; den Reparaturplatz nur dort, wo sich das Wiederholprüfungsprotokoll des Prüfstands nicht auslesen lässt.
Ein Speicher- und Kesselwerk weiß, wie viele Geräte seine Prüfstände freigegeben haben. Selten weiß es, wie viele davon im ersten Durchlauf bestanden haben, wie viele ein und derselbe Kessel in seinem zweiten Lauf waren oder wie viele geschäumte Speicher verschrottet wurden, nachdem die Schäumvorrichtung sie gezählt hatte. Dieser Beitrag geht diese Fehlzählungen an einem Beispielwerk durch, das Warmwasserspeicher und wandhängende Heizkessel baut.
Die Tabelle der Fehlzählungen: wo die Ausbringungszahl eines Speicher- und Kesselwerks falsch wird
ISO 22400-2 stellt jede Fertigungskennzahl über ihre Formel und die Elemente dahinter dar (EN). Liest man die OEE so, ist jede Zeile unten ein Element, das an der falschen Stelle verbucht wurde.
| Wo die Zahl falsch wird | Was das Werk sieht | Zählregel | Wer zählt |
|---|---|---|---|
| 1. Reparierter Kessel als Gutteil gezählt | Ein Gerät, das die Brennprüfung nicht bestanden hat, erreicht die Verpackung und landet in der Gutmenge | Ein Qualitätsverlust bei der ersten Prüfung; die Wiederholprüfung bleibt aus den Gutteilen im ersten Durchlauf heraus | End-of-Line-Prüfstand, Gut-/Schlecht-Zählung |
| 2. Wiederholprüfung als neue Ausbringung gezählt | Ein Kessel läuft zweimal über den Prüfstand und wird zweimal gezählt | Eine Zählung pro Seriennummer; der zweite Lauf ist eine Wiederholprüfung | Das Protokoll des Prüfstands nach Seriennummer |
| 3. Undichter geschäumter Speicher an der Schäumvorrichtung gezählt | Ein Schäumschuss gilt als guter Speicher, dann wird der Speicher verschrottet | Schäumschüsse nur für die Schäumvorrichtung; gute Speicher nach der Prüfung gezählt; Ausschuss einmal verbucht | Schäumvorrichtung für Schüsse, Prüfstand für gute Speicher |
| 4. Nachgeschweißter Rohbehälter als erster Durchlauf gezählt | Ein Behälter, der nach der Luft-Dichtheitsprüfung repariert wurde, gilt als im ersten Durchlauf gut | Nacharbeit an der Dichtheitsprüfung des Rohbehälters, dann eine Wiederholprüfung | Dichtheitsprüfstand für Rohbehälter |
| 5. Baugruppen der Montageplätze zu Kesseln addiert | Baugruppen, geprüfte Geräte und verpackte Kessel als eine Ausbringung summiert | Jede Station zählt ihre eigene Einheit; die Werksausbringung wird einmal gelesen, an der Verpackung | KI-Kamera (ein Add-on) am Montageplatz für Baugruppen; Verpackung für Geräte |
| 6. Eine Vorgabe für alle Größen | Ein 80-Liter-Speicher und ein 300-Liter-Standspeicher teilen sich einen Idealtakt | Ein Idealtakt je Literinhalt und Nennleistung | Jede Station, mit Idealtakten, die das Werk festlegt |
| 7. Ofenlücke als langsamer Lauf verbucht | Nach einem Durchmesserwechsel werden weniger Speicher gebrannt, und niemand ist für die Lücke zuständig | Die Lücke als Rüstzeit am Ofen verbuchen | SPS des Förderers am Emaillierofen |
Fünf der sieben Zuständigen haben bereits eine Maschine oder einen Prüfstand, der zählt; dort ist die Lösung eine Zählregel, keine Hardware.
Das Audit an den Unterlagen einer Woche durchführen
- Die Zahlen einer Woche sammeln. Strichlisten, Prüfstandsprotokolle, Ausschussmeldungen, Verpackungszählungen.
- Nach Einheit abgleichen. Enthält die Werksausbringung diese Einheit je Zeile einmal, zweimal oder gar nicht?
- Der Endprüfung eine Frage stellen. Lässt sich das Wiederholprüfungsprotokoll des Prüfstands nach Seriennummer exportieren? Wenn ja, braucht der Reparaturplatz keine Kamera.
- Einen Zuständigen benennen. Schreiben Sie die zuständige Station neben jede Zählung und informieren Sie die Monteure und den Betriebsrat, bevor eine Kamera montiert wird.
Erklärvideo mit Iris, der KI-generierten Präsentatorin von Fabrico: wie eine KI-Kamera (ein Add-on) die Ausbringung zählt, wo eine Maschine kein Signal hat. Demo buchen.
Wird von YouTube abgespielt. Google kann Cookies setzen, wenn Sie auf Wiedergabe drücken. Datenschutzerklärung.
Reparierte Kessel als Gutteile gezählt: die Erstdurchlaufregel an der End-of-Line-Prüfung
In diesem Beispielwerk durchlaufen fertige Kessel Dichtheitsprüfungen des Wasser- und des Gaskreises, eine Brennprüfung mit Abgasmessung und eine elektrische Sicherheitsprüfung; Warmwasserspeicher erhalten eine Dichtheitsprüfung und, bei Gasgeräten, eine Brennprüfung. Ein durchgefallenes Gerät verlässt den Fluss: Eine tropfende Verschraubung wird neu abgedichtet, ein Gasventil oder Sensor getauscht, ein Kabelbaumstecker neu gesteckt, und das Gerät läuft erneut durch dieselbe Prüfung. Besteht es, sieht die Verpackung einen Kessel mehr, und wenn die Gutmenge an der Verpackung gelesen wird, ist der Fehler verschwunden.
Die Gutmenge der OEE ist die Gutmenge im ersten Durchlauf. Ein Kessel, der die Brennprüfung nicht besteht, ist ein Qualitätsverlust an der Prüfstation, wenn er durchfällt, und er bleibt nach seiner Wiederholprüfung aus der Gutmenge im ersten Durchlauf heraus. Die Zeit am Reparaturplatz läuft unter einem eigenen Verlustcode. Der Kessel wird trotzdem ausgeliefert, also sind ausgelieferte Geräte und Gutteile im ersten Durchlauf zwei Zahlen, und ein Werk braucht beide. Zählt Nacharbeit in der OEE als Gutteil? beschreibt dieselbe Regel für einen Lebensmittelbetrieb, und die Erstdurchlaufquote (First Pass Yield) hält die Reparatur sichtbar.
Der Prüfstand ist für diese Zählung zuständig, weil er ohnehin entscheidet. Fabrico kann vom Prüfstand die Gut-/Schlecht-Zählung übernehmen, nicht seine Messwerte zu Dichtheit, Verbrennung oder elektrischer Sicherheit, und prüft selbst nichts. Der Prüfer tippt den Grund für eine Ablehnung auf einem Tablet neben dem Prüfstand ein.
Eine Seriennummer, eine Zählung: Eine Wiederholprüfung ist keine Doppelzählung
Ein Prüfstand zählt Prüfungen, nicht Kessel. Ein Kessel, der durchfällt, repariert wird und dann besteht, hinterlässt zwei Datensätze; wird die Summe des Prüfstands als Ausbringung gelesen, erhöht eine schlechte Stunde am Reparaturplatz die Ausbringung.
Zählen Sie stattdessen nach Seriennummer. Der erste Lauf einer Seriennummer entscheidet über Gutteil im ersten Durchlauf oder Ablehnung; jeder spätere Lauf ist eine Wiederholprüfung. Die Serienverfolgung begleitet jede einzelne Einheit, und das verhindert, dass eine Wiederholprüfung als neuer Kessel gelesen wird.
Wo sich das Wiederholprüfungsprotokoll des Prüfstands nach Seriennummer auslesen lässt, zählt es die zurückgeschickten Geräte bereits, und der Reparaturplatz braucht keine Kamera. Wo nicht, zählt sie eine KI-Kamera (ein Add-on) über dem Ausgang des Reparaturplatzes. In beiden Fällen ergänzt der Reparaturtechniker den Grund für jede Reparatur, und der Prüfstand entscheidet weiterhin, ob das Gerät besteht.
Eine Studie der Chalmers University mit OEE-Rohdaten von 23 Unternehmen und 884 Maschinen ergab, dass sich fast die Hälfte der erfassten Verluste nicht zuordnen ließ (EN), weil die Kategorien fehlten oder unklar beschrieben waren. Legen Sie deshalb Codes für Wartezeiten am Prüfstand, für zur Wiederholprüfung zurückgehaltene Geräte und für Reparaturen, die auf ein Teil warten, fest, bevor das Zählen beginnt.
Ein geschäumter Speicher, der leckt, ist Ausschuss, keine Nacharbeit
Die Reihenfolge entscheidet, welcher Qualitätsverlust ein Leck ist. Gewölbte Böden werden auf Pressen, die Hübe zählen, aus Ronden vom Coil gezogen. Mäntel werden gerollt und mit einer Längsnaht geschlossen, bei einem Gasgerät führt ein Rauchrohr durch die Mitte, und Rundnahtschweißanlagen verbinden Böden und Mantel, jede zählt ihre Zyklen (OEE für Roboterschweißzellen behandelt deren Stillstände).
Der Rohbehälter erhält dann eine Luft-Dichtheitsprüfung, bevor er emailliert wird. Ein Behälter, der dort durchfällt, lässt sich noch an der Naht reparieren und erneut prüfen. Das ist Nacharbeit: ein Qualitätsverlust an der Dichtheitsprüfung des Rohbehälters, und der Behälter bleibt aus den Gutteilen im ersten Durchlauf heraus.
Nach Emaillierung und Schäumen ist dasselbe Leck Ausschuss. Ein geschäumter, emaillierter Speicher, der durch seinen Behältermantel leckt, kann nicht mehr geschweißt werden. Die Schäumvorrichtung hat für ihn einen Schuss gezählt; werden Schüsse als gute Speicher gelesen, taucht der Ausschuss nirgends auf. Ausschuss und Nacharbeit sind zwei Qualitätsverluste mit sehr unterschiedlichen Kosten, und hier entscheidet die Station, die das Leck findet, welcher es ist.
Die Lösung: Die Schäumvorrichtung zählt Schüsse für ihre eigene Laufzeit und ihr Tempo, gute Speicher werden nach der End-of-Line-Prüfung gezählt, und der verschrottete Speicher wird einmal verbucht, an der Prüfung, an der er durchgefallen ist. So bleibt der OEE-Qualitätsverlust an der Station, die ihn gefunden hat.
Wo gezählt wird: Baugruppen am Montageplatz, geprüfte Geräte und verpackte Kessel
An Montageplätzen neben der Kessellinie montiert ein Monteur Pumpe, Umschaltventil, Plattenwärmetauscher, Drucksensor und Sicherheitsventil auf einen Verteiler oder fertigt einen Kabelbaum für die Steuerung. Die Linien-SPS zählt Chassis, die Prüfstände zählen Prüfungen, und die Verpackung zählt ausgehende Geräte. Jede zählt eine andere Einheit: Summiert zählen sie doppelt, verglichen verdecken sie den Puffer an Baugruppen im Regal. Lassen Sie jede Station bei ihrer eigenen Einheit, lesen Sie die Werksausbringung einmal, an der Verpackung, und halten Sie Gutmenge und Gesamtmenge an jeder Station getrennt.
Kleine Speicher und Kessel laufen über eine automatische Kartonier- und Umreifungslinie, die ihre eigenen Zyklen zählt; wo eine ältere Linie keinen Zähler hat, kann eine Lichtschranke ihre Ausbringung zählen. Standspeicher ab 300 Litern werden von Hand auf einer Palette verpackt: Bodenschale, Eckpfosten, Haube, Umreifungsbänder, Etikett. Dort zählt niemand, also zählt eine KI-Kamera (ein Add-on) am Palettenauslauf die verpackten Standspeicher.
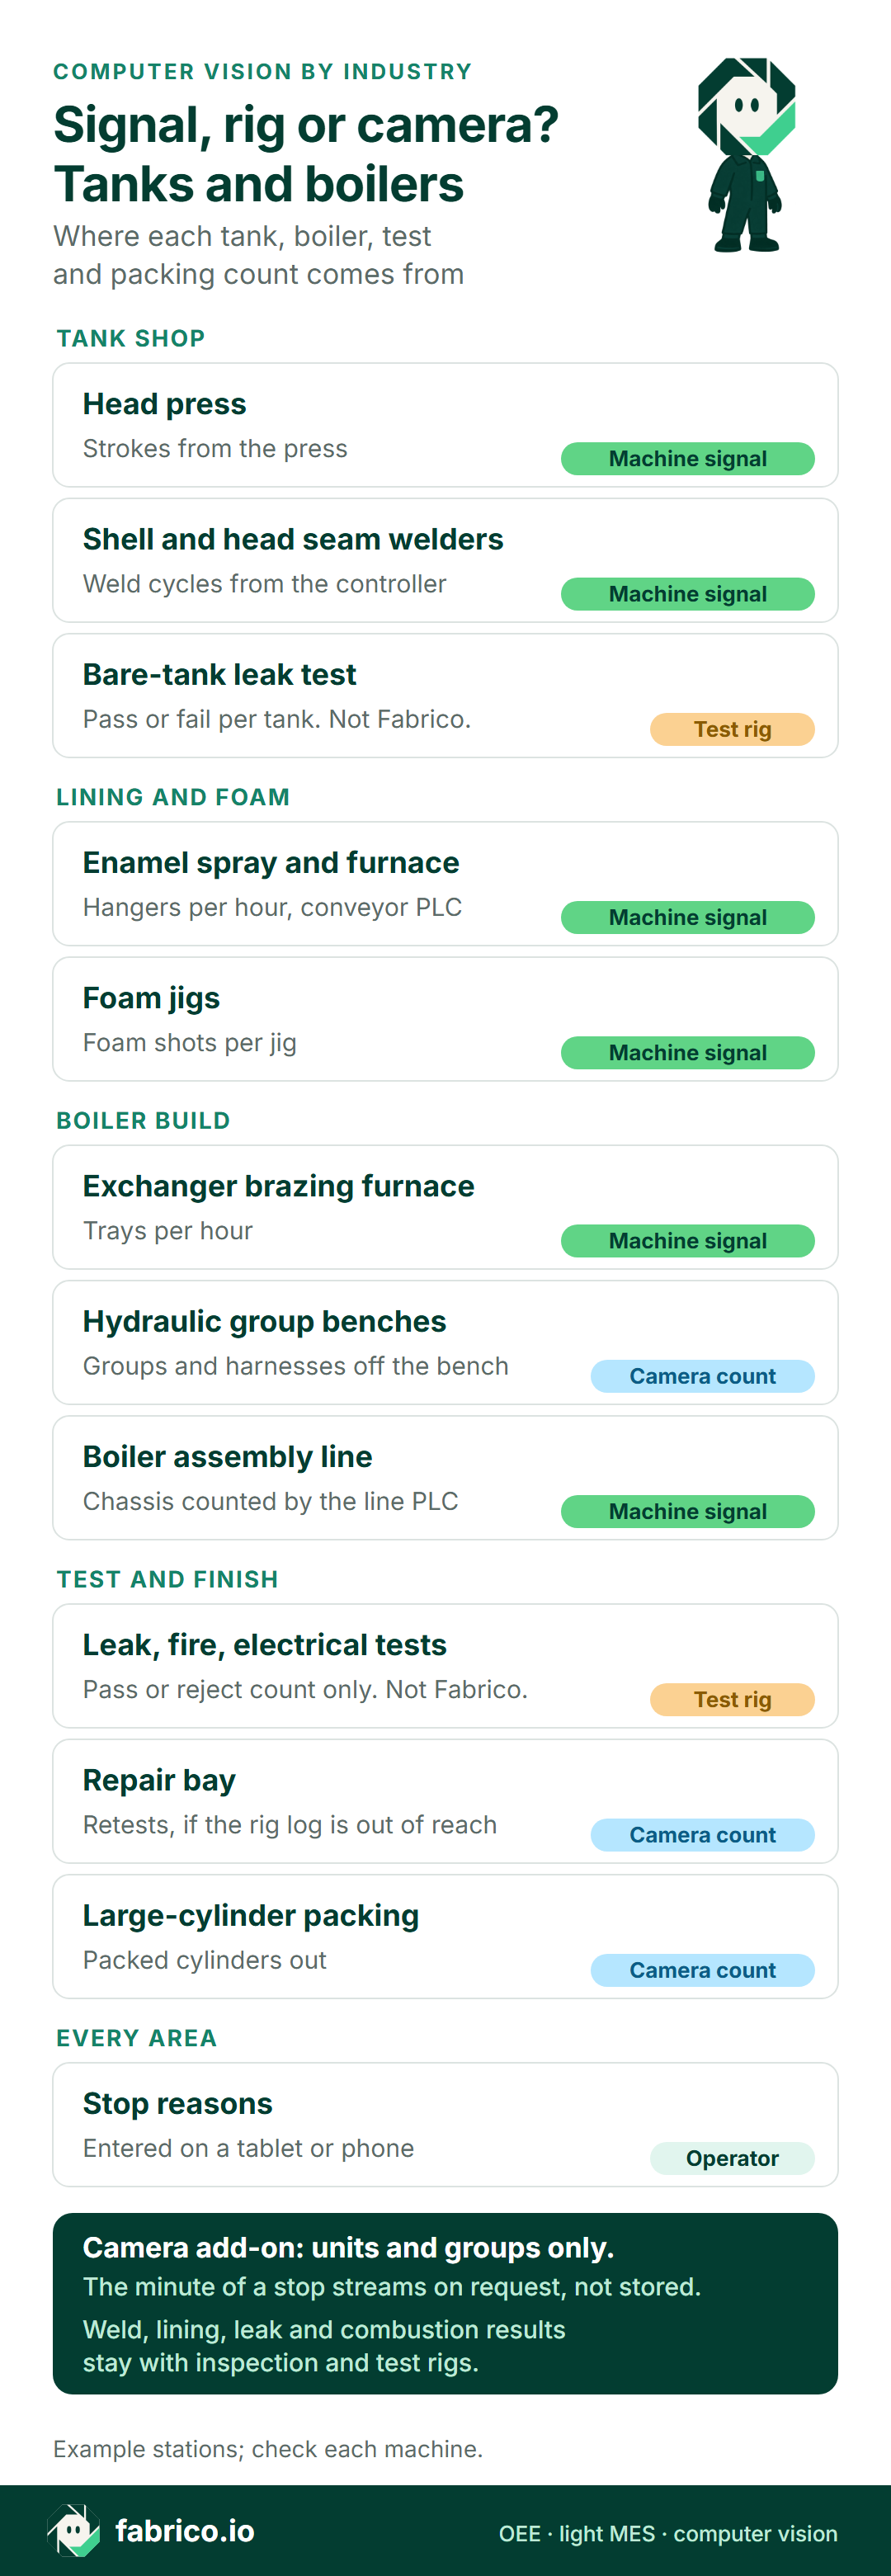
Textversion dieser Infografik
- Behälterbau: Bodenpresse: Maschinensignal, Hübe von der Presse
- Behälterbau: Schweißanlagen für Mantel- und Bodennähte: Maschinensignal, Schweißzyklen von der Steuerung
- Behälterbau: Dichtheitsprüfung des Rohbehälters: Prüfstand, bestanden oder nicht bestanden je Behälter, nicht Fabrico
- Emaillierung und Schäumen: Emailspritzen und Ofenförderer: Maschinensignal, Gehänge pro Stunde
- Emaillierung und Schäumen: Schäumvorrichtungen: Maschinensignal, Schäumschüsse je Vorrichtung
- Kesselmontage: Lötofen für Wärmetauscher: Maschinensignal, Horden pro Stunde
- Kesselmontage: Montageplätze für Hydraulikgruppen: Kamerazählung, Baugruppen und Kabelbäume vom Montageplatz
- Kesselmontage: Kesselmontagelinie: Maschinensignal, Chassis von der Linien-SPS gezählt
- Prüfung und Abschluss: Dichtheits-, Brenn- und elektrische Sicherheitsprüfung: Prüfstand; nur seine Gut-/Schlecht-Zählung erreicht Fabrico
- Prüfung und Abschluss: Reparaturplatz: Kamerazählung, wo sich das Wiederholprüfungsprotokoll des Prüfstands nicht auslesen lässt
- Prüfung und Abschluss: Verpackung großer Standspeicher: Kamerazählung, verpackte Standspeicher am Ausgang
- Alle Bereiche: Stillstandsgründe, vom Bediener auf Tablet oder Smartphone eingegeben
- KI-Kameras (ein Add-on): nur Geräte und Baugruppen; das Video zur Minute eines Stillstands lässt sich aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert
- Ergebnisse zu Schweißnähten, Emaillierung, Dichtheit und Verbrennung bleiben bei Prüfsystemen und Prüfständen
Demo buchen, um Maschinen im Behälterbau, Montageplätze an der Kessellinie und Prüfstände auf einer Schicht-Zeitleiste gezählt zu sehen.
Modellgrößen und Marktvarianten: ein Idealtakt je Modell, nicht je Linie
Die Größe eines Geräts verändert, was eine Zählung bedeutet. Die US-Bundesvorschriften in 10 CFR 430.2 definieren einen gasbefeuerten Speicher-Warmwasserbereiter als Gerät mit einer Nenn-Wärmebelastung laut Typenschild von höchstens 75.000 Btu/h (EN) und einen elektrischen Speicher-Warmwasserbereiter als Gerät mit höchstens 12 kW. Oberhalb dieser Grenze zählt 10 CFR 431.102 gasbefeuerte Speicher-Warmwasserbereiter über 75.000 Btu/h zu den gewerblichen Geräten (EN): die Klasse der großen, von Hand verpackten Standspeicher, und doch zählen beide als ein Gerät.
Auch die Produkte werden getrennt eingeordnet: Das alte US-Branchenhandbuch führt Haushalts-Warmwasserbereiter unter SIC 3639, Haushaltsgeräte (EN), und Niederdruck-Dampf- und Warmwasserheizkessel unter SIC 3433, Heizgeräte außer elektrischen Heizungen und Warmluftöfen (EN). In der Fertigung ist ein Behälterbau ein Blechbearbeitungs- und Schweißbetrieb, während ein wandhängender Kessel auf einer Montagelinie entsteht, seine Primärwärmetauscher aus Edelstahl-Coil geschweißt, im Ofen gelötet oder als Gussteile zugekauft.
Gas- und Elektrovarianten bringen ihren eigenen Brenner oder Heizstab und ihre eigene Prüfung mit, und in Deutschland meldete der Bundesverband der Deutschen Heizungsindustrie (BDH) für 2025 rund 627.000 verkaufte Wärmeerzeuger, 12 % weniger als 2024, gegenüber rund 800.000 pro Jahr im Jahrzehnt davor. Kleinere Aufträge bedeuten mehr Modellwechsel pro Schicht, also verfälscht ein einziger Takt je Linie mehr Stunden.
Die Lösung ist eine ideale Zykluszeit je Literinhalt und Nennleistung an jeder Station. Ein Bausatzwechsel an einem Montageplatz, mit seiner Erstteilfreigabe nach dem Umrüsten, ist ein eigener Stillstand, kein langsamer Monteur.
Emaillierofen und Schäumvorrichtungen: Lücken nach einem Durchmesserwechsel
Innen wird der Behälter gestrahlt, mit Emailschlicker gespritzt, getrocknet und an Haken durch einen Durchlaufofen gebrannt. Der Ofenförderer läuft mit einer einzigen Geschwindigkeit, also ist sein eigentlicher Verlust die Lücke nach einem Durchmesserwechsel, wenn nichts gebrannt wird, bis die nächste Größe gestrahlt, gespritzt und getrocknet ist. Verbuchen Sie diese Lücke als Rüstzeit am Ofen, gelesen aus der SPS des Förderers, nicht als langsamen Lauf.
Dann folgen Anode, Heizstab oder Brenner und Außenmantel, und in einer Schäumvorrichtung, die Schüsse zählt, wird Schaum zwischen Behälter und Außenmantel eingespritzt, mit der Aushärtezeit innerhalb ihres Zyklus.
Was eine Kamera an einem Beschichtungsförderer zählen kann und was nicht
Citlak und Pillay (Automation, 2024, mit Peer-Review) stellten in einem Haushaltsgerätewerk eine Videokamera neben einen Förderer für Emaillelack-Beschichtung (EN), um hängende Blechteile zu klassifizieren. Sie halten fest: „Zu jedem Zeitpunkt befinden sich die Teile möglicherweise nicht genau an den Koordinaten innerhalb des gewünschten Interessenbereichs, und die Objektklassen variieren mit wechselnden Produktionsanforderungen.“ (übersetzt) Sie berichten: „Die höchste mit dem Modell erzielte durchschnittliche Präzision lag bei 98,27 % bei einer Gesamtgenauigkeit von 98,24 % mit dem vorgeschlagenen Framework.“ (übersetzt)
Lesen Sie das eng: eine Lacklinie, kein Ofen für Glasemail, eine Kameraposition, trainierte Teileklassen und eine Erkennung statt einer Schichtzählung, die gegen eine Strichliste geprüft wurde. Ein Montageplatz bringt Hände im Bild, in zwei Reihen hintereinander abgestellte Baugruppen und Reflexe auf Stahl dazu. Deshalb kommt die KI-Kamera (ein Add-on) nur dorthin, wo keine SPS zählt, und ihre Zählung wird zuerst von Hand geprüft. Diese Seite nennt keine Genauigkeitszahl für eine KI-Kamera von Fabrico.
Wo eine KI-Kamera (ein Add-on) an einem Standort mit zwei Produkten zählt
In diesem Beispiel-Layout sind die Handarbeitsplätze die einzigen Stellen ohne Zählung.
An den Montageplätzen für Hydraulikgruppen zählt die KI-Kamera über dem Auslauf die fertigen Gruppen, die ins Regal gestellt werden, sodass eine Stunde Warten auf Ventile als genau diese Stunde erscheint; OEE an manuellen und hybriden Montagelinien folgt demselben Gedanken. Eine FIFO-Bahn oder ein Supermarkt an der Linie bestimmt, wie lange ein Montageplatz auf Ventile wartet. Bevor Sie Angebote einholen, gleichen Sie die Kamerazählung einige Schichten lang mit einer Strichliste ab.
Montageplätze, Datenschutz und Betriebsrat. Ein Objektiv über einem Montageplatz erfasst Hände und Gesichter. Sagen Sie den Monteuren, wofür die Zählung dient, regeln Sie sie mit dem Betriebsrat, falls es einen gibt, richten Sie die Kamera auf das Auslaufregal und berichten Sie je Station und Schicht, ohne Namen. Die KI-Kamera von Fabrico zählt Geräte und Baugruppen und verfolgt keine Person. Linienkameras ohne Überwachung betreiben listet die Schritte auf.
Rechenbeispiel: eine Frühschicht an einem Montageplatz für Hydraulikgruppen
Beispielzahlen, kein reales Werk. Einer von drei Montageplätzen, die eine Linie für Kombithermen versorgen, baut Hydraulikgruppen für Modelle mit 24 kW und 30 kW, ein Monteur, eine Gruppe nach der anderen. Die Frühschicht läuft von 06:00 bis 14:00 Uhr; nach 30 Minuten Pause bleiben 450 geplante Minuten. Das schnellste gehaltene Tempo bei der 24-kW-Gruppe liegt bei 5 Minuten, also beträgt das Ideal 90 Gruppen. Die KI-Kamera (ein Add-on) zählt die ins Regal gestellten Gruppen; der Monteur bucht aussortierte Gruppen, und der Schichtleiter erfasst die Stillstandsgründe.
Verfügbarkeit. Umschaltventile kamen 35 Minuten lang nicht aus dem Supermarkt an der Linie. Der Wechsel vom 24-kW- auf den 30-kW-Bausatz kostete mit seiner Erstteilprüfung 20 Minuten. Der Montageplatz lief 395 von 450 Minuten: 87,8 %.
Leistung. Beim idealen Tempo erlauben 395 Laufminuten 79 Gruppen. Gefertigt wurden 70: 67 gingen an die Linie und 3 wurden aussortiert. 70 von 79 sind 88,6 %.
Qualität. Die 3 aussortierten Gruppen hatten einen Sensoranschluss mit verkantetem Gewinde und wurden später am selben Montageplatz zerlegt. 67 von 70 sind 95,7 %. Kommen diese 3 zurück ins Regal, sind sie Nacharbeit, keine neuen Gruppen im ersten Durchlauf, nach derselben Regel wie ein reparierter Kessel.
OEE. 87,8 % x 88,6 % x 95,7 % = 74,4 %. Die Schnellprobe: 67 gute Gruppen von den 90, die 450 Minuten bei 5 Minuten je Gruppe erlauben, ergeben 74,4 %.
Die Balken gehen auf: 335 gut, 15 aussortiert, 35 Ventilwartezeit, 20 Modellwechsel und 45 Tempoverlust ergeben 450. Die 45 langsamen Minuten sind kein langsamer Monteur: Nach 11:00 Uhr baute der Montageplatz die 30-kW-Gruppe mit einem größeren Plattenwärmetauscher und mehr Clips, und sie hatte keinen eigenen Idealtakt. Das ist Fehlzählung 6. Geben Sie der 30-kW-Gruppe einen eigenen Idealtakt, und diese Minuten landen beim fehlenden Standard. Die Ventilwartezeit gehört zur Materialversorgung, also liegt diese Lösung im Lager.
Was die Schicht in Geld gekostet hat
Hier bestimmen die drei Montageplätze das Tempo der Kessellinie, also ist eine nicht gebaute Gruppe ein in dieser Schicht nicht gebauter Kessel. Eine öffentliche Marge pro Kessel wurde nicht gefunden, daher ist die Marge ein Beispielwert, 120 EUR Deckungsbeitrag pro Kessel; das Werk ersetzt ihn durch seinen eigenen Wert je Modell.
| Verlust | Minuten | Verlorene Gruppen | Bei 120 EUR (Beispiel) |
|---|---|---|---|
| Tempoverlust, 30-kW-Gruppe | 45 | 9 | 1.080 EUR |
| Ventilwartezeit | 35 | 7 | 840 EUR |
| Modellwechsel und Erstteilprüfung | 20 | 4 | 480 EUR |
| Aussortiert, verkantetes Gewinde am Anschluss | 15 | 3 | 360 EUR |
| Summe | 115 | 23 | 2.760 EUR |
Die Probe: 90 ideale Gruppen minus 67 gute sind 23, und 23 x 120 EUR sind 2.760 EUR für einen Montageplatz in einer Schicht. Eine Stunde Stillstand am Montageplatz kostet 12 Gruppen oder 1.440 EUR. Die größte Zeile, der fehlende Idealtakt für die 30-kW-Gruppe, kostet zur Behebung nichts außer einem Lauf mit Zeitmessung. Fabrico bewertet jeden Verlust mit dem Preis oder der Marge, die das Werk je Produkt hinterlegt, sodass diese Tabelle in der Praxis die eigenen Zahlen des Werks verwendet.
Prüffragen an OEE- und Kameraanbieter in einem Speicher- und Kesselwerk
Jede Prüffrage stammt aus einer Zeile der Tabelle.
| Frage | Eine gute Antwort |
|---|---|
| Wie zählt ein Gerät, das die Brennprüfung nicht besteht? | Ein Qualitätsverlust bei der ersten Prüfung, die Reparaturzeit als eigener Verlust und die Wiederholprüfung außerhalb der Gutteile im ersten Durchlauf. |
| Wie wird eine Wiederholprüfung von einem neuen Gerät unterschieden? | Über die Seriennummer aus dem Protokoll des Prüfstands, verbucht als Wiederholprüfung. |
| Was übernimmt das System von einem Prüfstand? | Die Gut-/Schlecht-Zählung, nicht die Messwerte zu Dichtheit, Verbrennung oder Elektrik. |
| Wo wird ein verschrotteter geschäumter Speicher verbucht? | Einmal, an der Prüfung, an der er durchgefallen ist; Schäumschüsse gelten nie als gute Speicher. |
| Kann sich der Idealtakt nach Literinhalt und Nennleistung unterscheiden? | Ein Idealtakt je Modell und Station, den das Werk selbst festlegt. |
| Wer sieht das Video und auf welchen Geräten? | Ein schriftlicher Datenfluss, den die IT und der Betriebsrat freigeben können. |
Wo Fabrico in ein Werk für Warmwasserspeicher und Kessel passt
Fabrico läuft in der Cloud als OEE-Software mit Funktionen eines Light MES. In einem Werk, das Speicher und Kessel baut, deckt es heute zwei Bereiche ab:
- Im Behälterbau und an der Kessellinie liest es Laufzustand und Zählungen von Pressen, Nahtschweißanlagen, dem Ofenförderer, den Schäumvorrichtungen und der Linien-SPS und übernimmt die Gut-/Schlecht-Zählung der Prüfstände. Werkzeugwechsel, leere Gehänge und unterversorgte Stationen erscheinen als Stillstandszeit.
- An den Montageplätzen für Hydraulikgruppen, an der Verpackung großer Standspeicher und, wo sich das Wiederholprüfungsprotokoll des Prüfstands nicht auslesen lässt, am Reparaturplatz zählt die KI-Kamera (ein Add-on) die Geräte und Baugruppen, die den Platz verlassen. Stand die Verpackungsstation um 04:10 Uhr still, lässt sich das Video zur Minute dieses Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert.
Schweißer, Monteure und Prüfer erfassen Stillstandsgründe auf Tablet oder Smartphone. Fabrico bewertet jeden Verlust in Geld und zeigt die OEE je Station und Schicht im Web, unter iOS und Android; das ERP erhält die Daten über die REST-API, Webhooks oder eine CSV-Datei.
Roadmap-Punkt, heute nicht verfügbar: eine KI-Kamera, die einen still gewordenen Reparaturplatz melden und eine wahrscheinliche Ursache vorschlagen würde.
Außerhalb von Fabrico: Schweißnahtprüfung, die Prüfung der Emaildeckung, Dichtheits-, Druck- und Brennprüfung, elektrische Sicherheitsprüfung, Typenschilder und die Rückverfolgbarkeit über Seriennummern bleiben in ihren eigenen Systemen und im ERP.
Die Produktseite ist Fabrico Computer Vision für OEE. Wärmetauscherregister und Wärmepumpen finden Sie unter Computer Vision für HLK-Geräte, weiße Ware unter Computer Vision für Haushaltsgeräte. Der Vergleich OEE-Software für die HLK-Fertigung liegt dieser Branche am nächsten, und der Leitfaden zu OEE-Software deckt das weitere Feld ab.
Fragen aus Speicher- und Kesselwerken
Zählt ein reparierter Kessel in der OEE als Gutteil?
Nein. Er ist ein Qualitätsverlust an der Prüfstation, wenn er durchfällt, und bleibt nach seiner Wiederholprüfung aus der Gutmenge im ersten Durchlauf heraus. Die Zeit am Reparaturplatz läuft unter einem eigenen Verlustcode, und die Wiederholprüfung wird als Wiederholprüfung verbucht, nicht als neue Ausbringung. Der Kessel wird trotzdem ausgeliefert.
Wo sollte ein Werk für Warmwasserspeicher seine erste Kamera installieren?
An einem Montageplatz für Hydraulikgruppen auf der Kesselseite oder an der Verpackung großer Standspeicher; am Reparaturplatz nur dort, wo sich das Wiederholprüfungsprotokoll des Prüfstands nicht auslesen lässt. Pressen, Nahtschweißanlagen, der Ofenförderer und die Kessellinie melden bereits über ihre eigenen Steuerungen.
Ist ein undichter geschäumter Speicher Nacharbeit oder Ausschuss?
Ausschuss. Sobald ein emaillierter Speicher in seinen Außenmantel eingeschäumt ist, lässt sich ein Leck im Behältermantel nicht mehr schweißen. Verbuchen Sie ihn einmal, als Ausschuss an der Prüfung, an der er durchgefallen ist, und lesen Sie die Schusszählung der Schäumvorrichtung nie als gute Speicher.
Kann eine OEE-Kamera Schweißnähte, Emaillierung oder Verbrennung prüfen?
Nein. Nahtschweißungen gehen an die Schweißnahtprüfung, die Emaillierung an ihre Deckungsprüfung, der Druck an den Dichtheitsprüfstand und die Verbrennung an die Brennprüfstation. Fabrico prüft nichts. Die Schlechtzählung eines Prüfstands kann dennoch über das Ablehnungssignal der Prüfstation in die OEE-Qualitätskennzahl einfließen.
Sollen Gutteile im ersten Durchlauf, Wiederholprüfungen und Ausschuss dort gezählt werden, wo sie entstehen? Demo buchen, um Montageplätze für Hydraulikgruppen, die Verpackung der Standspeicher und die End-of-Line-Prüfung auf einer Schicht-Zeitleiste gezählt zu sehen.
Verwandte Artikel





Das Neueste aus unserem Blog




Echte Fabrico-Kacheln, Beispieldaten.