


 Вход
 Блог

Компютърно зрение в производството на бойлери и котли: ремонтираният котел не е годна продукция

Накратко: компютърното зрение в производството на бойлери и котли брои продукцията на ръчните постове. Ясни правила за броене държат ремонтираните, повторно тестваните и бракуваните уреди извън годната продукция.
Проверките на заварките, емайла, херметичността и горенето остават при системите за контрол и изпитвателните стендове; AI камера (допълнителен модул) само брои уредите, които напускат даден пост.
- Седем места, където цифрата за продукция в завод за бойлери и котли се разминава, и правилото за броене, което решава всяко от тях.
- Котел, ремонтиран след огневия тест, се експедира, но никога не влиза в годната продукция от първия път.
- AI камерата покрива монтажните постове за групи и ръчното опаковане; ремонтния пост само там, където логът на стенда за повторните тестове не може да се прочете.
Заводът за бойлери и котли знае колко уреда са минали през неговите стендове. Рядко знае колко от тях са минали от първия път, колко всъщност са един и същ котел на второ минаване или колко съда с пяна са бракувани, след като формата за пяна вече ги е преброила. Тази страница проверява тези грешки при броенето в примерен завод, който произвежда бойлери и стенни котли.
Таблицата на грешките: къде се разминава цифрата за продукция в завод за бойлери и котли
ISO 22400-2 представя всеки производствен KPI чрез неговата формула и елементите зад нея (EN). Ако четете OEE по този начин, всеки ред по-долу е един елемент, отчетен на грешното място.
| Къде се разминава цифрата | Какво вижда заводът | Правило за броене | Кой брои |
|---|---|---|---|
| 1. Ремонтиран котел, отчетен като годен | Уред, който не е минал огневия тест, стига до опаковането и влиза в годната продукция | Загуба на качество при първия тест; повторният тест остава извън годните от първия път | Стенд за финален тест, брой годни или отхвърлени |
| 2. Повторен тест, отчетен като нова продукция | Един котел минава два пъти през стенда и се брои два пъти | Едно броене на сериен номер; второто минаване е повторен тест | Логът на стенда по сериен номер |
| 3. Течащ съд с пяна, преброен при формата за пяна | Едно впръскване на пяна се чете като годен съд, после съдът се бракува | Впръскванията са само за формата; годните съдове се броят след теста; бракът се отчита веднъж | Формата за пяна за впръсквания, стендът за годните съдове |
| 4. Повторно заварен неемайлиран съд, отчетен като годен от първия път | Съд, ремонтиран след теста за херметичност с въздух, се чете като годен от първия път | Преработка при теста за херметичност на неемайлирания съд, после повторен тест | Стенд за херметичност на неемайлирани съдове |
| 5. Групите от постовете, събрани с котлите | Групи, тествани уреди и опаковани котли, сумирани като една продукция | Всеки пост брои своята единица; продукцията на завода се отчита веднъж, при опаковането | AI камера (допълнителен модул) на поста за групи; опаковането за уредите |
| 6. Една норма за всички размери | Бойлер от 80 литра и стоящ бойлер от 300 литра имат една и съща идеална норма | Идеална норма за всеки обем в литри и номинална мощност | Всеки пост, с норми, които заводът задава |
| 7. Празнина в пещта, отчетена като бавна работа | След смяна на диаметъра се изпичат по-малко съдове и никой не отговаря за празнината | Празнината се отчита като време за пренастройка на пещта | PLC на конвейера на пещта за емайл |
Пет от седемте отговорни места вече имат машина или стенд, който брои, така че там решението е правило за броене, а не хардуер.
Направете одита върху документите от една седмица
- Съберете числата от една седмица. Листове за ръчно броене, логове от стендовете, бележки за брак, бройки от опаковането.
- Сравнете ги по единица. За всеки ред: съдържа ли продукцията на завода тази единица веднъж, два пъти или нито веднъж?
- Задайте един въпрос на финалния тест. Може ли логът на стенда за повторните тестове да се експортира по сериен номер? Ако може, ремонтният пост не се нуждае от камера.
- Определете отговорник. Запишете отговорния пост до всяко броене и информирайте монтажниците и представителите на работниците, преди да се монтира каквато и да е камера.
Обяснително видео с Ирис, генерираната с AI водеща на Fabrico: как AI камера (допълнителен модул) брои продукцията там, където машината няма сигнал. Заявете демо.
Видеото се възпроизвежда от YouTube. Google може да постави бисквитки, когато натиснете бутона за пускане. Политика за поверителност.
Ремонтирани котли, отчетени като годни: правилото за първо преминаване на финалния тест
В този примерен завод готовите котли минават тестове за херметичност на водния и газовия кръг, огнев тест, който измерва димните газове, и тест за електрическа безопасност; бойлерите минават тест за херметичност и, при газовите модели, огнев тест. Отпаднал уред напуска потока: протекъл фитинг се уплътнява отново, сменя се газов вентил или датчик, щекер на кабелния сноп се поставя наново и уредът минава пак през същия тест. Когато мине, опаковането вижда един котел повече и ако годната продукция се отчита при опаковането, отпадането е изчезнало.
Годният брой в OEE включва само годните от първия път. Котел, който не мине огневия тест, е загуба на качество на изпитвателния пост в момента на отпадането и остава извън годните от първия път след повторния тест. Времето в ремонтния пост върви под собствен код на загуба. Котелът все пак се експедира, така че експедираните уреди и годните от първия път са две различни числа и заводът има нужда и от двете. Брои ли се преработката като годна в OEE описва същото правило за хранителен завод, а добивът от първо преминаване държи ремонта видим.
Стендът отговаря за това броене, защото той и без това решава. Fabrico може да взема от стенда броя годни или отхвърлени, но не и неговите показания за херметичност, горене или електрическа безопасност, а самият Fabrico не инспектира нищо. Изпитателят въвежда причината за отхвърлянето на таблет до стенда.
Един сериен номер, едно броене: повторният тест не е двойно броене
Стендът брои тестове, а не котли. Котел, който отпадне, бъде ремонтиран и после мине, оставя два записа, така че ако общият брой на стенда се чете като продукция, един лош час в ремонтния пост повишава продукцията.
Вместо това бройте по сериен номер. Първото минаване на даден сериен номер решава дали уредът е годен от първия път или отхвърлен; всяко следващо минаване е повторен тест. Проследяването по сериен номер следи всяка отделна единица и така повторният тест не се чете като нов котел.
Там, където логът на стенда за повторните тестове по сериен номер може да се прочете, той вече брои върнатите уреди и ремонтният пост не се нуждае от камера. Там, където не може, ги брои AI камера (допълнителен модул) над изхода на ремонтния пост. И в двата случая ремонтният техник добавя причината за всеки ремонт, а стендът продължава да решава дали уредът минава.
Проучване на Chalmers върху сурови OEE данни от 23 компании и 884 машини установява, че почти половината от регистрираните загуби не са могли да бъдат класифицирани (EN), защото категориите липсват или са описани лошо. Затова определете кодове за чакане на стенда, за уреди, задържани за повторен тест, и за ремонти, които чакат част, преди да започне броенето.
Съд с пяна, който тече, е брак, а не преработка
Последователността решава каква загуба на качество е един теч. Изпъкналите дъна се изтеглят от заготовки, нарязани от рулон, на преси, които броят ударите си. Обечайките се огъват и затварят с надлъжен шев, при газовите модели през центъра минава димогарна тръба, а машини за кръгови шевове съединяват дъната с обечайката, като всяка брои циклите си (OEE за роботизирани заваръчни клетки разглежда техните престои).
След това неемайлираният съд минава тест за херметичност с въздух, преди да бъде емайлиран. Съд, който отпадне там, още може да бъде ремонтиран на заварката и тестван повторно. Това е преработка: загуба на качество при теста за херметичност на неемайлирания съд, като съдът остава извън годните от първия път.
След емайлирането и пяната същият теч е брак. Емайлиран съд с пяна, който тече през обечайката си, не може да бъде заварен отново. Формата за пяна вече е преброила впръскване за него, така че ако впръскванията се четат като годни съдове, бракът не се появява никъде. Бракът и преработката са две загуби на качество с много различна цена, а тук постът, който открие теча, решава коя от двете е.
Решението: формата за пяна брои впръсквания за собственото си работно време и темпо, годните съдове се броят след финалния тест, а бракуваният съд се отчита веднъж, на теста, на който е отпаднал. Така загубата на качество в OEE остава на поста, който я е открил.
Къде се взема броят: групи от монтажните постове, тествани уреди и опаковани котли
На постове до линията за котли един монтажник монтира помпата, трипътния вентил, пластинчатия топлообменник, датчика за налягане и предпазния клапан върху колектор или сглобява кабелния сноп за управлението. PLC на линията брои шасита, стендовете броят тестове, а опаковането брои излезлите уреди. Всеки брои различна единица: сумирани, те броят двойно; сравнени, скриват буфера от групи на стелажа. Оставете всеки пост на собствената му единица, отчитайте продукцията на завода веднъж, при опаковането, и дръжте годния и общия брой отделно на всеки пост.
Малките бойлери и котли минават през автоматична линия за опаковане в кашони и бандажиране, която брои собствените си цикли; там, където по-стара линия няма брояч, фотоклетка може да брои продукцията ѝ. Стоящите бойлери от 300 литра нагоре се опаковат ръчно на палет: основа, ъглови профили, картонен ръкав, ленти, етикет. Там никой не брои, затова AI камера (допълнителен модул) на изхода за палети брои опакованите стоящи бойлери.
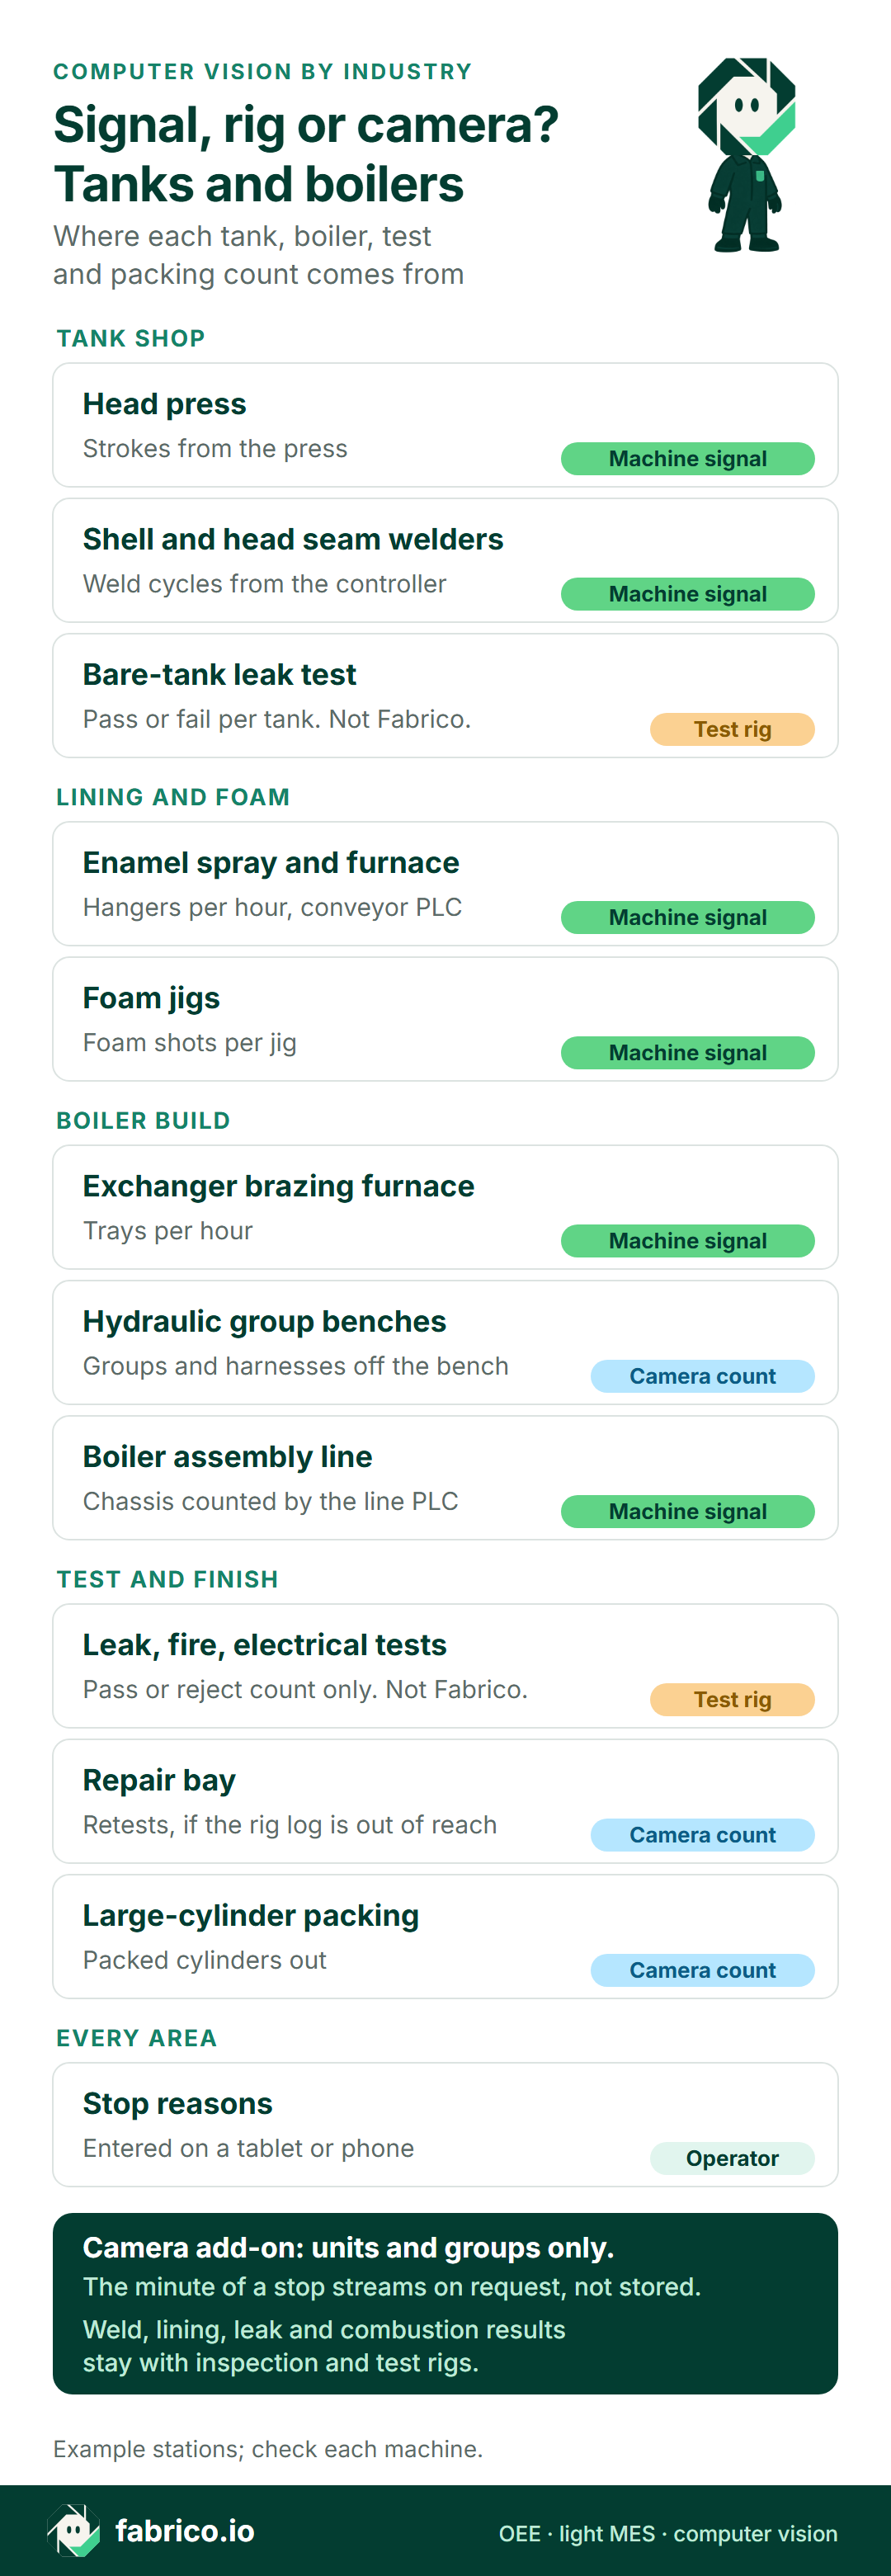
Текстова версия на тази инфографика
- Цех за съдове: преса за дъна: машинен сигнал, удари от пресата
- Цех за съдове: машини за шевове на обечайки и дъна: машинен сигнал, цикли на заваряване от контролера
- Цех за съдове: тест за херметичност на неемайлирания съд: изпитвателен стенд, годен или отпаднал за всеки съд, не Fabrico
- Емайл и пяна: пръскане на емайл и конвейер на пещта: машинен сигнал, окачвания на час
- Емайл и пяна: форми за пяна: машинен сигнал, впръсквания на пяна за всяка форма
- Монтаж на котли: пещ за запояване на топлообменници: машинен сигнал, тави на час
- Монтаж на котли: постове за хидравлични групи: броене с камера, групи и кабелни снопове от поста
- Монтаж на котли: монтажна линия за котли: машинен сигнал, шасита, преброени от PLC на линията
- Тест и финал: тестове за херметичност, огнев тест и тест за електрическа безопасност: изпитвателен стенд; до Fabrico стига само броят годни или отхвърлени
- Тест и финал: ремонтен пост: броене с камера там, където логът на стенда за повторните тестове не може да се прочете
- Тест и финал: опаковане на големи стоящи бойлери: броене с камера, опаковани бойлери на изхода
- Всички зони: причини за престой, въведени от оператора на таблет или телефон
- AI камери (допълнителен модул): само уреди и групи; видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico
- Резултатите от заварките, емайла, херметичността и горенето остават в системите за контрол и при изпитвателните стендове
Заявете демо, за да видите машините от цеха за съдове, постовете за котли и изпитвателните стендове, преброени на една времева линия на смяната.
Размери на моделите и пазарни варианти: една идеална норма на модел, а не на линия
Размерът на уреда променя какво означава едно броене. Федералните правила на САЩ в 10 CFR 430.2 определят газовия бойлер с акумулиращ съд като уред с номинална входяща мощност по табелка до 75 000 Btu/h (EN), а електрическия бойлер с акумулиращ съд като уред с номинална мощност до 12 kW. Над тази граница 10 CFR 431.102 отнася газовите бойлери с акумулиращ съд с мощност над 75 000 Btu/h към търговското оборудване (EN): класът на големите бойлери, които се опаковат ръчно, и въпреки това и двата се броят като една единица.
Продуктите се класифицират и поотделно: старият американски отраслов наръчник поставя битовите бойлери в SIC 3639, домакински уреди (EN), а котлите за пара с ниско налягане или за водно отопление в SIC 3433, отоплително оборудване без електрически и топловъздушни пещи (EN). В цеха производството на съдове е ламаринообработване и заваряване, докато стенният котел се сглобява на монтажна линия, а първичните му топлообменници са заварени от неръждаема стомана на рулон, запоени в пещ или купени като отливки.
Газовите и електрическите варианти добавят собствена горелка или нагревател и собствен тест, а в Германия браншовата асоциация на отоплителната индустрия BDH отчита около 627 000 продадени отоплителни системи през 2025 г., с 12 % по-малко от 2024 г., при около 800 000 годишно през предходното десетилетие (на немски). По-малките поръчки означават повече смени на модела в рамките на една смяна, така че една норма за цялата линия изкривява повече часове.
Решението е идеално време на цикъл за всеки обем и номинална мощност на всеки пост. Смяната на комплекта на монтажен пост, с одобрението на първата бройка след пренастройката, е отделен престой, а не бавен монтажник.
Пещта за емайл и формите за пяна: празнини след смяна на диаметъра
Отвътре съдът се бластира, напръсква се с емайлов шликер, изсушава се и се изпича, окачен на куки, в проходна пещ. Конвейерът на пещта работи с една скорост, така че истинската му загуба е празнината след смяна на диаметъра, когато нищо не се изпича, докато следващият размер не бъде бластиран, напръскан и изсушен. Отчитайте тази празнина като време за пренастройка на пещта, взето от PLC на конвейера, а не като бавна работа.
След това идват анодът, нагревателят или горелката и външната обвивка, а пяната се впръсква между съда и обвивката във форма, която брои впръскванията, като времето за втвърдяване е в рамките на цикъла ѝ.
Какво може и какво не може да брои камера на конвейер за покритие
Citlak и Pillay (Automation, 2024, рецензирана статия) поставят видеокамера до конвейер за покритие с емайлова боя в завод за домакински уреди (EN), за да класифицират окачени ламаринени детайли. Те отбелязват: „Във всеки отделен момент детайлите може да не са точно на координатите в желаната зона на интерес, а класовете обекти се променят според променящите се производствени изисквания.“ (превод) Те съобщават: „Най-високата средна прецизност, постигната от модела, е 98,27 % при обща точност 98,24 % с предложената рамка.“ (превод)
Разбирайте това в тесен смисъл: една линия за боядисване, а не пещ за стъклоемайл, една позиция на камерата, обучени класове детайли и разпознаване, а не броене за смяна, сверено с ръчно преброяване. Монтажният пост добавя ръце в кадър, групи, оставени на два реда една зад друга, и отблясъци от стоманата. Затова AI камера (допълнителен модул) се поставя само там, където не брои PLC, а броенето ѝ първо се проверява ръчно. Тази страница не посочва стойност за точност на нито една AI камера на Fabrico.
Къде брои AI камера (допълнителен модул) в завод с два продукта
В този примерен план ръчните постове са единствените места без броене.
На постовете за хидравлични групи AI камерата над изхода брои готовите групи, поставени на стелажа, така че един час чакане на вентили се вижда като точно този час; OEE на ръчни и хибридни монтажни линии следва същата идея. FIFO лента или супермаркет до линията определя колко дълго постът чака вентили. Преди да поискате оферта, сверете броенето на камерата с ръчно преброяване в продължение на няколко смени.
Постове, поверителност и представители на работниците. Обектив над монтажен пост хваща ръце и лица. Кажете на монтажниците за какво служи броенето, уговорете го с представителите на работниците, ако има такива, насочете камерата към стелажа на изхода и отчитайте по пост и смяна, без имена. AI камерата на Fabrico брои уреди и групи и не проследява никого. Камери на производствената линия без наблюдение на хора изброява стъпките.
Пример с числа: една първа смяна на пост за хидравлични групи
Примерни числа, не реален завод. Един от трите поста, които захранват линия за комбинирани котли, сглобява хидравлични групи за модели 24 kW и 30 kW, с един монтажник, по една група наведнъж. Първата смяна е от 06:00 до 14:00 ч.; почивка от 30 минути оставя 450 планирани минути. Най-бързото устойчиво темпо за групата от 24 kW е 5 минути, така че идеалът е 90 групи. Групите, поставени на стелажа, се броят от AI камера (допълнителен модул); монтажникът отчита отделените групи, а ръководителят на смяната въвежда причините за престой.
Наличност. Трипътните вентили не пристигнаха от супермаркета до линията за 35 минути. Преминаването от комплекта за 24 kW към този за 30 kW, с проверката на първата бройка, струваше 20 минути. Постът работи 395 от 450 минути: 87,8 %.
Производителност. При идеалното темпо 395 минути работа позволяват 79 групи. Постът направи 70: 67 изпратени към линията и 3 отделени. 70 от 79 е 88,6 %.
Качество. Отделените 3 групи имаха разкривена резба на гнездото за датчика и по-късно бяха разглобени на същия пост. 67 от 70 е 95,7 %. Когато тези 3 се върнат на стелажа, те са преработка, а не нови групи от първия път, по същото правило като ремонтирания котел.
OEE. 87,8 % x 88,6 % x 95,7 % = 74,4 %. Бърза проверка: 67 годни групи от 90-те, които 450 минути позволяват при 5 минути на група, са 74,4 %.
Лентите се сумират: 335 годни, 15 отделени, 35 чакане на вентили, 20 смяна на модел и 45 бавна работа правят 450. Тези 45 бавни минути не са бавен монтажник: след 11:00 ч. постът сглобяваше групата за 30 kW, с по-голям пластинчат топлообменник и повече скоби, а тя нямаше собствена идеална норма. Това е грешка 6. Дайте на групата за 30 kW собствена норма и тези минути отиват на липсващия стандарт. Чакането на вентили е за сметка на снабдяването с материали, така че това решение е в склада.
Колко струваше смяната в пари
Тук трите поста задават темпото на линията за котли, така че несглобена група е несглобен котел в тази смяна. Не беше намерен публичен марж на котел, затова маржът е примерна стойност, 120 EUR марж на приноса на котел; заводът го заменя със своята стойност за всеки модел.
| Загуба | Минути | Загубени групи | При 120 EUR (пример) |
|---|---|---|---|
| Бавна работа, група за 30 kW | 45 | 9 | 1 080 EUR |
| Чакане на вентили | 35 | 7 | 840 EUR |
| Смяна на модел и първа бройка | 20 | 4 | 480 EUR |
| Отделени, разкривена резба | 15 | 3 | 360 EUR |
| Общо | 115 | 23 | 2 760 EUR |
Проверката: 90 идеални групи минус 67 годни са 23, а 23 x 120 EUR са 2 760 EUR за един пост за една смяна. Един час престой на поста струва 12 групи, или 1 440 EUR. Най-големият ред, липсващата норма за 30 kW, не струва нищо за отстраняване освен един пробен цикъл с измерване на времето. Fabrico оценява всяка загуба по цената или маржа, които заводът въвежда за всеки продукт, така че на практика тази таблица използва собствените числа на завода.
Проверки за доставчици на OEE софтуер и камери в завод за бойлери и котли
Всяка проверка идва от ред в таблицата.
| Въпрос | Добър отговор |
|---|---|
| Как се брои уред, който не мине огневия тест? | Загуба на качество при първия тест, времето за ремонт като отделна загуба и повторният тест извън годните от първия път. |
| Как повторният тест се различава от нов уред? | По сериен номер от лога на стенда, отчетен като повторен тест. |
| Какво взема системата от изпитвателния стенд? | Броя годни или отхвърлени, а не показанията за херметичност, горене или електрика. |
| Къде се отчита бракуван съд с пяна? | Веднъж, на теста, на който е отпаднал; впръскванията на пяна никога не се четат като годни съдове. |
| Може ли идеалната норма да е различна според обема и номиналната мощност? | Норма за всеки модел и пост, която заводът задава сам. |
| Кой вижда видеото и на какви устройства? | Писмено описан поток на данните, който ИТ и представителите на работниците могат да одобрят. |
Къде се вписва Fabrico в завод за бойлери и котли
Fabrico работи в облака като OEE софтуер плюс функции на лек MES. В завод, който произвежда бойлери и котли, днес покрива две области:
- В цеха за съдове и на линията за котли чете състоянието на работа и броенето от пресите, машините за шевове, конвейера на пещта, формите за пяна и PLC на линията и взема броя годни или отхвърлени от изпитвателните стендове. Смените на инструменти, празните куки и постовете без материал се показват като време на престой.
- На постовете за хидравлични групи, при опаковането на големи стоящи бойлери и, където логът на стенда за повторните тестове не може да се прочете, в ремонтния пост излизащите уреди и групи се броят от AI камера (допълнителен модул). Ако опаковъчният пост е спрял в 04:10 ч., видеото за минутата на този престой може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico.
Заварчиците, монтажниците и изпитателите въвеждат причините за престой на таблет или телефон. Fabrico оценява всяка загуба в пари и показва OEE по пост и смяна в уеб, iOS и Android; ERP системата получава данните чрез REST API, webhooks или CSV файл.
Пътна карта, не е налично днес: AI камера, която би сигнализирала за ремонтен пост, в който е станало тихо, и би предложила вероятна причина.
Извън Fabrico: контролът на заварките, тестът за покритие на емайла, тестовете за херметичност и налягане и огневият тест, тестът за електрическа безопасност, табелките с данни и проследимостта по сериен номер остават в собствените си системи и в ERP.
Продуктовата страница е компютърно зрение на Fabrico за OEE. Топлообменните батерии и термопомпите са в компютърно зрение за HVAC оборудване, белата техника в компютърно зрение за домакински уреди. Сравнението OEE софтуер за производство на HVAC е най-близо до този отрасъл, а ръководството за OEE софтуер обхваща по-широкото поле.
Въпроси от заводите за бойлери и котли
Брои ли се ремонтиран котел като годна продукция в OEE?
Не. Той е загуба на качество на изпитвателния пост в момента на отпадането и остава извън годните от първия път след повторния тест. Времето в ремонтния пост върви под собствен код на загуба, а повторният тест се отчита като повторен тест, не като нова продукция. Котелът все пак се експедира.
Къде завод за бойлери трябва да постави първата си камера?
На пост за хидравлични групи от страната на котлите или при опаковането на големите стоящи бойлери; в ремонтния пост само там, където логът на стенда за повторните тестове не може да се прочете. Пресите, машините за шевове, конвейерът на пещта и линията за котли вече отчитат чрез собствените си системи за управление.
Течащ съд с пяна преработка ли е или брак?
Брак. След като емайлираният съд е залят с пяна в обвивката си, теч през обечайката не може да бъде заварен отново. Отчетете го веднъж, като брак на теста, на който е отпаднал, и никога не четете броя впръсквания на формата за пяна като годни съдове.
Може ли OEE камера да проверява заварки, емайл или горене?
Не. Шевовете отиват за контрол на заварките, емайлът за теста за покритие, налягането за стенда за херметичност, а горенето за поста за огнев тест. Fabrico не инспектира нищо. Броят отхвърлени на стенда все пак може да влиза в показателя за качество в OEE чрез сигнала за отхвърляне на изпитвателния пост.
Искате годните от първия път, повторните тестове и бракът да се броят там, където се случват? Заявете демо, за да видите постовете за хидравлични групи, опаковането на стоящите бойлери и финалния тест, преброени на една времева линия на смяната.
Свързани статии









Реални плочки на Fabrico, примерни данни.