


 Connexion
 Blog
Changement de série vs temps de réglage : ce que le SMED réduit réellement

Points clés
- Le temps de réglage est le temps nécessaire pour préparer une machine pour la tâche suivante.
- Le changement de série couvre le basculement complet du produit sur la ligne, incluant les réglages, la production de la première bonne pièce et la montée en cadence.
- Le SMED réduit les deux, mais les gains OEE les plus importants proviennent d'une action sur le changement de série de bout en bout.
- Ne mesurer que le réglage machine masque les pertes au niveau de la ligne que le changement de série provoque réellement.
En bref: Le temps de réglage est le chronomètre pour préparer une seule machine. Le changement de série est le basculement complet du produit sur la ligne, réglage plus changement de matériau, première bonne pièce et montée en cadence jusqu'à la pleine vitesse.
Le SMED réduit les deux, mais si vous ne mesurez que le réglage machine, vous manquez la majeure partie de la perte; c'est le changement de série qui fait réellement saigner la Disponibilité et la Performance de l'OEE. Voir aussi oee for manufacturing.
Ce que couvre le temps de réglage
- Changement d'outillage et de gabarit sur une machine.
- Chargement des paramètres et du programme.
- Le temps écoulé entre la dernière bonne pièce et l'état prêt.
Ce que couvre le changement de série
- Tous les réglages machines sur la ligne.
- Changement de matériaux et de consommables.
- Première bonne pièce et validation qualité.
- Montée en cadence jusqu'au débit nominal.
Ce que réduit le SMED
Le SMED convertit les opérations internes (réalisées à l'arrêt) en opérations externes (réalisées en marche) et rationalise le reste. Appliqué à une seule machine il réduit le réglage ; appliqué à l'ensemble du basculement il réduit le changement de série, et ce dernier a un impact bien plus important sur l'OEE.
Pourquoi cette distinction importe
Une usine fière d'avoir des réglages machine de 10 minutes peut malgré tout perdre une heure par changement de série à cause de la manutention des matériaux, des retards liés à la première pièce et d'une montée en cadence lente. Mesurez l'ensemble du changement de série ou vous optimiserez le mauvais chronomètre.
Lien avec l'OEE
Le changement de série affecte la Disponibilité (ligne arrêtée) et la Performance (montée lente). Le réduire est l'une des actions à fort levier sur l'OEE pour les lignes à fort mix.
Découvrez comment Fabrico capture cela automatiquement sur vos lignes, explorez l'OEE pour la production ou réservez une démo.
Lectures liées
Questions fréquentes
Le changement de série n'est-il qu'un long réglage ?
Non, il couvre toute la ligne ainsi que la première bonne pièce et la montée en cadence.
Qu'est-ce que vise le SMED ?
Les deux, en convertissant des étapes internes en étapes externes.
Lequel a le plus d'importance pour l'OEE ?
Le changement de série, mesuré de bout en bout.
Quand la première bonne pièce est-elle comptée ?
Dans le changement de série, la disponibilité n'est atteinte que lorsque des pièces conformes circulent.
Voyez comment Fabrico réunit TRS et maintenance sur une seule plateforme.
Planifier une démonstrationArticles connexes

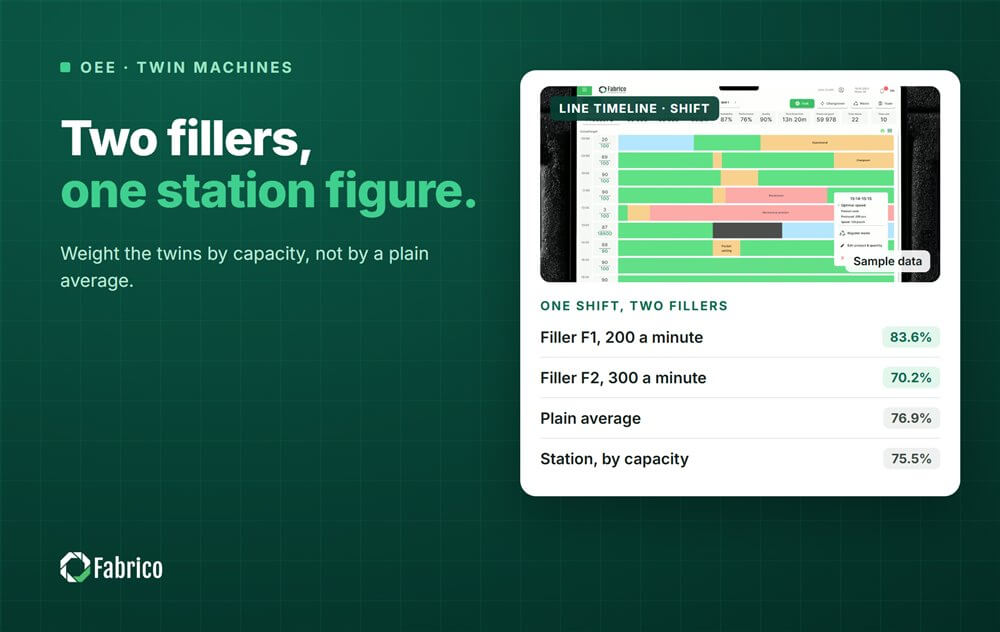



Tuiles Fabrico réelles, données d'exemple.