


 Connexion
 Blog

Vision par ordinateur dans la fabrication de groupes électrogènes : trouver le poste qui freine la production

En bref : dans la fabrication de groupes électrogènes, la vision par ordinateur est rentable comme compteur aux portes de la zone d’essai : elle montre quel poste freine la production.
Les systèmes de vision vendus aux usines de groupes électrogènes contrôlent les soudures, la peinture et les plaques signalétiques ; une caméra IA (un module complémentaire) relève seulement le moment où un groupe franchit une porte, et c’est ce chiffre dont l’OEE a besoin.
À retenir
- Avant d’acheter la moindre caméra, comptez à chaque équipe les groupes qui entrent dans la zone d’essai sur banc de charge et qui en sortent, par classe de kVA.
- Une file pour une classe signifie que sa cellule d’essai freine la production ; des cellules inoccupées signifient qu’il faut regarder en amont : accouplement, pont roulant et kits.
- Les relevés de charge, d’isolement et les éventuelles mesures d’émissions contractuelles restent au banc d’essai, et les contrôles de soudure et de peinture à l’inspection, hors de Fabrico.
- La caméra IA compte les groupes. Là où une caméra IA couvre le poste, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico.
Un banc de charge consigne chaque palier de charge qu’il applique à un groupe. Il ne dit rien des groupes stationnés devant sa cellule, et c’est parmi ces groupes en attente qu’une commande de groupes électrogènes perd une semaine.
Compter une fois à l’entrée, une fois à la sortie : le relevé aux portes de la zone d’essai par classe de kVA
Établissez d’abord quel poste freine la production. Dans une usine de groupes électrogènes, la réponse apparaît aux portes de la zone d’essai, car chaque groupe, du groupe ouvert sur châssis de 20 kVA au groupe capoté de 2 MVA, passe sur un banc de charge avant expédition. Notez trois chiffres par équipe et par classe de kVA : groupes entrés, groupes sortis et groupes en attente devant les cellules en fin d’équipe.
| Relevé aux portes sur une semaine | Ce que cela signifie | Où regarder ensuite |
|---|---|---|
| Entrées égales aux sorties, aire vide, cellules inoccupées une partie de chaque équipe | La zone d’essai attend des groupes | En amont : poste d’accouplement, pont roulant, zone de kitting |
| Plus d’entrées que de sorties pour une classe de kVA, sa cellule occupée toute l’équipe | La cellule de cette classe retient la file | Ses plans d’essai et les réservations de la cellule |
| Plus d’entrées que de sorties pour toutes les classes | La capacité d’essai dans son ensemble est insuffisante | Les durées d’essai par type, le calendrier des cellules |
| Des groupes en attente en fin d’équipe alors qu’une cellule est restée libre | La cellule attend des personnes ou des documents : un ingénieur d’essai, le représentant du client, les documents du groupe | Les passations au sein de la zone d’essai et le calendrier des essais en présence du client |
| Plus de sorties que d’entrées pendant quelques équipes, puis l’aire se vide | Une file se résorbe | Le poste qui a cessé de l’alimenter |
Comptez des groupes, pas des passages au banc : un groupe essayé une fois pour l’usine puis de nouveau en présence du client franchit les portes une fois dans chaque sens. Associez à chaque groupe sa classe de kVA tirée de la fiche suiveuse, pour qu’un groupe de 1 500 kVA et un groupe de 100 kVA ne partagent jamais le même chiffre.
Chiffres d’exemple : deux cellules standard acceptent les groupes jusqu’à 500 kVA, et un essai standard de 60 minutes sur 450 minutes planifiées leur permet de traiter 14 groupes par équipe à elles deux. Une cellule haute puissance prend les gros groupes. Si la ligne des petits groupes en libère 10 par équipe, les cellules standard suivent avec de la marge. Si le poste des gros groupes en envoie deux par équipe et que la cellule haute puissance n’en libère aucun pendant une semaine, dix gros groupes attendent devant les portes le vendredi.
Vidéo explicative présentée par Iris, la présentatrice générée par IA de Fabrico : comment une caméra IA (un module complémentaire) compte la production là où une machine n’a pas de signal. Demander une démo.
Lecture depuis YouTube. Google peut déposer des cookies lorsque vous lancez la lecture. Politique de confidentialité.
Pourquoi la cellule d’essai haute puissance retient la file
Une usine à large gamme fabrique deux produits sous un même toit : des petits groupes cadencés et des gros groupes en postes fixes. Ils partagent la zone d’essai, et la cellule haute puissance est en général la seule ressource sans doublon. La puissance du banc de charge, le refroidissement et le raccordement par câbles qu’exige un groupe de plusieurs mégawatts sont rarement construits deux fois, et la capacité nominale de la cellule masque les jours où un seul projet l’occupe. Ce qui l’occupe impose le rythme à chaque gros groupe qui attend derrière.
Les centres de données la remplissent. L’Engine Technology Forum, un groupe de défense des intérêts de l’industrie des moteurs, cité ici uniquement pour des faits descriptifs, indique qu’un petit centre de données peut nécessiter de cinq à 20 mégawatts, tandis qu’un centre de données plus grand peut en nécessiter 100 ou plus (EN). Un seul projet peut occuper la cellule haute puissance de l’usine pendant des semaines, pendant que les gros groupes derrière lui font la queue aux portes.
Ces groupes arrivent avec leurs propres règles. Les groupes électrogènes de centres de données sont spécifiés pour répondre aux exigences précises de l’exploitant du centre de données en matière de puissance de production électrique, de performances d’émissions, de capacité de stockage de carburant et d’autres paramètres clés (EN) ; une commande peut donc comporter son propre plan d’essai et un essai en présence du client, soit des essais de réception en usine (FAT) aux conditions de l’acheteur. Donnez à chaque type d’essai sa propre durée idéale, pour qu’une journée de réception client ne passe pas pour une cellule lente.
Les groupes destinés à l’Amérique du Nord ajoutent du travail sur la même cellule. Selon le résumé de UL sur la troisième édition de l’ANSI/CAN/UL/ULC 2200, celle-ci supprime l’ancien plafond de 600 V afin que les groupes moyenne tension puissent être certifiés, et demande aux fabricants d’être prêts à fournir une évaluation des risques de sécurité (EN) pour le groupe stationnaire. Faites de la variante certifiée UL un article à part, avec sa propre fabrication d’armoire, ses propres étapes d’essai et sa propre cadence.
Comme les durées d’essai vont d’une heure à une journée entière de réception client, réservez cette cellule sur un calendrier, selon l’approche de l’article ordonnancement à capacité finie sans APS. Une heure perdue sur cette cellule est une heure perdue pour chaque gros groupe de l’usine ; une heure perdue sur un poste qui l’attend de toute façon ne coûte presque rien. Les équipes du week-end n’aident que si elles affectent du personnel à cette cellule (voir le diagnostic des heures supplémentaires et des équipes du week-end).
Les relevés de charge, d’isolement et les éventuelles mesures d’émissions contractuelles restent au banc d’essai et chez l’ingénieur d’essai ; Fabrico compte les groupes et le temps d’arrêt.
Se fier à un comptage par caméra aux portes : ce que montrent les études et où il échoue
Martinez Rodriguez et ses collègues (Automation in Construction, 2021) montrent que des caméras de sécurité existantes peuvent analyser des journées entières : leur méthode examine des journées de production entières enregistrées par des caméras de vidéosurveillance, tout en fournissant avec une grande précision la durée de chaque tâche, les ressources qu’elle requiert et l’efficacité de la tâche par panneau (EN), sur des postes de fabrication de panneaux de plancher.
Panahi et ses collègues (Sensors, 2023) montrent où il échoue. En observant par vidéosurveillance des postes de construction modulaire, ils ont attribué leurs erreurs à des faux négatifs dus aux occultations couramment causées par les murs, les salles de bains préfabriquées et d’autres composants (EN), et leur méthode a mal classé quelques images où figuraient davantage d’ouvriers (EN). Leur ligne n’avait pas de tampons ; l’aire devant les cellules en est un.
Aucune des deux études n’a compté des groupes franchissant une porte, donc aucune ne fournit un chiffre qu’une usine de groupes électrogènes pourrait reprendre, et Fabrico n’a pas de chiffre de précision validé. Aux portes, ces mêmes défaillances prennent la forme d’un groupe caché sous une charge du pont roulant, de deux groupes côte à côte ou de plusieurs monteurs dans la sortie. Comparez le comptage au journal du banc d’essai et à un comptage manuel pendant une semaine avant d’en tirer le moindre chiffrage (voir la précision d’un comptage de pièces par caméra).
Une usine d’exemple, dessinée sous forme de flux
Lisez le relevé à la lumière du flux : deux flux d’approvisionnement se rejoignent à l’accouplement, deux postes partagent un crochet, et tout passe par les mêmes portes de la zone d’essai.
Suspect en amont : le poste d’accouplement, son contrôle d’alignement et ses kits
Quand les cellules standard restent inoccupées une partie de l’équipe, regardez en amont, et le premier poste est l’accouplement. Moteurs et alternateurs arrivent de leurs fabricants et se rejoignent sur le châssis. Un alternateur monopalier se boulonne sur le carter de volant du moteur par l’intermédiaire d’un adaptateur et de disques d’accouplement flexibles ; un alternateur bipalier exige un accouplement et un contrôle d’alignement au comparateur.
L’alignement est le contrôle propre au poste. Quand le comparateur montre un accouplement hors tolérance, le groupe est réaligné sur le poste avant d’être libéré : une retouche au poste d’accouplement, comptée une seule fois à cet endroit et exclue du comptage des groupes bons. Un groupe que le banc de charge renvoie plus tard pour vibrations excessives est compté de la même façon, une seule fois, au poste qui en est la cause.
Chaque taille de carcasse d’alternateur exige aussi son propre kit d’adaptation venant de la zone de kitting, et un kit manquant arrête le poste. Une caméra IA (un module complémentaire) au-dessus de la sortie de l’accouplement compte les groupes qui sortent. Si les cellules standard restent inoccupées pendant les heures où ce comptage stagne, c’est l’accouplement qui freine la gamme des petits groupes, et ses pertes méritent d’être chiffrées.
Suspect en amont : un crochet de pont roulant pour deux postes
Le moteur et l’alternateur sont posés sur le châssis au pont roulant. Le guide du Health and Safety Executive, l’autorité britannique de santé et sécurité au travail, indique que les opérations de levage courantes un peu plus complexes peuvent devoir être planifiées à chaque fois qu’elles sont réalisées (EN), et descendre un moteur sur ses supports pendant qu’un élingueur le guide est exactement ce type de levage dans une usine britannique. Un levage planifié est une ressource réservée.
Quand la ligne d’accouplement partage le crochet avec le poste des gros groupes, elle attend chaque fois qu’un moteur de 1 500 kVA est levé à côté. Des chercheurs de Chalmers, qui ont regroupé les données d’OEE de 23 entreprises, ont relevé un OEE moyen de 65 % sur 884 machines, près de la moitié des pertes enregistrées étant impossibles à classer et 90 % du temps d’arrêt classé étant lié aux tâches de soutien des opérateurs (EN), et non au processus automatique. Des monteurs qui attendent le crochet, c’est précisément ce temps de soutien.
Avec un comptage à la sortie de l’accouplement, l’attente apparaît dans l’heure sous forme de creux, et le monteur la saisit sur la tablette comme attente du pont roulant. Le pont roulant ne freine la production que si le relevé aux portes le confirme : le comptage de l’accouplement baisse pendant les levages du poste des gros groupes, et les cellules standard deviennent inoccupées peu après. La solution est alors la planification des levages, pas des monteurs plus rapides, l’un des cas traités dans comment identifier et éliminer les goulots d’étranglement.
L’armoire de commande est le dernier flux d’approvisionnement à vérifier. L’Engine Technology Forum décrit un groupe électrogène de centre de données comme un moteur à combustion interne relié à un alternateur, un réservoir de carburant sous châssis et un contrôleur qui démarre et arrête le groupe et transfère la puissance (EN) entre le centre de données, le réseau et le groupe. À l’usine, le contrôleur est monté dans une armoire avec un disjoncteur, des relais et un faisceau vers les capteurs du moteur, câblée dans sa propre zone (voir l’OEE pour l’assemblage de faisceaux). Une caméra IA (un module complémentaire) au-dessus du rack des armoires terminées compte les armoires prêtes à monter. L’appareillage de commutation autonome est traité dans la vision par ordinateur pour l’appareillage de commutation et les équipements électriques.
Habillage du capot et conteneurs : des postes lents, mais pas la contrainte
Dans cette usine d’exemple, les groupes capotés reçoivent panneaux acoustiques, portes et mousse sur un poste d’habillage après l’essai ; les usines qui essaient dans le capot placent l’habillage avant les portes et le comptent parmi les suspects en amont. Les panneaux sont découpés, pliés et peints bien en avance (voir l’OEE des presses plieuses). Ici, l’habillage paraît lent, mais il se situe après les portes : s’il prenait du retard, les groupes attendraient à son entrée, pas devant les cellules.
Les groupes de centres de données sont une autre construction : l’Engine Technology Forum décrit les groupes types de centres de données comme un conteneur maritime, une structure autonome qui abrite le moteur, le générateur et le stockage de carburant (EN). Pour ces groupes, le carburant est généralement stocké dans un réservoir sous châssis à double paroi avec rétention, intégré sous le moteur (EN) ; le châssis soudé doit donc passer un essai d’étanchéité sur le banc avant l’accouplement, et c’est le banc qui le consigne, pas le compteur. L’habillage d’un conteneur occupe un poste pendant des jours ; les monteurs déclarent donc les étapes au fur et à mesure qu’ils les terminent, et l’OEE se lit par poste et par jour.
À la mise en caisse, une caméra IA (un module complémentaire) compte les groupes mis en caisse ; un écart par rapport aux groupes essayés signifie qu’un groupe attend une pièce ou un document.
Une équipe au poste d’accouplement, lue au regard de la file
Chiffres d’exemple, pas une usine réelle. Le relevé aux portes pour la classe de 60 à 200 kVA montre les cellules standard inoccupées une partie de la plupart des équipes : c’est donc le poste d’accouplement, avec ses trois monteurs, qui freine cette gamme. L’équipe travaille de 6 h 00 à 14 h 00 ; déduction faite d’une pause de 30 minutes, elle planifie 450 minutes. Cadence idéale pour cette gamme : 34 minutes entre le châssis posé sur le bâti et le groupe sorti au pont roulant. La caméra IA (un module complémentaire) compte les groupes sortants ; les monteurs saisissent les causes d’arrêt sur une tablette.
Disponibilité. Le pont roulant a été mobilisé 42 minutes pour lever un moteur de 1 500 kVA au poste des gros groupes, et le kit d’adaptation de volant pour la taille de carcasse d’alternateur suivante a manqué au poste pendant 34 minutes de plus. Le poste a tourné 374 minutes sur 450 : 83,1 %.
Performance. À 34 minutes par groupe, 374 minutes permettent 11 groupes. La caméra IA en a compté 10 sortis du poste : 90,9 %.
Qualité. Un groupe a échoué au contrôle d’alignement propre au poste avant d’être libéré : le comparateur montrait un accouplement bipalier hors tolérance. Réaligné sur le poste, il compte comme retouche : 9 bons du premier coup sur 10, 90,0 %.
OEE (TRS). 374/450 x 10/11 x 9/10 = 68,0 % (83,1 % x 90,9 % x 90,0 % sur valeurs arrondies). Contre-vérification : 9 groupes bons x 34 minutes = 306 sur 450 minutes planifiées, 68,0 %.
Les 34 minutes lentes, soit un groupe, sont venues surtout après le passage aux alternateurs bipaliers d’une commande, rares dans cette gamme, qui exigent des relevés d’alignement. Donnez-leur leur propre article et leur propre temps de cycle idéal, pour que le poste ne soit pas jugé lent parce qu’il a construit ce que la commande prévoyait.
Ce que coûte le temps perdu
Perdu : 144 minutes sur 450, dont 76 à l’arrêt, 34 de lenteur et 34 sur le groupe réaligné. L’équipe avait de la place pour 13 groupes (13 x 34 = 442 minutes) et en a libéré 10 : l’arrêt et la lenteur ont coûté 3 groupes ; le groupe réaligné a tout de même quitté le poste et n’a coûté que du temps de main-d’œuvre.
- Marge, valeur d’exemple : une marge sur coûts variables de 1 800 EUR par groupe capoté dans cette gamme donne 3 x 1 800 EUR = 5 400 EUR par équipe, soit 1 242 000 EUR sur 230 équipes simples par an. Ce chiffre ne vaut que tant que des commandes attendent la ligne (voir le business case de la libération de capacité) ; avec de la capacité disponible, les minutes coûtent des salaires, pas des ventes.
- Main-d’œuvre, taux sourcé : trois monteurs à l’arrêt ou au ralenti pendant 110 minutes, cela fait 5,5 heures payées. Au coût horaire moyen de la main-d’œuvre dans l’industrie de l’UE de 33,9 EUR pour 2024, publié par Eurostat (EN), cela représente 186,45 EUR par équipe. Le groupe réaligné ajoute 34 minutes de travail des trois monteurs, soit 1,7 heure ou 57,63 EUR. Au total 244,08 EUR par équipe, 56 138,40 EUR sur 230 équipes.
Les 76 minutes d’arrêt représentent à elles seules 2 groupes, 3 600 EUR à la marge d’exemple, et aucun des deux n’est imputable aux monteurs : l’attente du pont roulant vient de la planification des levages, l’adaptateur manquant du kitting. Dans Fabrico, les pertes sont valorisées à partir du prix ou de la marge propre à chaque article, saisis une fois par type de groupe.
Quoi compter en premier, par classe de kVA
Une usine qui construit de 10 kVA à plusieurs mégawatts n’a pas besoin du même comptage partout. Le premier comptage va là où le relevé indique que chaque classe fait la queue. Ces tranches sont un exemple ; rééquilibrez avec l’équilibrage de ligne une fois les comptages disponibles.
| Classe de kVA (tranches d’exemple) | Où la file se forme en général | À compter en premier |
|---|---|---|
| 10 à 100 kVA | À l’accouplement ou au kitting ; les cellules suivent | Caméra IA (un module complémentaire) à la sortie de l’accouplement et au rack des armoires |
| 100 à 500 kVA | Au pont roulant ou aux cellules standard | Caméra IA aux portes de la zone d’essai, puis à la sortie de l’accouplement |
| 500 kVA à 2 MVA | Devant la cellule haute puissance | Caméra IA aux portes ; le journal du banc d’essai pour les passages |
| Plusieurs MW et conteneurs | La cellule haute puissance et le calendrier des essais en présence du client | Validation des étapes par l’opérateur et journal du banc d’essai |
Les halls qui mêlent lignes cadencées et postes fixes sont traités dans l’OEE des lignes d’assemblage manuelles et hybrides. La fiche des postes ci-dessous classe les quinze postes selon qui tient le comptage.
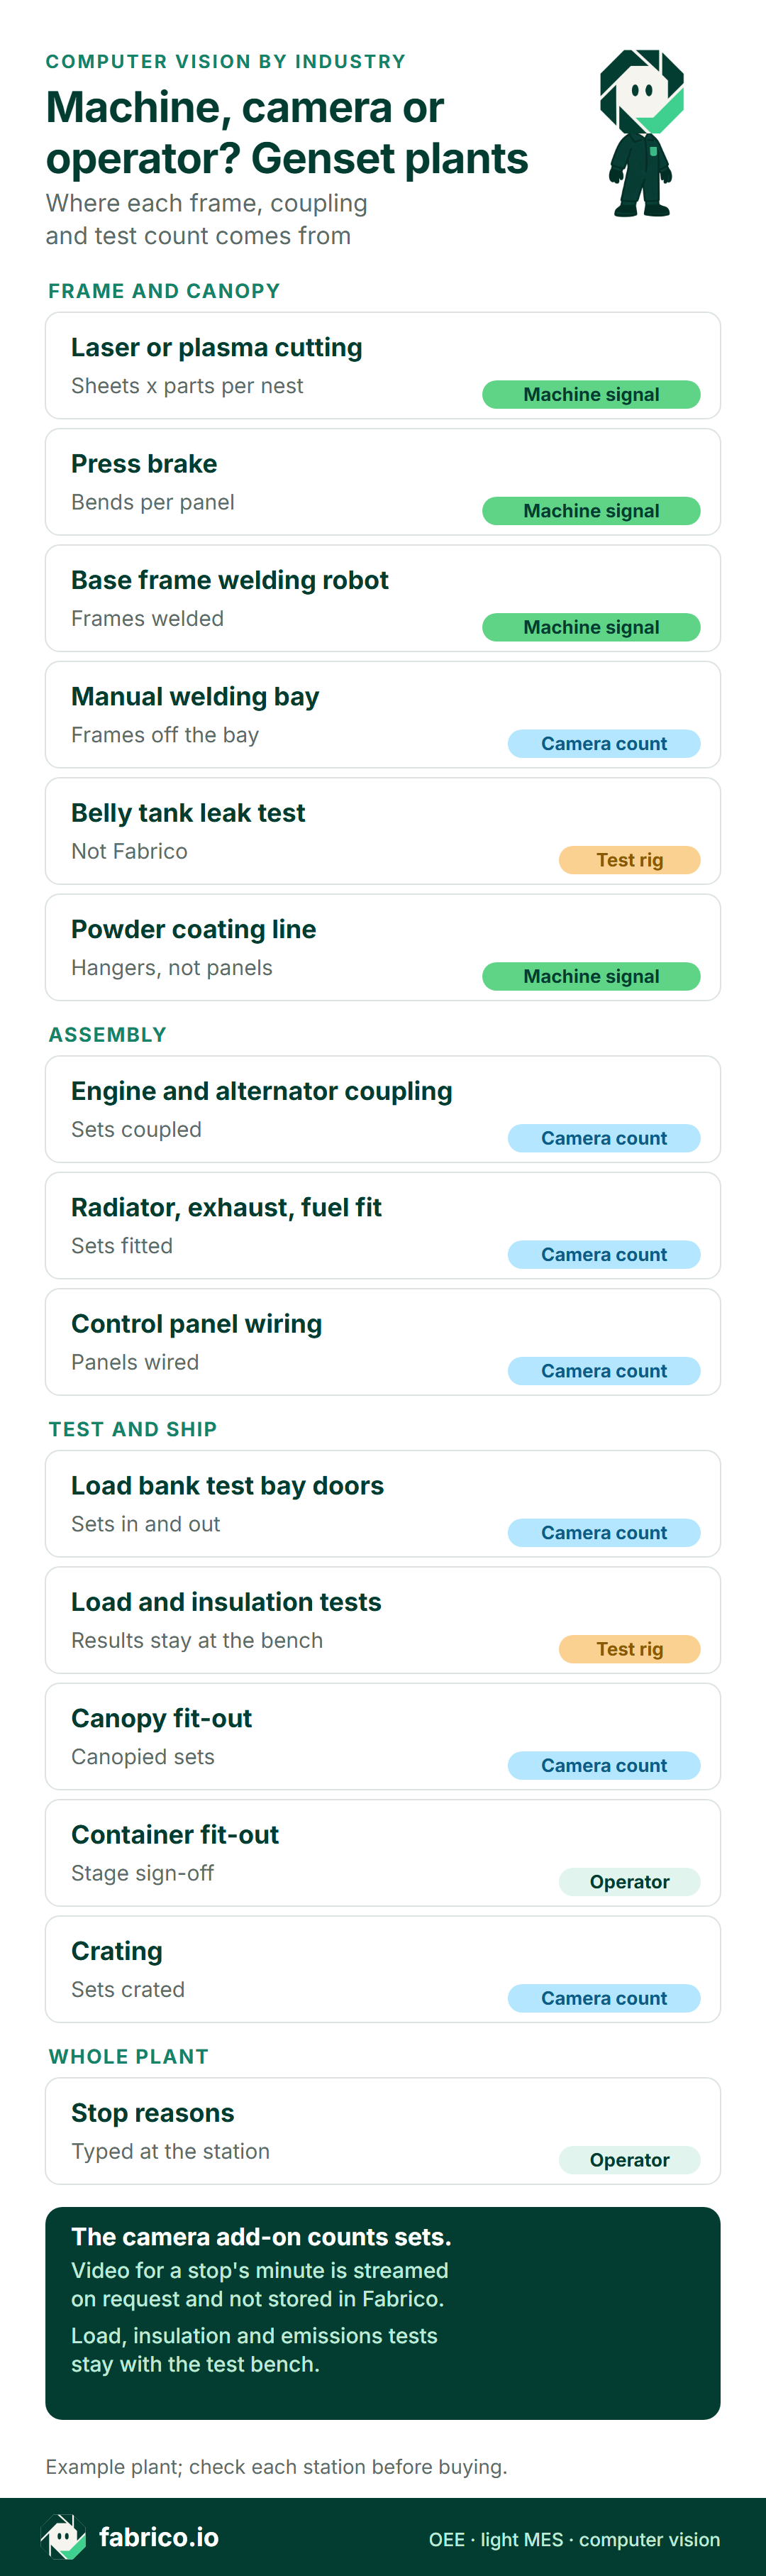
Version texte de cette infographie
- Châssis et capot : Découpe laser ou plasma : signal machine, tôles x pièces par imbrication
- Châssis et capot : Presse plieuse : signal machine, plis par panneau
- Châssis et capot : Robot de soudage des châssis : signal machine, châssis soudés
- Châssis et capot : Poste de soudage manuel : comptage caméra, châssis sortis du poste
- Châssis et capot : Essai d’étanchéité du réservoir sous châssis : banc d’essai, pas Fabrico
- Châssis et capot : Ligne de peinture poudre : signal machine, balancelles, pas panneaux
- Assemblage : Accouplement moteur et alternateur : comptage caméra, groupes accouplés
- Assemblage : Radiateur, échappement, carburant : comptage caméra, groupes équipés
- Assemblage : Câblage de l’armoire de commande : comptage caméra, armoires câblées
- Essai et expédition : Portes de la zone d’essai sur banc de charge : comptage caméra, groupes entrants et sortants
- Essai et expédition : Essais de charge et d’isolement : banc d’essai, les résultats restent au banc
- Essai et expédition : Habillage du capot : comptage caméra, groupes capotés
- Essai et expédition : Habillage du conteneur : opérateur, validation des étapes
- Essai et expédition : Mise en caisse : comptage caméra, groupes mis en caisse
- Toute l’usine : Causes d’arrêt : opérateur, saisies au poste
- Pied de page : la caméra IA (un module complémentaire) compte les groupes ; la vidéo de la minute d’un arrêt s’ouvre depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico
- Pied de page : les essais de charge, d’isolement et d’émissions restent au banc d’essai
Cette semaine : comparez, équipe par équipe, les fiches suiveuses de l’accouplement de la semaine dernière avec le journal du banc de charge ; demandez aux monteurs combien de fois le poste des gros groupes a eu le crochet ; convenez avec les instances représentatives du personnel (CSE ou équivalent) des portes qu’une caméra peut voir.
Demandez une démo pour voir les portes de la zone d’essai et le poste d’accouplement sur une même vue d’équipe.
Fabrico aux portes de la zone d’essai et au poste d’accouplement
Pour un fabricant de groupes électrogènes, Fabrico, c’est l’OEE dans le cloud, complété par un MES léger :
- Portes de la zone d’essai, accouplement, montage, rack des armoires, habillage, mise en caisse : la caméra IA (un module complémentaire) compte les groupes et les armoires à leur passage. Si le poste d’accouplement s’est arrêté à 9 h 20, le chef d’équipe clique sur cet arrêt dans la chronologie de l’équipe et ouvre la vidéo de la minute de cet arrêt ; elle est diffusée à la demande et n’est pas stockée dans Fabrico.
- Machines de découpe, presses plieuses, robots de soudage : les comptages sont lus dans la commande de la machine ou par un capteur.
- Articles : la classe de kVA, le type de construction et le plan d’essai portent chacun une cadence, si bien qu’un groupe ouvert sur châssis de 60 kVA et un groupe capoté bipalier de 200 kVA sont jugés séparément.
Monteurs, câbleurs et ingénieurs d’essai indiquent la cause d’arrêt sur un téléphone ou une tablette. L’OEE et les pertes en valeur s’affichent par poste et par équipe sur le web, iOS et Android ; une API REST, des webhooks et des fichiers Excel ou CSV exportent les données. Pour le choix plus large, voir comment évaluer un logiciel OEE ; pour transformer les comptages en vue de la contrainte, voir l’OEE en temps réel pour l’analyse des goulots d’étranglement.
Feuille de route : une caméra IA (un module complémentaire) qui repérerait d’elle-même un poste d’accouplement à l’arrêt et proposerait une cause probable, que le monteur confirmerait ou modifierait.
Hors de Fabrico : le contrôle des soudures et de la peinture, les essais d’étanchéité des réservoirs, les résultats du banc de charge, d’isolement et d’émissions, et le dossier de certification.
Posez ces quatre questions de contrôle à tout fournisseur et confrontez les réponses à une semaine de fiches suiveuses et au journal du banc de charge :
| Question | Une réponse solide |
|---|---|
| Peut-on compter les entrées et sorties aux portes de la zone d’essai, par classe de kVA ? | Oui, avec la classe définie sur l’article, pour que la file par classe soit un chiffre. |
| Comment compte-t-on un groupe réaligné sur le poste ? | Une seule fois, en retouche au poste d’accouplement ; les groupes bons ne sont pas touchés. |
| Peut-on distinguer une attente du pont roulant d’un kit manquant ? | Oui : le monteur choisit la cause, et chacune a son propre code. |
| Qui peut ouvrir la vidéo d’un poste, et depuis où ? | Une courte liste de rôles nommément désignés, uniquement en cliquant sur un arrêt dans la chronologie de l’équipe, convenue par écrit avec les instances représentatives du personnel. |
Une caméra aux portes voit les monteurs qui passent dessous. Pour l’UE, les lignes directrices du Comité européen de la protection des données sur les dispositifs vidéo indiquent que les accords d’entreprise et autres conventions collectives peuvent prévoir des règles spécifiques pour les données des salariés (EN), et ajoutent que le consentement est, dans la plupart des cas, une base inadaptée pour un employeur. Informez les monteurs et les instances représentatives du personnel de ce qui est compté avant la pose du premier support ; rendez compte par poste et par équipe, jamais par personne. Étapes pratiques : des caméras de ligne de production sans surveillance. Les caméras IA (un module complémentaire) elles-mêmes sont présentées sur la vision par ordinateur de Fabrico pour l’OEE.
Questions fréquentes sur le goulot d’étranglement des groupes électrogènes
Où une usine de groupes électrogènes doit-elle placer sa première caméra ?
Au-dessus des portes de la zone d’essai sur banc de charge, pour compter les groupes entrants et sortants par classe de kVA. Le relevé montre si la suivante doit aller à la sortie de l’accouplement.
Le banc de charge ou une caméra doit-il compter les groupes essayés ?
Le banc de charge, partout où sa commande peut être lue : il sait quel groupe a tourné et combien de temps. Une caméra IA (un module complémentaire) trouve sa place devant la zone d’essai, où elle compte les groupes entrants et sortants, pour que la file que le banc ne voit jamais devienne un chiffre.
Comment compte-t-on un groupe qui échoue au contrôle d’alignement ou à l’essai en charge ?
Une seule fois. Il retourne au poste qui a causé le défaut, par exemple l’accouplement pour un réalignement, et y est compté en retouche, pour qu’aucun poste ne soit crédité deux fois.
Une caméra IA (un module complémentaire) a-t-elle un sens pour les groupes en conteneur de plusieurs mégawatts ?
Rarement sur la construction elle-même, qui prend des jours sur un poste et se suit mieux par les validations d’étapes des monteurs. Elle reste utile aux portes de la zone d’essai, où un gros groupe qui occupe une cellule pour un long essai fait grandir la file derrière lui.
Une caméra aux portes de la zone d’essai filmera-t-elle les monteurs ?
Toute personne qui traverse son champ, oui. Orientez-la vers la ligne au sol des portes plutôt que vers les cellules, rendez compte par poste et par équipe, et réglez le cadrage au préalable avec les monteurs et les instances représentatives du personnel (CSE ou équivalent).
Vous voulez voir la file de la zone d’essai et le poste d’accouplement comptés sur une même chronologie d’équipe ? Demandez une démo.
Articles connexes






Dernières nouvelles de notre blog



Tuiles Fabrico réelles, données d'exemple.