


 Zaloguj
 Blog

Computer vision w produkcji agregatów prądotwórczych: jak znaleźć stanowisko, które hamuje produkcję

W skrócie: computer vision w produkcji agregatów prądotwórczych opłaca się jako licznik przy bramach stanowiska prób, bo pokazuje, które stanowisko hamuje produkcję.
Systemy wizyjne sprzedawane zakładom produkującym agregaty kontrolują spoiny, lakier i tabliczki znamionowe; kamera AI (moduł dodatkowy) odnotowuje tylko moment, w którym agregat przechodzi przez bramę, a właśnie tej liczby potrzebuje OEE.
Najważniejsze wnioski
- Zanim kupi się jakąkolwiek kamerę, na każdej zmianie liczy się agregaty wchodzące na stanowisko prób z obciążnicą i z niego wychodzące, według klasy kVA.
- Kolejka w jednej klasie oznacza, że produkcję hamuje jej komora prób; puste komory oznaczają, że przyczyny trzeba szukać wcześniej w przepływie: przy sprzęganiu, suwnicy i zestawach.
- Odczyty obciążenia, izolacji i ewentualnych kontraktowych pomiarów emisji zostają na stanowisku prób, a kontrola spoin i lakieru w dziale kontroli jakości, poza Fabrico.
- Kamera AI zlicza agregaty. Tam, gdzie kamera AI obejmuje stanowisko, nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico.
Obciążnica rejestruje każdy stopień obciążenia, który zadaje agregatowi. Nie mówi nic o agregatach stojących przed jej komorą, a to właśnie przy tych czekających agregatach zamówienie na agregaty prądotwórcze traci cały tydzień.
Raz na wejściu, raz na wyjściu: liczenie przy bramach stanowiska prób według klasy kVA
Najpierw trzeba ustalić, które stanowisko hamuje produkcję. W zakładzie agregatów prądotwórczych odpowiedź widać przy bramach stanowiska prób, bo każdy agregat, od otwartego agregatu na ramie o mocy 20 kVA po agregat w obudowie wyciszonej o mocy 2 MVA, przechodzi próbę na obciążnicy przed wysyłką. Na każdą zmianę i klasę kVA notuje się trzy liczby: agregaty wchodzące, agregaty wychodzące i agregaty stojące przed komorami na koniec zmiany.
| Liczenie przy bramach w ciągu tygodnia | Co to oznacza | Gdzie patrzeć dalej |
|---|---|---|
| Wejścia równe wyjściom, plac pusty, komory bez pracy przez część każdej zmiany | Stanowisko prób czeka na agregaty | Wcześniej w przepływie: stanowisko sprzęgania, suwnica, strefa kompletacji |
| Więcej wejść niż wyjść w jednej klasie kVA, jej komora zajęta przez całą zmianę | Kolejkę trzyma komora tej klasy | Jej plany prób i rezerwacje komory |
| Więcej wejść niż wyjść we wszystkich klasach | Brakuje zdolności prób jako całości | Czasy prób według typu, kalendarz komór |
| Agregaty stoją na koniec zmiany, choć komora była wolna | Komora czeka na ludzi lub dokumenty: inżyniera prób, przedstawiciela klienta, dokumentację agregatu | Przekazania wewnątrz samego stanowiska prób i kalendarz prób z udziałem klienta |
| Przez kilka zmian więcej wyjść niż wejść, potem plac pustoszeje | Kolejka jest odrabiana | Stanowisko, które przestało ją zasilać |
Liczy się agregaty, a nie przebiegi prób: agregat badany raz dla zakładu i drugi raz w obecności klienta przechodzi przez bramy raz w każdą stronę. Każdy agregat oznacza się jego klasą kVA z karty produkcyjnej, tak aby agregat 1 500 kVA i agregat 100 kVA nigdy nie trafiły do tej samej liczby.
Liczby przykładowe: dwie komory standardowe przyjmują agregaty do 500 kVA, a 60-minutowa próba standardowa przy 450 zaplanowanych minutach pozwala obu komorom razem przyjąć 14 agregatów na zmianę. Komora dużej mocy przyjmuje duże agregaty. Jeśli linia małych agregatów wypuszcza 10 na zmianę, komory standardowe nadążają z zapasem. Jeśli stanowisko dużych agregatów wysyła dwa na zmianę, a komora dużej mocy przez tydzień nie wypuści żadnego, do piątku przed bramami stoi dziesięć dużych agregatów.
Film objaśniający, który prowadzi Iris, wygenerowana przez AI prezenterka Fabrico: jak kamera AI (moduł dodatkowy) zlicza produkcję tam, gdzie maszyna nie ma sygnału. Zapraszamy na demo.
Odtwarzane z YouTube. Google może zapisać pliki cookie po naciśnięciu przycisku odtwarzania. Polityka prywatności.
Dlaczego to komora prób dużej mocy trzyma kolejkę
Zakład o szerokiej gamie buduje pod jednym dachem dwa produkty: małe agregaty w takcie i duże agregaty na stanowiskach stacjonarnych. Dzielą one stanowisko prób, a komora dużej mocy jest zwykle jedynym zasobem bez bliźniaka. Moc obciążnicy, chłodzenie i przyłącze kablowe, których wymaga agregat o mocy kilku megawatów, rzadko buduje się dwa razy, a nominalna zdolność komory ukrywa dni, w których zajmuje ją jeden projekt. Cokolwiek ją zajmuje, wyznacza tempo każdemu dużemu agregatowi w kolejce.
Wypełniają ją centra danych. Engine Technology Forum, organizacja reprezentująca interesy branży silnikowej, przywoływana tu wyłącznie dla danych opisowych, podaje, że małe centrum danych może wymagać od pięciu do 20 megawatów mocy, a większe 100 megawatów lub więcej (EN). Jeden projekt może zajmować komorę dużej mocy zakładu przez tygodnie, podczas gdy duże agregaty za nim czekają w kolejce przed bramami.
Te agregaty mają własne reguły. Generatory dla centrów danych są specyfikowane tak, by spełniały dokładne wymagania operatora centrum danych w zakresie mocy wytwórczej, wymagań emisyjnych, pojemności magazynowania paliwa i innych kluczowych parametrów (EN), więc zamówienie może mieć własny plan prób i próbę w obecności klienta, czyli odbiór fabryczny (FAT) na warunkach kupującego. Każdemu typowi próby warto nadać własny idealny czas, aby dzień próby z klientem nie wyglądał jak powolna komora.
Agregaty na rynek Ameryki Północnej dokładają pracy w tej samej komorze. Według podsumowania UL trzecie wydanie ANSI/CAN/UL/ULC 2200 znosi dotychczasowy limit 600 V, aby można było certyfikować generatory średniego napięcia, i wymaga od producentów gotowości do przedstawienia oceny ryzyka bezpieczeństwa (EN) dla generatora stacjonarnego. Wariant z certyfikatem UL warto założyć jako osobny produkt, z własnym montażem szafy, własnymi krokami prób i własnym tempem.
Ponieważ czasy prób wahają się od godziny do całego dnia z klientem, komorę tę rezerwuje się w kalendarzu, zgodnie z podejściem z artykułu harmonogramowanie z ograniczoną zdolnością bez APS. Godzina stracona w niej to godzina stracona dla każdego dużego agregatu w zakładzie; godzina stracona na stanowisku, które i tak na nią czeka, prawie nic nie kosztuje. Zmiany weekendowe pomagają tylko wtedy, gdy obsadzają tę komorę (zob. diagnostykę nadgodzin i zmian weekendowych).
Odczyty obciążenia, izolacji i ewentualnych kontraktowych pomiarów emisji zostają na stanowisku prób i u inżyniera prób; Fabrico zlicza agregaty i czas przestojów.
Czy liczeniu kamerą przy bramach można ufać: co pokazują badania i gdzie zawodzi
Martinez Rodriguez i współpracownicy (Automation in Construction, 2021) pokazują, że istniejące kamery monitoringu potrafią przeanalizować całe dni: ich metoda analizuje całe dni produkcyjne nagrane przez kamery CCTV, podając z dużą dokładnością czas trwania każdego zadania, potrzebne do niego zasoby i efektywność zadania dla każdego panelu (EN), na stanowiskach produkcji paneli podłogowych.
Panahi i współpracownicy (Sensors, 2023) pokazują, gdzie zawodzi. Obserwując przez CCTV stanowiska budownictwa modułowego, przypisali swoje błędy wynikom fałszywie ujemnym, spowodowanym przesłonięciami, które zwykle powodują ściany, moduły łazienkowe i inne komponenty (EN), a ich metoda błędnie sklasyfikowała kilka klatek, na których widać było więcej pracowników (EN). Ich linia nie miała buforów; plac przed komorami jest takim buforem.
Żadne z tych badań nie liczyło agregatów przechodzących przez bramę, więc żadne nie daje liczby, którą zakład agregatów mógłby przejąć, a Fabrico nie ma zatwierdzonego wskaźnika dokładności. Przy bramach te same błędy wyglądają jak agregat zasłonięty ładunkiem suwnicy, dwa agregaty obok siebie albo kilku monterów w bramie wyjazdowej. Przez tydzień liczenie porównuje się z logiem stanowiska prób i z liczeniem ręcznym, zanim cokolwiek się na jego podstawie wyceni (zob. jak dokładne jest zliczanie sztuk kamerą).
Jeden przykładowy zakład, narysowany jako przepływ
Liczenie odczytuje się na tle przepływu: dwa strumienie zasilające spotykają się przy sprzęganiu, dwa stanowiska dzielą jeden hak, a wszystko przechodzi przez te same bramy stanowiska prób.
Podejrzany wcześniej w przepływie: stanowisko sprzęgania, jego kontrola osiowania i zestawy
Gdy komory standardowe stoją bez pracy przez część zmiany, trzeba spojrzeć wcześniej w przepływ, a pierwszym stanowiskiem jest sprzęganie. Silniki i prądnice przychodzą od swoich producentów i spotykają się na ramie. Prądnicę jednołożyskową przykręca się do obudowy koła zamachowego silnika przez adapter i elastyczne tarcze sprzęgające; prądnica dwułożyskowa wymaga sprzęgła i kontroli osiowania czujnikiem zegarowym.
Osiowanie to własny punkt kontrolny stanowiska. Gdy czujnik zegarowy pokaże sprzęgło poza tolerancją, agregat jest ponownie osiowany na stanowisku przed zwolnieniem: to poprawka na stanowisku sprzęgania, zaksięgowana tam raz i wyłączona z liczby dobrych. Agregat, który obciążnica później odeśle z powodu wysokich drgań, księguje się tak samo, raz, na stanowisku, które spowodowało problem.
Każda wielkość korpusu prądnicy wymaga też własnego zestawu adapterów ze strefy kompletacji, a brak zestawu zatrzymuje stanowisko. Kamera AI (moduł dodatkowy) nad wyjściem ze sprzęgania zlicza wychodzące agregaty. Jeśli komory standardowe stoją bez pracy w tych godzinach, w których ta liczba stoi w miejscu, to sprzęganie hamuje gamę małych agregatów i jego straty warto wycenić.
Podejrzany wcześniej w przepływie: jeden hak suwnicy na dwa stanowiska
Silnik i prądnica trafiają na ramę suwnicą. Wytyczne brytyjskiego urzędu ds. bezpieczeństwa i higieny pracy (Health and Safety Executive) wskazują, że rutynowe operacje podnoszenia, które są nieco bardziej złożone, mogą wymagać planowania za każdym razem, gdy są wykonywane (EN), a opuszczanie silnika na wsporniki, gdy prowadzi go hakowy, to właśnie taki rodzaj podnoszenia w brytyjskim zakładzie. Zaplanowane podnoszenie to zarezerwowany zasób.
Gdy linia sprzęgania dzieli hak ze stanowiskiem dużych agregatów, czeka za każdym razem, gdy obok podnoszony jest silnik klasy 1 500 kVA. Badacze z Chalmers, którzy zebrali dane OEE z 23 firm, odnotowali średnie OEE na poziomie 65% dla 884 maszyn, przy czym prawie połowy zarejestrowanych strat nie dało się sklasyfikować, a 90% sklasyfikowanego czasu przestojów wiązało się z zadaniami pomocniczymi operatorów (EN), a nie z procesem automatycznym. Zespół czekający na hak to właśnie ten czas pomocniczy.
Przy liczeniu na wyjściu ze sprzęgania oczekiwanie widać jeszcze w tej samej godzinie jako lukę, a monter oznacza ją na tablecie jako oczekiwanie na suwnicę. Suwnica hamuje produkcję tylko wtedy, gdy potwierdza to liczenie przy bramach: liczba ze sprzęgania spada, gdy trwają podnoszenia na stanowisku dużych agregatów, a wkrótce potem komory standardowe stają bez pracy. Rozwiązaniem jest wtedy planowanie podnoszenia, a nie szybsi monterzy, jeden z przypadków opisanych w artykule jak identyfikować i eliminować wąskie gardła.
Szafa sterownicza to ostatni strumień zasilający do sprawdzenia. Engine Technology Forum opisuje agregat prądotwórczy dla centrum danych jako silnik spalinowy połączony z prądnicą, zbiornikiem paliwa w ramie i sterownikiem, który włącza i wyłącza agregat oraz przełącza zasilanie (EN) między centrum danych, siecią a generatorem. W zakładzie sterownik trafia do szafy z wyłącznikiem, przekaźnikami i wiązką do czujników silnika, okablowanej we własnej strefie (zob. OEE w montażu wiązek kablowych). Kamera AI (moduł dodatkowy) nad regałem gotowych szaf zlicza szafy gotowe do montażu. Samodzielne rozdzielnice omawia artykuł computer vision dla rozdzielnic i urządzeń elektrycznych.
Montaż obudowy i kontenery: wolne odcinki, ale nie ograniczenie
W tym przykładowym zakładzie agregaty w obudowie wyciszonej dostają panele akustyczne, drzwi i piankę na osobnym stanowisku po próbie; zakłady, które badają agregat w obudowie, przenoszą ten montaż przed bramy i zaliczają go do podejrzanych wcześniej w przepływie. Panele są cięte, gięte i lakierowane z dużym wyprzedzeniem (zob. OEE dla pras krawędziowych). Tutaj montaż obudowy wygląda na powolny, ale leży za bramami: gdyby nie nadążał, agregaty stałyby przed jego wejściem, a nie przed komorami.
Agregaty dla centrów danych to inna konstrukcja: Engine Technology Forum opisuje typowe zespoły generatorowe dla centrów danych jako kontener transportowy, samodzielną konstrukcję mieszczącą silnik, generator i magazyn paliwa (EN). W tych agregatach paliwo przechowuje się zwykle w dwupłaszczowym zbiorniku w ramie z zabezpieczeniem przed wyciekiem, zintegrowanym pod silnikiem (EN), więc spawana rama musi przed sprzęganiem przejść próbę szczelności na stanowisku; rejestruje to stanowisko, a nie licznik. Zabudowa kontenera zajmuje jedno stanowisko przez wiele dni, więc monterzy potwierdzają etapy w miarę ich zamykania, a OEE odczytuje się według stanowiska i dnia.
Przy pakowaniu w skrzynie kamera AI (moduł dodatkowy) zlicza zapakowane agregaty; niedobór w stosunku do przebadanych agregatów oznacza, że agregat czeka na część albo dokument.
Zmiana na stanowisku sprzęgania odczytana na tle kolejki
Liczby przykładowe, nie rzeczywisty zakład. Liczenie przy bramach dla klasy od 60 do 200 kVA pokazuje komory standardowe bez pracy przez część większości zmian, więc tę gamę hamuje stanowisko sprzęgania z trzyosobowym zespołem monterów. Zmiana trwa od 06:00 do 14:00; po odjęciu 30-minutowej przerwy planuje się 450 minut. Idealne tempo dla tej gamy: 34 minuty od ramy na stojaku do agregatu podniesionego i zdjętego ze stanowiska. Kamera AI (moduł dodatkowy) zlicza wychodzące agregaty; monterzy wpisują przyczyny przestojów na tablecie.
Dostępność. Suwnica była zajęta przez 42 minuty, podnosząc silnik klasy 1 500 kVA na stanowisku dużych agregatów, a zestawu adapterów koła zamachowego dla kolejnej wielkości korpusu prądnicy brakowało na stanowisku przez kolejne 34. Stanowisko pracowało 374 z 450 minut: 83,1%.
Wydajność. Przy 34 minutach na agregat 374 minuty pozwalają na 11 agregatów. Kamera AI zliczyła 10, które opuściły stanowisko: 90,9%.
Jakość. Jeden agregat nie przeszedł przed zwolnieniem własnej kontroli osiowania na stanowisku: czujnik zegarowy pokazał sprzęgło prądnicy dwułożyskowej poza tolerancją. Ponownie osiowany na stanowisku, liczy się jako poprawka: 9 z 10 dobrych za pierwszym razem, 90,0%.
OEE. 374/450 x 10/11 x 9/10 = 68,0% (83,1% x 90,9% x 90,0% na wartościach zaokrąglonych). Sprawdzenie: 9 dobrych agregatów x 34 minuty = 306 z 450 zaplanowanych minut, 68,0%.
34 wolne minuty, czyli jeden agregat, przypadły głównie po przejściu na prądnice dwułożyskowe z jednego zamówienia, rzadkie w tej gamie i wymagające pomiarów osiowania. Warto założyć dla nich osobny produkt z własnym idealnym czasem cyklu, aby stanowisko nie uchodziło za powolne dlatego, że zbudowało to, co określało zamówienie.
Ile kosztuje stracony czas
Stracone: 144 z 450 minut, w tym 76 postoju, 34 wolnej pracy i 34 na ponownie osiowany agregat. Zmiana pozwalała na 13 agregatów (13 x 34 = 442 minuty), a wypuściła 10: postój i wolna praca kosztowały 3 agregaty; ponownie osiowany agregat i tak opuścił stanowisko i kosztował tylko czas zespołu.
- Marża, wartość przykładowa: 1 800 EUR marży pokrycia na agregat w obudowie wyciszonej z tej gamy daje 3 x 1 800 EUR = 5 400 EUR na zmianę, czyli 1 242 000 EUR w ciągu 230 pojedynczych zmian w roku. Ta wartość obowiązuje tylko wtedy, gdy zamówienia czekają w kolejce do linii (zob. uzasadnienie biznesowe uwolnienia zdolności produkcyjnej); przy wolnych mocach minuty kosztują płace, a nie sprzedaż.
- Robocizna, stawka ze źródła: trzech monterów stojących lub pracujących wolno przez 110 minut to 5,5 płatnej godziny. Przy średnim godzinowym koszcie pracy w przemyśle UE wynoszącym 33,9 EUR za 2024 rok według Eurostatu (EN) daje to 186,45 EUR na zmianę. Ponownie osiowany agregat dodaje 34 minuty czasu zespołu, 1,7 godziny, czyli 57,63 EUR. Łącznie 244,08 EUR na zmianę, 56 138,40 EUR w ciągu 230 zmian.
Same 76 minut postoju to 2 agregaty, 3 600 EUR przy przykładowej marży, i żaden z nich nie obciąża zespołu: oczekiwanie na suwnicę wynika z planowania podnoszenia, a brak adaptera z kompletacji. W Fabrico straty wycenia się na podstawie ceny lub marży danego produktu, wprowadzonych raz dla każdego typu agregatu.
Co liczyć najpierw, według klasy kVA
Zakład budujący agregaty od 10 kVA do kilku megawatów nie potrzebuje wszędzie tego samego liczenia. Pierwsze liczenie trafia tam, gdzie według liczenia przy bramach ustawia się kolejka danej klasy. Te przedziały są przykładowe; po zebraniu liczb warto je ponownie zrównoważyć metodą bilansowania linii.
| Klasa kVA (przedziały przykładowe) | Gdzie zwykle tworzy się kolejka | Co liczyć najpierw |
|---|---|---|
| 10 do 100 kVA | Przy sprzęganiu lub kompletacji; komory nadążają | Kamera AI (moduł dodatkowy) na wyjściu ze sprzęgania i przy regale szaf |
| 100 do 500 kVA | Przy suwnicy lub komorach standardowych | Kamera AI przy bramach stanowiska prób, potem na wyjściu ze sprzęgania |
| 500 kVA do 2 MVA | Przed komorą dużej mocy | Kamera AI przy bramach; log stanowiska prób dla przebiegów |
| Wiele MW i kontenery | Komora dużej mocy i kalendarz prób z udziałem klienta | Potwierdzenia etapów przez operatora i log stanowiska prób |
Hale, w których łączy się linie taktowane i stanowiska stacjonarne, omawia artykuł OEE na ręcznych i hybrydowych liniach montażowych. Karta stanowisk poniżej porządkuje wszystkie piętnaście stanowisk według tego, kto prowadzi liczenie.
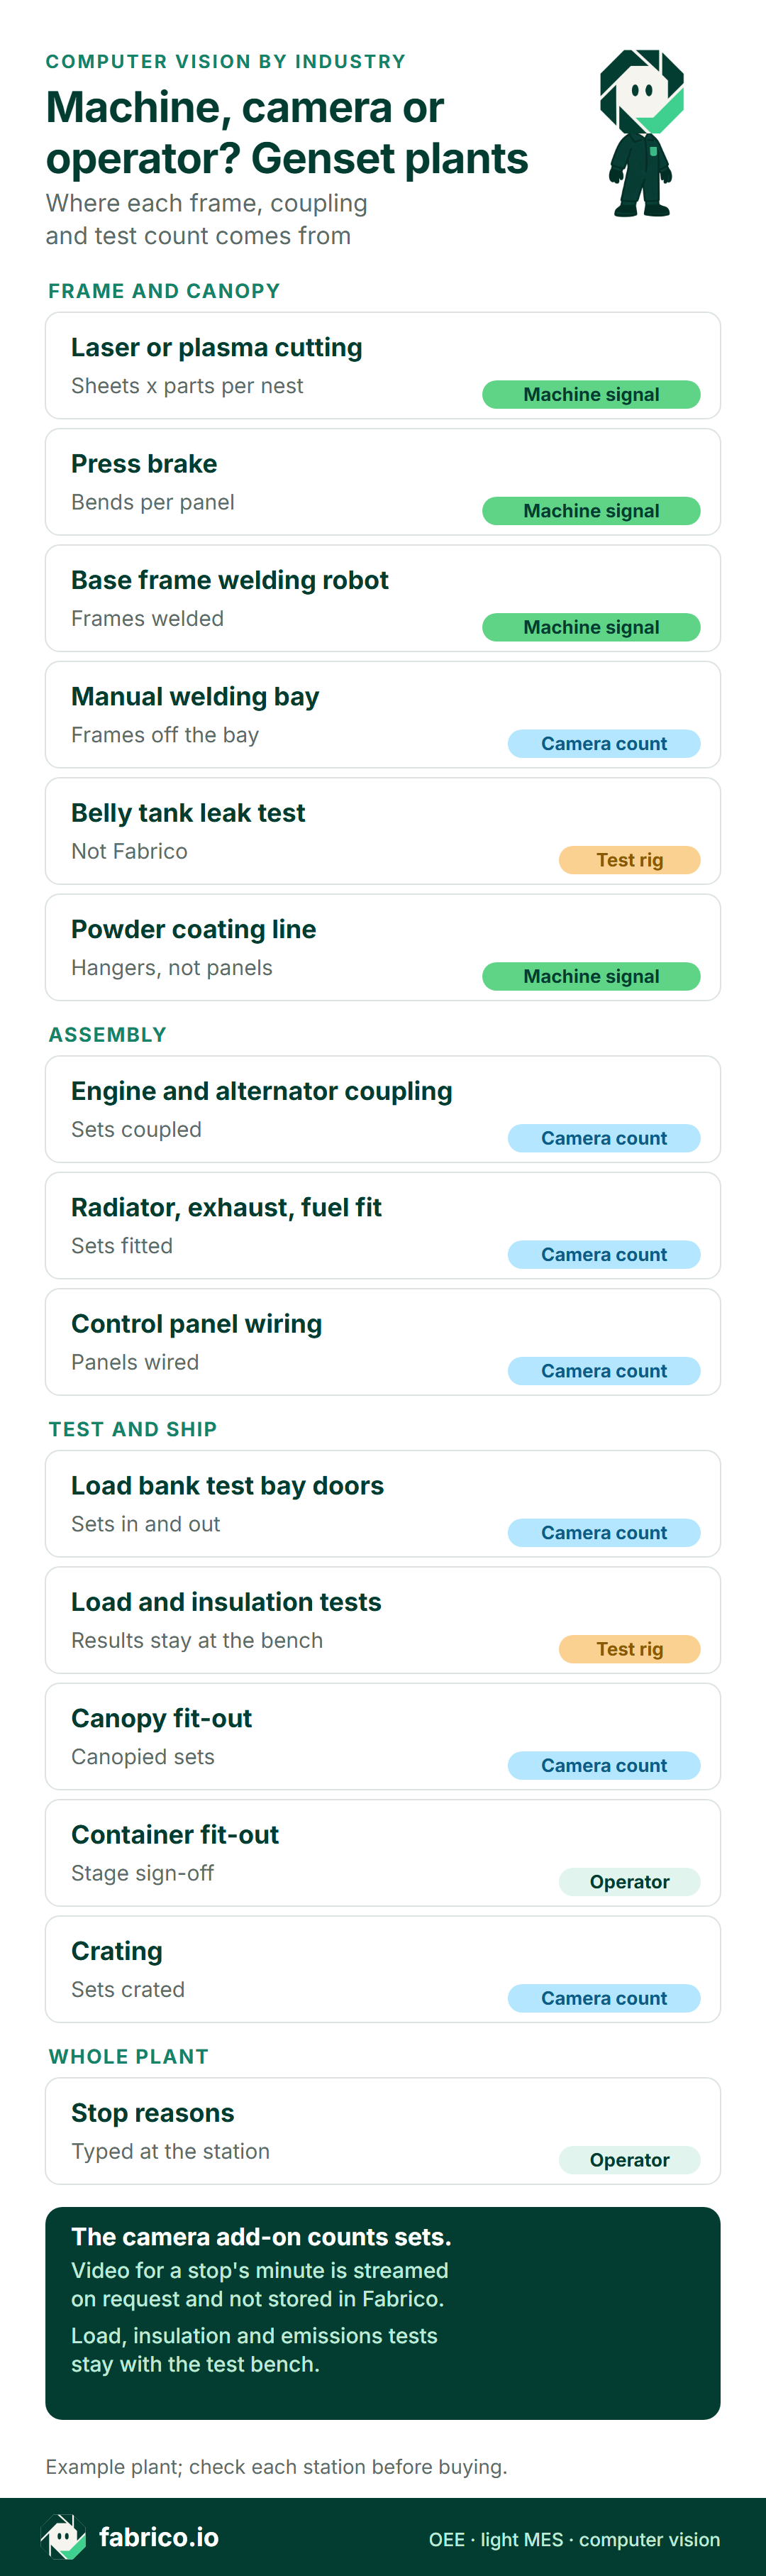
Wersja tekstowa tej infografiki
- Rama i obudowa: Cięcie laserowe lub plazmowe: sygnał maszyny, arkusze x detale na rozkrój
- Rama i obudowa: Prasa krawędziowa: sygnał maszyny, gięcia na panel
- Rama i obudowa: Robot spawalniczy ram: sygnał maszyny, zespawane ramy
- Rama i obudowa: Stanowisko spawania ręcznego: liczenie kamerą, ramy opuszczające stanowisko
- Rama i obudowa: Próba szczelności zbiornika w ramie: stanowisko prób, nie Fabrico
- Rama i obudowa: Linia malowania proszkowego: sygnał maszyny, zawieszki, nie panele
- Montaż: Sprzęganie silnika z prądnicą: liczenie kamerą, sprzęgnięte agregaty
- Montaż: Chłodnica, wydech, paliwo: liczenie kamerą, uzbrojone agregaty
- Montaż: Okablowanie szafy sterowniczej: liczenie kamerą, okablowane szafy
- Próby i wysyłka: Bramy stanowiska prób z obciążnicą: liczenie kamerą, agregaty wchodzące i wychodzące
- Próby i wysyłka: Próby obciążenia i izolacji: stanowisko prób, wyniki zostają na stanowisku
- Próby i wysyłka: Montaż obudowy: liczenie kamerą, agregaty w obudowie
- Próby i wysyłka: Zabudowa kontenera: operator, potwierdzenie etapu
- Próby i wysyłka: Pakowanie w skrzynie: liczenie kamerą, zapakowane agregaty
- Cały zakład: Przyczyny przestojów: operator, wpisywane na stanowisku
- Stopka: kamera AI (moduł dodatkowy) zlicza agregaty; nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico
- Stopka: próby obciążenia, izolacji i emisji zostają na stanowisku prób
W tym tygodniu: porównać zmiana po zmianie karty produkcyjne sprzęgania z ostatniego tygodnia z logiem obciążnicy; zapytać zespół, jak często hak miało stanowisko dużych agregatów; uzgodnić z przedstawicielami pracowników, które bramy może widzieć kamera.
Zapraszamy na demo, aby zobaczyć bramy stanowiska prób i stanowisko sprzęgania w jednym widoku zmiany.
Fabrico przy bramach stanowiska prób i na stanowisku sprzęgania
Dla producenta agregatów prądotwórczych Fabrico to OEE w chmurze z warstwą lekkiego MES:
- Bramy stanowiska prób, sprzęganie, montaż, regał szaf, zabudowa, pakowanie w skrzynie: kamera AI (moduł dodatkowy) zlicza agregaty i szafy, gdy przechodzą. Jeśli stanowisko sprzęgania stanęło o 09:20, lider zespołu klika ten przestój na osi czasu zmiany i otwiera nagranie z minuty tego przestoju; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico.
- Wycinarki, prasy krawędziowe, roboty spawalnicze: liczby odczytuje się ze sterowania maszyny lub z czujnika.
- Produkty: klasa kVA, typ wykonania i plan prób mają każdy własne tempo, więc otwarty agregat na ramie 60 kVA i agregat 200 kVA w obudowie, z prądnicą dwułożyskową, ocenia się osobno.
Monterzy, elektromonterzy i inżynierowie prób podają przyczynę przestoju na telefonie lub tablecie. OEE i wartość strat pojawiają się według stanowiska i zmiany w przeglądarce, na iOS i Androidzie; REST API, webhooki oraz pliki Excel lub CSV przekazują dane dalej. Szerszy wybór omawia artykuł jak ocenić oprogramowanie OEE, a przełożenie liczb na obraz ograniczenia artykuł OEE w czasie rzeczywistym do analizy wąskich gardeł.
Plan rozwoju: kamera AI (moduł dodatkowy), która sama wykrywałaby bezczynne stanowisko sprzęgania i proponowałaby prawdopodobną przyczynę, a monter by ją potwierdzał lub zmieniał.
Poza Fabrico: kontrola spoin i lakieru, próby szczelności zbiorników, wyniki obciążnicy, izolacji i emisji oraz dokumentacja certyfikacyjna.
Te cztery pytania kontrolne warto zadać każdemu dostawcy, a odpowiedzi porównać z kartami produkcyjnymi z jednego tygodnia i z logiem obciążnicy:
| Pytanie kontrolne | Rzetelna odpowiedź |
|---|---|
| Czy bramy stanowiska prób można liczyć na wejściu i wyjściu, według klasy kVA? | Tak, z klasą przypisaną do produktu, tak aby kolejka dla każdej klasy była liczbą. |
| Jak liczy się agregat ponownie osiowany na stanowisku? | Raz, jako poprawkę na stanowisku sprzęgania; dobrych agregatów to nie dotyka. |
| Czy da się odróżnić oczekiwanie na suwnicę od braku zestawu? | Tak: monter wybiera przyczynę, a każda ma własny kod. |
| Kto może otwierać nagranie ze stanowiska i skąd? | Krótka lista imiennie wskazanych ról, tylko przez kliknięcie przestoju na osi czasu zmiany, uzgodniona na piśmie z przedstawicielami pracowników. |
Kamera przy bramach widzi zespoły, które pod nią przechodzą. Dla UE wytyczne Europejskiej Rady Ochrony Danych dotyczące urządzeń wideo stanowią, że porozumienia zakładowe i inne układy zbiorowe mogą ustanawiać szczegółowe zasady dotyczące danych pracowników (EN) i dodają, że zgoda jest w większości przypadków niewłaściwą podstawą dla pracodawcy. Zespoły i przedstawicieli pracowników trzeba poinformować, co jest liczone, zanim zawiśnie pierwszy uchwyt; raportuje się według stanowiska i zmiany, nigdy według osoby. Praktyczne kroki: kamery na linii produkcyjnej bez nadzoru nad ludźmi. Same kamery AI (moduł dodatkowy) opisuje strona computer vision Fabrico dla OEE.
Najczęstsze pytania o wąskie gardło w produkcji agregatów prądotwórczych
Gdzie zakład agregatów prądotwórczych powinien zamontować pierwszą kamerę?
Nad bramami stanowiska prób z obciążnicą, gdzie liczy agregaty wchodzące i wychodzące według klasy kVA. Liczenie pokazuje, czy następna kamera powinna trafić na wyjście ze sprzęgania.
Czy przebadane agregaty powinna liczyć obciążnica, czy kamera?
Obciążnica, wszędzie tam, gdzie da się odczytać jej sterownik: wie, który agregat pracował i jak długo. Kamera AI (moduł dodatkowy) sprawdza się przed stanowiskiem prób, gdzie liczy agregaty wchodzące i wychodzące, tak aby kolejka, której stanowisko nigdy nie widzi, stała się liczbą.
Jak liczy się agregat, który nie przejdzie kontroli osiowania lub próby obciążenia?
Raz. Wraca na stanowisko, które spowodowało usterkę, na przykład na sprzęganie do ponownego osiowania, i tam jest księgowany jako poprawka, tak aby żadne stanowisko nie zaliczyło go sobie dwa razy.
Czy kamera AI (moduł dodatkowy) ma sens przy agregatach kontenerowych o mocy kilku megawatów?
Rzadko przy samej budowie, która trwa wiele dni na jednym stanowisku i lepiej śledzić ją przez potwierdzenia etapów od monterów. Nadal pomaga przy bramach stanowiska prób, gdzie duży agregat zajmujący komorę na długą próbę sprawia, że kolejka za nim rośnie.
Czy kamera przy bramach stanowiska prób będzie filmować zespoły?
Każdego, kto przejdzie przez jej pole widzenia, tak. Należy skierować ją na linię podłogi w bramach, a nie do wnętrza komór, raportować według stanowiska i zmiany oraz wcześniej uzgodnić kadr z zespołami i przedstawicielami pracowników.
Chcą Państwo zobaczyć kolejkę do stanowiska prób i stanowisko sprzęgania zliczane na jednej osi czasu zmiany? Zapraszamy na demo.
Powiązane artykuły






Najnowsze wiadomości z naszego bloga



Prawdziwe kafelki Fabrico, dane przykładowe.